


Minimum büküm yarıçapı, bir şeridin dış yüzeyi çatlamadan önce bir köşede alabileceği en küçük iç yarıçaptır. Bir roll forming hattında minimum büküm yarıçapı kaliteye, tava ve kalınlığa bağlıdır. 0.4 ila 3.0 mm bobin için bu değer kalınlığın 0.5 katından 3 katına kadar değişir.
Bu geniş aralık teknik resimleri bozar. 1.0 mm yumuşak çelikte sorunsuz şekillenen bir köşe, 1.5 mm 6061-T6 alüminyumda çatlayabilir. Makaralar kesilmeden önce değeri belirleyin.
Bu kılavuz, malzemeye ve kalınlığa göre altı minimum büküm yarıçapı değeri sunar. Milimetre cinsinden değeri, bu rakamların dayandığı standartları ve ilk parça kontrollerini gösterir. Bu değerleri sağlayan ekipman burada ele alınmaktadır.
Minimum Büküm Yarıçapı Bir Roll Forming Hattında Ne Anlama Gelir
Minimum büküm yarıçapı, büküm yayının merkezinden şeridin iç yüzüne kadar ölçülen bir iç yarıçaptır. R olarak yazılır ve t kalınlığıyla karşılaştırılır. 1.5 mm bobinde 1t değeri, 1.5 mm iç yarıçap anlamına gelir.
Roll forming, abkant pres bükümünden farklıdır. Şerit 8 ila 26 standdan geçer. Her biri açının küçük bir bölümünü ekler. Gerinim tüm uzunluk boyunca kademeli biriktiği için iyi tasarlanmış bir hat, sert takımla tek seferde yapılan bükümden daha küçük bir iç yarıçap tutar.
Sınır yine gerinimdir. Dış yüzey yaklaşık t / (2R + t) kadar uzar. R = 1t iken bu 33 per cent'tir. R = 3t iken 14 per cent'e düşer. 8 per cent uzamalı bir bobin ilk duruma dayanamaz.
Büküm çizgisi çoğu profilde hadde yönü boyunca uzandığı için tane yönü burada daha az önemlidir. Sert tav ve pürüzlü makaslanmış kenar yine de önce çatlar. Büküm bölgesindeki kenarın çapağını alın.
Kaliteyi, tavı, kalınlığı ve minimum büküm yarıçapını teknik resme işleyin. Yalnızca R1.5 yazan bir not atölyeyi tahmin yürütmeye bırakır.
Roll forming malzeme kalitelerini ve tavlarını karşılaştırın

Profil teknik resmi, makaralar kesilmeden önce iç yarıçapı, kalınlığı ve toleransı tek bir sayfada bir araya getirir.
Kaliteye ve Kalınlığa Göre Altı Minimum Büküm Yarıçapı Değeri
Tablo, oda sıcaklığında şekillendirilen 90 degree köşe için başlangıç minimum büküm yarıçapı değerlerini verir. Bunlar malzeme şartnameleri değildir. Değeri kendi bobininizle yapacağınız bir test bükümüyle doğrulayın.
| Malzeme ve tav | Gauge (mm) | Yield (MPa) | Minimum iç yarıçap | 1.5 mm'de (mm) | Standart |
|---|---|---|---|---|---|
| Soğuk haddelenmiş yumuşak çelik, DC01 veya A1008 CS | 0.6 to 2.0 | 140 to 280 | 0.5t to 1t | 0.8 to 1.5 | ASTM A1008, EN 10130 |
| Sıcak daldırma galvanizli, A653 G90 veya Z275 | 0.4 to 1.2 | 230 to 350 | 1t to 1.5t | 1.5 to 2.3 | ASTM A653 / A653M, EN 10346 |
| HSLA 350 ve DP 590 | 1.0 to 2.0 | 350 to 590 | 2t to 3t | 3.0 to 4.5 | ASTM A1011, SAE J2340 |
| Stainless 304, tavlanmış | 0.5 to 1.5 | 205 to 310 | 1t to 1.5t | 1.5 to 2.3 | ASTM A240 / A240M |
| Aluminium 3003-H14 ve 5052-H32 | 0.8 to 2.0 | 150 to 230 | 0.5t to 1t | 0.8 to 1.5 | ASTM B209 |
| Aluminium 6061-T6 | 1.5 to 3.0 | 276 | 2.5t to 3t | 3.8 to 4.5 | ASTM B209 |
İki satır açıklama gerektirir. Galvanizli ve Galvalume bobin, çelikten önce çatlayabilen bir kaplama taşır. T-bend testinde 1T veya 2T olarak sınıflandırılan bobin 0T köşeyi izleyemez. 2.5t ila 3t minimum büküm yarıçapı ise diğer tuzaktır: 6061-T6 8 ila 10 per cent uzamaya sahipken aynı alaşım O tavında 0t ila 1t arasında şekillenir.
AISI S100-16, kesit özellikleri için 1.5t iç köşe yarıçapı kullanır. EN 10162 boyutsal teslim koşullarını belirler, EN 1993-1-3 soğuk şekillendirilmiş eleman tasarımını kapsar ve GB/T 6725-2008 Çin'deki soğuk şekillendirilmiş kesitleri kapsar. Yalnızca numarayı değil, versiyonu da belirtin.
Alüminyum büküm verileri yalnızca kalınlığa göre değil, alaşıma ve tava göre yayımlanır.
Aluminum Association tasarım verileri
Kuzey Amerika soğuk şekillendirilmiş çelik tasarım kaynakları sektör derneğinde bulunur.
Metal Yapı Derneği teknik kaynakları
Alüminyum kaliteleri aynı kalınlıkta çelikten farklı davranır.
Alüminyum ve çelik roll forming arasındaki yedi farkı inceleyin
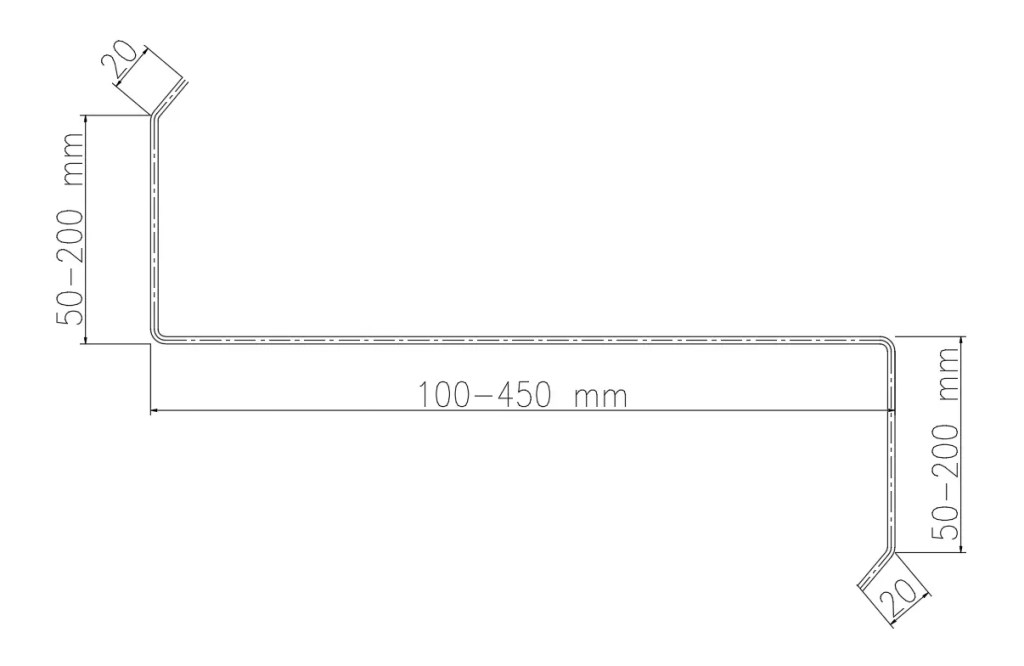
Köşe yarıçapları takım atölyesine bırakılmak yerine kesit ölçüleriyle birlikte belirtilir.
Kalınlık ve Tav Minimum Büküm Yarıçapını Nasıl Değiştirir
Minimum büküm yarıçapı bir kalitenin sabit özelliği değildir. Kalınlık, tav ve köşenin gerektirdiği gerinimle birlikte değişir.
| İç yarıçap | Dış lif gerinimi | Değerin geçerli olduğu yerler |
|---|---|---|
| 0.5t | 50% | Yalnızca tavlanmış alüminyum ve tam yumuşak bakır |
| 1t | 33% | 3003-H14, 5052-H32, soğuk haddelenmiş yumuşak çelik |
| 2t | 20% | Galvanizli bobin, Stainless 304, ince HSLA |
| 3t | 14% | HSLA 350, DP 590, ince 6061-T6 |
| 4t | 11% | Daha yüksek kalınlıkta 6061-T6, sert tavlar |
Sert tavlar dayanımı süneklikten ödün vererek kazanır. Bir DP 590 bobini 590 MPa'da 90 degree köşede 3 ila 6 degrees geri yaylanır. Yumuşak çelik 1 ila 3 degrees geri yaylanır. Son stand bu kadar aşırı büker. 0.20 mm'lik bir kalınlık sapması açıyı 1 ila 2 degrees değiştirebilir.
Yüksek dayanımlı kalitelerin kendine özgü şekillendirme sınırı verileri vardır.
AHSS Insights şekillendirme kılavuzları
Kaplamalı bobin ikinci bir sınır ekler. Ana çelik için güvenli olan bir köşe, çinkoyu veya boyayı yine de çatlatabilir.
Galvaniz kaplamanın şekillendirilebilirliği çinko sektörü tarafından belgelenmiştir.
Galvaniz kaplama şekillendirilebilirlik kılavuzu
Delik merkezlerini büküm çizgisinden en az kalınlığın 2.5 katı uzakta tutun. En az kalınlığın 2.5 katı artı iç yarıçap kadar flanş payı bırakın.
Geri yaylanma son standdan sonra hem açıyı hem yarıçapı değiştirdiği için minimum büküm yarıçapını bitmiş parça üzerinde ölçün.
Roll forming geri yaylanma kılavuzunu inceleyin
Kaplamalı bobindeki dar köşelerin ayrı bir hasar zinciri vardır.
Yarıçapı Koruyan Makara Takımı ve Hat Ayarları
Teknik resimdeki minimum büküm yarıçapı ancak takım onu korursa geçerliliğini sürdürür. Şekillendirme makaraları köşeyi kendi profilinde taşır. Daha sivri burunlar daha hızlı aşınır ve şeritte iz bırakır. 0.5t'nin altındaki bir minimum büküm yarıçapı genellikle takım çeliğinin değil, kalitenin değişmesi gerektiği anlamına gelir.
90 degree köşe için bükümü altı ila on standa yayın. Tek standda 45 degrees almak gerinimi yoğunlaştırır ve kırışık bırakır. Dar bir köşe geniş bir düz yüzeyin yanında yer aldığında bir bitirme standı ekleyin.
Makara aralığını, ölçülen şerit kalınlığı artı 0.05 ila 0.10 mm olarak ayarlayın. Çok sıkı bir aralık köşeyi pekleştirir. Çok gevşek bir aralık şeridin savrulmasına yol açar. 10 ila 20 m/min hat hızı operatöre sapmayı görme zamanı verir.
Yarıçap kesit dayanımını değiştirir. İç köşesi R = 2t'ye kadar olan dudaklı bir kanal, gövde ile flanş arasındaki köşede aşırı büyük yarıçaplı bir kanaldan daha fazla taşıma alanına sahiptir.
Dudaklı kanallar için altı dayanım hesabını inceleyin
Aralık ayarları katalog değerine değil, makinedeki bobine bağlıdır.
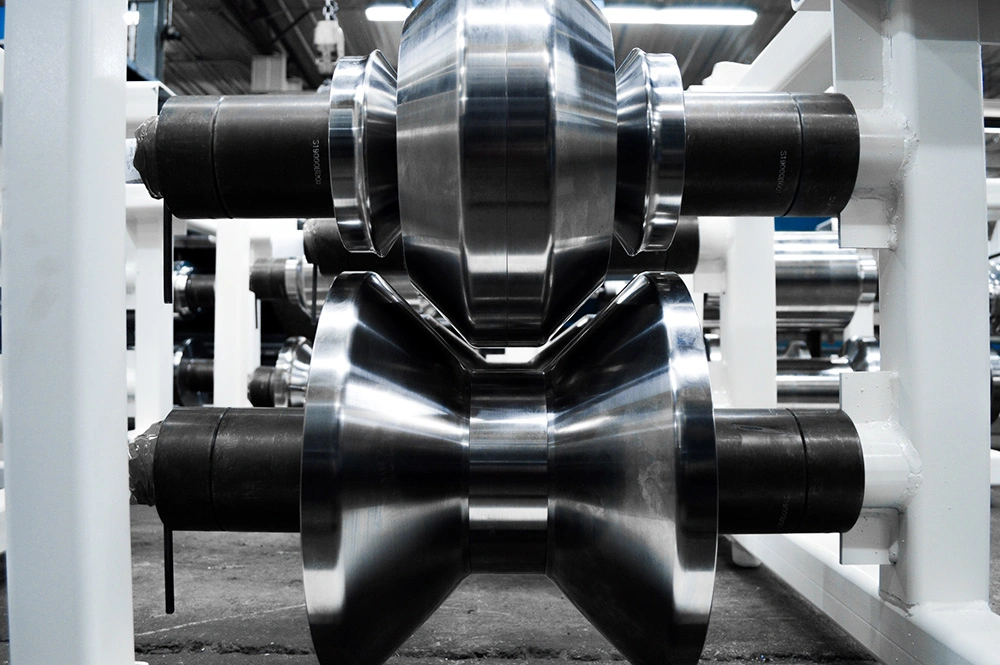
Şekillendirme makaraları köşe yarıçapını kendi profilinde taşıdığı için daha sivri bir burun daha hızlı aşınır.
Minimum Büküm Yarıçapının İlk Parça Üzerinde Ölçülmesi
İlk parça, minimum büküm yarıçapının bir kabul kriterine dönüştüğü yerdir. Makara teknik resmini değil, parçayı ölçün.
| Kontrol etmek | 1.5 mm bobinde hedef | Yöntem |
|---|---|---|
| İç yarıçap | Teknik resim değeri, +0.2 / -0 mm | Yarıçap mastarı veya optik komparatör |
| Geri yaylanma sonrası büküm açısı | 90 degrees, 1 degree içinde | Dijital açıölçer |
| Son standda aşırı büküm | 2 ila 4 degrees yumuşak çelik, 3 ila 6 degrees HSLA | Makara ayar föyü |
| Roll gap | Kalınlık artı 0.05 ila 0.10 mm | Her standda sentil mastarı |
| Delik ile büküm çizgisi arası | En az kalınlığın 2.5 katı | Calliper |
| Köşedeki kaplama | Belirtilen T-bend'de çatlak yok | T-bend testi, ASTM A755 / A755M |
Yarıçapı, açıyı, aralığı ve hat hızını ayar föyüne kaydedin. Bobinin başından, ortasından ve sonundan üç parça saklayın. Yarıçap saparsa, bir standı ayarlamadan önce üçünü karşılaştırın.
Köşenin dışını iyi ışık altında inceleyin. Kılcal çatlaklar, açı geçse bile minimum büküm yarıçapının o parti için çok küçük olduğunu gösterir. Kaplamayı ayrıca kontrol edin.
Sac metal konstrüksiyon standartları kalınlığı, yarıçapı ve imalat toleranslarını kapsar.
İlk parça kontrolü devir teslimin bir parçasıdır. Ölçüm föyünü isteyin.
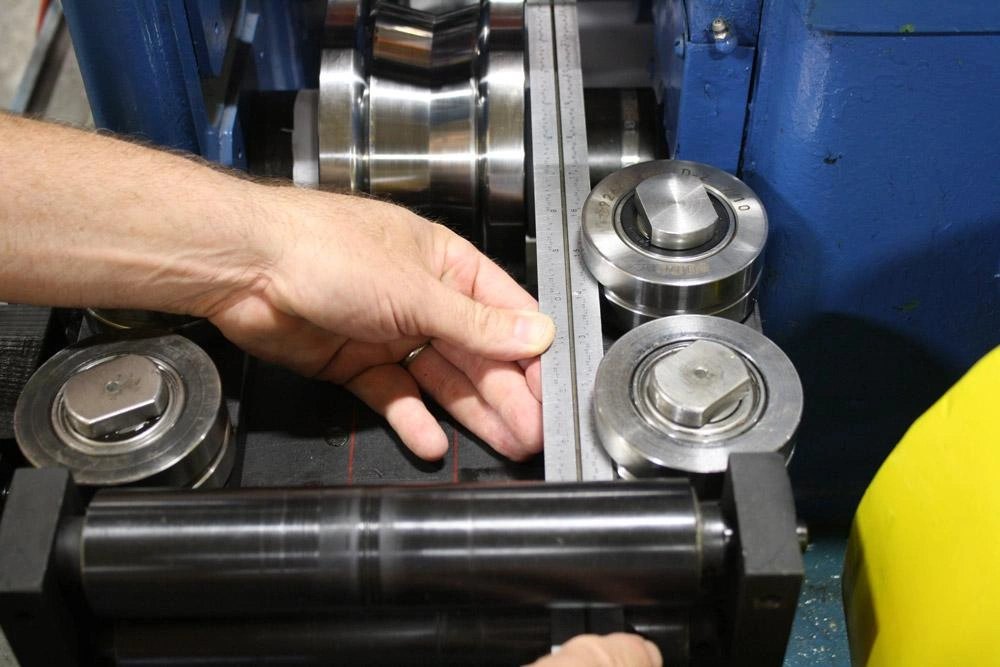
İlk parça kontrolü ölçülen yarıçapı, açıyı ve makara aralığını kaydeder.
Sıkça Sorulan Sorular
1. Roll forming'de minimum büküm yarıçapı nedir? Bir şeridin dış yüzeyi çatlamadan önce alabileceği en küçük iç yarıçaptır. 0.4 ila 3.0 mm bobin için kalite, tav ve kalınlığa bağlı olarak 0.5t ila 3t arasında değişir.
2. Minimum büküm yarıçapı oranını milimetreye nasıl dönüştürürüm? Oranı şerit kalınlığıyla çarpın. 1.5 mm bobinde 1t değeri 1.5 mm iç yarıçaptır. Aynı bobinde 3t sınırı 4.5 mm'dir.
3. Roll forming, abkant prese göre daha dar bir yarıçap tutabilir mi? Çoğunlukla evet. Şerit 8 ila 26 standdan geçer ve kademeli olarak bükülür. Düşük uzamalı sert tavlarda malzeme sınırı yine belirleyici olduğundan bu avantaj ortadan kalkar.
4. Soğuk şekillendirilmiş çelik için minimum büküm yarıçapını hangi standart belirler? AISI S100-16 kesit özelliği hesaplarında 1.5t kullanır. EN 10162 teslim koşullarını, EN 1993-1-3 eleman tasarımını ve GB/T 6725-2008 Çin'deki soğuk şekillendirilmiş kesitleri kapsar.
5. 6061-T6 alüminyum için minimum büküm yarıçapı nedir? 1.5 ila 3.0 mm kalınlık için 2.5t ila 3t öngörün. T6 tavı 8 ila 10 per cent uzamaya sahiptir. Teknik resim daha dar bir köşe gerektiriyorsa O veya T4 tavında şekillendirip sonrasında yaşlandırın.
6. Galvanizli bobin, çıplak çeliğe göre daha büyük bir minimum büküm yarıçapı gerektirir mi? Genellikle 0.5t ila 1t yerine 1t ila 1.5t. Çinko ve varsa boyanın kendine ait bir T-bend sınırı vardır. Profildeki en dar köşeye uygun sınıflandırılmış bobin satın alın.
7. Geri yaylanma minimum büküm yarıçapını nasıl etkiler? Şerit son standdan sonra gevşer. Yumuşak çelik 90 degree bükümde 1 ila 3 degrees, HSLA ise 3 ila 6 degrees geri yaylanır. Bu miktarda aşırı bükün ve bitmiş parçayı ölçün.
8. Bir delik büküm çizgisinden ne kadar uzakta olmalıdır? Delik merkezlerini büküm çizgisinden en az şerit kalınlığının 2.5 katı uzakta tutun. Daha yakın delikler metal akarken ovalleşir. Flanş köşede sonlandığında bir büküm rahatlatması ekleyin.
9. İlk parça, minimum büküm yarıçapı için neleri kaydetmelidir? Ölçülen iç yarıçap, büküm açısı, makara aralığı, hat hızı ve kaplama kontrolü. Bobinin başından, ortasından ve sonundan üç parça saklayın ve teknik resim değerinin +0.2 mm içinde kabul edin.
10. Bir profildeki her köşe için tek bir yarıçap belirtebilir miyim? Evet, hem de takım masrafını azaltır. En az sünek malzemenin ve en kalın ölçünün tutabildiği değeri seçip kesit boyunca kullanın. Her farklı yarıçap bir makara değişimi ekler.
Sonuç
Minimum büküm yarıçapı bir takım tercihi değil, malzeme sınırıdır. Uzama, tav ve kalınlıktan gelir. Roll forming kademeli bükerek yardımcı olur, ancak dış lifteki gerinim sınırını ortadan kaldırmaz.
Kaliteyi, tavı, kalınlığı ve minimum büküm yarıçapını profil teknik resmine işleyin. Kendi bobininizle yapacağınız bir test bükümüyle doğrulayın. Ölçülen yarıçapı ilk parçada kaydedin.
Beli Rollforming, 2005'ten beri roll forming makineleri üretiyor. 15,000 m²'lik bir tesisten 50+ ülkeye 500+ makine teslim ettik ve bünyemizde 80+ mühendis ve teknisyen çalışıyor. Her makine, komple makine üzerinde 24 aylık garantiyle gelir. Profil teknik resminizi ve bobin kalitenizi bize iletin, hattın tutabileceği iç yarıçapı size bildirelim.
Son güncelleme: 2026-11-13
Makale Değişiklik Günlüğü
- 2026-11-13: İlk yayın. Altı kalite ve kalınlık değeri, bir R/t gerinim tablosu, takım ve ilk parça kontrolleri ile on SSS girdisi.
Sonraki İnceleme Tetikleyicileri
- Büküm yarıçapı veya tolerans kriterlerini değiştiren AISI S100, EN 10162, ASTM B209 ya da EN 10346 revizyonu
- 0.4 ila 3.0 mm kalınlık bandının dışındaki bir kalite için yeni kurum içi ölçüm verileri
- Kalınlığın 0.5 katının altında bir iç yarıçap isteyen müşteri teknik resmi




 Türkçe