


İyi bir roll form makinesi çerçeve hizalaması her standı tek bir düz referansa oturtur. Aksi halde şerit kavis veya burulmayla çıkar.
Burulma pahalıdır. Bir profil doğru görünüp yine de boyu boyunca dönebilir. Hata çerçevede olduğundan hiçbir çıkış boşluğu ince ayarı onu gidermez. Roll form makinesi çerçeve hizalamasını düzeltmek, takım işinden önce bir geometri işidir.
İşte beş yöntem, beton plaktan şeride bir sıralama ve atölyenizde doğrulayacağınız bantlar. Her rakam tipik bir başlangıç bandıdır, ölçülmüş bir Beli sonucu değildir.
The machine that carries all of those stands is covered in the roll forming machine overview.
Çerçeveyi Hizadan Çıkaran Nedir
İyi bir roll form makinesi çerçeve hizalaması nadiren bir anda bozulur. Zamanla kayar. Beş kök neden çoğu kaymayı açıklar: düzensiz temel, termal genleşme, gevşek ankraj cıvataları, aşınmış miller ve düzensiz rulo boşluğu.
Düzensiz temel taban rayını sarkıtır. Önce beton plağını ölçün.
Termal genleşme sessizce ilerler. Çelik santigrat derece başına metre başına yaklaşık 12 mikrometre büyür; dolayısıyla 20 derecelik bir artış 12 m'lik bir tabanda yaklaşık 3 mm ekler.
Gevşek ankrajlar bir standın yük altında 0.10 mm sallanmasına yol açar. Cıvata üreticisinin şartnamesine göre torklayın; M20 ila M24 bağlantı elemanları için bu çoğunlukla 150 ila 250 Nm'dir.
Aşınmış miller sallanır ve her roll form makinesi çerçeve hizalaması okumasını kararsız hale getirir. Ayar pulu koymadan önce onları değiştirin.
Düzensiz rulo boşluğu şeridi merkezden saptırır. Kalınlık artı 0.05 ila 0.10 mm'ye ayarlayın.
Bu nedenler, beton plaktan yukarı doğru sabit bir roll form makinesi çerçeve hizalaması sırasını gerektirir.
Buckling in the strip often starts from the same load path that bends a frame, so check the seven root causes of profile buckling alongside the frame survey.
Residual stress after the last stand can mask a frame error, so read the springback in roll forming guide before you blame the rail.
Gap setting decides how clearly a shifted stand shows, so set it by the roll gap and material thickness rules first.
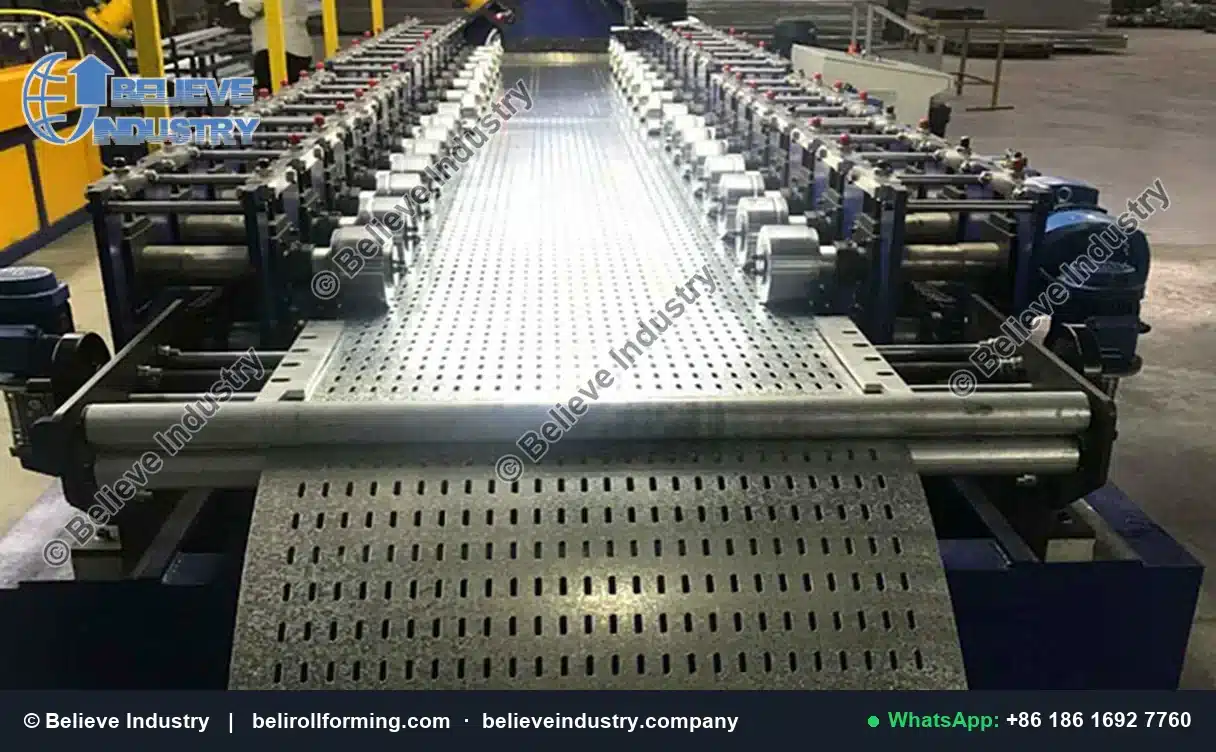
Konsol standlar, mil ucu salgısını görmeyi ve düzeltmeyi kolaylaştırır.
Temelden Çalışan Şeride Hizalama Sırası
Tekrarlanabilir bir roll form makinesi çerçeve hizalaması işi sabit bir sırayı izler.
Bir, beton plağını ölçün ve onarın. İki, taban rayını 12 m boyunca optik nivo veya lazer tracker ile tesviye edin. Üç, ankrajları merkezden dışarı doğru torklayın.
Dört, standları doğrulama cetveli ve ayar pulu paketleriyle oturtun. Beş, hat merkezi boyunca tek bir ortak referans olarak gergin bir tel gerin. Altı, her mil ucunu komparatörle tarayın.
Yedi, rulo boşluğunu kalınlık artı 0.05 ila 0.10 mm'ye ayarlayın. Sekiz, sabit bir sıcaklıkta dengeye oturtun ve rayı yeniden kontrol edin. Dokuz, 6 m şerit çalıştırıp kavis ve burulmayı ölçün. On, ayar pullarını, tork değerlerini ve boşluk föyünü baz olarak sabitleyin.
Belgelenmiş bir roll form makinesi çerçeve hizalaması sırası iki teknisyeni aynı referansta tutar.
Alignment fits inside the wider handover routine covered by roll forming machine commissioning.
Welded base frames follow a published sheet steel welding code, and the AWS welding standards define that practice.
Burulmayı Durduran Beş Hassas Yöntem
Her yöntem, roll form makinesi çerçeve hizalaması hakkında farklı bir soruyu yanıtlar; bu yüzden beşini de sırayla kullanın. Birlikte, gerçek bir hatta roll form makinesi çerçeve hizalamasının ne anlama geldiğini tanımlarlar.
Aşağıdaki bantlar tipik başlangıç değerleridir, ölçülmüş Beli sonuçları değildir. Her birini kendi atölyenizde doğrulayın.
Yöntem 1: Taban rayında lazer tracker veya optik nivo
Cihazı hattın ötesine kurun, 1 m nokta ızgarasına tek bir düzlem oturtun ve alçak ayaklara ayar pulu koyun. Tipik bant: metre başına 0.05 ila 0.15 mm, optik nivo için 12 m üzerinde 0.10 ila 0.20 mm.
Yöntem 2: Sentil referanslı gergin tel
0.3 ila 0.5 mm teli bilinen bir gerginlik altında iki ucundan bağlayın ve her stand üzerindeki bir çıkıntıya sentil ile ölçün. Gerginlik ve açıklıktan kaynaklanan sarkmayı düzeltin. Tipik bant: 6 ila 12 m üzerinde 0.10 ila 0.30 mm.
Yöntem 3: Mil uçlarında komparatör taraması
Her mili manyetik bir taban üzerindeki komparatöre karşı bir tam tur döndürün ve toplam gösterge salgısını okuyun. Tipik bant: her uçta 0.02 ila 0.05 mm ve gövde boyunca 0.05 ila 0.10 mm. Bu, tesviyeli bir çerçeveyi gerçek roll form makinesi çerçeve hizalamasından ayırır.
Yöntem 4: Standların altında doğrulama cetveli ve ayar pulu paketi
Taşlanmış bir doğrulama cetvelini iki stand tabanı üzerine yerleştirin ve boşlukları sentil ile yoklayın, ardından alçak ayağın altına 0.05 mm ayar pulu adımları ekleyin. Tipik bant: tam temasla 0.05 ila 0.15 mm kalan boşluk.
Yöntem 5: 6 m üzerinde kavis ve burulma ölçülen çalışan şerit testi
6 m şeridi 10 ila 30 m/min hızda çalıştırın, düz bir masaya yatırın ve yanal kavis ile köşe kalkmasını ölçün. Tipik bant: 6 m üzerinde 1 ila 3 mm kavis ve 1 ila 2 derece burulma. Bu, roll form makinesi çerçeve hizalamasını ürünün gördüğü biçimde okur.
| Yöntem | Checks | Tipik hassasiyet bandı | Sahne | Maliyet |
|---|---|---|---|---|
| Lazer tracker veya optik nivo | Ray düzlüğü | metre başına 0.05 ila 0.15 mm | Base set | Yüksek |
| Sentil referanslı gergin tel | Line datum | 6 ila 12 m üzerinde 0.10 ila 0.30 mm | Rough set | Düşük |
| Komparatör taraması | Mil salgısı | 0.02 ila 0.05 mm TIR | Stand check | Düşük |
| Doğrulama cetveli ve ayar pulu paketi | Ayak teması | 0.05 ila 0.15 mm boşluk | Leveling | Düşük |
| 6 m üzerinde çalışan şerit testi | Kavis ve burulma | 1 ila 3 mm, 1 ila 2 derece | Kabul | Orta |
Lazer tracker başta, şerit testi sonda yer alır. Sağlam bir roll form makinesi çerçeve hizalaması programı ucuz yöntemleri sık, pahalı olanı teslimde kullanır.
The rolls themselves define the reference that all of this protects, as the rulo şekillendirme takım rehberi explains.
Material grade changes how much twist the strip will tolerate, so check the grade against SAE malzeme ve proses standartları.
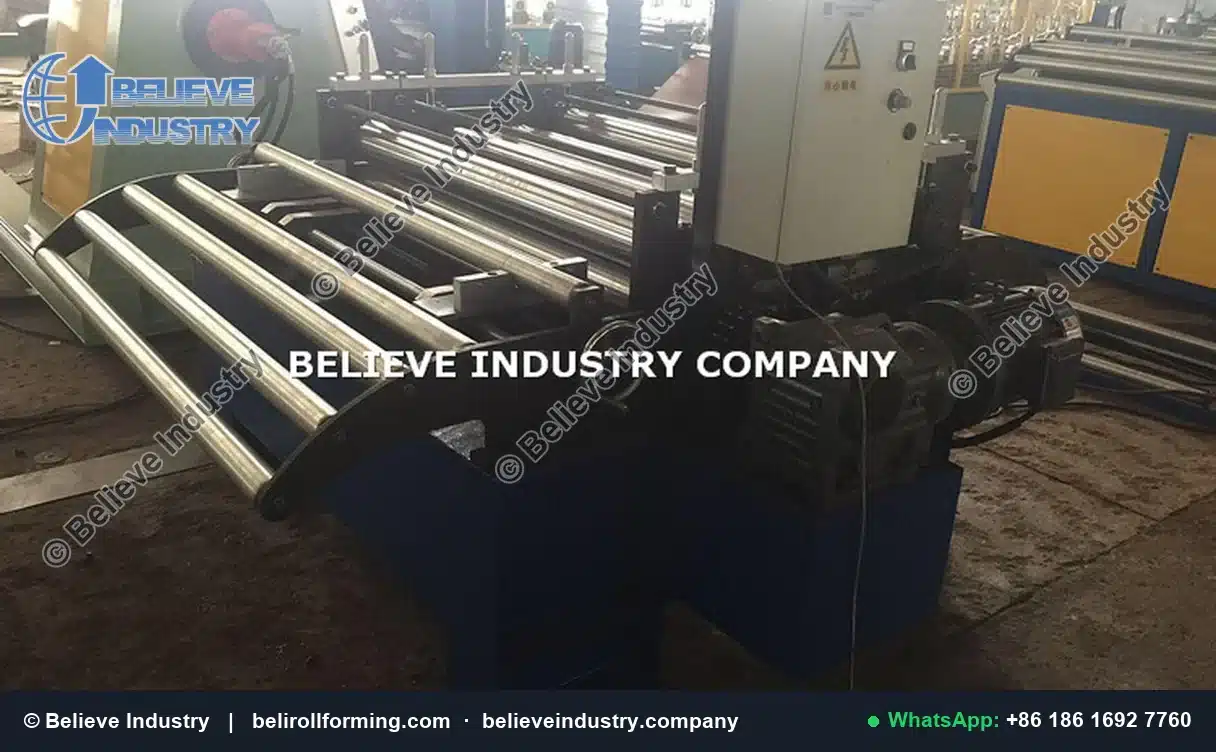
Bir doğrultma cihazı, düzensiz rulo boşluğunun kavis ve burulmaya nasıl dönüştüğünü gösterir.
Şerit Belirtilerinden Arızaları Okumak
Bir belirti tablosu, belirsiz bir şikâyeti kısa bir kontrol listesine dönüştürür. İyi bir roll form makinesi çerçeve hizalaması teşhisi tek bir değişkeni değiştirir ve 6 m şeridi yeniden çalıştırır.
| Symptom | Olası arıza | Şununla doğrulayın | First fix |
|---|---|---|---|
| 6 m üzerinde sabit kavis | Ray seviyesi bozuk | Lazer tracker | Alçak ayağa yeniden ayar pulu koyun |
| Tekrarlayan kavis | Gevşek ankraj veya aşınmış mil | Komparatör | Yeniden torklayın, mili inceleyin |
| Çıkışa doğru burulma | Düzensiz rulo boşluğu | Sentil | Reset gap |
| Isınma sonrası kavis | Termal genleşme | Ray yeniden kontrolü | Dengeye oturtun ve sıfırlayın |
| Bir köşe kalkar | Stand yükseklik uyuşmazlığı | Taut wire | Ayar pullarını yeniden kurun |
Tabloyu bir harita olarak kullanın, hüküm olarak değil. Şerit testi her roll form makinesi çerçeve hizalaması değişikliğini tamamlar.
A shifted stand can mark the surface as well as bend the section, which is what yüzey çizilmesi hataları often point back to.
A written record turns a visual guess into a repeatable check, which is the core of a roll forming muayenesi.
High strength grades make small alignment errors far more visible, a point the AHSS Insights şekillendirme kılavuzları cover in detail.
Kabul Bantları ve Atölye Doğrulaması
Buradaki her tolerans tipik bir başlangıç bandıdır, ölçülmüş bir Beli sonucu değildir. Her birini kendi atölyenizde roll form makinesi çerçeve hizalaması için bir başlangıç noktası olarak ele alın.
Yöntemi altı sayı sabitler: ray düzlüğü metre başına 0.05 ila 0.15 mm, mil salgısı 0.02 ila 0.05 mm, stand boşluğu 0.05 ila 0.15 mm, tel yayılımı 0.10 ila 0.30 mm, 6 m üzerinde şerit kavisi 1 ila 3 mm ve 6 m üzerinde burulma 1 ila 2 derece. Bunlar çoğu hatta roll form makinesi çerçeve hizalamasının sayısal çekirdeğidir.
Beş standart tanımı evrakı çerçeveler: kalibrasyon kayıtları için ISO 9001, taban çerçeve kaynakları için AWS D1.3, soğuk şekillendirilmiş çelik tasarımı için AISI S100-16, teslim koşulları için EN 10162 ve eleman tasarımı için EN 1993-1-3. Baskıyı ayar föyünde belirtin.
Her değerin yanına cihaz seri numarasını not edin ve bir bant şeritle uyuşmadığında şeride güvenin. Roll form makinesi çerçeve hizalamasının amacı tekrarlanabilir üründür, kitabi bir rakam değil.
Industry groups publish the flatness language used in handover documents, including the Metal Yapı Derneği teknik kaynakları.
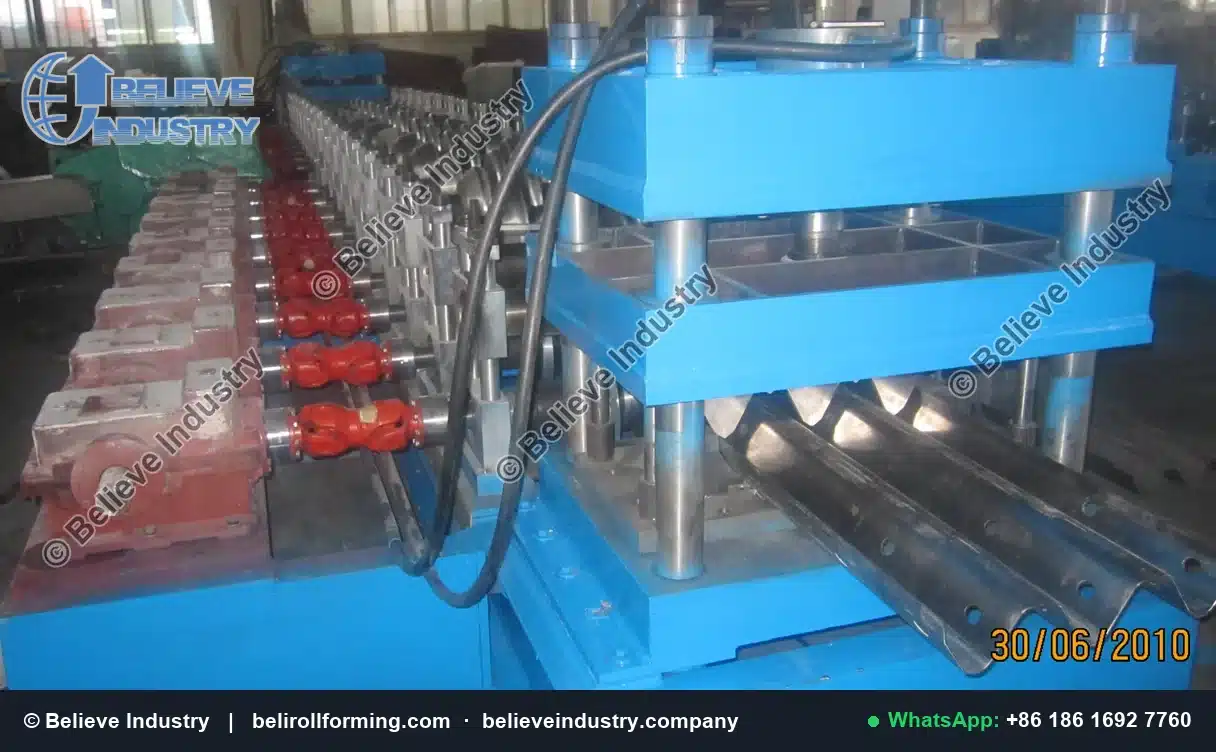
Kılavuz direkler, ayar pulu paketi yerleştirildikten sonra standı hizada tutar.
Devreye Almadan Sonra Hizalamayı Korumak
Düz çıkan bir hat yine de hareket eder. İlk aydan, bir temel onarımından, takım değişiminden veya tahrik bakımından sonra kısa bir roll form makinesi çerçeve hizalaması denetimi planlayın.
Tel referansını okuyun, iki mil ucunu tarayın, bir 6 m şerit çalıştırın ve bazla karşılaştırın. Tarihi, stand numarasını, ayar pulu kalınlığını, torku, kavis ve burulmayı kaydedin.
Kararlı roll form makinesi çerçeve hizalaması bir bakım alışkanlığıdır, tek seferlik bir kurulum değil.
Sıkça Sorulan Sorular
1. Roll form makinesi çerçeve hizalaması nedir? Taban rayını, standları ve milleri şeridin düz çıkması için tek bir düz referansa yerleştirmektir.
2. Çerçeve ne sıklıkla yeniden hizalanmalı? Roll form makinesi çerçeve hizalamasını ilk üretim ayından sonra ve ardından sabit aralıklarla yeniden kontrol edin.
3. En hassas yöntem hangisi? Taban rayında, yaklaşık metre başına 0.05 ila 0.15 mm ile lazer tracker veya optik nivo.
4. Gergin bir tel lazer tracker yerine geçebilir mi? Hayır. Gergin bir tel 0.10 ila 0.30 mm ile bir merkez hattı verir, ama ray seviyesini ölçmez.
5. Komparatör taraması neyi kanıtlar? Her mil ucunun 0.02 ila 0.05 mm toplam gösterge okumasıyla salgısız döndüğünü kanıtlar.
6. Çalışan şerit testi ne kadar uzun bir şerit kullanmalı? 6 m kullanın ve kavis ile burulmayı bu tam uzunluk boyunca ölçün; daha kısa bir parça sapmayı gizler.
7. Tolerans rakamları Beli tarafından ölçülmüş sonuçlar mı? Hayır. Her bant, kendi hattınızda atölye doğrulaması gerektiren tipik bir başlangıç değeridir.
8. Geri yaylanma, roll form makinesi çerçeve hizalaması okumalarını etkiler mi? Çerçeve geometrisini değiştirmez, ama bir çerçeve hatasını gizleyebilir; bu yüzden şeridin kendisini ölçün.
Sonuç
Roll form makinesi çerçeve hizalaması, bir takım sorunundan önce bir geometri sorunudur. Tabanı tesviye edin, standları oturtun, milleri doğrultun, boşluğu ayarlayın ve 6 m şeritle doğrulayın.
Ayar pulu paketlerini, tork değerlerini, kavis ve burulmayı kaydedin ve o bazı düzenli denetimlerle koruyun. Tutarlı roll form makinesi çerçeve hizalaması kendisini düz ürün olarak gösterir, kusursuz bir rakam olarak değil.
Beli Rollforming, 2005 yılından beri roll form makineleri üretiyor. 15,000 m² alana sahip bir tesisten 50+ ülkeye 500+ makine teslim ettik; bünyemizde 80+ mühendis ve teknisyen çalışıyor. Her makine, komple makineyi kapsayan 24 aylık garantiyle gelir. Profil çiziminizi ve bobin kalitenizi bize gönderin, hattın tutabileceği hizalama bantlarını size bildiririz.
Son güncelleme: 2026-11-11
Makale Değişiklik Günlüğü
- 2026-11-11: İlk yayın. Beş hassas yöntem, temelden çalışan şeride bir sıralama, yöntem karşılaştırma tablosu, arıza-belirti tablosu ve sekiz SSS girdisi.
Sonraki İnceleme Tetikleyicileri
- Tolerans kriterlerini değiştiren bir AISI S100-16, EN 10162 veya EN 1993-1-3 revizyonu
- 0.6 ila 3.0 mm bobin bandının dışında yeni atölye doğrulama verisi
- Taban rayı 12 m'den uzun bir müşteri hattı
- Taban çerçeveleri için AWS D1.3 kaynak gerekliliklerinde bir değişiklik





 Türkçe