


Um bom alinhamento da estrutura da perfiladeira coloca todos os suportes sobre uma única referência retilínea. Caso contrário, a tira sai com empeno ou torção.
A torção sai caro. Um perfil pode parecer correto e ainda assim girar ao longo do comprimento. Nenhum ajuste na abertura de saída a elimina, pois o erro está na estrutura. Corrigir o alinhamento da estrutura da perfiladeira é trabalho de geometria antes de trabalho de ferramental.
Aqui estão cinco métodos, uma sequência da laje à tira e faixas para verificar na sua fábrica. Cada número é uma faixa inicial típica, não um resultado medido pela Beli.
The machine that carries all of those stands is covered in the roll forming machine overview.
O que desalinha uma estrutura
Um bom alinhamento da estrutura da perfiladeira raramente falha de uma vez. Ele deriva. Cinco causas-raiz explicam a maior parte da deriva: fundação irregular, dilatação térmica, chumbadores soltos, eixos desgastados e abertura irregular dos rolos.
Uma fundação irregular faz o trilho de base ceder. Faça primeiro o levantamento da laje.
A dilatação térmica é silenciosa. O aço cresce cerca de 12 micrômetros por metro por grau Celsius, de modo que uma elevação de 20 graus acrescenta perto de 3 mm em uma base de 12 m.
Chumbadores soltos permitem que um suporte oscile 0.10 mm sob carga. Aplique o torque conforme a especificação do fabricante do parafuso, em geral 150 a 250 Nm para fixadores M20 a M24.
Eixos desgastados oscilam e tornam instável qualquer leitura de alinhamento da estrutura da perfiladeira. Substitua-os antes de calçar.
Uma abertura irregular dos rolos desloca a tira do centro. Ajuste-a para a espessura acrescida de 0.05 a 0.10 mm.
Essas causas exigem uma ordem fixa de alinhamento da estrutura da perfiladeira, da laje para cima.
Buckling in the strip often starts from the same load path that bends a frame, so check the seven root causes of profile buckling alongside the frame survey.
Residual stress after the last stand can mask a frame error, so read the springback in roll forming guide before you blame the rail.
Gap setting decides how clearly a shifted stand shows, so set it by the roll gap and material thickness rules first.
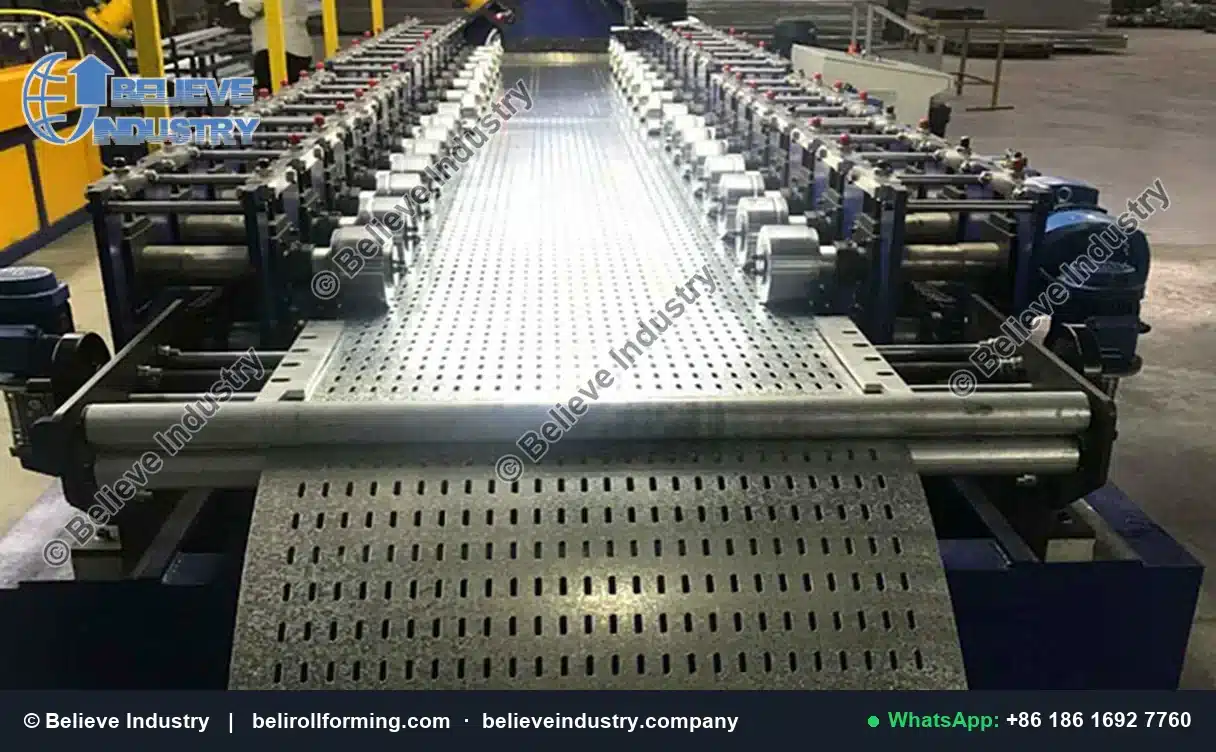
Os suportes cantilever tornam a varredura da extremidade do eixo fácil de ver e de corrigir.
A sequência de alinhamento da fundação à tira em operação
Um trabalho repetível de alinhamento da estrutura da perfiladeira segue uma ordem fixa.
Um, faça o levantamento e repare a laje. Dois, nivele o trilho de base com um nível ótico ou rastreador a laser ao longo de 12 m. Três, aperte os chumbadores do centro para fora.
Quatro, assente os suportes com uma régua de precisão e conjuntos de calços. Cinco, estique um arame tensionado ao longo do centro da linha como uma única referência compartilhada. Seis, varra cada extremidade de eixo com um relógio comparador.
Sete, ajuste a abertura dos rolos para a espessura acrescida de 0.05 a 0.10 mm. Oito, aguarde a estabilização térmica e reverifique o trilho. Nove, passe uma tira de 6 m e meça o empeno e a torção. Dez, congele os calços, os valores de torque e a folha de aberturas como linha de base.
Uma sequência documentada de alinhamento da estrutura da perfiladeira mantém dois técnicos na mesma referência.
Alignment fits inside the wider handover routine covered by colocação em funcionamento da máquina de perfilagem.
Welded base frames follow a published sheet steel welding code, and the AWS welding standards define that practice.
Cinco métodos de precisão que eliminam a torção
Cada método responde a uma pergunta diferente sobre o alinhamento da estrutura da perfiladeira, portanto use todos os cinco em ordem. Juntos, eles definem o que o alinhamento da estrutura da perfiladeira significa em uma linha real.
As faixas abaixo são valores iniciais típicos, não resultados medidos pela Beli. Confirme cada uma na sua fábrica.
Método 1: Rastreador a laser ou nível ótico sobre o trilho de base
Monte o instrumento além da linha, ajuste um plano a uma malha de pontos de 1 m e calce os pés baixos. Faixa típica: 0.05 a 0.15 mm por metro, com 0.10 a 0.20 mm ao longo de 12 m para um nível ótico.
Método 2: Arame tensionado com calibre de lâminas como referência
Fixe um arame de 0.3 a 0.5 mm nas duas extremidades sob tensão conhecida e meça até um ressalto em cada suporte com um calibre de lâminas. Corrija a flecha a partir da tensão e do vão. Faixa típica: 0.10 a 0.30 mm ao longo de 6 a 12 m.
Método 3: Varredura com relógio comparador nas extremidades dos eixos
Gire cada eixo uma volta completa contra um relógio comparador sobre base magnética e leia o desvio total indicado. Faixa típica: 0.02 a 0.05 mm em cada extremidade e 0.05 a 0.10 mm ao longo do corpo. Isso distingue uma estrutura nivelada do verdadeiro alinhamento da estrutura da perfiladeira.
Método 4: Régua de precisão com conjunto de calços sob os suportes
Apoie uma régua retificada sobre duas bases de suporte e sonde as folgas com um calibre de lâminas; em seguida, acrescente calços de 0.05 mm sob o pé baixo. Faixa típica: uma folga residual de 0.05 a 0.15 mm com apoio pleno.
Método 5: Teste com tira em movimento, medindo empeno e torção ao longo de 6 m
Passe uma tira de 6 m a 10 a 30 m/min, deite-a sobre uma mesa plana e meça o empeno lateral e o levantamento dos cantos. Faixa típica: empeno de 1 a 3 mm e torção de 1 a 2 graus ao longo de 6 m. Isso lê o alinhamento da estrutura da perfiladeira tal como o produto o vê.
| Método | Checks | Faixa de precisão típica | Estágio | Custo |
|---|---|---|---|---|
| Rastreador a laser ou nível ótico | Planaridade do trilho | 0.05 a 0.15 mm por metro | Base set | Alto |
| Arame tensionado com calibre de lâminas | Line datum | 0.10 a 0.30 mm ao longo de 6 a 12 m | Rough set | Baixo |
| Varredura com relógio comparador | Runout do eixo | 0.02 a 0.05 mm TIR | Stand check | Baixo |
| Régua de precisão com conjunto de calços | Contato do pé | 0.05 a 0.15 mm de folga | Nivelamento | Baixo |
| Teste com tira em movimento ao longo de 6 m | Empeno e torção | 1 a 3 mm, 1 a 2 graus | Aceitação | Médio |
O rastreador a laser fica no início e o teste com tira, por último. Um programa sólido de alinhamento da estrutura da perfiladeira usa os métodos baratos com frequência e o caro na entrega.
The rolls themselves define the reference that all of this protects, as the guia de ferramental de conformação a frio explains.
Material grade changes how much twist the strip will tolerate, so check the grade against Normas de materiais e processos SAE.
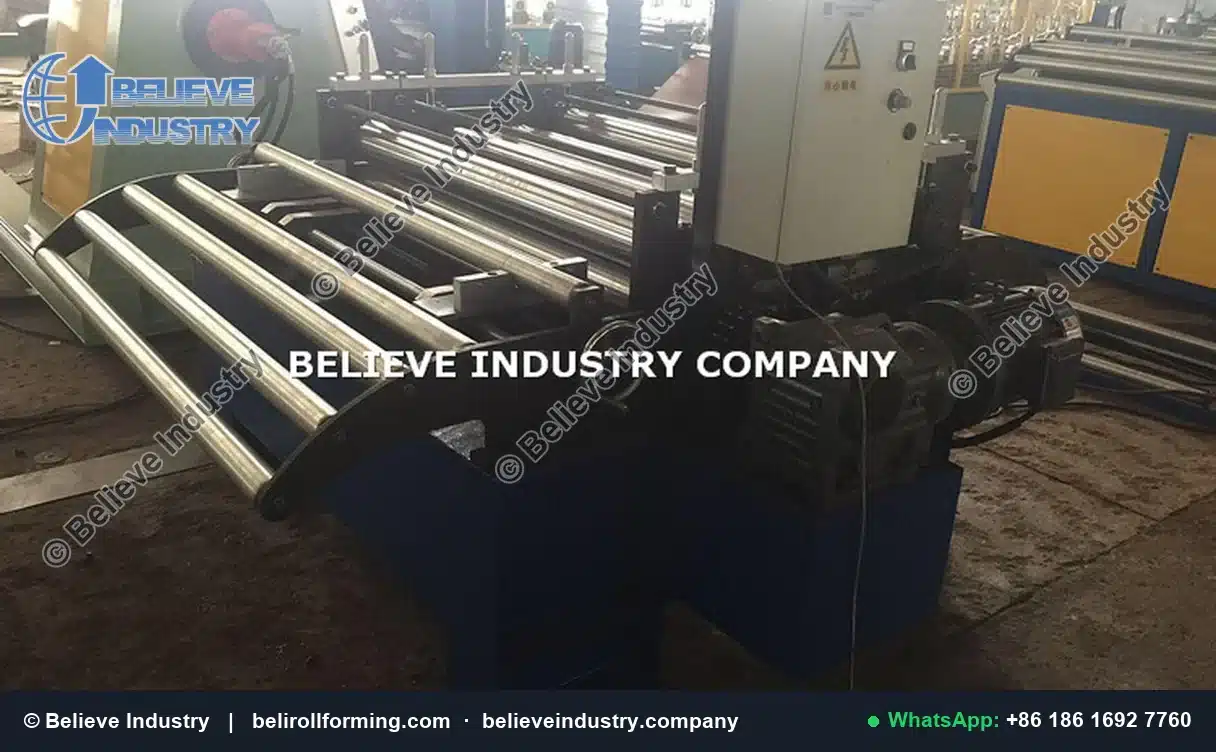
Um dispositivo nivelador mostra como a abertura irregular dos rolos se converte em empeno e torção.
Leitura das falhas a partir dos sintomas da tira
Uma tabela de sintomas transforma uma queixa vaga em uma lista curta de verificação. Um bom diagnóstico de alinhamento da estrutura da perfiladeira altera uma variável e repete a tira de 6 m.
| Symptom | Falha provável | Confirmar com | First fix |
|---|---|---|---|
| Empeno constante ao longo de 6 m | Trilho fora de nível | Rastreador a laser | Recalçar o pé baixo |
| Empeno repetitivo | Chumbador solto ou eixo desgastado | Relógio comparador | Reaperte, inspecione o eixo |
| Torção em direção à saída | Abertura irregular dos rolos | Calibre de lâminas | Reset gap |
| Empeno após o aquecimento | Dilatação térmica | Reverificação do trilho | Estabilizar e reajustar |
| Um canto se levanta | Diferença de altura entre suportes | Taut wire | Refazer os calços |
Use a tabela como um mapa, não como um veredito. O teste com tira encerra cada alteração de alinhamento da estrutura da perfiladeira.
A shifted stand can mark the surface as well as bend the section, which is what defeitos de risco superficial often point back to.
A written record turns a visual guess into a repeatable check, which is the core of a registros de inspeção de perfilagem.
High strength grades make small alignment errors far more visible, a point the Diretrizes de conformação da AHSS Insights cover in detail.
Faixas de aceitação e verificação na fábrica
Toda tolerância aqui é uma faixa inicial típica, não um resultado medido pela Beli. Trate cada uma como ponto de partida para o alinhamento da estrutura da perfiladeira no seu próprio chão de fábrica.
Seis números ancoram o método: planaridade do trilho 0.05 a 0.15 mm por metro, runout do eixo 0.02 a 0.05 mm, folga do suporte 0.05 a 0.15 mm, dispersão do arame 0.10 a 0.30 mm, empeno da tira 1 a 3 mm ao longo de 6 m e torção de 1 a 2 graus ao longo de 6 m. Esses são o núcleo numérico do alinhamento da estrutura da perfiladeira na maioria das linhas.
Cinco designações estruturam a documentação: ISO 9001 para registros de calibração, AWS D1.3 para soldas da estrutura de base, AISI S100-16 para projeto de aço conformado a frio, EN 10162 para condições de fornecimento e EN 1993-1-3 para dimensionamento de elementos. Cite a edição na folha de regulagem.
Anote o número de série do instrumento ao lado de cada valor e, quando uma faixa discordar da tira, confie na tira. O objetivo do alinhamento da estrutura da perfiladeira é um produto repetível, não um número de manual.
Industry groups publish the flatness language used in handover documents, including the Metal Construction Association technical resources.
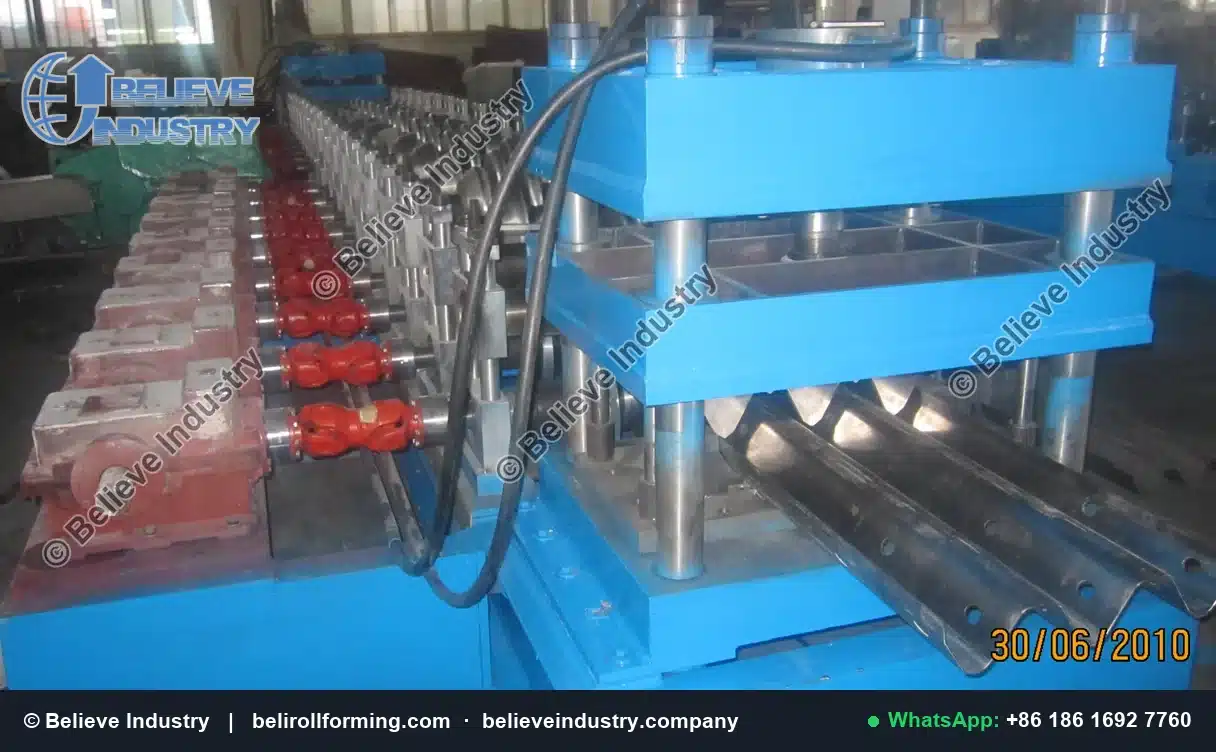
As colunas-guia mantêm o suporte alinhado após a fixação do conjunto de calços.
Mantendo o alinhamento após o comissionamento
Uma linha que sai reta ainda vai se deslocar. Programe uma auditoria curta de alinhamento da estrutura da perfiladeira após o primeiro mês, um reparo na fundação, uma troca de ferramental ou uma manutenção do acionamento.
Leia a referência do arame, varra duas extremidades de eixo, passe uma tira de 6 m e compare com a linha de base. Registre a data, o número do suporte, a espessura do calço, o torque e o empeno e a torção.
O alinhamento estável da estrutura da perfiladeira é um hábito de manutenção, não uma regulagem única.
Perguntas frequentes
1. O que é o alinhamento da estrutura da perfiladeira? É colocar o trilho de base, os suportes e os eixos sobre uma única referência retilínea para que a tira saia plana.
2. Com que frequência a estrutura deve ser realinhada? Reverifique o alinhamento da estrutura da perfiladeira após o primeiro mês de produção e, depois disso, em intervalos fixos.
3. Qual método é o mais preciso? Um rastreador a laser ou nível ótico sobre o trilho de base, com cerca de 0.05 a 0.15 mm por metro.
4. Um arame tensionado pode substituir um rastreador a laser? Não. Um arame tensionado fornece uma linha de centro com 0.10 a 0.30 mm, mas não mede o nível do trilho.
5. O que uma varredura com relógio comparador comprova? Comprova que cada extremidade de eixo gira sem desvio, com 0.02 a 0.05 mm de leitura total do indicador.
6. Qual deve ser o comprimento da tira no teste em movimento? Use 6 m e meça o empeno e a torção ao longo de todo esse comprimento, pois um trecho menor esconde a deriva.
7. Os valores de tolerância são resultados medidos pela Beli? Não. Toda faixa é um valor inicial típico que precisa de verificação na fábrica, na sua própria linha.
8. O springback afeta as leituras de alinhamento da estrutura da perfiladeira? Ele não altera a geometria da estrutura, mas pode mascarar um erro da estrutura, portanto meça a própria tira.
Conclusão
O alinhamento da estrutura da perfiladeira é um problema de geometria antes de ser um problema de ferramental. Nivele a base, assente os suportes, alinhe os eixos, ajuste a abertura e confirme com uma tira de 6 m.
Registre os conjuntos de calços, os valores de torque, o empeno e a torção e mantenha essa linha de base com auditorias recorrentes. O alinhamento consistente da estrutura da perfiladeira se manifesta em produto plano, não em um número perfeito.
A Beli Rollforming fabrica perfiladeiras desde 2005. Entregamos 500+ máquinas a 50+ países a partir de uma planta de 15,000 m², com 80+ engenheiros e técnicos. Cada máquina conta com a garantia 24-month na máquina completa. Envie-nos o desenho do seu perfil e a classe da bobina, e informaremos as faixas de alinhamento que a linha pode manter.
Última atualização: 2026-11-11
Histórico de alterações do artigo
- 2026-11-11: Primeira publicação. Cinco métodos de precisão, uma sequência da fundação à tira em operação, uma tabela de comparação dos métodos, uma tabela de falhas por sintoma e oito perguntas frequentes.
Gatilhos da próxima revisão
- Uma revisão de AISI S100-16, EN 10162 ou EN 1993-1-3 que altere os critérios de tolerância
- Novos dados de verificação na fábrica fora da faixa de bobina de 0.6 a 3.0 mm
- Uma linha de cliente com trilho de base maior que 12 m
- Uma alteração nos requisitos de soldagem AWS D1.3 para estruturas de base





 Português