


Правильное выравнивание рамы профилегибочного станка ставит каждую клеть на единую прямую базу. Иначе полоса выходит с изгибом или скручиванием.
Скручивание обходится дорого. Профиль может выглядеть правильным и при этом поворачиваться по длине. Никакая подстройка выходного зазора его не устраняет, поскольку ошибка в раме. Чтобы исправить выравнивание рамы профилегибочного станка, сначала работают с геометрией и только потом с оснасткой.
Здесь пять методов, последовательность от фундаментной плиты до рабочей полосы и диапазоны для проверки в вашем цехе. Каждая цифра представляет собой типовой исходный диапазон, а не измеренный результат Beli.
The machine that carries all of those stands is covered in the roll forming machine overview.
Что выводит раму из створа
Правильное выравнивание рамы профилегибочного станка редко нарушается сразу. Оно уходит постепенно. Пять первопричин объясняют почти весь уход: неровный фундамент, тепловое расширение, ослабленные анкерные болты, изношенные валы и неравномерный зазор между валками.
Неровный фундамент прогибает базовую балку. Сначала обследуйте фундаментную плиту.
Тепловое расширение незаметно. Сталь удлиняется примерно на 12 мкм на метр на градус Цельсия, поэтому повышение на 20 градусов даёт почти 3 mm на базе 12 m.
Ослабленные анкеры позволяют клети качаться на 0.10 mm под нагрузкой. Затягивайте по спецификации производителя болтов, обычно от 150 до 250 Nm для крепежа от M20 до M24.
Изношенные валы имеют биение и делают любые показания выравнивания рамы профилегибочного станка нестабильными. Заменяйте их до установки прокладок.
Неравномерный зазор между валками уводит полосу от центра. Устанавливайте его равным толщине плюс от 0.05 до 0.10 mm.
Эти причины диктуют фиксированный порядок выравнивания рамы профилегибочного станка от фундаментной плиты вверх.
Buckling in the strip often starts from the same load path that bends a frame, so check the seven root causes of profile buckling alongside the frame survey.
Residual stress after the last stand can mask a frame error, so read the springback in roll forming guide before you blame the rail.
Gap setting decides how clearly a shifted stand shows, so set it by the roll gap and material thickness rules first.
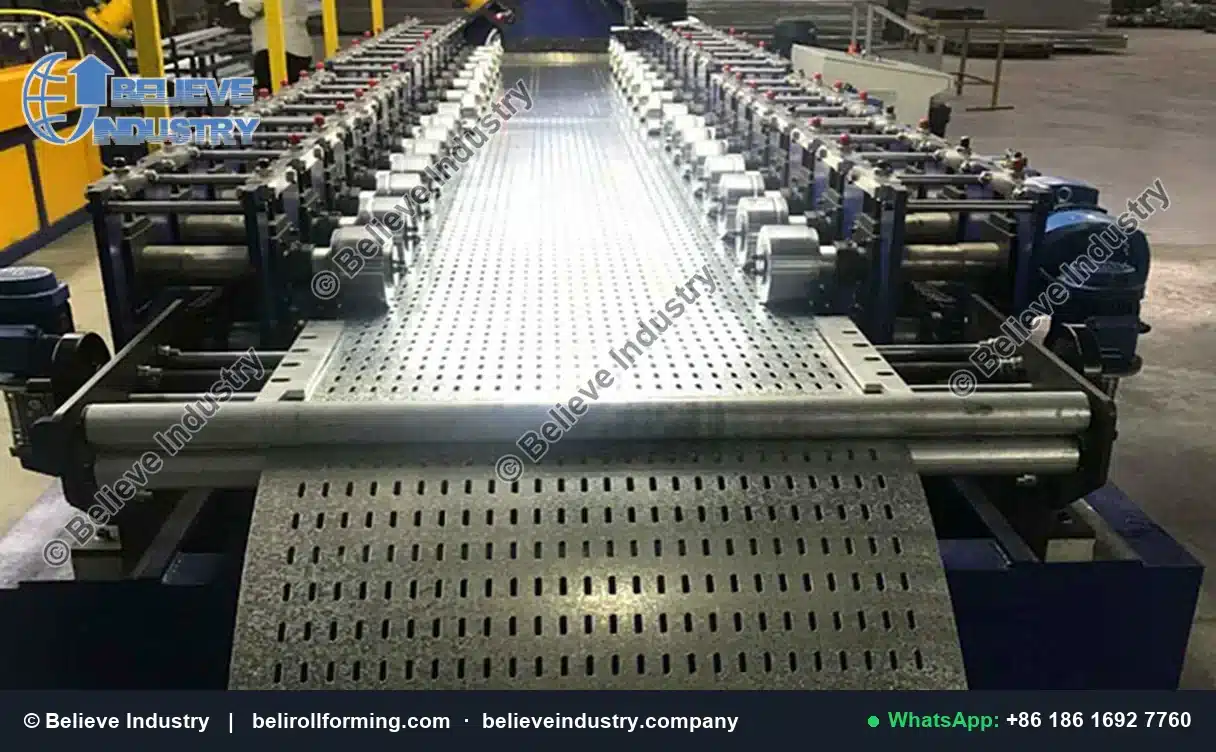
На консольных клетях биение торца вала легко заметить и легко исправить.
Последовательность выравнивания от фундамента до рабочей полосы
Воспроизводимая работа по выравниванию рамы профилегибочного станка идёт в строгом порядке.
Первое: обследуйте и отремонтируйте фундаментную плиту. Второе: выровняйте базовую балку оптическим нивелиром или лазерным трекером на длине 12 m. Третье: затяните анкеры от центра к краям.
Четвёртое: посадите клети с помощью поверочной линейки и наборов прокладок. Пятое: натяните проволоку по центру линии как единую общую базу. Шестое: проверьте биение каждого торца вала индикатором часового типа.
Седьмое: установите зазор между валками равным толщине плюс от 0.05 до 0.10 mm. Восьмое: выдержите до стабильной температуры и повторно проверьте балку. Девятое: пропустите полосу 6 m и измерьте изгиб и скручивание. Десятое: зафиксируйте прокладки, моменты затяжки и карту зазоров как базовые значения.
Задокументированная последовательность выравнивания рамы профилегибочного станка удерживает двух техников на одной базе.
Alignment fits inside the wider handover routine covered by Ввод в эксплуатацию профилегибочной машины.
Welded base frames follow a published sheet steel welding code, and the AWS welding standards define that practice.
Пять точных методов, устраняющих скручивание
Каждый метод отвечает на отдельный вопрос о выравнивании рамы профилегибочного станка, поэтому применяйте все пять по порядку. Вместе они определяют, что означает выравнивание рамы профилегибочного станка на реальной линии.
Приведённые ниже диапазоны представляют собой типовые исходные значения, а не измеренные результаты Beli. Проверяйте каждый в своём цехе.
Метод 1: Лазерный трекер или оптический нивелир на базовой балке
Установите прибор за пределами линии, постройте единую плоскость по сетке точек с шагом 1 m и подложите прокладки под низкие опоры. Типовой диапазон: от 0.05 до 0.15 mm на метр, а для оптического нивелира от 0.10 до 0.20 mm на 12 m.
Метод 2: Натянутая проволока как база со щупом
Закрепите проволоку от 0.3 до 0.5 mm с обоих концов с известным натяжением и измерьте щупом расстояние до бобышки на каждой клети. Скорректируйте провисание с учётом натяжения и пролёта. Типовой диапазон: от 0.10 до 0.30 mm на длине от 6 до 12 m.
Метод 3: Проверка биения торцов валов индикатором часового типа
Поверните каждый вал на один полный оборот относительно индикатора часового типа на магнитной стойке и считайте полное биение по индикатору. Типовой диапазон: от 0.02 до 0.05 mm на каждом торце и от 0.05 до 0.10 mm по телу вала. Это отличает раму, выровненную по уровню, от подлинного выравнивания рамы профилегибочного станка.
Метод 4: Поверочная линейка и набор прокладок под клетями
Положите шлифованную поверочную линейку на основания двух клетей, проверьте зазоры щупом, затем добавьте под низкую опору прокладки ступенями по 0.05 mm. Типовой диапазон: остаточный зазор от 0.05 до 0.15 mm при полном прилегании.
Метод 5: Испытание рабочей полосой с измерением изгиба и скручивания на 6 m
Пропустите полосу 6 m со скоростью от 10 до 30 m/min, уложите её на плоский стол и измерьте боковой изгиб и подъём угла. Типовой диапазон: изгиб от 1 до 3 mm и скручивание от 1 до 2 градусов на 6 m. Это показывает выравнивание рамы профилегибочного станка таким, каким его видит изделие.
| Метод | Checks | Типовой диапазон точности | Stage | Cost |
|---|---|---|---|---|
| Лазерный трекер или оптический нивелир | Плоскостность базовой балки | от 0.05 до 0.15 mm на метр | Base set | Высокий |
| Натянутая проволока со щупом | Line datum | от 0.10 до 0.30 mm на длине от 6 до 12 m | Rough set | Низкая |
| Проверка биения индикатором часового типа | Биение вала | от 0.02 до 0.05 mm TIR | Stand check | Низкая |
| Поверочная линейка и набор прокладок | Прилегание опоры | зазор от 0.05 до 0.15 mm | Выравнивание | Низкая |
| Испытание рабочей полосой на 6 m | Изгиб и скручивание | от 1 до 3 mm, от 1 до 2 градусов | Приёмка | Средняя |
Лазерный трекер применяют в начале, а испытание полосой в конце. Грамотная программа выравнивания рамы профилегибочного станка часто использует недорогие методы, а дорогой оставляет для приёмки.
The rolls themselves define the reference that all of this protects, as the руководство по роликовой оснастке для профилирования explains.
Material grade changes how much twist the strip will tolerate, so check the grade against Стандарты SAE на материалы и процессы.
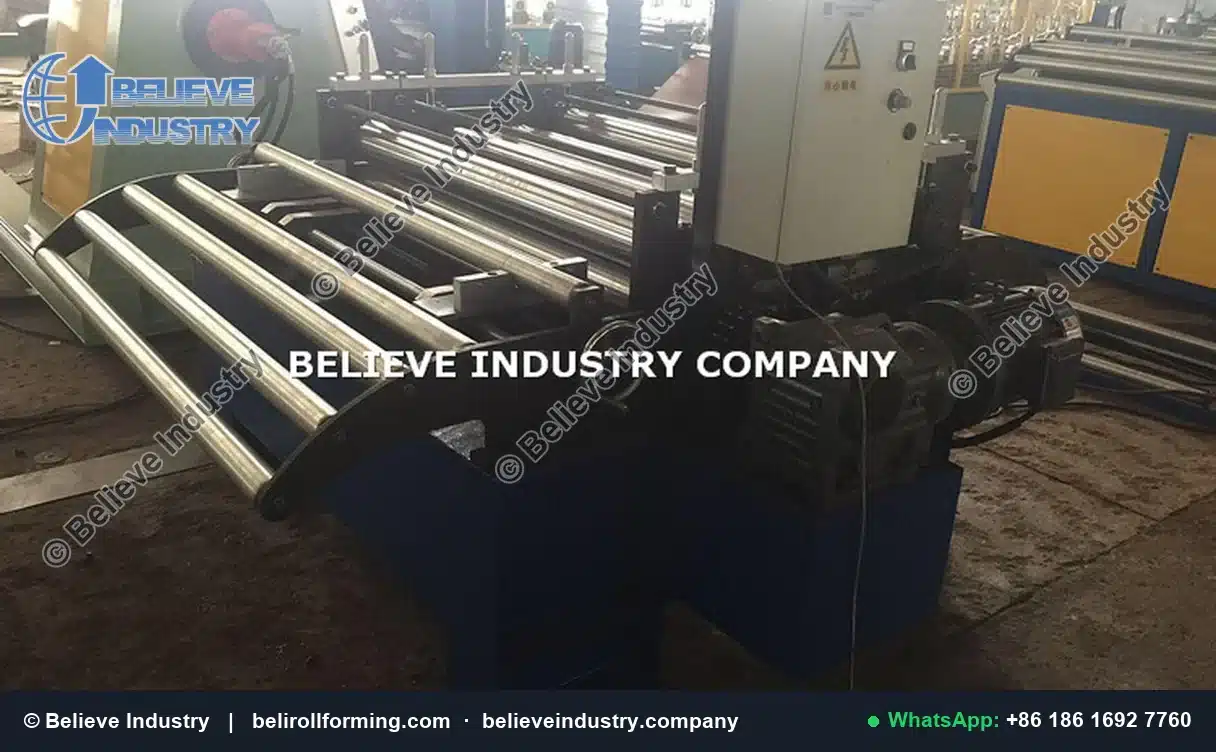
Листоправильное устройство показывает, как неравномерный зазор между валками превращается в изгиб и скручивание.
Определение неисправностей по симптомам полосы
Таблица симптомов превращает расплывчатую жалобу в короткий контрольный список. Грамотная диагностика выравнивания рамы профилегибочного станка меняет по одной переменной и заново прогоняет полосу 6 m.
| Symptom | Вероятная неисправность | Чем подтвердить | First fix |
|---|---|---|---|
| Постоянный изгиб на 6 m | Отклонение балки от уровня | Лазерный трекер | Переложить прокладки под низкой опорой |
| Повторяющийся изгиб | Ослабленный анкер или изношенный вал | Индикатор часового типа | Подтянуть, проверить вал |
| Скручивание к выходу | Неравномерный зазор между валками | Щуп | Reset gap |
| Изгиб после прогрева | Тепловое расширение | Повторная проверка балки | Выдержать и перенастроить |
| Подъём одного угла | Несовпадение высоты клетей | Taut wire | Пересобрать прокладки |
Используйте таблицу как карту, а не как приговор. Испытание полосой завершает каждое изменение выравнивания рамы профилегибочного станка.
A shifted stand can mark the surface as well as bend the section, which is what дефекты поверхности в виде царапин often point back to.
A written record turns a visual guess into a repeatable check, which is the core of a инспекции холодной прокатки.
High strength grades make small alignment errors far more visible, a point the Рекомендации по формовке AHSS Insights cover in detail.
Приёмочные диапазоны и проверка в цехе
Каждый приведённый здесь допуск представляет собой типовой исходный диапазон, а не измеренный результат Beli. Относитесь к каждому как к отправной точке для выравнивания рамы профилегибочного станка на своём участке.
Метод опирается на шесть чисел: плоскостность балки от 0.05 до 0.15 mm на метр, биение вала от 0.02 до 0.05 mm, зазор клетей от 0.05 до 0.15 mm, разброс проволоки от 0.10 до 0.30 mm, изгиб полосы от 1 до 3 mm на 6 m и скручивание от 1 до 2 градусов на 6 m. Это числовое ядро выравнивания рамы профилегибочного станка на большинстве линий.
Документацию определяют пять обозначений: ISO 9001 для записей о калибровке, AWS D1.3 для сварных швов основания рамы, AISI S100-16 для расчёта холодногнутых стальных конструкций, EN 10162 для условий поставки и EN 1993-1-3 для расчёта элементов. Указывайте редакцию в карте настроек.
Записывайте серийный номер прибора рядом с каждым значением, а если диапазон расходится с полосой, доверяйте полосе. Смысл выравнивания рамы профилегибочного станка заключается в воспроизводимом изделии, а не в цифре из учебника.
Industry groups publish the flatness language used in handover documents, including the Metal Construction Association technical resources.
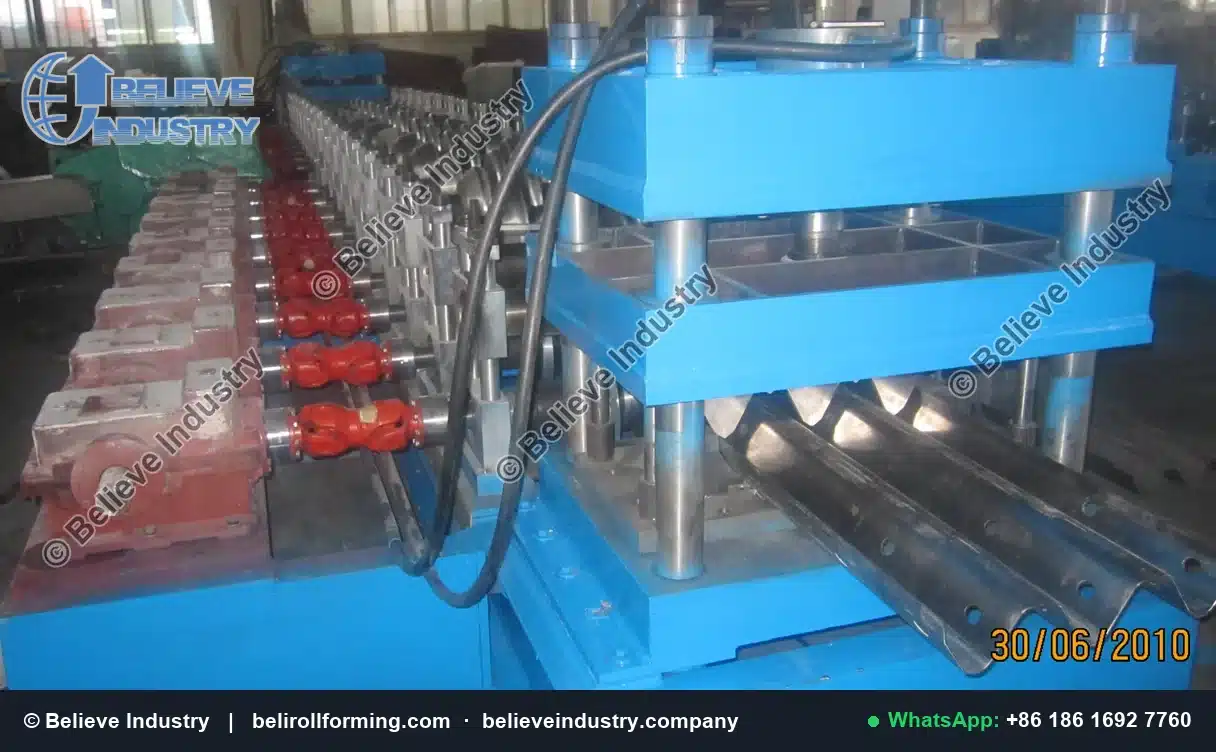
Направляющие стержни удерживают клеть в створе после установки набора прокладок.
Сохранение выравнивания после пусконаладки
Линия, которая выходит ровной, всё равно со временем смещается. Планируйте короткий аудит выравнивания рамы профилегибочного станка после первого месяца, ремонта фундамента, смены оснастки или обслуживания привода.
Снимите отсчёт по проволочной базе, проверьте биение двух торцов валов, пропустите одну полосу 6 m и сравните с базовыми значениями. Запишите дату, номер клети, толщину прокладок, момент затяжки, изгиб и скручивание.
Устойчивое выравнивание рамы профилегибочного станка представляет собой привычку в обслуживании, а не разовую настройку.
Часто задаваемые вопросы
1. Что такое выравнивание рамы профилегибочного станка? Оно заключается в установке базовой балки, клетей и валов на единую прямую базу, чтобы полоса выходила ровной.
2. Как часто следует повторно выравнивать раму? Повторно проверяйте выравнивание рамы профилегибочного станка после первого производственного месяца и затем через равные интервалы.
3. Какой метод самый точный? Лазерный трекер или оптический нивелир на базовой балке, примерно от 0.05 до 0.15 mm на метр.
4. Может ли натянутая проволока заменить лазерный трекер? Нет. Натянутая проволока даёт осевую линию в пределах от 0.10 до 0.30 mm, но не измеряет уровень балки.
5. Что подтверждает проверка биения индикатором часового типа? Она подтверждает, что каждый торец вала вращается ровно, с полным показанием индикатора от 0.02 до 0.05 mm.
6. Какую длину полосы следует использовать в рабочем испытании? Используйте 6 m и измеряйте изгиб и скручивание на всей этой длине, поскольку более короткий кусок скрывает уход.
7. Являются ли значения допусков измеренными результатами Beli? Нет. Каждый диапазон представляет собой типовое исходное значение, которое нужно проверить в цехе на вашей линии.
8. Влияет ли пружинение на показания выравнивания рамы профилегибочного станка? Оно не меняет геометрию рамы, но может скрыть её ошибку, поэтому измеряйте саму полосу.
Выводы
Задача выравнивания рамы профилегибочного станка относится к геометрии раньше, чем к оснастке. Выровняйте основание, посадите клети, выставьте валы, установите зазор и подтвердите полосой 6 m.
Зафиксируйте наборы прокладок, моменты затяжки, изгиб и скручивание и поддерживайте этот базовый уровень регулярными аудитами. Устойчивое выравнивание рамы профилегибочного станка проявляется в ровном изделии, а не в идеальном числе.
Beli Rollforming с 2005 выпускает профилегибочные станки. Мы поставили 500+ машин в 50+ стран с завода площадью 15,000 m², где работают 80+ инженеров и техников. На каждую машину действует гарантия сроком 24-month на всю машину. Отправьте нам чертёж профиля и марку рулона, и мы сообщим, какие диапазоны выравнивания способна удерживать линия.
Последнее обновление: 2026-11-11
История изменений статьи
- 2026-11-11: первая публикация. Пять точных методов, последовательность от фундамента до рабочей полосы, таблица сравнения методов, таблица соответствия неисправностей и симптомов и восемь вопросов и ответов.
Триггеры следующего пересмотра
- Пересмотр AISI S100-16, EN 10162 или EN 1993-1-3, меняющий критерии допусков
- Новые данные цеховой проверки вне диапазона рулона от 0.6 до 3.0 mm
- Линия заказчика с базовой балкой длиннее 12 m
- Изменение требований AWS D1.3 к сварке рам оснований





 Русский