


Потеря устойчивости профиля при роллформинге дает форму, которая выглядит почти правильной. Сечение на месте, размеры близки, но на полке есть волна или наклон, который не объяснить никаким измерением.
Операторы обычно отвечают на это повышением давления валков. Это делает хуже, потому что потеря устойчивости редко связана с давлением. Это проблема деформации, возникшая на две или три клети раньше и проявившаяся на выходе.
Семь причин охватывают большинство случаев потери устойчивости профиля при роллформинге. Форма дефекта подсказывает, что проверять в первую очередь, и порядок исправлений важнее самих исправлений.
Как выглядит потеря устойчивости на выходе линии
Холодногнутые профили теряют устойчивость тремя разными способами, и на производстве их часто называют одинаково.
Местная потеря устойчивости это волна с малой длиной волны на полке или стенке, у которой половина длины волны близка к ширине плоского участка. Distortional buckling Это поворот полки в месте соединения со стенкой, из за чего угол гиба меняется по длине. В производстве это обычно происходит от переформовки, а не от эксплуатационной нагрузки. Общая потеря устойчивости смещает все сечение, давая продольную кривизну или изгиб в плане, а не местную волну.
Дисторсионная потеря устойчивости проявляется при формовке, а не при эксплуатации. Она начинается там, где гиб соединяется со стенкой, и вызывается остаточными напряжениями от переформовки, а не приложенной нагрузкой.
Есть простой полевой тест. Положите профиль на ровный стол и посмотрите вдоль длины на уровне глаз. Волна, повторяющаяся каждые 200 до 400 мм, является местной. Наклон по всей длине является общим. Угол, который раскрывается только с одной стороны, является дисторсионным.
Причины с 1 по 3: схема проходов, зазор и клиренс направляющих
Причина 1: слишком большой угол за один проход. За один проход полку следует гибать не более чем на 20 до 25 градусов в мягкой стали и не более чем на 15 градусов в высокопрочной стали 550 MPa. При превышении деформация наружного волокна выходит за пределы, которые полка может выдержать без волны. Схема, требующая 90 градусов за четыре прохода, означает 22,5 градуса на проход до упругого возврата, что уже на пределе.
Посчитайте проходы, которые реально нужны, по простому правилу: общий угол гиба, деленный на 20, плюс два отделочных прохода. Для полки 90 градусов нужно около 6 проходов, а не 4.
Причина 2: неравномерный зазор валков по ширине полосы. Зазор, который зажат со стороны оператора и раскрыт со стороны привода, изгибает полку асимметрично. Зажатая сторона формуется первой, свободная отстает, и разница проявляется как наклон. Большинство случаев потери устойчивости профиля, возникающих только с одной стороны, объясняются этим. Проверяйте зазор щупом на обоих концах каждого нижнего валка, а не только по центру.
Сам зазор должен соответствовать толщине плюс 5 до 10 процентов на сторону. Полная методика описана в этом руководстве по зазору валков, и это важнее для тонкой высокопрочной полосы, чем для толстого металла.
Причина 3: слишком свободный клиренс направляющих или направляющие, которые формуют. Входные направляющие должны центрировать полосу, а не гнуть ее. Боковая направляющая с зазором 5 мм позволяет полосе уходить в сторону, и валок формует смещенную полку. Направляющая с нулевым зазором давит на полосу и создает другой дефект на той же клети. Устанавливайте боковой зазор 0,5 до 1 мм суммарно для полосы толщиной менее 2 мм.
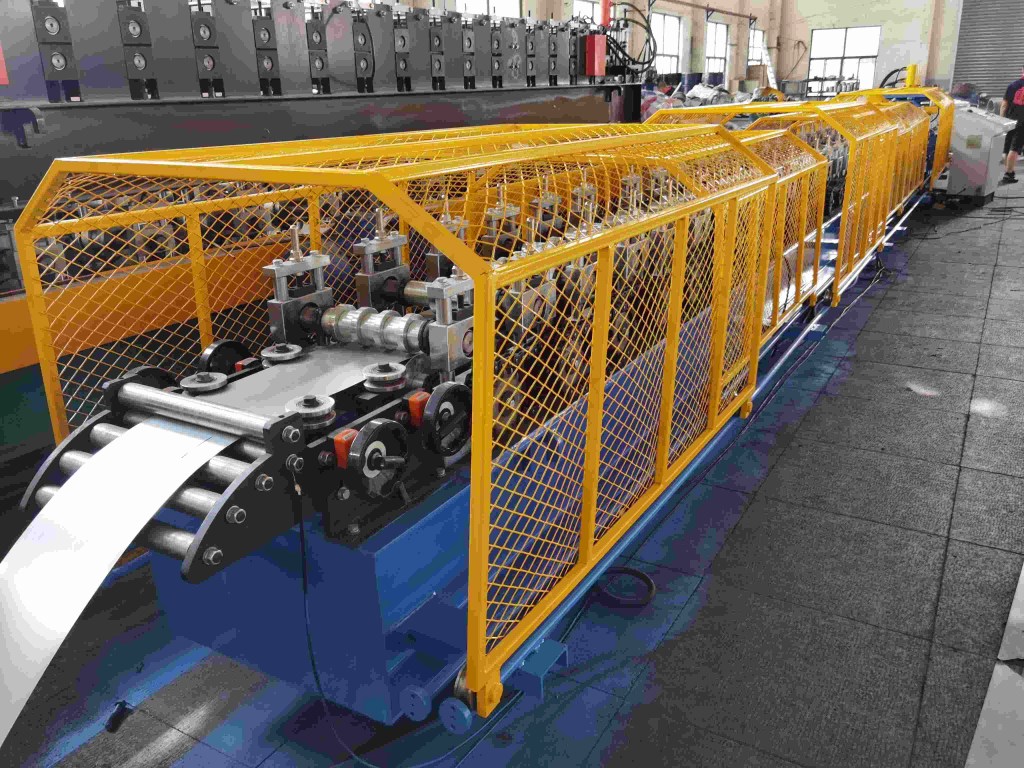
Причины 4 и 5: материал и упругий возврат
Причина 4: предел текучести выше, чем предполагала схема проходов. Схема проходов, рассчитанная на сталь 250 MPa, переформует сталь 550 MPa, потому что тот же зазор создает большее остаточное напряжение в более прочном материале. Замена марки без пересмотра проходов является самой частой причиной потери устойчивости профиля на линии, которая раньше работала нормально. Подтверждайте предел текучести по сертификату на ASTM A370 испытания, а не по названию марки.
Разброс толщины в пределах одного рулона дает то же в меньшем масштабе. Рулон, который идет от 1,45 до 1,55 мм, дает профиль, у которого волна на полке появляется и исчезает по длине, и это признак, который нужно искать.
Причина 5: упругий возврат не скомпенсирован в конструкции валков. Мягкая сталь дает упругий возврат 1 до 3 градусов. Высокопрочная сталь дает 3 до 6 градусов, и величина растет с пределом текучести и с отношением радиуса гиба к толщине.
Если валки вырезаны под конечный угол, профиль выходит с последней клети недоформованным, и оператор сжимает зазор для компенсации. Именно это изменение зазора и запускает дефект. Метод эффективной ширины в AISI S100 объясняет ту же неустойчивость со стороны проектирования, и схема проходов должна это учитывать. Roll design должна перегибать на измеренный упругий возврат фактического материала, что означает пробный гиб на партии рулона до нарезки валков.
Для более широкого взгляда на то, как выбор марки определяет всю линию, смотрите это руководство по выбор материала для профилегибки.
Причины 6 и 7: натяжение, состояние оснастки и обращение
Причина 6: натяжение полосы противодействует последним клетям. Тележка для рулона или линия предварительной резки, которая тянет полосу назад, добавляет продольное напряжение, которое схема проходов не учитывала. В результате профиль выглядит правильным на отводящем столе и теряет устойчивость сразу после резки, потому что резка снимает натяжение, которое держало его прямым.
Тот же механизм появляется на другом конце, когда отводящий конвейер работает быстрее линии и тянет профиль. Кромочная волна от регулирования натяжения имеет отдельный признак, описанный в этом руководство по натяжению полосы.
Причина 7: изношенные валки и загрязненные поверхности валков. Изношенный входной радиус больше не соответствует проходу, поэтому полоса входит в следующую клеть под неправильным углом и исправляется силой. Налипание на поверхности валка делает то же на меньшей площади. Оба дают дефект, который появляется только с одной стороны и смещается после чистки валка.
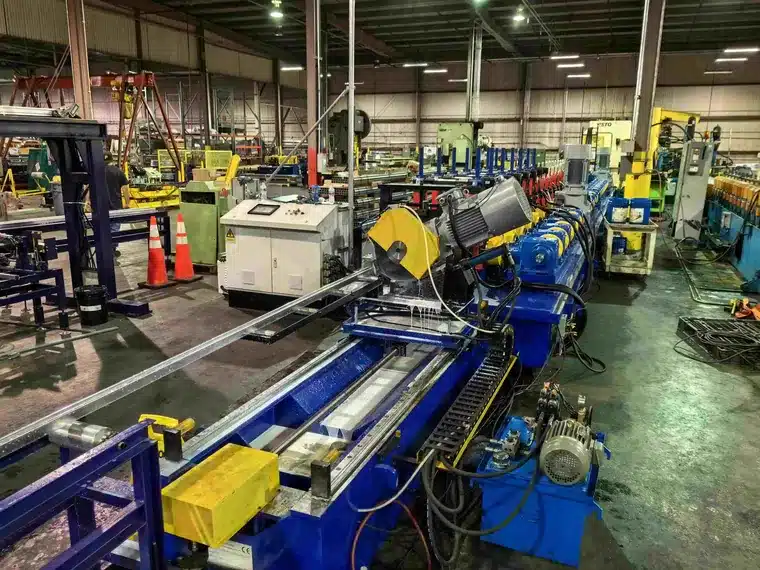
Диагностируйте по форме, прежде чем трогать валок
| Что вы видите | Likely cause | First check |
|---|---|---|
| Волна на полке с шагом 200 до 400 мм | Слишком большой угол на проход | Схема проходов по правилу 20 градусов |
| Наклон полки только с одной стороны | Неравномерный зазор или смещение направляющей | Зазор на обоих концах валка, клиренс направляющей |
| Угол гиба раскрывается по длине | Дисторсионная потеря устойчивости от переформовки | Испытание упругого возврата на рулоне |
| Дефект появляется после резки | Снято натяжение полосы | Натяжение между линией и отводом |
| Волна, появляющаяся и исчезающая по длине рулона | Разброс толщины или предела текучести | Журнал измерений микрометром по рулону |
| Дефект с одной стороны, смещается после чистки | Налипание на валке или изношенный радиус | Поверхность валка и входной радиус |
| Скручивание без волны на полке | Совмещение валков по клетям | Перпендикулярность клети и уровень вала |
Сортировка по форме сначала экономит часы. Полировка валков при проблеме натяжения никогда ее не исправит, а добавление давления при проблеме упругого возврата делает дефект глубже. Практические заметки по схеме проходов из The Fabricator следуют той же последовательности: сначала исправить деформацию, потом оснастку.
Исправление и проверка
| Решение | Что изменить | Как проверить |
|---|---|---|
| Разделить угол | Добавить проход или уменьшить угол на проход | Волна на полке исчезает на рабочей скорости |
| Перенастроить зазор | Толщина плюс 5 до 10 процентов, одинаково на обоих концах | Щуп на обоих концах, измерение сечения |
| Отрегулировать направляющие | Боковой зазор 0,5 до 1 мм, без усилия формовки | Полоса по центру, без следов по бокам |
| Перегиб под упругий возврат | Пробный гиб, перерезка или настройка последних клетей | Конечный угол в допуске на выходе линии |
| Стабилизировать натяжение | Свободная петля или петлевой компенсатор перед отводом | Сечение остается прямым после резки |
| Восстановить состояние валков | Полировать, заменить изношенные входные радиусы | Нет одностороннего дефекта после чистки |
Проверяйте на рабочей скорости, а не на ползучей. Многие дефекты исчезают ниже 10 m/min, потому что скорость деформации ниже, и возвращаются, как только линия выходит на режим. Поэтому и проверка при пусконаладке которая выполняется только на низкой скорости, может принять линию, которая откажет в первую неделю.
Часто задаваемые вопросы
1. Что вызывает потерю устойчивости профиля при роллформинге? Почти всегда это избыточная деформация от слишком большого угла за проход, неравномерного зазора или нескомпенсированного упругого возврата. Марка материала и натяжение полосы являются следующими по частоте причинами.
2. Потеря устойчивости это то же, что кромочная волна? Нет. Кромочная волна идет вдоль кромки полосы на плоском участке, а потеря устойчивости профиля появляется на формованной полке или в углу между стенкой и полкой. У них может быть общая причина в натяжении, но исправления нужны разные.
3. Какой угол может выдержать один проход? До 20 до 25 градусов в мягкой стали и до 15 градусов в стали 550 MPa. Сверх этого деформация наружного волокна полки превышает то, что плоский участок может выдержать без волны.
4. Почему дефект появляется только после резки? Потому что натяжение полосы держало сечение прямым. Резка снимает напряжение, и дефект проявляется. Исправляйте регулирование натяжения до изменения любого валка.
5. Можно ли исправить потерю устойчивости поджатием валков? Редко. Сжатие зазора добавляет деформацию сжатия и обычно углубляет дефект. Сначала измерьте зазор, затем проверьте углы проходов.
6. Нужно ли высокопрочной стали больше проходов? Да. Более высокий предел текучести означает больший упругий возврат и меньшее удлинение до текучести, поэтому тот же профиль требует больше проходов с меньшими углами.
7. Что такое дисторсионная потеря устойчивости в формованном сечении? It is rotation of the flange at the web junction, so the corner angle changes along the length. In production it usually comes from over-forming, not from service load.
8. Как проверить упругий возврат на новой партии рулона? Согните образец полосы до самого острого угла в профиле, освободите его и измерьте изменение угла транспортиром. Делайте это при каждой смене марки и записывайте вместе с номером рулона.
9. Помогает ли полировка валков при дефекте профиля? Только когда дефект односторонний и смещается после чистки. Для волны по всей полке полировка ничего не меняет, потому что причина в деформации, а не в трении.
10. Можно ли спроектировать профиль более устойчивым к потере устойчивости? Да. Более широкие полки при той же толщине теряют устойчивость раньше, а небольшие ребра жесткости сильно повышают критическое напряжение. конструкция швеллера с отгибами это обычное решение, когда простой швеллер продолжает давать волну.
Выводы
Потеря устойчивости профиля при роллформинге это диагностика деформации, а не регулировка давления. Прочитайте форму, найдите проход, который ее создал, затем меняйте угол, зазор, направляющую или компенсацию упругого возврата в этом порядке.
Изменение последней клети редко исправляет дефект, созданный тремя клетями раньше. Выход показывает только то, что решил вход.
Beli Rollforming производит профилегибочные машины and pass schedules for mild steel, galvanized and high strength grades, with springback measured on the buyer’s own coil lot before the rolls are cut. Since 2005 and across 50+ countries, the lines that hold tolerance are the ones where the pass design matched the material from the start.
Последнее обновление: 2026-11-04
История изменений статьи
- 2026-11-04: Первая публикация. Семь причин в порядке исправления, три таблицы диагностики и исправления, пределы угла прохода для мягкой стали и стали 550 MPa, данные по упругому возврату и метод диагностики по форме.
Триггеры следующего пересмотра
- Редакция AISI S100, которая меняет правила эффективной ширины или дисторсионной потери устойчивости
- Полевые данные, показывающие новую доминирующую причину на высокопрочных марках
- Клиент сообщает о дефекте, связанном с конкретным номером прохода





 Русский