


Profilbeulen beim Walzprofilieren erzeugt eine Form, die beinahe richtig aussieht. Das Profil ist da, die Maße stimmen ungefähr, und der Flansch hat eine Welle oder eine Neigung, die kein Messgerät erklärt.
Bediener reagieren darauf meist mit mehr Walzendruck. Das verschlimmert es, denn das Beulen ist selten ein Druckproblem. Es ist ein Dehnungsproblem, das zwei oder drei Gerüste früher entsteht und am Auslauf sichtbar wird.
Sieben Ursachen decken die meisten Fälle von Profilbeulen beim Walzprofilieren ab. Die Form des Beulens zeigt, welche zuerst zu prüfen ist, und die Reihenfolge der Korrekturen ist wichtiger als die Korrektur selbst.
Wie Beulen am Auslauf einer Linie aussehen
Kaltgeformte Profile versagen auf drei verschiedene Arten, die in der Werkhalle oft gleich benannt werden.
Lokales Beulen ist eine Welle mit kurzer Wellenlänge in einem Flansch oder einem Steg, mit einer halben Wellenlänge nahe der Flachbreite. Distortional buckling Es ist die Verdrehung des Flansches am Übergang zum Steg, sodass sich der Eckenwinkel über die Länge ändert. In der Produktion kommt es meist aus Überumformung, nicht aus Betriebslast. Globales Beulen verschiebt das gesamte Profil und erzeugt Bogen oder Verlauf statt einer lokalen Welle.
Distorsionsbeulen ist die Form, die während des Umformens und nicht im Betrieb auftritt. Sie beginnt dort, wo die Biegung auf den Steg trifft, und wird durch Eigenspannung aus Überumformung angetrieben, nicht durch eine äußere Last.
Es gibt einen einfachen Test vor Ort. Legen Sie das Profil auf einen flachen Tisch und schauen Sie auf Augenhöhe über die Länge. Eine Welle, die sich alle 200 bis 400 mm wiederholt, ist lokal. Eine Neigung, die über die ganze Länge läuft, ist global. Eine Ecke, die sich nur auf einer Seite öffnet, stammt vom Distorsionsbeulen.
Ursache 1 bis 3: Passdesign, Spalt und Führungsspiel
Ursache 1: Zu viel Winkel in einem Durchgang. Jeder Durchgang sollte einen Flansch in Baustahl um nicht mehr als 20 bis 25 Grad biegen, in 550 MPa hochfestem Stahl um nicht mehr als 15 Grad. Wird das überschritten, geht die Dehnung der Außenfaser über das hinaus, was der Flansch ohne Welle aufnehmen kann. Ein Passplan, der 90 Grad in vier Durchgängen braucht, verlangt 22,5 Grad pro Durchgang vor der Rückfederung, was bereits an der Grenze liegt.
Zählen Sie die tatsächlich nötigen Durchgänge mit einer einfachen Regel: Gesamtbiegewinkel geteilt durch 20, plus zwei Fertigdurchgänge. Ein Flansch mit 90 Grad braucht etwa 6 Durchgänge, nicht 4.
Ursache 2: Ungleichmäßiger Walzenspalt über die Bandbreite. Ein Spalt, der auf der Bedienerseite eng und auf der Antriebsseite offen ist, biegt den Flansch asymmetrisch. Die enge Seite formt zuerst, die lose Seite läuft nach, und der Unterschied zeigt sich als Neigung. Die meisten Fälle von Profilbeulen, die nur auf einer Seite auftreten, gehen darauf zurück. Prüfen Sie den Spalt mit einer Fühlerlehre an beiden Enden jeder Unterwalze, nicht nur in der Mitte.
Der Spalt selbst sollte der Dicke plus 5 bis 10 Prozent pro Seite folgen. Die vollständige Methode steht in diesem Leitfaden zum Walzenspalt, und sie ist bei dünnem hochfestem Band wichtiger als bei dickem Material.
Ursache 3: Führungsspiel zu groß, oder die Führungen formen mit. Einlaufführungen sollten das Band zentrieren, nicht biegen. Eine Seitenführung mit 5 mm Spiel lässt das Band wandern, und die Walze formt dann einen außermittigen Flansch. Eine Führung ohne Spiel zwingt das Band und erzeugt ein anderes Beulen am selben Gerüst. Stellen Sie das seitliche Spiel auf insgesamt 0,5 bis 1 mm ein bei Band unter 2 mm Dicke.
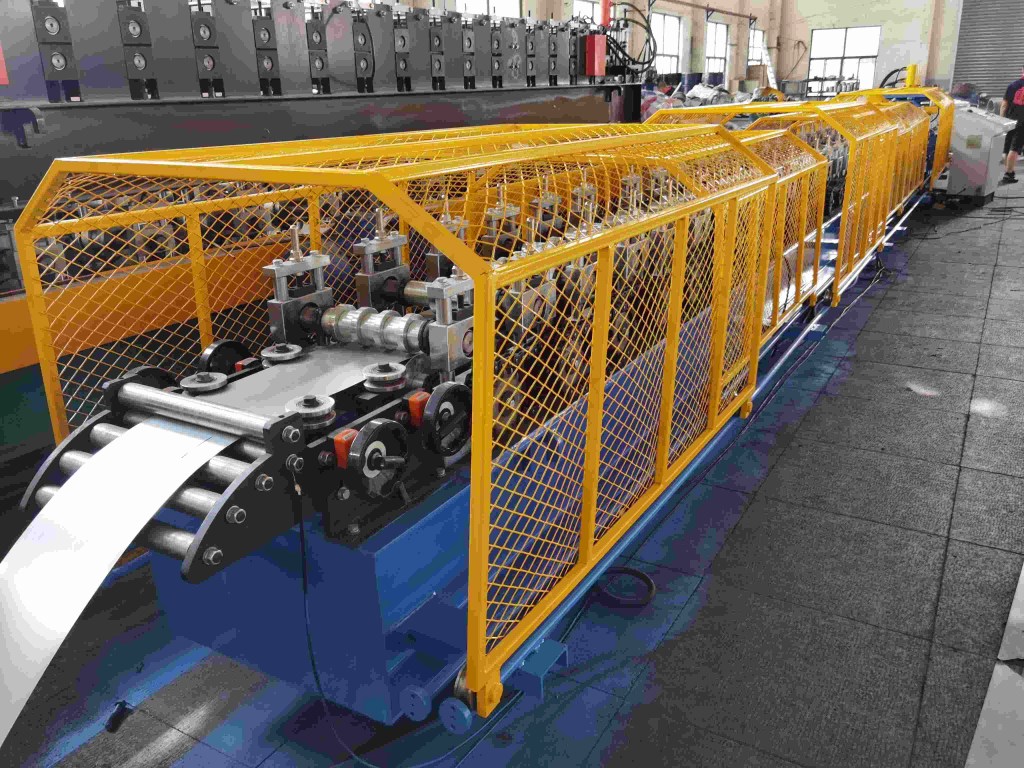
Ursache 4 bis 5: Material und Rückfederung
Ursache 4: Streckgrenze höher als im Passdesign angenommen. Ein Passplan für 250 MPa Stahl überformt 550 MPa Stahl, weil derselbe Spalt im festeren Material eine größere Eigenspannung erzeugt. Eine Sortenänderung ohne Prüfung des Passplans ist die häufigste Ursache für Profilbeulen auf einer Linie, die bisher problemlos lief. Bestätigen Sie die Streckgrenze anhand des Walzzeugnisses bis zur ASTM A370 Prüfung statt anhand der Sortenbezeichnung.
Dickenabweichungen innerhalb einer Coil wirken im kleineren Maßstab gleich. Eine Coil, die von 1,45 auf 1,55 mm läuft, ergibt ein Profil, dessen Flanschwelle über die Länge erscheint und wieder verschwindet, und genau das ist das gesuchte Kennzeichen.
Ursache 5: Rückfederung im Walzendesign nicht kompensiert. Baustahl federt 1 bis 3 Grad zurück. Hochfester Stahl federt 3 bis 6 Grad zurück, und der Wert steigt mit der Streckgrenze und mit dem Verhältnis von Biegeradius zu Dicke.
Wenn die Walzen auf den fertigen Winkel geschnitten sind, verlässt das Profil das letzte Gerüst unterformt, und der Bediener schließt den Spalt zum Ausgleich. Diese Spaltänderung ist es, die das Beulen auslöst. Die Methode der effektiven Breite in AISI S100 erklärt dieselbe Instabilität von der Designseite, und der Passplan muss sie berücksichtigen. Roll design muss um die gemessene Rückfederung des tatsächlichen Materials überbiegen, was einen Biegeversuch am Coil-Los erfordert, bevor die Walzen geschnitten werden.
Für einen breiteren Blick darauf, wie die Sortenwahl die ganze Linie bestimmt, lesen Sie diesen Leitfaden zur Werkstoffauswahl beim Walzprofilieren.
Ursache 6 bis 7: Zug, Werkzeugzustand und Handling
Ursache 6: Bandzug gegen die letzten Gerüste. Ein Coilwagen oder eine Vorschneidelinie, die am Band zurückzieht, bringt eine Längsspannung ein, die im Passdesign nie berücksichtigt wurde. Das Ergebnis ist ein Profil, das auf dem Auslauftisch richtig aussieht und sich beim Trennen verzieht, weil das Trennen die Spannung freisetzt, die es gerade hielt.
Derselbe Mechanismus tritt am anderen Ende auf, wenn ein Auslaufband schneller läuft als die Linie und das Profil zieht. Randwellen aus der Zugregelung haben ein eigenes Erscheinungsbild, behandelt in diesem Leitfaden zum Bandzug.
Ursache 7: Verschlissene Walzen und verschmutzte Walzenoberflächen. Ein verschlissener Einlaufradius passt nicht mehr zum Pass, sodass das Band im falschen Winkel in das nächste Gerüst einläuft und mit Gewalt korrigiert wird. Anhaftungen auf einer Walzenoberfläche wirken im kleineren Bereich gleich. Beides erzeugt ein Beulen, das nur auf einer Seite auftritt und sich verschiebt, wenn die Walze gereinigt wird.
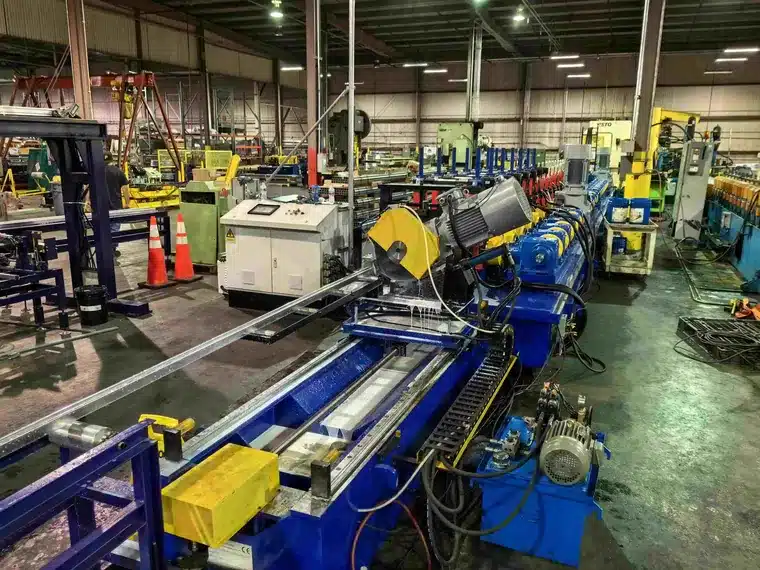
Erst die Form diagnostizieren, dann an die Walze gehen
| Was Sie sehen | Likely cause | First check |
|---|---|---|
| Flanschwelle mit 200 bis 400 mm Teilung | Zu viel Winkel pro Durchgang | Passplan gegen die 20-Grad-Regel prüfen |
| Flanschneigung, nur eine Seite | Ungleichmäßiger Spalt oder Führung außermittig | Spalt an beiden Walzenenden, Führungsspiel |
| Eckenwinkel öffnet sich über die Länge | Distorsionsbeulen durch Überumformung | Rückfederungstest am Coil |
| Beulen tritt nach dem Trennen auf | Bandzug freigesetzt | Zug zwischen Linie und Auslauf |
| Welle, die entlang der Coil kommt und geht | Dicken- oder Streckgrenzenschwankung | Mikrometerprotokoll über die Coil |
| Beulen auf einer Seite, verschiebt sich nach der Reinigung | Walzenanhaftung oder verschlissener Radius | Walzenoberfläche und Einlaufradius |
| Drall ohne Flanschwelle | Walzenausrichtung über die Gerüste | Gerüst im Winkel, Welle waagerecht |
Die Form zuerst zu sortieren spart Stunden. Walzen für ein Zugproblem zu polieren behebt es nie, und zusätzlicher Druck bei einem Rückfederungsproblem macht das Beulen tiefer. Praxisnahe Hinweise zum Passdesign von The Fabricator folgen derselben Reihenfolge: erst die Dehnung, dann das Werkzeug.
Beheben und prüfen
| Lösung | Was ändern | Wie prüfen |
|---|---|---|
| Winkel aufteilen | Durchgang ergänzen oder Winkel pro Durchgang reduzieren | Flanschwelle bei Linientempo verschwunden |
| Spalt neu einstellen | Dicke plus 5 bis 10 Prozent, an beiden Enden gleich | Fühlerlehre an beiden Enden, Profil vermessen |
| Führungen korrigieren | 0,5 bis 1 mm seitliches Spiel, keine Umformkraft | Band zentriert, keine Seitenmarken |
| Für Rückfederung überbiegen | Probe biegen, neu schneiden oder letzte Gerüste anpassen | Fertiger Winkel außerhalb der Linie in Toleranz |
| Zug stabilisieren | Freie Schlaufe oder Tänzer vor dem Auslauf | Profil bleibt nach dem Trennen gerade |
| Walzenzustand wiederherstellen | Polieren, verschlissene Einlaufradien ersetzen | Kein einseitiges Beulen nach der Reinigung |
Prüfen Sie bei Produktionsgeschwindigkeit, nicht im Kriechgang. Viele Beulen verschwinden unter 10 m/min, weil die Dehnrate geringer ist, und sie kehren zurück, sobald die Linie auf Tempo läuft. Das ist auch der Grund, warum eine Inbetriebnahmeprüfung die nur bei niedriger Geschwindigkeit läuft, eine Linie abnehmen kann, die in der ersten Woche ausfällt.
FAQ
1. Was verursacht Profilbeulen beim Walzprofilieren? Fast immer übermäßige Dehnung durch zu viel Winkel in einem Durchgang, ungleichmäßigen Spalt oder nicht kompensierte Rückfederung. Werkstoffsorte und Bandzug sind die nächsthäufigen Ursachen.
2. Ist Beulen dasselbe wie Randwelle? Nein. Die Randwelle läuft im flachen Bereich entlang der Bandkante, während Profilbeulen im geformten Flansch oder an der Ecke Steg zu Flansch auftritt. Sie können einen gemeinsamen Zug als Ursache haben, brauchen aber unterschiedliche Korrekturen.
3. Wie viel Winkel kann ein Durchgang aufnehmen? Bis zu 20 bis 25 Grad in Baustahl und bis zu 15 Grad in 550 MPa Stahl. Darüber hinaus übersteigt die Dehnung der Außenfaser im Flansch das, was die Fläche ohne Welle tragen kann.
4. Warum zeigt sich das Beulen erst nach dem Trennen? Weil der Bandzug das Profil gerade hielt. Das Trennen setzt die Spannung frei, und das Beulen zeigt sich. Korrigieren Sie die Zugregelung, bevor Sie eine Walze ändern.
5. Kann ich Beulen durch festeres Anziehen der Walzen beheben? Selten. Das Schließen des Spalts erhöht die Druckspannung und vertieft das Beulen meist. Messen Sie zuerst den Spalt, dann prüfen Sie die Passwinkel.
6. Braucht hochfester Stahl mehr Durchgänge? Ja. Höhere Streckgrenze bedeutet mehr Rückfederung und weniger Dehnung vor dem Fließen, daher braucht dasselbe Profil mehr Durchgänge mit kleineren Winkeln.
7. Was ist Distorsionsbeulen in einem geformten Profil? It is rotation of the flange at the web junction, so the corner angle changes along the length. In production it usually comes from over-forming, not from service load.
8. Wie prüfe ich die Rückfederung an einem neuen Coil-Los? Biegen Sie eine Bandprobe auf den engsten Winkel im Profil, lassen Sie sie los und messen Sie die Winkeländerung mit einem Winkelmesser. Machen Sie das bei jedem Sortenwechsel und protokollieren Sie es mit der Coilnummer.
9. Hilft Walzenpolieren bei einem verformten Profil? Nur wenn das Beulen einseitig ist und sich nach der Reinigung verschiebt. Bei einer Welle über den ganzen Flansch ändert Polieren nichts, weil die Ursache die Dehnung ist und nicht die Reibung.
10. Lässt sich ein Profil so auslegen, dass es Beulen besser widersteht? Ja. Breitere Flansche bei gleicher Dicke beulen früher, und kleine Versteifungslippen heben die kritische Spannung deutlich. Ein Lippenprofil-Design ist die übliche Antwort, wenn ein einfaches U-Profil immer wieder wellt.
Fazit
Profilbeulen beim Walzprofilieren ist eine Dehnungsdiagnose, keine Druckeinstellung. Lesen Sie die Form, finden Sie den Durchgang, der sie erzeugt hat, und ändern Sie dann Winkel, Spalt, Führung oder Rückfederungskompensation in dieser Reihenfolge.
Das letzte Gerüst zu ändern behebt selten ein Beulen, das drei Gerüste früher entstanden ist. Der Auslauf zeigt nur, was der Einlauf entschieden hat.
Beli Rollforming baut Walzprofiliermaschinen and pass schedules for mild steel, galvanized and high strength grades, with springback measured on the buyer’s own coil lot before the rolls are cut. Since 2005 and across 50+ countries, the lines that hold tolerance are the ones where the pass design matched the material from the start.
Zuletzt aktualisiert: 2026-11-04
Änderungshistorie des Artikels
- 2026-11-04: Erste Veröffentlichung. Sieben Ursachen in Reihenfolge der Behebung, drei Tabellen zu Diagnose und Behebung, Grenzwinkel pro Durchgang für Baustahl und 550 MPa Stahl, Rückfederungswerte und eine Diagnosemethode, die zuerst auf die Form schaut.
Auslöser der nächsten Überprüfung
- Überarbeitung von AISI S100, die Regeln zur effektiven Breite oder zum Distorsionsbeulen ändert
- Praxisdaten, die eine neue dominante Ursache bei hochfesten Sorten zeigen
- Ein Kunde meldet Beulen, das auf eine bestimmte Gerüstnummer zurückgeführt wird





 Deutsch