


Λυγισμός προφίλ στη μορφοποίηση με κυλίνδρους παράγει ένα σχήμα που μοιάζει σχεδόν σωστό. Η διατομή είναι εκεί, οι διαστάσεις είναι κοντά, και το πτερύγιο έχει έναν κυματισμό ή μια κλίση που κανένα όργανο μέτρησης δεν εξηγεί.
Οι χειριστές συνήθως απαντούν σε αυτό με περισσότερη πίεση κυλίνδρων. Αυτό το κάνει χειρότερο, γιατί ο λυγισμός σπάνια είναι πρόβλημα πίεσης. Είναι πρόβλημα παραμόρφωσης, που δημιουργήθηκε δύο ή τρεις βάσεις νωρίτερα και αποκαλύπτεται στην έξοδο.
Επτά αιτίες καλύπτουν τις περισσότερες περιπτώσεις λυγισμού προφίλ στη μορφοποίηση με κυλίνδρους. Το σχήμα του λυγισμού σου δείχνει ποια να ελέγξεις πρώτη, και η σειρά των διορθώσεων έχει μεγαλύτερη σημασία από την ίδια τη διόρθωση.
Πώς φαίνεται ο λυγισμός στην έξοδο μιας γραμμής
Οι ψυχρά μορφοποιημένες διατομές αστοχούν με τρεις διαφορετικούς τρόπους, και συχνά τους αποκαλούν όλους με το ίδιο όνομα στο εργοστάσιο.
Τοπικός λυγισμός είναι κύμα μικρού μήκους κύματος σε πτερύγιο ή κορμό, με μήκος μισού κύματος κοντά στο πλάτος της επίπεδης επιφάνειας. Distortional buckling Είναι περιστροφή του πτερυγίου στη σύνδεση με τον κορμό, ώστε η γωνία να αλλάζει κατά μήκος. Στην παραγωγή προέρχεται συνήθως από υπερβολική μόρφωση, όχι από φορτίο λειτουργίας. Καθολικός λυγισμός μετακινεί ολόκληρη τη διατομή, παράγοντας κάμψη ή πλάγια απόκλιση αντί για τοπικό κύμα.
Ο διαστρεπτικός λυγισμός είναι αυτός που εμφανίζεται κατά τη μορφοποίηση και όχι σε λειτουργία. Ξεκινά εκεί όπου η κάμψη συναντά τον κορμό, και οφείλεται σε παραμένουσα τάση από υπερβολική μόρφωση και όχι σε επιβαλλόμενο φορτίο.
Υπάρχει ένα απλό επιτόπιο τεστ. Ακούμπησε τη διατομή σε επίπεδο τραπέζι και κοίτα κατά μήκος στο ύψος των ματιών. Ένα κύμα που επαναλαμβάνεται κάθε 200 έως 400 mm είναι τοπικό. Μια κλίση που διατρέχει όλο το μήκος είναι καθολική. Μια γωνία που ανοίγει μόνο στη μία πλευρά είναι διαστρεπτική.
Αιτίες 1 έως 3: Σχεδιασμός περασμάτων, διάκενο και ανοχή οδηγών
Αιτία 1: Υπερβολική γωνία σε ένα πέρασμα. Κάθε πέρασμα πρέπει να κάμπτει ένα πτερύγιο το πολύ κατά 20 έως 25 μοίρες σε μαλακό χάλυβα, και το πολύ 15 μοίρες σε χάλυβα υψηλής αντοχής 550 MPa. Αν το ξεπεράσεις, η παραμόρφωση της εξωτερικής ίνας ξεπερνά αυτό που μπορεί να αντέξει το πτερύγιο χωρίς κύμα. Ένα πρόγραμμα περασμάτων που απαιτεί 90 μοίρες σε τέσσερα περάσματα ζητά 22,5 μοίρες ανά πέρασμα πριν από την ελαστική επαναφορά, που είναι ήδη στο όριο.
Μέτρησε τα περάσματα που πραγματικά χρειάζεσαι με έναν απλό κανόνα: συνολική γωνία κάμψης διά 20, συν δύο περάσματα φινιρίσματος. Ένα πτερύγιο 90 μοιρών χρειάζεται περίπου 6 περάσματα, όχι 4.
Αιτία 2: Ανομοιόμορφο διάκενο κυλίνδρων κατά το πλάτος της λωρίδας. Ένα διάκενο που είναι σφιχτό στην πλευρά του χειριστή και ανοιχτό στην πλευρά της μετάδοσης κάμπτει το πτερύγιο ασύμμετρα. Η σφιχτή πλευρά μορφώνεται πρώτη, η χαλαρή ακολουθεί, και η διαφορά εμφανίζεται ως κλίση. Οι περισσότερες περιπτώσεις λυγισμού προφίλ στη μορφοποίηση με κυλίνδρους που εμφανίζονται μόνο στη μία πλευρά ανάγονται σε αυτό. Έλεγξε το διάκενο με φύλλο μέτρησης και στα δύο άκρα κάθε κάτω κυλίνδρου, όχι μόνο στο κέντρο.
Το ίδιο το διάκενο πρέπει να ακολουθεί το πάχος συν 5 έως 10 τοις εκατό ανά πλευρά. Η πλήρης μέθοδος βρίσκεται σε αυτόν τον οδηγό διάκενου κυλίνδρων, και έχει μεγαλύτερη σημασία σε λεπτή λωρίδα υψηλής αντοχής παρά σε μεγάλο πάχος.
Αιτία 3: Πολύ χαλαρή ανοχή οδηγών, ή οδηγοί που κάνουν τη μόρφωση. Οι οδηγοί εισόδου πρέπει να κεντράρουν τη λωρίδα, όχι να την κάμπτουν. Ένας πλευρικός οδηγός με 5 mm ανοχή αφήνει τη λωρίδα να παρεκκλίνει, και ο κύλινδρος μορφώνει τότε ένα έκκεντρο πτερύγιο. Ένας οδηγός με μηδενική ανοχή πιέζει τη λωρίδα και δημιουργεί διαφορετικό λυγισμό στην ίδια βάση. Ρύθμισε την πλευρική ανοχή σε 0,5 έως 1 mm συνολικά για λωρίδα πάχους κάτω από 2 mm.
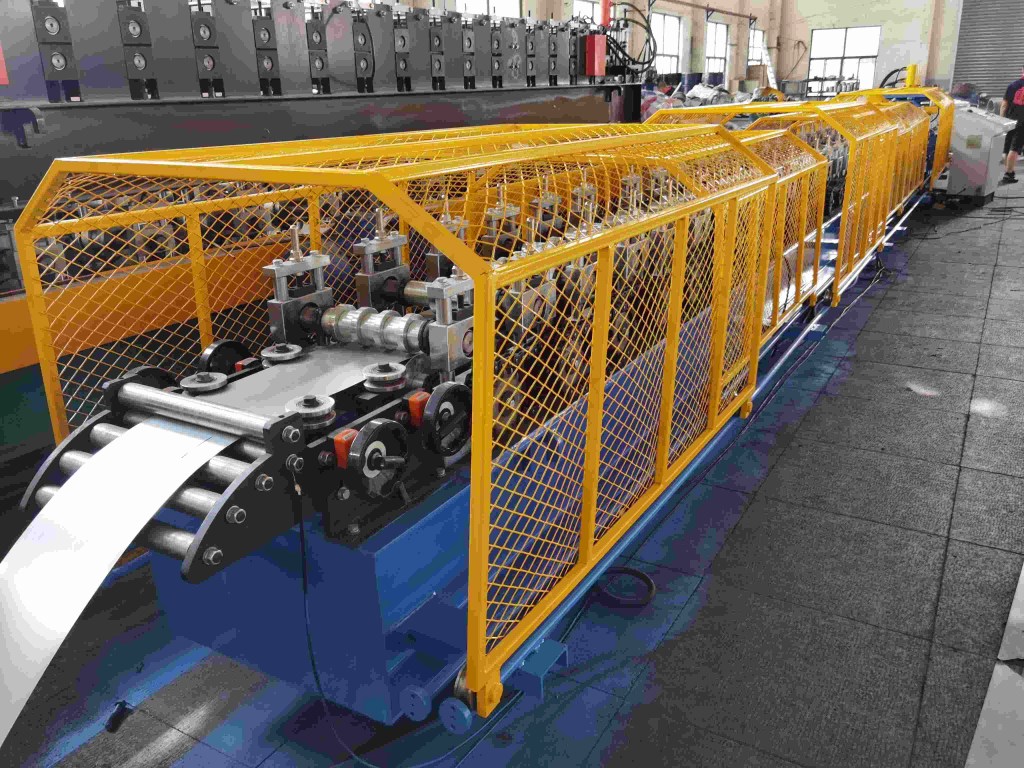
Αιτίες 4 έως 5: Υλικό και ελαστική επαναφορά
Αιτία 4: Αντοχή διαρροής υψηλότερη από αυτή που υπέθεσε ο σχεδιασμός περασμάτων. Ένα πρόγραμμα περασμάτων σχεδιασμένο για χάλυβα 250 MPa θα υπερμορφώσει χάλυβα 550 MPa, γιατί το ίδιο διάκενο παράγει μεγαλύτερη παραμένουσα τάση στο ισχυρότερο υλικό. Η αντικατάσταση ποιότητας χωρίς επανεξέταση των περασμάτων είναι η πιο συχνή αιτία λυγισμού προφίλ σε γραμμή που παλιά δούλευε καλά. Επιβεβαίωσε την αντοχή διαρροής από το πιστοποιητικό του ελάσματος με ASTM A370 δοκιμή και όχι από το όνομα της ποιότητας.
Η διακύμανση πάχους μέσα σε ένα πηνίο κάνει το ίδιο σε μικρότερη κλίμακα. Ένα πηνίο που κυμαίνεται από 1,45 έως 1,55 mm παράγει διατομή της οποίας το κύμα στο πτερύγιο εμφανίζεται και εξαφανίζεται κατά μήκος, που είναι το χαρακτηριστικό που πρέπει να αναζητήσεις.
Αιτία 5: Ελαστική επαναφορά που δεν αντισταθμίστηκε στον σχεδιασμό κυλίνδρων. Ο μαλακός χάλυβας επανέρχεται 1 έως 3 μοίρες. Ο χάλυβας υψηλής αντοχής επανέρχεται 3 έως 6 μοίρες, και το νούμερο αυξάνεται με την αντοχή διαρροής και με τον λόγο ακτίνας κάμψης προς πάχος.
Αν οι κύλινδροι κοπούν στην τελική γωνία, το προφίλ φεύγει από την τελευταία βάση υπομορφωμένο και ο χειριστής κλείνει το διάκενο για να αντισταθμίσει. Αυτή η αλλαγή διάκενου είναι που ξεκινά τον λυγισμό. Η μέθοδος ενεργού πλάτους στο AISI S100 εξηγεί την ίδια αστάθεια από την πλευρά του σχεδιασμού, και το πρόγραμμα περασμάτων πρέπει να τη σεβαστεί. Roll design πρέπει να υπερκάμψει κατά τη μετρημένη ελαστική επαναφορά του πραγματικού υλικού, που σημαίνει δοκιμαστική κάμψη στο πηνίο πριν κοπούν οι κύλινδροι.
Για μια ευρύτερη εικόνα του πώς η επιλογή ποιότητας καθορίζει όλη τη γραμμή, δες αυτόν τον οδηγό για την επιλογή υλικού στη διαμόρφωση με κυλίνδρους.
Αιτίες 6 έως 7: Τάση, κατάσταση εργαλείων και χειρισμός
Αιτία 6: Η τάση της λωρίδας να μάχεται τις τελευταίες βάσεις. Ένα καροτσάκι πηνίου ή μια γραμμή προκοπής που τραβά προς τα πίσω τη λωρίδα προσθέτει διαμήκη τάση που το πρόγραμμα περασμάτων δεν είχε υπολογίσει. Το αποτέλεσμα είναι διατομή που φαίνεται σωστή στο τραπέζι εξόδου και λυγίζει μόλις κοπεί, γιατί η κοπή απελευθερώνει την τάση που την κρατούσε ίσια.
Ο ίδιος μηχανισμός εμφανίζεται στο άλλο άκρο όταν ένας μεταφορέας εξόδου τρέχει πιο γρήγορα από τη γραμμή και σέρνει τη διατομή. Το κυματιστό άκρο από έλεγχο τάσης έχει δικό του χαρακτηριστικό, που καλύπτεται σε αυτόν τον οδηγός τάσης λωρίδας.
Αιτία 7: Φθαρμένοι κύλινδροι και βρώμικες επιφάνειες κυλίνδρων. Μια φθαρμένη ακτίνα εισόδου δεν ταιριάζει πλέον με το πέρασμα, οπότε η λωρίδα μπαίνει στην επόμενη βάση σε λάθος γωνία και διορθώνεται με δύναμη. Η συσσώρευση στην επιφάνεια κυλίνδρου κάνει το ίδιο σε μικρότερη περιοχή. Και τα δύο παράγουν λυγισμό που εμφανίζεται μόνο στη μία πλευρά και μετακινείται όταν καθαριστεί ο κύλινδρος.
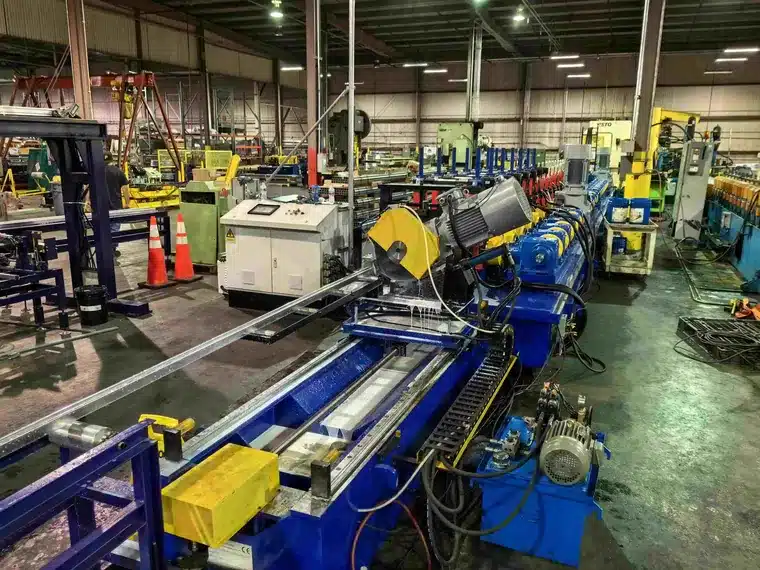
Διάγνωση με βάση το σχήμα πριν αγγίξεις κύλινδρο
| Τι βλέπεις | Likely cause | First check |
|---|---|---|
| Κύμα στο πτερύγιο με βήμα 200 έως 400 mm | Υπερβολική γωνία ανά πέρασμα | Πρόγραμμα περασμάτων έναντι κανόνα 20 μοιρών |
| Κλίση πτερυγίου, μόνο στη μία πλευρά | Ανομοιόμορφο διάκενο ή οδηγός εκτός κέντρου | Διάκενο στα δύο άκρα κυλίνδρου, ανοχή οδηγού |
| Η γωνία ανοίγει κατά μήκος | Διαστρεπτικός λυγισμός από υπερβολική μόρφωση | Δοκιμή ελαστικής επαναφοράς στο πηνίο |
| Ο λυγισμός εμφανίζεται μετά την κοπή | Απελευθέρωση τάσης λωρίδας | Τάση μεταξύ γραμμής και εξόδου |
| Κύμα που έρχεται και φεύγει κατά μήκος του πηνίου | Διακύμανση πάχους ή αντοχής διαρροής | Καταγραφή μικρομέτρου κατά μήκος του πηνίου |
| Λυγισμός στη μία πλευρά, μετακινείται μετά τον καθαρισμό | Συσσώρευση στον κύλινδρο ή φθαρμένη ακτίνα | Επιφάνεια κυλίνδρου και ακτίνα εισόδου |
| Στρέψη χωρίς κύμα στο πτερύγιο | Ευθυγράμμιση κυλίνδρων μεταξύ βάσεων | Βάση κάθετη και άξονας οριζόντιος |
Το να ξεχωρίσεις πρώτα το σχήμα γλιτώνει ώρες. Το γυάλισμα κυλίνδρων για πρόβλημα τάσης δεν το λύνει ποτέ, και η προσθήκη πίεσης για πρόβλημα ελαστικής επαναφοράς κάνει τον λυγισμό βαθύτερο. Πρακτικές σημειώσεις σχεδιασμού περασμάτων από The Fabricator ακολουθούν την ίδια σειρά: πρώτα η παραμόρφωση, μετά τα εργαλεία.
Διόρθωση και επαλήθευση
| Λύση | Τι να αλλάξεις | Πώς να επαληθεύσεις |
|---|---|---|
| Μοίρασε τη γωνία | Πρόσθεσε πέρασμα ή μείωσε τη γωνία ανά πέρασμα | Το κύμα στο πτερύγιο εξαφανίζεται στην ταχύτητα γραμμής |
| Επαναρρύθμισε το διάκενο | Πάχος συν 5 έως 10 τοις εκατό, ομοιόμορφα στα δύο άκρα | Φύλλο μέτρησης στα δύο άκρα, μέτρηση διατομής |
| Διόρθωσε τους οδηγούς | Πλευρική ανοχή 0,5 έως 1 mm, χωρίς δύναμη μόρφωσης | Λωρίδα κεντραρισμένη, χωρίς σημάδια στα πλάγια |
| Υπερκάμψη για ελαστική επαναφορά | Δοκιμαστική κάμψη, επανακοπή ή ρύθμιση τελευταίων βάσεων | Τελική γωνία εντός ανοχής στην έξοδο |
| Σταθεροποίησε την τάση | Ελεύθερος βρόχος ή χορευτής πριν από την έξοδο | Η διατομή μένει ίσια μετά την κοπή |
| Αποκατάσταση κατάστασης κυλίνδρων | Γυάλισμα, αντικατάσταση φθαρμένων ακτίνων εισόδου | Κανένας μονόπλευρος λυγισμός μετά τον καθαρισμό |
Επαλήθευση στην ταχύτητα παραγωγής, όχι σε αργό ρυθμό. Πολλοί λυγισμοί εξαφανίζονται κάτω από 10 m/min γιατί ο ρυθμός παραμόρφωσης είναι χαμηλότερος, και επιστρέφουν τη στιγμή που η γραμμή τρέχει σε κανονικό ρυθμό. Αυτός είναι επίσης ο λόγος που ένας έλεγχος θέσης σε λειτουργία που εκτελείται μόνο σε χαμηλή ταχύτητα μπορεί να εγκρίνει μια γραμμή που θα αποτύχει την πρώτη εβδομάδα.
Συχνές Ερωτήσεις
1. Τι προκαλεί τον λυγισμό προφίλ στη μορφοποίηση με κυλίνδρους; Είναι σχεδόν πάντα υπερβολική παραμόρφωση από πολλή γωνία σε ένα πέρασμα, ανομοιόμορφο διάκενο ή μη αντισταθμισμένη ελαστική επαναφορά. Η ποιότητα του υλικού και η τάση της λωρίδας είναι οι επόμενες πιο συχνές αιτίες.
2. Ο λυγισμός είναι το ίδιο με το κυματιστό άκρο; Όχι. Το κυματιστό άκρο διατρέχει το άκρο της λωρίδας στο επίπεδο, ενώ ο λυγισμός προφίλ εμφανίζεται στο μορφωμένο πτερύγιο ή στη γωνία κορμού προς πτερύγιο. Μπορεί να μοιράζονται αιτία τάσης αλλά χρειάζονται διαφορετικές διορθώσεις.
3. Πόση γωνία μπορεί να πάρει ένα πέρασμα; Έως 20 έως 25 μοίρες σε μαλακό χάλυβα, και έως 15 μοίρες σε χάλυβα 550 MPa. Πέρα από αυτό, η παραμόρφωση της εξωτερικής ίνας στο πτερύγιο ξεπερνά αυτό που μπορεί να αντέξει η επίπεδη επιφάνεια χωρίς κύμα.
4. Γιατί ο λυγισμός εμφανίζεται μόνο μετά την κοπή; Επειδή η τάση της λωρίδας κρατούσε τη διατομή ίσια. Η κοπή απελευθερώνει την τάση και ο λυγισμός εμφανίζεται. Διόρθωσε τον έλεγχο τάσης πριν αλλάξεις οποιονδήποτε κύλινδρο.
5. Μπορώ να διορθώσω τον λυγισμό σφίγγοντας τους κυλίνδρους; Σπάνια. Το κλείσιμο του διάκενου προσθέτει θλιπτική παραμόρφωση και συνήθως βαθαίνει τον λυγισμό. Μέτρησε πρώτα το διάκενο και μετά έλεγξε τις γωνίες των περασμάτων.
6. Ο χάλυβας υψηλής αντοχής χρειάζεται περισσότερα περάσματα; Ναι. Υψηλότερη αντοχή διαρροής σημαίνει περισσότερη ελαστική επαναφορά και μικρότερη επιμήκυνση πριν τη διαρροή, οπότε το ίδιο προφίλ χρειάζεται περισσότερα περάσματα με μικρότερες γωνίες.
7. Τι είναι ο διαστρεπτικός λυγισμός σε μια μορφωμένη διατομή; It is rotation of the flange at the web junction, so the corner angle changes along the length. In production it usually comes from over-forming, not from service load.
8. Πώς ελέγχω την ελαστική επαναφορά σε νέο πηνίο; Κάμψε ένα δείγμα λωρίδας στη στενότερη γωνία του προφίλ, άφησέ το ελεύθερο, και μέτρησε τη μεταβολή της γωνίας με μοιρογνωμόνιο. Κάνε το σε κάθε αλλαγή ποιότητας, και κατέγραψέ το με τον αριθμό του πηνίου.
9. Βοηθά το γυάλισμα κυλίνδρων σε λυγισμένο προφίλ; Μόνο όταν ο λυγισμός είναι μονόπλευρος και μετακινείται μετά τον καθαρισμό. Για κύμα σε όλο το πτερύγιο, το γυάλισμα δεν αλλάζει τίποτα γιατί η αιτία είναι η παραμόρφωση, όχι η τριβή.
10. Μπορεί ένα προφίλ να σχεδιαστεί ώστε να αντιστέκεται καλύτερα στον λυγισμό; Ναι. Ευρύτερα πτερύγια στο ίδιο πάχος λυγίζουν νωρίτερα, και μικρά χείλη ενίσχυσης ανεβάζουν πολύ την κρίσιμη τάση. Ένα σχέδιο καναλιού με χείλη είναι η συνήθης απάντηση όταν ένα απλό κανάλι συνεχίζει να κυματίζει.
Συμπέρασμα
Ο λυγισμός προφίλ στη μορφοποίηση με κυλίνδρους είναι διάγνωση παραμόρφωσης, όχι ρύθμιση πίεσης. Διάβασε το σχήμα, βρες το πέρασμα που το δημιούργησε, και μετά άλλαξε γωνία, διάκενο, οδηγό ή αντιστάθμιση ελαστικής επαναφοράς με αυτή τη σειρά.
Η αλλαγή της τελευταίας βάσης σπάνια διορθώνει λυγισμό που έγινε τρεις βάσεις νωρίτερα. Η έξοδος δείχνει μόνο αυτό που αποφάσισε η είσοδος.
Η Beli Rollforming κατασκευάζει μηχανές διαμόρφωσης ρολού and pass schedules for mild steel, galvanized and high strength grades, with springback measured on the buyer’s own coil lot before the rolls are cut. Since 2005 and across 50+ countries, the lines that hold tolerance are the ones where the pass design matched the material from the start.
Τελευταία ενημέρωση: 2026-11-04
Ιστορικό αλλαγών άρθρου
- 2026-11-04: Πρώτη δημοσίευση. Επτά αιτίες με σειρά διόρθωσης, τρεις πίνακες διάγνωσης και διόρθωσης, όρια γωνίας ανά πέρασμα για μαλακό χάλυβα και χάλυβα 550 MPa, στοιχεία ελαστικής επαναφοράς, και μέθοδος διάγνωσης με πρώτο το σχήμα.
Επόμενα εναύσματα αναθεώρησης
- Αναθεώρηση του AISI S100 που αλλάζει το ενεργό πλάτος ή τους κανόνες διαστρεπτικού λυγισμού
- Δεδομένα πεδίου που δείχνουν νέα κυρίαρχη αιτία σε ποιότητες υψηλής αντοχής
- Πελάτης αναφέρει λυγισμό που ανάγεται σε συγκεκριμένο αριθμό βάσης





 Ελληνικά