


Rulo şekillendirmede profil burkulması neredeyse doğru görünen bir şekil üretir. Kesit yerindedir, ölçüler yakındır ama flanşta hiçbir ölçü aletinin açıklayamadığı bir dalgalanma ya da eğilme vardır.
Operatörler bunu genellikle daha fazla rulo basıncıyla yanıtlar. Bu durumu daha da kötüleştirir, çünkü burkulma nadiren bir basınç sorunudur. İki üç stand önce oluşan ve çıkışta ortaya çıkan bir gerinim sorunudur.
Yedi neden, rulo şekillendirmede profil burkulması vakalarının çoğunu kapsar. Burkulmanın şekli önce hangisini kontrol edeceğinizi söyler ve düzeltme sırası düzeltmenin kendisinden daha önemlidir.
Hattın Çıkışında Burkulma Nasıl Görünür
Soğuk şekillendirilmiş kesitler üç farklı biçimde hasar görür ve sahada bunlara genellikle aynı ad verilir.
Yerel burkulma flanşta veya gövdede kısa dalga boylu bir dalgalanmadır ve yarım dalga boyu düz genişliğe yakındır. Distortional buckling Flanşın gövde birleşiminde dönmesidir, böylece köşe açısı uzunluk boyunca değişir. Üretimde genellikle servis yükünden değil aşırı şekillendirmeden kaynaklanır. Global burkulma tüm kesiti hareket ettirir ve yerel bir dalgalanma yerine kamburlaşma ya da yay oluşturur.
Şekillendirme sırasında ortaya çıkan ve serviste görülmeyen tür distorsiyonel burkulmadır. Bükümün gövdeyle buluştuğu yerde başlar ve uygulanan yükten çok aşırı şekillendirmeden kaynaklanan kalıntı gerilme tarafından sürülür.
Basit bir saha testi vardır. Kesiti düz bir tezgaha yatırın ve göz hizasında uzunluğu boyunca bakın. Her 200 ila 400 mm'de yinelenen bir dalgalanma yereldir. Tüm uzunluk boyunca süren bir eğilme globaldir. Yalnızca bir tarafta açılan bir köşe distorsiyoneldir.
Neden 1 ila 3: Pas Tasarımı, Boşluk ve Kılavuz Açıklığı
Neden 1: Tek pasta çok fazla açı. Her pas, yumuşak çelikte bir flanşı en fazla 20 ila 25 derece, 550 MPa yüksek mukavemetli çelikte en fazla 15 derece bükmelidir. Bunu aşarsanız dış lif gerinimi, flanşın dalgalanma olmadan taşıyabileceğinin ötesine geçer. Dört pasta 90 derece isteyen bir pas programı, elastik geri dönüşten önce pas başına 22,5 derece talep eder ve bu zaten sınırdadır.
Gerçekte kaç pas gerektiğini basit bir kuralla sayın: toplam büküm açısı bölü 20, artı iki bitirme pası. 90 derecelik bir flanş 4 değil yaklaşık 6 pas gerektirir.
Neden 2: Şerit genişliği boyunca dengesiz rulo boşluğu. Operatör tarafında dar, tahrik tarafında açık olan bir boşluk flanşı asimetrik büker. Dar taraf önce şekillenir, gevşek taraf geride kalır ve fark eğilme olarak görünür. Yalnızca bir tarafta ortaya çıkan profil burkulması vakalarının çoğu buraya dayanır. Boşluğu yalnızca ortada değil, her alt rulonun iki ucunda da sentil çakısıyla kontrol edin.
Boşluğun kendisi, kalınlık artı her taraf için yüzde 5 ila 10 olmalıdır. Tam yöntem şurada: rulo boşluğu ve açıklık kılavuzuve ince yüksek mukavemetli şeritte kalın saca göre daha çok önemlidir.
Neden 3: Kılavuz açıklığı çok gevşek ya da kılavuzlar şekillendirme yapıyor. Giriş kılavuzları şeridi ortalamalı, bükmemelidir. 5 mm açıklığı olan bir yan kılavuz şeridin kaymasına izin verir ve rulo daha sonra merkez dışı bir flanş şekillendirir. Sıfır açıklıklı bir kılavuz şeridi zorlar ve aynı standta farklı bir burkulma yaratır. 2 mm'den ince şeritler için toplam yan açıklığı 0,5 ila 1 mm olarak ayarlayın.
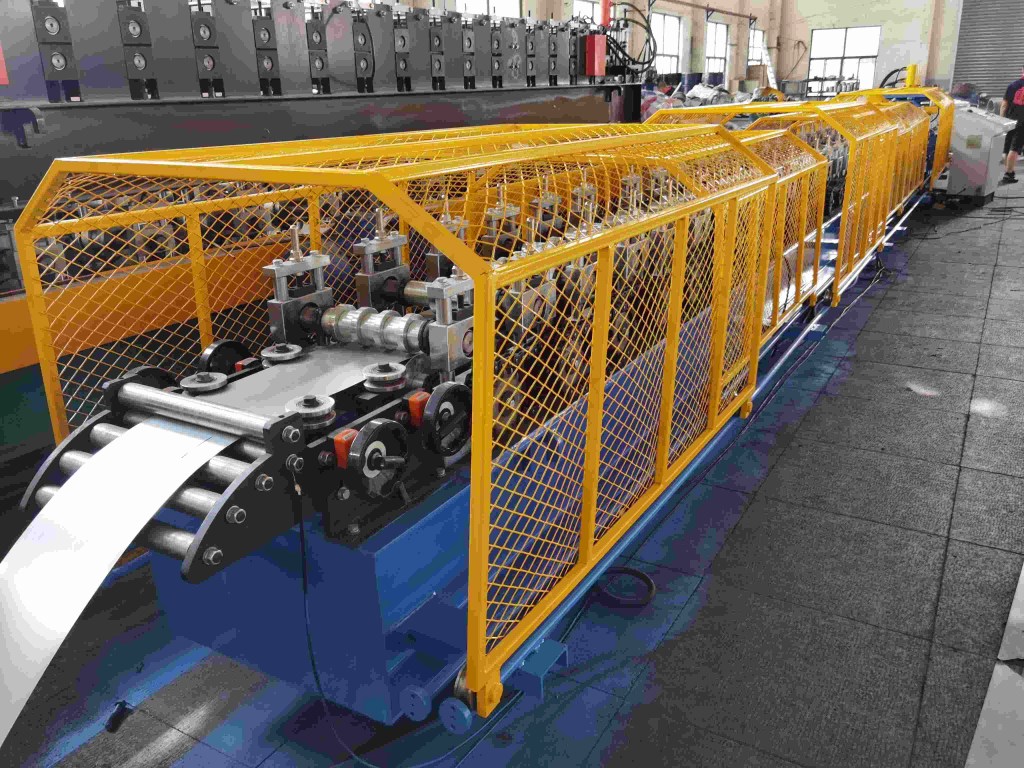
Neden 4 ila 5: Malzeme ve Elastik Geri Dönüş
Neden 4: Akma dayanımı pas tasarımının varsaydığından yüksek. 250 MPa çelik için tasarlanmış bir pas programı 550 MPa çeliği aşırı şekillendirir, çünkü aynı boşluk daha mukavemetli malzemede daha büyük kalıntı gerilme üretir. Pas incelemesi yapılmadan kalite değişimi, bir zamanlar sorunsuz çalışan bir hatta profil burkulmasının en yaygın nedenidir. Akma dayanımını kalite adından değil, malzeme sertifikasından ASTM A370 test değerinden doğrulayın.
Bir kangal içindeki kalınlık değişimi de aynı şeyi daha küçük ölçekte yapar. 1,45 ile 1,55 mm arasında değişen bir kangal, flanş dalgalanması uzunluk boyunca ortaya çıkıp kaybolan bir kesit üretir; aranması gereken imza budur.
Neden 5: Rulo tasarımında elastik geri dönüşün telafi edilmemesi. Yumuşak çelik 1 ila 3 derece geri döner. Yüksek mukavemetli çelik 3 ila 6 derece geri döner ve bu değer akma dayanımıyla ve büküm yarıçapının kalınlığa oranıyla artar.
Rulolar bitmiş açıya göre kesilirse profil son standtan eksik şekillenmiş olarak çıkar ve operatör telafi etmek için boşluğu kapatır. Burkulmayı başlatan bu boşluk değişimidir. Etkin genişlik yöntemi AISI S100 aynı kararsızlığı tasarım tarafından açıklar ve pas programı buna uymak zorundadır. Roll design gerçek malzemenin ölçülen elastik geri dönüşü kadar aşırı bükmek zorundadır; bu da rulolar kesilmeden önce kangal partisinde bir deneme bükümü yapılması anlamına gelir.
Kalite seçiminin tüm hattı nasıl yönlendirdiğine daha geniş bir bakış için şu kılavuza bakın: rulo şekillendirmede malzeme seçimi.
Neden 6 ila 7: Çekme, Takım Durumu ve Elleçleme
Neden 6: Şerit çekmesinin son standlarla çatışması. Şeridi geri çeken bir kangal arabası veya önceden kesim hattı, pas tasarımının hiç hesaba katmadığı boyuna gerilme ekler. Sonuç, çıkış masasında doğru görünen ve kesilir kesilmez burkulan bir kesittir, çünkü kesme onu düz tutan çekmeyi serbest bırakır.
Aynı mekanizma diğer uçta, çıkış konveyörü hattan hızlı çalışıp kesiti sürüklediğinde ortaya çıkar. Çekme kontrolünden kaynaklanan kenar dalgalanmasının ayrı bir imzası vardır ve şurada ele alınır: şerit gerilmesi rehberi.
Neden 7: Aşınmış rulolar ve kirli rulo yüzeyleri. Aşınmış bir giriş yarıçapı artık pasa uymaz, bu yüzden şerit bir sonraki standa yanlış açıyla girer ve kuvvetle düzeltilir. Rulo yüzeyindeki birikinti de aynısını daha küçük bir alanda yapar. İkisi de yalnızca bir tarafta görünen ve rulo temizlendiğinde yer değiştiren bir burkulma üretir.
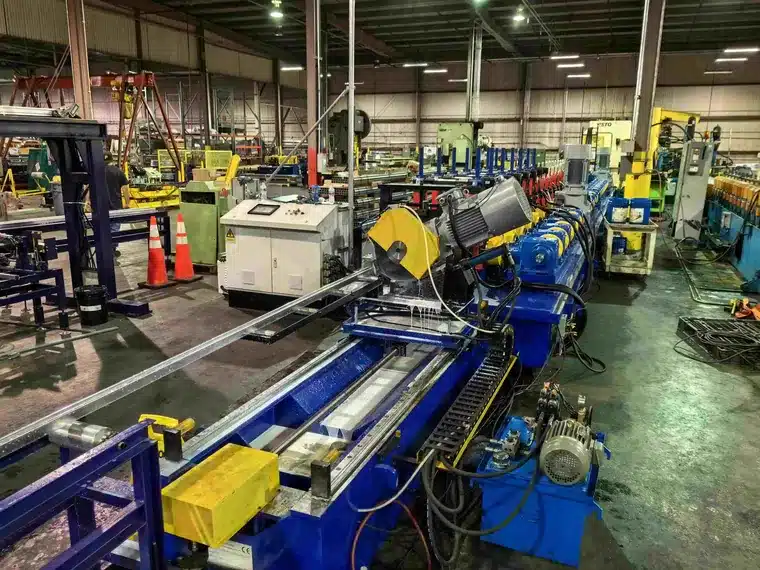
Bir Ruloya Dokunmadan Önce Şekle Göre Teşhis Edin
| Gördüğünüz | Likely cause | First check |
|---|---|---|
| 200 ila 400 mm aralıklı flanş dalgalanması | Pas başına çok fazla açı | 20 derece kuralına göre pas programı |
| Yalnızca bir tarafta flanş eğilmesi | Dengesiz boşluk veya merkez dışı kılavuz | Her iki rulo ucunda boşluk, kılavuz açıklığı |
| Köşe açısı uzunluk boyunca açılıyor | Aşırı şekillendirmeden distorsiyonel burkulma | Kangal üzerinde elastik geri dönüş testi |
| Kesimden sonra burkulma ortaya çıkıyor | Şerit çekmesi serbest kaldı | Hat ile çıkış arasındaki çekme |
| Kangal boyunca gelip giden dalgalanma | Kalınlık veya akma değişimi | Kangal boyunca mikrometre kaydı |
| Bir tarafta burkulma, temizlikten sonra yer değiştiriyor | Rulo birikintisi veya aşınmış yarıçap | Rulo yüzeyi ve giriş yarıçapı |
| Flanş dalgalanması olmadan burulma | Standlar arası rulo hizalaması | Stand dikliği ve mil seviyesi |
Şekli önce ayırmak saatler kazandırır. Bir çekme sorunu için ruloları parlatmak bunu asla düzeltmez ve elastik geri dönüş sorununa basınç eklemek burkulmayı derinleştirir. Şuradaki pratik pas tasarımı notları The Fabricator aynı sırayı izler: önce gerinimi, sonra takımı düzeltin.
Düzeltin ve Doğrulayın
| Çözüm | Neyi değiştirmeli | Nasıl doğrulamalı |
|---|---|---|
| Açıyı bölün | Bir pas ekleyin veya pas başına açıyı azaltın | Hat hızında flanş dalgalanması gitti |
| Boşluğu yeniden ayarlayın | Kalınlık artı yüzde 5 ila 10, iki uçta eşit | İki uçta sentil çakısı, kesit ölçüldü |
| Kılavuzları düzeltin | 0,5 ila 1 mm yan açıklık, şekillendirme kuvveti yok | Şerit merkezlenmiş, yan iz yok |
| Elastik geri dönüş için aşırı bükün | Deneme bükümü, yeniden kesim veya son standların ayarlanması | Hattan çıkan bitmiş açı tolerans içinde |
| Çekmeyi stabilize edin | Çıkıştan önce serbest ilmek veya dansör | Kesimden sonra kesit düz kalıyor |
| Rulo durumunu yenileyin | Parlatın, aşınmış giriş yarıçaplarını değiştirin | Temizlikten sonra tek taraflı burkulma yok |
Üretim hızında doğrulayın, sürünme hızında değil. Birçok burkulma 10 m/min altında kaybolur çünkü gerinim hızı daha düşüktür ve hat normal hıza çıktığı anda geri döner. Bu aynı zamanda yalnızca düşük hızda çalışan bir devreye alma kontrolünün ilk hafta başarısız olacak bir hattı onaylayabilmesinin nedenidir.
SSS
1. Rulo şekillendirmede profil burkulmasına ne neden olur? Neredeyse her zaman tek pasta çok fazla açıdan, dengesiz boşluktan veya telafi edilmemiş elastik geri dönüşten kaynaklanan aşırı gerinimdir. Malzeme kalitesi ve şerit çekmesi en yaygın sonraki nedenlerdir.
2. Burkulma kenar dalgalanmasıyla aynı şey mi? Hayır. Kenar dalgalanması düz haldeyken şerit kenarı boyunca ilerler, profil burkulması ise şekillenmiş flanşta veya gövde ile flanş köşesinde ortaya çıkar. Ortak bir çekme nedeni paylaşabilirler ama farklı düzeltmeler gerektirirler.
3. Bir pas ne kadar açı alabilir? Yumuşak çelikte 20 ila 25 dereceye, 550 MPa çelikte 15 dereceye kadar. Bunun ötesinde flanştaki dış lif gerinimi, düz parçanın dalgalanma olmadan taşıyabileceğini aşar.
4. Burkulma neden yalnızca kesimden sonra ortaya çıkar? Çünkü şerit çekmesi kesiti düz tutuyordu. Kesim gerilmeyi serbest bırakır ve burkulma görünür. Herhangi bir ruloyu değiştirmeden önce çekme kontrolünü düzeltin.
5. Burkulmayı ruloları sıkarak düzeltebilir miyim? Nadiren. Boşluğu kapatmak basınç gerinimi ekler ve genellikle burkulmayı derinleştirir. Önce boşluğu ölçün, sonra pas açılarını kontrol edin.
6. Yüksek mukavemetli çelik daha fazla pas gerektirir mi? Evet. Daha yüksek akma dayanımı daha fazla elastik geri dönüş ve akma öncesi daha az uzama demektir, bu yüzden aynı profil daha küçük açılarda daha fazla pas gerektirir.
7. Şekillendirilmiş bir kesitte distorsiyonel burkulma nedir? It is rotation of the flange at the web junction, so the corner angle changes along the length. In production it usually comes from over-forming, not from service load.
8. Yeni bir kangal partisinde elastik geri dönüşü nasıl kontrol ederim? Bir şerit numunesini profildeki en dar açıya bükün, serbest bırakın ve açı değişimini bir iletki ile ölçün. Her kalite değişiminde yapın ve kangal numarasıyla birlikte kaydedin.
9. Rulo parlatma burkulmuş bir profile yardımcı olur mu? Yalnızca burkulma tek taraflıysa ve temizlikten sonra yer değiştiriyorsa. Tüm flanş boyunca bir dalgalanma için parlatma hiçbir şeyi değiştirmez, çünkü neden sürtünme değil gerinimdir.
10. Bir profil burkulmaya daha iyi direnecek şekilde tasarlanabilir mi? Evet. Aynı kalınlıkta daha geniş flanşlar daha erken burkulur ve küçük pekiştirme dudakları kritik gerilmeyi büyük ölçüde artırır. Düz bir kanal dalgalanmaya devam ettiğinde olağan yanıt dudaklı kanal tasarımı olur.
Sonuç
Rulo şekillendirmede profil burkulması bir basınç ayarı değil, gerinim teşhisidir. Şekli okuyun, onu yaratan pası bulun ve ardından bu sırayla açıyı, boşluğu, kılavuzu veya elastik geri dönüş telafisini değiştirin.
Son standı değiştirmek, üç stand önce oluşan bir burkulmayı nadiren düzeltir. Çıkış yalnızca girişin karar verdiğini gösterir.
Beli Rollforming, 15 yılı aşkın deneyimle rulo şekillendirme makineleri and pass schedules for mild steel, galvanized and high strength grades, with springback measured on the buyer’s own coil lot before the rolls are cut. Since 2005 and across 50+ countries, the lines that hold tolerance are the ones where the pass design matched the material from the start.
Son güncelleme: 2026-11-04
Makale Değişiklik Günlüğü
- 2026-11-04: İlk yayın. Düzeltme sırasına göre yedi neden, üç teşhis ve düzeltme tablosu, yumuşak çelik ve 550 MPa çelik için pas açısı sınırları, elastik geri dönüş değerleri ve şekil öncelikli bir teşhis yöntemi.
Sonraki İnceleme Tetikleyicileri
- Etkin genişliği veya distorsiyonel burkulma kurallarını değiştiren AISI S100 revizyonu
- Yüksek mukavemetli kalitelerde yeni bir baskın neden gösteren saha verileri
- Burkulmanın belirli bir pas numarasına dayandığını bildiren bir müşteri





 Türkçe