


Eine gute Rahmenausrichtung der Rollformmaschine setzt jedes Gerüst auf eine einzige gerade Bezugsbasis. Andernfalls verlässt das Band die Anlage mit einem Bogen oder einer Verwindung.
Verwindung ist kostspielig. Ein Profil kann korrekt aussehen und sich dennoch über seine Länge verdrehen. Keine Korrektur des Austrittsspalts beseitigt sie, denn der Fehler sitzt im Rahmen. Die Rahmenausrichtung der Rollformmaschine zu korrigieren ist Geometriearbeit vor Werkzeugarbeit.
Hier sind fünf Methoden, eine Abfolge von der Bodenplatte bis zum Band sowie Bereiche zur Prüfung in Ihrem Werk. Jede Zahl ist ein typischer Startbereich und kein gemessenes Beli-Ergebnis.
The machine that carries all of those stands is covered in the roll forming machine overview.
Was einen Rahmen aus der Flucht bringt
Eine gute Rahmenausrichtung der Rollformmaschine versagt selten auf einmal. Sie driftet ab. Fünf Hauptursachen erklären den meisten Drift: ein unebenes Fundament, thermische Ausdehnung, lockere Ankerbolzen, verschlissene Wellen und ein ungleichmäßiger Walzspalt.
Ein unebenes Fundament lässt die Grundschiene durchhängen. Zuerst die Bodenplatte vermessen.
Thermische Ausdehnung verläuft schleichend. Stahl dehnt sich um etwa 12 Mikrometer pro Meter pro Grad Celsius aus, sodass ein Anstieg um 20 Grad auf einer 12 m Basis nahezu 3 mm hinzufügt.
Lockere Anker lassen ein Gerüst unter Last um 0.10 mm wackeln. Mit dem Anzugsmoment nach Herstellervorgabe anziehen, oft 150 bis 250 Nm für M20 bis M24 Schrauben.
Verschlissene Wellen taumeln und machen jeden Messwert der Rahmenausrichtung der Rollformmaschine instabil. Vor dem Unterlegen mit Passscheiben ersetzen.
Ein ungleichmäßiger Walzspalt zieht das Band aus der Mitte. Auf Materialdicke plus 0.05 bis 0.10 mm einstellen.
Diese Ursachen sprechen für eine feste Reihenfolge bei der Rahmenausrichtung der Rollformmaschine, von der Bodenplatte nach oben.
Buckling in the strip often starts from the same load path that bends a frame, so check the seven root causes of profile buckling alongside the frame survey.
Residual stress after the last stand can mask a frame error, so read the springback in roll forming guide before you blame the rail.
Gap setting decides how clearly a shifted stand shows, so set it by the roll gap and material thickness rules first.
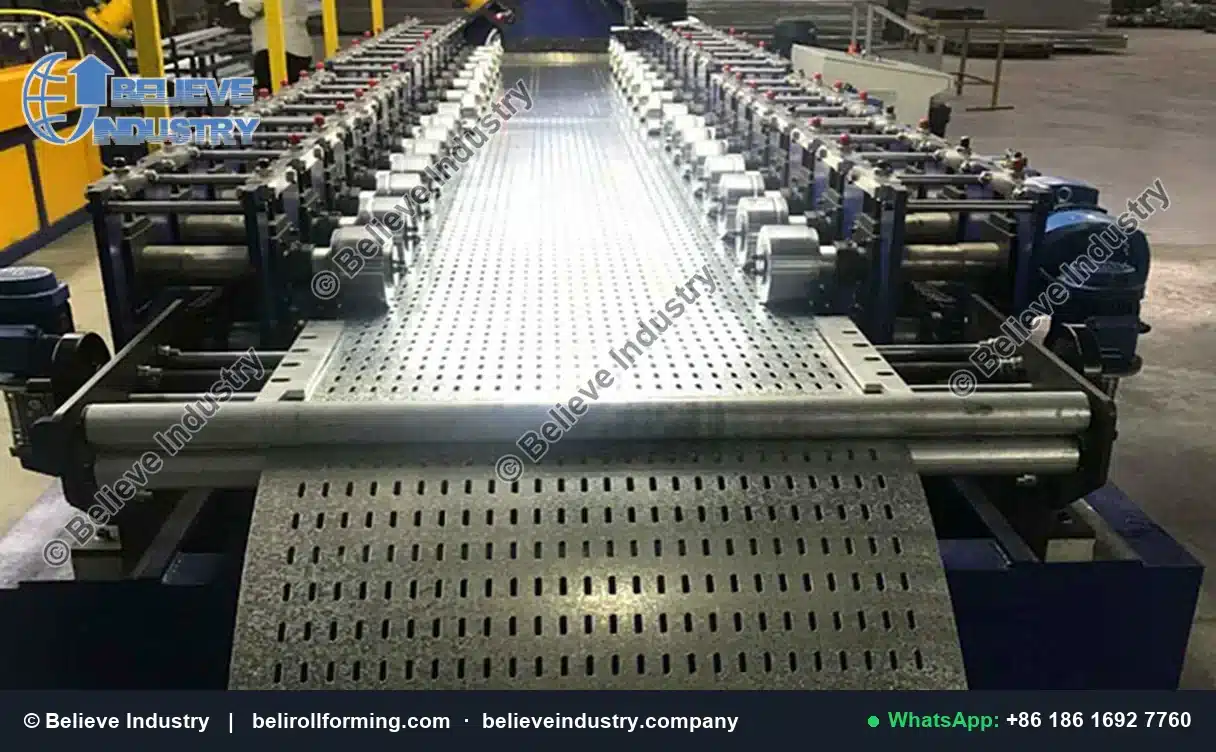
Kragarmgerüste machen den Rundlauf der Wellenenden leicht sichtbar und leicht korrigierbar.
Die Ausrichtungsabfolge vom Fundament bis zum laufenden Band
Eine wiederholbare Rahmenausrichtung der Rollformmaschine folgt einer festen Reihenfolge.
Eins, die Bodenplatte vermessen und instand setzen. Zwei, die Grundschiene mit einem optischen Nivelliergerät oder Lasertracker über 12 m nivellieren. Drei, die Anker von der Mitte nach außen anziehen.
Vier, Gerüste mit Richtlineal und Passscheiben-Paketen aufsetzen. Fünf, einen gespannten Draht entlang der Linienmitte als gemeinsame Bezugsbasis spannen. Sechs, jedes Wellenende mit einer Messuhr abtasten.
Sieben, den Walzspalt auf Materialdicke plus 0.05 bis 0.10 mm einstellen. Acht, auf eine stabile Temperatur angleichen und die Grundschiene erneut prüfen. Neun, ein 6 m Band fahren und Bogen und Verwindung messen. Zehn, die Passscheiben, Anzugsmomente und das Spaltblatt als Referenz festschreiben.
Eine dokumentierte Abfolge der Rahmenausrichtung der Rollformmaschine hält zwei Techniker auf derselben Bezugsbasis.
Alignment fits inside the wider handover routine covered by roll forming machine commissioning.
Welded base frames follow a published sheet steel welding code, and the AWS welding standards define that practice.
Fünf Präzisionsmethoden gegen Verwindung
Jede Methode beantwortet eine andere Frage zur Rahmenausrichtung der Rollformmaschine, daher alle fünf der Reihe nach anwenden. Zusammen definieren sie, was die Rahmenausrichtung der Rollformmaschine an einer realen Linie bedeutet.
Die folgenden Bereiche sind typische Startwerte und keine gemessenen Beli-Ergebnisse. Jeden Wert in Ihrem Werk bestätigen.
Methode 1: Lasertracker oder optisches Nivelliergerät auf der Grundschiene
Das Messgerät außerhalb der Linie montieren, eine Ebene an ein 1 m Punktraster anpassen und tiefe Füße unterlegen. Typischer Bereich: 0.05 bis 0.15 mm pro Meter, mit 0.10 bis 0.20 mm über 12 m für ein optisches Nivelliergerät.
Methode 2: Gespannter Draht mit Fühlerlehre als Bezugsbasis
Einen 0.3 bis 0.5 mm Draht an beiden Enden unter bekannter Spannung einspannen und mit einer Fühlerlehre zu einem Ansatz an jedem Gerüst messen. Den Durchhang aus Spannung und Stützweite korrigieren. Typischer Bereich: 0.10 bis 0.30 mm über 6 bis 12 m.
Methode 3: Messuhr-Rundlaufprüfung an Wellenenden
Jede Welle eine volle Umdrehung gegen eine Messuhr auf Magnetfuß drehen und den Gesamtrundlauf ablesen. Typischer Bereich: 0.02 bis 0.05 mm an jedem Ende und 0.05 bis 0.10 mm entlang des Körpers. Das trennt einen waagerechten Rahmen von echter Rahmenausrichtung der Rollformmaschine.
Methode 4: Richtlineal plus Passscheiben-Paket unter den Gerüsten
Ein geschliffenes Richtlineal über zwei Gerüstbasen legen und Spalte mit einer Fühlerlehre ertasten, dann 0.05 mm Passscheiben-Stufen unter den tiefen Fuß legen. Typischer Bereich: ein Restspalt von 0.05 bis 0.15 mm bei voller Auflage.
Methode 5: Laufender Bandtest mit Messung von Bogen und Verwindung über 6 m
Ein 6 m Band bei 10 bis 30 m/min fahren, auf einen ebenen Tisch legen und Seitenbogen sowie Anheben der Ecke messen. Typischer Bereich: Bogen von 1 bis 3 mm und Verwindung von 1 bis 2 Grad über 6 m. Damit wird die Rahmenausrichtung der Rollformmaschine so bewertet, wie das Produkt sie erfährt.
| Methode | Checks | Typischer Genauigkeitsbereich | Bühne | Kosten |
|---|---|---|---|---|
| Lasertracker oder optisches Nivelliergerät | Ebenheit der Grundschiene | 0.05 bis 0.15 mm pro Meter | Base set | Hoch |
| Gespannter Draht mit Fühlerlehre | Line datum | 0.10 bis 0.30 mm über 6 bis 12 m | Rough set | Gering |
| Messuhr-Rundlaufprüfung | Wellenrundlauf | 0.02 bis 0.05 mm TIR | Stand check | Gering |
| Richtlineal plus Passscheiben-Paket | Fußauflage | 0.05 bis 0.15 mm Spalt | Nivellierung | Gering |
| Laufender Bandtest über 6 m | Bogen und Verwindung | 1 bis 3 mm, 1 bis 2 Grad | Abnahme | Mittel |
Der Lasertracker gehört an den Anfang und der Bandtest an das Ende. Ein solides Programm zur Rahmenausrichtung der Rollformmaschine nutzt günstige Methoden oft und die teure bei der Übergabe.
The rolls themselves define the reference that all of this protects, as the Linie betreibt typischerweise 15 bis 25 years. Die Lebensdauer des Walzwerkzeugs hängt von Materialmenge und Abrasivität ab – typischerweise 5 bis 10 million linear meters before re-grinding is needed. Regelmäßige präventive Wartung (Schmierung, Ausrichtungsprüfungen, Stanzmatrizenaustausch) verlängert die Maschinenlebensdauer und erhält die Profilqualität. Sehen Sie unseren explains.
Material grade changes how much twist the strip will tolerate, so check the grade against SAE Werkstoff- und Prozessnormen.
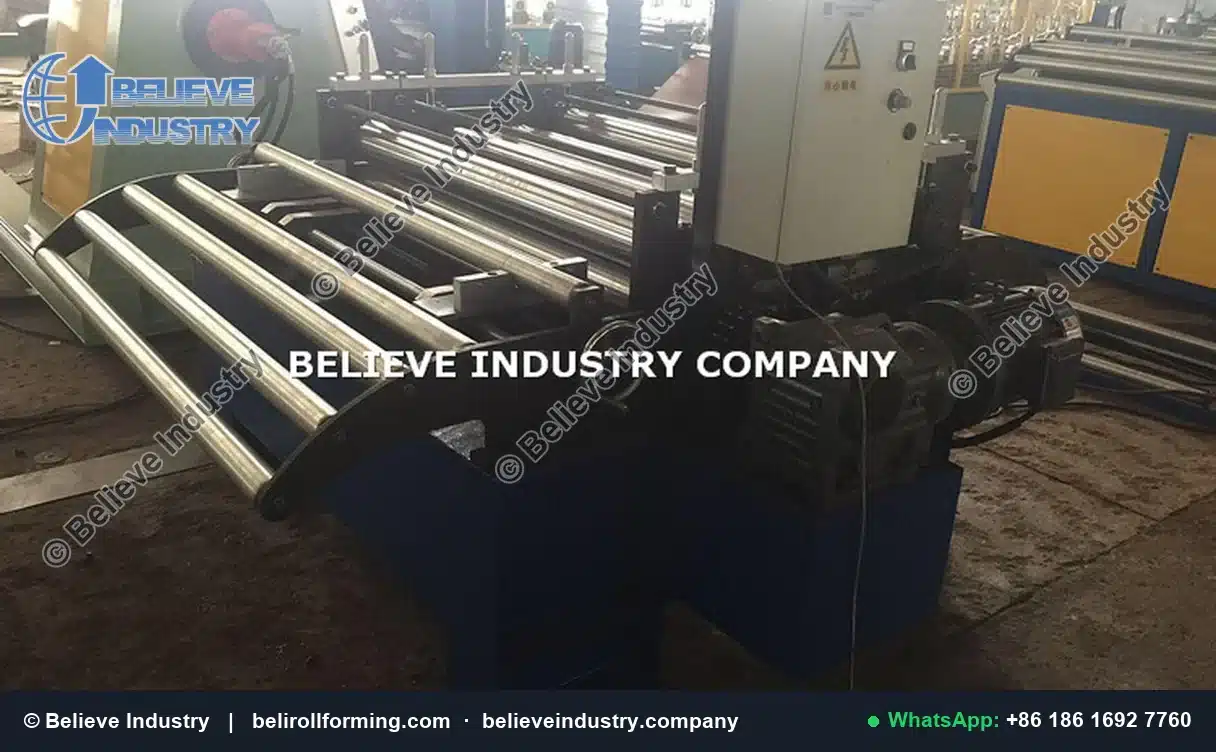
Eine Richtvorrichtung zeigt, wie ungleichmäßiger Walzspalt zu Bogen und Verwindung führt.
Fehler aus Bandsymptomen ablesen
Eine Symptomtabelle macht aus einer vagen Beanstandung eine kurze Prüfliste. Eine gute Diagnose der Rahmenausrichtung der Rollformmaschine ändert eine Variable und fährt das 6 m Band erneut.
| Symptom | Wahrscheinlicher Fehler | Prüfen mit | First fix |
|---|---|---|---|
| Gleichbleibender Bogen über 6 m | Grundschiene nicht waagerecht | Lasertracker | Tiefen Fuß neu unterlegen |
| Wiederkehrender Bogen | Lockerer Anker oder verschlissene Welle | Messuhr | Erneut anziehen, Welle prüfen |
| Verwindung zum Austritt hin | Ungleichmäßiger Walzspalt | Fühlerlehre | Reset gap |
| Bogen nach dem Aufwärmen | Thermische Ausdehnung | Grundschiene erneut prüfen | Angleichen und neu einstellen |
| Eine Ecke hebt sich | Höhenunterschied der Gerüste | Taut wire | Passscheiben neu aufbauen |
Die Tabelle als Landkarte nutzen, nicht als Urteil. Der Bandtest schließt jede Änderung an der Rahmenausrichtung der Rollformmaschine ab.
A shifted stand can mark the surface as well as bend the section, which is what Kratzfehler an der Oberfläche verursachen often point back to.
A written record turns a visual guess into a repeatable check, which is the core of a Rollform-Prüfung.
High strength grades make small alignment errors far more visible, a point the Umformrichtlinien von AHSS Insights cover in detail.
Abnahmebereiche und Werksprüfung
Jede Toleranz hier ist ein typischer Startbereich und kein gemessenes Beli-Ergebnis. Jede als Ausgangspunkt für die Rahmenausrichtung der Rollformmaschine auf Ihrem eigenen Hallenboden behandeln.
Sechs Zahlen verankern die Methode: Ebenheit der Grundschiene 0.05 bis 0.15 mm pro Meter, Wellenrundlauf 0.02 bis 0.05 mm, Gerüstspalt 0.05 bis 0.15 mm, Drahtstreuung 0.10 bis 0.30 mm, Bandbogen 1 bis 3 mm über 6 m und Verwindung 1 bis 2 Grad über 6 m. Das ist der numerische Kern der Rahmenausrichtung der Rollformmaschine auf den meisten Linien.
Fünf Normen rahmen die Dokumentation ein: ISO 9001 für Kalibriernachweise, AWS D1.3 für Schweißnähte am Grundrahmen, AISI S100-16 für die Bemessung kaltgeformter Stahlprofile, EN 10162 für Lieferbedingungen und EN 1993-1-3 für die Bauteilbemessung. Die Ausgabe auf dem Einrichtblatt angeben.
Die Seriennummer des Messgeräts neben jedem Wert notieren, und wenn ein Bereich vom Band abweicht, dem Band vertrauen. Der Sinn der Rahmenausrichtung der Rollformmaschine ist ein wiederholbares Produkt, keine Lehrbuchzahl.
Industry groups publish the flatness language used in handover documents, including the Metal Construction Association technical resources.
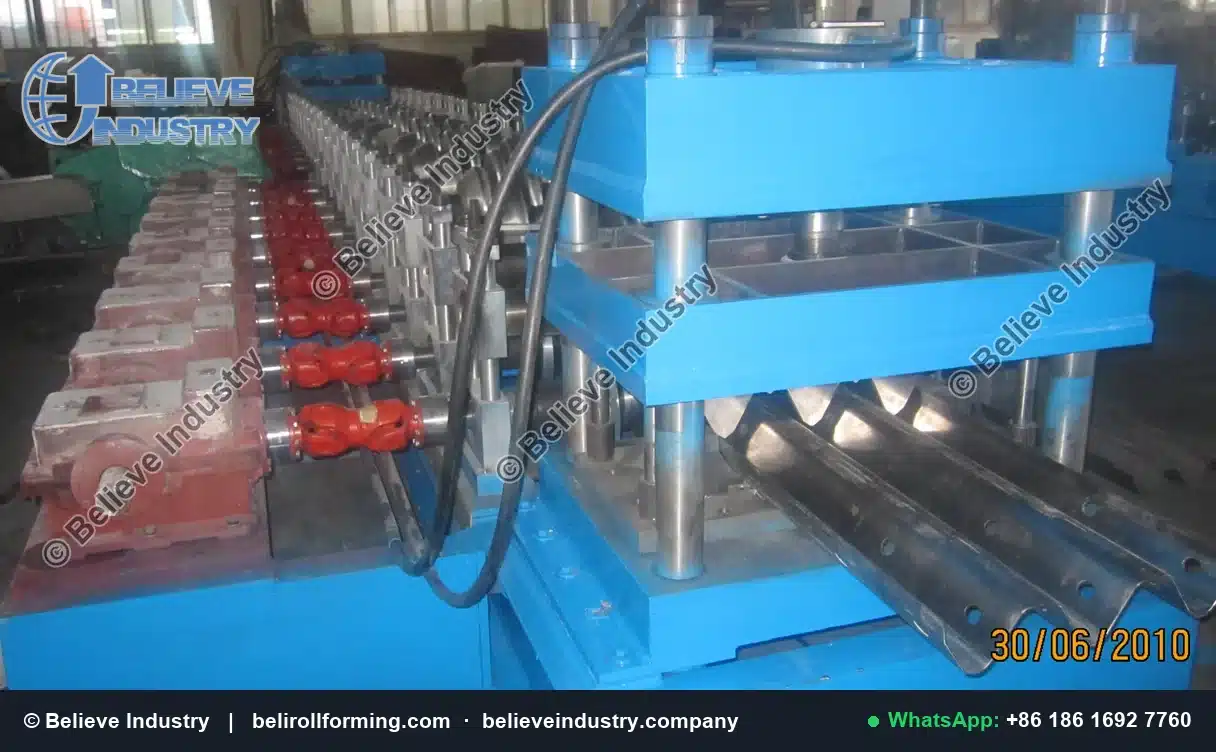
Führungssäulen halten das Gerüst nach dem Setzen des Passscheiben-Pakets in der Flucht.
Ausrichtung nach der Inbetriebnahme halten
Eine Linie, die gerade ausläuft, wird sich dennoch bewegen. Nach dem ersten Monat, einer Fundamentreparatur, einem Werkzeugwechsel oder einem Antriebsservice ein kurzes Audit der Rahmenausrichtung der Rollformmaschine ansetzen.
Den Drahtbezug ablesen, zwei Wellenenden abtasten, ein 6 m Band fahren und mit der Referenz vergleichen. Datum, Gerüstnummer, Passscheibendicke, Anzugsmoment sowie Bogen und Verwindung protokollieren.
Stabile Rahmenausrichtung der Rollformmaschine ist eine Instandhaltungsgewohnheit und keine einmalige Einrichtung.
Häufig gestellte Fragen
1. Was ist die Rahmenausrichtung der Rollformmaschine? Es ist das Ausrichten von Grundschiene, Gerüsten und Wellen auf einer einzigen geraden Bezugsbasis, damit das Band plan austritt.
2. Wie oft sollte der Rahmen neu ausgerichtet werden? Die Rahmenausrichtung der Rollformmaschine nach dem ersten Produktionsmonat und danach in festen Intervallen erneut prüfen.
3. Welche Methode ist am genauesten? Ein Lasertracker oder optisches Nivelliergerät auf der Grundschiene, bei etwa 0.05 bis 0.15 mm pro Meter.
4. Kann ein gespannter Draht einen Lasertracker ersetzen? Nein. Ein gespannter Draht liefert eine Mittellinie bei 0.10 bis 0.30 mm, misst aber nicht die Höhenlage der Grundschiene.
5. Was beweist eine Messuhr-Rundlaufprüfung? Sie beweist, dass jedes Wellenende rund läuft, bei 0.02 bis 0.05 mm Gesamtanzeige.
6. Wie lang sollte das Band im laufenden Test sein? 6 m verwenden und Bogen und Verwindung über die volle Länge messen, da ein kürzeres Stück Drift verdeckt.
7. Sind die Toleranzwerte gemessene Beli-Ergebnisse? Nein. Jeder Bereich ist ein typischer Startwert, der einer Werksprüfung an Ihrer eigenen Linie bedarf.
8. Beeinflusst Rückfederung die Messwerte der Rahmenausrichtung der Rollformmaschine? Sie verändert die Rahmengeometrie nicht, kann aber einen Rahmenfehler verdecken, daher das Band selbst messen.
Fazit
Die Rahmenausrichtung der Rollformmaschine ist ein Geometrieproblem vor einem Werkzeugproblem. Die Basis nivellieren, die Gerüste aufsetzen, die Wellen ausrichten, den Walzspalt einstellen und mit einem 6 m Band bestätigen.
Die Passscheiben-Pakete, Anzugsmomente, Bogen und Verwindung aufzeichnen und diese Referenz mit wiederkehrenden Audits halten. Konstante Rahmenausrichtung der Rollformmaschine zeigt sich als planes Produkt, nicht als perfekte Zahl.
Beli Rollforming baut seit 2005 Rollformmaschinen. Wir haben 500+ Maschinen in 50+ Länder aus einem 15,000 m² Werk geliefert, mit 80+ Ingenieuren und Technikern. Jede Maschine trägt eine 24-monatige Garantie auf die komplette Maschine. Senden Sie uns Ihre Profilzeichnung und die Coilgüte, und wir nennen Ihnen die Ausrichtungsbereiche, die die Linie halten kann.
Zuletzt aktualisiert: 2026-11-11
Änderungshistorie des Artikels
- 2026-11-11: Erstveröffentlichung. Fünf Präzisionsmethoden, eine Abfolge vom Fundament bis zum laufenden Band, eine Methodenvergleichstabelle, eine Fehler-Symptom-Tabelle und acht FAQ-Einträge.
Auslöser der nächsten Überprüfung
- Eine Überarbeitung von AISI S100-16, EN 10162 oder EN 1993-1-3, die Toleranzkriterien ändert
- Neue Werksprüfdaten außerhalb des 0.6 bis 3.0 mm Coil-Dickenbereichs
- Eine Kundenlinie mit einer Grundschiene länger als 12 m
- Eine Änderung der AWS D1.3 Schweißanforderungen für Grundrahmen





 Deutsch