


การจัดแนวโครงเครื่องโรลฟอร์มมิงที่ดีจะวางแท่นทุกแท่นไว้บนฐานอ้างอิงเส้นตรงเดียวกัน. มิเช่นนั้นแถบเหล็กจะออกมาพร้อมการโค้งหรือการบิด.
การบิดมีต้นทุนสูง. ชิ้นงานอาจดูถูกต้องแต่ยังหมุนตัวไปตามความยาวได้. การปรับระยะห่างด้านทางออกไม่มีทางขจัดมันได้ เพราะความคลาดเคลื่อนอยู่ในโครงเครื่อง. การแก้ไขการจัดแนวโครงเครื่องโรลฟอร์มมิงคืองานเรขาคณิตที่ต้องทำก่อนงานเครื่องมือขึ้นรูป.
ที่นี่มีห้าวิธีการ ลำดับงานตั้งแต่พื้นคอนกรีตจนถึงแถบเหล็ก และช่วงค่าสำหรับตรวจยืนยันในโรงงานของคุณ. ตัวเลขทุกตัวเป็นช่วงเริ่มต้นโดยทั่วไป ไม่ใช่ผลที่ Beli วัดจริง.
The machine that carries all of those stands is covered in the roll forming machine overview.
อะไรทำให้โครงเครื่องเคลื่อนออกจากแนว
การจัดแนวโครงเครื่องโรลฟอร์มมิงที่ดีไม่ค่อยเสียหายขึ้นมาในครั้งเดียว. มันจะค่อยๆ คลาดออกจากแนว. สาเหตุหลักห้าประการอธิบายการคลาดออกจากแนวส่วนใหญ่ ได้แก่ ฐานรากไม่เรียบ การขยายตัวจากความร้อน น็อตยึดฐานหลวม เพลาสึกหรอ และระยะห่างลูกกลิ้งไม่สม่ำเสมอ.
ฐานรากที่ไม่เรียบทำให้รางฐานทรุดตัว. จงสำรวจพื้นคอนกรีตก่อนเป็นอันดับแรก.
การขยายตัวจากความร้อนเกิดขึ้นเงียบๆ. เหล็กขยายตัวประมาณ 12 micrometres ต่อ metre ต่อ degree Celsius ดังนั้นอุณหภูมิที่เพิ่มขึ้น 20 degrees จึงเพิ่มความยาวใกล้ 3 mm ตลอดฐาน 12 m.
น็อตยึดฐานที่หลวมทำให้แท่นโยกได้ 0.10 mm ขณะรับน้ำหนัก. ให้ขันด้วยแรงบิดตามสเปกของผู้ผลิตน็อต ซึ่งมักอยู่ที่ 150 ถึง 250 Nm สำหรับน็อต M20 ถึง M24.
เพลาที่สึกหรอจะสั่นและทำให้ค่าที่อ่านได้จากการจัดแนวโครงเครื่องโรลฟอร์มมิงไม่เสถียร. ให้เปลี่ยนเพลาก่อนเสริมแผ่นชิม.
ระยะห่างลูกกลิ้งที่ไม่สม่ำเสมอจะดึงแถบเหล็กออกนอกแนวศูนย์กลาง. ตั้งให้เท่ากับความหนาบวก 0.05 ถึง 0.10 mm.
สาเหตุเหล่านี้ชี้ให้เห็นถึงความจำเป็นของลำดับการจัดแนวโครงเครื่องโรลฟอร์มมิงที่ตายตัว โดยเริ่มจากพื้นคอนกรีตขึ้นไป.
Buckling in the strip often starts from the same load path that bends a frame, so check the seven root causes of profile buckling alongside the frame survey.
Residual stress after the last stand can mask a frame error, so read the springback in roll forming guide before you blame the rail.
Gap setting decides how clearly a shifted stand shows, so set it by the roll gap and material thickness rules first.
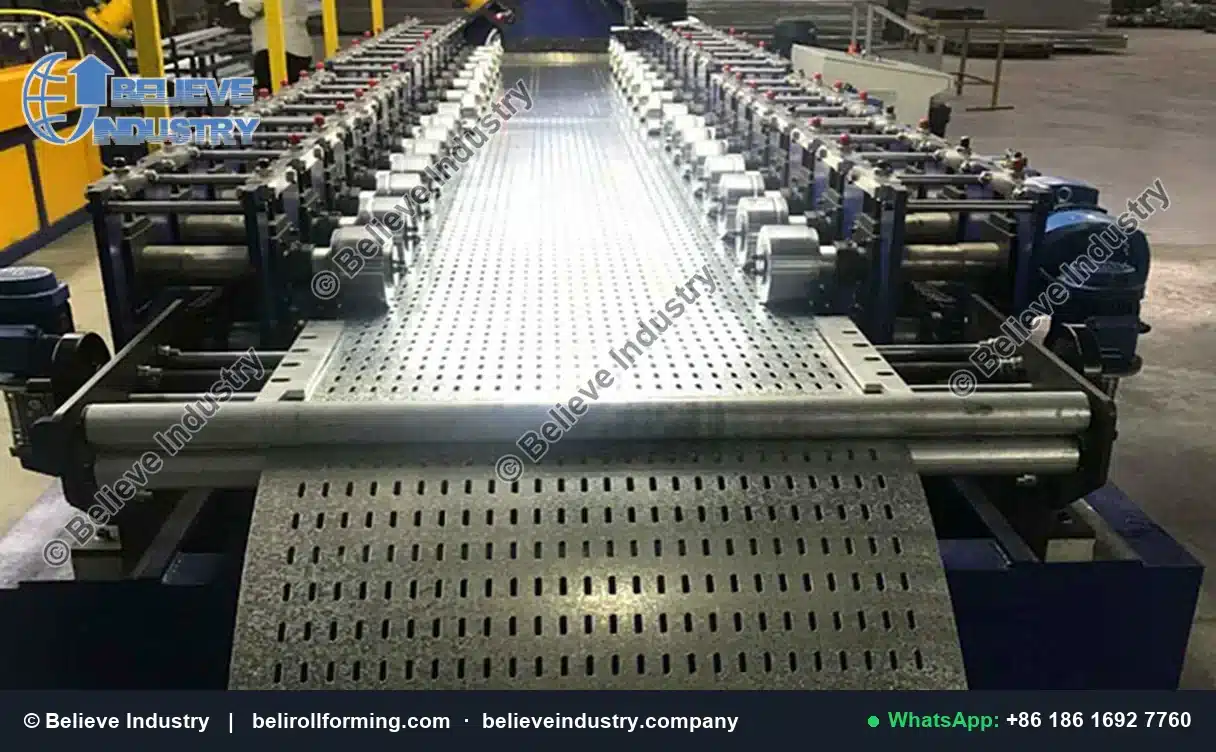
แท่นแบบคานยื่นทำให้การกวาดตรวจปลายเพลาเห็นได้ง่ายและแก้ไขได้ง่าย.
ลำดับการจัดแนวตั้งแต่ฐานรากจนถึงการเดินแถบเหล็ก
งานจัดแนวโครงเครื่องโรลฟอร์มมิงที่ทำซ้ำได้ต้องดำเนินตามลำดับที่ตายตัว.
หนึ่ง สำรวจและซ่อมพื้นคอนกรีต. สอง ปรับรางฐานให้ได้ระดับด้วยกล้องระดับแสงหรือเลเซอร์แทรคเกอร์ตลอด 12 m. สาม ขันน็อตยึดฐานจากกึ่งกลางออกไปด้านนอก.
สี่ จัดแท่นให้เข้าที่ด้วยเหล็กบรรทัดตรงและชุดแผ่นชิม. ห้า ขึงลวดตึงตามแนวศูนย์กลางสายผลิตเป็นฐานอ้างอิงร่วมเดียวกัน. หก กวาดตรวจปลายเพลาทุกเพลาด้วยไดอัลอินดิเคเตอร์.
เจ็ด ตั้งระยะห่างลูกกลิ้งให้เท่ากับความหนาบวก 0.05 ถึง 0.10 mm. แปด พักเครื่องจนอุณหภูมิคงที่แล้วตรวจรางฐานใหม่. เก้า เดินแถบเหล็ก 6 m แล้ววัดการโค้งและการบิด. สิบ ล็อกชุดแผ่นชิม ค่าแรงบิด และใบระยะห่างไว้เป็นค่าฐาน.
ลำดับการจัดแนวโครงเครื่องโรลฟอร์มมิงที่มีการบันทึกไว้ทำให้ช่างเทคนิคสองคนใช้ฐานอ้างอิงเดียวกัน.
Alignment fits inside the wider handover routine covered by roll forming machine commissioning.
Welded base frames follow a published sheet steel welding code, and the AWS welding standards define that practice.
ห้าวิธีการแม่นยำที่หยุดการบิด
แต่ละวิธีตอบคำถามต่างกันเกี่ยวกับการจัดแนวโครงเครื่องโรลฟอร์มมิง จึงต้องใช้ทั้งห้าวิธีตามลำดับ. เมื่อรวมกันแล้วจึงนิยามความหมายของการจัดแนวโครงเครื่องโรลฟอร์มมิงบนสายผลิตจริง.
ช่วงค่าด้านล่างเป็นค่าเริ่มต้นโดยทั่วไป ไม่ใช่ผลที่ Beli วัดจริง. ให้ตรวจยืนยันแต่ละค่าในโรงงานของคุณ.
วิธีที่ 1: เลเซอร์แทรคเกอร์หรือกล้องระดับแสงบนรางฐาน
ติดตั้งเครื่องมือไว้นอกแนวสายผลิต ปรับระนาบเดียวให้เข้ากับตารางจุด 1 m แล้วเสริมแผ่นชิมใต้ขาตั้งที่ต่ำ. ช่วงโดยทั่วไป: 0.05 ถึง 0.15 mm ต่อ metre โดยมี 0.10 ถึง 0.20 mm ตลอด 12 m สำหรับกล้องระดับแสง.
วิธีที่ 2: ลวดขึงตึงกับฐานอ้างอิงฟีลเลอร์เกจ
ขึงลวด 0.3 ถึง 0.5 mm ให้ตึงที่ปลายทั้งสองด้วยแรงตึงที่ทราบค่า แล้ววัดถึงบอสบนแท่นแต่ละแท่นด้วยฟีลเลอร์เกจ. แก้ค่าการหย่อนจากแรงตึงและช่วงความยาว. ช่วงโดยทั่วไป: 0.10 ถึง 0.30 mm ตลอด 6 ถึง 12 m.
วิธีที่ 3: การกวาดตรวจปลายเพลาด้วยไดอัลอินดิเคเตอร์
หมุนเพลาแต่ละเพลาให้ครบหนึ่งรอบเทียบกับไดอัลอินดิเคเตอร์บนฐานแม่เหล็ก แล้วอ่านค่ารันเอาต์รวม. ช่วงโดยทั่วไป: 0.02 ถึง 0.05 mm ที่ปลายแต่ละข้าง และ 0.05 ถึง 0.10 mm ตลอดลำตัว. นี่คือสิ่งที่แยกโครงเครื่องที่ได้ระดับออกจากการจัดแนวโครงเครื่องโรลฟอร์มมิงที่แท้จริง.
วิธีที่ 4: เหล็กบรรทัดตรงร่วมกับชุดแผ่นชิมใต้แท่น
วางเหล็กบรรทัดตรงที่เจียระไนแล้วพาดข้ามฐานแท่นสองแท่น แล้วใช้ฟีลเลอร์เกจตรวจช่องว่าง จากนั้นเสริมแผ่นชิมขั้นละ 0.05 mm ใต้ขาตั้งที่ต่ำกว่า. ช่วงโดยทั่วไป: ช่องว่างคงเหลือ 0.05 ถึง 0.15 mm โดยรองรับเต็มพื้นที่.
วิธีที่ 5: ทดสอบเดินแถบเหล็กและวัดการโค้งกับการบิดตลอด 6 m
เดินแถบเหล็ก 6 m ที่ความเร็ว 10 ถึง 30 m/min วางลงบนโต๊ะผิวเรียบ แล้ววัดการโค้งด้านข้างและการยกตัวของมุม. ช่วงโดยทั่วไป: การโค้ง 1 ถึง 3 mm และการบิด 1 ถึง 2 degrees ตลอด 6 m. วิธีนี้จะอ่านค่าการจัดแนวโครงเครื่องโรลฟอร์มมิงจากมุมของชิ้นงานจริง.
| วิธีการ | Checks | ช่วงความแม่นยำโดยทั่วไป | เวที | ค่าใช้จ่าย |
|---|---|---|---|---|
| เลเซอร์แทรคเกอร์หรือกล้องระดับแสง | ความเรียบของรางฐาน | 0.05 ถึง 0.15 mm ต่อ metre | Base set | สูง |
| ลวดขึงตึงกับฟีลเลอร์เกจ | Line datum | 0.10 ถึง 0.30 mm ตลอด 6 ถึง 12 m | Rough set | ต่ำ |
| การกวาดตรวจด้วยไดอัลอินดิเคเตอร์ | รันเอาต์ของเพลา | 0.02 ถึง 0.05 mm TIR | Stand check | ต่ำ |
| เหล็กบรรทัดตรงร่วมกับชุดแผ่นชิม | การสัมผัสของขาตั้ง | ช่องว่าง 0.05 ถึง 0.15 mm | การปรับเรียบ | ต่ำ |
| การทดสอบเดินแถบเหล็กตลอด 6 m | การโค้งและการบิด | 1 ถึง 3 mm, 1 ถึง 2 degrees | การทดสอบขั้นตอนสุดท้าย | ปานกลาง |
เลเซอร์แทรคเกอร์ควรอยู่ตอนต้นและการทดสอบแถบเหล็กอยู่ตอนท้ายสุด. แผนการจัดแนวโครงเครื่องโรลฟอร์มมิงที่ดีจะใช้วิธีราคาถูกบ่อยครั้ง และสงวนวิธีราคาแพงไว้ตอนส่งมอบ.
The rolls themselves define the reference that all of this protects, as the คู่มือเครื่องมือการขึ้นรูปด้วยลูกกลิ้ง explains.
Material grade changes how much twist the strip will tolerate, so check the grade against มาตรฐานวัสดุและกระบวนการของ SAE.
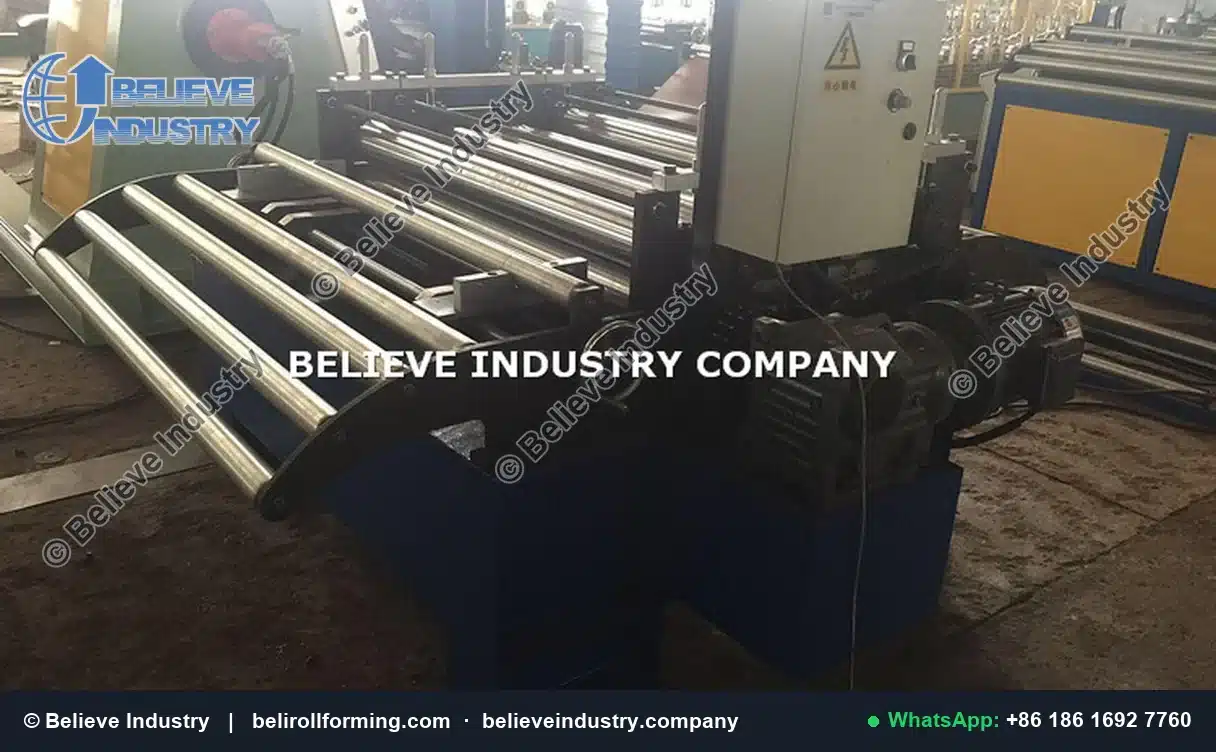
เครื่องปรับระดับแสดงให้เห็นว่าระยะห่างลูกกลิ้งที่ไม่สม่ำเสมอกลายเป็นการโค้งและการบิดได้อย่างไร.
การอ่านข้อบกพร่องจากอาการของแถบเหล็ก
ตารางอาการเปลี่ยนข้อร้องเรียนที่คลุมเครือให้เป็นรายการตรวจสอบสั้นๆ. การวินิจฉัยการจัดแนวโครงเครื่องโรลฟอร์มมิงที่ดีจะเปลี่ยนตัวแปรเพียงหนึ่งตัวแล้วเดินแถบเหล็ก 6 m ใหม่.
| Symptom | ความผิดปกติที่น่าจะเป็น | ยืนยันด้วย | First fix |
|---|---|---|---|
| การโค้งสม่ำเสมอตลอด 6 m | รางฐานไม่ได้ระดับ | เลเซอร์แทรคเกอร์ | เสริมแผ่นชิมที่ขาตั้งต่ำ |
| การโค้งซ้ำเป็นช่วง | น็อตยึดหลวมหรือเพลาสึกหรอ | ไดอัลอินดิเคเตอร์ | ขันแรงบิดใหม่ ตรวจสอบเพลา |
| การบิดทางด้านออก | ระยะห่างลูกกลิ้งไม่สม่ำเสมอ | ฟีลเลอร์เกจ | Reset gap |
| การโค้งหลังเครื่องอุ่นตัว | การขยายตัวจากความร้อน | ตรวจรางฐานใหม่ | พักให้เสถียรแล้วตั้งค่าใหม่ |
| มุมหนึ่งยกตัว | ความสูงแท่นไม่เท่ากัน | Taut wire | จัดชุดแผ่นชิมใหม่ |
ใช้ตารางเป็นแผนที่ ไม่ใช่ข้อสรุปตัดสิน. การทดสอบแถบเหล็กเป็นขั้นปิดทุกการเปลี่ยนแปลงของการจัดแนวโครงเครื่องโรลฟอร์มมิง.
A shifted stand can mark the surface as well as bend the section, which is what ตำหนิรอยขีดข่วนบนผิว often point back to.
A written record turns a visual guess into a repeatable check, which is the core of a การตรวจสอบ roll forming.
High strength grades make small alignment errors far more visible, a point the แนวทางการขึ้นรูปจาก AHSS Insights cover in detail.
ช่วงเกณฑ์ยอมรับและการตรวจยืนยันในโรงงาน
พิกัดความเผื่อทุกค่าที่นี่เป็นช่วงเริ่มต้นโดยทั่วไป ไม่ใช่ผลที่ Beli วัดจริง. ให้ถือแต่ละค่าเป็นจุดเริ่มต้นสำหรับการจัดแนวโครงเครื่องโรลฟอร์มมิงในพื้นที่ผลิตของคุณเอง.
ตัวเลขหกตัวเป็นหลักยึดของวิธีการ ได้แก่ ความเรียบของรางฐาน 0.05 ถึง 0.15 mm ต่อ metre, รันเอาต์ของเพลา 0.02 ถึง 0.05 mm, ช่องว่างแท่น 0.05 ถึง 0.15 mm, ระยะของลวดขึงตึง 0.10 ถึง 0.30 mm, การโค้งของแถบเหล็ก 1 ถึง 3 mm ตลอด 6 m และการบิด 1 ถึง 2 degrees ตลอด 6 m. นี่คือแกนตัวเลขของการจัดแนวโครงเครื่องโรลฟอร์มมิงบนสายผลิตส่วนใหญ่.
มาตรฐานห้ารายการเป็นโครงให้กับเอกสาร ได้แก่ ISO 9001 สำหรับบันทึกการสอบเทียบ, AWS D1.3 สำหรับรอยเชื่อมโครงฐาน, AISI S100-16 สำหรับการออกแบบเหล็กขึ้นรูปเย็น, EN 10162 สำหรับเงื่อนไขการส่งมอบ และ EN 1993-1-3 สำหรับการออกแบบชิ้นส่วนโครงสร้าง. ให้ระบุฉบับที่ใช้ไว้ในใบตั้งค่า.
จดหมายเลขซีเรียลของเครื่องมือกำกับไว้ข้างทุกค่า และเมื่อช่วงค่าใดขัดแย้งกับแถบเหล็ก ให้เชื่อแถบเหล็ก. เป้าหมายของการจัดแนวโครงเครื่องโรลฟอร์มมิงคือผลิตภัณฑ์ที่ทำซ้ำได้ ไม่ใช่ตัวเลขจากตำรา.
Industry groups publish the flatness language used in handover documents, including the Metal Construction Association technical resources.
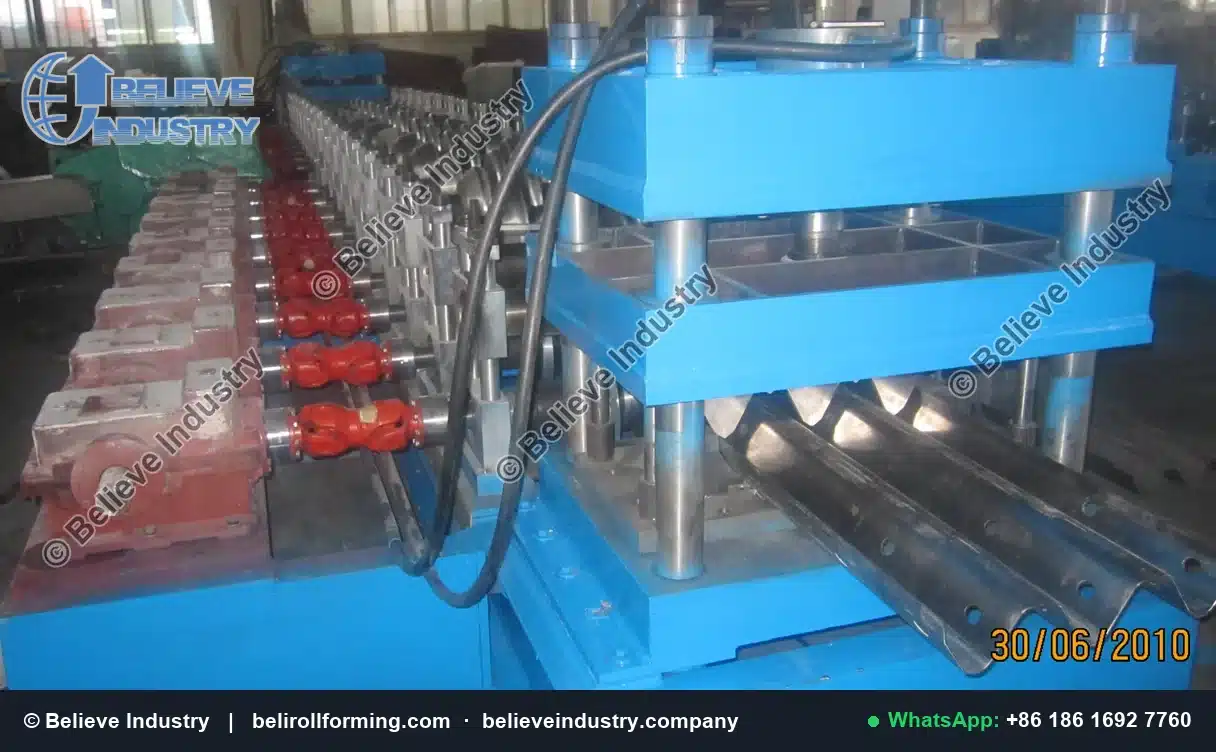
เสานำจะยึดแท่นให้อยู่ในแนวหลังจากจัดชุดแผ่นชิมแล้ว.
การรักษาแนวหลังการทดสอบเดินเครื่อง
สายผลิตที่ออกตัวตรงก็ยังขยับได้อยู่ดี. ให้กำหนดการตรวจสอบการจัดแนวโครงเครื่องโรลฟอร์มมิงแบบสั้นๆ หลังเดือนแรก หลังซ่อมฐานราก หลังเปลี่ยนเครื่องมือขึ้นรูป หรือหลังซ่อมบำรุงชุดขับ.
อ่านฐานอ้างอิงลวด กวาดตรวจปลายเพลาสองปลาย เดินแถบเหล็ก 6 m หนึ่งเส้น แล้วเทียบกับค่าฐาน. บันทึกวันที่ หมายเลขแท่น ความหนาแผ่นชิม แรงบิด ตลอดจนการโค้งและการบิด.
การจัดแนวโครงเครื่องโรลฟอร์มมิงที่เสถียรคือนิสัยด้านการบำรุงรักษา ไม่ใช่การตั้งค่าครั้งเดียว.
คำถามที่พบบ่อย
1. การจัดแนวโครงเครื่องโรลฟอร์มมิงคืออะไร? คือการจัดรางฐาน แท่น และเพลาให้บนฐานอ้างอิงตรงเดียวกัน เพื่อให้แถบเหล็กออกมาเรียบ.
2. ควรจัดแนวโครงเครื่องใหม่บ่อยเพียงใด? ตรวจการจัดแนวโครงเครื่องโรลฟอร์มมิงใหม่หลังเดือนผลิตแรก และเป็นช่วงเวลาที่กำหนดหลังจากนั้น.
3. วิธีใดแม่นยำที่สุด? เลเซอร์แทรคเกอร์หรือกล้องระดับแสงบนรางฐาน ที่ประมาณ 0.05 ถึง 0.15 mm ต่อ metre.
4. ลวดขึงตึงสามารถแทนที่เลเซอร์แทรคเกอร์ได้หรือไม่? ไม่ได้. ลวดขึงตึงให้แนวศูนย์กลางที่ 0.10 ถึง 0.30 mm แต่ไม่ได้วัดระดับของรางฐาน.
5. การกวาดตรวจด้วยไดอัลอินดิเคเตอร์พิสูจน์อะไร? พิสูจน์ว่าปลายเพลาแต่ละปลายหมุนได้เที่ยง ที่ค่าอ่านรวมจากไดอัลอินดิเคเตอร์ 0.02 ถึง 0.05 mm.
6. การทดสอบเดินแถบควรใช้แถบเหล็กยาวเท่าใด? ใช้ 6 m แล้ววัดการโค้งและการบิดตลอดความยาวนั้น เพราะชิ้นที่สั้นกว่าจะซ่อนการคลาดออกจากแนวไว้.
7. ตัวเลขพิกัดความเผื่อเป็นผลที่ Beli วัดจริงหรือไม่? ไม่ใช่. ทุกช่วงค่าเป็นค่าเริ่มต้นโดยทั่วไปที่ต้องตรวจยืนยันในโรงงานบนสายผลิตของคุณเอง.
8. สปริงแบ็กส่งผลต่อค่าที่อ่านได้จากการจัดแนวโครงเครื่องโรลฟอร์มมิงหรือไม่? มันไม่เปลี่ยนเรขาคณิตของโครงเครื่อง แต่สามารถบดบังความคลาดเคลื่อนของโครงเครื่องได้ จึงต้องวัดที่ตัวแถบเหล็กเอง.
สรุป
การจัดแนวโครงเครื่องโรลฟอร์มมิงเป็นปัญหาด้านเรขาคณิตก่อนปัญหาด้านเครื่องมือขึ้นรูป. ปรับฐานให้ได้ระดับ จัดแท่นให้เข้าที่ ปรับเพลาให้เที่ยง ตั้งระยะห่าง แล้วยืนยันด้วยแถบเหล็ก 6 m.
บันทึกชุดแผ่นชิม ค่าแรงบิด การโค้งและการบิด แล้วรักษาค่าฐานนั้นไว้ด้วยการตรวจสอบเป็นประจำ. การจัดแนวโครงเครื่องโรลฟอร์มมิงที่สม่ำเสมอจะแสดงออกเป็นผลิตภัณฑ์ที่เรียบ ไม่ใช่ตัวเลขที่สมบูรณ์แบบ.
Beli Rollforming ผลิตเครื่องโรลฟอร์มมิงมาตั้งแต่ 2005. เราส่งมอบเครื่องไปแล้ว 500+ เครื่องให้กับ 50+ ประเทศ จากโรงงานขนาด 15,000 m² ด้วยทีมวิศวกรและช่างเทคนิค 80+ คน. เครื่องทุกเครื่องมาพร้อมการรับประกัน 24-month สำหรับเครื่องทั้งเครื่อง. ส่งแบบโปรไฟล์และเกรดเหล็กม้วนมาให้เรา แล้วเราจะบอกช่วงค่าการจัดแนวที่สายผลิตของคุณรักษาได้.
อัปเดตล่าสุด: 2026-11-11
บันทึกการเปลี่ยนแปลงบทความ
- 2026-11-11: เผยแพร่ครั้งแรก. ห้าวิธีการแม่นยำ ลำดับตั้งแต่ฐานรากจนถึงการเดินแถบเหล็ก ตารางเปรียบเทียบวิธีการ ตารางจับคู่ข้อบกพร่องกับอาการ และรายการคำถามที่พบบ่อยแปดรายการ.
ตัวกระตุ้นการทบทวนครั้งถัดไป
- การปรับปรุง AISI S100-16, EN 10162 หรือ EN 1993-1-3 ที่เปลี่ยนเกณฑ์พิกัดความเผื่อ
- ข้อมูลการตรวจยืนยันในโรงงานใหม่ที่อยู่นอกช่วงเหล็กม้วน 0.6 ถึง 3.0 mm
- สายผลิตของลูกค้าที่มีรางฐานยาวกว่า 12 m
- การเปลี่ยนแปลงข้อกำหนดการเชื่อม AWS D1.3 สำหรับโครงฐาน





 ไทย