


Un bon alignement du bâti de la machine de profilage place chaque cage sur une même référence rectiligne. Sinon, la bande sort avec un cambre ou un vrillage.
Le vrillage coûte cher. Un profilé peut sembler correct et pourtant tourner sur sa longueur. Aucun réglage de l'écartement de sortie ne l'élimine, car l'erreur vient du bâti. Corriger l'alignement du bâti de la machine de profilage est un travail de géométrie avant d'être un travail d'outillage.
Voici cinq méthodes, une séquence de la dalle à la bande, et des plages à vérifier dans votre atelier. Chaque chiffre est une plage de départ typique, et non un résultat mesuré par Beli.
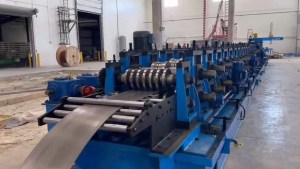
The machine that carries all of those stands is covered in the roll forming machine overview.
Ce qui désaligne un bâti
Un bon alignement du bâti de la machine de profilage ne se dégrade presque jamais d'un coup. Il dérive. Cinq causes profondes expliquent l'essentiel de la dérive : une fondation irrégulière, la dilatation thermique, des boulons d'ancrage desserrés, des arbres usés et un écartement des galets irrégulier.
Une fondation irrégulière fait fléchir le rail de base. Contrôlez d'abord la dalle.
La dilatation thermique est discrète. L'acier se dilate d'environ 12 micromètres par mètre et par degré Celsius, si bien qu'une hausse de 20 degrés ajoute près de 3 mm sur une base de 12 m.
Des ancrages desserrés laissent une cage basculer de 0.10 mm sous charge. Serrez au couple indiqué par le fabricant de boulons, souvent 150 à 250 Nm pour de la visserie M20 à M24.
Des arbres usés vibrent et rendent instable tout relevé d'alignement du bâti de la machine de profilage. Remplacez-les avant de caler.
Un écartement des galets irrégulier décentre la bande. Réglez-le à l'épaisseur plus 0.05 à 0.10 mm.
Ces causes plaident pour un ordre fixe d'alignement du bâti de la machine de profilage, en partant de la dalle vers le haut.
Buckling in the strip often starts from the same load path that bends a frame, so check the seven root causes of profile buckling alongside the frame survey.
Residual stress after the last stand can mask a frame error, so read the springback in roll forming guide before you blame the rail.
Gap setting decides how clearly a shifted stand shows, so set it by the roll gap and material thickness rules first.
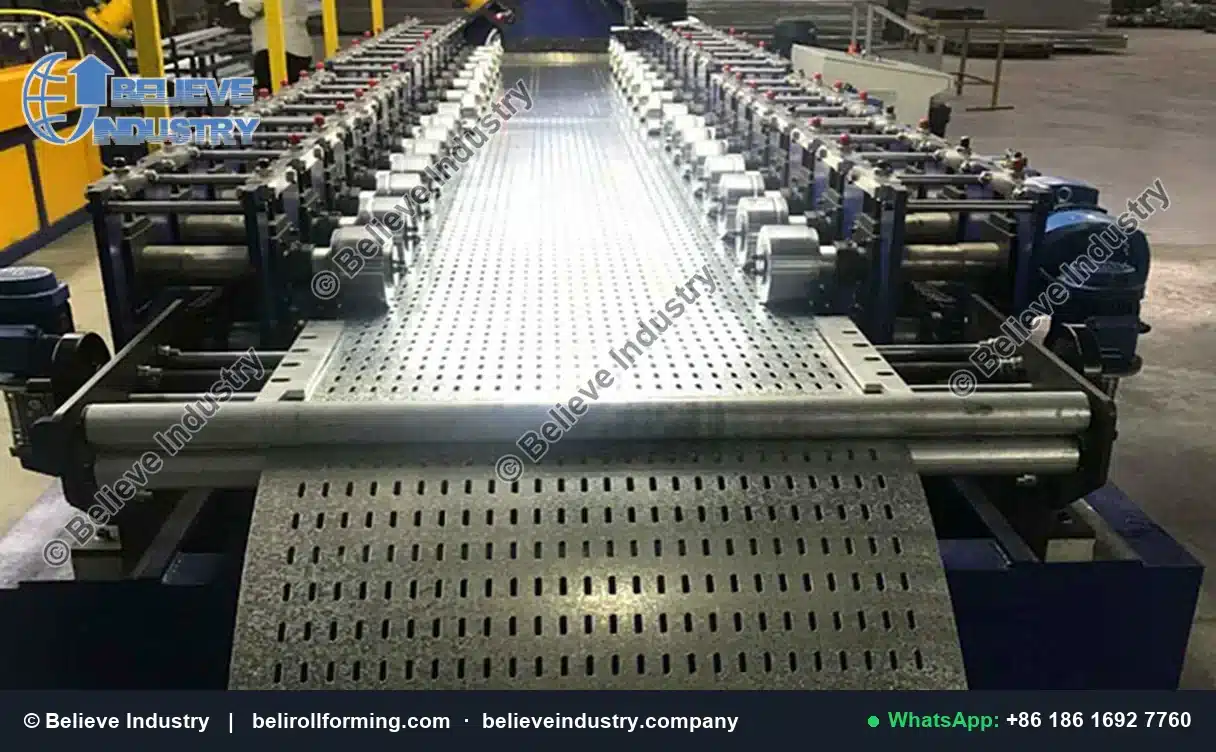
Les cages en porte-à-faux permettent de voir et de corriger facilement le faux-rond en bout d'arbre.
La séquence d'alignement de la fondation à la bande en défilement
Une intervention répétable d'alignement du bâti de la machine de profilage suit un ordre fixe.
Un, contrôler et réparer la dalle. Deux, niveler le rail de base au niveau optique ou au tracker laser sur 12 m. Trois, serrer les ancrages du centre vers l'extérieur.
Quatre, asseoir les cages à la règle et aux jeux de cales. Cinq, tendre un fil le long de l'axe de la ligne comme référence commune. Six, contrôler le faux-rond de chaque extrémité d'arbre au comparateur.
Sept, régler l'écartement des galets à l'épaisseur plus 0.05 à 0.10 mm. Huit, laisser la température se stabiliser et recontrôler le rail. Neuf, faire défiler une bande de 6 m et mesurer le cambre et le vrillage. Dix, figer les cales, les couples de serrage et la feuille d'écartement comme référence de base.
Une séquence documentée d'alignement du bâti de la machine de profilage maintient deux techniciens sur la même référence.
Alignment fits inside the wider handover routine covered by roll forming machine commissioning.
Welded base frames follow a published sheet steel welding code, and the AWS welding standards define that practice.
Cinq méthodes de précision qui éliminent le vrillage
Chaque méthode répond à une question différente sur l'alignement du bâti de la machine de profilage : utilisez donc les cinq dans l'ordre. Ensemble, elles définissent ce que signifie l'alignement du bâti de la machine de profilage sur une ligne réelle.
Les plages ci-dessous sont des valeurs de départ typiques, et non des résultats mesurés par Beli. Confirmez chacune dans votre atelier.
Méthode 1 : tracker laser ou niveau optique sur le rail de base
Installez l'instrument au-delà de la ligne, ajustez un plan sur une grille de points de 1 m et calez les pieds bas. Plage typique : 0.05 à 0.15 mm par mètre, avec 0.10 à 0.20 mm sur 12 m pour un niveau optique.
Méthode 2 : fil tendu avec cale d'épaisseur comme référence
Fixez un fil de 0.3 à 0.5 mm aux deux extrémités sous une tension connue et mesurez jusqu'à un bossage sur chaque cage avec une cale d'épaisseur. Corrigez la flèche selon la tension et la portée. Plage typique : 0.10 à 0.30 mm sur 6 à 12 m.
Méthode 3 : balayage au comparateur sur les extrémités d'arbre
Faites tourner chaque arbre d'un tour complet devant un comparateur sur socle magnétique et relevez le faux-rond total. Plage typique : 0.02 à 0.05 mm à chaque extrémité et 0.05 à 0.10 mm sur le corps. Cela distingue un bâti de niveau d'un véritable alignement du bâti de la machine de profilage.
Méthode 4 : règle et jeu de cales sous les cages
Posez une règle rectifiée en travers de deux bases de cage et sondez les jeux avec une cale d'épaisseur, puis ajoutez des cales de 0.05 mm par palier sous le pied bas. Plage typique : un jeu résiduel de 0.05 à 0.15 mm avec un appui total.
Méthode 5 : essai sur bande en défilement avec mesure du cambre et du vrillage sur 6 m
Faites défiler une bande de 6 m à 10 à 30 m/min, posez-la sur une table plane et mesurez le cambre latéral et le soulèvement des coins. Plage typique : cambre de 1 à 3 mm et vrillage de 1 à 2 degrés sur 6 m. Cela lit l'alignement du bâti de la machine de profilage tel que le produit le voit.
| Méthode | Checks | Plage de précision typique | Scène | Coût |
|---|---|---|---|---|
| Tracker laser ou niveau optique | Planéité du rail | 0.05 à 0.15 mm par mètre | Base set | Élevé |
| Fil tendu avec cale d'épaisseur | Line datum | 0.10 à 0.30 mm sur 6 à 12 m | Rough set | Faible |
| Balayage au comparateur | Faux-rond des arbres | 0.02 à 0.05 mm TIR | Stand check | Faible |
| Règle et jeu de cales | Contact des pieds | Jeu de 0.05 à 0.15 mm | Nivellement | Faible |
| Essai avec bande en défilement sur 6 m | Cambre et vrillage | 1 à 3 mm, 1 à 2 degrés | Réception | Moyen |
Le tracker laser intervient au début et l'essai sur bande en dernier. Un programme solide d'alignement du bâti de la machine de profilage utilise souvent les méthodes peu coûteuses et réserve la plus chère à la réception.
The rolls themselves define the reference that all of this protects, as the guide d'outillage de profilage à froid explains.
Material grade changes how much twist the strip will tolerate, so check the grade against Normes SAE sur les matériaux et les procédés.
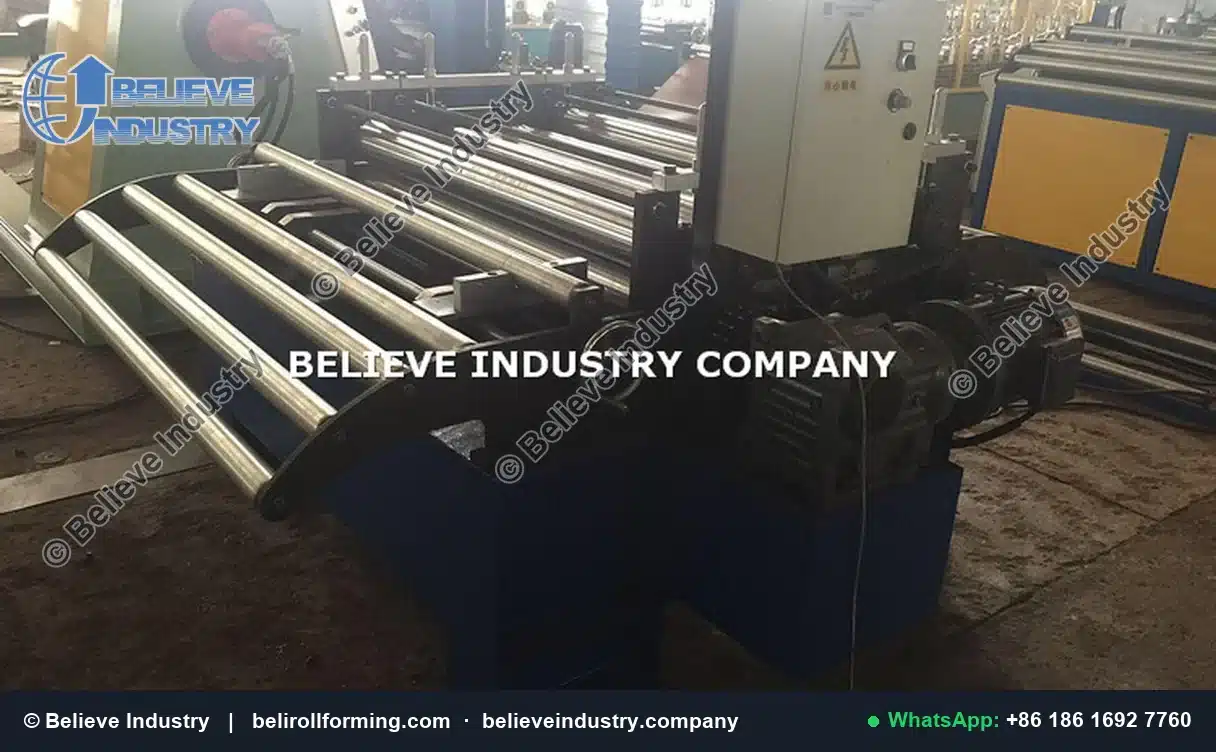
Un dispositif de planage montre comment un écartement des galets irrégulier se transforme en cambre et en vrillage.
Lire les défauts à partir des symptômes de la bande
Un tableau de symptômes transforme une plainte vague en une courte liste de contrôle. Un bon diagnostic d'alignement du bâti de la machine de profilage modifie une variable et relance l'essai sur bande de 6 m.
| Symptom | Défaut probable | Confirmer avec | First fix |
|---|---|---|---|
| Cambre constant sur 6 m | Rail hors niveau | Tracker laser | Recaler le pied bas |
| Cambre répétitif | Ancrage desserré ou arbre usé | Comparateur | Resserrer, contrôler l'arbre |
| Vrillage vers la sortie | Écartement des galets irrégulier | Cale d'épaisseur | Reset gap |
| Cambre après montée en température | Dilatation thermique | Recontrôle du rail | Stabilisation et remise à zéro |
| Un coin se soulève | Décalage de hauteur des cages | Taut wire | Refaire les cales |
Utilisez le tableau comme une carte, et non comme un verdict. L'essai sur bande clôt chaque modification de l'alignement du bâti de la machine de profilage.
A shifted stand can mark the surface as well as bend the section, which is what les défauts de rayures en surface often point back to.
A written record turns a visual guess into a repeatable check, which is the core of a inspections de roll forming.
High strength grades make small alignment errors far more visible, a point the Guides de formage AHSS Insights cover in detail.
Plages d'acceptation et vérification en atelier
Chaque tolérance ici est une plage de départ typique, et non un résultat mesuré par Beli. Considérez chacune comme un point de départ pour l'alignement du bâti de la machine de profilage dans votre propre atelier.
Six chiffres ancrent la méthode : planéité du rail 0.05 à 0.15 mm par mètre, faux-rond des arbres 0.02 à 0.05 mm, jeu des cages 0.05 à 0.15 mm, écart du fil 0.10 à 0.30 mm, cambre de la bande 1 à 3 mm sur 6 m et vrillage 1 à 2 degrés sur 6 m. Ils constituent le cœur numérique de l'alignement du bâti de la machine de profilage sur la plupart des lignes.
Cinq désignations encadrent la documentation : ISO 9001 pour les relevés d'étalonnage, AWS D1.3 pour les soudures du bâti de base, AISI S100-16 pour la conception en acier formé à froid, EN 10162 pour les conditions de livraison et EN 1993-1-3 pour le dimensionnement des éléments. Indiquez l'édition sur la feuille de réglage.
Notez le numéro de série de l'instrument à côté de chaque valeur et, lorsqu'une plage contredit la bande, fiez-vous à la bande. L'objectif de l'alignement du bâti de la machine de profilage est un produit répétable, et non un chiffre théorique.
Industry groups publish the flatness language used in handover documents, including the ressources techniques de la Metal Construction Association.
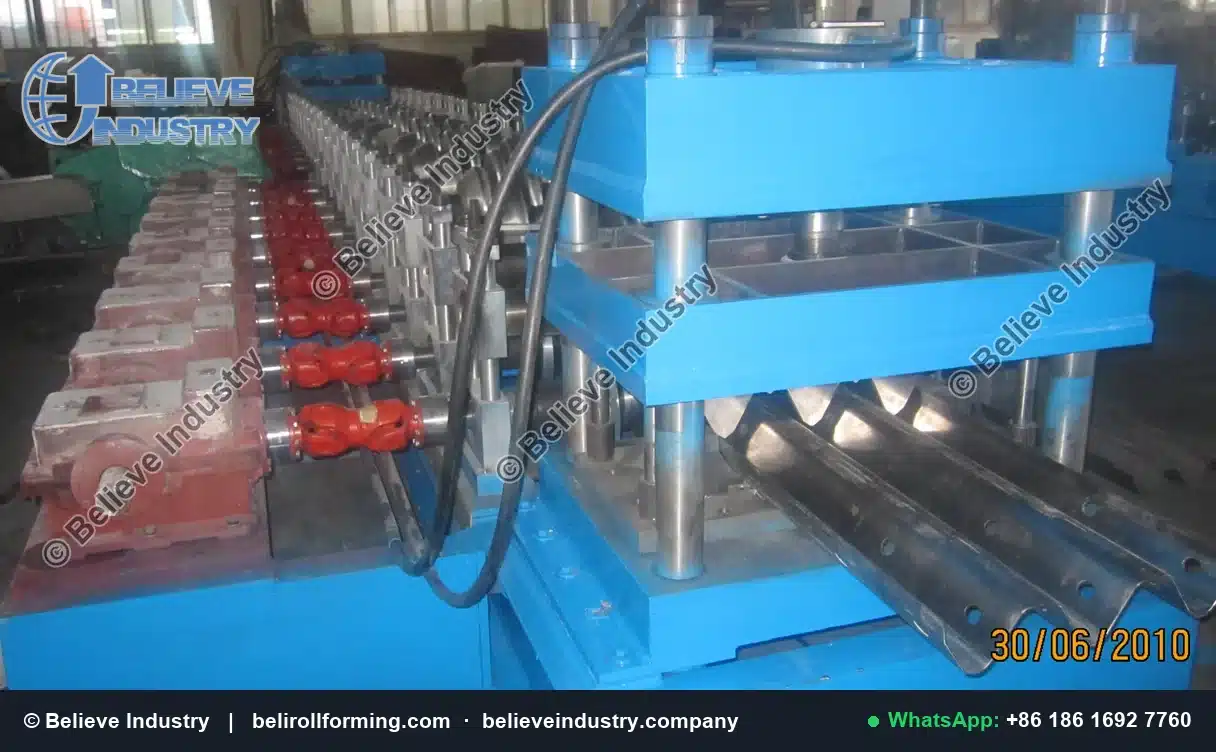
Les colonnes de guidage maintiennent la cage dans l'axe une fois le jeu de cales en place.
Maintenir l'alignement après la mise en service
Une ligne qui sort droite bougera quand même. Planifiez un court audit d'alignement du bâti de la machine de profilage après le premier mois, une réparation de fondation, un changement d'outillage ou une intervention sur l'entraînement.
Relevez la référence du fil, contrôlez le faux-rond de deux extrémités d'arbre, faites défiler une bande de 6 m et comparez avec la référence de base. Consignez la date, le numéro de cage, l'épaisseur des cales, le couple, ainsi que le cambre et le vrillage.
Un alignement du bâti de la machine de profilage stable est une habitude de maintenance, et non un réglage ponctuel.
Questions fréquentes
1. Qu'est-ce que l'alignement du bâti de la machine de profilage ? C'est le réglage du rail de base, des cages et des arbres sur une même référence rectiligne, pour que la bande sorte plane.
2. À quelle fréquence faut-il réaligner le bâti ? Recontrôlez l'alignement du bâti de la machine de profilage après le premier mois de production, puis à intervalles fixes.
3. Quelle méthode est la plus précise ? Un tracker laser ou un niveau optique sur le rail de base, à environ 0.05 à 0.15 mm par mètre.
4. Un fil tendu peut-il remplacer un tracker laser ? Non. Un fil tendu donne un axe à 0.10 à 0.30 mm, mais il ne mesure pas le niveau du rail.
5. Que prouve un balayage au comparateur ? Il prouve que chaque extrémité d'arbre tourne sans faux-rond, à 0.02 à 0.05 mm de lecture totale au comparateur.
6. Quelle longueur de bande l'essai en défilement doit-il utiliser ? Utilisez 6 m et mesurez le cambre et le vrillage sur toute cette longueur, car un tronçon plus court masque la dérive.
7. Les chiffres de tolérance sont-ils des résultats mesurés par Beli ? Non. Chaque plage est une valeur de départ typique qui doit être vérifiée en atelier sur votre propre ligne.
8. Le retour élastique influence-t-il les relevés d'alignement du bâti de la machine de profilage ? Il ne modifie pas la géométrie du bâti mais peut masquer une erreur de bâti ; mesurez donc la bande elle-même.
Conclusion
L'alignement du bâti de la machine de profilage est un problème de géométrie avant d'être un problème d'outillage. Nivelez la base, asseyez les cages, dressez les arbres, réglez l'écartement et confirmez avec une bande de 6 m.
Consignez les jeux de cales, les couples de serrage, le cambre et le vrillage, et maintenez cette référence par des audits réguliers. Un alignement du bâti de la machine de profilage constant se traduit par un produit plan, et non par un chiffre parfait.
Beli Rollforming construit des machines de profilage depuis 2005. Nous avons livré 500+ machines dans 50+ pays depuis une usine de 15,000 m², avec 80+ ingénieurs et techniciens. Chaque machine bénéficie d'une garantie de 24 mois sur la machine complète. Envoyez-nous le plan de votre profilé et la nuance de votre bobine, et nous vous indiquerons les plages d'alignement que la ligne peut maintenir.
Dernière mise à jour : 2026-11-11
Journal des modifications de l'article
- 2026-11-11 : Première publication. Cinq méthodes de précision, une séquence de la dalle à la bande en défilement, un tableau comparatif des méthodes, un tableau de correspondance défauts-symptômes et huit entrées de FAQ.
Déclencheurs de la prochaine révision
- Une révision de AISI S100-16, EN 10162 ou EN 1993-1-3 qui modifie les critères de tolérance
- Nouvelles données de vérification en atelier hors de la plage de bobines de 0.6 à 3.0 mm
- Une ligne client dotée d'un rail de base de plus de 12 m
- Une modification des exigences de soudage AWS D1.3 pour les bâtis de base

 Français