


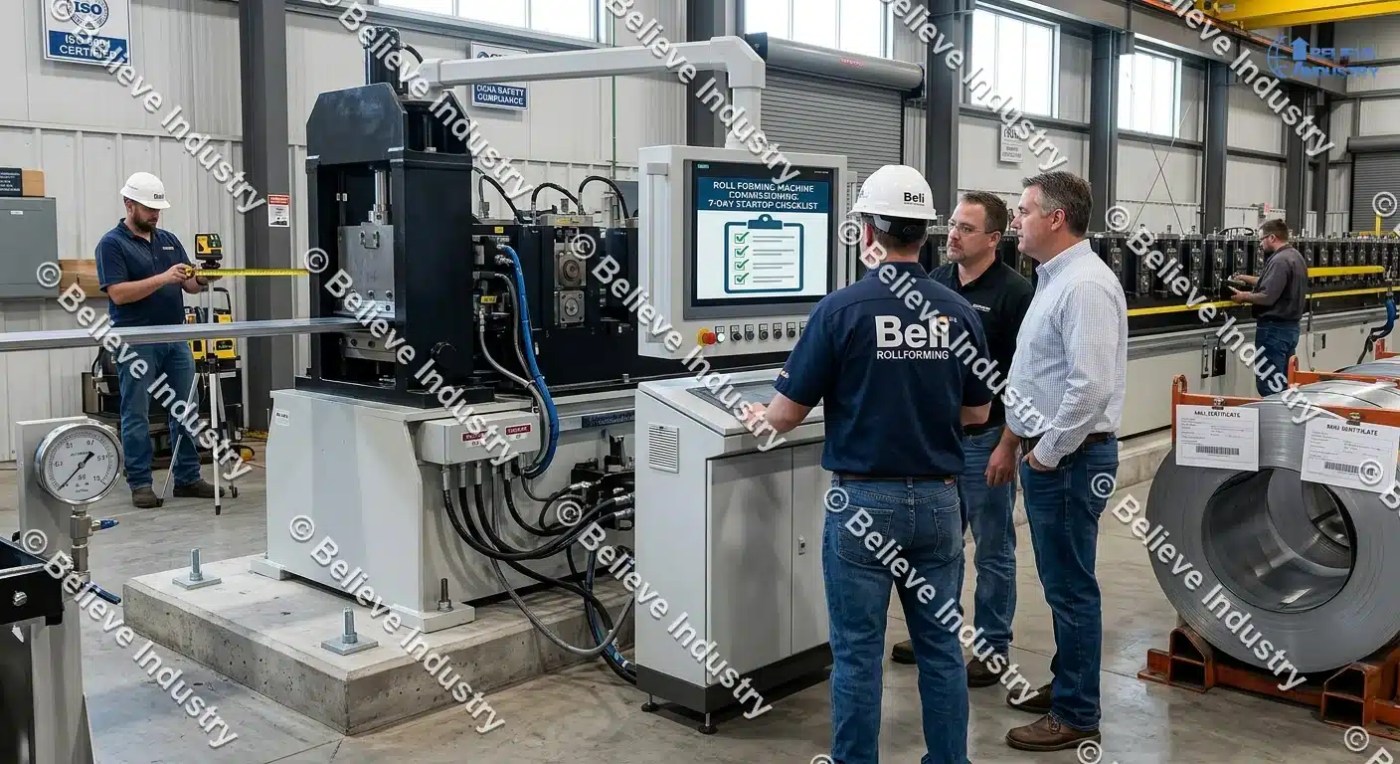
Новый профилегибочный станок — серьёзная инвестиция. Пусконаладка профилегибочного стана определяет, окупится ли инвестиция быстро или застрянет на недели. Это руководство даёт практичный чек-лист запуска на 7 дней, охватывающий подготовку площадки, приёмочные испытания и финальную приёмку.
Новый профилегибочный станок — серьёзная инвестиция. Пусконаладка профилегибочного стана определяет, окупится ли инвестиция быстро или застрянет на недели. Большинство задержек происходят из-за плохого планирования, а не дефектов станка.
Это руководство даёт практичный чек-лист запуска на 7 дней. Оно охватывает подготовку площадки, ежедневные задачи, приёмочные испытания и финальную приёмку. Вы узнаете, что проверять каждый день и какие цифры определяют успех. Тот же план подходит для линии монтажного профиля или станка для прогонов под заказ.
Что такое пусконаладка профилегибочного стана?
Пусконаладка профилегибочного стана — это структурированный процесс установки, тестирования и приёмки нового станка до начала полноценного производства. Он идёт от прибытия станка до финальной приёмки. Пусконаладка включает механический монтаж, подключение электрики, холостые прогоны, испытания материалом и задокументированные приёмочные тесты.
Пусконаладка — не то же, что монтаж. Монтаж устанавливает и подключает оборудование. Пусконаладка доказывает, что станок соответствует заявленным характеристикам. Это доказательство важно. Оно защищает ваши гарантийные права и задаёт базу для будущего обслуживания. Завод с ISO 9001 системой менеджмента качества относится к пусконаладке как к формальному этапу с документацией.
Планируйте 7 рабочих дней для стандартной линии. Сложные линии с тиснением, пробивкой или вспомогательное оборудование могут потребовать 10 дней. Спешка создаёт дефекты, которые проявятся месяцы спустя. Если ваш станок ещё не заказан, наше руководство о том, как Купить профилегибочный станок поможет сначала зафиксировать правильные характеристики.
До первого дня: основы подготовки площадки
Хорошая пусконаладка профилегибочного стана начинается до прибытия грузовика. Подготовьте четыре вещи: фундамент, электропитание, воздух и материал.
Во-первых, пол. Основание станка требует ровного бетонного фундамента в пределах 2 mm на 3 м. Слабые полы вызывают перекос рамы и профиля позже. Проверьте, что ваш пол выдержит вес станка плюс нагрузку от рулонов. Типичная линия весит 8–20 тонн в зависимости от ширины профиля и числа станций.
Во-вторых, электропитание. Подтвердите, что напряжение и частота соответствуют табличке станка. Напряжение должно оставаться в пределах плюс-минус 5% от номинала. Недомеренные кабели снижают напряжение под нагрузкой и вызывают срабатывание защиты приводов. Попросите лицензированного электрика проверить размер главного автомата до прибытия.
В-третьих, сжатый воздух. Большинству летучих отрезок и укладчиков нужен чистый сухой воздух 0.6–0.8 MPa. Установите фильтр и осушитель. Вода в воздушных магистралях ржавит пневмоцилиндры.
В-четвёртых, материал. Запасите минимум 3 тестовых рулона точной марки и толщины, которые вы заказали. Тесты пусконаладки действительны только на материале, под который станок оснащён. Храните рулоны правильно на стеллажах, как описано в нашем руководстве по лучшим практикам хранения рулонов Также изучите руководство по типам разматывателей , чтобы настройка вашего разматывателя соответствовала весам рулонов.
Таблица чек-листа до прибытия
| Пункт | Требование | Проверить с помощью |
|---|---|---|
| Фундамент | Ровность в пределах 2 mm на 3 м | Лазерный уровень |
| Источник питания | Напряжение в пределах 5% от таблички | Проверка мультиметром |
| Сжатый воздух | 0.6–0.8 MPa, сухой и отфильтрованный | Манометр |
| Тестовые рулоны | 3 рулона, правильная марка и толщина | Заводские сертификаты |
| Доступ крана | Грузоподъёмность 5–10 тонн, свободный путь | Осмотр площадки |
| Руководства | Электросхемы, перечень оснастки | Пакет поставщика |
Чек-лист запуска профилегибочного стана на 7 дней
Вот подневный чек-лист запуска. У каждого дня — чёткая цель и критерии приёмки. Ведите письменный журнал каждый день. Этот журнал становится вашей записью пусконаладки.
День 1: разгрузка и позиционирование
Осмотрите ящики до подписания документов о доставке. Сфотографируйте любые повреждения. Установите станок на фундамент и закрепите. Снова проверьте уровень рамы после закрепления. Запишите значения момента затяжки анкеров.

День 2: подключение электрики и гидравлики
Подключите питание, управляющую проводку, гидравлические и воздушные магистрали. Заполните гидробак маслом ISO VG 46, если в руководстве не указано иное. Проверьте чередование фаз до подачи питания на приводы. Неправильное чередование фаз гонит насосы в обратную сторону и разрушает их за минуты.
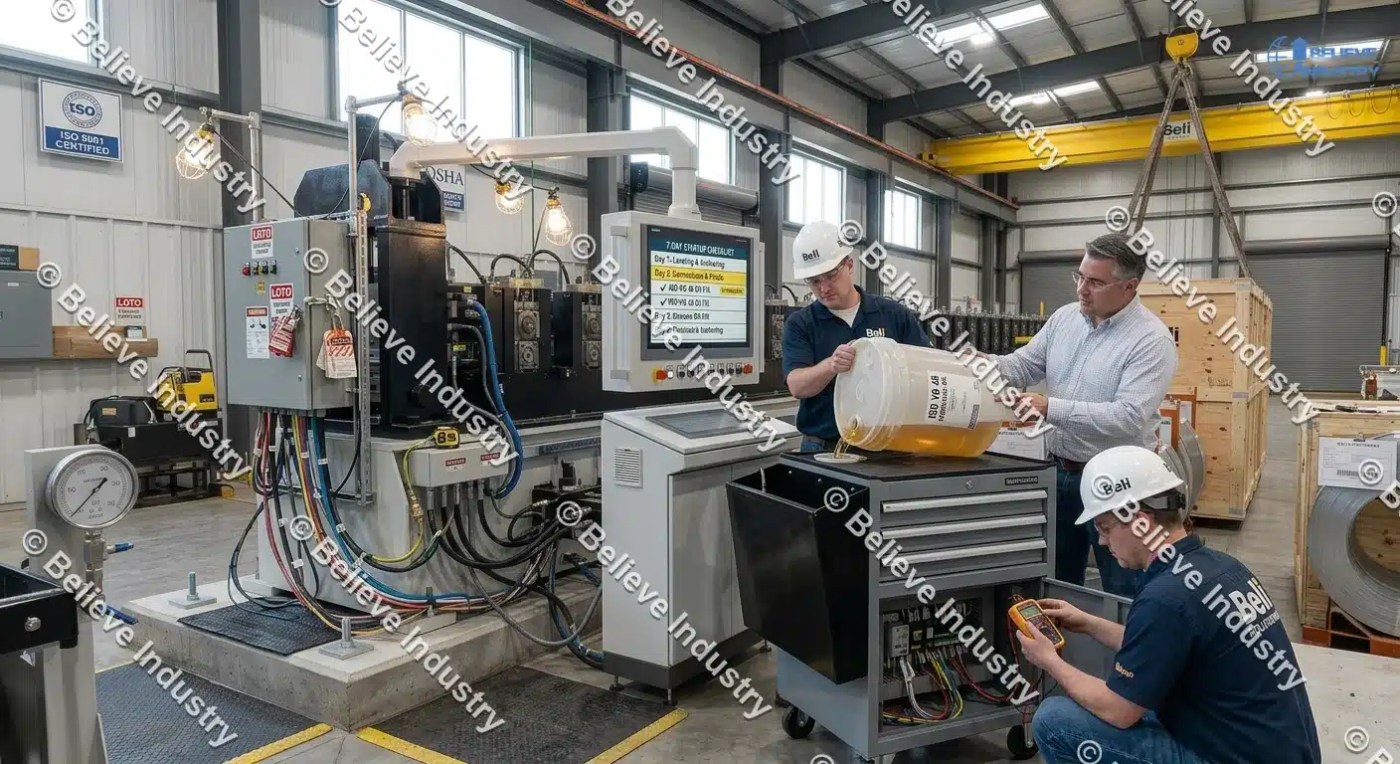
День 3: холостой прогон без материала
Прогоните каждую ось и станцию без рулона. Проверьте точки смазки, настройки зазора роликов и защитные ограждения. Проверьте каждую аварийную остановку и блокировку. Соблюдайте правила lockout tagout при любом открытии ограждения. Lockout tagout (LOTO) — это процедура безопасности, изолирующая все источники энергии перед обслуживанием, требуемая Occupational Safety and Health Administration (OSHA) согласно стандарту 29 CFR 1910.147. Подтвердите, что наши правила зазоров между роликами соответствуют листу оснастки, поставляемому со станком.
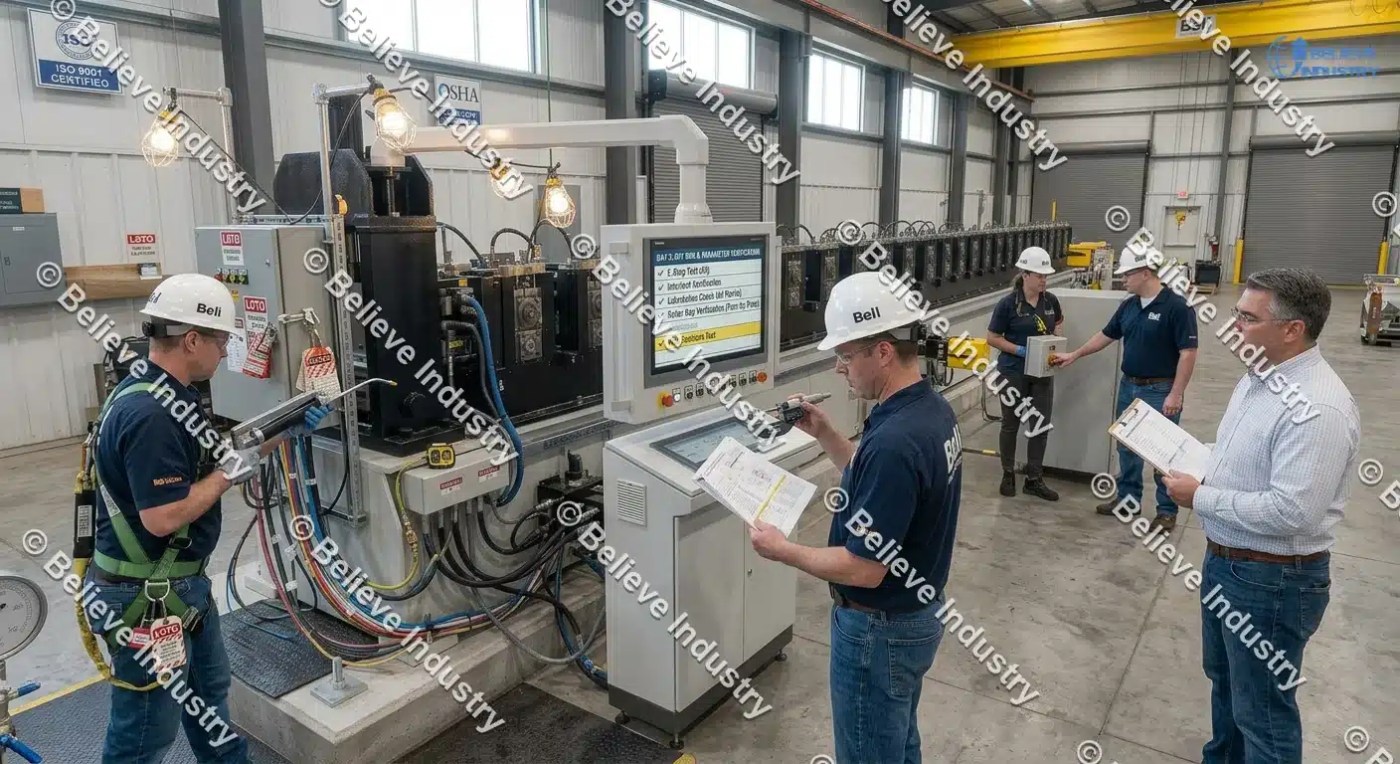
День 4: заправка первого рулона
Заправьте первый рулон со скоростью 5–10 m/min. Следите, как полоса входит в каждую станцию. Ищите краевую волнистость, царапины или скручивание. Отрегулируйте выравниватель если полоса несёт остаточный изгиб рулона. Отметьте любые отпечатки роликов сейчас, до повышения скорости.
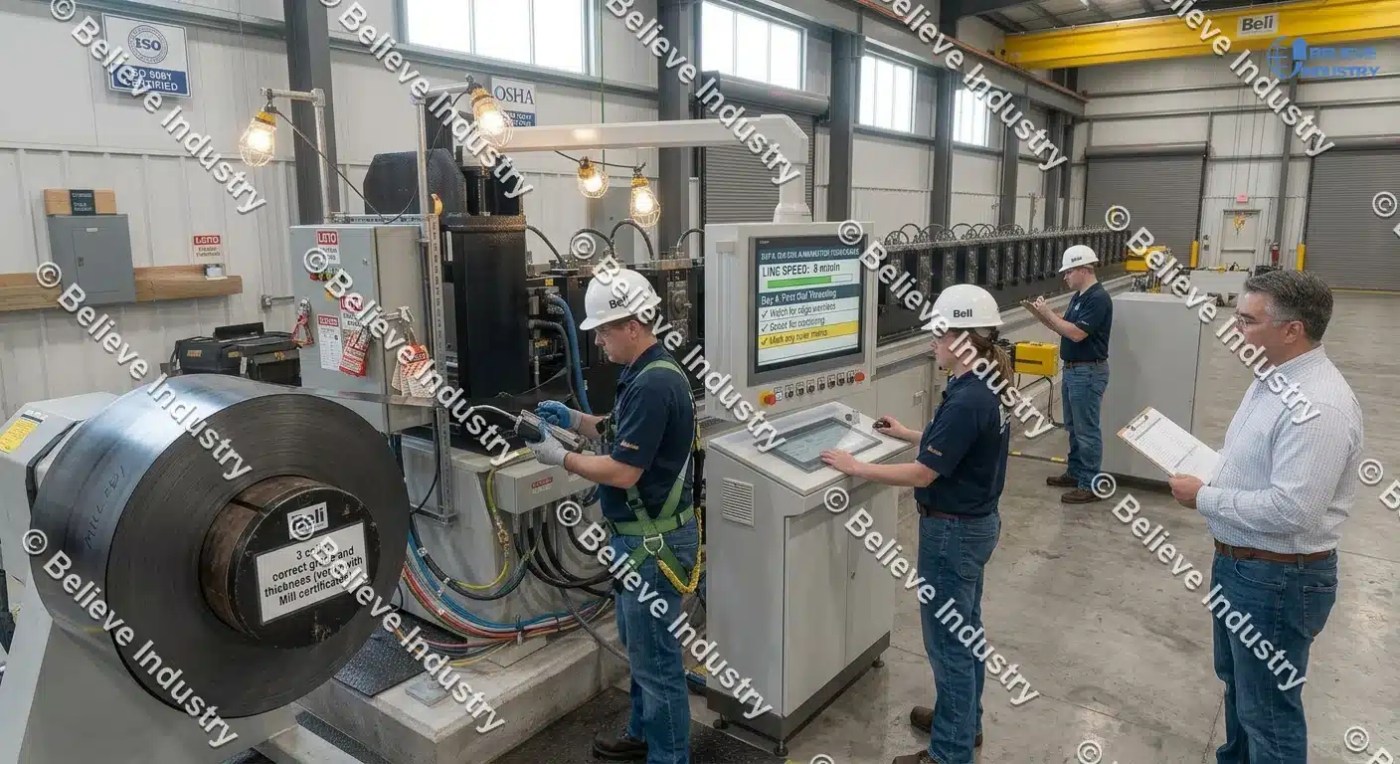
День 5: настройка профиля и контроль первого образца
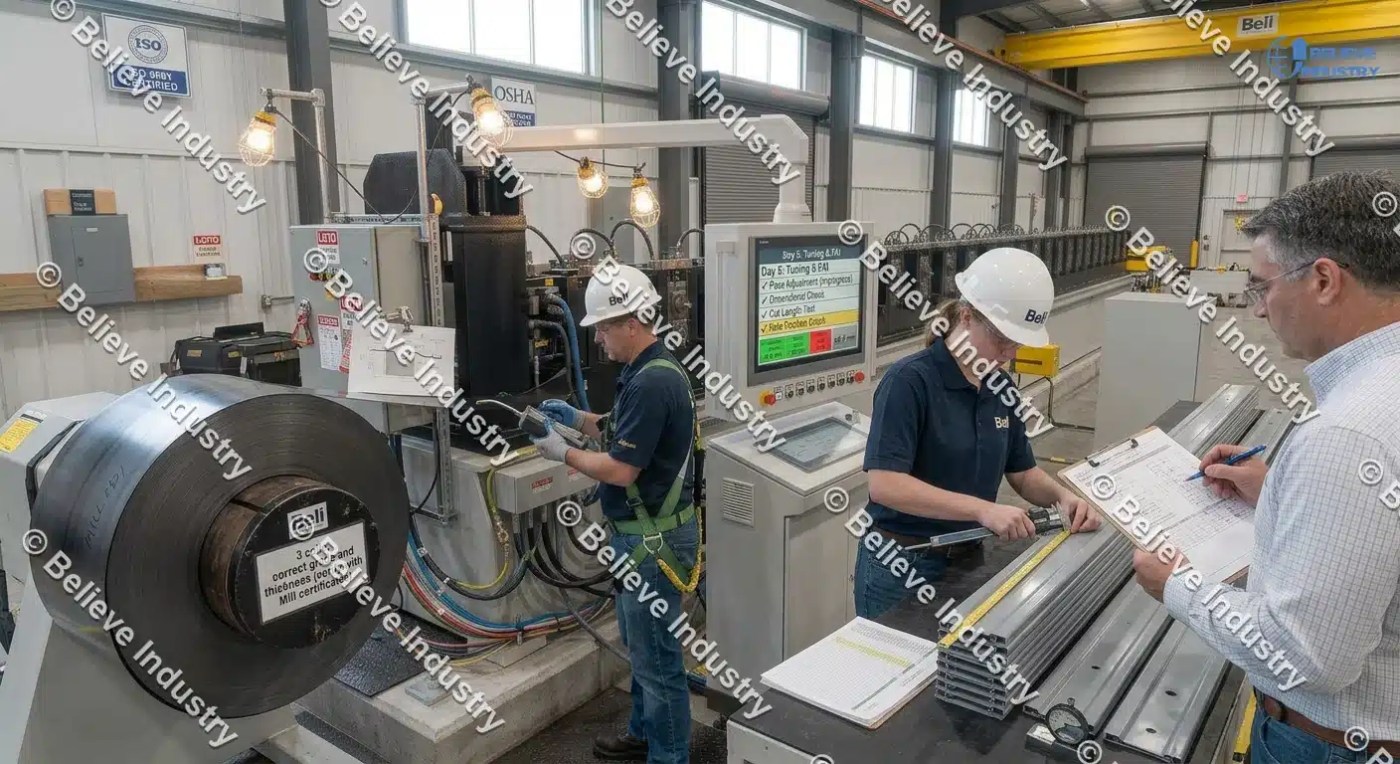
Настраивайте проходы, пока профиль не совпадёт с чертежом. Проведите контроль первого образца (FAI) — полную проверку размеров первой принятой детали по чертежу. Типичные пределы приёмки: плюс-минус 0.5 mm по размерам профиля и плюс-минус 1 mm по длине реза. Проверьте длину реза на 10 последовательных деталях. Проверьте положение отверстий, если линия включает предварительную пробивку.
День 6: наращивание скорости и длительный прогон
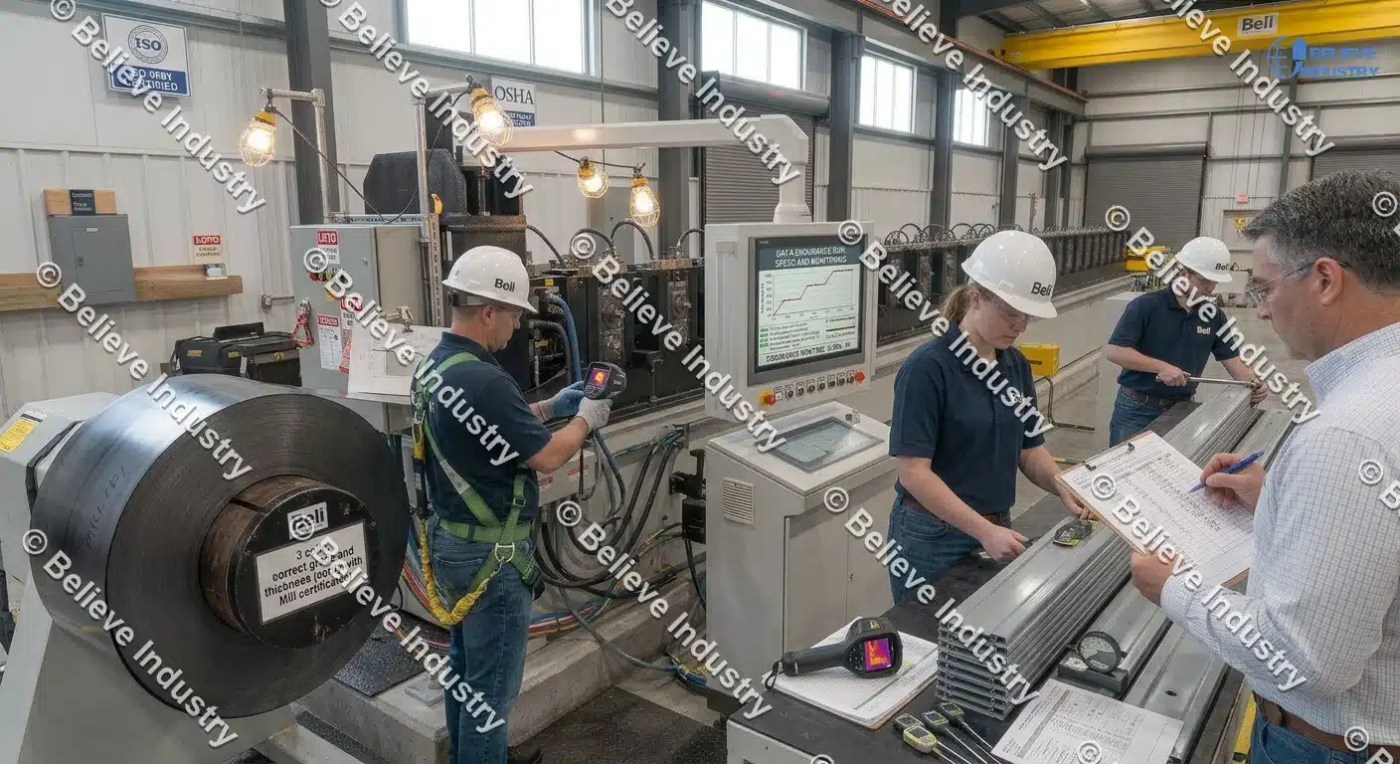
Наращивайте скорость линии пошагово. Работайте на 50%, затем 80%, затем полной номинальной скорости. Удерживайте полную скорость 2–4 часа. Следите за температурой подшипников, гидравлическим давлением и током двигателя. Перепроверьте момент затяжки болтов на станциях и отрезке после прогона. Вибрация ослабляет крепёж в первые часы.
День 7: обучение операторов и приёмка
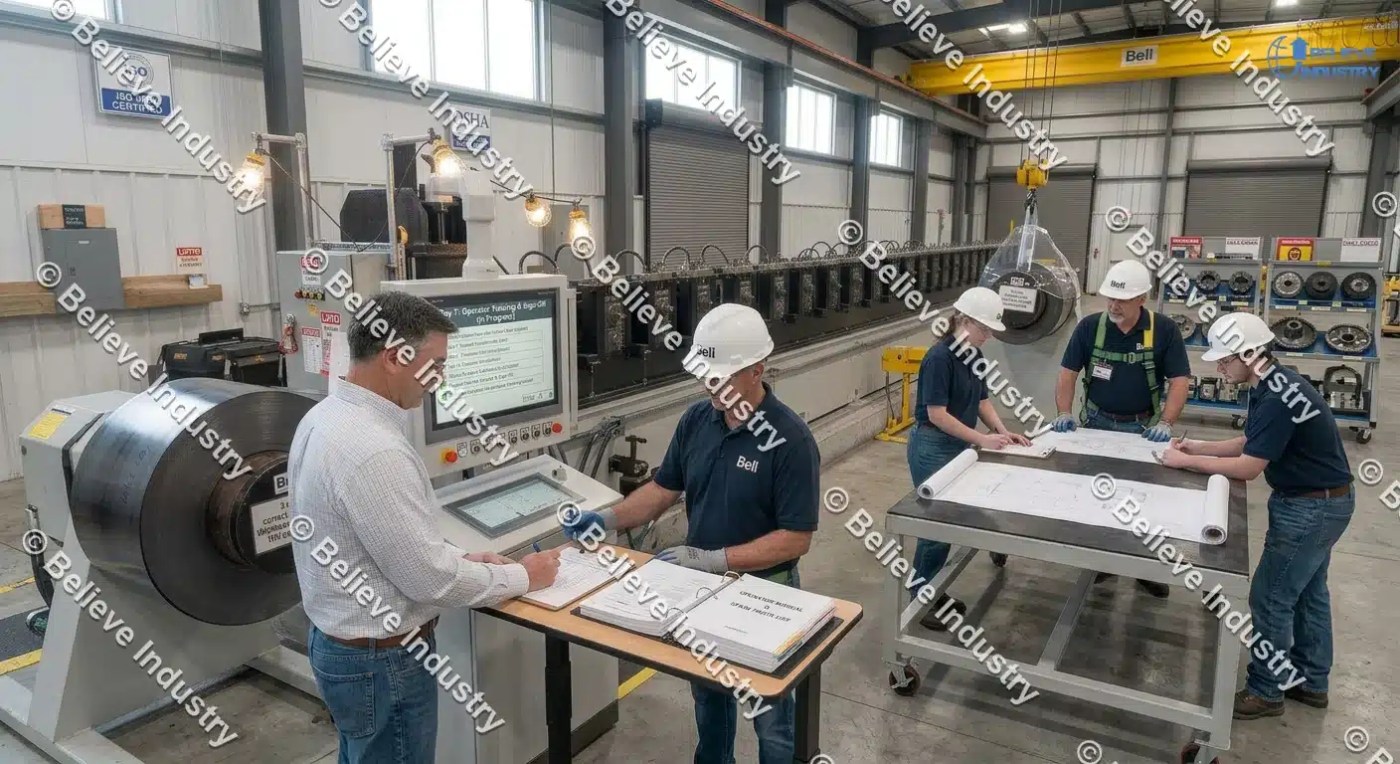
Обучите операторов запуску, остановке, переналадке и ежедневным проверкам. Хорошее обучение операторов профилирования резко снижает ранние поломки. Передайте руководства, списки запасных частей и электросхемы. Подпишите отчёт о приёмочных испытаниях на площадке (SAT) с инженером поставщика.
Сводная таблица чек-листа на 7 дней
| День | Цель | Критерии приёмки |
|---|---|---|
| 1 | Позиционирование и закрепление | Ровность в пределах 2 mm на 3 м |
| 2 | Подключение коmmуникаций | Чередование фаз верное, нет утечек |
| 3 | Холостой прогон | Все аварийные остановки и блокировки работают |
| 4 | Заправка первого рулона | Нет царапин или скручивания при 10 m/min |
| 5 | Настройка профиля | FAI в пределах 0.5 mm, длина реза в пределах 1 mm |
| 6 | Наращивание скорости | 2–4 часа на полной номинальной скорости |
| 7 | Обучение и приёмка | Отчёт SAT подписан обеими сторонами |
Стандарты приёмочных испытаний для пусконаладки станка
Приёмочные испытания превращают мнения в цифры. Согласуйте эти цифры до отъезда инженера поставщика. Споры после отъезда стоят времени и денег.
Ключевые тесты охватывают геометрию профиля, длину реза, положение отверстий, скорость и шум. Геометрия профиля проверяется проектором профиля или штангенциркулем. Длина реза измеряется на 10 последовательных деталях. Скорость проверяется тахометром относительно номинала. Шум станка под нагрузкой должен оставаться ниже 85 dB(A) — предельного уровня OSHA для защиты слуха.
Для линий оцинкованной стали тестовые рулоны должны соответствовать стандарту ASTM International A653 так, чтобы результаты отражали реальный производственный материал. Если ваш контракт включает заводские приёмочные испытания (FAT) до отгрузки, площадочные цифры должны совпадать с заводскими в пределах допуска оснастки.
Таблица приёмочных испытаний
| Тест | Метод | Типичный предел приёмки |
|---|---|---|
| Размеры профиля | Штангенциркуль или проектор | ±0.5 mm |
| Длина реза | 10 деталей, проверка рулеткой или энкодером | ±1 mm |
| Положение отверстия | Калибр или CMM | ±0.3 mm |
| Скорость линии | Тахометр на полной скорости | 100% от номинала |
| Скручивание на 2 м | Плоский стол и угольник | Менее 1 градуса |
| Шум под нагрузкой | Шумомер на расстоянии 1 м | Ниже 85 dB(A) |
| Проверка гидравлических утечек | Визуально, все соединения | Ноль утечек |
5 распространённых проблем пусконаладки и их решения
Большинство проблем пусконаладки делятся на пять групп. Поймайте их в течение 7 дней, пока инженер поставщика на площадке.
| Проблема | Вероятная причина | Решение |
|---|---|---|
| Скручивание профиля | Неровный пол или несбалансированные проходы | Выровняйте раму, отрегулируйте боковые проходы |
| Крайняя волна | Избыточное натяжение полосы или тугие проходы пояска | Ослабьте натяжение, откройте последний проход пояска |
| Поцарапанная поверхность | Грязные или повреждённые ролики | Отполируйте ролики, очистите тракт полосы |
| Смещение длины реза | Проскальзывание энкодера или настройка летучей отрезки | Очистите колесо энкодера, перенастройте отрезку |
| Срабатывание защиты при перегрузке привода | Недомеренный питающий кабель | Увеличьте сечение кабеля и автомата |
Поверхностные царапины и краевая волна заслуживают особого внимания. Это два самых упоминаемых дефекта в отчётах о новых линиях. Наши руководства по предотвращению поверхностных царапин и контролю краевой волны подробно рассматривают корневые причины.
Финальная приёмка и документация
Никогда не подписывайте отчёт SAT с открытыми пунктами. Если тест не пройден, запишите это, согласуйте дату исправления и удержите оговорку о retention в оплате. Храните эти документы в файле: отчёт SAT, лист FAI, электросхемы, гидравлическая схема, перечень оснастки, список запасных частей и журнал обучения.
Хорошие записи окупаются позже. Когда вы планируете смену профиля или быстрое внедрение смены, базовые цифры пусконаладки подскажут, как выглядит норма. Beli Rollforming отгружает каждую линию с полным пакетом документации и поддержкой инженера на площадке, опираясь на более чем 15-летний опыт и станки, работающие в более чем 50 странах.





 Русский