


Минимальный радиус гиба представляет собой наименьший внутренний радиус, который лента может принять в углу до появления трещин на наружной поверхности. На линии профилирования минимальный радиус гиба зависит от марки, состояния и толщины. Для рулона толщиной от 0.4 до 3.0 mm он составляет от 0.5t до 3t.
Из-за такого разброса чертежи теряют смысл. Угол, который чисто формуется в мягкой стали толщиной 1.0 mm, может дать трещину в алюминии 6061-T6 толщиной 1.5 mm. Задайте значение до изготовления роликов.
В этом руководстве приведены шесть значений минимального радиуса гиба по материалу и толщине. Показано указание размера в миллиметрах, стандарты, на которых основаны значения, и проверки первого образца. Оборудование, обеспечивающее эти числа, описано здесь.
Что означает минимальный радиус гиба на линии профилирования
Минимальный радиус гиба является внутренним радиусом, измеряемым от центра дуги гиба до внутренней поверхности ленты. Он обозначается как R и сравнивается с толщиной t. Указание 1t для рулона толщиной 1.5 mm означает внутренний радиус 1.5 mm.
Профилирование отличается от гибки на листогибочном прессе. Лента проходит от 8 до 26 клетей. Каждая добавляет небольшую часть угла. Деформация накапливается ступенчато по всей длине, поэтому грамотно спроектированная линия удерживает меньший внутренний радиус, чем однократная гибка на жёстком инструменте.
Предел по-прежнему определяется деформацией. Наружная поверхность растягивается примерно на t / (2R + t). При R = 1t это 33 per cent. При R = 3t значение падает до 14 per cent. Рулон с удлинением 8 per cent не выдерживает первый случай.
Направление волокон здесь менее важно, поскольку на большинстве профилей линия гиба идёт вдоль направления прокатки. Твёрдое состояние и грубая кромка после резки по-прежнему первыми дают трещины. Снимите заусенцы с кромки в зоне гиба.
Укажите на чертеже марку, состояние, толщину и минимальный радиус гиба. Примечание с одним лишь R1.5 оставляет цех в догадках.

Чертёж профиля сводит внутренний радиус, толщину и допуск на одном листе до изготовления роликов.
Шесть значений минимального радиуса гиба по марке и толщине
В таблице приведены исходные значения минимального радиуса гиба для угла 90 degree, формуемого при комнатной температуре. Они не являются техническими условиями на материал. Подтвердите значение пробной гибкой на вашем рулоне.
| Материал и состояние | Gauge (mm) | Yield (MPa) | Минимальный внутренний радиус | При 1.5 mm (mm) | Стандарт |
|---|---|---|---|---|---|
| Холоднокатаная мягкая сталь, DC01 или A1008 CS | 0.6 to 2.0 | 140 to 280 | 0.5t to 1t | 0.8 to 1.5 | ASTM A1008, EN 10130 |
| Горячеоцинкованная сталь, A653 G90 или Z275 | 0.4 to 1.2 | 230 to 350 | 1t to 1.5t | 1.5 to 2.3 | ASTM A653 / A653M, EN 10346 |
| HSLA 350 и DP 590 | 1.0 to 2.0 | 350 to 590 | 2t to 3t | 3.0 to 4.5 | ASTM A1011, SAE J2340 |
| Stainless 304, отожжённая | 0.5 to 1.5 | 205 to 310 | 1t to 1.5t | 1.5 to 2.3 | ASTM A240 / A240M |
| Алюминий 3003-H14 и 5052-H32 | 0.8 to 2.0 | 150 to 230 | 0.5t to 1t | 0.8 to 1.5 | ASTM B209 |
| Aluminium 6061-T6 | 1.5 to 3.0 | 276 | 2.5t to 3t | 3.8 to 4.5 | ASTM B209 |
Две строки требуют пояснения. Оцинкованный рулон и рулон Galvalume несут покрытие, которое может треснуть раньше стали. Рулон с классом 1T или 2T по испытанию T-bend не повторит угол 0T. Другая ловушка кроется в минимальном радиусе гиба от 2.5t до 3t: у 6061-T6 удлинение составляет от 8 до 10 per cent, тогда как тот же сплав в состоянии O формуется при значениях от 0t до 1t.
AISI S100-16 использует внутренний радиус угла 1.5t для характеристик сечения. EN 10162 задаёт условия поставки по размерам, EN 1993-1-3 охватывает проектирование холодновоформованных элементов, а GB/T 6725-2008 регламентирует холодновоформованные профили в Китае. Указывайте редакцию, а не только номер.
Данные по гибке алюминия публикуются по сплаву и состоянию, а не только по толщине.
Проектные данные Aluminum Association
Ресурсы по проектированию конструкций из холодноформованной стали в Северной Америке находятся в ведении отраслевой ассоциации.
Metal Construction Association technical resources
Алюминиевые сплавы при той же толщине ведут себя иначе, чем сталь.
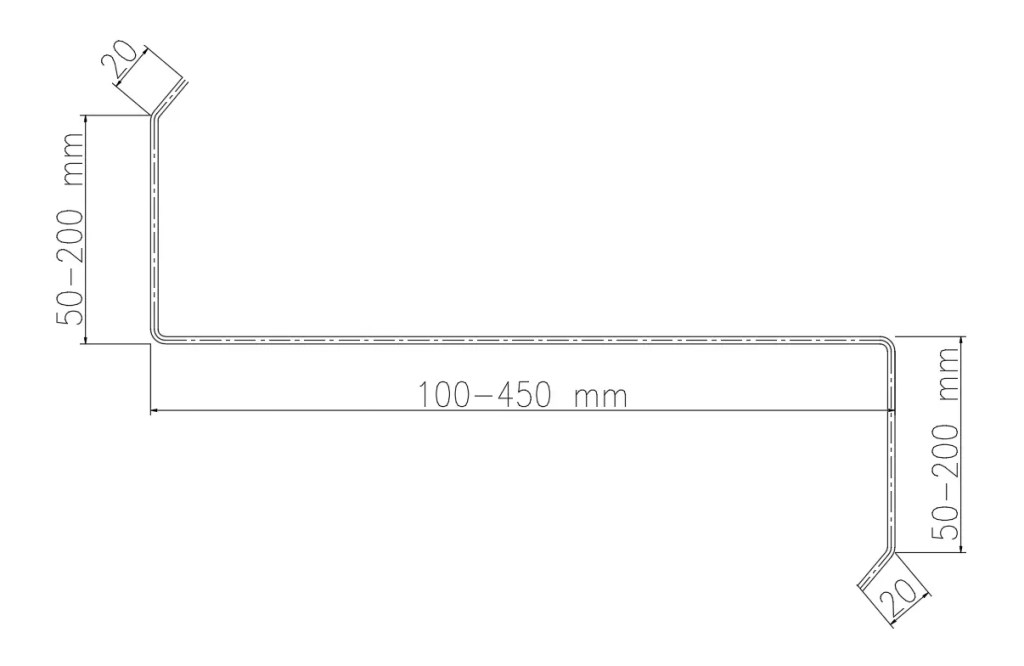
Радиусы углов задают вместе с размерами сечения, а не оставляют на усмотрение инструментального участка.
Как толщина и состояние меняют минимальный радиус гиба
Минимальный радиус гиба не является фиксированным свойством марки. Он меняется вместе с толщиной, состоянием и деформацией, которую требует угол.
| Внутренний радиус | Деформация наружного волокна | Где применимо значение |
|---|---|---|
| 0.5t | 50% | Только отожжённый алюминий и особо мягкая медь |
| 1t | 33% | 3003-H14, 5052-H32, холоднокатаная мягкая сталь |
| 2t | 20% | Оцинкованный рулон, Stainless 304, тонкий HSLA |
| 3t | 14% | HSLA 350, DP 590, тонкий 6061-T6 |
| 4t | 11% | 6061-T6 при большей толщине, твёрдые состояния |
Твёрдые состояния дают прочность ценой пластичности. Рулон DP 590 при 590 MPa пружинит от 3 до 6 degrees на угле 90 degree. Мягкая сталь пружинит от 1 до 3 degrees. Последняя клеть перегибает на эту величину. Изменение толщины на 0.20 mm способно сдвинуть угол от 1 до 2 degrees.
Высокопрочные марки имеют собственные данные по пределу формовки.
Рекомендации по формовке от AHSS Insights
Рулон с покрытием добавляет второе ограничение. Угол, безопасный для основного металла, всё же может вызвать трещины в цинке или краске.
Формуемость цинкового покрытия описана в материалах цинковой отрасли.
Руководство по формуемости цинкового покрытия
Держите центры отверстий на расстоянии не менее 2.5 толщины от линии гиба. Предусмотрите полку не менее 2.5 толщины плюс внутренний радиус.
Пружинение меняет и угол, и радиус после последней клети, поэтому измеряйте минимальный радиус гиба на готовой детали.
Читайте руководство по пружинению при профилировании
Углы с малым радиусом на рулоне с покрытием имеют отдельную цепочку отказов.
Роликовый инструмент и настройки линии, которые удерживают радиус
Минимальный радиус гиба на чертеже сохраняется только тогда, когда его удерживает инструмент. Формующие ролики несут угол в своём профиле. Более острые носки изнашиваются быстрее и оставляют следы на ленте. Минимальный радиус гиба ниже 0.5t обычно означает, что нужно менять марку, а не инструментальную сталь.
Распределите гиб от шести до десяти клетей для угла 90 degree. Снятие 45 degrees за одну клеть концентрирует деформацию и оставляет залом. Добавьте отделочную клеть, когда угол с малым радиусом соседствует с широкой плоской поверхностью.
Устанавливайте зазор между роликами по измеренной толщине ленты плюс от 0.05 до 0.10 mm. Слишком тесный зазор наклёпывает угол. Слишком свободный зазор позволяет ленте гулять. Скорость линии от 10 до 20 m/min даёт оператору время заметить уход.
Радиус меняет прочность сечения. Швеллер с отбортовкой и внутренним углом до R = 2t имеет большую площадь опирания в углу между стенкой и полкой, чем профиль с завышенным радиусом.
Шесть расчётов прочности швеллеров с отбортовкой
Настройки зазора зависят от рулона в станке, а не от каталожного значения.
Правила настройки зазора между роликами по толщине материала
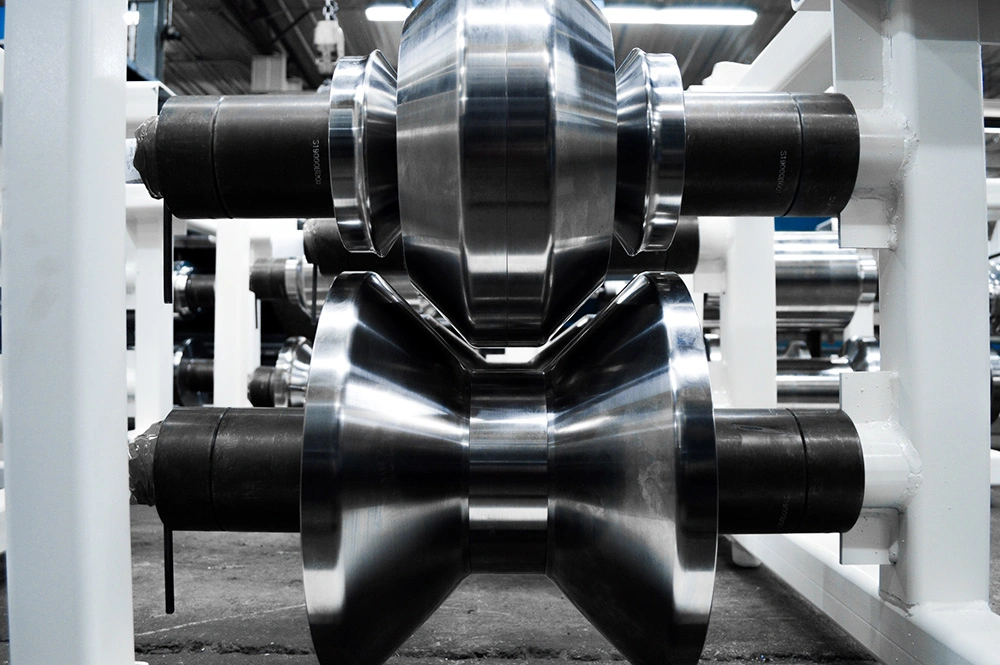
Формующие ролики несут радиус угла в своём профиле, поэтому более острый носок изнашивается быстрее.
Измерение минимального радиуса гиба на первом образце
Именно на первом образце минимальный радиус гиба становится критерием приёмки. Измеряйте деталь, а не чертёж роликов.
| Check | Целевое значение для рулона 1.5 mm | Метод |
|---|---|---|
| Внутренний радиус | Значение по чертежу, +0.2 / минус 0 mm | Радиусный шаблон или оптический компаратор |
| Угол гиба после пружинения | 90 degrees, в пределах 1 degree | Цифровой угломер |
| Перегиб на последней клети | от 2 до 4 degrees мягкая сталь, от 3 до 6 degrees HSLA | Лист настройки роликов |
| Roll gap | Толщина плюс от 0.05 до 0.10 mm | Щуп на каждой клети |
| От отверстия до линии гиба | Не менее 2.5 толщины | Calliper |
| Покрытие на угле | Без трещин при нормируемом T-bend | Испытание T-bend, ASTM A755 / A755M |
Записывайте радиус, угол, зазор и скорость линии в листе настройки. Сохраняйте три детали из начала, середины и конца рулона. Если радиус уходит, сравните все три, прежде чем регулировать клеть.
Осмотрите наружную сторону угла при хорошем освещении. Волосные трещины означают, что минимальный радиус гиба слишком мал для этой плавки, даже если угол проходит проверку. Покрытие проверяйте отдельно.
Стандарты на листовые металлоконструкции охватывают толщину, радиус и допуски на изготовление.
Стандарты SMACNA по листовому металлу
Контроль первого образца входит в сдачу оборудования. Запросите лист измерений.
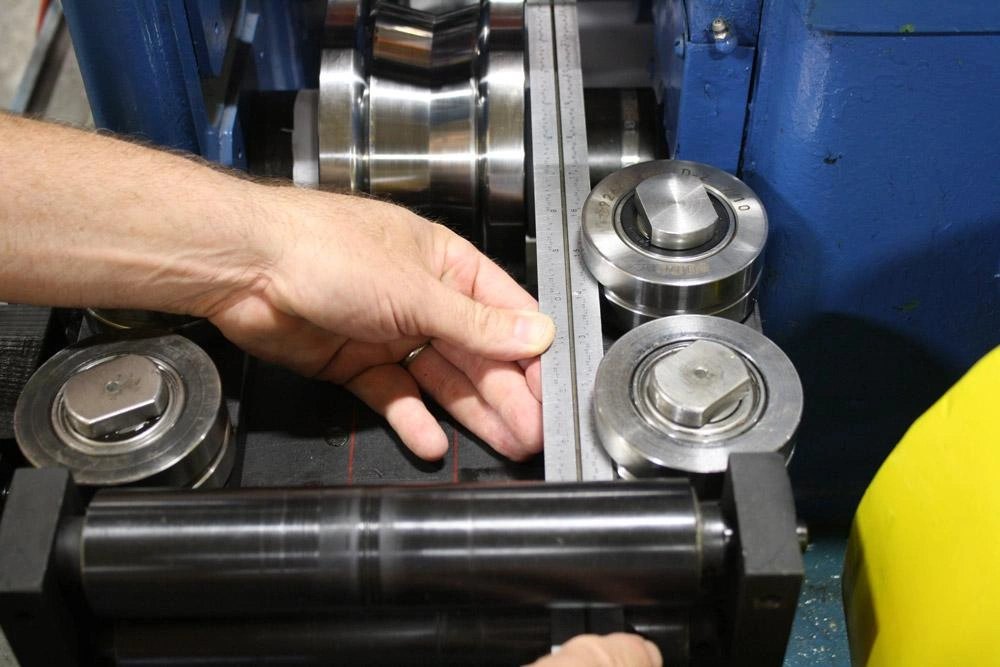
Контроль первого образца фиксирует измеренные радиус, угол и зазор между роликами.
Часто задаваемые вопросы
1. Что такое минимальный радиус гиба при профилировании? Это наименьший внутренний радиус, который лента может принять до появления трещин на наружной поверхности. Для рулона толщиной от 0.4 до 3.0 mm он составляет от 0.5t до 3t и определяется маркой, состоянием и толщиной.
2. Как перевести отношение минимального радиуса гиба в миллиметры? Умножьте отношение на толщину ленты. Значение 1t для рулона толщиной 1.5 mm даёт внутренний радиус 1.5 mm. Предел 3t для того же рулона равен 4.5 mm.
3. Может ли профилирование обеспечить меньший радиус, чем листогибочный пресс? Часто да. Лента проходит от 8 до 26 клетей и гнётся ступенчато. Преимущество исчезает на твёрдых состояниях с малым удлинением, где по-прежнему главенствует предел материала.
4. Какой стандарт задаёт минимальный радиус гиба для холодновоформованной стали? AISI S100-16 использует 1.5t для расчётов характеристик сечения. EN 10162 охватывает условия поставки, EN 1993-1-3 охватывает проектирование элементов, а GB/T 6725-2008 регламентирует холодновоформованные профили в Китае.
5. Каков минимальный радиус гиба для алюминия 6061-T6? Ориентируйтесь на значения от 2.5t до 3t при толщине от 1.5 до 3.0 mm. Состояние T6 имеет удлинение от 8 до 10 per cent. Формуйте в состоянии O или T4 и затем проводите старение, если чертёж требует меньшего радиуса угла.
6. Нужен ли оцинкованному рулону больший минимальный радиус гиба, чем стали без покрытия? Обычно от 1t до 1.5t вместо диапазона от 0.5t до 1t. Цинк и любая краска имеют собственный предел по T-bend. Покупайте рулон, рассчитанный на самый малый радиус угла профиля.
7. Как пружинение влияет на минимальный радиус гиба? После последней клети лента расслабляется. Мягкая сталь пружинит от 1 до 3 degrees, а HSLA от 3 до 6 degrees при гибе на 90 degree. Перегибайте на эту величину и измеряйте готовую деталь.
8. На каком расстоянии от линии гиба должно находиться отверстие? Держите центры отверстий на расстоянии не менее 2.5 толщины ленты. Более близкие отверстия овализируются при течении металла. Добавьте разгрузку гиба, когда полка заканчивается у угла.
9. Что фиксируют на первом образце для минимального радиуса гиба? Измеренный внутренний радиус, угол гиба, зазор между роликами, скорость линии и проверку покрытия. Сохраняйте три детали из начала, середины и конца рулона и принимайте в пределах +0.2 mm от значения по чертежу.
10. Можно ли задать один радиус для всех углов профиля? Да, и это экономит инструмент. Выберите значение, которое выдерживают наименее пластичный материал и наибольшая толщина, затем применяйте его по всему сечению. Каждый новый радиус добавляет переналадку роликов.
Выводы
Минимальный радиус гиба является пределом материала, а не предпочтением инструмента. Он определяется удлинением, состоянием и толщиной. Профилирование гнёт ступенчато, что помогает, но не отменяет предел деформации наружного волокна.
Укажите марку, состояние, толщину и минимальный радиус гиба на чертеже профиля. Подтвердите его пробной гибкой на вашем рулоне. Запишите измеренный радиус на первом образце.
Beli Rollforming выпускает профилегибочные станки с 2005 года. Мы поставили 500+ станков в 50+ стран с завода площадью 15,000 m², где работают 80+ инженеров и техников. На каждый станок действует гарантия 24 месяца на всю машину. Пришлите чертёж профиля и марку рулона, и мы сообщим, какой внутренний радиус способна удержать линия.
Последнее обновление: 2026-11-13
История изменений статьи
- 2026-11-13: Первая публикация. Шесть значений по марке и толщине, таблица деформаций R/t, проверки инструмента и первого образца, а также десять вопросов FAQ.
Триггеры следующего пересмотра
- Пересмотр AISI S100, EN 10162, ASTM B209 или EN 10346, меняющий критерии радиуса гиба или допусков
- Новые собственные данные измерений для марки вне диапазона толщин от 0.4 до 3.0 mm
- Чертёж заказчика с внутренним радиусом менее 0.5 толщины



 Русский