


O raio mínimo de dobra é o menor raio interno que uma tira pode adotar em um canto antes que a superfície externa trinque. Em uma linha de conformação por rolos, o raio mínimo de dobra depende do grau, da têmpera e da bitola. Para bobinas de 0.4 a 3.0 mm, ele varia de 0.5 vezes a espessura a 3 vezes a espessura.
Essa dispersão compromete os desenhos. Um canto que se conforma sem problemas em aço macio de 1.0 mm pode trincar em alumínio 6061-T6 de 1.5 mm. Defina o valor antes de usinar os rolos.
Este guia apresenta seis valores de raio mínimo de dobra por material e bitola. Mostra a cota em milímetros, as normas que respaldam os valores e as verificações da primeira peça. Os equipamentos que sustentam esses números são tratados aqui.
O que o raio mínimo de dobra significa em uma linha de conformação por rolos
O raio mínimo de dobra é um raio interno, medido do centro do arco de dobra até a face interna da tira. É representado por R e comparado com a espessura t. Uma indicação de 1t em bobina de 1.5 mm corresponde a um raio interno de 1.5 mm.
A conformação por rolos difere da dobra em prensa dobradeira. A tira passa por 8 a 26 estações. Cada uma acrescenta uma pequena parte do ângulo. A deformação se acumula em etapas ao longo de todo o comprimento, de modo que uma linha bem projetada mantém um raio interno menor do que uma dobra única em ferramental rígido.
O limite ainda é a deformação. A superfície externa se alonga em aproximadamente t / (2R + t). Com R = 1t, isso dá 33 por cento. Com R = 3t, cai para 14 por cento. Uma bobina com 8 por cento de alongamento não resiste ao primeiro caso.
A direção do grão importa menos aqui, pois a linha de dobra acompanha a direção de laminação na maioria dos perfis. A têmpera dura e uma borda cisalhada com rebarbas ainda trincam primeiro. Remova as rebarbas da borda na zona de dobra.
Indique o grau, a têmpera, a espessura e o raio mínimo de dobra no desenho. Uma nota que traz apenas R1.5 deixa a oficina adivinhar.
Compare os graus e as têmperas dos materiais para conformação por rolos

Um desenho de perfil reúne o raio interno, a espessura e a tolerância em uma única folha antes de usinar os rolos.
Seis valores de raio mínimo de dobra por grau e bitola
A tabela apresenta valores iniciais de raio mínimo de dobra para um canto de 90 graus conformado à temperatura ambiente. Não são especificações de material. Confirme o valor com uma dobra de teste usando a sua bobina.
| Material e têmpera | Gauge (mm) | Yield (MPa) | Raio interno mínimo | Em 1.5 mm (mm) | Norma |
|---|---|---|---|---|---|
| Aço macio laminado a frio, DC01 ou A1008 CS | 0.6 to 2.0 | 140 to 280 | 0.5t to 1t | 0.8 to 1.5 | ASTM A1008, EN 10130 |
| Galvanizado por imersão a quente, A653 G90 ou Z275 | 0.4 to 1.2 | 230 to 350 | 1t to 1.5t | 1.5 to 2.3 | ASTM A653 / A653M, EN 10346 |
| HSLA 350 e DP 590 | 1.0 to 2.0 | 350 to 590 | 2t to 3t | 3.0 to 4.5 | ASTM A1011, SAE J2340 |
| Stainless 304, recozido | 0.5 to 1.5 | 205 to 310 | 1t to 1.5t | 1.5 to 2.3 | ASTM A240 / A240M |
| Alumínio 3003-H14 e 5052-H32 | 0.8 to 2.0 | 150 to 230 | 0.5t to 1t | 0.8 to 1.5 | ASTM B209 |
| Alumínio 6061-T6 | 1.5 to 3.0 | 276 | 2.5t to 3t | 3.8 to 4.5 | ASTM B209 |
Duas linhas merecem um comentário. A bobina galvanizada e a Galvalume têm um revestimento que pode trincar antes do aço. Uma bobina classificada como 1T ou 2T no ensaio T-bend não acompanha um canto 0T. Um raio mínimo de dobra de 2.5t a 3t é a outra armadilha: o 6061-T6 tem 8 a 10 por cento de alongamento, enquanto a mesma liga na têmpera O se conforma com 0t a 1t.
A AISI S100-16 adota um raio interno de canto de 1.5t para as propriedades da seção. A EN 10162 estabelece as condições dimensionais de fornecimento, a EN 1993-1-3 trata do dimensionamento de elementos conformados a frio e a GB/T 6725-2008 cobre as seções conformadas a frio na China. Cite a edição, não apenas o número.
Os dados de dobra do alumínio são publicados por liga e têmpera, não apenas por bitola.
Dados de projeto da Aluminum Association
Os recursos de projeto em aço conformado a frio da América do Norte ficam com a associação do setor.
Metal Construction Association technical resources
Os graus de alumínio se comportam de forma diferente do aço na mesma bitola.
Veja as sete diferenças entre a conformação por rolos de alumínio e de aço
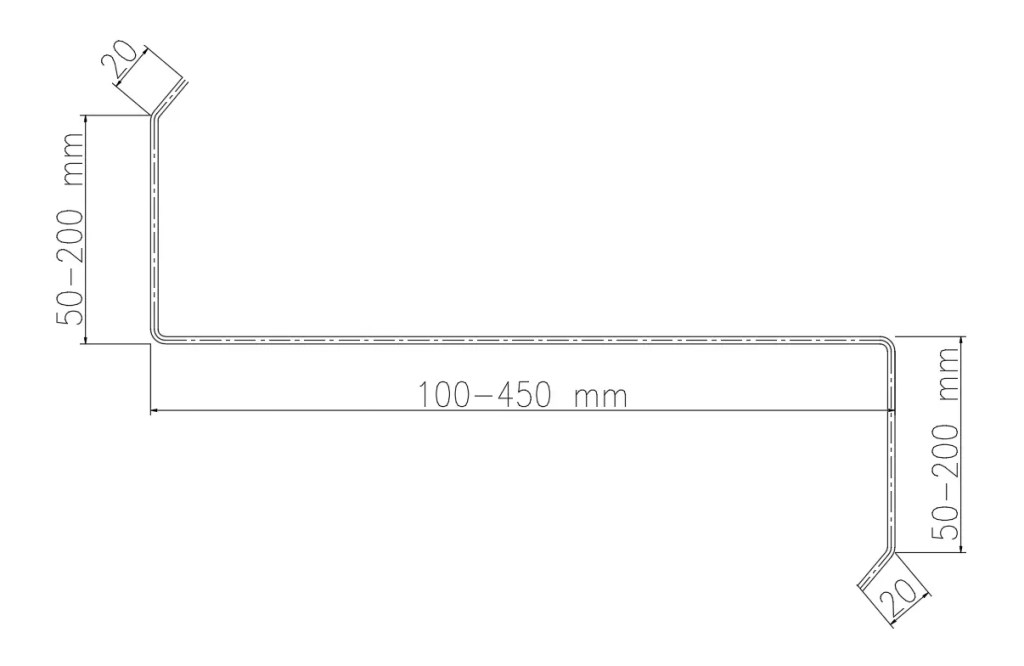
Os raios de canto são especificados junto com as dimensões da seção, não deixados a cargo da ferramentaria.
Como a espessura e a têmpera alteram o raio mínimo de dobra
O raio mínimo de dobra não é uma propriedade fixa do grau. Ele varia com a espessura, a têmpera e a deformação exigida pelo canto.
| Raio interno | Deformação da fibra externa | Onde o valor se aplica |
|---|---|---|
| 0.5t | 50% | Apenas alumínio recozido e cobre totalmente macio |
| 1t | 33% | 3003-H14, 5052-H32, aço macio laminado a frio |
| 2t | 20% | Bobina galvanizada, stainless 304, HSLA de bitola fina |
| 3t | 14% | HSLA 350, DP 590, 6061-T6 de bitola fina |
| 4t | 11% | 6061-T6 em bitola maior, têmperas duras |
As têmperas duras trocam ductilidade por resistência. Uma bobina de DP 590 a 590 MPa apresenta retorno elástico de 3 a 6 graus em um canto de 90 graus. O aço macio apresenta retorno elástico de 1 a 3 graus. A última estação sobredobra nesse valor. Uma variação de espessura de 0.20 mm pode alterar o ângulo em 1 a 2 graus.
Os graus de alta resistência têm seus próprios dados de limite de conformação.
Diretrizes de conformação da AHSS Insights
A bobina revestida acrescenta um segundo limite. Um canto seguro para o aço base ainda pode trincar o zinco ou a tinta.
A conformabilidade do revestimento galvanizado é documentada pela indústria do zinco.
Orientações sobre a conformabilidade do revestimento galvanizado
Mantenha os centros dos furos afastados da linha de dobra em pelo menos 2.5 vezes a espessura. Preveja um flange de no mínimo 2.5 vezes a espessura mais o raio interno.
O retorno elástico altera tanto o ângulo quanto o raio após a última estação, por isso meça o raio mínimo de dobra na peça acabada.
Leia o guia sobre retorno elástico na conformação por rolos
Cantos de raio pequeno em bobina revestida têm uma cadeia de falhas própria.
Rastreie as sete causas-raiz do descascamento do revestimento
Ferramental de rolos e ajustes de linha que mantêm o raio
Um raio mínimo de dobra no desenho só se mantém se o ferramental o sustentar. Os rolos de conformação trazem o canto em seu perfil. Narizes mais agudos desgastam-se mais rápido e marcam a tira. Um raio mínimo de dobra abaixo de 0.5t normalmente indica que o grau deve mudar, não o aço do ferramental.
Distribua a dobra por seis a dez estações para um canto de 90 graus. Aplicar 45 graus em uma única estação concentra a deformação e deixa um vinco. Acrescente uma estação de acabamento quando um canto de raio pequeno ficar ao lado de uma face plana larga.
Ajuste a abertura entre rolos para a espessura medida da tira mais 0.05 a 0.10 mm. Uma abertura muito apertada encrua o canto. Uma abertura muito folgada permite que a tira se desvie. Uma velocidade de linha de 10 a 20 m/min dá ao operador tempo para perceber um desvio.
O raio altera a resistência da seção. Um canal com lábios e canto interno de até R = 2t tem mais área de apoio no canto entre a alma e a flange do que um com raio excessivo.
Confira os seis cálculos de resistência para canais com lábios
Os ajustes de abertura entre rolos dependem da bobina instalada na máquina, não de um valor de catálogo.
Use as regras de abertura entre rolos e espessura do material
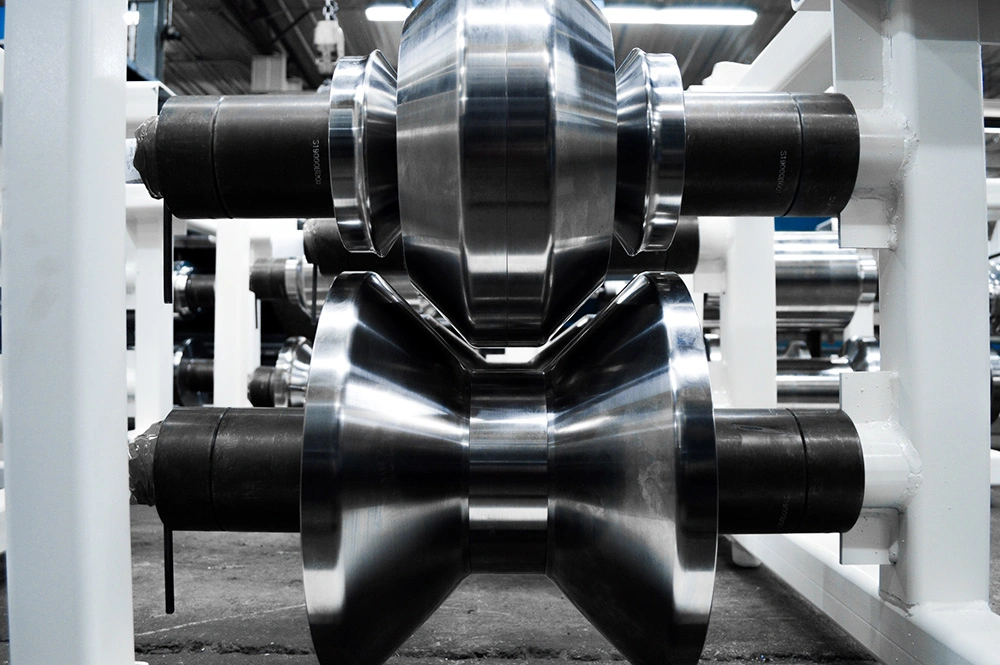
Os rolos de conformação trazem o raio de canto em seu perfil, por isso um nariz mais agudo se desgasta mais rápido.
Medição do raio mínimo de dobra na primeira peça
A primeira peça é onde o raio mínimo de dobra se torna um critério de aceitação. Meça a peça, não o desenho dos rolos.
| Verificar | Alvo em bobina de 1.5 mm | Método |
|---|---|---|
| Raio interno | Valor do desenho, +0.2 / menos 0 mm | Calibre de raio ou comparador óptico |
| Ângulo de dobra após o retorno elástico | 90 graus, com tolerância de 1 grau | Transferidor digital |
| Sobredobra na última estação | 2 a 4 graus para aço macio, 3 a 6 graus para HSLA | Ficha de ajuste dos rolos |
| Roll gap | Espessura mais 0.05 a 0.10 mm | Calibre de lâminas em cada estação |
| Furo até a linha de dobra | No mínimo 2.5 vezes a espessura | Calliper |
| Revestimento no canto | Sem trincas no T-bend especificado | Ensaio T-bend, ASTM A755 / A755M |
Registre raio, ângulo, abertura e velocidade de linha na ficha de ajuste. Guarde três peças do início, do meio e do fim da bobina. Se o raio variar, compare as três antes de ajustar uma estação.
Examine a face externa do canto sob boa iluminação. Microtrincas indicam que o raio mínimo de dobra é pequeno demais para essa corrida, mesmo que o ângulo esteja aprovado. Verifique o revestimento separadamente.
As normas de construção em chapas metálicas abrangem bitola, raio e tolerâncias de fabricação.
Normas para chapas metálicas da SMACNA
A inspeção da primeira peça faz parte da entrega. Solicite a ficha de medição.
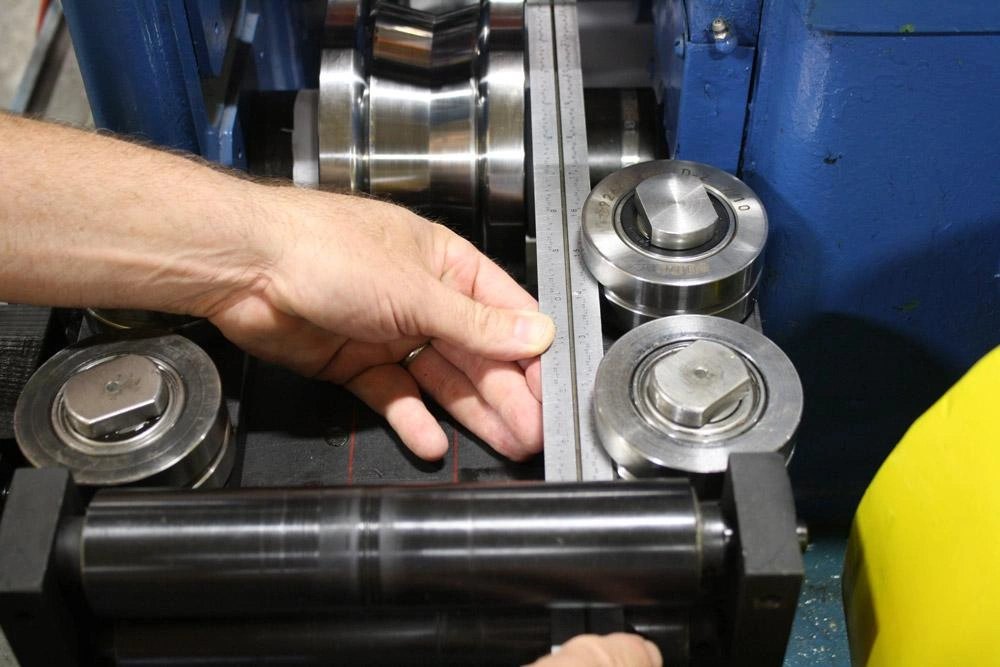
A inspeção da primeira peça registra o raio medido, o ângulo e a abertura entre rolos.
Perguntas frequentes
1. O que é o raio mínimo de dobra na conformação por rolos? É o menor raio interno que uma tira pode adotar antes que a superfície externa trinque. Para bobinas de 0.4 a 3.0 mm, varia de 0.5t a 3t, definido pelo grau, pela têmpera e pela bitola.
2. Como converter uma razão de raio mínimo de dobra em milímetros? Multiplique a razão pela espessura da tira. Um valor de 1t em bobina de 1.5 mm corresponde a um raio interno de 1.5 mm. Um limite de 3t na mesma bobina é 4.5 mm.
3. A conformação por rolos consegue manter um raio menor que o de uma prensa dobradeira? Na maioria das vezes, sim. A tira passa por 8 a 26 estações e dobra em etapas. A vantagem desaparece em têmperas duras com baixo alongamento, nas quais o limite do material ainda prevalece.
4. Qual norma define o raio mínimo de dobra para o aço conformado a frio? A AISI S100-16 usa 1.5t nos cálculos das propriedades da seção. A EN 10162 trata das condições de fornecimento, a EN 1993-1-3 trata do dimensionamento de elementos e a GB/T 6725-2008 cobre as seções conformadas a frio na China.
5. Qual é o raio mínimo de dobra para o alumínio 6061-T6? Considere 2.5t a 3t na bitola de 1.5 a 3.0 mm. A têmpera T6 tem 8 a 10 por cento de alongamento. Conforme na têmpera O ou T4 e envelheça depois, se o desenho exigir um canto mais fechado.
6. A bobina galvanizada exige um raio mínimo de dobra maior que o do aço sem revestimento? Em geral, 1t a 1.5t em vez de 0.5t a 1t. O zinco e qualquer tinta têm seu próprio limite T-bend. Compre bobina classificada para o canto mais fechado do perfil.
7. Como o retorno elástico afeta o raio mínimo de dobra? A tira relaxa após a última estação. O aço macio apresenta retorno elástico de 1 a 3 graus e o HSLA, de 3 a 6 graus em uma dobra de 90 graus. Sobredobre nesse valor e meça a peça acabada.
8. A que distância da linha de dobra deve ficar um furo? Mantenha os centros dos furos a pelo menos 2.5 vezes a espessura da tira de distância. Furos mais próximos ovalizam com o fluxo do metal. Acrescente um alívio de dobra quando um flange terminar no canto.
9. O que a primeira peça deve registrar quanto ao raio mínimo de dobra? Raio interno medido, ângulo de dobra, abertura entre rolos, velocidade de linha e verificação do revestimento. Guarde três peças do início, do meio e do fim da bobina e aprove dentro de +0.2 mm do valor do desenho.
10. Posso especificar um único raio para todos os cantos de um perfil? Sim, e isso economiza ferramental. Escolha o valor que o material menos dúctil e a bitola mais espessa conseguem manter e use-o em toda a seção. Cada raio diferente acrescenta uma troca de rolos.
Conclusão
O raio mínimo de dobra é um limite do material, não uma preferência de ferramental. Ele decorre do alongamento, da têmpera e da bitola. A conformação por rolos dobra em etapas, o que ajuda, mas não revoga o limite de deformação na fibra externa.
Indique o grau, a têmpera, a espessura e o raio mínimo de dobra no desenho do perfil. Confirme-o com uma dobra de teste usando a sua bobina. Registre o raio medido na primeira peça.
A Beli Rollforming fabrica máquinas de conformação por rolos desde 2005. Entregamos 500+ máquinas para 50+ países a partir de uma fábrica de 15,000 m², com 80+ engenheiros e técnicos. Cada máquina conta com garantia de 24 meses para a máquina completa. Envie-nos o desenho do seu perfil e o grau da bobina, e informaremos o raio interno que a linha consegue manter.
Última atualização: 2026-11-13
Histórico de alterações do artigo
- 2026-11-13: Primeira publicação. Seis valores por grau e bitola, uma tabela de deformação R/t, verificações de ferramental e da primeira peça e dez perguntas frequentes.
Gatilhos para a próxima revisão
- Uma revisão da AISI S100, EN 10162, ASTM B209 ou EN 10346 que altere os critérios de raio de dobra ou de tolerância
- Novos dados de medição internos para um grau fora da faixa de bitola de 0.4 a 3.0 mm
- Um desenho de cliente que exija um raio interno abaixo de 0.5 vezes a espessura




 Português