


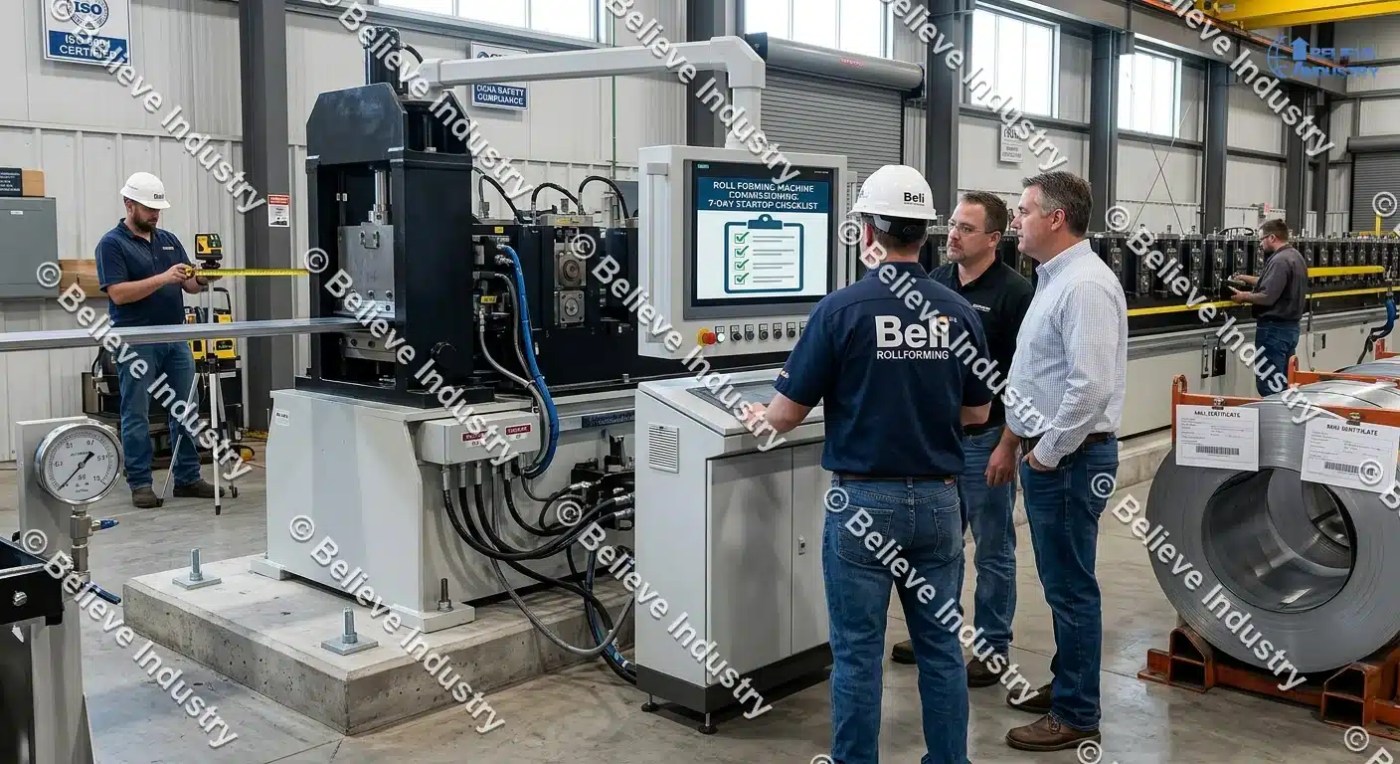
Uma nova máquina de roll forming é um investimento importante. O comissionamento da máquina de roll forming decide se esse investimento se paga rápido ou trava por semanas. Este guia oferece um checklist prático de 7 dias para inicialização, cobrindo preparação de local, testes de aceitação e aceite final.
Uma nova máquina de roll forming é um investimento importante. O comissionamento da máquina de roll forming decide se esse investimento se paga rápido ou trava por semanas. A maioria dos atrasos vem de mau planejamento, não de defeitos da máquina.
Este guia oferece um checklist prático de 7 dias para inicialização. Cobre preparação de local, tarefas diárias, testes de aceitação e aceite final. Você aprenderá o que verificar a cada dia e quais números definem o sucesso. O mesmo plano funciona para uma linha de strut channel ou uma máquina de purlin personalizada.
O que é o comissionamento de máquina de roll forming?
O comissionamento de máquina de roll forming é o processo estruturado de instalação, teste e aceitação de uma máquina nova antes do início da produção plena. Vai da chegada da máquina ao aceite final. O comissionamento inclui instalação mecânica, conexão elétrica, ensaios a seco, tentativas de material e testes de aceitação documentados.
Comissionamento não é o mesmo que instalação. A instalação posiciona e conecta o equipamento. O comissionamento prova que a máquina atende às especificações cotadas. Essa prova importa. Ela protege seus direitos de garantia e define a base para manutenção futura. Uma fábrica com ISO 9001 na gestão da qualidade trata o comissionamento como um marco formal com registros.
Planeje 7 dias úteis para uma linha padrão. Linhas complexas com gravação, punção ou equipamentos auxiliares podem exigir 10 dias. Apressar o processo cria defeitos que aparecem meses depois. Se sua máquina ainda não foi encomendada, nosso guia sobre como Compre uma Máquina de Conformação a Frio ajuda você a definir as especificações corretas primeiro.
Antes do Dia 1: essenciais da preparação do local
Um bom comissionamento de máquina de roll forming começa antes do caminhão chegar. Prepare quatro itens: fundação, energia, ar e material.
Primeiro, o piso. A base da máquina precisa de uma fundação de concreto nivelada dentro de 2 mm por 3 m. Pisos fracos causam torção da estrutura e do perfil mais tarde. Verifique se o piso suporta o peso da máquina mais as cargas da bobina. Uma linha típica pesa 8 a 20 toneladas, conforme a largura do perfil e o número de estações.
Segundo, energia. Confirme que tensão e frequência coincidem com a placa da máquina. A tensão deve ficar dentro de mais ou menos 5 por cento do valor nominal. Cabos subdimensionados derrubam a tensão sob carga e desarmam os acionamentos. Peça a um eletricista licenciado que verifique o tamanho do disjuntor principal antes da chegada.
Terceiro, ar comprimido. A maioria dos cortes móveis e empilhadeiras precisa de ar limpo e seco a 0,6 a 0,8 MPa. Instale um filtro e um secador. Água nas linhas de ar oxida os cilindros pneumáticos.
Quarto, material. Estoque pelo menos 3 bobinas de teste da bitola e espessura exatas que você encomendou. Os testes de comissionamento só são válidos no material para o qual a máquina foi ferramentada. Armazene as bobinas corretamente em racks, conforme abordado em nosso guia de boas práticas de armazenamento de bobinas . Revise também o guia de tipos de decoiler para que sua configuração de decoiler corresponda aos pesos das bobinas.
Tabela de checklist pré-chegada
| Item | Requisito | Verificar Com |
|---|---|---|
| Fundação | Nível dentro de 2 mm por 3 m | Nível a laser |
| Fonte de alimentação | Tensão dentro de 5% da placa | Verificação com multímetro |
| Ar comprimido | 0,6 a 0,8 MPa, seco e filtrado | Manômetro |
| Bobinas de teste | 3 bobinas, bitola e espessura corretas | Certificados da usina |
| Acesso de guindauto | Capacidade de 5 a 10 toneladas, caminho desimpedido | Vistoria no local |
| Manuais | Desenhos elétricos, lista de ferramental | Pacote do fornecedor |
O checklist de 7 dias para inicialização da máquina de roll forming
Aqui está o checklist de inicialização dia a dia. Cada dia tem um objetivo claro e critérios de aprovação. Mantenha um registro escrito todos os dias. Esse registro vira seu documento de comissionamento.
Dia 1: descarregamento e posicionamento
Inspecione as caixas antes de assinar os documentos de entrega. Fotografe qualquer dano. Posicione a máquina sobre a fundação e ancore-a. Verifique o nível da estrutura novamente após a ancoragem. Registre os valores de torque de ancoragem.

Dia 2: conexões elétricas e hidráulicas
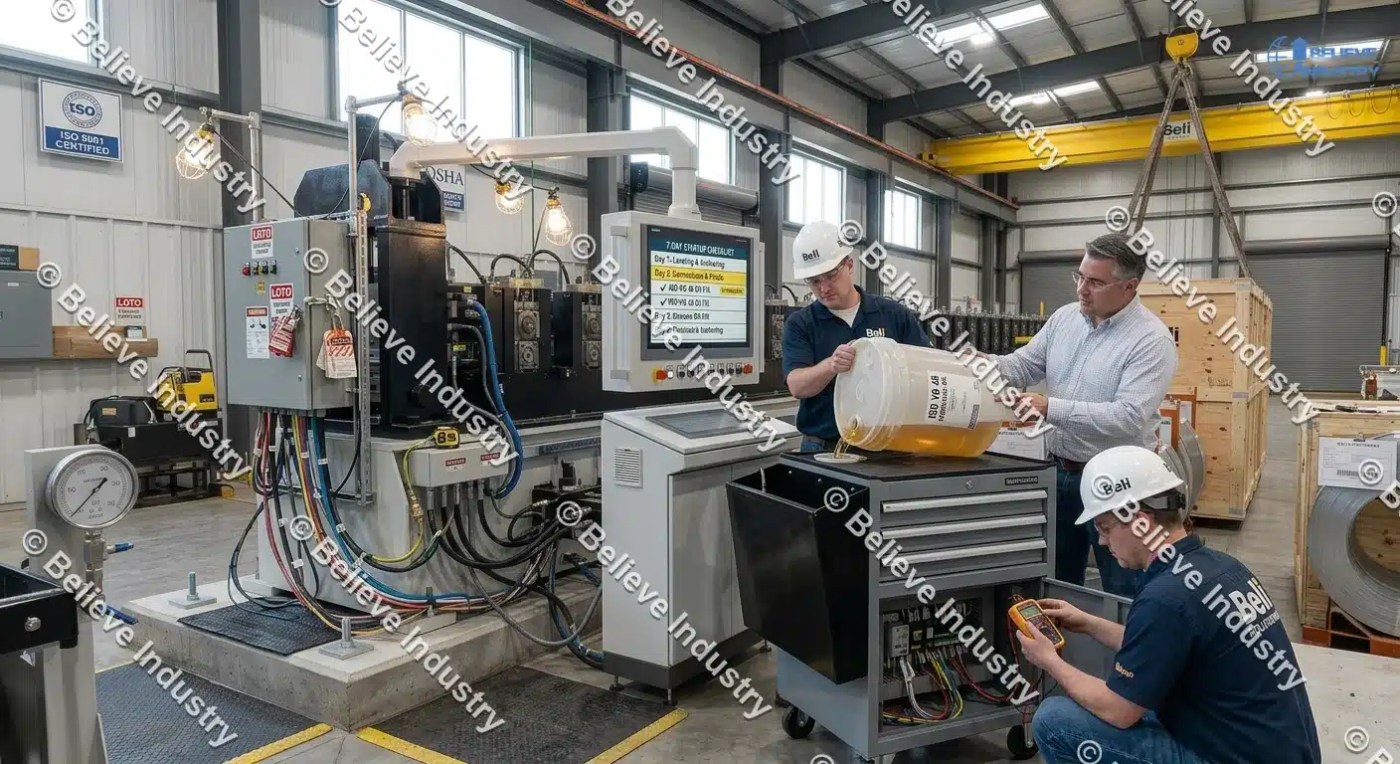
Conecte energia, cabeamento de controle, linhas hidráulicas e linhas de ar. Encha o reservatório hidráulico com óleo ISO VG 46, salvo indicação em contrário no manual. Verifique a rotação de fase antes de energizar os acionamentos. Rotação de fase errada faz as bombas girar para trás e as destrói em minutos.
Dia 3: ensaio a seco sem material
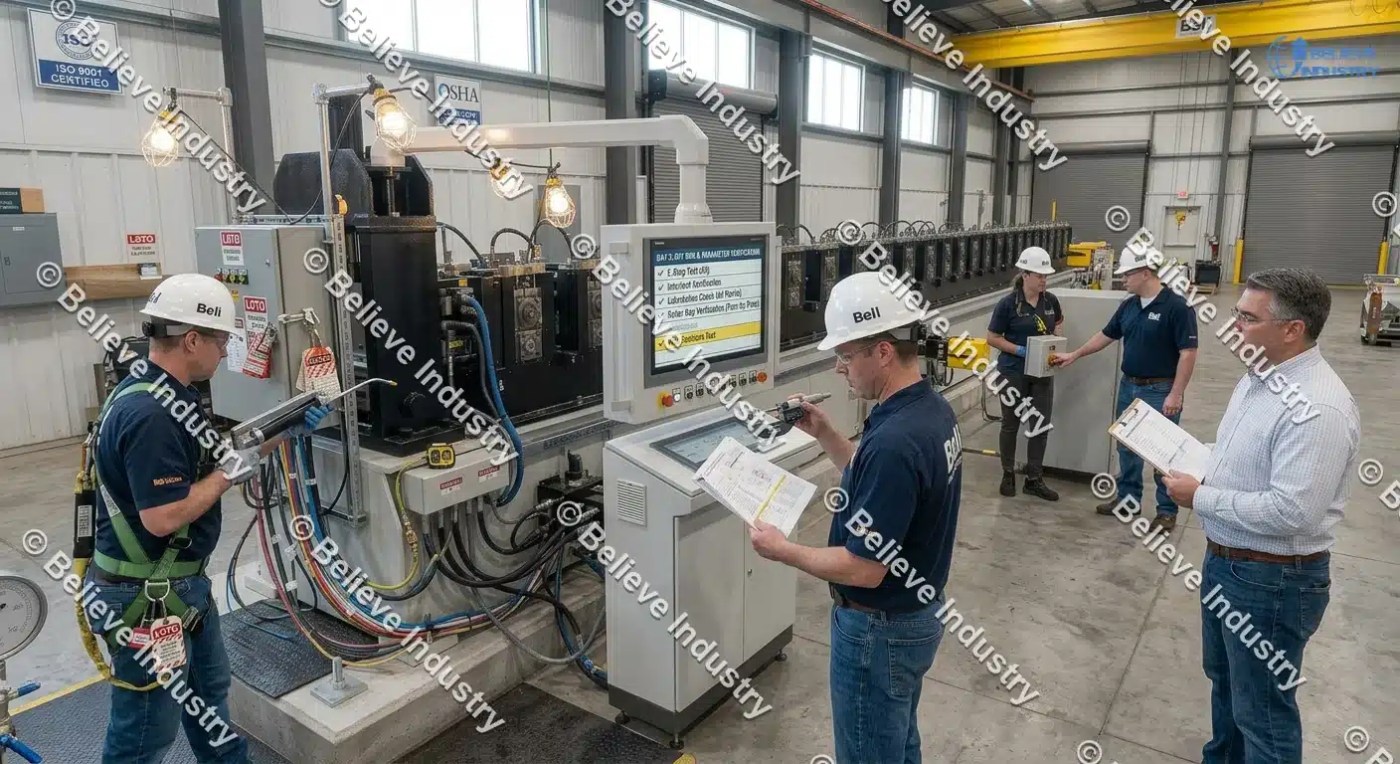
Rode cada eixo e estação sem bobina. Verifique pontos de lubrificação, ajustes de folga do rolo e proteções de segurança. Teste cada e-stop e intertravamento. Siga as regras de lockout tagout durante qualquer abertura de proteção. O lockout tagout (LOTO) é um procedimento de segurança que isola todas as fontes de energia antes da manutenção, exigido pela Administração de Segurança e Saúde Ocupacional (OSHA) segundo a norma 29 CFR 1910.147. Confirme se nossas regras de folga entre rolos correspondem à folha de ferramental enviada com a máquina.
Dia 4: primeira passagem de bobina
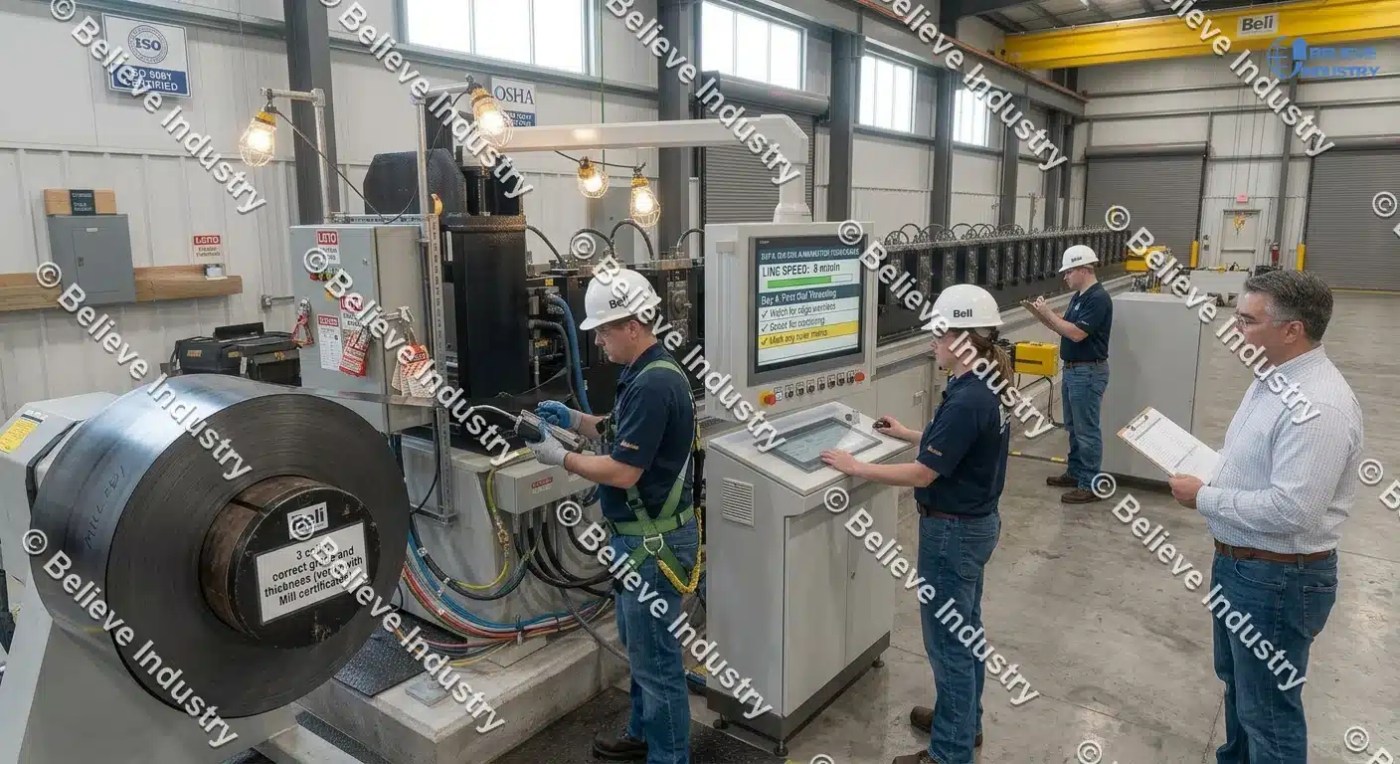
Passe a primeira bobina a 5 a 10 m/min. Observe a tira entrar em cada estação. Procure ondulação de borda, riscos ou torção. Ajuste o nivelador se a tira apresentar coil set. Marque quaisquer marcas de rolo agora, antes de aumentar a velocidade.
Dia 5: ajuste do perfil e inspeção da primeira peça
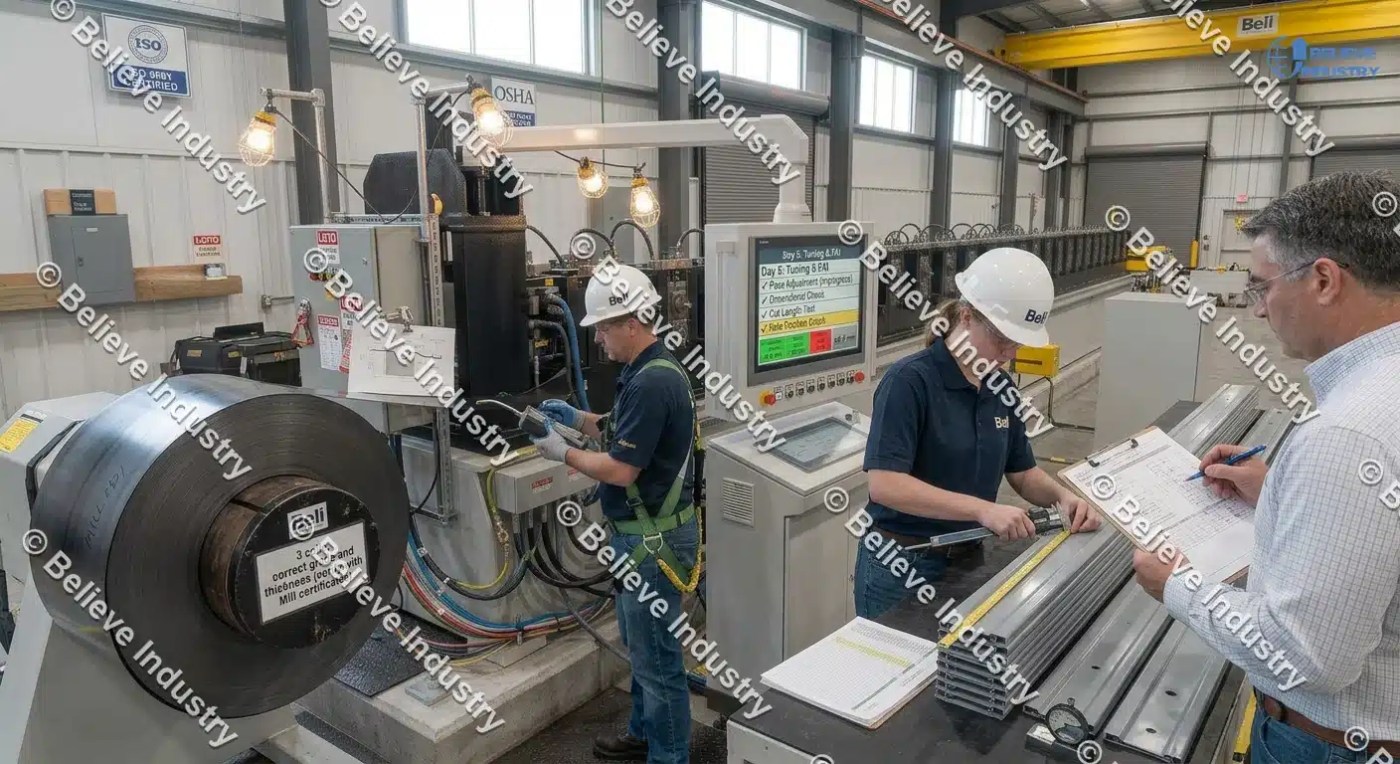
Ajuste os passes até o perfil coincidir com o desenho. Realize a inspeção da primeira peça (FAI), uma verificação dimensional completa da primeira peça aceita em relação ao desenho. Os limites típicos de aceitação são de mais ou menos 0,5 mm nas dimensões do perfil e mais ou menos 1 mm no comprimento de corte. Teste o comprimento de corte em 10 peças consecutivas. Verifique as posições dos furos se a linha incluir pré-punção.
Dia 6: rampa de velocidade e ensaio de resistência
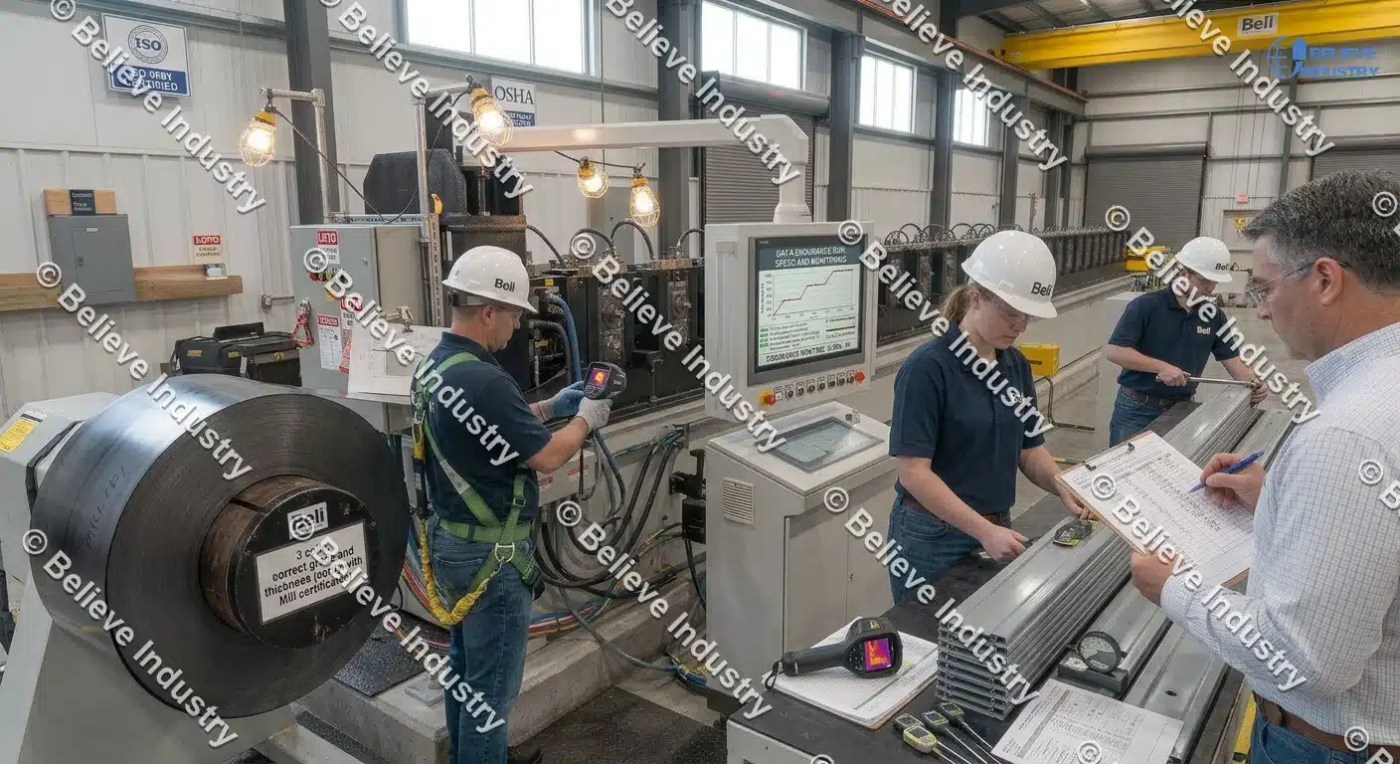
Acelere a velocidade da linha em etapas. Rode a 50 por cento, depois 80 por cento e então à velocidade nominal plena. Mantenha a velocidade plena por 2 a 4 horas. Monitore temperaturas dos mancais, pressão hidráulica e corrente do motor. Reverifique o torque dos parafusos nas estações e no corte após o ensaio. A vibração solta os fixadores nas primeiras horas.
Dia 7: treinamento de operadores e aceite
Treine operadores na partida, parada, troca e verificações diárias. Um bom treinamento de operador de conformação a frio reduz drasticamente as quebras precoces. Entregue manuais, listas de peças de reposição e desenhos elétricos. Assine o relatório de teste de aceitação em campo (SAT) com o engenheiro fornecedor.
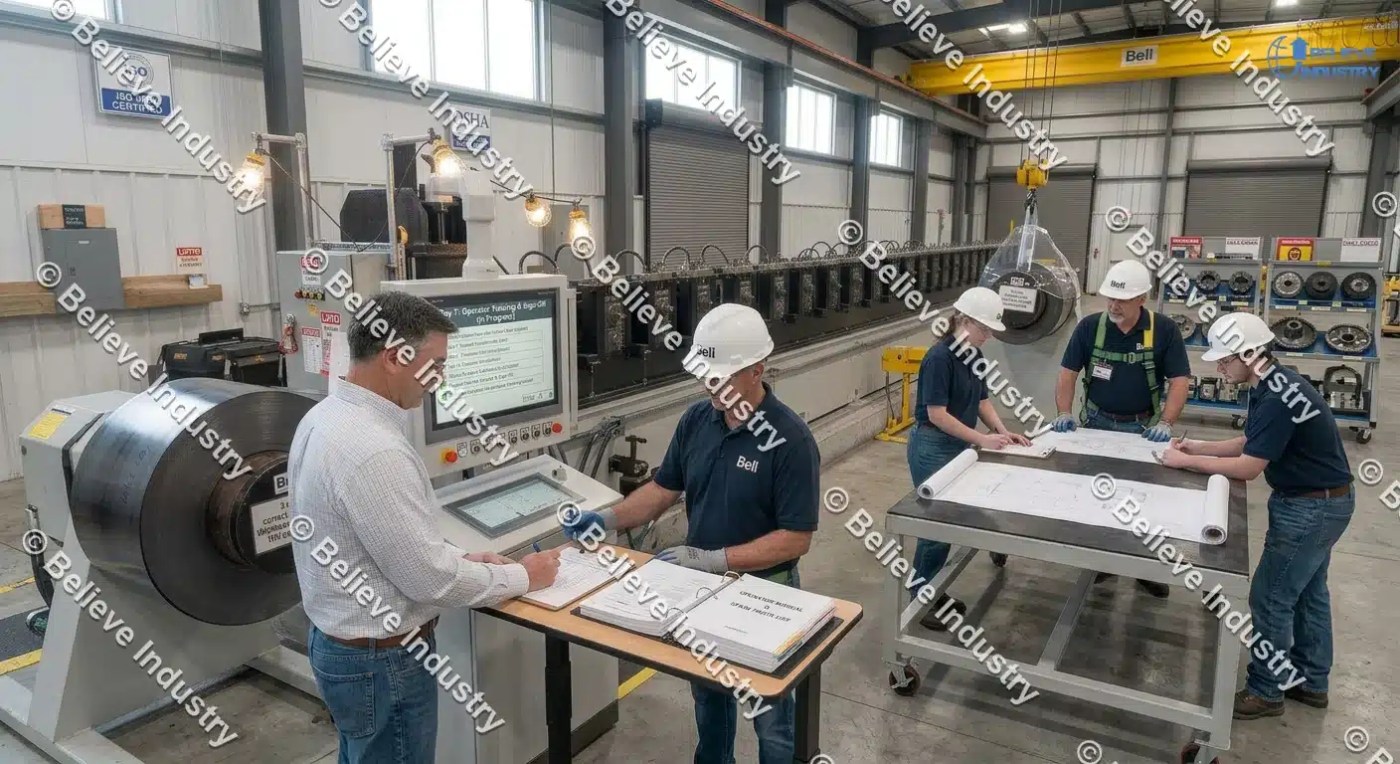
Tabela resumo do checklist de 7 dias
| Dia | Objetivo | Critério de Aprovação |
|---|---|---|
| 1 | Posicionar e ancorar | Nível dentro de 2 mm por 3 m |
| 2 | Conectar utilidades | Rotação de fase correta, sem vazamentos |
| 3 | Ensaio a seco | Todos os e-stops e intertravamentos funcionam |
| 4 | Passar a primeira bobina | Sem riscos nem torção a 10 m/min |
| 5 | Ajuste do perfil | FAI dentro de 0,5 mm, comprimento de corte dentro de 1 mm |
| 6 | Rampa de velocidade | 2 a 4 horas na velocidade nominal plena |
| 7 | Treinamento e aceite | Relatório SAT assinado por ambas as partes |
Normas de teste de aceitação para comissionamento de máquina
Os testes de aceitação transformam opiniões em números. Concorde nesses números antes de o engenheiro fornecedor sair. Disputas após a partida custam tempo e dinheiro.
Os testes principais cobrem geometria do perfil, comprimento de corte, posição de furo, velocidade e ruído. A geometria do perfil é verificada com um projetor de perfil ou paquímetros. O comprimento de corte é medido em 10 peças consecutivas. A velocidade é verificada com um tachímetro em relação ao valor nominal. O ruído da máquina sob carga deve ficar abaixo de 85 dB(A), o nível de ação da OSHA para conservação auditiva.
Para linhas de aço galvanizado, as bobinas de teste devem atender à norma da ASTM International A653 para que os resultados reflitam material de produção real. Se seu contrato incluir um teste de aceitação de fábrica (FAT) antes do envio, os números de campo devem coincidir com os da fábrica dentro da tolerância de ferramental.
Tabela de teste de aceitação
| Teste | Método | Limite Típico de Aprovação |
|---|---|---|
| Dimensões do perfil | Paquímetro ou projetor | ±0,5 mm |
| Comprimento de corte | 10 peças, fita ou verificação por encoder | ±1 mm |
| Posição do furo | Calibrador ou CMM | ±0,3 mm |
| Velocidade da linha | Tachímetro em velocidade plena | 100% do nominal |
| Torção por 2 m | Mesa plana e esquadro | Abaixo de 1 grau |
| Ruído sob carga | Medidor de nível sonoro a 1 m | Abaixo de 85 dB(A) |
| Verificação de vazamento hidráulico | Visual, todos os conectores | Zero vazamentos |
5 problemas comuns de comissionamento e correções
A maioria dos problemas de comissionamento se divide em cinco grupos. Detecte-os durante os 7 dias, enquanto o engenheiro fornecedor estiver no local.
| Problema | Causa provável | Correção |
|---|---|---|
| Torção do perfil | Piso irregular ou passes desbalanceados | Re-nivele a estrutura e ajuste os passes laterais |
| Ondulação das bordas | Tensão excessiva da tira ou passes de flange apertados | Relaxe a tensão e abra o passe de flange final |
| Superfície riscada | Rolos sujos ou danificados | Polir os rolos e limpar o caminho da tira |
| Desvio do comprimento de corte | Escorregamento do encoder ou regulagem do corte móvel | Limpe a roda do encoder e reajuste o corte |
| Disparos por sobrecarga do acionamento | Cabos de alimentação subdimensionados | Aumente o cabo e o tamanho do disjuntor |
Riscos de superfície e ondulação de borda merecem atenção extra. São os dois defeitos mais citados em relatórios de linhas novas. Nossos guias sobre prevenção de riscos de superfície e controle de ondulação de borda abordam as causas raiz em profundidade.
Aceite final e documentação
Nunca assine o relatório SAT com itens em aberto. Se um teste falhar, registre-o, concorde com uma data de correção e mantenha uma cláusula de retenção no pagamento. Guarde estes documentos no arquivo: relatório SAT, folha FAI, desenhos elétricos, esquema hidráulico, lista de ferramental, lista de peças de reposição e registro de treinamento.
Bons registros compensam mais tarde. Quando você planeja uma mudança de perfil ou uma implantação de troca rápida, os números de base do comissionamento mostram como é o normal. A Beli Rollforming embarca cada linha com um pacote completo de documentação e suporte de engenheiro no local, com base em mais de 15 anos de experiência e máquinas operando em mais de 50 países.





 Português