


Вариация длины профиля проявляется одинаково на большинстве линий. Укладчик завершает пакет прогонов, оператор достает рулетку, и пятый профиль на 8 мм длиннее первого. Каждый кусок вне допуска становится браком или переделкой на площадке, и на линии, выпускающей 12 000 деталей в месяц, затраты быстро накапливаются.
Вариация длины профиля — это проблема управления длиной, а не обычно проблема роликов. Профиль сформирован правильно; станок просто режет его в неверный момент. Это руководство объясняет 6 шагов повышения точности триггера отрезки, удерживающих разброс длины в пределах ±1 мм, с таблицами коренных причин, данными допусков и проверками на цеховом полу. Для полного процессного фона см. наше подробное исследование технологии станков роликовой формовки.
What Is Profile Length Variation in Roll Forming?
Вариация длины профиля — это разница между запрограммированной длиной реза в станке и фактической длиной, измеренной на готовом профиле, в миллиметрах. Это самая частая жалоба на размеры от покупателей роликовой формовки, и она проявляется либо как постоянное смещение, либо как случайный разброс.
Постоянное смещение означает, что каждая деталь идет длиннее или короче на сходную величину. Причина обычно в калибровке. Случайный разброс означает, что детали колеблются вокруг номинальной длины, и причина обычно в цепи триггера: проскальзывание энкодера, дрожание задержки или изменение скорости.
Длина решается в последние миллисекунды цикла реза. Понимание того, откуда берутся эти миллиметры, — первый шаг, поэтому таблица ниже сопоставляет типичные источники.
| Первопричина | Типичный эффект длины | Подпись ошибки |
|---|---|---|
| Проскальзывание измерительного колеса или износ шины | До 3 мм ухода на профиле 6 м | Длины прогрессивно растут по мере рулона |
| Неверная настройка импульсов на метр | 5–15 мм на длинных деталях | Постоянное смещение пропорционально длине |
| Задержка триггера и дрожание сканирования ПЛК | ±1,5–3 мм случайно | Разброс от детали к детали, без тренда |
| Изменение скорости линии у ножниц | 2–4 мм на одной детали | Ошибка только в зонах разгона и торможения |
| Колебания натяжения полосы от разматывателя | 1–2 мм на профиле 6 м | Уход, отслеживающий изменения диаметра рулона |
| Смена температуры цеха или полосы | Около 0,7 мм на 6 м на 10 °C | Сезонный уход или уход от смены к смене |
| Люфт ножниц или износ держателя лезвия | 0,5–1,5 мм | Смещение появляется после обслуживания или замен оснастки |
Холоднокатаная сталь расширяется примерно на 0,012 мм на метр на каждый градус Цельсия. Колебание 10 °C между холодным утренним запуском и теплым днем сдвигает профиль 6 м на 0,72 мм еще до срабатывания ножниц. Поэтому лучшие системы триггера корректируют температуру, а не только счет энкодера.

Как триггер отрезки управляет длиной реза
Триггер отрезки — это электрический сигнал, который приказывает ножницам сработать, когда полоса достигла запрограммированной длины. На современной линии роликовой формовки сигнал поступает от вращающегося энкодера, обычно установленного на измерительном колесе, катящемся по полосе.
Цепь измерения идет от энкодера к контроллеру к ножницам. Сервоприводные летучие ножницы замыкают эту цепь примерно за 1 мс, тогда как система ПЛК (программируемый логический контроллер) с обычными ножницами может занять 10–50 мс от триггера до контакта лезвия. Математика неумолима: задержка 10 мс при скорости линии 20 м/мин позволяет полосе пройти 3,3 мм за целевую точку.
Именно поэтому точность триггера отрезки важнее усилия ножниц или остроты лезвия. Отрезка — вторичная операция в последовательности формовки, и как каждая вторичная операция в линии роликовой формовки , она добавляет ценность, только если повторяется точно так же на каждой детали.
Шаг 1. Установите измерительный энкодер так, чтобы проскальзывание было невозможно
Проскальзывание энкодера — главная причина прогрессирующей ошибки длины. Если измерительное колесо проскальзывает или отрывается от полосы, энкодер недосчитывает импульсы, и линия переполняет цель, поэтому каждая деталь выходит длиннее.
Установите колесо на чистом прямом участке полосы перед первой станцией формовки или на плоской зоне готового профиля. Приложите пружинное давление 40–80 Н, используйте накатанное или покрытое полиуретаном колесо, подобранное под материал, и держите контактную поверхность без масла и окалины.
Износ диаметра колеса — молчаливая версия той же проблемы. Измерительное колесо диаметром 200 мм теряет 0,1 мм на полировочный износ за год, что укорачивает его окружность примерно на 0,3 мм за оборот. Это накапливается примерно до 0,5 мм ошибки на метр профиля или 3 мм на детали 6 м. Калибруйте колесо по прослеживаемому стандарту не реже двух раз в год, используя службы измерений, прослеживаемые к органам, таким как Национальный институт стандартов и технологий (службы калибровки NIST).
Шаг 2. Откалибруйте импульсы на метр на реальной производственной полосе
Импульсы на метр — это количество отсчетов энкодера, которое контроллер ожидает на метр перемещения полосы. Если это значение неверно, каждая деталь несет ту же процентную ошибку, и чем длиннее деталь, тем больше промах.
Запустите тестовую длину не менее 10 м, отрежьте одну деталь и измерьте её калиброванной стальной рулеткой. Разделите фактически подсчитанные импульсы энкодера на измеренную длину, чтобы получить истинные импульсы на метр, затем введите это значение в контроллер.
Разрешение редко является пределом. Энкодер 2500 импульсов за оборот с квадратурным счетом на колесе 200 мм обеспечивает разрешение около 0,06 мм на отсчет, намного тоньше, чем может удержать ножницы. Перекалибруйте при каждой смене рулона, поскольку толщина полосы и чистота поверхности меняют эффективный радиус качения колеса.
Шаг 3. Компенсируйте опережение ножниц и точку срабатывания
Стационарные ножницы останавливают полосу, зажимают её и режут. Летучие ножницы режут на ходу, что означает, что лезвие должно сработать до целевой точки, чтобы профиль закончился в нужном месте по завершении реза.
Контроллер вычисляет точку срабатывания по скорости линии, времени хода лезвия и ускорению лезвия. На сервоприводных летучих ножницах каретка лезвия синхронизирована с линейным энкодером, поэтому контроллер срабатывает в вычисленной позиции, а не с временной задержкой, — так эти системы удерживают точность летучих ножниц в пределах ±0,5–1,0 мм.
Проверяйте ножницы каждый раз при замене лезвия или держателя лезвия. Новая геометрия лезвия меняет тайминг хода, и нескомпенсированное изменение даже на 5 мс сдвигает рез на 1,7 мм при 20 м/мин.
Шаг 4. Задержка триггера реза и дрожание цикла сканирования
Задержка — это фиксированная задержка между импульсом энкодера и действием лезвия. Дрожание — это вариация этой задержки от детали к детали. Дрожание хуже, потому что проявляется как случайный разброс, который не уберет никакой сдвиг.
ПЛК, сканирующий каждые 10–20 мс, добавляет до 20 мс переменной задержки. При 20 м/мин это до 6,6 мм разброса, что уничтожает любой шанс удержать ±1 мм. Направьте сигнал энкодера непосредственно в контроллер движения или сервопривод, где циклы обновления составляют 0,5–1 мс, и оставьте ПЛК для логики, а не для счета длины.
Никогда не используйте механический концевой выключатель или датчик приближения как основную длину-эталон. Эти устройства имеют повторяемость переключения 0,1–0,5 мм в лучшем случае и подходят только для возврата к нулю или подтверждения конца хода.
Шаг 5. Стабилизируйте натяжение полосы и скорость линии
Натяжение полосы упруго растягивает сталь, и растяжение меняется с диаметром рулона. Рост натяжения на 50 МПа растягивает мягкую сталь примерно на 0,25 мм на метр, поэтому перепад натяжения между полным и почти пустым рулоном может сдвинуть профиль 6 м более чем на 1 мм без какой-либо ошибки триггера.
Тормоз размотки и разматыватель устанавливают это натяжение. Слабая петля вызывает скачки скорости у ножниц; перетормаживание растягивает полосу. Держите натяжение в заданном диапазоне и никогда не режьте во время разгона или торможения, если контроллер не измеряет длину от энкодера на входе ножниц. Управление натяжением также защищает от смежных дефектов, таких как волнистость кромки из-за нестабильности натяжения полосы.
Шаг 6. Добавьте независимую встроенную проверку длины и замкните контур
Любая калибровка в конечном итоге уходит, поэтому линии нужно второе мнение. Измерьте первые три детали каждого рулона рулеткой, постройте результаты и действуйте, когда среднее или размах выходит за половину допусковой полосы.
Для высокопроизводительных линий добавьте второй энкодер или лазерный измеритель длины после ножниц в качестве сторожевого. Современные контроллеры могут автоматически применять корректирующий сдвиг, когда сторожевой и основной энкодер расходятся более чем на заданное значение. Регистрируйте каждую проверку: дата, номер рулона, измеренные длины и примененная коррекция. Этот журнал превращает случайную жалобу в тренд, который можно исправить до того, как его увидит клиент.
Когда профили предварительно пробиты: режьте от отверстия, а не от энкодера
Многие прогоны, настилы и стойки стеллажей пробиваются до формовки. На таких деталях клиент измеряет расстояние от последнего отверстия до реза, а не общую длину, поэтому отрезка должна быть привязана к отверстию, а не к накопленной длине полосы.
Триггер энкодера удерживает общую длину, но не может удержать расстояние от отверстия до конца, когда станция пробивки уходит. Проскальзывание полосы у пуансона, износ штампа или сдвиг между станцией пробивки и формовочным станом сдвигает узор отверстий вдоль полосы, и отрезка по длине повторяет эту ошибку на каждой детали.
Отрезка с привязкой к отверстию: метод триггера, при котором ножницы срабатывают на фиксированном расстоянии от обнаруженного края отверстия, а не от накопленного счета длины. Отверстие становится нулевой отметкой для каждой детали.
Чтобы добавить это на линию предпробивки, установите микро-лазерный датчик расстояния на С-образной раме или измерительном мосту прямо перед станцией отрезки, нацеленный на поверхность полосы. Когда пробитое отверстие проходит, датчик обнаруживает край отверстия и сигнализирует контроллеру, который затем считает запрограммированное число импульсов энкодера от этого края до точки срабатывания ножниц. Точки настройки:
- Выберите датчик с быстрым откликом и повторяемостью около ±0,05 мм и установите его не более чем за 300 мм до ножниц, чтобы провисание полосы не могло сдвинуть отметку.
- Установите порог обнаружения, чтобы игнорировать масляные пятна, окалину и поверхностные метки. Подтвердите триггер пробитой тестовой деталью до производства.
- Для пазов длиннее примерно 50 мм используйте триггер по задней кромке или два датчика, поскольку полоса движется, пока паз проходит.
- Регистрируйте измерения от отверстия до конца той же сторожевой процедурой, что используется для простых длин реза.
Скорость делает выбор датчика важным. При 20 м/мин полоса проходит 0,33 мм каждую миллисекунду, поэтому микро-лазерный датчик расстояния с субмиллисекундным откликом удерживает отметку края отверстия в пределах ±1 мм, даже когда узор пробивки уходит на несколько миллиметров выше по потоку. Подайте датчик в тот же контроллер движения, что и энкодер, чтобы отметка отверстия и счет длины имели единую временную базу.
Сравнение технологий отрезки
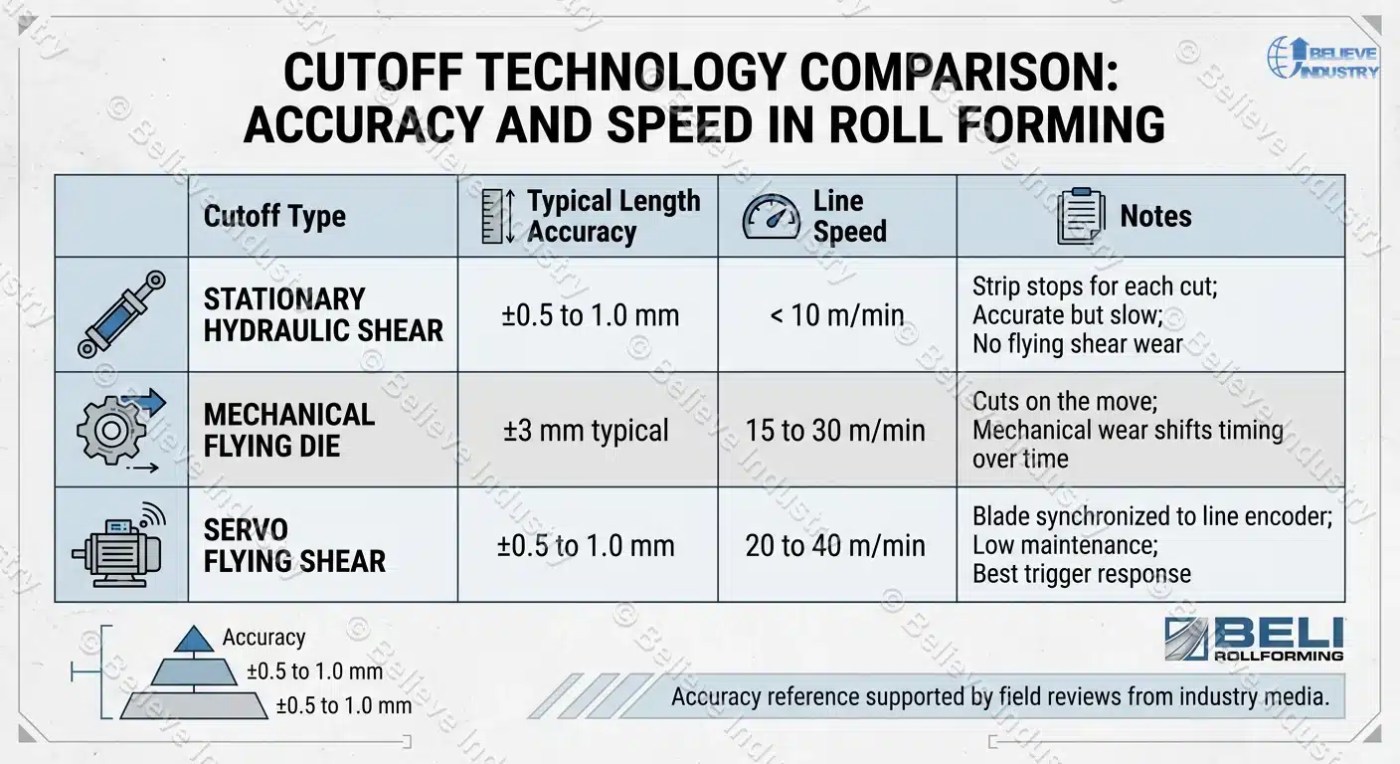
Точность триггера отрезки зависит от типа ножниц не меньше, чем от самого триггера. Таблица ниже сравнивает три распространенные технологии отрезки, используемые при роликовой формовке.
| Тип отрезки | Типичная точность длины | Скорость линии | Примечания |
|---|---|---|---|
| Stationary hydraulic shear | ±0,5–1,0 мм | Партиями, ниже 10 м/мин | Полоса останавливается для каждого реза; точно, но медленно, нет износа летучих ножниц |
| Механическая летучая матрица | ±3 мм типично | 15–30 м/мин | Режет на ходу; механический износ сдвигает тайминг со временем |
| Сервоприводные летающие ножницы | ±0,5–1,0 мм | 20–40 м/мин | Лезвие синхронизировано с линейным энкодером; низкое обслуживание, лучший отклик триггера |
Та же иерархия точности проявляется в полевых обзорах, публикуемых отраслевыми СМИ по обработке, такими как The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
Какой допуск длины реза вам указать?
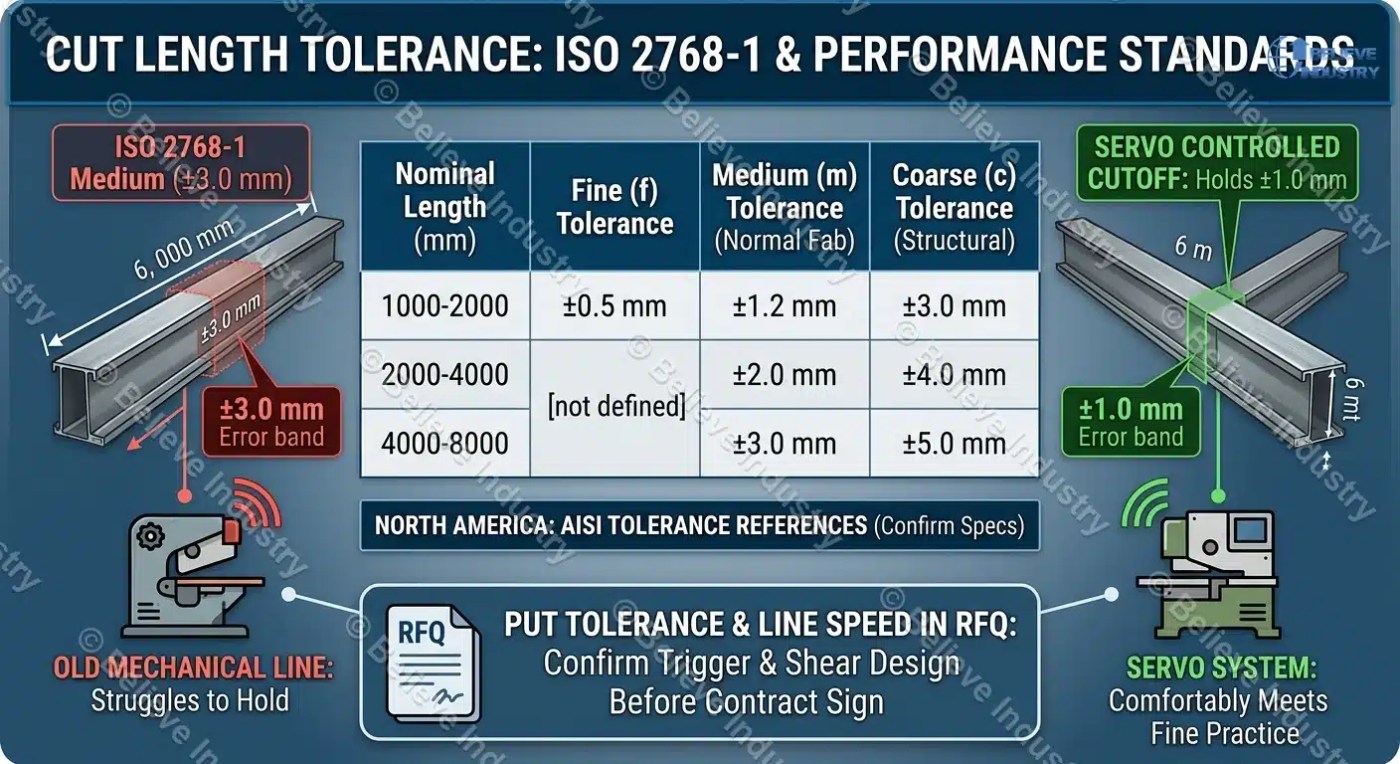
Покупатели и строители часто спорят о допуске длины реза без общего эталона. ISO 2768-1, опубликованный Международной организацией по стандартизации (ISO), определяет общие допуски для линейных размеров и дает практическую базу для споров о длине реза. Класс m (средний) охватывает обычные фабричные работы, класс c (грубый) охватывает конструкционные длины.
| Номинальная длина (мм) | Точный (f) | Средний (m) | Грубый (c) |
|---|---|---|---|
| 1000–2000 | ±0.5 mm | ±1,2 мм | ±3,0 мм |
| 2000–4000 | не определено | ±2,0 мм | ±4,0 мм |
| 4000–8000 | не определено | ±3,0 мм | ±5,0 мм |
Прогон 6 м, выполненный по среднему классу ISO 2768-1, допускает ±3,0 мм, что старой механической линии трудно удержать. Сервоприводная отрезка удерживает ±1,0 мм или лучше, поэтому она с запасом отвечает точной практике для каждой длины в таблице. В Северной Америке ссылки на допуски холодноформованного стального каркаса исходят от American Iron and Steel Institute (AISI). Указывайте допуск на чертеже, а не оставляйте общим, и подтвердите, что триггер и конструкция ножниц могут удержать его до подписания контракта на станок. Укажите целевой допуск и скорость линии в вашем запросе предложений на станок роликовой формовки , чтобы каждый поставщик предлагал по одному и тому же числу.

 Русский