


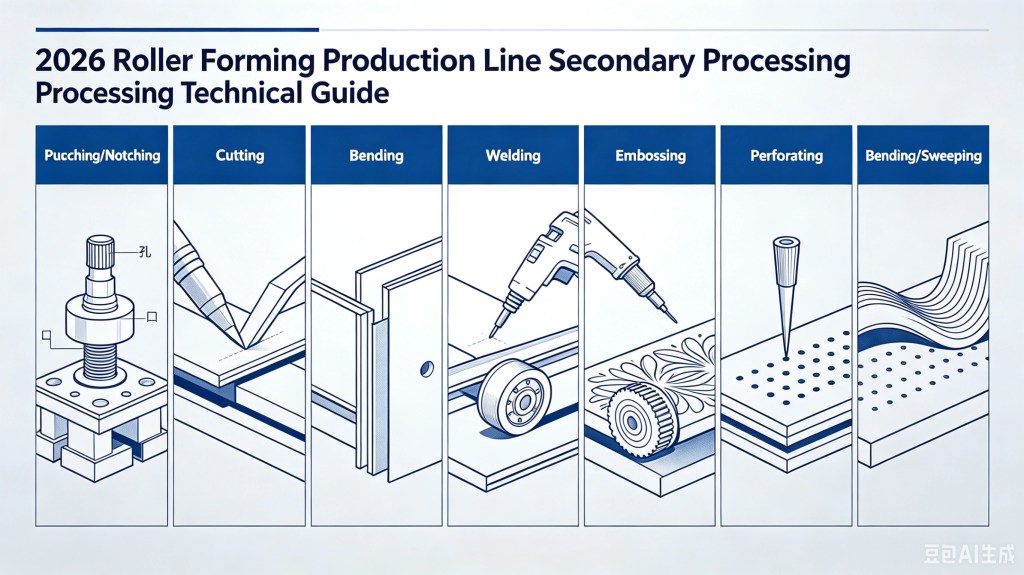
Рулон поступает на загрузочный стол. Он выходит готовым, пробитым и отрезанным по длине профилем. Между загрузкой и выгрузкой расположен профилегибочный стан, и в большинстве производственных линий — набор Вторичные операции в линии профилирования определяет, производит ли линия типовую форму или готовый к рынку компонент.
Вторичные операции в линии профилирования — это интегрированные процессы, которые пробивают, вырубают, режут, гнут, сваривают или иным образом модифицируют полосу в течение цикла профилирования. Они устраняют внешнюю обработку, снижают трудозатраты и повышают точность допусков. Линия без них производит профили. Линия с ними производит детали.
Согласно Ассоциация прецизионной листовой штамповки, интеграция вторичных операций — один из модернизаций с наивысшим ROI для существующих линий профилирования.
Что считается вторичной операцией?
Если профилегибочный стан постепенно гнёт плоскую полосу в готовую форму профиля, то вторичные операции в линии профилирования — это всё остальное, что происходит в линии, чтобы сделать этот профиль пригодным для финального применения.
Типичные вторичные операции в линии профилирования включают:
| Операция | Что делает | Когда происходит |
|---|---|---|
| Пробивка / Вырубка | Создаёт отверстия, пазы, вентиляционные отверстия, вырезы | Предварительная пробивка (до стана) или последующая пробивка (после стана) |
| Cut-off | Режет непрерывный профиль до готовой длины | Послерезка (после финального прохода) |
| Bending | Добавляет язычки, кромки, отгибы после формовки | Станция постформовки |
| Сварка | Закрывает швы на трубчатых/сложных профилях | В линии, после финального прохода |
| Тиснение | Добавляет рёбра жёсткости или поверхностные узоры | Между станциями формовки или после формовки |
| Perforating | Создаёт узорные массивы отверстий | Предварительная пробивка или ротационная в линии |
| Гибка по радиусу / Изгиб | Добавляет радиус сформированному профилю | Выделенный участок постформовки |
Определяющая черта вторичных операций в линии профилирования: эти операции выполняются синхронно с линией профилирования. Материал движется непрерывно (или кратковременно останавливается в управляемой петле), и вторичная операция выполняется без снятия детали с линии.
Почему важны вторичные операции в линии профилирования
Автономный профилегибочный стан производит профиль. Линия с интегрированными вторичными операциями в линии профилирования производит готовую деталь.
Разница проявляется в трёх местах, где вторичные операции в линии профилирования создают ценность:
1. Стоимость труда. Каждый этап внешней обработки — это трудочас. Пробивка отверстий на отдельном прессе, резка длин на холодной пиле, ручная укладка — всё это увеличивает численность персонала. Инлайн-вторичные операции устраняют их.
2. Точность размеров. Когда пробивка происходит вне линии, вы соотносите отверстия с торцами реза или торцы реза с отверстиями — и накапливаете суммарные допуски. Пробивка в линии соотносит отверстия с самой полосой с помощью сервопозиционирования. Узор отверстий остаётся привязанным к геометрии профиля с точностью ±0.5 мм или выше.
3. Пропускная способность. Линия, производящая 20 м/мин профиля, должна также пробивать со скоростью 20 м/мин. Пакетная обработка вне линии не может с этим сравниться. Интегрированные операции в рамках вторичных операций в линии профилирования позволяют линии работать на расчётной скорости без создания незавершённого производства.
Believe Industry’s пробивной пресс для профилегибочной промышленности руководство подробно рассматривает сторону оборудования.
Предварительная резка против послерезки: фундаментальное решение
Каждая профилегибочная линия с вторичными операциями в профилегибочной линии сталкивается с одним структурным вопросом: происходят ли резка и пробивка до того, как полоса попадает в профилегибочный стан (предварительная резка), или после того, как профиль полностью сформирован (пострезка)?
Линии с предварительной резкой
В линии с предрезкой рулон сначала разматывается, затем подаётся через пресс или летучие ножницы для резки заготовок или добавления отверстий, и только потом попадает в профилегибочный стан.
Преимущества:
- Полоса плоская во время пробивки. Срок службы оснастки дольше, поскольку пуансон не бьёт по изогнутой поверхности.
- Hole distortion is minimal—the flat strip doesn’t spring back the way a formed profile does.
- Предварительная высечка может удалять материал, который иначе мешал бы процессу профилегибки (разгрузочные вырезы, торцевые вырезы).
Недостатки:
- Каждую заготовку нужно подавать в профилегибочный стан по отдельности. Это ограничивает скорость линии или требует петлевого накопителя.
- Ведущие и замыкающие концы каждой заготовки имеют эффекты пуска и останова в стане, что может вызвать изменение размеров.
Предрезка распространена в процессе производства кабельных лотков линиях, где перфорированным лоткам нужны точные узоры отверстий относительно торцов лотка.
Линии с пострезкой
В линии с пострезкой полоса непрерывно проходит через весь профилегибочный стан, и резка и пробивка во вторичных операциях профилегибочной линии происходят после полного формирования профиля.
Преимущества:
- По-настоящему непрерывное производство. Стан работает в установившемся режиме.
- Достижимы более высокие скорости линии (40–80 m/min).
- Нет потери материала при пусках и остановах.
Недостатки:
- Пробивка сформированного профиля требует индивидуальных конструкций штампов, соответствующих контуру профиля.
- Искажение отверстий от пружинения нужно устранять перепробивкой или правильной конструкцией штампа.
- Летучая отрезка должна точно соответствовать скорости стана.
Большинство высокопроизводительных линий, солнечные стоечные каналы, прогоны, стойки стеллажей используют конфигурации с пострезкой для вторичных операций профилегибочной линии. Профилегибочный станок для стоечных каналов на предприятии Beli работает с пострезкой и летучей пробивкой штампом на 40 m/min.
| Фактор | Предрезка | Пострезка |
|---|---|---|
| Скорость линии | Ограничена циклом подачи | Непрерывная, высокая скорость |
| Срок службы оснастки | Лучше (плоская полоса) | Короче (сформированный профиль) |
| Точность отверстий | Отличная | Хорошая (требует сервосинхронизации) |
| Сложность профиля | Обрабатывает сложные вырезы | Лучше всего для стандартных отверстий и пазов |
| Типичные применения | Кабельный лоток, перфорированная палуба | Прогоны, стойки, стеллажи, ограждения |
Пробивка: самая распространённая вторичная операция в линии профилирования
Если вы эксплуатируете линию профилирования, которая производит детали, а не профили, вы, вероятно, пробиваете отверстия в линии. Вопрос в том, how.
Жёсткая петля против свободной петли
A tight-loop система пробивки монтирует пресс непосредственно на линию профилирования. Полоса никогда не останавливается. Штамп для пробивки — это flying die. Он движется вместе с полосой, пробивает в окне синхронизации (обычно 100–200 мм хода) и возвращается.
A loose-loop система создаёт небольшую петлю полосы между профилегибочным станом и штамповочным прессом. Петля позволяет полосе кратковременно остановиться под прессом для пробивки, затем ускорение возобновляется. Системы со свободной петлёй проще механически, но ограничивают скорость линии.
Сервоприводные летучие штампы в значительной степени заменили механические связи в новых линиях. Технология сервоподачи, которая приводит в движение современные линии, обеспечивает точность позиционирования ±0.01 мм.
Типы штампов для линий профилирования
| Die type | Применение | Speed limit |
|---|---|---|
| Летучий штамп (линейный направляющий) | Стандартные отверстия, пазы | 40–60 m/min |
| Rotary die | Маленькие отверстия, повторяющиеся узоры | 100+ m/min |
| Стационарный штамп (свободная петля) | Сложные формы, вырубка | Ограничено размером петли |
| Портальный пресс | Большие вырезы, тяжёлая пробивка | 15–25 m/min |
Ротационные штампы заслуживают особого упоминания среди вторичных операций в линии профилирования. Они используют вращающийся инструмент для пробивки отверстий, пока полоса продолжает движение. Поскольку отсутствует возвратно-поступательная масса, они работают на скоростях, которые разрушили бы обычный пресс. Компромисс в том, что они работают только со сквозными отверстиями, а не с вырубками или сложными формами, и ограничены более тонкими материалами (обычно <2 мм).
Отрезка: летучие ножницы против стационарных ножниц в линии профилирования
У каждой профилированной детали есть режущий торец. Метод отрезки среди вторичных операций в линии профилирования определяет качество кромки, точность длины и возможность работы на высокой скорости.
Летучие ножницы (подвижная отрезка)
Лезвие движется синхронно с профилем, режет во время движения и возвращается. Это стандарт для линий с послерезкой.
Современные линии используют сервоприводные летучие ножницы с пневматическим или гидравлическим зажимом. Профиль лезвия соответствует контуру сформированной формы — простое прямое лезвие деформировало бы профиль при резке.
Точность длины зависит от обратной связи энкодера и настройки сервопривода. Хорошо настроенные линии удерживают ±0.5 мм на длинах 6 метров при 30 м/мин.
Стационарные ножницы (стоп-и-рез)
Линия останавливается, ножницы режут, линия перезапускается. Это проще и дешевле, но ограничивает пропускную способность. Это распространено на линиях малого объёма или профилях с толстым материалом, где усилия летучих ножниц становятся чрезмерными.
Заусенец и качество кромки
Резка холодной пилой даёт самые чистые кромки, но медленна. Летучие ножницы с правильным зазором лезвия дают приемлемые кромки для большинства применений. Зазор лезвия должен составлять 5–10% от толщины материала. Слишком малый — и лезвие быстро изнашивается; слишком большой — и растёт заусенец.
Для архитектурных профилей, где важен внешний вид кромки, вторичная операция удаления заусенцев может быть оправдана. Для конструкционных профилей (прогоны, стеллажи) незначительные заусенцы допустимы.
Сварка: закрытие шва в линии
Некоторые профили — конструкционная труба, определённые конфигурации кабельных лотков, стеллажи закрытого сечения — требуют, чтобы профиль был сварен в закрытый после формовки.
Системы сварки в линии интегрируют сварочную станцию сразу после финального прохода профилирования. Это одна из наиболее критичных вторичных операций в линии профилирования. Наиболее распространённый подход — высокочастотная (HF) индукционная сварка для стали или TIG/MIG для алюминия и нержавеющей стали.
Why inline? Если вы формируете открытый профиль, снимаете его с линии, а затем свариваете вне линии, вы вносите ошибки выравнивания. Профиль может скрутиться или прогнуться при обработке. Сварка в линии удерживает профиль под натяжением и контролем выравнивания на критическом этапе сварки.
HF-сварка — стандарт для профилей закрытого сечения, работающих на скорости. полностью автоматический профилегибочный стан для коробчатых балок интегрирует сварку, пробивку и отрезку в одну непрерывную линию.
Гибка и операции постформовки
Профилирование отлично справляется с постепенными изгибами на множестве станций. Оно плохо подходит для резких изгибов, отгибаемых фланцев или сложной концевой геометрии. Здесь и появляются станции постформовки среди вторичных операций в линии профилирования.
Типичный пресс постформовки добавляет кромки, язычки или обратные изгибы к сформированному профилю. Профиль выходит из профилегибочного стана, входит в штамповочную станцию, получает изгиб и продолжает движение к отрезке.
Ключевое ограничение: операция постформовки должна быть достаточно быстрой, чтобы соответствовать скорости линии, либо линия должна включать накопитель для буферизации полосы между профилегибочным станом и гибочной станцией.
Для профилегибочный станок для кронштейнов солнечного монтажа линии, станции постформовки добавляют монтажные язычки и точки соединения, которые невозможно сформировать постепенно на профилегибочном стане.
Тиснение и упрочнение
Плоские поверхности на профилированных профилях склонны к «oil-canning» (короблению или ряби под нагрузкой). Тиснение добавляет локализованную деформацию, которая увеличивает момент сопротивления сечения без добавления материала.
Тиснение в линии использует профилированные валки (как маленькие прокатные станы), расположенные перед профилегибочным станом или внутри него. Узор тиснения должен быть спроектирован так, чтобы он не мешал последующим последовательностям изгиба в профилегибочном стане.
Профили металлического настила используют тиснение широко. Тиснения создают механическую фиксацию с бетонной плитой. Без них настил — лишь опалубка; с ними он становится несущим.
Перфорация: узорные отверстия на производственной скорости
Перфорированные профили — кабельные лотки, некоторые напольные изделия, декоративные панели — нуждаются в тысячах маленьких, равномерно расположенных отверстий.
Ротационные перфорирующие штампы — стандартное решение. Закалённые пуансоны, установленные на вращающемся цилиндре, пробивают отверстия, пока полоса проходит через них. Вращение цилиндра синхронизируется со скоростью линии, поэтому расстояние между отверстиями остаётся постоянным.
Альтернатива — пробивка отверстий по одному с помощью летучего штампа — слишком медленна для высокоплотной перфорации. Ротационные штампы работают со скоростью 100+ м/мин с точностью расстояния между отверстиями ±0.1 мм.
Гибка по радиусу: изгиб после формовки
Профилирование создаёт прямые профили. Если применение требует изогнутых профилей (архитектурная облицовка, изогнутые прогоны), станок постформовочной гибки добавляет радиус.
Профиль проходит через серию регулируемых валков, которые постепенно гнут его до целевого радиуса. Для малых радиусов может потребоваться несколько проходов, чтобы избежать защемления.
Для профилегибочный станок для металлической кровли линии, обслуживающие архитектурные рынки, интегрированный участок гибки обеспечивает радиусные кровельные панели без отдельного процесса гибки.
Интеграция оборудования: как заставить всё работать вместе
Линия профилирования со вторичными операциями в линии профилирования — это система, а не набор машин. Проблемы интеграции реальны.
Синхронизация. Штамповочный пресс, отрезка и профилегибочный стан должны согласованно определять положение полосы. Это требует общей эталонной базы энкодера и системы сервоуправления. Управление линией на базе ПЛК координирует все элементы линии.
Контроль натяжения. Вторичные операции в линии профилирования, которые останавливают или замедляют полосу, создают колебания натяжения. Накапитель (башня петли) между профилегибочным станом и вторичной операцией поглощает эти колебания, позволяя профилегибочному стану работать непрерывно.
Смена оснастки. Линии, производящие несколько ширин профиля, нуждаются в быстросменной оснастке не только в профилегибочном стане, но и в штамповочном прессе и отрезке. Профилегибочные станки кассетного типа распространяют эту гибкость на вторичные операции в линии профилирования.
Типичные конфигурации линий для вторичных операций в линии профилирования
| Profile type | Secondary operations in the roll forming line | Скорость линии | Примечания |
|---|---|---|---|
| Прогон C/Z | Предварительная пробивка отверстий, послерезка | 20–40 m/min | Быстрая смена для замены C/Z |
| Solar strut channel | Последующая пробивка отверстий, летучая отрезка | 30–60 m/min | Сервоприводной летучий штамп |
| Кабельный лоток | Предварительная перфорация, вырубка, резка в размер | 15–25 m/min | Сложная оснастка |
| Highway guardrail | Последующая пробивка отверстий балки, летучая отрезка | 10–20 m/min | Толстый материал (3–4 мм) |
| Стеллажная стойка | Последующие узоры отверстий, летучая отрезка, сварка в линии | 20–30 m/min | Требуется высокая точность |
| Floor deck | Тиснение в линии, послерезка | 15–25 m/min | Узор тиснения критичен |
ЧЗВ: вторичные операции в профилировании
Вторичные операции в линии профилирования — это интегрированные процессы, которые пробивают, вырубают, режут, гнут, сваривают или модифицируют полосу в течение цикла профилирования. Они превращают профиль в готовую деталь.
Sometimes. The line needs spare electrical capacity, space for the equipment, and compatible control systems. Retrofitting a flying shear onto a line designed for stop-and-cut is possible but requires significant modification. Beli’s компоненты профилегибочной машины руководство охватывает варианты модернизации.
Сервоприводной летучий штамп-пресс обычно добавляет 15–25% к стоимости линии в зависимости от усилия и сложности. Для производства большого объёма экономия на труде обычно окупает надбавку в течение 12–18 месяцев.
При сервопозиционировании и правильной оснастке — ±0.5 мм относительно длины полосы и ±0.3 мм по диаметру отверстия. Конфигурации предварительной пробивки (плоская полоса) точнее, чем последующей пробивки (сформированный профиль).
Да, с помощью смены оснастки ЧПУ или модульных наборов штампов. Быстросменные пробивные штампы сокращают смену узора до 15–30 минут. Для линий с частой сменой узоров это критическая функция.
Штамповочные прессы нуждаются в регулярной смазке штампов, осмотре штампа/матрицы и смазке направляющих. Лезвия летучих ножниц нуждаются в периодической заточке и регулировке зазора. профилактическое обслуживание профилегибочных машин руководство охватывает полный чек-лист.
Предварительная резка — для сложной вырубки или когда узор отверстий должен точно соотноситься с кромкой заготовки. Послерезка — для производства большого объёма, где пропускная способность важнее сложности пробивки.
Выводы
Вторичные операции в линии профилирования превращают линию профилирования из производителя профилей в производителя деталей. Конкретные операции зависят от профиля и его применения, но схема постоянна. Интегрируйте операцию в линию, синхронизируйте её с линией и устраните внешнюю обработку.
Для новых инвестиций в линии вопрос не в том, включать ли вторичные операции в линию профилирования, а в том, какие именно и как настроить их для ваших конкретных профилей. Обзор вспомогательного оборудования профилегибочного стана охватывает поддерживающие системы, которые делают интегрированные линии надёжными.
Следующий шаг — определить спецификации ваших деталей, выявить, какие операции должны происходить в линии, а какие вне её, и соответствующим образом настроить линию. Хорошо интегрированная линия со вторичными операциями в линии профилирования работает быстрее, производит более точные детали и обходится дешевле в эксплуатации, чем сумма её разделённых процессов.
Related: Цена профилегибочного стана: 7 лучших главных секретов 2026 | Глобальные рынки индивидуальных профилегибочных станков 2026





 Русский