


Ham bobin giriş tablasına girer. Bitmiş, delinmiş, uzunluğa kesilmiş bir profil olarak çıkar. Giriş ile çıkış arasında rulo şekillendirme ünitesi yer alır ve çoğu üretim hattında bir dizi rulo şekillendirme hattındaki ikincil işlemler hatın sıradan bir şekil mi yoksa piyasaya hazır bir bileşen mi ürettiğini belirler.
Rulo şekillendirme hattındaki ikincil işlemler, şeridi delen, çentikleyen, kesen, büken, kaynaklayan veya başka şekilde değiştiren entegre süreçlerdir sırasında rulo şekillendirme döngüsü. Hat dışı elleçlemeyi ortadan kaldırır, işçilik gereksinimini azaltır ve toleransları sıkılaştırır. Bunlardan yoksun bir hat profiller üretir. Bunlara sahip bir hat parçalar üretir.
Şuna göre: Hassas Metal Şekillendirme Derneği, ikincil işlemleri entegre etmek, mevcut rulo şekillendirme hatları için en yüksek YG'li (ROI) yükseltmelerden biridir.
İkincil İşlem Ne Sayılır?
Rulo şekillendirme ünitesi düz şeridi kademeli olarak bitmiş bir profil şekline büküyorsa, rulo şekillendirme hattındaki ikincil işlemler, o profili nihai uygulamasında kullanılabilir kılma amacıyla hat içinde gerçekleşen her şeydir.
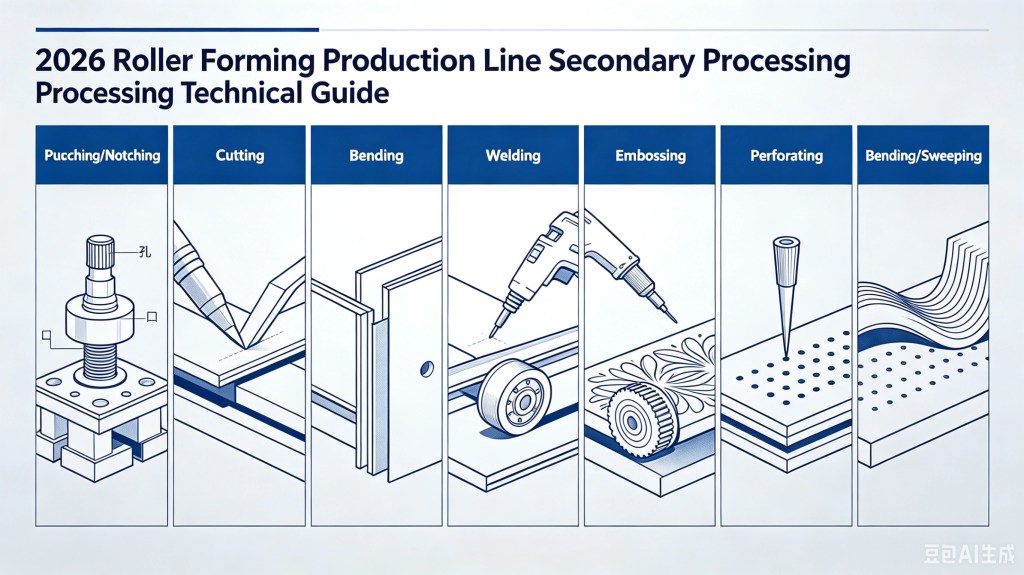
Rulo şekillendirme hattındaki tipik ikincil işlemler şunları içerir:
| Operasyon | Ne yapar | Ne zaman gerçekleşir |
|---|---|---|
| Delme / Çentikleme | Delikler, yuvalar, havalandırmalar, kesikler oluşturur | Ön delme (ünite öncesi) veya son delme (ünite sonrası) |
| Ayırmak | Sürekli profili bitmiş uzunluğa keser | Son kesim (son paso sonrası) |
| Bükme | Şekillendirmeden sonra çıkıntılar, kenar kıvrımları, dönüşler ekler | Son şekillendirme istasyonu |
| Kaynak | Tübüler/karmaşık profillerde dikişleri kapatır | Hat içi, son paso sonrası |
| Kabartma | Sertlik kaburgaları veya yüzey desenleri ekler | Şekillendirme istasyonları arasında veya son şekillendirme |
| Delme | Desenli delik dizileri oluşturur | Ön delme veya döner hat içi |
| Eğme / Süpürme | Şekillendirilmiş profile yarıçap ekler | Özel son şekillendirme bölümü |
Rulo şekillendirme hattındaki ikincil işlemlerin ayırt edici özelliği: bu işlemler rulo şekillendirme hattıyla eşzamanlı çalışır. Malzeme sürekli hareket eder (veya kontrollü bir döngüde kısa süre durur) ve ikincil işlem parçayı hatttan çıkarmadan gerçekleşir.
Rulo Şekillendirme Hattındaki İkincil İşlemler Neden Önemlidir
Bağımsız bir rulo şekillendirme makinesi bir profil üretir. Rulo şekillendirme hattındaki ikincil işlemleri entegre etmiş bir hat ise bitmiş bir parça üretir.
Fark, rulo şekillendirme hattındaki ikincil işlemlerin değer yarattığı üç noktada ortaya çıkar:
1. İşçilik maliyeti. Her hat dışı elleçleme adımı bir işçilik saatidir. Delikleri ayrı bir presste delmek, uzunlukları bir soğuk testereyle kesmek, manuel istifleme—bunlar personel sayısını artırır. Hat içi ikincil işlemler bunları ortadan kaldırır.
2. Boyutsal doğruluk. Delme hat dışı yapıldığında, delikleri kesim uçlarına veya kesim uçlarını deliklere referans alırsınız ve kümülatif toleransları yığırsınız. Hat içi delme, servo konumlandırma kullanarak delikleri şeridin kendisine referans alır. Delik deseni, ±0.5 mm veya daha iyisiyle profil geometrisine kilitli kalır.
3. Verim (Throughput). 20 m/dk profil üreten bir hattın ayrıca 20 m/dk delme yapabilmesi gerekir. Hat dışı toplu işleme bunu yakalayamaz. Rulo şekillendirme hattındaki ikincil işlemlerde entegre operasyonlar, hatın tasarlanan hızında, iş halindeki stok (WIP) envanteri oluşturmadan çalışmasını sağlar.
İnanın Endüstrisi rulo şekillendirme endüstrisi için delme presi rehberi, ekipman tarafını ayrıntılı olarak ele alır.
Ön Kesim mi Yoksa Son Kesim mi: Temel Karar
İkincil işlemleri olan her profil oluşturma hattı bir yapısal soruyla yüzleşir: kesme ve delme işlemleri önce, şerit profil oluşturma ünitesine girer (pre-cut), yoksa sonra, profil tamamen şekillendirildikten sonra (post-cut) gerçekleşir mi?
Pre-Cut Hatları
Bir ön kesim hattında, bobin önce açılır, ardından blank üretmek veya delik eklemek için bir delme presinden veya uçan makastan geçirilir ve ancak ondan sonra profil oluşturma ünitesine girer.
Avantajlar:
- Delme sırasında şerit düzdür. Punch eğri bir yüzeylere çarpmadığı için takım ömrü daha uzundur.
- Delik deformasyonu minimum düzeydedir; düz şerit, şekillendirilmiş bir profil gibi eski haline geri dönmez.
- Ön kesim oluk açma (notching), profil oluşturma işlemine müdahale edecek malzemeyi (rahatlama olukları, uç oluklar) giderebilir.
Dezavantajlar:
- Her blank, profil oluşturma ünitesine tek tek beslenmelidir. Bu, hat hızını sınırlar veya bir döngü biriktirici (loop accumulator) gerektirir.
- Her blank'ın baş ve bitiş uçları, ünitede çalıştırma/durdurma etkilerine sahiptir; bu da boyut varyasyonuna neden olabilir.
Ön kesim, kablo tepsisi üretim süreci hatlarında yaygındır; bu hatlarda delikli tepsilerin tepsi uçlarına göre hassas delik desenlerine ihtiyacı vardır.
Post-Cut Hatları
Bir son kesim hattında, şerit tüm profil oluşturma ünitesinden sürekli olarak geçer ve profil oluşturma hattındaki ikincil işlemlerde kesim/delme, profil tamamen şekillendirildikten sonra gerçekleşir.
Avantajlar:
- Gerçek sürekli üretim. Ünite kararlı durumda çalışır.
- Daha yüksek hat hızları (40–80 m/min) elde edilebilir.
- Başlangıç ve duruşlarda kaybolan malzeme yoktur.
Dezavantajlar:
- Şekillendirilmiş bir profile delme yapmak, profil konturuna uyan özel kalıp tasarımları gerektirir.
- Geri tepmeden kaynaklanan delik bozulması, aşırı delme veya uygun kalıp tasarımı ile yönetilmelidir.
- Uçan kesme (flying cut-off), ünite hızıyla tam olarak eşleşmelidir.
Çoğu yüksek hacimli hat, güneş strut kanalları, purlinler, raf dikme profilleri, ikincil işlemler için son kesim konfigürasyonları kullanır. Beli'nin tesisindeki strut kanalı profil oluşturma makinesi, 40 m/min hızda uçan kalıplı delme ile son kesim çalışır.
| Faktör | Ön Kesim | Son Kesim |
|---|---|---|
| Hat hızı | Besleme döngüsüyle sınırlı | Sürekli, yüksek hız |
| Takım ömrü | Daha iyi (düz şerit) | Daha kısa (şekillendirilmiş profil) |
| Delik doğruluğu | Mükemmel | İyi (servo senkronizasyonu gerektirir) |
| Profil karmaşıklığı | Karmaşık olukları işler | Standart delikler/yuvalar için en iyi |
| Tipik uygulamalar | Kablo tepsisi, delikli deck | Purlinler, strut, raf, koruyucular |
Delme: Rulo Şekillendirme Hattındaki En Yaygın İkincil İşlem
Eğer profil değil de parça üreten bir rulo şekillendirme hattı çalıştırıyorsanız, büyük olasılıkla delikleri hat içinde deliyorsunuzdur. Soru şudur Nasıl.
Sıkı Döngü ve Gevşek Döngü
A sıkı döngü delme sistemi, presi doğrudan rulo şekillendirme hattına monte eder. Şerit asla durmaz. Delme kalıbı bir uçan ölüm. Şeritle birlikte ilerler, senkronizasyon penceresi sırasında (tipik olarak 100–200 mm hareket) deler ve geri döner.
A gevşek döngü sistem, rulo şekillendirme makinesi ile delme presi arasında küçük bir şerit döngüsü oluşturur. Döngü, şeridin delme için pres altında kısa süre durmasını, ardından hızlanmanın devam etmesini sağlar. Gevşek döngülü sistemler mekanik olarak daha basittir ancak hat hızını sınırlar.
Servo tahrikli uçan kalıplar, yeni hatlarda mekanik bağlantıların büyük ölçüde yerini almıştır. Modern hatları çalıştıran servo besleme teknolojisi, ±0.01 mm konumlandırma hassasiyeti sağlar.
Rulo Şekillendirme Hatları İçin Kalıp Tipleri
| Kalıp tipi | Uygulama | Hız Limiti |
|---|---|---|
| Uçan kalıp (lineer kılavuz) | Standart delikler, yuvalar | 40–60 m/dak |
| Döner kalıp | Küçük delikler, tekrarlayan desenler | 100+ m/dak |
| Sabit kalıp (gevşek döngü) | Karmaşık şekiller, çentikleme | Döngü boyutuyla sınırlı |
| Portal pres | Büyük kesikler, ağır delme | 15–25 m/dak |
Döner kalıplar, rulo şekillendirme hattındaki ikincil işlemler arasında özel bir yer hak eder. Şerit hareket etmeye devam ederken delik delmek için dönen takım kullanırlar. Karşılıklı hareket eden kütle olmadığından, geleneksel bir presi yok edecek hızlarda çalışırlar. Ödünleşim, yalnızca delikler (through-holes) için çalışmalarıdır, çentik veya karmaşık şekiller için değil; ayrıca daha ince malzemelerle (tipik olarak <2 mm) sınırlıdırlar.
Kesim: Rulo Şekillendirme Hattında Uçan Makas ve Sabit Makas
Her rulo ile şekillendirilmiş parçanın kesilmiş bir ucu vardır. Rulo şekillendirme hattındaki ikincil işlemlerde kesim yöntemi, kenar kalitesini, uzunluk doğruluğunu ve yüksek hızda çalışıp çalışamayacağınızı belirler.
Uçan Makas (Hareketli Kesim)
Bıçak, profille eşzamanlı hareket eder, hareket halinde keser ve geri döner. Bu, son kesim hatlarının standardıdır.
Modern hatlar, pnömatik veya hidrolik sıkıştırmalı servo tahrikli uçan makaslar kullanır. Bıçak profili, şekillendirilmiş şeklin konturuna uygun olmalıdır—basit düz bir bıçak, kesim sırasında profili deforme ederdi.
Uzunluk doğruluğu, enkoder geri beslemesine ve servo ayarına bağlıdır. İyi ayarlanmış hatlar, 6 metre uzunluklarda 30 m/dk'da ±0.5 mm tutar.
Sabit Makas (Dur-Kes)
Hat durur, makas keser, hat yeniden başlar. Bu daha basit ve ucuzdur ancak verimi sınırlar. Düşük hacimli hatlarda veya uçan makas kuvvetlerinin aşırı olduğu kalın malzemeli profillerde yaygındır.
Tırtıl ve Kenar Kalitesi
Soğuk testere kesimi en temiz kenarları üretir ancak yavaştır. Uygun bıçak boşluğuna sahip uçan makas, çoğu uygulama için kabul edilebilir kenarlar üretir. Bıçak boşluğu, malzeme kalınlığının %5–10'u olmalıdır. Çok sıkı olursa bıçak hızla aşınır; çok gevşek olursa tırtıl oluşumu artar.
Kenar görünümünün önemli olduğu mimari profiller için ikincil bir tırtıl alma (deburring) işlemi gerekebilir. Yapısal profillerde (aşıklar, raflama) küçük tırtıllar kabul edilebilir.
Kaynaklama: Dikişi Hat İçinde Kapatma
Bazı profiller—yapısal tüp, bazı kablo tavası konfigürasyonları, kapalı kesitli raflama—şekillendirmeden sonra kaynaklanarak kapatılmayı gerektirir.
Hat içi kaynaklama sistemleri, son rulo şekillendirme pasosunun hemen ardından bir kaynak istasyonunu entegre eder. Bu, rulo şekillendirme hattındaki en kritik ikincil işlemlerden biridir. En yaygın yaklaşım, çelik için yüksek frekanslı (HF) indüksiyon kaynağı veya alüminyum ve paslanmaz için TIG/MIG'dir.
Neden sıralı? Açık bir profil şekillendirirseniz, onu hattan çıkarıp ardından hat dışında kaynaklarsanız, hizalama hatalarına yol açarsınız. Profil, elleçleme sırasında burkulabilir veya bükülebilir. Hat içi kaynaklama, profili kritik kaynak adımı boyunca gerilim ve hizalama kontrolü altında tutar.
HF kaynağı, hızlı çalışan kapalı kesitli profiller için standardtır. Bir tam otomatik kutu kiriş rulo şekillendirme makinesi kaynaklama, delme ve kesimi tek bir sürekli hatta entegre eder.
Bükme ve Son Şekillendirme İşlemleri
Rulo şekillendirme, birçok istasyonda kademeli büklerde mükemmeldir. Keskin büklerde, dönüş flanşlarında veya karmaşık uç geometrilerinde zayıftır. İşte rulo şekillendirme hattındaki son şekillendirme istasyonları burada devreye girer.
Tipik bir son şekillendirme presi, şekillendirilmiş bir profile kenar kıvrımları, çıkıntılar veya dönüş bükleri ekler. Profil rulo şekillendirme makinesinden çıkar, bir kalıp istasyonuna girer, büküyü alır ve kesime doğru devam eder.
Temel kısıt: son şekillendirme işlemi, hat hızına yetecek kadar hızlı olmalıdır; aksi halde hat, rulo şekillendirme makinesi ile bükme istasyonu arasında şeridi tamponlamak için bir akümülatör içermelidir.
Söz konusu güneş montaj braketi rulo şekillendirme makinesi hatlarında, son şekillendirme istasyonları, rulo ünitesinde kademeli olarak şekillendirilmesi imkânsız olan montaj çıkıntıları ve bağlantı noktaları ekler.
Kabartma ve Sertleştirme
Rulo ile şekillendirilmiş profiller üzerindeki düz yüzeyler yağ tenekesi etkisi yapar (yük altında eğrilir veya dalgalanır). Kabartma, malzeme eklemeden kesit modülünü artıran lokalize deformasyon ekler.
Hat içi kabartma, rulo şekillendirme ünitesinin önüne veya içine konumlandırılmış, küçük haddehanelere benzer desenli merdaneler kullanır. Kabartma deseni, rulo şekillendirme ünitesindeki sonraki bükme dizilerini engellemeyecek şekilde tasarlanmalıdır.
Metal döşeme profilleri kabartmayı yaygın olarak kullanır. Kabartmalar, beton döşeme ile mekanik kilit oluşturur. Onlar olmadan döşeme yalnızca bir kalıptır—onlarla birlikte yapısal hale gelir.
Delikleme: Üretim Hızında Desenli Delikler
Delikli profiller—kablo tavası, bazı döşeme ürünleri, dekoratif paneller—binlerce küçük, düzenli aralıklı deliğe ihtiyaç duyar.
Döner delikleme kalıpları standart çözümdür. Döner bir silindir üzerine monte edilmiş sertleştirilmiş punchlar, şerit geçerken delik deler. Silindir dönüşü, hat hızıyla senkronize olur; böylece delik aralığı tutarlı kalır.
Alternatif—uçan bir kalıpla delikleri tek tek delmek—yüksek yoğunluklu delikleme için çok yavaştır. Döner kalıplar, ±0.1 mm delik aralığı doğruluğuyla 100+ m/dk çalışır.
Eğme: Şekillendirmeden Sonra Yarıçap Bükme
Rulo şekillendirme düz profiller üretir. Uygulama eğri profiller gerektiriyorsa (mimari kaplama, eğri aşıklar), son şekillendirme eğme makinesi yarıçapı ekler.
Profil, onu hedef yarıçapa kademeli olarak büken bir dizi ayarlanabilir merdane arasından geçer. Sıkı yarıçaplar için kırışmayı önlemek amacıyla birden fazla geçiş gerekebilir.
Söz konusu metal çatı rulo şekillendirme makinesi hatları mimari pazarlara hizmet ederken, entegre bir eğme bölümü, ayrı bir eğme işlemi olmadan yarıçaplı çatı panellerini mümkün kılar.
Ekipman Entegrasyonu: Hepsini Birlikte Çalıştırma
Rulo şekillendirme hattındaki ikincil işlemleri içeren bir rulo şekillendirme hattı, makineler topluluğu değil bir sistemdir. Entegrasyon zorlukları gerçektir.
Senkronizasyon. Punch presi, kesim ve rulo şekillendirme makinesi, şeridin nerede olduğuna dair hepsi aynı fikirde olmalıdır. Bu, ortak bir enkoder referansı ve servo kontrol sistemi gerektirir. PLC tabanlı hat kontrolü, tüm hat elemanlarını koordine eder.
Gerilim kontrolü. Rulo şekillendirme hattındaki şeridi durduran veya yavaşlatan ikincil işlemler, gerilim değişimleri yaratır. Rulo şekillendirme makinesi ile ikincil işlem arasında bir akümülatör (döngü kulesi), rulo şekillendirme makinesinin sürekli çalışabilmesi için bu değişimleri emer.
Takım değişimi. Birden fazla profil genişliği üreten hatlar, yalnızca rulo şekillendirme makinesinde değil, aynı zamanda punch presinde ve kesimde de hızlı değiştirilebilir takım gerektirir. Kaset tipi rulo şekillendirme makineleri, bu esnekliği rulo şekillendirme hattındaki ikincil işlemlere de taşır.
Rulo Şekillendirme Hattındaki İkincil İşlemler İçin Tipik Hat Konfigürasyonları
| Profil türü | Rulo şekillendirme hattındaki ikincil işlemler | Hat hızı | Notlar |
|---|---|---|---|
| C/Z kiriş | Ön delme delikleri, son kesim | 20–40 m/min | C/Z takası için hızlı değişim |
| Güneş enerjili destek kanalı | Son delme delikleri, uçan kesim | 30–60 m/min | Servo tahrikli uçan kalıp |
| Kablo tepsisi | Ön delikleme, çentikleme, uzunluğa kesim | 15–25 m/dak | Karmaşık takım |
| Otoyol bariyeri | Son delme kiriş delikleri, uçan kesim | 10–20 m/min | Kalın malzeme (3–4 mm) |
| Raf dikmesi | Son delme delik desenleri, uçan kesim, hat içi kaynaklama | 20–30 m/dak | Yüksek hassasiyet gerekli |
| Zemin döşemesi | Hat içi kabartma, son kesim | 15–25 m/dak | Kabartma deseni kritik |
SSS: Rulo Şekillendirmede İkincil İşlemler
Rulo şekillendirme hattındaki ikincil işlemler, rulo şekillendirme döngüsü sırasında şeridi delen, çentikleyen, kesen, büken, kaynaklayan veya değiştiren entegre süreçlerdir. Bir profili bitmiş bir parçaya dönüştürürler.
Bazen. Hattın yedek elektrik kapasitesine, ekipman için alana ve uyumlu kontrol sistemlerine ihtiyacı vardır. Durdurma ve kesme için tasarlanmış bir hatta uçan makas takmak mümkündür, ancak önemli değişiklikler gerektirir. Beli'nin rulo şekillendirme makinesi bileşenleri rehberi, yükseltme seçeneklerini ele alır.
Servo tahrikli uçan kalıp punch presi, tonaj ve karmaşıklığa bağlı olarak tipik olarak hat maliyetine –25 ekler. Yüksek hacimli üretimde işçilik tasarrufu, primi tipik olarak 12–18 ay içinde karşılar.
Servo konumlandırma ve uygun takımla, şerit uzunluğuna göre ±0.5 mm ve delik çapında ±0.3 mm. Ön delme konfigürasyonları (düz şerit), son delmeden (şekillendirilmiş profil) daha doğrudur.
Evet, CNC takım değişimi veya modüler kalıp setleriyle. Hızlı değiştirilebilir punch kalıpları, desen değişimini 15–30 dakikaya indirir. Sık desen değişimi olan hatlar için bu kritik bir özelliktir.
Punch presleri düzenli kalıp yağlaması, punch/kalıp muayenesi ve kılavuz ray yağlaması gerektirir. Uçan makas bıçakları periyodik bilenme ve boşluk ayarı gerektirir. rulo şekillendirme önleyici bakımı rehberi, tam kontrol listesini ele alır.
Karmaşık çentikleme için veya delik deseninin boş kenara tam olarak referans alması gerektiğinde ön kesim. Verimin delme karmaşıklığından daha önemli olduğu yüksek hacimli üretim için son kesim.
Sonuç
Rulo şekillendirme hattındaki ikincil işlemler, bir rulo şekillendirme hattını bir profil üreticisinden parça üreticisine dönüştürür. Belirli işlemler profile ve uygulamasına bağlıdır, ancak kalıp tutarlıdır. İşlemi hat içine entegre edin, hattın geri kalanıyla senkronize edin ve hat dışı elleçlemeyi ortadan kaldırın.
Yeni hat yatırımları için soru, rulo şekillendirme hattına ikincil işlemler dahil edilmeli mi değil mi, hangilerinin ve belirli profilleriniz için nasıl yapılandırılacağıdır. Rulo şekillendirme makinesi yardımcı ekipman genel bakışı, entegre hatları güvenilir kılan destekleyici sistemleri ele alır.
Bir sonraki adım, parça özelliklerinizi tanımlamak, hangi işlemlerin hat içinde veya hat dışında gerçekleşmesi gerektiğini belirlemek ve hattı buna göre yapılandırmaktır. Rulo şekillendirme hattındaki ikincil işlemleri içeren iyi entegre edilmiş bir hat, ayrı süreçlerinin toplamından daha hızlı çalışır, daha doğru parçalar üretir ve daha düşük işletme maliyetlidir.
İlgili: Rulo Şekillendirme Makinesi Fiyatı: 2026'nın 7 En İyi Nihai Sırrı | Özel Rulo Şekillendirme Makinesi Küresel Pazarlar 2026





 Türkçe