


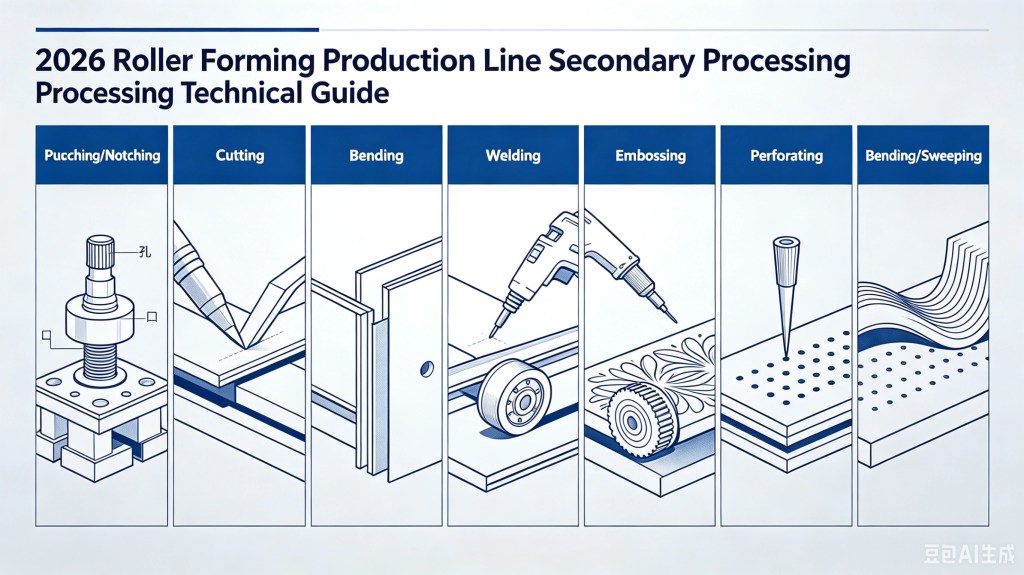
A bobina bruta entra na mesa de entrada. Ela sai como um perfil acabado, furado e cortado no comprimento. Entre a entrada e a saída fica a máquina de conformação a frio, e na maioria das linhas de produção, um conjunto de Operações secundárias na linha de conformação a frio determina se a linha produz uma forma genérica ou um componente pronto para o mercado.
As operações secundárias na linha de conformação a frio são os processos integrados que furos, entalham, cortam, dobram, soldam ou de outra forma modificam a tira durante o ciclo de conformação a frio. Elas eliminam o manuseio offline, reduzem a mão de obra e apertam as tolerâncias. Uma linha sem elas faz perfis. Uma linha com elas faz peças.
De acordo com a Precision Metalforming Association, integrar operações secundárias é um dos upgrades de maior ROI para linhas de conformação a frio existentes.
O que Conta como uma Operação Secundária?
Se a máquina de conformação a frio dobra gradualmente a tira plana em um formato de perfil acabado, as operações secundárias na linha de conformação a frio são tudo o mais que acontece inline para tornar esse perfil utilizável em sua aplicação final.
As operações secundárias típicas na linha de conformação a frio incluem:
| Operação | O que faz | Quando acontece |
|---|---|---|
| Punção / Entalhe | Cria furos, ranhuras, ventilações, recortes | Pré-punção (antes da máquina) ou pós-punção (após a máquina) |
| Cortar | Corta o perfil contínuo no comprimento final | Pós-corte (após a passada final) |
| Dobrar | Adiciona abas, dobras de borda, retornos após a conformação | Estação de pós-conformação |
| Soldagem | Fecha costuras em perfis tubulares/complexos | Inline, após a passada final |
| Relevo | Adiciona nervuras de rigidez ou padrões de superfície | Entre estações de conformação ou pós-conformação |
| Perfuração | Cria matrizes de furos padronizados | Pré-punção ou rotativa inline |
| Curvamento / Arqueamento | Adiciona raio ao perfil conformado | Seção dedicada de pós-conformação |
O traço definidor das operações secundárias na linha de conformação a frio: essas operações operam sincronamente com a linha de conformação a frio. O material se move continuamente (ou para brevemente em um loop controlado), e a operação secundária é executada sem remover a peça da linha.
Por que as Operações Secundárias na Linha de Conformação a Frio Importam
Uma perfiladeira autônoma faz um perfil. Uma linha com operações secundárias integradas na linha de conformação a frio faz uma peça acabada.
A diferença aparece em três pontos onde as operações secundárias na linha de conformação a frio criam valor:
1. Custo de mão de obra. Cada etapa de manuseio offline é uma hora de trabalho. Furar furos em uma prensa separada, cortar comprimentos em uma serra fria, empilhamento manual—isso adiciona pessoal. As operações secundárias inline eliminam tudo isso.
2. Precisão dimensional. Quando a punção acontece offline, você referencia furos às extremidades cortadas, ou extremidades cortadas aos furos—e acumula tolerâncias cumulativas. A punção inline referencia furos à própria tira, usando posicionamento servo. O padrão de furos permanece travado à geometria do perfil em ±0.5 mm ou melhor.
3. Vazão. Uma linha produzindo 20 m/min de perfil precisa também furar a 20 m/min. O processamento offline em lote não consegue acompanhar. Operações integradas nas operações secundárias na linha de conformação a frio permitem que a linha rode em sua velocidade projetada sem criar estoque de trabalho em processo.
Acredite na indústria prensa de estampagem para indústria de conformação de rolos guia aborda o lado do equipamento em detalhe.
Pré-Corte vs. Pós-Corte: A Decisão Fundamental
Toda linha de conformação com operações secundárias na linha de conformação enfrenta uma questão estrutural: as operações de corte e punção acontecem antes a tira entrar no moinho de conformação (pré-corte), ou depois o perfil foi totalmente formado (pós-corte)?
Linhas de Pré-Corte
Em uma linha de pré-corte, a bobina é primeiramente desbobinada, depois alimentada por uma prensa de punção ou tesoura voadora para cortar blanks ou adicionar furos, e só então entra no moinho de conformação.
Vantagens:
- A tira está plana durante a punção. A vida útil das ferramentas é maior porque o punção não atinge uma superfície curva.
- A distorção do furo é mínima — a tira plana não retorna à sua forma original da mesma maneira que um perfil moldado.
- O entalhe de pré-corte pode remover material que de outra forma interferiria no processo de conformação (entalhes de alívio, entalhes de extremidade).
Desvantagens:
- Cada blank deve ser alimentado individualmente no moinho de conformação. Isso limita a velocidade da linha ou exige um acumulador de laço.
- As extremidades inicial e final de cada blank têm efeitos de inicialização/desligamento no moinho, o que pode causar variação dimensional.
O pré-corte é comum em processo de fabricação de bandeja de cabos linhas nas quais bandejas perfuradas precisam de padrões de furos precisos em relação às extremidades da bandeja.
Linhas de Pós-Corte
Em uma linha de pós-corte, a tira passa por todo o moinho de conformação continuamente, e o corte/punção em operações secundárias na linha de conformação acontece após o perfil estar totalmente formado.
Vantagens:
- Produção verdadeiramente contínua. O moinho opera em estado estacionário.
- Velocidades de linha mais altas (40–80 m/min) são alcançáveis.
- Nenhum material perdido em inícios e paradas.
Desvantagens:
- Punçar um perfil formado exige projetos de matrizes personalizadas que correspondam ao contorno do perfil.
- A distorção do furo por recuo elástico deve ser gerenciada com super-punção ou projeto de matriz adequado.
- O corte voador deve coincidir com a velocidade do moinho com precisão.
A maioria das linhas de alto volume, canais strut solares, purlins, montantes de estantes, usa configurações de pós-corte para operações secundárias na linha de conformação. A máquina de conformação de canal strut nas instalações da Beli opera em pós-corte com punção de matriz voadora a 40 m/min.
| Fator | Pré-Corte | Pós-Corte |
|---|---|---|
| Velocidade da linha | Limitada pelo ciclo de alimentação | Contínua, alta velocidade |
| Vida útil das ferramentas | Melhor (tira plana) | Menor (perfil formado) |
| Precisão do furo | Excelente | Boa (requer sincronização servo) |
| Complexidade do perfil | Lida com entalhes complexos | Melhor para furos/ranhuras padrão |
| Aplicações típicas | Bandeja de cabos, deck perfurado | Purlins, strut, estantes, proteções |
Punção: A Operação Secundária Mais Comum na Linha de Conformação a Frio
Se você opera uma linha de conformação a frio que faz peças em vez de perfis, provavelmente está furando furos inline. A questão é como.
Malha Tensionada vs. Malha Folgada
A circuito fechado sistema de punção monta a prensa diretamente na linha de conformação a frio. A tira nunca para de se mover. A matriz de punção é uma morte voadora. Ela acompanha a tira, fura durante a janela de sincronização (tipicamente 100–200 mm de deslocamento) e retorna.
A laço solto sistema cria um pequeno loop de tira entre a perfiladeira e a prensa de punção. O loop permite que a tira pare brevemente sob a prensa para a punção, e então a aceleração recomeça. Sistemas de malha folgada são mais simples mecanicamente, mas limitam a velocidade da linha.
Matrizes voadoras acionadas por servo substituíram em grande parte as ligações mecânicas em linhas novas. A tecnologia de alimentador servo que impulsiona as linhas modernas permite precisão de posicionamento de ±0.01 mm.
Tipos de Matriz para Linhas de Conformação a Frio
| Tipo de matriz | Aplicação | Limite de velocidade |
|---|---|---|
| Matriz voadora (guia linear) | Furos padrão, ranhuras | 40–60 m/min |
| matriz rotativa | Furos pequenos, padrões repetitivos | Mais de 100 m/min |
| Matriz estacionária (malha folgada) | Formatos complexos, entalhe | Limitado pelo tamanho do loop |
| Prensa portal | Recortes grandes, punção pesada | 15–25 m/min |
As matrizes rotativas merecem menção especial nas operações secundárias na linha de conformação a frio. Elas usam ferramental rotativo para furar furos enquanto a tira continua se movendo. Como não há massa recíproca, operam em velocidades que destruiriam uma prensa convencional. A desvantagem é que funcionam apenas para furos passantes, não entalhes ou formatos complexos, e são limitadas a materiais mais finos (tipicamente <2 mm).
Corte: Tesoura Voadora vs. Tesoura Estacionária na Linha de Conformação a Frio
Toda peça conformada a frio tem uma extremidade cortada. O método de corte nas operações secundárias na linha de conformação a frio determina a qualidade da borda, a precisão do comprimento e se você pode operar em alta velocidade.
Tesoura Voadora (Corte em Movimento)
A lâmina se move sincronamente com o perfil, corta em movimento e retorna. Este é o padrão para linhas de pós-corte.
Linhas modernas usam tesouras voadoras acionadas por servo com fixação pneumática ou hidráulica. O perfil da lâmina corresponde ao contorno do formato conformado—uma lâmina reta simples deformaria o perfil durante o corte.
A precisão do comprimento depende do feedback do encoder e da sintonia servo. Linhas bem ajustadas mantêm ±0.5 mm em comprimentos de 6 metros a 30 m/min.
Tesoura Estacionária (Parar-e-Cortar)
A linha para, a tesoura corta, a linha reinicia. Isso é mais simples e barato, mas limita a vazão. É comum em linhas de baixo volume ou perfis com material espesso onde as forças da tesoura voadora se tornam excessivas.
Rebarba e Qualidade da Borda
O corte por serra fria produz as bordas mais limpas, mas é lento. A tesoura voadora com folga de lâmina adequada produz bordas aceitáveis para a maioria das aplicações. A folga da lâmina deve ser de 5–10% da espessura do material. Muito apertada e a lâmina desgasta rapidamente; muito folgada e a formação de rebarba aumenta.
Para perfis arquitetônicos onde a aparência da borda importa, uma operação secundária de rebarbação pode ser justificada. Para perfis estruturais (terças, racks), rebars menores são aceitáveis.
Soldagem: Fechando a Costura Inline
Alguns perfis—tubo estrutural, certas configurações de bandeja de cabos, racks de seção fechada—exigem que o perfil seja soldado fechado após a conformação.
Sistemas de soldagem inline integram uma estação de soldagem imediatamente após a passada final de conformação a frio. Esta é uma das operações secundárias mais críticas na linha de conformação a frio. A abordagem mais comum é a soldagem por indução de alta frequência (HF) para aço, ou TIG/MIG para alumínio e inoxidável.
Por que em linha? Se você conforma um perfil aberto, remove da linha e depois solda offline, introduz erros de alinhamento. O perfil pode torcer ou empenar durante o manuseio. A soldagem inline mantém o perfil sob controle de tensão e alinhamento através da etapa crítica de soldagem.
A soldagem HF é padrão para perfis de seção fechada operando em velocidade. Uma perfiladeira de viga caixa automática completa integra soldagem, punção e corte em uma única linha contínua.
Dobra e Operações de Pós-Conformação
A conformação a frio é excelente em dobras graduais ao longo de muitas estações. É ruim em dobras acentuadas, flanges de retorno ou geometrias complexas de extremidade. É aí que as estações de pós-conformação nas operações secundárias na linha de conformação a frio entram.
Uma prensa de pós-conformação típica adiciona dobras de borda, abas ou dobras de retorno a um perfil conformado. O perfil sai da perfiladeira, entra em uma estação de matriz, recebe a dobra e segue para o corte.
A restrição fundamental: a operação de pós-conformação deve ser rápida o suficiente para acompanhar a velocidade da linha, ou a linha deve incluir um acumulador para armazenar a tira entre a perfiladeira e a estação de dobra.
Para perfiladeira de suporte de montagem solar linhas, estações de pós-conformação adicionam abas de montagem e pontos de conexão que seriam impossíveis de conformar gradualmente na máquina de conformação.
Estampagem em Relevo e Rigidez
Superfícies planas em perfis conformados a frio tendem a empenar (deformar ou ondular sob carga). O relevo adiciona deformação localizada que aumenta o módulo seccional sem adicionar material.
O relevo inline usa rolos padronizados (como pequenas laminadoras) posicionados antes ou dentro da máquina de conformação a frio. O padrão de relevo deve ser projetado para não interferir nas sequências de dobra subsequentes na máquina de conformação a frio.
Os perfis de steel deck usam relevo extensivamente. Os relevos criam trava mecânica com a laje de concreto. Sem eles, o deck é apenas uma forma—com eles, é estrutural.
Perfuração: Furos Padronizados na Velocidade de Produção
Perfis perfurados—bandeja de cabos, alguns produtos de piso, painéis decorativos—precisam de milhares de furos pequenos e regularmente espaçados.
As matrizes rotativas de perfuração são a solução padrão. Punções temperados montados em um cilindro rotativo furo furos enquanto a tira passa. A rotação do cilindro sincroniza com a velocidade da linha para que o espaçamento dos furos seja consistente.
A alternativa—furar furos um de cada vez com uma matriz voadora—é lenta demais para perfuração de alta densidade. Matrizes rotativas operam a 100+ m/min com precisão de espaçamento de furos de ±0.1 mm.
Curvamento: Dobra de Raio Após a Conformação
A conformação a frio faz perfis retos. Se a aplicação precisa de perfis curvos (revestimento arquitetônico, terças curvas), uma máquina de curvamento de pós-conformação adiciona o raio.
O perfil passa por uma série de rolos ajustáveis que o dobram gradualmente até o raio alvo. Múltiplas passadas podem ser necessárias para raios apertados e evitar dobras.
Para perfiladeira de telhado metálico linhas que atendem mercados arquitetônicos, uma seção de curvamento integrada permite painéis de telhado com raio sem um processo de curvamento separado.
Integração de Equipamentos: Fazendo Tudo Funcionar Junto
Uma linha de conformação a frio com operações secundárias na linha de conformação a frio é um sistema, não uma coleção de máquinas. Os desafios de integração são reais.
Sincronização. A prensa de punção, o corte e a perfiladeira devem concordar sobre onde está a tira. Isso requer uma referência comum de encoder e um sistema de controle servo. O controle de linha baseado em CLP coordena todos os elementos da linha.
Controle de tensão. Operações secundárias na linha de conformação a frio que param ou retardam a tira criam variações de tensão. Um acumulador (torre de loop) entre a perfiladeira e a operação secundária absorve essas variações para que a perfiladeira possa operar continuamente.
Troca de ferramental. Linhas que produzem múltiplas larguras de perfil precisam de ferramental de troca rápida não apenas na perfiladeira, mas também na prensa de punção e no corte. Máquinas de conformação a frio tipo cassete estendem essa flexibilidade às operações secundárias na linha de conformação a frio.
Configurações Típicas de Linha para Operações Secundárias na Linha de Conformação a Frio
| Tipo de perfil | Secondary operations in the roll forming line | Velocidade da linha | Observações |
|---|---|---|---|
| C/Z purlin | Pré-punção de furos, pós-corte | 20–40 m/min | Troca rápida para permuta C/Z |
| Solar strut channel | Pós-punção de furos, corte voador | 30–60 m/min | Matriz voadora acionada por servo |
| Bandeja de cabos | Pré-perfuração, entalhe, corte no comprimento | 15–25 m/min | Ferramental complexo |
| Highway guardrail | Pós-punção de furos de viga, corte voador | 10–20 m/min | Material espesso (3–4 mm) |
| Montante de rack | Padrões de furos pós-punção, corte voador, soldagem inline | 20–30 m/min | Alta precisão requerida |
| Floor deck | Relevo inline, pós-corte | 15–25 m/min | Padrão de relevo crítico |
FAQ: Operações Secundárias na Conformação a Frio
As operações secundárias na linha de conformação a frio são processos integrados que furo, entalham, cortam, dobram, soldam ou modificam a tira durante o ciclo de conformação a frio. Elas transformam um perfil em uma peça acabada.
Sometimes. The line needs spare electrical capacity, space for the equipment, and compatible control systems. Retrofitting a flying shear onto a line designed for stop-and-cut is possible but requires significant modification. Beli’s componentes de máquinas de perfilagem de rolos aborda as opções de upgrade.
Uma prensa de punção com matriz voadora acionada por servo normalmente adiciona 15–25% ao custo da linha, dependendo da tonelagem e complexidade. Para produção de alto volume, a economia de mão de obra normalmente paga o prêmio em 12–18 meses.
Com posicionamento servo e ferramental adequado, ±0.5 mm em relação ao comprimento da tira e ±0.3 mm no diâmetro do furo. Configurações de pré-punção (tira plana) são mais precisas que pós-punção (perfil conformado).
Sim, com troca de ferramental CNC ou conjuntos de matrizes modulares. Matrizes de punção de troca rápida reduzem a troca de padrão para 15–30 minutos. Para linhas com mudanças de padrão frequentes, este é um recurso crítico.
Prensas de punção precisam de lubrificação regular da matriz, inspeção de punch/matriz e lubrificação dos trilhos guia. Lâminas de tesoura voadora precisam de afiação periódica e ajuste de folga. O manutenção preventiva de conformação de rolos guia aborda a lista de verificação completa.
Pré-corte para entalhe complexo ou quando o padrão de furos deve referenciar a borda em branco com precisão. Pós-corte para produção de alto volume onde a vazão importa mais que a complexidade da punção.
Conclusão
As operações secundárias na linha de conformação a frio transformam uma linha de conformação a frio de fabricante de perfis em produtora de peças. As operações específicas dependem do perfil e de sua aplicação, mas o padrão é consistente. Integre a operação inline, sincronize-a com a linha e elimine o manuseio offline.
Para novos investimentos em linha, a questão não é se incluir operações secundárias na linha de conformação a frio, mas quais, e como configurá-las para seus perfis específicos. A visão geral de equipamentos auxiliares de perfiladeira aborda os sistemas de suporte que tornam as linhas integradas confiáveis.
O próximo passo é definir as especificações de sua peça, identificar quais operações devem acontecer inline versus offline e configurar a linha de acordo. Uma linha bem integrada com operações secundárias na linha de conformação a frio opera mais rápido, produz peças mais precisas e custa menos para operar do que a soma de seus processos separados.
Related: Preço de Perfiladeira: 7 Melhores Segredos Definitivos 2026 | Mercados Globais de Perfiladeira Personalizada 2026





 Português