


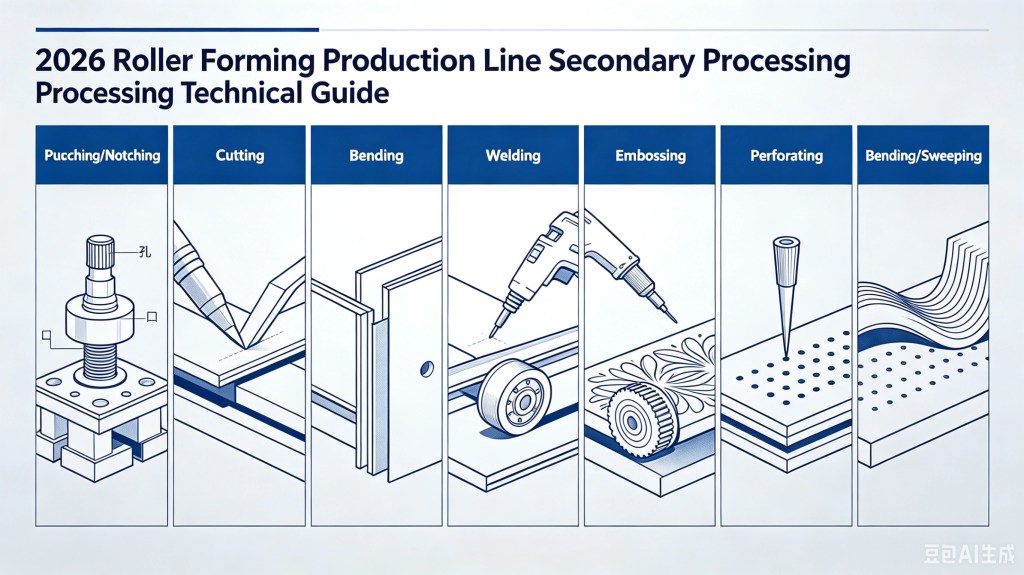
Το ακατέργαστο πηνίο εισέρχεται στο τραπέζι εισόδου. Εξέρχεται ως έτοιμο, διατρημένο, κομμένο στο μήκος προφίλ. Μεταξύ εισόδου και εξόδου βρίσκεται το μηχάνημα διαμόρφωσης με κυλίνδρους και, στις περισσότερες γραμμές παραγωγής, ένα σύνολο Δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους καθορίζει αν η γραμμή παράγει ένα γενικό σχήμα ή ένα εξάρτημα έτοιμο για την αγορά.
Οι δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους είναι οι ενσωματωμένες διεργασίες που τρυπούν, εγκόπτουν, κόβουν, λυγίζουν, συγκολλούν ή διαφορετικά τροποποιούν τη λωρίδα κατά την διάρκεια τον κύκλο διαμόρφωσης με κυλίνδρους. Εξαλείφουν τον χειρισμό εκτός σύνδεσης, μειώνουν την εργασία και σφίγγουν τις ανοχές. Μια γραμμή χωρίς αυτές φτιάχνει προφίλ. Μια γραμμή με αυτές φτιάχνει εξαρτήματα.
Σύμφωνα με την Ένωση Μεταλλικής Μορφοποίησης Ακριβείας, η ενσωμάτωση δευτερεύουσων εργασιών είναι μία από τις αναβαθμίσεις με την υψηλότερη απόδοση επένδυσης για υπάρχουσες γραμμές διαμόρφωσης με κυλίνδρους.
Τι Θεωρείται Δευτερεύουσα Εργασία;
Αν το μηχάνημα διαμόρφωσης με κυλίνδρους λυγίζει σταδιακά την επίπεδη λωρίδα σε ένα έτοιμο σχήμα προφίλ, οι δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους είναι όλα τα υπόλοιπα που συμβαίνουν εν σειρά για να καταστεί το προφίλ χρήσιμο στην τελική του εφαρμογή.
Οι τυπικές δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους περιλαμβάνουν:
| Λειτουργία | Τι κάνει | Πότε συμβαίνει |
|---|---|---|
| Διάτρηση / Εγκοπή | Δημιουργεί οπές, σχισμές, αεραγωγούς, αποκόμματα | Προ-διάτρηση (πριν το μηχάνημα) ή μετα-διάτρηση (μετά το μηχάνημα) |
| Cut-off | Κόβει το συνεχές προφίλ στο έτοιμο μήκος | Μετα-κοπή (μετά την τελική δίοδο) |
| Bending | Προσθέτει γλωσσίδια, κρυφές άκρες, επιστροφές μετά τη διαμόρφωση | Σταθμός μετά-διαμόρφωσης |
| Συγκόλληση | Κλείνει ραφές σε σωληνωτά/πολύπλοκα προφίλ | Εν σειρά, μετά την τελική δίοδο |
| Ανάγλυφη εκτύπωση | Προσθέτει νευρώσεις ακαμψίας ή μοτίβα επιφάνειας | Μεταξύ σταθμών διαμόρφωσης ή μετά-διαμόρφωση |
| Perforating | Δημιουργεί διατεταγμένους πίνακες οπών | Προ-διάτρηση ή περιστροφική εν σειρά |
| Καμπύλωση / Σάρωση | Προσθέτει ακτίνα στο διαμορφωμένο προφίλ | Αφιερωμένη ενότητα μετά-διαμόρφωσης |
Το καθοριστικό χαρακτηριστικό των δευτερεύουσων εργασιών στη γραμμή διαμόρφωσης με κυλίνδρους: αυτές οι εργασίες λειτουργούν σύγχρονα με τη γραμμή διαμόρφωσης με κυλίνδρους. Το υλικό κινείται συνεχώς (ή σταματά σύντομα σε έναν ελεγχόμενο βρόχο) και η δευτερεύουσα εργασία εκτελείται χωρίς να αφαιρεθεί το εξάρτημα από τη γραμμή.
Γιατί Έχουν Σημασία οι Δευτερεύουσες Εργασίες στη Γραμμή Διαμόρφωσης με Κυλίνδρους
Μια αυτόνομη μηχανή διαμόρφωσης με κυλίνδρους φτιάχνει ένα προφίλ. Μια γραμμή με ενσωματωμένες δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους φτιάχνει ένα έτοιμο εξάρτημα.
Η διαφορά εμφανίζεται σε τρία σημεία όπου οι δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους δημιουργούν αξία:
1. Κόστος εργασίας. Κάθε βήμα χειρισμού εκτός σύνδεσης είναι μια εργατοώρα. Η διάτρηση οπών σε ξεχωριστό πιεστήριο, το κόψιμο μηκών σε ψυχρό πριόνι, η χειροκίνητη στοίβαξη—αυτά προσθέτουν προσωπικό. Οι ενσωματωμένες δευτερεύουσες εργασίες τα εξαλείφουν.
2. Διαστατική ακρίβεια. Όταν η διάτρηση γίνεται εκτός σύνδεσης, αναφέρετε τις οπές στα κομμένα άκρα ή τα κομμένα άκρα στις οπές—και συσσωρεύετε αθροιστικές ανοχές. Η ενσωματωμένη διάτρηση αναφέρει τις οπές στην ίδια τη λωρίδα, χρησιμοποιώντας τοποθέτηση σερβο. Το μοτίβο οπών παραμένει κλειδωμένο στη γεωμετρία του προφίλ σε ±0,5 mm ή καλύτερα.
3. Απόδοση. Μια γραμμή που παράγει 20 m/min προφίλ πρέπει να διατρυπά επίσης στα 20 m/min. Η επεξεργασία παρτίδων εκτός σύνδεσης δεν μπορεί να το ανταγωνιστεί. Οι ενσωματωμένες λειτουργίες στις δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους επιτρέπουν στη γραμμή να λειτουργεί με την σχεδιασμένη ταχύτητά της χωρίς να δημιουργεί αποθέματα ημιτελών προϊόντων.
Believe Industry’s πρέσα διάτρησης για βιομηχανία σχηματισμού κυλίνδρων οδηγός καλύπτει την πλευρά του εξοπλισμού με λεπτομέρεια.
Προ-Κοπή έναντι Μετα-Κοπής: Η Θεμελιώδης Απόφαση
Κάθε γραμμή roll forming με δευτερεύουσες λειτουργίες στη γραμμή roll forming αντιμετωπίζει ένα δομικό ερώτημα: συμβαίνουν οι λειτουργίες κοπής και διάτρησης πριν η λωρίδα εισέλθει στον μύλο roll forming (προ-κοπή), ή μετά το προφίλ έχει διαμορφωθεί πλήρως (μετά-κοπή);
Γραμμές Προ-Κοπής
Σε μια γραμμή προ-κοπής, το ρολό πρώτα ξεδιπλώνεται, στη συνέχεια τροφοδοτείται μέσω πρέσας διάτρησης ή flying shear για να κοπούν κενά ή να προστεθούν οπές και μόνο τότε εισέρχεται στον μύλο roll forming.
Πλεονεκτήματα:
- Η λωρίδα είναι επίπεδη κατά τη διάτρηση. Η διάρκεια ζωής των εργαλείων είναι μεγαλύτερη επειδή το έμβολο δεν χτυπά μια καμπύλη επιφάνεια.
- Hole distortion is minimal—the flat strip doesn’t spring back the way a formed profile does.
- Η εγκοπή προ-κοπής μπορεί να αφαιρέσει υλικό που διαφορετικά θα παρενέβαλλε με τη διαδικασία roll forming (εντομές ανακούφισης, τελικές εντομές).
Μειονεκτήματα:
- Κάθε κενό πρέπει να τροφοδοτείται ξεχωριστά στον μύλο roll forming. Αυτό περιορίζει την ταχύτητα γραμμής ή απαιτεί έναν συσσωρευτή βρόχου.
- Τα μπροστινά και πίσω άκρα κάθε κενού έχουν φαινόμενα εκκίνησης/τερματισμού στον μύλο, που μπορούν να προκαλέσουν διαστατική απόκλιση.
Η προ-κοπή είναι συνηθισμένη σε διαδικασία κατασκευής δίσκων καλωδίων γραμμές όπου οι διάτρητοι δίσκοι χρειάζονται ακριβή μοτίβα οπών σε σχέση με τα άκρα του δίσκου.
Γραμμές Μετά-Κοπής
Σε μια γραμμή μετά-κοπής, η λωρίδα διέρχεται συνεχώς από ολόκληρο τον μύλο roll forming και η κοπή/διάτρηση σε δευτερεύουσες λειτουργίες στη γραμμή roll forming συμβαίνει αφού το προφίλ έχει διαμορφωθεί πλήρως.
Πλεονεκτήματα:
- Πραγματική συνεχής παραγωγή. Ο μύλος λειτουργεί σε σταθερή κατάσταση.
- Υψηλότερες ταχύτητες γραμμής (40–80 m/min) είναι εφικτές.
- Καμία απώλεια υλικού σε εκκινήσεις και σταματήματα.
Μειονεκτήματα:
- Η διάτρηση ενός διαμορφωμένου προφίλ απαιτεί προσαρμοσμένα σχέδια καλουπιών που ταιριάζουν με το περίγραμμα του προφίλ.
- Η παραμόρφωση οπής από την αναπήδηση (springback) πρέπει να διαχειρίζεται με υπερ-διάτρηση ή σωστό σχεδιασμό καλουπιού.
- Το flying cut-off πρέπει να ταιριάζει ακριβώς με την ταχύτητα του μύλου.
Οι περισσότερες γραμμές υψηλού όγκου, κανάλια στήριξης ηλιακών, purlin, όρθιες σχάρες, χρησιμοποιούν διαμορφώσεις μετά-κοπής για δευτερεύουσες λειτουργίες στη γραμμή roll forming. Η μηχανή roll forming καναλιών στήριξης στην εγκατάσταση της Beli λειτουργεί μετά-κοπή με διάτρηση flying die στα 40 m/min.
| Παράγοντας | Προ-Κοπή | Μετά-Κοπή |
|---|---|---|
| Ταχύτητα γραμμής | Περιορισμένη από τον κύκλο τροφοδοσίας | Συνεχής, υψηλή ταχύτητα |
| Διάρκεια ζωής εργαλείων | Καλύτερη (επίπεδη λωρίδα) | Μικρότερη (διαμορφωμένο προφίλ) |
| Ακρίβεια οπής | Εξαιρετική | Καλή (απαιτεί συγχρονισμό servo) |
| Πολυπλοκότητα προφίλ | Διαχειρίζεται πολύπλοκες εντομές | Καλύτερη για τυπικές οπές/σχισμές |
| Τυπικές εφαρμογές | Δίσκος καλωδίων, διάτρητο κατάστρωμα | Purlin, στήριξη, ράφια, προστατευτικά |
Διάτρηση: Η Συνηθέστερη Δευτερεύουσα Εργασία στη Γραμμή Διαμόρφωσης με Κυλίνδρους
Αν λειτουργείτε μια γραμμή διαμόρφωσης με κυλίνδρους που φτιάχνει εξαρτήματα αντί για προφίλ, πιθανώς τρυπάτε οπές εν σειρά. Το ερώτημα είναι how.
Σφιχτός Βρόχος έναντι Χαλαρού Βρόχου
A tight-loop σύστημα διάτρησης τοποθετεί το πιεστήριο απευθείας στη γραμμή διαμόρφωσης με κυλίνδρους. Η λωρίδα δεν σταματά ποτέ να κινείται. Το καλούπι διάτρησης είναι ένα flying die. Ταξιδεύει μαζί με τη λωρίδα, τρυπά κατά το παράθυρο συγχρονισμού (συνήθως 100–200 mm διαδρομής) και επιστρέφει.
A loose-loop σύστημα δημιουργεί έναν μικρό βρόχο λωρίδας μεταξύ της μηχανής διαμόρφωσης και του πιεστηρίου διάτρησης. Ο βρόχος επιτρέπει στη λωρίδα να σταματά σύντομα κάτω από το πιεστήριο για διάτρηση και μετά συνεχίζεται η επιτάχυνση. Τα συστήματα χαλαρού βρόχου είναι απλούστερα μηχανικά αλλά περιορίζουν την ταχύτητα γραμμής.
Τα ιπτάμενα καλούπια με κίνηση σερβο έχουν αντικαταστήσει σε μεγάλο βαθμό τους μηχανικούς συνδέσμους σε νέες γραμμές. Η τεχνολογία τροφοδότη σερβο που οδηγεί τις σύγχρονες γραμμές επιτρέπει ακρίβεια τοποθέτησης ±0,01 mm.
Τύποι Καλουπιών για Γραμμές Διαμόρφωσης με Κυλίνδρους
| Die type | Εφαρμογή | Speed limit |
|---|---|---|
| Ιπτάμενο καλούπι (γραμμικός οδηγός) | Τυπικές οπές, σχισμές | 40–60 μ/λεπτό |
| Rotary die | Μικρές οπές, επαναλαμβανόμενα μοτίβα | 100+ m/min |
| Ακίνητο καλούπι (χαλαρός βρόχος) | Σύνθετα σχήματα, εγκοπή | Περιορισμένο από το μέγεθος βρόχου |
| Πιεστήριο πύλης | Μεγάλα αποκόμματα, βαριά διάτρηση | 15–25 μ/λεπτό |
Τα περιστροφικά καλούπια αξίζουν ειδικής μνείας στις δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους. Χρησιμοποιούν περιστρεφόμενα εργαλεία για να τρυπούν οπές ενώ η λωρίδα συνεχίζει να κινείται. Επειδή δεν υπάρχει αμφίδρομη μάζα, λειτουργούν σε ταχύτητες που θα κατέστρεφαν ένα συμβατικό πιεστήριο. Ο αντισταθμισμός είναι ότι λειτουργούν μόνο για διάτρητες οπές, όχι για εγκοπές ή σύνθετα σχήματα, και περιορίζονται σε λεπτότερα υλικά (συνήθως <2 mm).
Κοπή: Ιπτάμενο Ψαλίδι έναντι Ακίνητου Ψαλιδιού στη Γραμμή Διαμόρφωσης με Κυλίνδρους
Κάθε διαμορφωμένο με κυλίνδρους εξάρτημα έχει ένα κομμένο άκρο. Η μέθοδος κοπής στις δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους καθορίζει την ποιότητα άκρης, την ακρίβεια μήκους και αν μπορείτε να λειτουργείτε σε υψηλή ταχύτητα.
Ιπτάμενο Ψαλίδι (Κινητή Κοπή)
Η λεπίδα κινείται σύγχρονα με το προφίλ, κόβει ενώ κινείται και επιστρέφει. Αυτό είναι το τυπικό για γραμμές μετα-κοπής.
Οι σύγχρονες γραμμές χρησιμοποιούν ιπτάμενα ψαλίδια με κίνηση σερβο με πνευματική ή υδραυλική σύσφιξη. Το προφίλ της λεπίδας ταιριάζει με το περίγραμμα του διαμορφωμένου σχήματος—μια απλή ίσια λεπίδα θα παραμόρφωνε το προφίλ κατά την κοπή.
Η ακρίβεια μήκους εξαρτάται από την ανατροφοδότηση κωδικοποιητή και τον συντονισμό σερβο. Οι καλά συντονισμένες γραμμές διατηρούν ±0,5 mm σε μήκη 6 μέτρων στα 30 m/min.
Ακίνητο Ψαλίδι (Σταμάτα-και-Κόψε)
Η γραμμή σταματά, το ψαλίδι κόβει, η γραμμή επανεκκινεί. Αυτό είναι απλούστερο και φθηνότερο αλλά περιορίζει την απόδοση. Είναι συνηθισμένο σε γραμμές χαμηλού όγκου ή προφίλ με παχύ υλικό όπου οι δυνάμεις ιπτάμενου ψαλιδιού γίνονται υπερβολικές.
Κορδόνι (Burr) και Ποιότητα Άκρης
Το κόψιμο με ψυχρό πριόνι παράγει τις καθαρότερες άκρες αλλά είναι αργό. Το ιπτάμενο ψαλίδι με σωστό διάκενο λεπίδας παράγει αποδεκτές άκρες για τις περισσότερες εφαρμογές. Το διάκενο λεπίδας πρέπει να είναι 5–10% του πάχους υλικού. Πολύ σφιχτό και η λεπίδα φθείρεται γρήγορα· πολύ χαλαρό και αυξάνεται ο σχηματισμός κορδονιού.
Για αρχιτεκτονικά προφίλ όπου μετρά η εμφάνιση άκρης, μια δευτερεύουσα εργασία αφαίρεσης κορδονιού μπορεί να δικαιολογείται. Για δομικά προφίλ (τεγίδες, ράφια), τα μικρά κορδώνια είναι αποδεκτά.
Συγκόλληση: Κλείσιμο της Ραφής εν Σειρά
Ορισμένα προφίλ—δομικός σωλήνας, ορισμένες διατάξεις διαδρόμου καλωδίων, ράφια κλειστής διατομής—απαιτούν το προφίλ να συγκολληθεί κλειστό μετά τη διαμόρφωση.
Τα συστήματα ενσωματωμένης συγκόλλησης ενσωματώνουν έναν σταθμό συγκόλλησης αμέσως μετά την τελική δίοδο διαμόρφωσης με κυλίνδρους. Αυτή είναι μία από τις πιο κρίσιμες δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους. Η συνηθέστερη προσέγγιση είναι η συγκόλληση επαγωγής υψηλής συχνότητας (HF) για χάλυβα ή TIG/MIG για αλουμίνιο και ανοξείδωτο.
Why inline? Αν διαμορφώσετε ένα ανοιχτό προφίλ, το αφαιρέσετε από τη γραμμή και μετά το συγκολλήσετε εκτός σύνδεσης, εισάγετε σφάλματα ευθυγράμμισης. Το προφίλ μπορεί να στρεβλωθεί ή να καμπυλώσει κατά τον χειρισμό. Η ενσωματωμένη συγκόλληση διατηρεί το προφίλ υπό τάση και έλεγχο ευθυγράμμισης καθ' όλη τη κρίσιμη φάση συγκόλλησης.
Η συγκόλληση HF είναι τυπική για προφίλ κλειστής διατομής που λειτουργούν με ταχύτητα. Μια ολόκληρη αυτόματη μηχανή διαμόρφωσης με κυλίνδρους δοκού κουτιού ενσωματώνει συγκόλληση, διάτρηση και κοπή σε μία συνεχή γραμμή.
Κάμψη και Εργασίες Μετά-Διαμόρφωσης
Η διαμόρφωση με κυλίνδρους αριστεύει σε σταδιακές κάμψεις σε πολλούς σταθμούς. Είναι κακή σε απότομες κάμψεις, επιστρεφόμενες φλάντζες ή σύνθετα γεωμετρικά άκρα. Εκεί μπαίνουν οι σταθμοί μετά-διαμόρφωσης στις δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους.
Ένα τυπικό πιεστήριο μετά-διαμόρφωσης προσθέτει κρυφές άκρες, γλωσσίδια ή επιστρεφόμενες κάμψεις σε ένα διαμορφωμένο προφίλ. Το προφίλ εξέρχεται από τη μηχανή διαμόρφωσης, εισέρχεται σε σταθμό καλουπιού, παίρνει την κάμψη και συνεχίζει στην κοπή.
Ο βασικός περιορισμός: η εργασία μετά-διαμόρφωσης πρέπει να είναι αρκετά γρήγορη για να ταιριάζει με την ταχύτητα γραμμής, αλλιώς η γραμμή πρέπει να περιλαμβάνει έναν συσσωρευτή για την αποθήκευση λωρίδας μεταξύ της μηχανής διαμόρφωσης και του σταθμού κάμψης.
Για μηχανή διαμόρφωσης με κυλίνδρους βραχίονα ηλιακής στήριξης γραμμές, οι σταθμοί μετά-διαμόρφωσης προσθέτουν γλωσσίδια στήριξης και σημεία σύνδεσης που θα ήταν αδύνατο να διαμορφωθούν σταδιακά στο μηχάνημα διαμόρφωσης.
Εμβάπτιση και Ενίσχυση
Οι επίπεδες επιφάνειες σε προφίλ διαμορφωμένα με κυλίνδρους τείνουν να παραμορφώνονται (στρεβλώνουν ή κυματίζουν υπό φορτίο). Η εμβάπτιση προσθέτει τοπική παραμόρφωση που αυξάνει τον εγκάρσιο δείκτη χωρίς να προσθέτει υλικό.
Η ενσωματωμένη εμβάπτιση χρησιμοποιεί διαμορφωμένους κυλίνδρους (όπως μικρά μηχανήματα έλασης) τοποθετημένους πριν ή εντός του μηχανήματος διαμόρφωσης με κυλίνδρους. Το μοτίβο εμβάπτισης πρέπει να σχεδιάζεται ώστε να μην παρεμβαίνει στις επακόλουθες ακολουθίες κάμψης στο μηχάνημα διαμόρφωσης με κυλίνδρους.
Τα προφίλ μεταλλικού deck χρησιμοποιούν την εμβάπτιση εκτενώς. Τα ανάγλυφα δημιουργούν μηχανικό κλείδωμα με την πλάκα σκυροδέματος. Χωρίς αυτά, το deck είναι απλώς ένα καλούπι—με αυτά, είναι δομικό.
Διάτρηση (Perforating): Μοτίβα Οπών σε Ταχύτητα Παραγωγής
Τα διάτρητα προφίλ—διάδρομος καλωδίων, ορισμένα προϊόντα δαπέδου, διακοσμητικά πάνελ—χρειάζονται χιλιάδες μικρές, τακτικά διατεταγμένες οπές.
Τα περιστροφικά καλούπια διάτρησης είναι η τυπική λύση. Σκληρυμένα έμβολα τοποθετημένα σε έναν περιστρεφόμενο κύλινδρο τρυπούν οπές καθώς η λωρίδα διέρχεται. Η περιστροφή του κυλίνδρου συγχρονίζεται με την ταχύτητα γραμμής ώστε η απόσταση οπών να είναι συνεπής.
Η εναλλακτική—τρύπημα οπών μία τη φορά με ιπτάμενο καλούπι—είναι πολύ αργή για διάτρηση υψηλής πυκνότητας. Τα περιστροφικά καλούπια λειτουργούν στα 100+ m/min με ακρίβεια απόστασης οπών ±0,1 mm.
Καμπύλωση: Κάμψη Ακτίνας μετά τη Διαμόρφωση
Η διαμόρφωση με κυλίνδρους φτιάχνει ίσια προφίλ. Αν η εφαρμογή χρειάζεται καμπύλα προφίλ (αρχιτεκτονική επένδυση, καμπύλες τεγίδες), μια μηχανή καμπύλωσης μετά-διαμόρφωσης προσθέτει την ακτίνα.
Το προφίλ περνά μέσα από μια σειρά ρυθμιζόμενων κυλίνδρων που το λυγίζουν σταδιακά στην στοχευμένη ακτίνα. Μπορεί να απαιτούνται πολλαπλές διόδοι για σφιχτές ακτίνες για αποφυγή μπουκλώματος.
Για μηχανή διαμόρφωσης με κυλίνδρους μεταλλικής στέγης γραμμές που εξυπηρετούν αρχιτεκτονικές αγορές, μια ενσωματωμένη ενότητα καμπύλωσης επιτρέπει πάνελ στέγης ακτίνας χωρίς ξεχωριστή διαδικασία καμπύλωσης.
Ενσωμάτωση Εξοπλισμού: Κάνοντάς το να Λειτουργεί Ενιαία
Μια γραμμή διαμόρφωσης με κυλίνδρους με δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους είναι ένα σύστημα, όχι μια συλλογή μηχανών. Οι προκλήσεις ενσωμάτωσης είναι πραγματικές.
Συγχρονισμός. Το πιεστήριο διάτρησης, η κοπή και η μηχανή διαμόρφωσης πρέπει να συμφωνούν όλα για το πού βρίσκεται η λωρίδα. Αυτό απαιτεί μια κοινή αναφορά κωδικοποιητή και σύστημα ελέγχου σερβο. Ο έλεγχος γραμμής με βάση PLC συντονίζει όλα τα στοιχεία της γραμμής.
Έλεγχος τάσης. Οι δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους που σταματούν ή επιβραδύνουν τη λωρίδα δημιουργούν μεταβολές τάσης. Ένας συσσωρευτής (πύργος βρόχου) μεταξύ της μηχανής διαμόρφωσης και της δευτερεύουσας εργασίας απορροφά αυτές τις μεταβολές ώστε η μηχανή διαμόρφωσης να λειτουργεί συνεχώς.
Αλλαγή εργαλείων. Οι γραμμές που παράγουν πολλαπλά πλάτη προφίλ χρειάζονται εργαλεία γρήγορης αλλαγής όχι μόνο στη μηχανή διαμόρφωσης αλλά και στο πιεστήριο διάτρησης και την κοπή. Οι μηχανές διαμόρφωσης με κυλίνδρους τύπου κασέτας επεκτείνουν αυτή την ευελιξία στις δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους.
Τυπικές Διαμορφώσεις Γραμμής για Δευτερεύουσες Εργασίες στη Γραμμή Διαμόρφωσης με Κυλίνδρους
| Τύπος προφίλ | Secondary operations in the roll forming line | Ταχύτητα γραμμής | Σημειώσεις |
|---|---|---|---|
| Ζευκτής C/Z | Προ-διάτρηση οπών, μετα-κοπή | 20–40 m/min | Γρήγορη αλλαγή για εναλλαγή C/Z |
| Solar strut channel | Μετα-διάτρηση οπών, ιπτάμενη κοπή | 30–60 m/min | Ιπτάμενο καλούπι με κίνηση σερβο |
| Cable tray | Προ-διάτρηση, εγκοπή, κοπή στο μήκος | 15–25 μ/λεπτό | Σύνθετο εργαλείο |
| Highway guardrail | Μετα-διάτρηση οπών δοκού, ιπτάμενη κοπή | 10 έως 20 m/min | Παχύ υλικό (3–4 mm) |
| Κατακόρυφο ραφιού | Μοτίβα οπών μετα-διάτρησης, ιπτάμενη κοπή, ενσωματωμένη συγκόλληση | 20–30 μ/λεπτό | Απαιτείται υψηλή ακρίβεια |
| Floor deck | Ενσωματωμένη εμβάπτιση, μετα-κοπή | 15–25 μ/λεπτό | Το μοτίβο εμβάπτισης κρίσιμο |
ΣΕ: Δευτερεύουσες Εργασίες στη Διαμόρφωση με Κυλίνδρους
Οι δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους είναι ενσωματωμένες διεργασίες που τρυπούν, εγκόπτουν, κόβουν, λυγίζουν, συγκολλούν ή τροποποιούν τη λωρίδα κατά τον κύκλο διαμόρφωσης με κυλίνδρους. Μετατρέπουν ένα προφίλ σε ένα έτοιμο εξάρτημα.
Sometimes. The line needs spare electrical capacity, space for the equipment, and compatible control systems. Retrofitting a flying shear onto a line designed for stop-and-cut is possible but requires significant modification. Beli’s εξαρτήματα μηχανής διαμόρφωσης κυλίνδρων οδηγός καλύπτει επιλογές αναβάθμισης.
Ένα πιεστήριο διάτρησης με ιπτάμενο καλούπι και κίνηση σερβο προσθέτει συνήθως 15–25% στο κόστος γραμμής, ανάλογα με τον τόνο και την πολυπλοκότητα. Για παραγωγή υψηλού όγκου, η εξοικονόμηση εργασίας συνήθως αποσβένει την υπέρβαση εντός 12–18 μηνών.
Με τοποθέτηση σερβο και κατάλληλο εργαλείο, ±0,5 mm σχετικά με το μήκος λωρίδας και ±0,3 mm στη διάμετρο οπής. Οι διατάξεις προ-διάτρησης (επίπεδη λωρίδα) είναι πιο ακριβείς από τη μετα-διάτρηση (διαμορφωμένο προφίλ).
Ναι, με αλλαγή εργαλείου CNC ή αρθρωτά σετ καλουπιών. Τα γρήγορα αλλασσόμενα καλούπια διάτρησης μειώνουν την αλλαγή μοτίβου σε 15–30 λεπτά. Για γραμμές με συχνές αλλαγές μοτίβου, αυτό είναι ένα κρίσιμο χαρακτηριστικό.
Τα πιεστήρια διάτρησης χρειάζονται τακτική λίπανση καλουπιού, επιθεώρηση εμβόλου/καλουπιού και λίπανση οδηγού ράγας. Οι λεπίδες ιπτάμενου ψαλιδιού χρειάζονται περιοδική ακόνιση και ρύθμιση διακένου. Τον προληπτική συντήρηση διαμόρφωσης με κυλίνδρους οδηγός καλύπτει τον πλήρη κατάλογο ελέγχου.
Προ-κοπή για σύνθετη εγκοπή ή όταν το μοτίβο οπών πρέπει να αναφέρεται ακριβώς στην άκρη του κενού. Μετα-κοπή για παραγωγή υψηλού όγκου όπου η απόδοση μετράει περισσότερο από την πολυπλοκότητα διάτρησης.
Συμπέρασμα
Οι δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους μετατρέπουν μια γραμμή διαμόρφωσης με κυλίνδρους από κατασκευαστή προφίλ σε παραγωγό εξαρτημάτων. Οι συγκεκριμένες εργασίες εξαρτώνται από το προφίλ και την εφαρμογή του, αλλά το μοτίβο είναι συνεπές. Ενσωματώστε την εργασία εν σειρά, συγχρονίστε την με τη γραμμή και εξαλείψτε τον χειρισμό εκτός σύνδεσης.
Για νέες επενδύσεις γραμμής, το ερώτημα δεν είναι αν θα συμπεριληφθούν δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους, αλλά ποιες, και πώς να τις διαμορφώσετε για τα συγκεκριμένα προφίλ σας. Η επισκόπηση βοηθητικού εξοπλισμού μηχανής διαμόρφωσης με κυλίνδρους καλύπτει τα υποστηρικτικά συστήματα που καθιστούν τις ενσωματωμένες γραμμές αξιόπιστες.
Το επόμενο βήμα είναι να ορίσετε τις προδιαγραφές εξαρτήματος, να προσδιορίσετε ποιες εργασίες πρέπει να συμβαίνουν εν σειρά έναντι εκτός σύνδεσης και να διαμορφώσετε τη γραμμή αναλόγως. Μια καλά ενσωματωμένη γραμμή με δευτερεύουσες εργασίες στη γραμμή διαμόρφωσης με κυλίνδρους λειτουργεί ταχύτερα, παράγει ακριβέστερα εξαρτήματα και κοστίζει λιγότερο στη λειτουργία από το άθροισμα των χωριστών διεργασιών της.
Related: Τιμή Μηχανής Διαμόρφωσης με Κυλίνδρους: 7 Καλύτερα Απόλυτα Μυστικά 2026 | Παγκόσμιες Αγορές Προσαρμοσμένης Μηχανής Διαμόρφωσης με Κυλίνδρους 2026





 Ελληνικά