


La bobina cruda entra en la mesa de entrada. Sale como un perfil terminado, punzonado y cortado a longitud. Entre la entrada y la salida se encuentra la línea de conformado por rodillos, y en la mayoría de las líneas de producción, un conjunto de Operaciones secundarias en la línea de conformado por rodillos determina si la línea produce una forma genérica o un componente listo para el mercado.
Las operaciones secundarias en la línea de conformado por rodillos son los procesos integrados que punzonan, escoplean, cortan, doblan, sueldan o modifican de otro modo la banda durante el ciclo de conformado por rodillos. Eliminan el manejo fuera de línea, reducen la mano de obra y estrechan las tolerancias. Una línea sin ellas produce perfiles. Una línea con ellas produce piezas.
Según la Asociación de Conformado de Metales de Precisión, integrar operaciones secundarias es una de las mejoras de mayor ROI para las líneas de conformado por rodillos existentes.
¿Qué se considera una operación secundaria?
Si la línea de conformado por rodillos dobla gradualmente la banda plana en una forma de perfil terminada, las operaciones secundarias en la línea de conformado por rodillos son todo lo demás que ocurre en línea para hacer que ese perfil sea utilizable en su aplicación final.
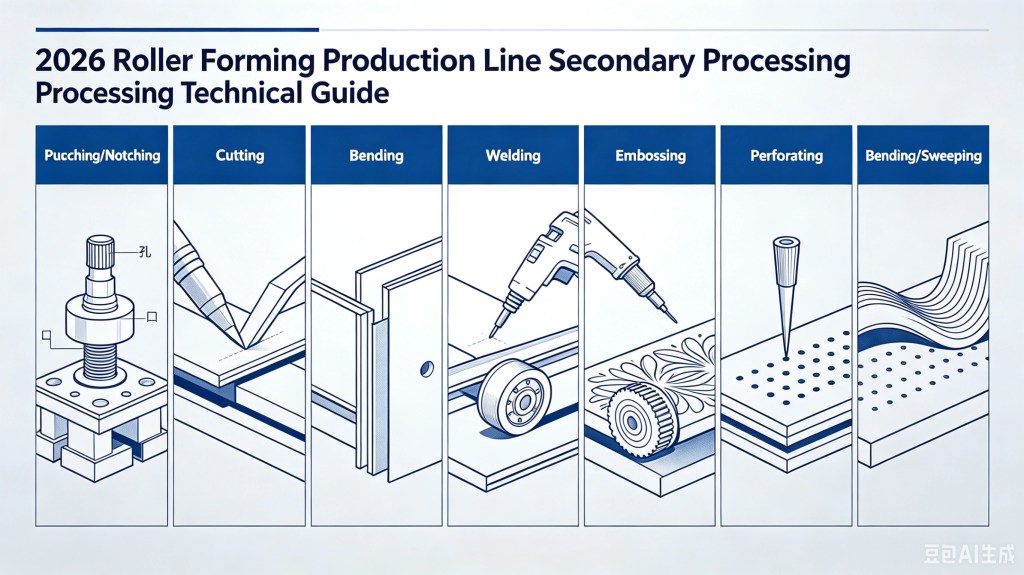
Las operaciones secundarias típicas en la línea de conformado por rodillos incluyen:
| Operación | Qué hace | Cuándo ocurre |
|---|---|---|
| Punzonado / Escopleado | Crea agujeros, ranuras, ventilaciones, recortes | Pre-punzonado (antes de la línea) o post-punzonado (después de la línea) |
| Cut-off | Corta el perfil continuo a la longitud terminada | Post-corte (después de la pasada final) |
| Bending | Añade lengühetas, dobleces, retornos después del conformado | Estación post-conformado |
| Soldadura | Cierra costuras en perfiles tubulares/complejos | En línea, después de la pasada final |
| Realce | Añade nervaduras de rigidez o patrones superficiales | Entre estaciones de conformado o post-conformado |
| Perforating | Crea arreglos de agujeros patronados | Pre-punzonado o rotativo en línea |
| Curvado / Barrido | Añade radio al perfil conformado | Sección post-conformado dedicada |
El rasgo definitorio de las operaciones secundarias en la línea de conformado por rodillos: estas operaciones funcionan de forma síncrona con la línea de conformado por rodillos. El material se mueve continuamente (o se detiene brevemente en un bucle controlado), y la operación secundaria se ejecuta sin retirar la pieza de la línea.
Por qué importan las operaciones secundarias en la línea de conformado por rodillos
Una máquina perfiladora independiente produce un perfil. Una línea con operaciones secundarias integradas en la línea de conformado por rodillos produce una pieza terminada.
La diferencia se manifiesta en tres lugares donde las operaciones secundarias en la línea de conformado por rodillos crean valor:
1. Costo de mano de obra. Cada paso de manejo fuera de línea es una hora-hombre. Punzonar agujeros en una prensa separada, cortar longitudes en una sierra de frío, apilado manual: estos suman personal. Las operaciones secundarias en línea los eliminan.
2. Precisión dimensional. Cuando el punzonado ocurre fuera de línea, se referencian los agujeros a los extremos cortados, o los extremos a los agujeros, y se acumulan tolerancias. El punzonado en línea referencia los agujeros a la banda misma, usando posicionamiento servo. El patrón de agujeros permanece bloqueado a la geometría del perfil en ±0.5 mm o mejor.
3. Rendimiento. Una línea que produce 20 m/min de perfil necesita también punzonar a 20 m/min. El procesamiento por lotes fuera de línea no puede igualarlo. Las operaciones integradas en las operaciones secundarias en la línea de conformado por rodillos permiten que la línea funcione a su velocidad de diseño sin crear inventario de trabajo en proceso.
Believe Industry’s punzonadora para la industria de perfilado guía abarca el lado del equipo en detalle.
Pre-corte vs. Post-corte: la decisión fundamental
Toda línea de conformado por rodillos con operaciones secundarias en la línea de conformado por rodillos enfrenta una pregunta estructural: ¿ocurren las operaciones de corte y perforación antes de que la banda entra al molino de conformado por rodillos (pre-cut), o después ¿de que el perfil se ha formado completamente (post-cut)?
Líneas Pre-Cut
En una línea pre-cut, la bobina se decoila primero, luego se alimenta a través de una prensa perforadora o cizalla volante para cortar blancos o agregar agujeros, y solo entonces entra al molino de conformado por rodillos.
Ventajas:
- La banda está plana durante la perforación. La vida útil del herramental es más larga porque el punzón no golpea una superficie curva.
- Hole distortion is minimal—the flat strip doesn’t spring back the way a formed profile does.
- El entallado pre-cut puede eliminar material que de otro modo interferiría con el proceso de conformado por rodillos (entallas de alivio, entallas finales).
Desventajas:
- Cada blanco debe alimentarse individualmente al molino de conformado por rodillos. Esto limita la velocidad de la línea o requiere un acumulador de bucle.
- Los extremos inicial y final de cada blanco tienen efectos de arranque/parada en el molino, lo que puede causar variación dimensional.
El pre-cut es común en el proceso de fabricación de bandejas de cables líneas donde las bandejas perforadas necesitan patrones de agujeros precisos en relación con los extremos de la bandeja.
Líneas Post-Cut
En una línea post-cut, la banda pasa a través de todo el molino de conformado por rodillos de forma continua, y el corte/perforación en operaciones secundarias de la línea de conformado por rodillos ocurre después de que el perfil se forma completamente.
Ventajas:
- Producción continua real. El molino funciona en estado estable.
- Se pueden lograr velocidades de línea más altas (40–80 m/min).
- Sin material perdido en arranques y paradas.
Desventajas:
- Perforar un perfil formado requiere diseños de troqueles personalizados que coincidan con el contorno del perfil.
- La distorsión del agujero por retroceso elástico debe gestionarse con sobreperforación o un diseño de troquel adecuado.
- El corte volante debe coincidir exactamente con la velocidad del molino.
La mayoría de las líneas de gran volumen, canales strut solares, vigas, montantes de rack, utilizan configuraciones post-cut para operaciones secundarias en la línea de conformado por rodillos. La máquina de conformado por rodillos de canal strut de Beli funciona post-cut con perforación por troquel volante a 40 m/min.
| Factor | Pre-Cut | Post-Cut |
|---|---|---|
| Velocidad de línea | Limitada por el ciclo de alimentación | Continua, alta velocidad |
| Vida útil del herramental | Mejor (banda plana) | Menor (perfil formado) |
| Precisión del agujero | Excelente | Buena (requiere sincronización servo) |
| Complejidad del perfil | Maneja entallas complejas | Ideal para agujeros/ranuras estándar |
| Aplicaciones típicas | Bandeja de cables, cubierta perforada | Vigas, strut, rack, guardas |
Punzonado: la operación secundaria más común en la línea de conformado por rodillos
Si está operando una línea de conformado por rodillos que produce piezas en lugar de perfiles, probablemente está punzonando agujeros en línea. La pregunta es how.
Bucle ajustado vs. Bucle suelto
A tight-loop el sistema de punzonado monta la prensa directamente en la línea de conformado por rodillos. La banda nunca deja de moverse. El troquel de punzonado es un flying die. Se desplaza junto con la banda, punzona durante la ventana de sincronización (típicamente 100–200 mm de recorrido) y retorna.
A loose-loop el sistema crea un pequeño bucle de banda entre la perfiladora y la prensa de punzonado. El bucle permite que la banda se detenga brevemente bajo la prensa para el punzonado, luego se reanuda la aceleración. Los sistemas de bucle suelto son mecánicamente más simples pero limitan la velocidad de línea.
Los troqueles volantes accionados por servo han reemplazado en gran medida a los enlaces mecánicos en las líneas nuevas. La tecnología de alimentador servo que impulsa las líneas modernas permite una precisión de posicionamiento de ±0.01 mm.
Tipos de troquel para líneas de conformado por rodillos
| Die type | Aplicación | Speed limit |
|---|---|---|
| Troquel volante (guía lineal) | Agujeros estándar, ranuras | 40–60 m/min |
| Rotary die | Agujeros pequeños, patrones repetitivos | 100+ m/min |
| Troquel estacionario (bucle suelto) | Formas complejas, escopleado | Limitado por el tamaño del bucle |
| Prensa pórtico | Recortes grandes, punzonado pesado | 15–25 m/min |
Los troqueles rotativos merecen mención especial en las operaciones secundarias de la línea de conformado por rodillos. Utilizan herramientas rotativas para punzonar agujeros mientras la banda sigue moviéndose. Como no hay masa recíproca, funcionan a velocidades que destruirían una prensa convencional. La contrapartida es que solo funcionan para agujeros pasantes, no para escopleados ni formas complejas, y están limitados a materiales más delgados (típicamente <2 mm).
Corte: cizalla volante vs. cizalla estacionaria en la línea de conformado por rodillos
Cada pieza conformada por rodillos tiene un extremo cortado. El método de corte en las operaciones secundarias de la línea de conformado por rodillos determina la calidad del borde, la precisión de longitud y si se puede funcionar a alta velocidad.
Cizalla volante (corte en movimiento)
La cuchilla se mueve sincrónicamente con el perfil, corta mientras se mueve y retorna. Este es el estándar para las líneas de post-corte.
Las líneas modernas utilizan cizallas volantes accionadas por servo con sujeción neumática o hidráulica. El perfil de la cuchilla coincide con el contorno de la forma conformada; una cuchilla recta simple deformaría el perfil durante el corte.
La precisión de longitud depende de la retroalimentación del encoder y del ajuste servo. Las líneas bien ajustadas mantienen ±0.5 mm en longitudes de 6 metros a 30 m/min.
Cizalla estacionaria (parada y corte)
La línea se detiene, la cizalla corta, la línea se reinicia. Esto es más simple y económico pero limita el rendimiento. Es común en líneas de bajo volumen o perfiles con material grueso donde las fuerzas de la cizalla volante se vuelven excesivas.
Rebarba y calidad del borde
El corte con sierra de frío produce los bordes más limpios pero es lento. La cizalla volante con holgura de cuchilla adecuada produce bordes aceptables para la mayoría de las aplicaciones. La holgura de la cuchilla debe ser del 5–10% del espesor del material. Muy ajustada y la cuchilla se desgasta rápidamente; muy suelta y la formación de rebabas aumenta.
Para perfiles arquitectónicos donde importa la apariencia del borde, una operación secundaria de desbarbado puede justificarse. Para perfiles estructurales (correas, estantería), las rebabas menores son aceptables.
Soldadura: cierre de la costura en línea
Algunos perfiles—tubo estructural, ciertas configuraciones de bandeja de cables, estantería de sección cerrada—requieren que el perfil se suelde cerrado después del conformado.
Los sistemas de soldadura en línea integran una estación de soldadura inmediatamente después de la pasada final de conformado por rodillos. Esta es una de las operaciones secundarias más críticas en la línea de conformado por rodillos. El enfoque más común es la soldadura por inducción de alta frecuencia (HF) para acero, o TIG/MIG para aluminio e inoxidable.
Why inline? Si conforma un perfil abierto, lo retira de la línea y luego lo suelda fuera de línea, introduce errores de alineación. El perfil puede torcerse o combarse durante el manejo. La soldadura en línea mantiene el perfil bajo control de tensión y alineación a través del paso crítico de soldadura.
La soldadura HF es estándar para perfiles de sección cerrada que funcionan a velocidad. Una máquina perfiladora de viga caja automática completa integra soldadura, punzonado y corte en una línea continua.
Operaciones de doblado y post-conformado
El conformado por rodillos sobresale en dobleces graduales a lo largo de muchas estaciones. Es deficiente en dobleces pronunciados, pestañas de retorno o geometrías de extremo complejas. Ahí es donde entran las estaciones post-conformado en las operaciones secundarias de la línea de conformado por rodillos.
Una prensa post-conformado típica añade dobleces, lengühetas o dobleces de retorno a un perfil conformado. El perfil sale de la perfiladora, entra en una estación de troquel, recibe el doblez y continúa hacia el corte.
La restricción clave: la operación post-conformado debe ser lo suficientemente rápida para coincidir con la velocidad de línea, o la línea debe incluir un acumulador para almacenar banda entre la perfiladora y la estación de doblado.
Para máquina perfiladora de soporte de montaje solar líneas, las estaciones post-conformado añaden lengühetas de montaje y puntos de conexión que sería imposible conformar gradualmente en la línea de rodillos.
Estampado y rigidización
Las superficies planas en perfiles conformados por rodillos tienden a abombarse (deformarse o ondular bajo carga). El estampado añade deformación localizada que aumenta el módulo de sección sin añadir material.
El estampado en línea utiliza rodillos patronados (como pequeños molinos) posicionados antes o dentro de la línea de conformado por rodillos. El patrón de estampado debe diseñarse para que no interfiera con las secuencias de doblez subsecuentes en la línea de conformado por rodillos.
Los perfiles de deck metálico utilizan el estampado extensamente. Los relieves crean un bloqueo mecánico con la losa de concreto. Sin ellos, el deck es solo una forma; con ellos, es estructural.
Perforación: agujeros patronados a velocidad de producción
Los perfiles perforados—bandeja de cables, algunos productos de pisos, paneles decorativos—necesitan miles de agujeros pequeños y regularmente espaciados.
Los troqueles perforadores rotativos son la solución estándar. Punzones templados montados en un cilindro rotativo punzonan agujeros mientras la banda avanza. La rotación del cilindro se sincroniza con la velocidad de línea para que el espaciado de agujeros sea consistente.
La alternativa—punzonar agujeros uno a la vez con un troquel volante—es demasiado lenta para perforación de alta densidad. Los troqueles rotativos funcionan a 100+ m/min con precisión de espaciado de agujeros de ±0.1 mm.
Curvado: doblez de radio después del conformado
El conformado por rodillos produce perfiles rectos. Si la aplicación necesita perfiles curvos (revestimiento arquitectónico, correas curvas), una máquina de curvado post-conformado añade el radio.
El perfil pasa a través de una serie de rodillos ajustables que lo doblan gradualmente al radio objetivo. Pueden necesitarse múltiples pasadas para radios ajustados y evitar el plegado.
Para máquina perfiladora de techo metálico líneas que sirven a mercados arquitectónicos, una sección de curvado integrada permite paneles de techo con radio sin un proceso de curvado separado.
Integración de equipos: hacer que funcione en conjunto
Una línea de conformado por rodillos con operaciones secundarias en la línea de conformado por rodillos es un sistema, no una colección de máquinas. Los desafíos de integración son reales.
Sincronización. La prensa de punzonado, el corte y la perfiladora deben coincidir en la posición de la banda. Esto requiere una referencia común de encoder y un sistema de control servo. El control de línea basado en PLC coordina todos los elementos de la línea.
Control de tensión. Las operaciones secundarias en la línea de conformado por rodillos que detienen o ralentizan la banda crean variaciones de tensión. Un acumulador (torre de bucle) entre la perfiladora y la operación secundaria absorbe estas variaciones para que la perfiladora pueda funcionar continuamente.
Cambio de herramientas. Las líneas que producen múltiples anchos de perfil necesitan herramientas de cambio rápido no solo en la perfiladora sino también en la prensa de punzonado y el corte. Las máquinas perfiladoras tipo casete extienden esta flexibilidad a las operaciones secundarias en la línea de conformado por rodillos.
Configuraciones típicas de línea para operaciones secundarias en la línea de conformado por rodillos
| Tipo de perfil | Secondary operations in the roll forming line | Velocidad de línea | Notas |
|---|---|---|---|
| Correa C/Z | Pre-punzonado de agujeros, post-corte | 20–40 m/min | Cambio rápido para intercambio C/Z |
| Solar strut channel | Post-punzonado de agujeros, corte volante | 30–60 m/min | Troquel volante accionado por servo |
| Bandeja de cables | Pre-perforación, escopleado, corte a longitud | 15–25 m/min | Herramental complejo |
| Highway guardrail | Post-punzonado de agujeros en viga, corte volante | 10–20 m/min | Material grueso (3–4 mm) |
| Montante de estantería | Post-punzonado de patrones de agujeros, corte volante, soldadura en línea | 20–30 m/min | Alta precisión requerida |
| Floor deck | Estampado en línea, post-corte | 15–25 m/min | Patrón de estampado crítico |
Preguntas frecuentes: operaciones secundarias en el conformado por rodillos
Las operaciones secundarias en la línea de conformado por rodillos son procesos integrados que punzonan, escoplean, cortan, doblan, sueldan o modifican la banda durante el ciclo de conformado por rodillos. Transforman un perfil en una pieza terminada.
Sometimes. The line needs spare electrical capacity, space for the equipment, and compatible control systems. Retrofitting a flying shear onto a line designed for stop-and-cut is possible but requires significant modification. Beli’s componentes de la perfiladora guía abarca las opciones de actualización.
Una prensa de punzonado con troquel volante accionada por servo típicamente añade 15–25% al costo de la línea, según la tonelada y la complejidad. Para producción de alto volumen, el ahorro de mano de obra normalmente recupera la prima en 12–18 meses.
Con posicionamiento servo y herramental adecuado, ±0.5 mm relativo a la longitud de la banda y ±0.3 mm en el diámetro del agujero. Las configuraciones de pre-punzonado (banda plana) son más precisas que el post-punzonado (perfil conformado).
Sí, con cambio de herramental CNC o juegos de troqueles modulares. Los troqueles de punzonado de cambio rápido reducen el cambio de patrón a 15–30 minutos. Para líneas con cambios de patrón frecuentes, esta es una característica crítica.
Las prensas de punzonado necesitan lubricación regular de troqueles, inspección de punzón/troquel y lubricación de rieles guía. Las cuchillas de cizalla volante necesitan afilado periódico y ajuste de holgura. La mantenimiento preventivo del proceso de laminado guía abarca la lista de verificación completa.
Pre-corte para escopleado complejo o cuando el patrón de agujeros debe referenciar el borde en blanco con precisión. Post-corte para producción de alto volumen donde el rendimiento importa más que la complejidad del punzonado.
Conclusión
Las operaciones secundarias en la línea de conformado por rodillos transforman una línea de conformado por rodillos de fabricante de perfiles en productor de piezas. Las operaciones específicas dependen del perfil y su aplicación, pero el patrón es consistente. Integre la operación en línea, sincronícela con la línea y elimine el manejo fuera de línea.
Para nuevas inversiones en líneas, la pregunta no es si incluir operaciones secundarias en la línea de conformado por rodillos, sino cuáles y cómo configurarlas para sus perfiles específicos. El resumen de equipo auxiliar de máquinas perfiladoras abarca los sistemas de soporte que hacen confiables a las líneas integradas.
El siguiente paso es definir las especificaciones de su pieza, identificar qué operaciones deben ocurrir en línea frente a fuera de línea, y configurar la línea en consecuencia. Una línea bien integrada con operaciones secundarias en la línea de conformado por rodillos funciona más rápido, produce piezas más precisas y cuesta menos operar que la suma de sus procesos separados.
Related: Precio de máquina perfiladora: 7 mejores secretos definitivos 2026 | Mercados globales de máquinas perfiladoras personalizadas 2026





 Español