


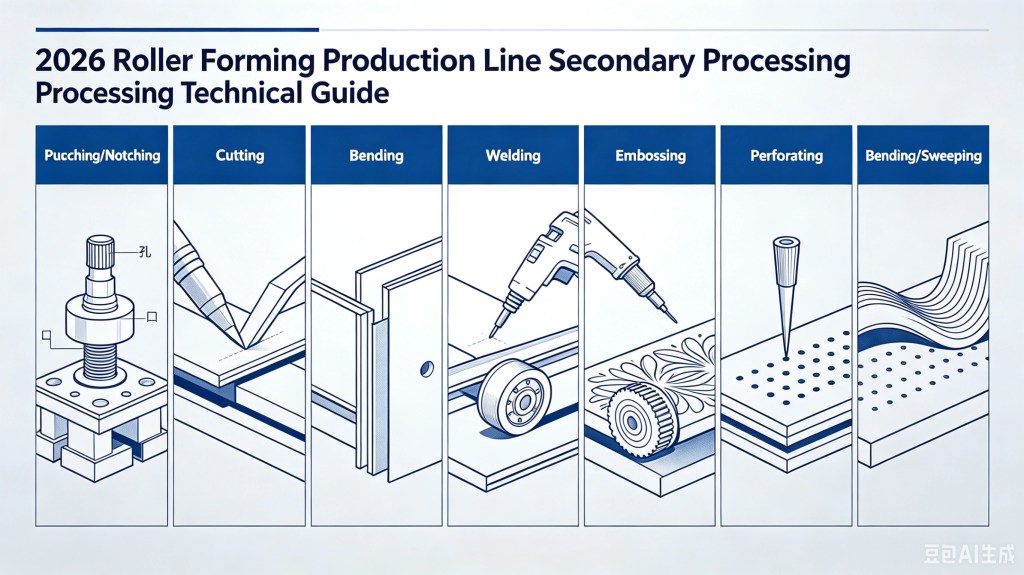
คอยล์ดิบเข้าสู่โต๊ะป้อน ออกมาเป็นโปรไฟล์สำเร็จรูปที่เจาะและตัดตามความยาว ระหว่างป้อนและออกมีเครื่องขึ้นรูปด้วยลูกกลิ้งตั้งอยู่ และในสายการผลิตส่วนใหญ่ มีชุดของ กระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้ง กำหนดว่าสายจะผลิตรูปทรงทั่วไปหรือชิ้นส่วนพร้อมจำหน่าย
กระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งคือกระบวนการบูรณาการที่เจาะ ตัดเว้า ตัด โค้ง เชื่อม หรือดัดแปลงแถบวัสดุ during รอบการขึ้นรูปด้วยลูกกลิ้ง พวกมันขจัดการจัดการนอกสาย ลดแรงงาน และทำให้ค่าความคลาดเคลื่อนแน่นหนาขึ้น สายที่ไม่มีทำให้โปรไฟล์ สายที่มีทำให้ชิ้นส่วน
ตาม สมาคม Precision Metalforming Association, การบูรณาการกระบวนการรองเป็นหนึ่งในการอัปเกรดที่ให้ผลตอบแทนสูงสุดสำหรับสายขึ้นรูปด้วยลูกกลิ้งที่มีอยู่
อะไรถือเป็นกระบวนการรอง?
หากเครื่องขึ้นรูปด้วยลูกกลิ้งค่อยๆ โค้งแถบแบนให้เป็นรูปทรงโปรไฟล์สำเร็จรูป กระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งคือทุกสิ่งอื่นที่เกิดอินไลน์เพื่อทำให้โปรไฟล์นั้นใช้ได้ในแอปพลิเคชันสุดท้าย
กระบวนการรองทั่วไปในสายขึ้นรูปด้วยลูกกลิ้งประกอบด้วย:
| การดำเนินการ | หน้าที่ | เมื่อเกิดขึ้น |
|---|---|---|
| การเจาะ / การตัดเว้า | สร้างรู รูสล็อต ช่องระบายอากาศ รูตัด | เจาะก่อน (ก่อนเครื่อง) หรือเจาะหลัง (หลังเครื่อง) |
| Cut-off | ตัดโปรไฟล์ต่อเนื่องให้ได้ความยาวสำเร็จรูป | ตัดหลัง (หลังด่านสุดท้าย) |
| Bending | เพิ่มแท็บ ขอบพับ การงอกลับหลังการขึ้นรูป | สถานีขึ้นรูปหลัง |
| การเชื่อม | ปิดรอยต่อบนโปรไฟล์ท่อ/ซับซ้อน | อินไลน์ หลังด่านสุดท้าย |
| การนูน | เพิ่มซี่ความแข็งแรงหรือลวดลายพื้นผิว | ระหว่างสถานีขึ้นรูปหรือหลังขึ้นรูป |
| Perforating | สร้างอาร์เรย์รูแบบมีลวดลาย | เจาะก่อนหรือหมุนอินไลน์ |
| การโค้ง / การกวาด | เพิ่มรัศมีให้โปรไฟล์ที่ขึ้นรูปแล้ว | ส่วนขึ้นรูปหลังเฉพาะ |
ลักษณะเฉพาะของกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้ง: กระบวนการเหล่านี้ทำงาน แบบซิงโครนัส กับสายขึ้นรูปด้วยลูกกลิ้ง วัสดุเคลื่อนที่ต่อเนื่อง (หรือหยุดชั่วคราวในลูปควบคุม) และกระบวนการรองดำเนินการโดยไม่นำชิ้นส่วนออกจากสาย
เหตุใดกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งจึงสำคัญ
เครื่องขึ้นรูปด้วยลูกกลิ้งแบบเดี่ยวสร้างโปรไฟล์ สายที่มีกระบวนการรองบูรณาการในสายขึ้นรูปด้วยลูกกลิ้งสร้างชิ้นส่วนสำเร็จรูป
ความแตกต่างปรากฏในสามจุดที่กระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งสร้างมูลค่า:
1. ต้นทุนแรงงาน ทุกขั้นตอนการจัดการออฟไลน์คือหนึ่งชั่วโมงแรงงาน การเจาะรูที่เครื่องกดแยก ตัดความยาวบนเลื่อยเย็น การซ้อนด้วยมือ—สิ่งเหล่านี้เพิ่มจำนวนพนักงาน กระบวนการรองอินไลน์ขจัดพวกมัน
2. ความแม่นยำมิติ เมื่อการเจาะเกิดออฟไลน์ คุณอ้างอิงรูกับปลายตัด หรือปลายตัดกับรู—และสะสมค่าความคลาดเคลื่อนสะสม การเจาะอินไลน์อ้างอิงรูกับแถบวัสดุเอง โดยใช้การจัดตำแหน่งเซอร์โว รูปแบบรูคงล็อกกับเรขาคณิตโปรไฟล์ที่ ±0.5 mm หรือดีกว่า
3. ปริมาณการผลิต สายที่ผลิตโปรไฟล์ 20 m/min ต้องเจาะที่ 20 m/min ด้วยเช่นกัน การประมวลผลแบบแบตช์ออฟไลน์ทำไม่ได้เท่า การดำเนินการบูรณาการในกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งช่วยให้สายเดินที่ความเร็วที่ออกแบบโดยไม่สร้างสินค้าระหว่างทำ
Believe Industry’s เครื่องปั๊มขึ้นรูปสำหรับอุตสาหกรรมการขึ้นรูปม้วน คู่มือครอบคลุมด้านอุปกรณ์โดยละเอียด
การตัดก่อน เทียบกับ การตัดหลัง: การตัดสินใจพื้นฐาน
ทุกสายการรีดขึ้นรูปที่มีการดำเนินงานรองในสายการรีดขึ้นรูปเผชิญคำถามเชิงโครงสร้างหนึ่ง: การตัดและการเจาะเกิดขึ้น ก่อน แถบเหล็กเข้าสู่โรงสีรีดขึ้นรูป (pre-cut) หรือ หลัง โปรไฟล์ถูกขึ้นรูปสมบูรณ์ (post-cut)?
สาย Pre-Cut
ในสาย pre-cut ม้วนเหล็กถูกคลายม้วนก่อน แล้วป้อนผ่านเครื่องเจาะหรือกรรไกรบินเพื่อตัดแผ่นเปล่าหรือเจาะรู และหลังจากนั้นจึงเข้าสู่โรงสีรีดขึ้นรูป
ข้อดี:
- แถบเหล็กแบนระหว่างการเจาะ อายุการใช้งานโต้ลิงยาวนานขึ้นเพราะแม่พิมพ์เจาะไม่ได้กระแทกพื้นผิวโค้ง
- Hole distortion is minimal—the flat strip doesn’t spring back the way a formed profile does.
- การบาก pre-cut สามารถกำจัดวัสดุที่จะรบกวนกระบวนการรีดขึ้นรูป (รอยบากผ่อนคลาย รอยบากปลาย)
ข้อเสีย:
- แผ่นเปล่าแต่ละชิ้นต้องป้อนเข้าสู่โรงสีรีดขึ้นรูปเป็นรายชิ้น สิ่งนี้จำกัดความเร็วสายหรือต้องใช้ลูปสะสม
- ส่วนหัวและท้ายของแผ่นเปล่าแต่ละชิ้นมีผลกระทบเริ่ม/หยุดในโรงสี ซึ่งอาจทำให้มิติแปรผัน
pre-cut เป็นที่นิยมใน กระบวนการผลิตถาดสายไฟ สายที่ถาดเจาะรูต้องการรูปแบบรูที่แม่นยำสัมพันธ์กับปลายถาด
สาย Post-Cut
ในสาย post-cut แถบเหล็กผ่านโรงสีรีดขึ้นรูปทั้งหมดอย่างต่อเนื่อง และการตัด/เจาะในการดำเนินงานรองในสายการรีดขึ้นรูปเกิดหลังจากโปรไฟล์ถูกขึ้นรูปสมบูรณ์
ข้อดี:
- การผลิตต่อเนื่องแท้จริง โรงสีทำงานที่สภาวะคงที่
- ความเร็วสายที่สูงขึ้น (40–80 m/min) เป็นไปได้
- ไม่สูญเสียวัสดุในการเริ่มและหยุด
ข้อเสีย:
- การเจาะโปรไฟล์ที่ขึ้นรูปแล้วต้องการการออกแบบแม่พิมพ์เฉพาะที่เข้ากับแนวโปรไฟล์
- การบิดเบี้ยวของรูจากการเด้งกลับต้องจัดการด้วยการเจาะเกินหรือการออกแบบแม่พิมพ์ที่เหมาะสม
- การตัดแบบบินต้องตรงกับความเร็วโรงสีอย่างแม่นยำ
สายปริมาณสูงส่วนใหญ่ ช่องสตรัทโซลาร์ พูลิน เสาหนังหุ้ม ใช้การกำหนดค่า post-cut สำหรับการดำเนินงานรองในสายการรีดขึ้นรูป เครื่องรีดขึ้นรูปช่องสตรัทที่โรงงานของ Beli ทำงานแบบ post-cut ด้วยการเจาะแม่พิมพ์บินที่ 40 m/min
| ปัจจัย | Pre-Cut | Post-Cut |
|---|---|---|
| ความเร็วสายการผลิต | จำกัดโดยวงจรป้อน | ต่อเนื่อง ความเร็วสูง |
| อายุเครื่องมือ | ดีกว่า (แถบแบน) | สั้นกว่า (โปรไฟล์ที่ขึ้นรูป) |
| ความแม่นยำของรู | ยอดเยี่ยม | ดี (ต้องการการซิงค์เซอร์โว) |
| ความซับซ้อนของโปรไฟล์ | จัดการรอยบากซับซ้อน | ดีที่สุดสำหรับรู/สล็อตมาตรฐาน |
| การใช้งานทั่วไป | ถาดสายไฟ แผ่นพื้นเจาะรู | พูลิน สตรัท ชั้นวาง แผงกัน |
การเจาะ: กระบวนการรองที่พบบ่อยที่สุดในสายขึ้นรูปด้วยลูกกลิ้ง
หากคุณกำลังเดินสายขึ้นรูปด้วยลูกกลิ้งที่ผลิตชิ้นส่วนมากกว่าโปรไฟล์ คุณน่าจะกำลังเจาะรูอินไลน์ คำถามคือ how.
ลูปตึง เทียบกับ ลูปหลวม
A tight-loop ระบบเจาะติดตั้งเครื่องกดโดยตรงบนสายขึ้นรูปด้วยลูกกลิ้ง แถบวัสดุไม่หยุดเคลื่อนที่เลย แม่พิมพ์เจาะคือ flying die. มันเคลื่อนไปพร้อมแถบวัสดุ เจาะระหว่างหน้าต่างซิงโครไนซ์ (โดยทั่วไปเดินทาง 100–200 mm) และกลับ
A loose-loop ระบบสร้างลูปแถบวัสดุขนาดเล็กระหว่างเครื่องขึ้นรูปและเครื่องเจาะอัด ลูปช่วยให้แถบวัสดุหยุดชั่วคราวใต้เครื่องกดเพื่อเจาะ จากนั้นเร่งความเร็วต่อ ลูปหลวมเรียบง่ายทางกลไกแต่จำกัดความเร็วสาย
แม่พิมพ์บินขับเคลื่อนด้วยเซอร์โวเข้ามาแทนที่การเชื่อมต่อกลไกในสายใหม่ส่วนใหญ่ เทคโนโลยีป้อนเซอร์โวที่ขับเคลื่อนสายสมัยใหม่ช่วยให้มีความแม่นยำในการจัดตำแหน่ง ±0.01 mm
ประเภทแม่พิมพ์สำหรับสายขึ้นรูปด้วยลูกกลิ้ง
| Die type | การใช้งาน | Speed limit |
|---|---|---|
| แม่พิมพ์บิน (ไกด์เชิงเส้น) | รูมาตรฐาน สล็อต | 40–60 เมตร/นาที |
| Rotary die | รูเล็กละเอียด รูปแบบที่ทำซ้ำ | 100+ m/min |
| แม่พิมพ์ตั้ง (ลูปหลวม) | รูปทรงซับซ้อน การตัดเว้า | จำกัดโดยขนาดลูป |
| เครื่องกดแกนโครง | รูตัดใหญ่ การเจาะหนัก | 15–25 เมตร/นาที |
แม่พิมพ์เจาะแบบหมุนสมควรได้รับการกล่าวถึงเป็นพิเศษในกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้ง พวกมันใช้เครื่องมือหมุนเพื่อเจาะรูขณะที่แถบวัสดุยังคงเคลื่อนที่ เนื่องจากไม่มีมวลที่เคลื่อนที่ไปมาพวกมันจึงทำงานที่ความเร็วซึ่งจะทำลายเครื่องกดแบบเดิมได้ ข้อเสียคือพวกมันทำงานได้เฉพาะรูทะลุ ไม่ใช่รูเว้าหรือรูปทรงซับซ้อน และจำกัดเฉพาะวัสดุบาง (โดยทั่วไป <2 mm)
การตัด: กรรไกรบิน เทียบกับ กรรไกรตั้งในสายขึ้นรูปด้วยลูกกลิ้ง
ชิ้นส่วนที่ขึ้นรูปด้วยลูกกลิ้งทุกชิ้นมีปลายตัด วิธีตัดในกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งกำหนดคุณภาพขอบ ความแม่นยำความยาว และว่าคุณสามารถเดินที่ความเร็วสูงได้หรือไม่
กรรไกรบิน (การตัดแบบเคลื่อนที่)
ใบมีดเคลื่อนที่ซิงโครนัสกับโปรไฟล์ ตัดขณะเคลื่อนที่ และกลับ นี่คือมาตรฐานสำหรับสายตัดหลัง
สายสมัยใหม่ใช้กรรไกรบินขับเคลื่อนเซอร์โวพร้อมการหนีบแบบนิวเมติกหรือไฮดรอลิก โปรไฟล์ใบมีดเข้ากับรูปร่างที่ขึ้นรูป—ใบมีดตรงธรรมดาจะทำให้โปรไฟล์เสียรูประหว่างการตัด
ความแม่นยำความยาวขึ้นอยู่กับการป้อนกลับเอนโคเดอร์และการจูนเซอร์โว สายที่จูนดีจะรักษา ±0.5 mm บนความยาว 6 เมตร ที่ 30 m/min
กรรไกรตั้ง (หยุดแล้วตัด)
สายหยุด เครื่องตัดตัด สายเริ่มใหม่ นี่เรียบง่ายและถูกกว่าแต่จำกัดปริมาณการผลิต พบบ่อยในสายปริมาณน้อยหรือโปรไฟล์ที่วัสดุหนาซึ่งแรงกรรไกรบินกลายเป็นมากเกินไป
ความขรุขระและคุณภาพขอบ
การตัดด้วยเลื่อยเย็นให้ขอบสะอาดที่สุดแต่ช้า กรรไกรบินที่ระยะห่างใบมีดเหมาะสมให้ขอบที่ยอมรับได้สำหรับแอปพลิเคชันส่วนใหญ่ ระยะห่างใบมีดควรเป็น 5–10% ของความหนาวัสดุ คับเกินไปใบมีดสึกหรอเร็ว คลายเกินไปการเกิดครีบขรุขระเพิ่มขึ้น
สำหรับโปรไฟล์สถาปัตยกรรมที่รูปลักษณ์ขอบมีความสำคัญ กระบวนการขจัดครีบขรุขระรองอาจมีเหตุผล สำหรับโปรไฟล์โครงสร้าง (แป ระแนง) ครีบขรุขระเล็กน้อยยอมรับได้
การเชื่อม: ปิดรอยต่ออินไลน์
โปรไฟล์บางชนิด—ท่อโครงสร้าง การกำหนดค่ารางเคเบิลบางแบบ ระแนงแบบปิด—ต้องการให้โปรไฟล์ถูกเชื่อมปิดหลังการขึ้นรูป
ระบบเชื่อมอินไลน์บูรณาการสถานีเชื่อมทันทีหลังด่านขึ้นรูปด้วยลูกกลิ้งสุดท้าย นี่คือหนึ่งในกระบวนการรองที่วิกฤตที่สุดในสายขึ้นรูปด้วยลูกกลิ้ง วิธีที่พบบ่อยที่สุดคือการเชื่อมเหนี่ยวนำความถี่สูง (HF) สำหรับเหล็ก หรือ TIG/MIG สำหรับอะลูมิเนียมและสแตนเลส
Why inline? หากคุณขึ้นรูปโปรไฟล์เปิด นำออกจากสาย แล้วเชื่อมออฟไลน์ คุณจะนำข้อผิดพลาดการจัดตำแหน่งเข้ามา โปรไฟล์อาจบิดหรือโก่งระหว่างการจัดการ การเชื่อมอินไลน์คงโปรไฟล์ไว้ภายใต้ความตึงและการควบคุมจัดตำแหน่งตลอดขั้นตอนการเชื่อมที่วิกฤต
การเชื่อม HF เป็นมาตรฐานสำหรับโปรไฟล์แบบปิดที่เดินที่ความเร็ว เอ เครื่องขึ้นรูปเหล็กกล่องอัตโนมัติทั้งชุด บูรณาการการเชื่อม การเจาะ และการตัดในสายต่อเนื่องเดียว
การดัดและกระบวนการขึ้นรูปหลัง
การขึ้นรูปด้วยลูกกลิ้งทำได้ดีในการดัดค่อยเป็นค่อยไปผ่านหลายสถานี มันทำได้แย่ในมุมดัดคม ขอบงอกลับ หรือเรขาคณิตปลายซับซ้อน นั่นคือจุดที่สถานีขึ้นรูปหลังในกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งเข้ามา
เครื่องกดขึ้นรูปหลังทั่วไปเพิ่มขอบพับ แท็บ หรือการงอกลับให้โปรไฟล์ที่ขึ้นรูปแล้ว โปรไฟล์ออกจากเครื่องขึ้นรูป เข้าสถานีแม่พิมพ์ ได้รับการดัด และเดินต่อไปยังการตัด
ข้อจำกัดสำคัญ: กระบวนการขึ้นรูปหลังต้องเร็วพอที่จะจับคู่ความเร็วสาย หรือสายต้องรวมตัวสะสมเพื่อบัฟเฟอร์แถบวัสดุระหว่างเครื่องขึ้นรูปและสถานีดัด
สำหรับ เครื่องขึ้นรูปด้วยลูกกลิ้งโครงยึดแผงโซลาร์ สายที่รองรับตลาดสถาปัตยกรรม ส่วนโค้งบูรณาการช่วยให้แผ่นหลังคารัศมีได้โดยไม่ต้องมีกระบวนการโค้งแยก
การปั๊มลายและการเสริมความแข็งแรง
พื้นผิวแบนบนโปรไฟล์ที่ขึ้นรูปด้วยลูกกลิ้งมีแนวโน้มเกิดการบิดตัวหรือริปเปิลภายใต้ภาระ การปั๊มลายเพิ่มการเสียรูปเฉพาะที่ที่เพิ่มโมดูลัสหน้าตัดโดยไม่เพิ่มวัสดุ
การปั๊มลายอินไลน์ใช้ลูกกลิ้งแบบมีลวดลาย (เหมือนโรงสีเล็กๆ) วางตำแหน่งก่อนหรือภายในเครื่องขึ้นรูปด้วยลูกกลิ้ง รูปแบบปั๊มลายต้องออกแบบให้ไม่รบกวนลำดับการดัดที่ตามมาภายในเครื่องขึ้นรูปด้วยลูกกลิ้ง
โปรไฟล์ฟลอร์เด็คใช้การปั๊มลายอย่างแพร่หลาย รอยปั๊มลายสร้างการล็อกเชิงกลกับแผ่นคอนกรีต หากไม่มี พื้นเป็นเพียงแบบ—หากมี มันคือโครงสร้าง
การเจาะรู: รูแบบมีลวดลายที่ความเร็วการผลิต
โปรไฟล์เจาะรู—รางเคเบิล ผลิตภัณฑ์พื้นบางชนิด แผงตกแต่ง—ต้องการรูเล็กระยะสม่ำเสมอหลายพันรู
แม่พิมพ์เจาะรูแบบหมุนเป็นทางแก้มาตรฐาน แม่พิมพ์เจาะที่แข็งแล้วติดตั้งบนลูกสูบหมุนเจาะรูขณะที่แถบวัสดุเคลื่อนที่ผ่าน การหมุนของลูกสูบซิงโครนัสกับความเร็วสายจึงระยะห่างรูสม่ำเสมอ
ทางเลือก—การเจาะรูทีละรูด้วยแม่พิมพ์บิน—ช้าเกินไปสำหรับการเจาะรูความหนาแน่นสูง แม่พิมพ์แบบหมุนเดินที่ 100+ m/min ด้วยความแม่นยำระยะห่างรู ±0.1 mm
การโค้ง: การดัดรัศมีหลังการขึ้นรูป
การขึ้นรูปด้วยลูกกลิ้งสร้างโปรไฟล์ตรง หากแอปพลิเคชันต้องการโปรไฟล์โค้ง (ผิวคลุมสถาปัตยกรรม แปโค้ง) เครื่องโค้งขึ้นรูปหลังเพิ่มรัศมี
โปรไฟล์ผ่านลูกกลิ้งปรับได้ชุดหนึ่งที่ค่อยๆ ดัดให้ถึงรัศมีเป้าหมาย อาจต้องการหลายรอบสำหรับรัศมีคับเพื่อหลีกเลี่ยงการเกิดรอยย่น
สำหรับ เครื่องขึ้นรูปด้วยลูกกลิ้งหลังคาโลหะ สายที่รองรับตลาดสถาปัตยกรรม ส่วนโค้งบูรณาการช่วยให้แผ่นหลังคารัศมีได้โดยไม่ต้องมีกระบวนการโค้งแยก
การบูรณาการอุปกรณ์: ทำให้ทำงานร่วมกัน
สายขึ้นรูปด้วยลูกกลิ้งที่มีกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งคือระบบ ไม่ใช่ชุดของเครื่องจักร ความท้าทายในการบูรณาการเป็นเรื่องจริง
การซิงโครไนซ์ เครื่องเจาะอัด การตัด และเครื่องขึ้นรูปต้องเห็นพ้องกันว่าอยู่ที่ใดบนแถบวัสดุ สิ่งนี้ต้องการจุดอ้างอิงเอนโคเดอร์ร่วมและระบบควบคุมเซอร์โว การควบคุมสายแบบ PLC ประสานองค์ประกอบสายทั้งหมด
การควบคุมความตึง กระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งที่หยุดหรือชะลอแถบวัสดุสร้างการเปลี่ยนแปลงความตึง ตัวสะสม (loop tower) ระหว่างเครื่องขึ้นรูปและกระบวนการรองดูดซับการเปลี่ยนแปลงเหล่านี้เพื่อให้เครื่องขึ้นรูปเดินต่อเนื่องได้
การเปลี่ยนเครื่องมือ สายที่ผลิตความกว้างโปรไฟล์หลายแบบต้องการเครื่องมือเปลี่ยนอย่างรวดเร็วไม่เพียงในเครื่องขึ้นรูปแต่ยังในเครื่องเจาะอัดและการตัด เครื่องขึ้นรูปด้วยลูกกลิ้งแบบแคสเซ็ตขยายความยืดหยุ่นนี้ไปยังกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้ง
การกำหนดค่าสายทั่วไปสำหรับกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้ง
| ประเภทโปรไฟล์ | Secondary operations in the roll forming line | ความเร็วสายการผลิต | หมายเหตุ |
|---|---|---|---|
| พูลิน C/Z | เจาะรูก่อน ตัดหลัง | 20–40 m/min | เปลี่ยนอย่างรวดเร็วสำหรับสลับ C/Z |
| Solar strut channel | เจาะรูหลัง ตัดบิน | 30–60 m/min | แม่พิมพ์บินขับเคลื่อนเซอร์โว |
| รางสายเคเบิล | เจาะรูมุ่งหน้าก่อน การตัดเว้า ตัดตามความยาว | 15–25 เมตร/นาที | เครื่องมือซับซ้อน |
| Highway guardrail | เจาะรูคานหลัง ตัดบิน | 10 ถึง 20 m/min | วัสดุหนา (3–4 mm) |
| เสาระแนง | รูปแบบรูเจาะหลัง ตัดบิน การเชื่อมอินไลน์ | 20–30 m/min | ต้องการความแม่นยำสูง |
| Floor deck | ปั๊มลายอินไลน์ ตัดหลัง | 15–25 เมตร/นาที | รูปแบบปั๊มลายสำคัญ |
คำถามที่พบบ่อย: กระบวนการรองในการขึ้นรูปด้วยลูกกลิ้ง
กระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งคือกระบวนการบูรณาการที่เจาะ ตัดเว้า ตัด โค้ง เชื่อม หรือดัดแปลงแถบวัสดุระหว่างรอบการขึ้นรูปด้วยลูกกลิ้ง พวกมันแปลงโปรไฟล์ให้เป็นชิ้นส่วนสำเร็จรูป
Sometimes. The line needs spare electrical capacity, space for the equipment, and compatible control systems. Retrofitting a flying shear onto a line designed for stop-and-cut is possible but requires significant modification. Beli’s ชิ้นส่วนเครื่องรีดขึ้นรูป คู่มือครอบคลุมตัวเลือกการอัปเกรด
เครื่องกดเจาะแม่พิมพ์บินขับเคลื่อนเซอร์โวโดยทั่วไปเพิ่ม 15–25% ให้ต้นทุนสาย ขึ้นอยู่กับน้ำหนักโทนและความซับซ้อน สำหรับการผลิตปริมาณสูง การประหยัดแรงงานโดยทั่วไปคืนทุนส่วนเพิ่มภายใน 12–18 เดือน
ด้วยการจัดตำแหน่งเซอร์โวและเครื่องมือที่เหมาะสม ±0.5 mm เทียบกับความยาวแถบวัสดุ และ ±0.3 mm ในเส้นผ่านศูนย์กลางรู การกำหนดค่าเจาะก่อน (แถบแบน) แม่นยำกว่าการเจาะหลัง (โปรไฟล์ที่ขึ้นรูปแล้ว)
ได้ ด้วยการเปลี่ยนเครื่องมือ CNC หรือชุดแม่พิมพ์แบบโมดูลาร์ แม่พิมพ์เจาะเปลี่ยนอย่างรวดเร็วลดเวลาเปลี่ยนรูปแบบเหลือ 15–30 นาที สำหรับสายที่เปลี่ยนรูปแบบบ่อย นี่คือคุณสมบัติวิกฤต
เครื่องเจาะอัดต้องการการหล่อลื่นแม่พิมพ์เป็นประจำ การตรวจสอบแม่พิมพ์เจาะ/แม่พิมพ์ และการหล่อลื่นรางนำทาง ใบมีดกรรไกรบินต้องการการลับและปรับระยะห่างเป็นระยะ The การบำรุงรักษาเชิงป้องกันเครื่องขึ้นรูปด้วยลูกกลิ้ง คู่มือครอบคลุมรายการตรวจสอบทั้งหมด
ตัดก่อนสำหรับการตัดเว้าซับซ้อนหรือเมื่อรูปแบบรูต้องอ้างอิงขอบแบล็งก์อย่างแม่นยำ ตัดหลังสำหรับการผลิตปริมาณสูงที่ปริมาณการผลิตสำคัญกว่าความซับซ้อนในการเจาะ
สรุป
กระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งเปลี่ยนสายขึ้นรูปด้วยลูกกลิ้งจากผู้ผลิตโปรไฟล์เป็นผู้ผลิตชิ้นส่วน กระบวนการเฉพาะขึ้นอยู่กับโปรไฟล์และแอปพลิเคชันของมัน แต่รูปแบบสอดคล้องกัน บูรณาการการดำเนินการอินไลน์ ซิงโครไนซ์กับสาย และขจัดการจัดการออฟไลน์
สำหรับการลงทุนสายใหม่ คำถามไม่ใช่ว่าจะรวมกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งหรือไม่ แต่รวมอันไหน และจะกำหนดค่าอย่างไรสำหรับโปรไฟล์เฉพาะของคุณ ภาพรวมอุปกรณ์เสริมเครื่องขึ้นรูปด้วยลูกกลิ้งครอบคลุมระบบสนับสนุนที่ทำให้สายบูรณาการเชื่อถือได้
ขั้นตอนต่อไปคือการกำหนดข้อมูลจำเพาะชิ้นส่วนของคุณ ระบุว่ากระบวนการใดต้องเกิดอินไลน์เทียบกับออฟไลน์ และกำหนดค่าสายตามลำดับ สายที่บูรณาการดีที่มีกระบวนการรองในสายขึ้นรูปด้วยลูกกลิ้งเดินเร็วกว่า ผลิตชิ้นส่วนแม่นยำกว่า และมีต้นทุนการเดินเครื่องต่ำกว่าผลรวมของกระบวนการที่แยกกัน
Related: ราคาเครื่องขึ้นรูปด้วยลูกกลิ้ง: 7 ความลับสูงสุดปี 2026 | ตลาดโลกเครื่องขึ้นรูปด้วยลูกกลิ้งแบบกำหนดเองปี 2026





 ไทย