


La bobine brute entre dans la table d'entrée. Elle sort sous forme de profil fini, poinçonné et coupé à longueur. Entre l'entrée et la sortie se trouve le train de profilage, et dans la plupart des lignes de production, un ensemble Opérations secondaires dans la ligne de profilage détermine si la ligne produit une forme générique ou un composant prêt pour le marché.
Les opérations secondaires dans la ligne de profilage sont les processus intégrés qui poinçonnent, échancrent, coupent, plient, soudent ou modifient autrement la bande pendant pendant le cycle de profilage. Elles éliminent la manipulation hors ligne, réduisent la main-d'œuvre et resserrent les tolérances. Une ligne sans elles fabrique des profils. Une ligne avec elles fabrique des pièces.
Selon la Precision Metalforming Association, l'intégration d'opérations secondaires est l'une des mises à niveau au ROI le plus élevé pour les lignes de profilage existantes.
Qu'est-ce qui compte comme une opération secondaire ?
Si le train de profilage plie progressivement la bande plate en une forme de profil fini, les opérations secondaires dans la ligne de profilage sont tout le reste qui se produit en ligne pour rendre ce profil utilisable dans son application finale.
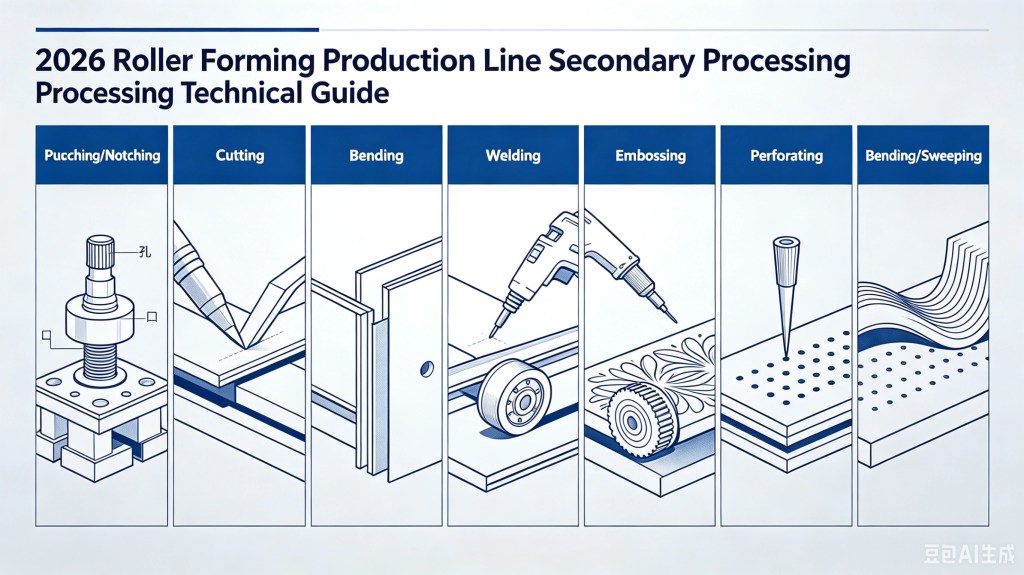
Les opérations secondaires typiques dans la ligne de profilage comprennent :
| Opération | Ce qu'elle fait | Quand elle a lieu |
|---|---|---|
| Poinçonnage / Échancrage | Crée des trous, fentes, bouches d'aération, découpes | Pré-poinçonnage (avant le train) ou post-poinçonnage (après le train) |
| Couper | Coupe le profil continu à la longueur finie | Post-coupe (après la passe finale) |
| Flexion | Ajoute des pattes, des ourlets, des retours après le profilage | Station de post-formage |
| Soudage | Ferme les soudures sur les profils tubulaires/complexes | En ligne, après la passe finale |
| Gaufrage | Ajoute des nervures de rigidité ou des motifs de surface | Entre les stations de profilage ou en post-formage |
| Perforateur | Crée des réseaux de trous motifs | Pré-poinçonnage ou rotatif en ligne |
| Cintrage / Balayage | Ajoute un rayon au profil formé | Section de post-formage dédiée |
Le trait caractéristique des opérations secondaires dans la ligne de profilage : ces opérations fonctionnent de manière synchrone avec la ligne de profilage. Le matériau se déplace en continu (ou s'arrête brièvement dans une boucle contrôlée), et l'opération secondaire s'exécute sans retirer la pièce de la ligne.
Pourquoi les opérations secondaires dans la ligne de profilage sont importantes
Une profileuse autonome fabrique un profil. Une ligne avec des opérations secondaires intégrées dans la ligne de profilage fabrique une pièce finie.
La différence se manifeste à trois endroits où les opérations secondaires dans la ligne de profilage créent de la valeur :
1. Coût de main-d'œuvre. Chaque étape de manipulation hors ligne représente une heure de main-d'œuvre. Poinçonner des trous sur une presse séparée, couper des longueurs sur une scie à froid, l'empilage manuel — tout cela ajoute des effectifs. Les opérations secondaires en ligne les éliminent.
2. Précision dimensionnelle. Lorsque le poinçonnage a lieu hors ligne, vous référencez les trous aux extrémités coupées, ou les extrémités coupées aux trous — et accumulez des tolérances cumulées. Le poinçonnage en ligne référence les trous à la bande elle-même, grâce au positionnement par servomoteur. Le motif de trous reste verrouillé sur la géométrie du profil à ±0.5 mm ou mieux.
3. Débit. Une ligne produisant 20 m/min de profil doit aussi poinçonner à 20 m/min. Le traitement par lots hors ligne ne peut pas égaler cela. Les opérations intégrées dans les opérations secondaires de la ligne de profilage permettent à la ligne de fonctionner à sa vitesse de conception sans créer de stock en cours de fabrication.
Croire que l'industrie presse à poinçonner pour l'industrie du profilage à rouleaux couvre en détail l'aspect équipement.
Pré-coupe vs post-coupe : la décision fondamentale
Toute ligne de profilage intégrant des opérations secondaires dans la ligne de profilage fait face à une question structurelle : les opérations de coupe et de poinçonnage se produisent-elles avant que la bande entre dans le train de profilage (pré-coupe), ou après que le profil a été entièrement formé (post-coupe) ?
Lignes à pré-coupe
Dans une ligne à pré-coupe, la bobine est d'abord déroulée, puis amenée à travers une presse à poinçonner ou une cisaille volante pour découper des flans ou ajouter des trous, et seulement ensuite entre dans le train de profilage.
Avantages :
- La bande est plate pendant le poinçonnage. La durée de vie de l'outillage est plus longue car le poinçon ne frappe pas une surface courbe.
- La déformation des trous est minimale — la bande plate ne reprend pas sa forme initiale comme le ferait un profil moulé.
- L'entaillage en pré-coupe peut éliminer le matériau qui gênerait autrement le processus de profilage (entailles de décharge, entailles d'extrémité).
Inconvénients :
- Chaque flan doit être alimenté individuellement dans le train de profilage. Cela limite la vitesse de la ligne ou nécessite un accumulateur de boucle.
- Les extrémités amont et aval de chaque flan présentent des effets de démarrage/arrêt dans le train, ce qui peut provoquer une variation dimensionnelle.
La pré-coupe est courante dans le processus de fabrication de chemins de câbles lignes où les chemins de câbles perforés nécessitent des motifs de trous précis par rapport aux extrémités du chemin.
Lignes à post-coupe
Dans une ligne à post-coupe, la bande traverse l'ensemble du train de profilage en continu, et la coupe/le poinçonnage dans les opérations secondaires de la ligne de profilage se produisent après que le profil est entièrement formé.
Avantages :
- Production continue réelle. Le train fonctionne en régime permanent.
- Des vitesses de ligne plus élevées (40–80 m/min) sont possibles.
- Aucun matériau perdu aux démarrages et arrêts.
Inconvénients :
- Le poinçonnage d'un profil formé nécessite des conceptions de matrices personnalisées qui correspondent au contour du profil.
- La distorsion des trous due au retour élastique doit être gérée avec un surpoinçonnage ou une conception de matrice appropriée.
- La coupe volante doit correspondre précisément à la vitesse du train.
La plupart des lignes à grand volume, les rails de support solaires, les pannes, les montants de rayonnage, utilisent des configurations à post-coupe pour les opérations secondaires de la ligne de profilage. La machine de profilage de rails de support de Beli fonctionne en post-coupe avec un poinçonnage à matrice volante à 40 m/min.
| Facteur | Pré-coupe | Post-coupe |
|---|---|---|
| Vitesse de la ligne | Limitée par le cycle d'alimentation | Continue, haute vitesse |
| Durée de vie de l'outil | Meilleure (bande plate) | Plus courte (profil formé) |
| Précision des trous | Excellente | Bonne (nécessite une synchronisation servo) |
| Complexité du profil | Gère les entailles complexes | Idéale pour les trous/fentes standard |
| Applications typiques | Chemin de câbles, dalle perforée | Pannes, rails de support, rayonnage, protections |
Poinçonnage : l'opération secondaire la plus courante dans la ligne de profilage
Si vous exploitez une ligne de profilage qui fabrique des pièces plutôt que des profils, vous poinçonnez probablement des trous en ligne. La question est comment.
Boucle tendue vs boucle lâche
A boucle serrée le système de poinçonnage monte la presse directement sur la ligne de profilage. La bande ne s'arrête jamais de se déplacer. La matrice de poinçonnage est une dés volants. Elle avance avec la bande, poinçonne pendant la fenêtre de synchronisation (généralement 100–200 mm de déplacement) et revient.
A boucle lâche le système crée une petite boucle de bande entre la profileuse et la poinçonneuse. La boucle permet à la bande de s'arrêter brièvement sous la presse pour le poinçonnage, puis la reprise de l'accélération. Les systèmes à boucle lâche sont plus simples mécaniquement mais limitent la vitesse de ligne.
Les matrices volantes à servomoteur ont largement remplacé les liaisons mécaniques dans les nouvelles lignes. La technologie d'alimentation par servomoteur qui pilote les lignes modernes permet un positionnement précis à ±0.01 mm.
Types de matrices pour les lignes de profilage
| Type de matrice | Application | Limitation de vitesse |
|---|---|---|
| Matrice volante (guidage linéaire) | Trous standard, fentes | 40–60 m/min |
| matrice rotative | Petits trous, motifs répétitifs | 100+ m/min |
| Matrice stationnaire (boucle lâche) | Formes complexes, échancrage | Limité par la taille de la boucle |
| Presse portique | Grandes découpes, poinçonnage lourd | 15–25 m/min |
Les matrices rotatives méritent une mention spéciale dans les opérations secondaires de la ligne de profilage. Elles utilisent un outillage rotatif pour poinçonner des trous tandis que la bande continue de se déplacer. Comme il n'y a pas de masse alternée, elles fonctionnent à des vitesses qui détruiraient une presse conventionnelle. L'inconvénient est qu'elles ne fonctionnent que pour les trous traversants, pas pour les échancrures ou formes complexes, et sont limitées aux matériaux plus minces (généralement <2 mm).
Coupe : cisaille volante vs cisaille stationnaire dans la ligne de profilage
Chaque pièce profilée a une extrémité coupée. La méthode de coupe dans les opérations secondaires de la ligne de profilage détermine la qualité des bords, la précision de longueur et la possibilité de fonctionner à haute vitesse.
Cisaille volante (coupe en mouvement)
La lame se déplace de manière synchrone avec le profil, coupe en mouvement et revient. C'est le standard pour les lignes à post-coupe.
Les lignes modernes utilisent des cisailles volantes à servomoteur avec serrage pneumatique ou hydraulique. Le profil de la lame épouse le contour de la forme formée — une lame droite simple déformerait le profil pendant la coupe.
La précision de longueur dépend du retour de l'encodeur et du réglage du servomoteur. Les lignes bien réglées maintiennent ±0.5 mm sur des longueurs 6-meter à 30 m/min.
Cisaille stationnaire (arrêt et coupe)
La ligne s'arrête, la cisaille coupe, la ligne redémarre. C'est plus simple et moins cher mais limite le débit. C'est courant sur les lignes à faible volume ou les profils à matériau épais où les forces de cisaille volante deviennent excessives.
Bavure et qualité des bords
La coupe à scie à froid produit les bords les plus propres mais est lente. La cisaille volante avec un jeu de lame approprié produit des bords acceptables pour la plupart des applications. Le jeu de lame doit être de 5–10% de l'épaisseur du matériau. Trop serré, la lame s'use rapidement ; trop lâche, la formation de bavures augmente.
Pour les profils architecturaux où l'apparence des bords compte, une opération de débourrage secondaire peut être justifiée. Pour les profils structurels (pannes, rayonnage), de légères bavures sont acceptables.
Soudage : fermeture de la soudure en ligne
Certains profils — tube structurel, certaines configurations de chemin de câbles, rayonnage à section fermée — nécessitent que le profil soit soudé fermé après le profilage.
Les systèmes de soudage en ligne intègrent une station de soudage immédiatement après la passe finale de profilage. C'est l'une des opérations secondaires les plus critiques dans la ligne de profilage. L'approche la plus courante est le soudage par induction haute fréquence (HF) pour l'acier, ou TIG/MIG pour l'aluminium et l'inoxydable.
Pourquoi en ligne ? Si vous formez un profil ouvert, que vous l'enlevez de la ligne, puis le soudez hors ligne, vous introduisez des erreurs d'alignement. Le profil peut se torsader ou fléchir pendant la manipulation. Le soudage en ligne maintient le profil sous tension et sous contrôle d'alignement pendant l'étape critique de soudage.
Le soudage HF est le standard pour les profils à section fermée fonctionnant en vitesse. Une profileuse à poutre caisson automatique complète intègre soudage, poinçonnage et coupe dans une ligne continue.
Opérations de pliage et de post-formage
Le profilage excelle dans les courbures progressives sur de nombreuses stations. Il est peu adapté aux plis nets, aux bridages de retour ou aux géométries d'extrémité complexes. C'est là qu'interviennent les stations de post-formage dans les opérations secondaires de la ligne de profilage.
Une presse de post-formage typique ajoute des ourlets, des pattes ou des courbures de retour à un profil formé. Le profil sort de la profileuse, entre dans une station de matrice, reçoit le pli et continue vers la coupe.
La contrainte clé : l'opération de post-formage doit être assez rapide pour suivre la vitesse de ligne, ou la ligne doit inclure un accumulateur pour tamponner la bande entre la profileuse et la station de pliage.
Pour profileuse à supports de fixation solaire lignes, les stations de post-formage ajoutent des pattes de fixation et des points de connexion qu'il serait impossible de former progressivement dans le train de profilage.
Gaufrage et rigidification
Les surfaces plates sur les profils profilés ont tendance à se déformer (voiler ou onduler sous charge). Le gaufrage ajoute une déformation localisée qui augmente le module sectionnel sans ajouter de matériau.
Le gaufrage en ligne utilise des rouleaux à motifs (comme de petits laminoirs) positionnés avant ou dans le train de profilage. Le motif de gaufrage doit être conçu pour ne pas interférer avec les séquences de pliage ultérieures dans le train de profilage.
Les profils de bac acier utilisent le gaufrage de manière extensive. Les gaufrages créent un verrouillage mécanique avec la dalle de béton. Sans eux, le bac n'est qu'un coffrage — avec eux, il est structurel.
Perforation : trous motifs à la vitesse de production
Les profils perforés — chemin de câbles, certains produits de revêtement de sol, panneaux décoratifs — nécessitent des milliers de petits trous régulièrement espacés.
Les matrices de perforation rotatives sont la solution standard. Les poinçons trempés montés sur un cylindre rotatif perforant des trous pendant que la bande passe. La rotation du cylindre se synchronise avec la vitesse de ligne pour que l'espacement des trous soit constant.
L'alternative — poinçonner les trous un par un avec une matrice volante — est trop lente pour une perforation à haute densité. Les matrices rotatives fonctionnent à 100+ m/min avec une précision d'espacement des trous de ±0.1 mm.
Cintrage : courbure de rayon après le profilage
Le profilage fabrique des profils droits. Si l'application nécessite des profils courbes (bardage architectural, pannes courbes), une machine de cintrage de post-formage ajoute le rayon.
Le profil passe à travers une série de rouleaux réglables qui le courbent progressivement jusqu'au rayon cible. Plusieurs passes peuvent être nécessaires pour les rayons serrés afin d'éviter le plissement.
Pour profileuse à toiture métallique lignes desservant les marchés architecturaux, une section de cintrage intégrée permet des panneaux de toiture à rayon sans processus de cintrage séparé.
Intégration de l'équipement : faire fonctionner l'ensemble
Une ligne de profilage avec des opérations secondaires dans la ligne de profilage est un système, non une collection de machines. Les défis d'intégration sont réels.
Synchronisation. La poinçonneuse, la coupe et la profileuse doivent toutes être d'accord sur la position de la bande. Cela nécessite une référence d'encodeur commune et un système de commande par servomoteur. Le contrôle de ligne basé sur PLC coordonne tous les éléments de la ligne.
Contrôle de tension. Les opérations secondaires dans la ligne de profilage qui arrêtent ou ralentissent la bande créent des variations de tension. Un accumulateur (tour de boucle) entre la profileuse et l'opération secondaire absorbe ces variations afin que la profileuse puisse fonctionner en continu.
Changement d'outillage. Les lignes produisant plusieurs largeurs de profil nécessitent un outillage à changement rapide non seulement dans la profileuse mais aussi dans la poinçonneuse et la coupe. Les machines de profilage de type cassette étendent cette flexibilité aux opérations secondaires dans la ligne de profilage.
Configurations typiques de ligne pour les opérations secondaires dans la ligne de profilage
| Type de profil | Opérations secondaires sur la ligne de profilage | Vitesse de la ligne | Remarques |
|---|---|---|---|
| Poutrelle C/Z | Pré-poinçonnage des trous, post-coupe | 20–40 m/min | Changement rapide pour l'échange C/Z |
| Canal de support solaire | Trous post-poinçonnés, coupe volante | 30–60 m/min | Matrice volante à servomoteur |
| Chemin de câbles | Pré-perforation, échancrage, coupe à longueur | 15–25 m/min | Outillage complexe |
| glissière de sécurité routière | Trous de poutre post-poinçonnés, coupe volante | 10–20 m/min | Matériau épais (3–4 mm) |
| Montant de rayonnage | Motifs de trous post-poinçonnés, coupe volante, soudage en ligne | 20–30 m/min | Haute précision requise |
| Plancher | Gaufrage en ligne, post-coupe | 15–25 m/min | Motif de gaufrage critique |
FAQ : opérations secondaires dans le profilage
Les opérations secondaires dans la ligne de profilage sont des processus intégrés qui poinçonnent, échancrent, coupent, plient, soudent ou modifient la bande pendant le cycle de profilage. Elles transforment un profil en une pièce finie.
Parfois. La ligne nécessite une capacité électrique de réserve, de l'espace pour l'équipement et des systèmes de contrôle compatibles. L'installation d'une cisaille volante sur une ligne conçue pour la coupe par arrêt est possible, mais exige des modifications importantes. Chez Beli's composants de machine de profilage à rouleaux couvre les options de mise à niveau.
Une poinçonneuse à matrice volante à servomoteur ajoute généralement 15–25% au coût de la ligne, selon la tonnage et la complexité. Pour une production à grand volume, les économies de main-d'œuvre remboursent généralement la prime en 12–18 mois.
Avec un positionnement par servomoteur et un outillage approprié, ±0.5 mm par rapport à la longueur de bande et ±0.3 mm sur le diamètre du trou. Les configurations de pré-poinçonnage (bande plate) sont plus précises que le post-poinçonnage (profil formé).
Oui, avec un changement d'outillage CNC ou des jeux de matrices modulaires. Les matrices de poinçonnage à changement rapide réduisent le changement de motif à 15–30 minutes. Pour les lignes à changements de motif fréquents, c'est une fonctionnalité critique.
Les poinçonneuses nécessitent une lubrification régulière des matrices, une inspection des poinçons/matrices et une lubrification des glissières. Les lames de cisaille volante nécessitent un affûtage périodique et un réglage du jeu. Le guide d' entretien préventif des profileuses couvre la liste de contrôle complète.
Pré-coupe pour l'échancrage complexe ou lorsque le motif de trous doit référencer précisément le bord de la flan. Post-coupe pour la production à grand volume où le débit compte plus que la complexité de poinçonnage.
Conclusion
Les opérations secondaires dans la ligne de profilage transforment une ligne de profilage d'un fabricant de profils en un producteur de pièces. Les opérations spécifiques dépendent du profil et de son application, mais le schéma est constant. Intégrez l'opération en ligne, synchronisez-la avec la ligne et éliminez la manipulation hors ligne.
Pour les nouveaux investissements de ligne, la question n'est pas de savoir s'il faut inclure des opérations secondaires dans la ligne de profilage, mais lesquelles, et comment les configurer pour vos profils spécifiques. L'aperçu des équipements auxiliaires de profileuse couvre les systèmes de soutien qui rendent les lignes intégrées fiables.
L'étape suivante consiste à définir les spécifications de votre pièce, identifier quelles opérations doivent avoir lieu en ligne par rapport à hors ligne, et configurer la ligne en conséquence. Une ligne bien intégrée avec des opérations secondaires dans la ligne de profilage fonctionne plus vite, produit des pièces plus précises et coûte moins cher à exploiter que la somme de ses processus séparés.
En rapport: Prix des profileuses : 7 meilleurs secrets ultimes 2026 | Marchés mondiaux des profileuses sur mesure 2026





 Français