


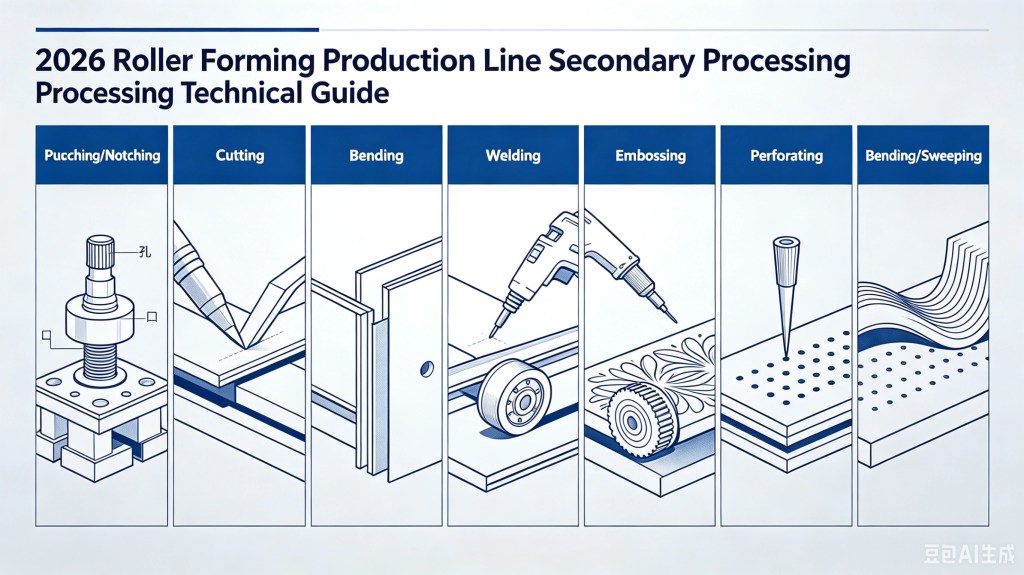
Das Rohcoil gelangt in den Eintisch. Es verlässt ihn als fertiges, gestanztes, ablängengeschnittenes Profil. Zwischen Eintritt und Austritt steht das Rollformwerk, und in den meisten Produktionslinien befindet sich ein Satz Sekundäroperationen in der Rollformlinie darüber, ob die Linie eine generische Form oder ein marktfertiges Bauteil produziert.
Sekundäroperationen in der Rollformlinie sind die integrierten Prozesse, die den Streifen stanzen, ausschneiden, schneiden, biegen, schweißen oder anderweitig bearbeiten während den Rollform-Zyklus. Sie eliminieren die Offline-Handhabung, reduzieren Arbeitsaufwand und verringern Toleranzen. Eine Linie ohne sie macht Profile. Eine Linie mit ihnen macht Bauteile.
Laut der Precision Metalforming Association, ist die Integration von Sekundäroperationen eines der Upgrades mit dem höchsten ROI für bestehende Rollformlinien.
Was zählt als Sekundäroperation?
Wenn das Rollformwerk flachen Streifen allmählich in eine fertige Profilform biegt, sind die Sekundäroperationen in der Rollformlinie alles andere, was inline geschieht, um dieses Profil in seiner Endanwendung nutzbar zu machen.
Typische Sekundäroperationen in der Rollformlinie umfassen:
| Betrieb | Was es bewirkt | Wann es geschieht |
|---|---|---|
| Stanzen / Ausschneiden | Erzeugt Löcher, Schlitze, Lüftungen, Ausschnitte | Pre-Punch (vor dem Werk) oder Post-Punch (nach dem Werk) |
| Cut-off | Schneidet kontinuierliches Profil auf fertige Länge | Post-Cut (nach dem letzten Durchgang) |
| Bending | Fügt nach dem Formen Laschen, Säume, Rückführungen hinzu | Post-Form-Station |
| Schweißen | Schließt Nähte an rohrförmigen/komplexen Profilen | Inline, nach dem letzten Durchgang |
| Prägung | Fügt Steifigkeitsrippen oder Oberflächenmuster hinzu | Zwischen Formstationen oder nach dem Formen |
| Perforating | Erzeugt gemusterte Lochanordnungen | Pre-Punch oder rotativ inline |
| Krümmen / Schwenken | Fügt dem geformten Profil einen Radius hinzu | Dedizierter Post-Form-Abschnitt |
Das bestimmende Merkmal von Sekundäroperationen in der Rollformlinie: Diese Operationen laufen synchron mit der Rollformlinie. Material bewegt sich kontinuierlich (oder hält kurz in einer gesteuerten Schleife an), und die Sekundäroperation wird ausgeführt, ohne das Teil aus der Linie zu entfernen.
Warum Sekundäroperationen in der Rollformlinie wichtig sind
Eine eigenständige Rollformmaschine macht ein Profil. Eine Linie mit integrierten Sekundäroperationen in der Rollformlinie macht ein fertiges Bauteil.
Der Unterschied zeigt sich an drei Stellen, an denen Sekundäroperationen in der Rollformlinie Wert schaffen:
1. Arbeitskosten. Jeder Offline-Handhabungsschritt ist eine Arbeitsstunde. Löcher an einer separaten Presse stanzen, Längen auf einer Kaltkreissäge schneiden, manuelles Stapeln – das erhöht den Personalaufwand. Inline-Sekundäroperationen eliminieren diese.
2. Maßgenauigkeit. Wenn das Stanzen offline geschieht, beziehen Sie Löcher auf Schnittenden oder Schnittenden auf Löcher – und häufen kumulative Toleranzen an. Inline-Stanzen bezieht Löcher auf den Streifen selbst mittels Servopositionierung. Das Lochbild bleibt bei ±0.5 mm oder besser an der Profilgeometrie verriegelt.
3. Durchsatz. Eine Linie, die 20 m/min Profil produziert, muss auch mit 20 m/min stanzen. Offline-Chargenverarbeitung kann das nicht erreichen. Integrierte Operationen in den Sekundäroperationen in der Rollformlinie lassen die Linie mit ihrer konstruierten Geschwindigkeit laufen, ohne Zwischenlagerbestand zu erzeugen.
Believe Industry’s Stanzpresse für die Walzformindustrie Leitfaden behandelt die Ausrüstungsseite im Detail.
Pre-Cut vs. Post-Cut: Die grundlegende Entscheidung
Jede Rollformlinie mit Sekundäroperationen in der Rollformlinie steht vor einer strukturellen Frage: Finden die Schneid- und Stanzoperationen statt vor dem Einlauf des Bandes in die Rollformstraße (vor dem Formen), oder nach der vollständigen Profilbildung (nach dem Formen)?
Pre-Cut-Linien
In einer Pre-Cut-Linie wird die Coil zunächst abgehaspelt, dann durch eine Stanzpresse oder Fliegenschere geführt, um Zuschnitte zu schneiden oder Löcher einzubringen, und erst dann läuft sie in die Rollformstraße ein.
Vorteile:
- Das Band ist beim Stanzen flach. Die Werkzeuglebensdauer ist länger, da der Stempel keine gekrümmte Oberfläche trifft.
- Hole distortion is minimal—the flat strip doesn’t spring back the way a formed profile does.
- Pre-Cut-Kerben können Material entfernen, das sonst den Rollformprozess stören würde (Freistellungskerben, Endkerben).
Nachteile:
- Jeder Zuschnitt muss einzeln in die Rollformstraße eingeführt werden. Dies begrenzt die Liniengeschwindigkeit oder erfordert einen Schleifenakkumulator.
- Die Anfangs- und Endkanten jedes Zuschnitts verursachen Anlauf-/Abschalt-Effekte in der Straße, was Maßabweichungen verursachen kann.
Pre-Cut ist üblich in Kabeltrassen-Herstellungsprozess Linien, bei denen gelochte Trassen präzise Lochbilder relativ zu den Trassenenden benötigen.
Post-Cut-Linien
In einer Post-Cut-Linie läuft das Band kontinuierlich durch die gesamte Rollformstraße, und Schneiden/Stanzen bei Sekundäroperationen in der Rollformlinie erfolgt nach vollständiger Profilbildung.
Vorteile:
- Echte kontinuierliche Produktion. Die Straße läuft im stationären Zustand.
- Höhere Liniengeschwindigkeiten (40–80 m/min) sind erreichbar.
- Kein Materialverlust beim An- und Abschalten.
Nachteile:
- Das Stanzen eines geformten Profils erfordert kundenspezifische Werkzeugkonstruktionen, die der Profilkontur entsprechen.
- Lochverformung durch Rückfedern muss durch Überstanzen oder geeignete Werkzeugkonstruktion bewältigt werden.
- Die Fliegenschere muss exakt mit der Straßengeschwindigkeit übereinstimmen.
Die meisten Großserienlinien, Solar-Strut-Kanäle, Pfetten, Regalständer, nutzen Post-Cut-Konfigurationen für Sekundäroperationen in der Rollformlinie. Die Strut-Kanal-Rollformmaschine in Belis Anlage läuft Post-Cut mit Fliegenscher-Stanzen bei 40 m/min.
| Faktor | Pre-Cut | Post-Cut |
|---|---|---|
| Liniengeschwindigkeit | Begrenzt durch Vorschubzyklus | Kontinuierlich, hohe Geschwindigkeit |
| Werkzeuglebensdauer | Besser (flaches Band) | Kürzer (geformtes Profil) |
| Lochgenauigkeit | Ausgezeichnet | Gut (erfordert Servo-Sync) |
| Profilkomplexität | Bewältigt komplexe Kerben | Am besten für Standardlöcher/Schlitze |
| Typische Anwendungen | Kabeltrasse, gelochtes Deck | Pfetten, Strut, Regale, Schutze |
Stanzen: Die häufigste Sekundäroperation in der Rollformlinie
Wenn Sie eine Rollformlinie betreiben, die Bauteile statt Profile herstellt, stanzen Sie wahrscheinlich inline Löcher. Die Frage ist how.
Tight Loop vs. Loose Loop
A tight-loop Tight-Loop-Stanzsystem montiert die Presse direkt auf der Rollformlinie. Der Streifen hält nie an. Die Stanzmatrize ist ein flying die. Sie fährt mit dem Streifen mit, stanzt während des Synchronisationsfensters (typischerweise 100–200 mm Weg) und kehrt zurück.
A loose-loop Loose-Loop-System erzeugt eine kleine Schlaufe aus Streifen zwischen Rollformer und Stanzpresse. Die Schlaufe ermöglicht es, dass der Streifen kurz unter der Presse zum Stanzen stoppt, worauf die Beschleunigung wieder aufgenommen wird. Loose-Loop-Systeme sind mechanisch einfacher, begrenzen aber die Liniengeschwindigkeit.
Servogetriebene Fliegende Matrizen haben mechanische Kopplungen in neuen Linien weitgehend ersetzt. Die Servovorschubtechnologie, die moderne Linien antreibt, ermöglicht eine Positioniergenauigkeit von ±0.01 mm.
Matrizentypen für Rollformlinien
| Die type | Anwendung | Speed limit |
|---|---|---|
| Fliegende Matrize (Linearführung) | Standardlöcher, Schlitze | 40–60 m/min |
| Rotary die | Kleine Löcher, sich wiederholende Muster | 100+ m/min |
| Stationäre Matrize (Lockere Schlaufe) | Komplexe Formen, Ausschneiden | Begrenzt durch Schlaufengröße |
| Gantry-Presse | Große Ausschnitte, schweres Stanzen | 15–25 m/min |
Rotierende Matrizen verdienen in den Sekundäroperationen in der Rollformlinie besondere Erwähnung. Sie verwenden rotierendes Werkzeug, um Löcher zu stanzen, während sich der Streifen weiterbewegt. Da keine oszillierende Masse vorhanden ist, laufen sie mit Geschwindigkeiten, die eine herkömmliche Presse zerstören würden. Der Nachteil ist, dass sie nur für Durchgangslöcher funktionieren, nicht für Ausschnitte oder komplexe Formen, und sie sind auf dünnere Materialien beschränkt (typischerweise <2 mm).
Abschneiden: Fliegende Schere vs. Stationäre Schere in der Rollformlinie
Jedes rollgeformte Bauteil hat ein Schnittende. Die Abschneidemethode in den Sekundäroperationen der Rollformlinie bestimmt Kantenqualität, Längengenauigkeit und ob Sie mit hoher Geschwindigkeit laufen können.
Fliegende Schere (Bewegtes Abschneiden)
Das Messer bewegt sich synchron mit dem Profil, schneidet während der Bewegung und kehrt zurück. Dies ist der Standard für Post-Cut-Linien.
Moderne Linien verwenden servogetriebene Fliegende Scheren mit pneumatischer oder hydraulischer Klemmung. Das Messerprofil entspricht der Kontur der geformten Form – eine einfache gerade Klinge würde das Profil beim Schneiden verformen.
Die Längengenauigkeit hängt von Encoder-Rückkopplung und Servo-Abstimmung ab. Gut abgestimmte Linien halten ±0.5 mm bei 6-Meter-Längen mit 30 m/min.
Stationäre Schere (Stopp-und-Schneiden)
Die Linie stoppt, die Schere schneidet, die Linie startet neu. Dies ist einfacher und günstiger, begrenzt aber den Durchsatz. Es ist üblich bei Linien mit geringem Volumen oder Profilen mit dickem Material, bei denen die Kräfte der Fliegenden Schere zu hoch werden.
Grat und Kantenqualität
Kaltkreissägen-Schnitt erzeugt die saubersten Kanten, ist aber langsam. Fliegende Schere mit richtigem Messerspalt erzeugt für die meisten Anwendungen akzeptable Kanten. Der Messerspalt sollte 5–10 % der Materialdicke betragen. Zu eng und die Klinge verschleißt schnell; zu lose und die Gratbildung nimmt zu.
Für architektonische Profile, bei denen das Kantenbild wichtig ist, kann eine sekundäre Entgratoperation gerechtfertigt sein. Für tragende Profile (Pfetten, Regale) sind geringfügige Gratbildungen akzeptabel.
Schweißen: Nahtschluss inline
Einige Profile – tragende Rohre, bestimmte Kabeltrassenkonfigurationen, geschlossene Regalquerschnitte – erfordern, dass das Profil nach dem Formen verschweißt geschlossen wird.
Inline-Schweißsysteme integrieren eine Schweißstation unmittelbar nach dem letzten Rollformdurchgang. Dies ist eine der kritischsten Sekundäroperationen in der Rollformlinie. Der häufigste Ansatz ist Hochfrequenz-(HF-)Induktionsschweißen für Stahl oder TIG/MIG für Aluminium und Edelstahl.
Why inline? Wenn Sie ein offenes Profil formen, es aus der Linie entfernen und dann offline verschweißen, führen Sie Ausrichtungsfehler ein. Das Profil kann sich während der Handhabung verwinden oder wölben. Inline-Schweißen hält das Profil während des kritischen Schweißschritts unter Spannung und Ausrichtungskontrolle.
HF-Schweißen ist der Standard für geschlossene Profile, die mit Geschwindigkeit laufen. Ein vollautomatische Kastenträger-Rollformmaschine integriert Schweißen, Stanzen und Abschneiden in einer durchgehenden Linie.
Biegen und Post-Form-Operationen
Rollformen zeichnet sich durch allmähliche Biegungen über viele Stationen aus. Es ist schlecht bei scharfen Biegungen, Rückflanschen oder komplexen Endgeometrien. Hier kommen die Post-Form-Stationen in den Sekundäroperationen der Rollformlinie ins Spiel.
Eine typische Post-Form-Presse fügt einem geformten Profil Säume, Laschen oder Rückbiegungen hinzu. Das Profil verlässt den Rollformer, tritt in eine Matrizenstation ein, erhält die Biegung und fährt zum Abschneiden fort.
Die zentrale Einschränkung: Die Post-Form-Operation muss schnell genug sein, um mit der Liniengeschwindigkeit Schritt zu halten, oder die Linie muss einen Akkumulator enthalten, um Streifen zwischen Rollformer und Biegestation zu puffern.
Für Solarmontage-Halterollformmaschine Linien fügen Post-Form-Stationen Montagelaschen und Verbindungspunkte hinzu, die im Rollwerk allmählich nicht formbar wären.
Prägen und Versteifen
Flächen auf rollgeformten Profilen neigen zum Blechbeulen (Verwerfen oder Wellen unter Last). Prägen fügt lokalisierte Verformung hinzu, die den Profilbeiwert ohne Materialzugabe erhöht.
Inline-Prägen verwendet gemusterte Walzen (wie kleine Walzwerke), die vor oder innerhalb des Rollformwerks positioniert sind. Das Prägemuster muss so gestaltet sein, dass es die nachfolgenden Biegesequenzen im Rollformwerk nicht stört.
Metalldeck-Profile nutzen Prägen umfangreich. Die Prägungen erzeugen einen mechanischen Verbund mit der Betonplatte. Ohne sie ist das Deck nur eine Schalung – mit ihnen ist es tragend.
Perforieren: Gemusterte Löcher in Produktionsgeschwindigkeit
Perforierte Profile – Kabeltrassen, einige Bodenbelagsprodukte, dekorative Paneele – benötigen Tausende kleiner, regelmäßig angeordneter Löcher.
Rotierende Perforiermatrizen sind die Standardlösung. Gehärtete Stempel, die auf einem rotierenden Zylinder montiert sind, stanzen Löcher, während der Streifen hindurchläuft. Die Zylinderdrehung synchronisiert sich mit der Liniengeschwindigkeit, sodass der Lochabstand konsistent bleibt.
Die Alternative – Löcher einzeln mit einer Fliegenden Matrize zu stanzen – ist für Hochdichte-Perforation zu langsam. Rotierende Matrizen laufen mit 100+ m/min bei einer Lochabstandsgenauigkeit von ±0.1 mm.
Krümmen: Radiusbiegen nach dem Formen
Rollformen erzeugt gerade Profile. Wenn die Anwendung gebogene Profile benötigt (architektonische Verkleidung, gebogene Pfetten), fügt eine Post-Form-Krümmungsmaschine den Radius hinzu.
Das Profil passiert eine Reihe verstellbarer Walzen, die es allmählich auf den Zielradius biegen. Für enge Radien können mehrere Durchgänge nötig sein, um Knicken zu vermeiden.
Für Metalldach-Rollformmaschine Linien, die architektonische Märkte bedienen, ermöglicht ein integrierter Krümmungsabschnitt Radius-Dachpaneele ohne separaten Krümmungsprozess.
Ausrüstungsintegration: Zusammenarbeit ermöglichen
Eine Rollformlinie mit Sekundäroperationen in der Rollformlinie ist ein System, kein Maschinenensemble. Die Integrationsherausforderungen sind real.
Synchronisierung. Die Stanzpresse, das Abschneiden und der Rollformer müssen alle über die Position des Streifens übereinstimmen. Dies erfordert eine gemeinsame Encoder-Referenz und ein Servosteuerungssystem. Eine PLC-basierte Liniensteuerung koordiniert alle Linienelemente.
Spannungsregelung. Sekundäroperationen in der Rollformlinie, die den Streifen stoppen oder verlangsamen, erzeugen Spannungsschwankungen. Ein Akkumulator (Schlauchturm) zwischen Rollformer und Sekundäroperation nimmt diese Schwankungen auf, sodass der Rollformer kontinuierlich laufen kann.
Werkzeugwechsel. Linien, die mehrere Profilbreiten produzieren, benötigen schnellwechselbares Werkzeug nicht nur im Rollformer, sondern auch in Stanzpresse und Abschneiden. Kassettentyp-Rollformmaschinen erweitern diese Flexibilität auf Sekundäroperationen in der Rollformlinie.
Typische Linienkonfigurationen für Sekundäroperationen in der Rollformlinie
| Profiltyp | Secondary operations in the roll forming line | Liniengeschwindigkeit | Hinweise |
|---|---|---|---|
| C/Z-Pfette | Pre-Punch-Löcher, Post-Cut | 20–40 m/min | Schnellwechsel für C/Z-Wechsel |
| Solar strut channel | Post-Punch-Löcher, Fliegendes Abschneiden | 30–60 m/min | Servogetriebene Fliegende Matrize |
| Kabelrinne | Vorperforation, Ausschneiden, Ablängen | 15–25 m/min | Komplexes Werkzeug |
| Highway guardrail | Post-Punch-Trägerlöcher, Fliegendes Abschneiden | 10–20 m/min | Dickes Material (3–4 mm) |
| Regalständer | Post-Punch-Lochbilder, Fliegendes Abschneiden, Inline-Schweißen | 20–30 m/min | Hohe Präzision erforderlich |
| Floor deck | Inline-Prägen, Post-Cut | 15–25 m/min | Prägemuster kritisch |
FAQ: Sekundäroperationen im Rollformen
Sekundäroperationen in der Rollformlinie sind integrierte Prozesse, die den Streifen während des Rollform-Zyklus stanzen, ausschneiden, schneiden, biegen, schweißen oder bearbeiten. Sie verwandeln ein Profil in ein fertiges Bauteil.
Sometimes. The line needs spare electrical capacity, space for the equipment, and compatible control systems. Retrofitting a flying shear onto a line designed for stop-and-cut is possible but requires significant modification. Beli’s Komponenten einer Rollformmaschine Leitfaden behandelt die vollständige Checkliste.
Eine servogetriebene Fliegende-Matrizen-Stanzpresse erhöht die Linienkosten typischerweise um 15–25 %, abhängig von Tonnenleistung und Komplexität. Bei der Produktion mit hohem Volumen amortisiert sich die Ersparnis bei Arbeitskosten typischerweise innerhalb von 12–18 Monaten.
Bei Servopositionierung und ordnungsgemäßem Werkzeug ±0.5 mm relativ zur Streifenlänge und ±0.3 mm im Lochdurchmesser. Pre-Punch-Konfigurationen (flacher Streifen) sind genauer als Post-Punch (geformtes Profil).
Ja, mit CNC-Werkzeugwechsel oder modularen Matrizensätzen. Schnellwechsel-Stanzmatrizen reduzieren den Musterwechsel auf 15–30 Minuten. Für Linien mit häufigen Musterwechseln ist dies eine kritische Funktion.
Stanzpressen benötigen regelmäßige Matrizenschmierung, Stempel/Matrizen-Inspektion und Führungsschienenschmierung. Fliegende Scherklingen benötigen periodisches Nachschärfen und Spalteinstellung. Der präventive Wartung von Rollformmaschinen Leitfaden behandelt die vollständige Checkliste.
Pre-Cut für komplexes Ausschneiden oder wenn sich das Lochbild präzise auf die Rohteilkante beziehen muss. Post-Cut für die Produktion mit hohem Volumen, bei der der Durchsatz wichtiger ist als die Stanzkomplexität.
Fazit
Sekundäroperationen in der Rollformlinie verwandeln eine Rollformlinie von einem Profilhersteller in einen Bauteilproduzenten. Die spezifischen Operationen hängen vom Profil und seiner Anwendung ab, aber das Muster ist konsistent. Integrieren Sie die Operation inline, synchronisieren Sie sie mit der Linie und eliminieren Sie die Offline-Handhabung.
Bei neuen Linieninvestitionen lautet die Frage nicht, ob Sekundäroperationen in der Rollformlinie einbezogen werden sollen, sondern welche und wie sie für Ihre spezifischen Profile konfiguriert werden. Der Überblick über Zusatzausrüstung für Rollformmaschinen behandelt die unterstützenden Systeme, die integrierte Linien zuverlässig machen.
Der nächste Schritt besteht darin, Ihre Bauteilspezifikationen zu definieren, zu ermitteln, welche Operationen inline gegenüber offline stattfinden müssen, und die Linie entsprechend zu konfigurieren. Eine gut integrierte Linie mit Sekundäroperationen in der Rollformlinie läuft schneller, produziert genauere Bauteile und ist günstiger im Betrieb als die Summe ihrer getrennten Prozesse.
Related: Rollformmaschinenpreis: 7 beste ultimative Geheimnisse 2026 | Globale Märkte für Custom-Rollformmaschinen 2026

 Deutsch