


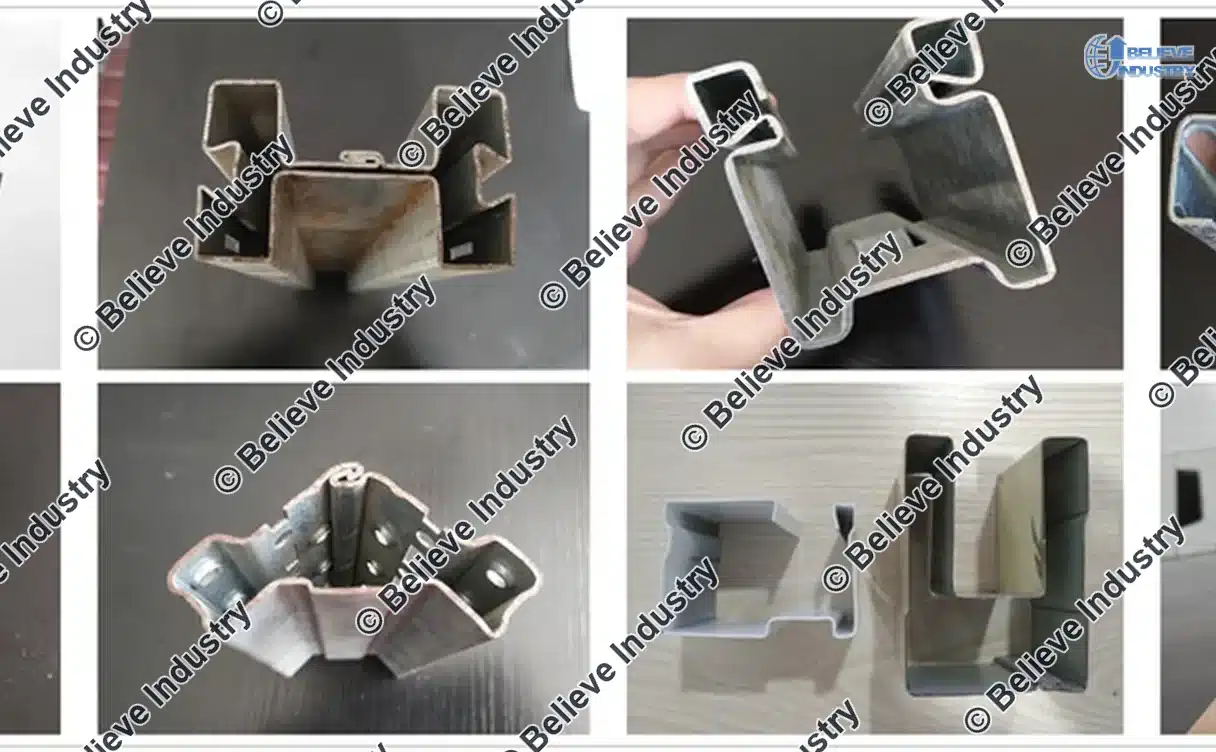
Una medición precisa de perfiles de perfilado confirma que una sección conformada coincide con su plano. Cubre la profundidad del alma, el ancho del ala, el ángulo de plegado, el radio interior y la longitud de corte. Una bobina de 0.4 a 3.0 mm puede desviarse en décimas de milímetro.
Esta guía compara siete métodos de medición de perfiles de perfilado con una tabla de exactitud, tiempo de ciclo, banda de coste y mejor uso. También aborda el muestreo de bobinas, la recuperación elástica, la temperatura y una línea en movimiento frente a una muestra cortada. Confirme las cifras en su taller.
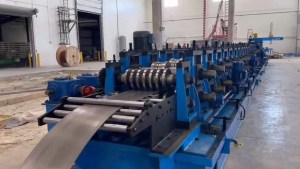
Las máquinas que producen estas secciones se describen en una sola página.
Qué debe capturar la medición de perfiles de perfilado
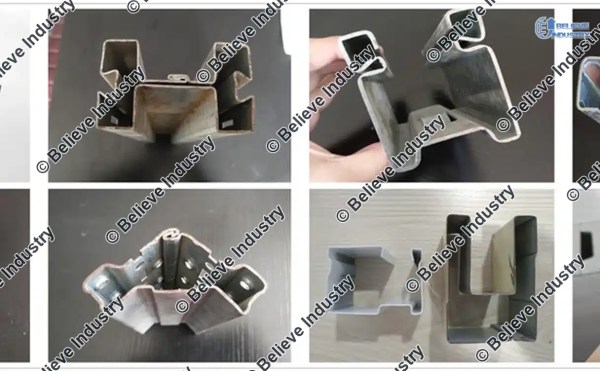
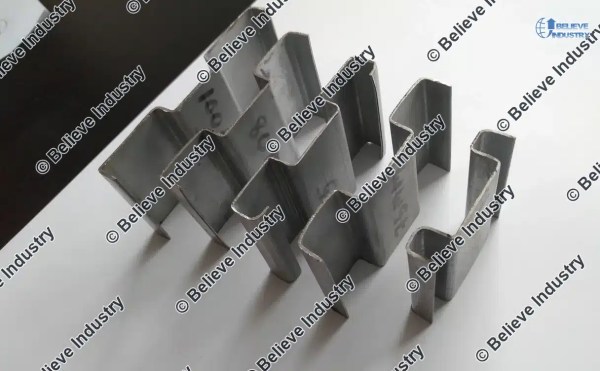
La medición de perfiles de perfilado empieza por el plano. Una sección conformada en frío tiene cinco o seis dimensiones críticas fijadas por el plano, el utillaje de rodillos y el disparo de corte.
Las tolerancias no son universales. Un perfil de tablero de acero según criterios SDI puede admitir una banda de ancho cercana a 1.5 mm en una sección de 300 mm, mientras que un perfil de remate según EN 10162 puede ser más estricto. Ambos necesitan una indicación por escrito. La medición de perfiles de perfilado solo es tan buena como su referencia, así que elija una cara y un canto y mida desde ellos siempre. Adapte el instrumento a la banda: 0.20 mm no necesita una máquina de 0.005 mm.
Los rodillos que conforman cada esquina fijan las dimensiones que lee un instrumento.
Consulte los conceptos básicos del utillaje de perfilado
Las asociaciones del sector publican notas técnicas sobre las tolerancias del acero conformado en frío.
Metal Construction Association technical resources
La separación entre rodillos respecto al espesor de la banda desplaza las dimensiones finales.
Aplique las reglas de separación entre rodillos y espesor del material
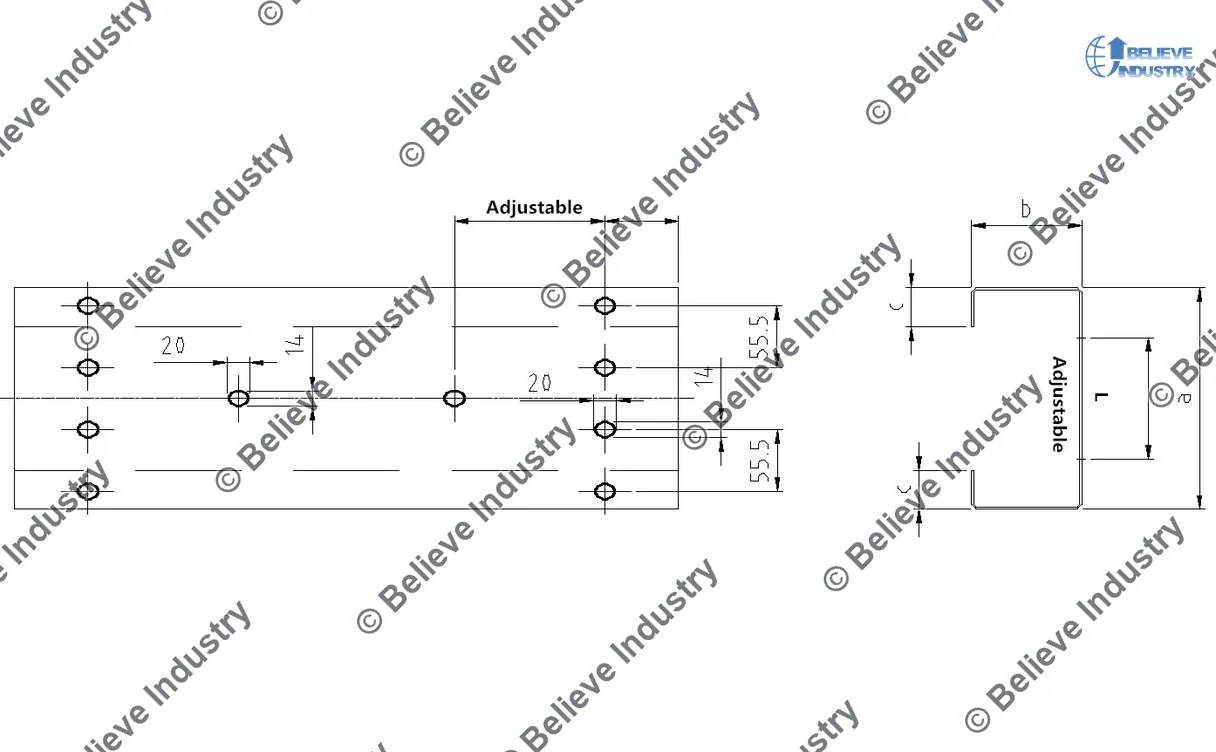
El plano fija los valores nominales que comprueba la medición de perfiles de perfilado.
Siete métodos comparados: exactitud, tiempo de ciclo, coste y mejor uso
Siete herramientas cubren la mayor parte del trabajo de medición de perfiles de perfilado: tres herramientas ópticas sin contacto y cuatro de contacto. La tabla compara la exactitud, el tiempo de ciclo, la banda de coste y el mejor uso de cada método de medición de perfiles de perfilado.
| Método | Exactitud típica | Tiempo de ciclo | Cost band | Best use |
|---|---|---|---|---|
| Escáner láser de perfiles, de banco o portátil | 0.02 a 0.05 mm | 2 a 10 s por sección | Alto | Forma completa de la sección, primera pieza y comprobaciones de laboratorio |
| Comparador óptico, también denominado shadowgraph | 0.02 a 0.05 mm | 1 a 3 min por preparación | Media | Ángulo de plegado, radio interior, perfiles pequeños |
| Máquina de medición por coordenadas (CMM) | 0.005 a 0.02 mm | 5 a 20 min por pieza | Alto | Secciones complejas, posición de los taladros, informes de referencias |
| Calibre digital | 0.02 a 0.05 mm | 5 a 15 s por dimensión | Baja | Ancho del ala, profundidad del alma, espesor en planta |
| Calibre de radios | 0.1 a 0.25 mm | 5 a 10 s por esquina | Baja | Radio interior y comprobaciones rápidas de esquinas |
| Utillaje go/no-go | Solo pasa o no pasa | 1 a 3 s por pieza | De bajo a medio | Cribado en producción de una dimensión crítica |
| Calibre láser o de visión montado en línea | 0.05 a 0.2 mm | Continuo, en tiempo real | Alto | Inspección del 100 % en una línea en movimiento |
Ninguna herramienta de medición de perfiles de perfilado gana en todos los ejes. Una máquina de medición por coordenadas es la más exacta, pero tarda 20 minutos por pieza. Un utillaje go/no-go no da ningún número y, aun así, criba una pieza en 2 segundos.
Un escáner láser de perfiles y un comparador óptico leen ambos una sección 2D completa. El escáner es más rápido, mientras que el comparador, a menudo denominado shadowgraph, necesita un canto de corte limpio. El calibre láser o de visión montado en línea lee una banda en movimiento. Un plan de medición de perfiles de perfilado combina una herramienta de cribado rápida con una herramienta de referencia exacta.
La medición del radio interior tiene sus propias reglas por grado.
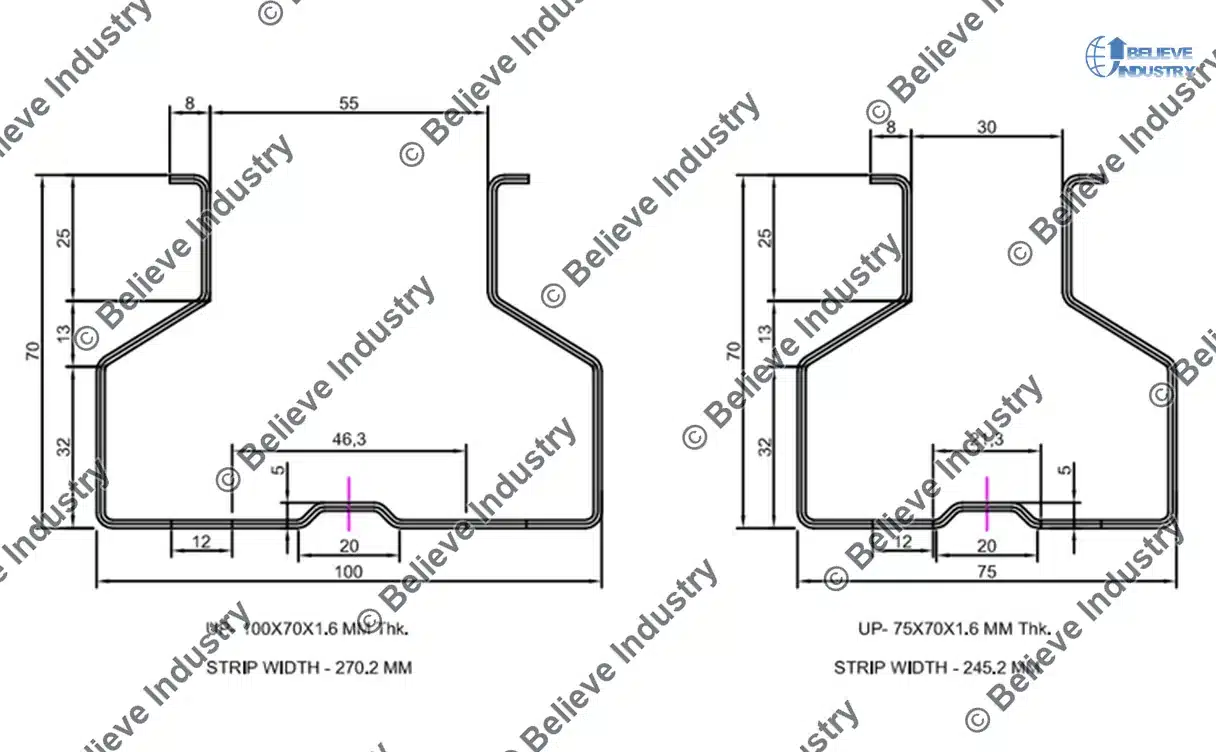
Un plano de sección fija las referencias antes de elegir cualquier calibre.
Dónde tomar muestras: principio, mitad y final de la bobina
Una bobina no es uniforme de un extremo a otro. El principio arrastra el transitorio de ajuste, el final lleva la corona de la bobina y una tensión cambiante, y el régimen estacionario se sitúa en la mitad.
Tome muestras de medición de perfiles de perfilado al principio, en la mitad y al final de cada bobina. Conserve tres piezas del principio y tres del final, y anote la marca de metraje en cada una. La medición de perfiles de perfilado en la muestra central muestra la capacidad. La medición de perfiles de perfilado en el principio y el final muestra la deriva. Compare las tres antes de mover un bastidor. Un plan habitual toma 2 piezas por 1000 m de recorrido estable.
Un plan de inspección más amplio cubre también el revestimiento y la posición de los taladros.
Recuperación elástica, temperatura y una línea en movimiento frente a una muestra cortada
Una esquina de 90 grados no se queda en 90 grados. El acero dulce recupera de 1 a 3 grados y los grados HSLA de 3 a 6 grados, por lo que el último bastidor aplica un sobreplegado. Por eso la medición de perfiles de perfilado corresponde a la pieza acabada, no al último bastidor.
La recuperación elástica es un efecto del material con sus propias reglas de diseño.
Lea la guía de recuperación elástica en el perfilado
La temperatura es un término oculto en toda medición de perfiles de perfilado. El acero crece unos 0.012 mm por metro por grado Celsius y el aluminio cerca de 0.023 mm. Las piezas calientes pueden dar lecturas de 0.05 a 0.10 mm de más en un alma de 1 m. Deje que la muestra alcance 20 grados Celsius antes de registrar los datos de medición de perfiles de perfilado.
Los datos de secciones de aluminio se publican por aleación y temple, no por calibre.
Datos de diseño de Aluminum Association
Un calibre láser o de visión montado en línea lee una banda que sigue en movimiento. Ofrece una cobertura del 100 %, pero no puede ver la recuperación elástica tras el corte. Una muestra cortada reposa libre sobre un banco y muestra la forma final relajada. Las herramientas de contacto necesitan una muestra cortada y detenida. Establezca un offset de correlación entre la medición de perfiles de perfilado en la línea y la medición de perfiles de perfilado en el banco.
La longitud de corte en una línea en movimiento depende del disparo y del encoder.
Lea sobre la variación de la longitud del perfil y la exactitud del disparo de corte
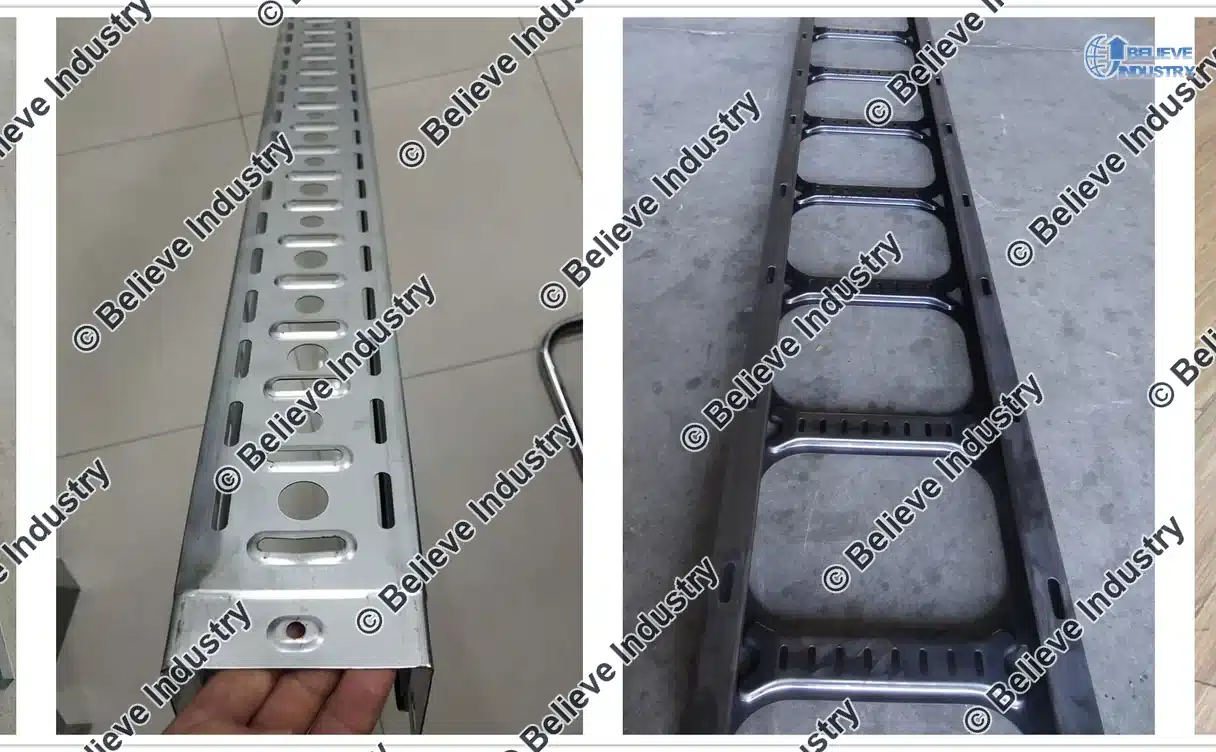
La posición de los taladros y el tamaño de la sección se registran juntos en la primera pieza.
Un presupuesto de incertidumbre con cifras concretas
Un presupuesto de medición de perfiles de perfilado enumera cada fuente de error en milímetros. Estos son valores de partida típicos para una sección de 1 m a 20 grados Celsius, no resultados medidos en ningún taller.
| Fuente de incertidumbre | Valor típico (mm) | Cómo reducirla |
|---|---|---|
| Calibración del instrumento | 0.02 | Utilice un certificado de calibración vigente |
| Resolución de lectura | 0.01 | Elija un instrumento con una escala más fina |
| Deriva térmica, acero de 1 m, 5 C | 0.06 | Mantenga 20 C y deje que la pieza se estabilice |
| Repetibilidad del operario | 0.03 | Utilice una referencia fija y un operario formado |
| Error del utillaje y de la referencia | 0.04 | Mecanice un tope fijo y limpie las caras |
| Relajación por recuperación elástica tras el corte | 0.05 | Espere 10 min y vuelva a leer el ángulo |
| Incertidumbre estándar combinada, raíz de la suma de los cuadrados | 0.10 | Sume los cuadrados y luego extraiga la raíz |
| Incertidumbre expandida, k = 2 | 0.20 | Duplique el valor combinado para el informe |
Sumar las seis fuentes como raíz de la suma de los cuadrados da 0.10 mm, y duplicar para un factor de cobertura de 2 da 0.20 mm. El término térmico domina: un aumento de 5 grados en un alma de 1 m añade 0.06 mm. Elabore un presupuesto de incertidumbre por escrito antes de aceptar una banda de medición de perfiles de perfilado ajustada, y úselo para juzgar si una herramienta es adecuada para una medición de perfiles de perfilado dada.
La propia banda de tolerancia procede de la norma indicada en el plano.
Indicaciones de tolerancia SDI y EN, y un plan de aprobación
Indique la norma de tolerancias en el plano antes de que empiece la medición de perfiles de perfilado. Los criterios SDI cubren el tablero de acero, EN 10162 fija las condiciones de suministro, EN 1993-1-3 cubre el diseño de elementos y AISI S100-16 cubre el diseño norteamericano. Cite la edición. Una indicación como 1.5 mm en una sección de 300 mm es una banda de partida, no un límite universal. Un sistema de calidad como ISO 9001 mantiene los registros unidos.
Un plan de aprobación fija cómo se registra la medición de perfiles de perfilado. Indique el instrumento, la referencia, el número de muestras y la banda de aceptación y, a continuación, congele la receta.
La chapa metálica y los conductos siguen sus propias tolerancias publicadas.
Normas de chapa metálica de SMACNA
AWS D1.3 establece los criterios de aceptación para conjuntos soldados de chapa de acero.
Preguntas frecuentes
1. ¿Qué es la medición de perfiles de perfilado? Es el conjunto de comprobaciones que confirman que una sección conformada coincide con su plano, e incluye la profundidad del alma, el ancho del ala, el ángulo de plegado, el radio interior y la longitud de corte.
2. ¿Qué herramienta es más exacta para la medición de perfiles de perfilado? Una máquina de medición por coordenadas es la más exacta, con 0.005 a 0.02 mm, pero tarda 5 a 20 minutos por pieza.
3. ¿Cuántas muestras debo tomar de una bobina? Tome tres piezas al principio de la bobina y tres al final, más dos piezas por 1000 m de recorrido estable.
4. ¿Por qué difieren las lecturas en línea de una muestra cortada? Un láser en línea lee una banda en movimiento y constreñida, mientras que una muestra cortada muestra la forma relajada tras la recuperación elástica, por lo que ambas necesitan un offset de correlación.
5. ¿Afecta la temperatura a la medición de perfiles de perfilado? Sí, el acero crece unos 0.012 mm por metro por grado Celsius, por lo que un aumento de 5 grados añade 0.06 mm en un alma de 1 m.
6. ¿Cómo afecta la recuperación elástica a la medición? La recuperación elástica abre una esquina de 90 grados de 1 a 3 grados en acero dulce y de 3 a 6 grados en HSLA, así que mida la pieza acabada.
7. ¿Qué es un presupuesto de incertidumbre de medición? Es una lista de fuentes de error, como la calibración, la resolución, la temperatura y la repetibilidad, combinadas como raíz de la suma de los cuadrados.
8. ¿Qué normas fijan las tolerancias de perfilado? SDI cubre el tablero de acero, EN 10162 fija las condiciones de suministro, EN 1993-1-3 cubre el diseño de elementos y AISI S100-16 cubre el diseño norteamericano.
9. ¿Cuándo debo utilizar un utillaje go/no-go? Utilice un utillaje go/no-go para el cribado rápido de una dimensión crítica cuando baste una respuesta de pasa o no pasa y no se necesite ningún número.
Conclusión
La medición de perfiles de perfilado es un sistema, no un solo instrumento. Los siete métodos contraponen velocidad, exactitud y coste, así que elija una herramienta de referencia, una herramienta de cribado y un plan de muestreo por escrito.
Tome muestras al principio, en la mitad y al final de la bobina. Deje que las piezas alcancen 20 grados Celsius y mida la recuperación elástica en la pieza acabada. Establezca un offset de correlación entre una lectura en línea y una lectura de muestra cortada, y elabore un presupuesto de incertidumbre por escrito antes de aceptar una banda de medición de perfiles de perfilado ajustada.
Confirme cada valor de partida en su propio taller. SDI, EN 10162 y AISI S100-16 dan el marco para la medición de perfiles de perfilado, pero su plano fija el límite.
Beli Rollforming fabrica máquinas de perfilado desde 2005. Hemos entregado 500+ máquinas a 50+ países desde una planta de 15,000 m², con 80+ ingenieros y técnicos. Cada máquina incluye una garantía de 24-month para la máquina completa.
Última actualización: 2026-11-14
Registro de cambios del artículo
- 2026-11-14: Primera publicación. Una tabla comparativa de siete métodos, un plan de muestreo de bobinas, notas sobre recuperación elástica y temperatura, una tabla de presupuesto de incertidumbre y nueve entradas de preguntas frecuentes.
Desencadenantes de la próxima revisión
- Una revisión de los criterios SDI, EN 10162 o AISI S100-16 que cambie las tolerancias de la sección
- Nuevos datos de calibración de un calibre láser o de visión fuera de la banda de 0.02 a 0.20 mm
- Un plano de cliente que exige una tolerancia más estricta que 0.05 mm
- Un cambio de velocidad de línea que rompe el offset de correlación


 Español