


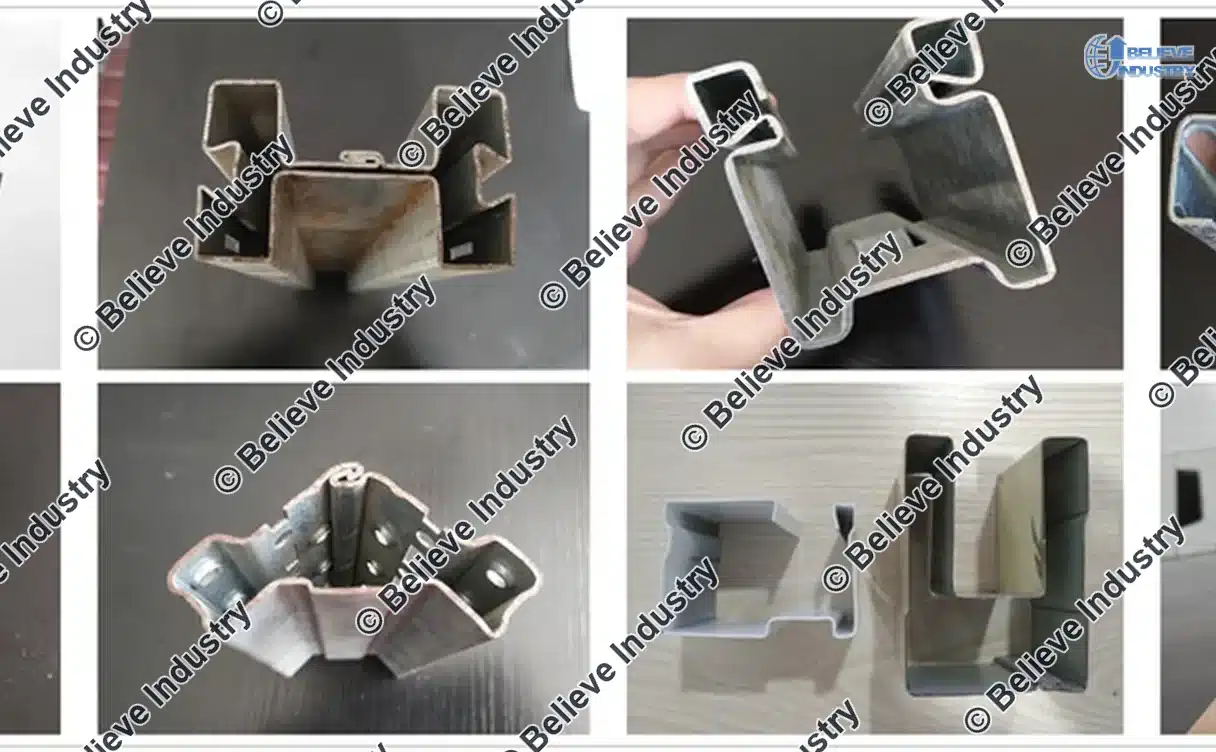
القياس الدقيق لمقاطع التشكيل بالدرفلة يؤكد أن المقطع المشكَّل يطابق رسمه. ويشمل عمق الجذع وعرض الشفة وزاوية الثني ونصف القطر الداخلي وطول القطع. وقد تنحرف لفة بسماكة 0.4 إلى 3.0 mm بمقدار أعشار المليمتر.
يقارن هذا الدليل سبع طرق لقياس مقاطع التشكيل بالدرفلة بجدول للدقة وزمن الدورة ونطاق التكلفة والاستخدام الأمثل. كما يغطي أخذ العينات من اللفة والارتداد المرن ودرجة الحرارة والخط المتحرك مقابل العينة المقطوعة. تحقق من الأرقام في ورشتك.
الآلات التي تنتج هذه المقاطع موصوفة في صفحة واحدة.
ما الذي يجب أن يرصده قياس مقاطع التشكيل بالدرفلة
يبدأ قياس مقاطع التشكيل بالدرفلة بالرسم. ويحمل المقطع المشكَّل على البارد خمسة أو ستة أبعاد حرجة يحددها الرسم وأدوات الدرفلة ومحفز القطع.
التفاوتات ليست عالمية. قد يسمح مقطع الأسقف الفولاذية وفق معايير SDI بنطاق عرض قريب من 1.5 mm على مقطع بطول 300 mm، في حين قد يكون مقطع الحاشية وفق EN 10162 أضيق. وكلاهما يحتاج إلى إشارة مكتوبة. ولا يكون قياس مقاطع التشكيل بالدرفلة أفضل من مرجعه، لذا اختر وجهًا واحدًا وحافة واحدة وقِس منهما في كل مرة. طابق الجهاز مع النطاق: فإن 0.20 mm لا يحتاج إلى آلة بدقة 0.005 mm.
الدرافيل التي تشكِّل كل زاوية هي التي تحدد الأبعاد التي يقرأها الجهاز.
اطلع على أساسيات أدوات التشكيل بالدرفلة
تنشر الهيئات الصناعية مذكرات فنية عن تفاوتات الفولاذ المشكَّل على البارد.
الموارد التقنية لجمعية الإنشاءات المعدنية
تغيّر فجوة الدرافيل بالنسبة إلى سماكة الشريط الأبعاد النهائية.
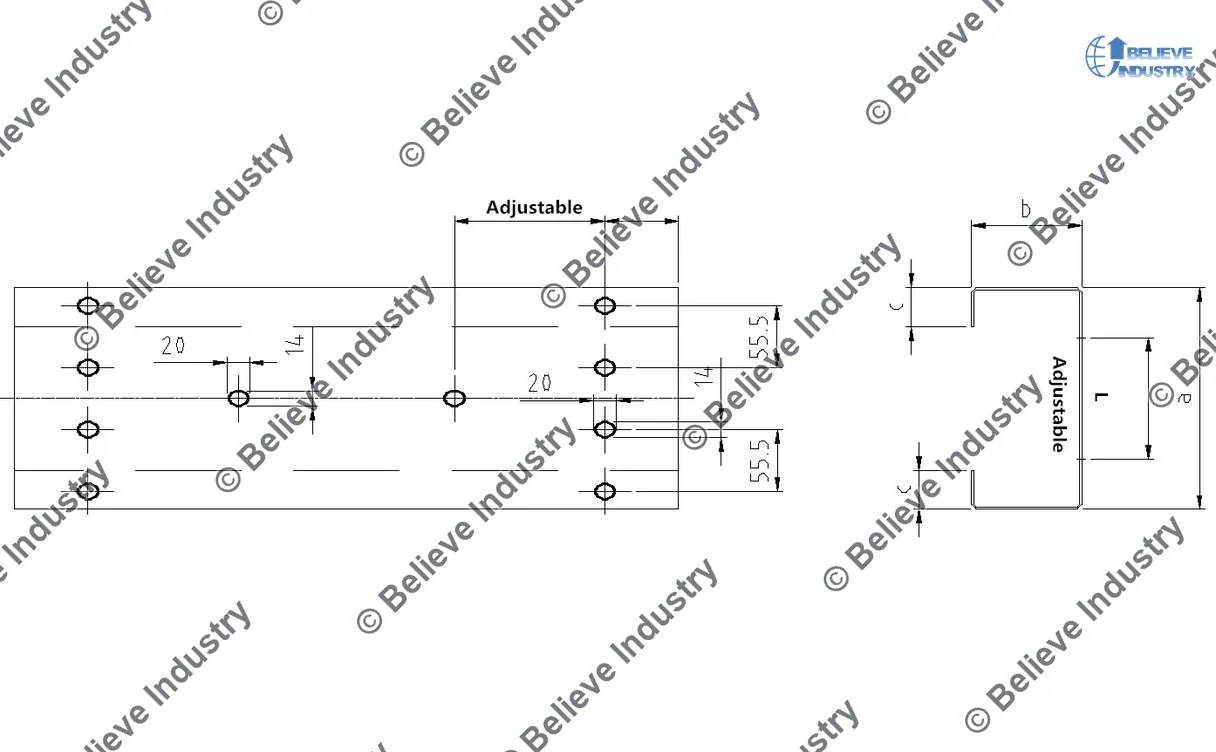
يحدد الرسم القيم الاسمية التي يتحقق منها قياس مقاطع التشكيل بالدرفلة.
مقارنة سبع طرق: الدقة وزمن الدورة والتكلفة والاستخدام الأمثل
تغطي سبع أدوات معظم أعمال قياس مقاطع التشكيل بالدرفلة: ثلاث أدوات بصرية دون تلامس وأربع أدوات تلامسية. ويقارن الجدول الدقة وزمن الدورة ونطاق التكلفة والاستخدام الأمثل لكل طريقة من طرق قياس مقاطع التشكيل بالدرفلة.
| الطريقة | الدقة النموذجية | زمن الدورة | Cost band | Best use |
|---|---|---|---|---|
| الماسح الليزري للمقاطع، على منضدة أو محمول باليد | 0.02 إلى 0.05 mm | 2 إلى 10 s لكل مقطع | مرتفعة | شكل المقطع الكامل، فحص القطعة الأولى وفحوص المختبر |
| المقارن البصري، ويسمى أيضًا الشادوغراف | 0.02 إلى 0.05 mm | 1 إلى 3 min لكل إعداد | متوسطة | زاوية الثني، نصف القطر الداخلي، المقاطع الصغيرة |
| آلة القياس بالإحداثيات (CMM) | 0.005 إلى 0.02 mm | 5 إلى 20 min لكل قطعة | مرتفعة | المقاطع المعقدة، موضع الثقوب، تقارير المرجع |
| الفرجار الرقمي | 0.02 إلى 0.05 mm | 5 إلى 15 s لكل بعد | منخفضة | عرض الشفة، عمق الجذع، السماكة في أرضية الورشة |
| مقياس نصف القطر | 0.1 إلى 0.25 mm | 5 إلى 10 s لكل زاوية | منخفضة | نصف القطر الداخلي والفحوص السريعة للزوايا |
| تجهيزة Go/no-go | قبول أو رفض فقط | 1 إلى 3 s لكل قطعة | من منخفض إلى متوسط | الفحص الانتقائي للإنتاج لبعد حرج واحد |
| مقياس ليزر أو رؤية مثبت على الخط | 0.05 إلى 0.2 mm | مستمر، في الزمن الحقيقي | مرتفعة | فحص 100 percent على خط متحرك |
لا تفوز أداة واحدة لقياس مقاطع التشكيل بالدرفلة على كل المحاور. آلة القياس بالإحداثيات هي الأدق لكنها تستغرق 20 دقيقة لكل قطعة. أما تجهيزة go/no-go فلا تعطي رقمًا، لكنها تفحص القطعة في 2 ثانية.
يقرأ كل من الماسح الليزري للمقاطع والمقارن البصري مقطعًا 2D كاملًا. الماسح أسرع، في حين يحتاج المقارن، الذي كثيرًا ما يسمى الشادوغراف، إلى حافة قطع نظيفة. ويقرأ مقياس الليزر أو الرؤية المثبت على الخط شريطًا متحركًا. وتقرن خطة قياس مقاطع التشكيل بالدرفلة أداة فحص سريعة بأداة مرجعية دقيقة.
يخضع قياس نصف القطر الداخلي لقواعد الدرجات الخاصة به.
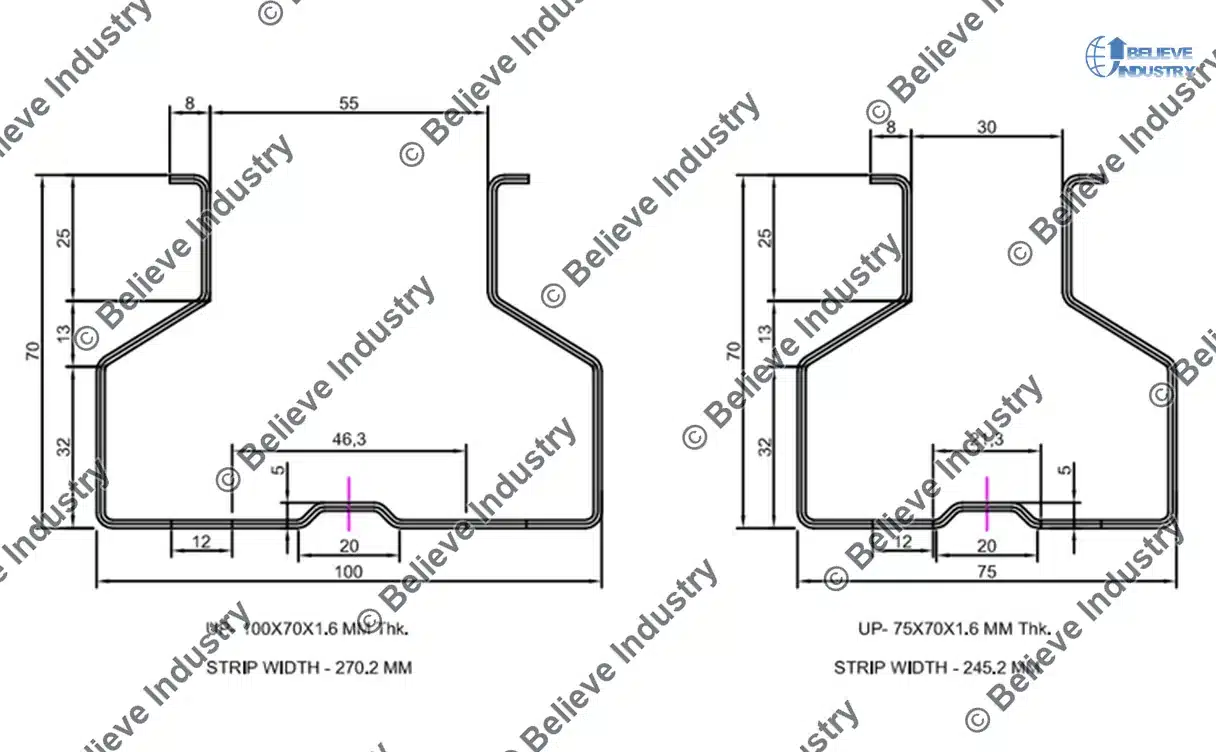
يثبِّت رسم المقطع المراجع قبل اختيار أي مقياس.
أين تؤخذ العينات: بداية اللفة ووسطها ونهايتها
اللفة ليست منتظمة من أولها إلى آخرها. فالرأس يحمل الطور العابر للإعداد، والذيل يحمل تحدب اللفة وتغيّر الشد، وتستقر الحالة في الوسط.
خذ عينات قياس مقاطع التشكيل بالدرفلة من بداية كل لفة ووسطها ونهايتها. واحتفظ بثلاث قطع من الرأس وثلاث من الذيل، وسجِّل علامة المتر على كل منها. ويُظهر قياس مقاطع التشكيل بالدرفلة على العينة الوسطى قدرة العملية. ويُظهر قياس مقاطع التشكيل بالدرفلة على الرأس والذيل الانحراف. قارن الثلاث قبل أن تحرّك حاملًا. والخطة الشائعة تأخذ 2 قطعة لكل 1000 m من التشغيل المستقر.
وتغطي خطة فحص أوسع الطلاء وموضع الثقوب أيضًا.
الارتداد المرن ودرجة الحرارة والخط المتحرك مقابل العينة المقطوعة
لا تبقى الزاوية البالغة 90 درجة عند 90 درجة. فالفولاذ الطري يرتد 1 إلى 3 درجات ودرجات HSLA من 3 إلى 6 درجات، لذا يفرط الحامل الأخير في الثني. لهذا يجب أن يجري قياس مقاطع التشكيل بالدرفلة على القطعة النهائية، لا عند الحامل الأخير.
الارتداد المرن تأثير مادي له قواعد تصميمه الخاصة.
اقرأ دليل الارتداد المرن في التشكيل بالدرفلة
درجة الحرارة عامل خفي في كل قياس لمقاطع التشكيل بالدرفلة. يتمدد الفولاذ نحو 0.012 mm لكل متر لكل درجة مئوية، والألومنيوم نحو 0.023 mm. وقد تُقرأ القطع الساخنة أطول بمقدار 0.05 إلى 0.10 mm على جذع بطول 1 متر. اترك العينة تصل إلى 20 درجة مئوية قبل تسجيل بيانات قياس مقاطع التشكيل بالدرفلة.
تُنشر بيانات مقاطع الألومنيوم بحسب السبيكة وحالة التقسية، لا بحسب عيار السماكة.
بيانات التصميم من Aluminum Association
يقرأ مقياس الليزر أو الرؤية المثبت على الخط شريطًا ما زال متحركًا. وهو يوفر تغطية 100 percent، لكنه لا يرى الارتداد المرن بعد القطع. وتجلس العينة المقطوعة حرة على المنضدة وتظهر الشكل النهائي المسترخي. وتحتاج الأدوات التلامسية إلى عينة مقطوعة متوقفة. اضبط إزاحة ارتباط بين قياس مقاطع التشكيل بالدرفلة على الخط وقياس مقاطع التشكيل بالدرفلة على المنضدة.
يعتمد طول القطع على الخط المتحرك على محفز القطع والمشفِّر.
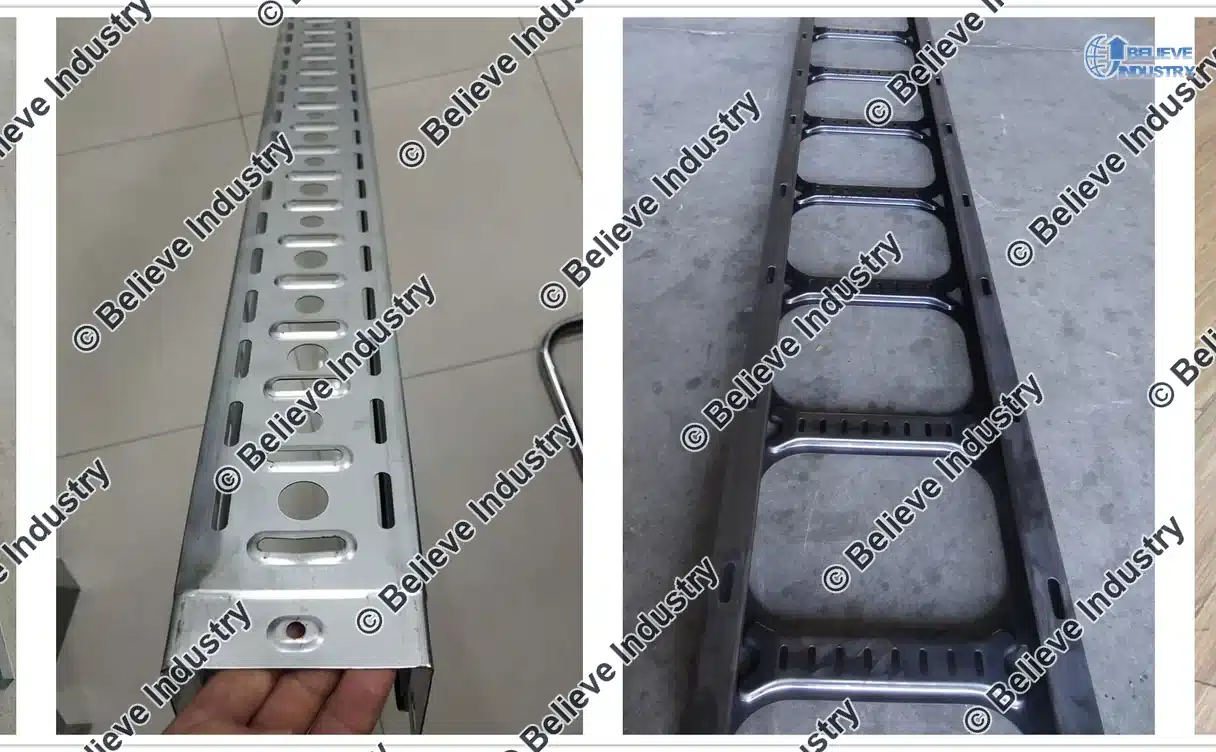
يُسجَّل موضع الثقوب وحجم المقطع معًا على القطعة الأولى.
ميزانية عدم اليقين في القياس بأرقام ملموسة
تعدد ميزانية قياس مقاطع التشكيل بالدرفلة كل مصدر خطأ بالمليمترات. وهذه قيم ابتدائية نموذجية لمقطع بطول 1 متر عند 20 درجة مئوية، وليست نتائج مقيسة من أي ورشة.
| مصدر عدم اليقين | القيمة النموذجية (mm) | كيفية تقليله |
|---|---|---|
| معايرة الجهاز | 0.02 | استخدم شهادة معايرة سارية |
| استبانة القراءة | 0.01 | اختر جهازًا بتدريج أدق |
| الانحراف الحراري، فولاذ بطول 1 m، 5 C | 0.06 | حافظ على 20 C واترك القطعة تستقر حراريًا |
| تكرارية المشغّل | 0.03 | استخدم مرجعًا ثابتًا ومشغّلًا مدربًا |
| خطأ التجهيزة والمرجع | 0.04 | اصنع حاجزًا صلبًا ونظّف الأسطح |
| استرخاء الارتداد المرن بعد القطع | 0.05 | انتظر 10 min وأعِد قراءة الزاوية |
| عدم اليقين المعياري المركّب، الجذر التربيعي لمجموع المربعات | 0.10 | اجمع المربعات ثم خذ الجذر |
| عدم اليقين الموسّع، k = 2 | 0.20 | ضاعف القيمة المركّبة لأغراض الإبلاغ |
جمع المصادر الستة كجذر تربيعي لمجموع المربعات يعطي 0.10 mm، ومضاعفتها لمعامل تغطية قدره 2 تعطي 0.20 mm. ويهيمن الحد الحراري: فإن ارتفاع 5 درجات على جذع بطول 1 متر يضيف 0.06 mm. ابنِ ميزانية عدم يقين مكتوبة قبل أن توافق على نطاق ضيق لقياس مقاطع التشكيل بالدرفلة، واستخدمها للحكم على صلاحية أداة لقياس معين لمقاطع التشكيل بالدرفلة.
نطاق التفاوت نفسه يأتي من المعيار المذكور في الرسم.
إشارات تفاوت SDI و EN وخطة الاعتماد
ضع معيار التفاوت على الرسم قبل أن يبدأ قياس مقاطع التشكيل بالدرفلة. تغطي معايير SDI الأسقف الفولاذية، ويحدد EN 10162 شروط التسليم، ويغطي EN 1993-1-3 تصميم العناصر، ويغطي AISI S100-16 التصميم في أمريكا الشمالية. اذكر الإصدار. والإشارة مثل 1.5 mm على مقطع بطول 300 mm هي نطاق ابتدائي، لا حد عالمي. ونظام جودة مثل ISO 9001 يبقي السجلات معًا.
تثبِّت خطة الاعتماد كيفية تسجيل قياس مقاطع التشكيل بالدرفلة. حدد الجهاز والمرجع وعدد العينات ونطاق القبول، ثم ثبِّت الوصفة.
تتبع الصفائح المعدنية وأعمال القنوات تفاوتاتها المنشورة الخاصة.
معايير الصفائح المعدنية SMACNA
يحدد AWS D1.3 معايير القبول لتجميعات الصفائح الفولاذية الملحومة.
الأسئلة الشائعة
1. ما هو قياس مقاطع التشكيل بالدرفلة؟ هو مجموعة الفحوص التي تؤكد مطابقة المقطع المشكَّل لرسمه، وتغطي عمق الجذع وعرض الشفة وزاوية الثني ونصف القطر الداخلي وطول القطع.
2. أي أداة هي الأدق لقياس مقاطع التشكيل بالدرفلة؟ آلة القياس بالإحداثيات هي الأدق عند 0.005 إلى 0.02 mm، لكنها تستغرق 5 إلى 20 دقيقة لكل قطعة.
3. كم عينة يجب أن آخذ من اللفة؟ خذ ثلاث قطع من بداية اللفة وثلاثًا من نهايتها، إضافة إلى قطعتين لكل 1000 m من التشغيل المستقر.
4. لماذا تختلف القراءات على الخط عن العينة المقطوعة؟ يقرأ ليزر الخط شريطًا متحركًا مقيدًا، في حين تظهر العينة المقطوعة الشكل المسترخي بعد الارتداد المرن، لذا يحتاج الاثنان إلى إزاحة ارتباط.
5. هل تؤثر درجة الحرارة على قياس مقاطع التشكيل بالدرفلة؟ نعم، يتمدد الفولاذ نحو 0.012 mm لكل متر لكل درجة مئوية، لذا يضيف ارتفاع 5 درجات 0.06 mm على جذع بطول 1 متر.
6. كيف يغيّر الارتداد المرن القياس؟ يفتح الارتداد المرن زاوية 90 درجة بمقدار 1 إلى 3 درجات في الفولاذ الطري و3 إلى 6 درجات في HSLA، لذا قِس القطعة النهائية.
7. ما هي ميزانية عدم اليقين في القياس؟ هي قائمة بمصادر الخطأ، مثل المعايرة والاستبانة ودرجة الحرارة والتكرارية، مجموعةً كجذر تربيعي لمجموع المربعات.
8. أي المعايير تحدد تفاوتات التشكيل بالدرفلة؟ تغطي SDI الأسقف الفولاذية، ويحدد EN 10162 شروط التسليم، ويغطي EN 1993-1-3 تصميم العناصر، ويغطي AISI S100-16 التصميم في أمريكا الشمالية.
9. متى أستخدم تجهيزة go/no-go؟ استخدم تجهيزة go/no-go للفحص السريع لبعد حرج واحد عندما تكفي إجابة قبول أو رفض ولا يلزم رقم.
الخلاصة
قياس مقاطع التشكيل بالدرفلة منظومة، لا أداة واحدة. فالطرق السبع تبدّل السرعة بالدقة والتكلفة، لذا اختر أداة مرجعية واحدة وأداة فحص واحدة وخطة أخذ عينات مكتوبة.
خذ عينات من بداية اللفة ووسطها ونهايتها. اترك القطع تصل إلى 20 درجة مئوية وقِس الارتداد المرن على القطعة النهائية. اضبط إزاحة ارتباط بين قراءة الخط وقراءة العينة المقطوعة، وابنِ ميزانية عدم يقين مكتوبة قبل أن توافق على نطاق ضيق لقياس مقاطع التشكيل بالدرفلة.
تحقق من كل قيمة ابتدائية في ورشتك. تضع SDI و EN 10162 و AISI S100-16 الإطار لقياس مقاطع التشكيل بالدرفلة، لكن رسمك هو الذي يحدد الحد.
تصنّع Beli Rollforming آلات التشكيل بالدرفلة منذ 2005. وقد سلّمنا 500+ آلة إلى 50+ دولة من مصنع بمساحة 15,000 m²، مع 80+ مهندسًا وفنيًا. وتحمل كل آلة ضمان 24-month على الماكينة الكاملة.
آخر تحديث: 2026-11-14
سجل تغييرات المقالة
- 2026-11-14: النشر الأول. جدول مقارنة لسبع طرق، وخطة لأخذ عينات من اللفة، وملاحظات عن الارتداد المرن ودرجة الحرارة، وجدول لميزانية عدم اليقين، وتسعة إدخالات للأسئلة الشائعة.
محفزات المراجعة القادمة
- مراجعة لمعايير SDI أو EN 10162 أو AISI S100-16 تغيّر تفاوتات المقاطع
- بيانات معايرة جديدة لمقياس ليزر أو رؤية خارج نطاق 0.02 إلى 0.20 mm
- رسم عميل يطلب تفاوتًا أضيق من 0.05 mm
- تغيّر في سرعة الخط يفسد إزاحة الارتباط





 العربية