


يظهر تباين طول الملف بالطريقة نفسها على معظم الخطوط. ينهي المكدّس حزمة من الجسور (purlins)، ويخرج عامل شريط قياس، والملف الخامس أطول من الأول بـ 8 ملم. كل قطعة خارج التفاوت تصبح خردة أو إعادة عمل في الموقع، وعلى خط ينتج 12,000 قطعة شهريًا تتجمع التكلفة بسرعة.
تباين طول الملف هو مشكلة في التحكم بالطول، وليس عادة مشكلة في الأسطوانة. يُشكَّل الملف بشكل صحيح؛ الآلة تقطعه فقط في اللحظة الخاطئة. يشرح هذا الدليل خطوات تحسين دقة محرّض القطع الست التي تحصر تشتت الطول داخل ±1 ملم، مع جداول الأسباب الجذرية وبيانات التفاوت وفحوص أرضية العمل. لخلفية العملية الكاملة، راجع التحليل الشامل لتقنية آلة التشكيل باللف.
What Is Profile Length Variation in Roll Forming?
تباين طول الملف هو الفرق بين طول القطع المبرمج في الآلة والطول الفعلي المقاس على الملف المنجز، ويُعبَّر عنه بالملليمترات. إنه أكثر شكاوى الأبعاد شيوعًا من مشتري التشكيل باللف، ويظهر إما كانحياز ثابت أو تشتت عشوائي.
يعني الانحياز الثابت أن كل قطعة تعمل أطول أو أقصر بمقدار مشابه. السبب عادة هو المعايرة. التشتت العشوائي يعني تذبذب القطع حول الطول الاسمي، والسبب عادة في سلسلة المحرّض: انزلاق المشفّر (encoder)، أو تذبذب زمن الاستجابة (latency)، أو تغيّر السرعة.
يُحدَّد الطول في أجزاء الثانية القليلة الأخيرة من دورة القطع. فهم من أين تأتي هذه المليمترات هو الخطوة الأولى، لذا توضّح الخريطة أدناه المصادر النموذجية.
| السبب الجذري | التأثير النموذجي على الطول | بصمة الخطأ |
|---|---|---|
| انزلاق عجلة القياس أو إطارها المهترئ | انجراف حتى 3 ملم على ملف بطول 6 م | تزداد الأطوال تدريجيًا عبر اللفيفة |
| إعداد نبضات خاطئ لكل متر | 5 إلى 15 ملم على القطع الطويلة | انحياز ثابت يتناسب مع الطول |
| زمن استجابة المحرّض وتذبذب مسح PLC | ±1.5 إلى 3 ملم عشوائي | تشتت من قطعة إلى أخرى، بلا اتجاه |
| تغيّر سرعة الخط قرب المقص | 2 إلى 4 ملم على قطعة واحدة | الخطأ فقط في مناطق التسارع والتباطؤ |
| تذبذب شدّة الشريط من الفكّار (uncoiler) | 1 إلى 2 ملم على ملف بطول 6 م | انجراف يتبع تغيّرات قطر اللفيفة |
| تحوّل حرارة الورشة أو الشريط | حوالي 0.7 ملم لكل 6 م لكل 10 °C | انجراف موسمي أو من وردية إلى أخرى |
| لعب المقص أو تآكل حامل الشفرة | 0.5 إلى 1.5 ملم | يظهر الإزاحة بعد الصيانة أو استبدال الأدوات |
يتمدد الفولاذ المدرفل على البارد بحوالي 0.012 ملم لكل متر لكل درجة مئوية. وتؤدي مفاوزة 10 °C بين بداية صباح بارد وبعد ظهيرة دافئة إلى تحريك ملف بطول 6 م بمقدار 0.72 ملم قبل أن يطلق المقص النار. ولهذا السبب تصحح أنظمة المحرّض الأفضل لدرجة الحرارة، لا لعدّادات المشفّر فقط.

كيف يتحكم محرّض القطع في طول القطع
محرّض القطع هو الإشارة الكهربائية التي تأمر المقص بالانطلاق عندما يصل الشريط إلى الطول المبرمج. على خط تشكيل باللف حديث، تأتي الإشارة من مشفّر دوّار (rotary encoder)، عادة مثبّت على عجلة قياس تسير على الشريط.
سلسلة القياس تمر من المشفّر إلى المتحكم إلى المقص. و مقص طائر بسيرفو يغلق هذه السلسلة في حوالي 1 مللي ثانية، بينما يمكن لنظام PLC (متحكم منطقي قابل للبرمجة) مع مقص تقليدي أن يستغرق 10 إلى 50 مللي ثانية من المحرّض إلى تماس الشفرة. الحساب قاسٍ: تأخير 10 مللي ثانية بسرعة خط 20 م/دقيقة يسمح للشريط بالمرور 3.3 ملم بعد نقطة الهدف.
هذا التأخير هو بالضبط سبب أهمية دقة محرّض القطع أكثر من قوة المقص أو حدّة الشفرة. القطع عملية ثانوية في تسلسل التشكيل، وككل عملية ثانوية في خط التشكيل باللف لا تضيف قيمة إلا إذا تكررت بالطريقة نفسها تمامًا على كل قطعة.
الخطوة 1. ثبّت المشفّر القياسي بحيث يستحيل الانزلاق
انزلاق المشفّر هو السبب الأول للخطأ التدريجي في الطول. إذا انزلقت عجلة القياس أو ارتفعت عن الشريط، فإن المشفّر يحسب النبضات ناقصًا ويتجاوز الخط الهدف، فتخرج كل قطعة أطول.
ثبّت العجلة على قسم نظيف ومستقيم من الشريط قبل قفة التشكيل الأولى، أو على منطقة مسطحة من الملف المنجز. طبّق ضغط زنبركي 40 إلى 80 N، واستخدم عجلة مُخَرّمة أو مطلية باليوريثان تطابق المادة، وأبقِ سطح التماس خاليًا من الزيت والقشور.
تآكل قطر العجلة هو النسخة الصامتة من المشكلة نفسها. عجلة قياس قطرها 200 ملم تفقد 0.1 ملم بسبب تآكل الصقل خلال عام، مما يقلّص محيطها بحوالي 0.3 ملم لكل دورة. هذا يتراكم إلى خطأ بحوالي 0.5 ملم لكل متر من الملف، أو 3 ملم على قطعة بطول 6 م. عاير العجلة مقابل معيار قابل للتتبع مرتين على الأقل سنويًا، باستخدام خدمات قياس قابلة للتتبع إلى هيئات مثل المعهد الوطني للمعايير والتقنية (خدمات معايرة NIST).
الخطوة 2. عاير النبضات لكل متر على شريط الإنتاج الفعلي
النبضات لكل متر هي عدد عدّادات المشفّر التي يتوقعها المتحكم لكل متر من سير الشريط. إذا كانت القيمة خاطئة، تحمل كل قطعة النسبة المئوية نفسها من الخطأ، وكلما طالت القطعة زاد الخطأ.
شغّل طول اختبار لا يقل عن 10 م، واقطع قطعة واحدة، وقياسها بشريط فولاذي معاير. اقسم النبضات الفعلية للمشفّر المحسوبة على الطول المقاس للحصول على النبضات الحقيقية لكل متر، ثم أدخل تلك القيمة في المتحكم.
نادرًا ما يكون التمييز هو الحد. مشفّر 2500 نبضة لكل دورة بعدّ رباعي على عجلة 200 ملم يحلّ حوالي 0.06 ملم لكل عدّ، وهو أدق بكثير مما يمكن للمقص تحمله. أعد المعايرة عند كل تغيير لفيفة، لأن سماكة الشريط واللمعان السطحي يغيّران نصف قطر الدحرجة الفعال للعجلة.
الخطوة 3. عوّض مسافة سبق المقص ونقطة الإطلاق
المقص الثابت يوقف الشريط ويضمّه ويقطعه. والمقص الطائر يقطع أثناء الحركة، مما يعني أن الشفرة يجب أن تُطلق قبل نقطة الهدف حتى ينتهي الملف في المكان الصحيح عند اكتمال القطع.
يحسب المتحكم نقطة الإطلاق من سرعة الخط وزمن شوط الشفرة وتسارعها. على مقص طائر بسيرفو، تتم مزامنة عربة الشفرة مع مشفّر الخط، لذا يُطلق المتحكم عند موضع محسوب بدل تأخير زمني، وهذه هي الطريقة التي تحصر بها هذه الأنظمة دقة المقص الطائر داخل ±0.5 إلى 1.0 ملم.
افحص المقص في كل مرة تُستبدل فيها الشفرة أو حامل الشفرة. تغيّر هندسة الشفرة الجديدة يغيّر توقيت الشوط، وتغيير غير معوّض بمقدار 5 مللي ثانية حتى يحرك القطع بمقدار 1.7 ملم عند 20 م/دقيقة.
الخطوة 4. زمن استجابة محرّض القطع وتذبذب دورة المسح
زمن الاستجابة هو التأخير الثابت بين نبضة المشفّر وحركة الشفرة. والتذبذب هو التباين في ذلك التأخير من قطعة إلى أخرى. والتذبذب أسوأ، لأنه يظهر كتشتت عشوائي لا يمكن إزالته بأي إزاحة.
PLC يمسح كل 10 إلى 20 مللي ثانية يضيف حتى 20 مللي ثانية من التأخير المتغير. عند 20 م/دقيقة يكون ذلك حتى 6.6 ملم من التشتت، مما يدمر أي فرصة للحفاظ على ±1 ملم. وجّه إشارة المشفّر مباشرة إلى متحكم الحركة أو محرّك السيرفو، حيث تعمل دورات التحديث بـ 0.5 إلى 1 مللي ثانية، واترك PLC للمنطق لا لعدّ الأطوال.
لا تستخدم أبدًا مفتاح حدّ ميكانيكي أو مستشعر قرب كمرجع أساسي للطول. هذه الأجهزة لها قابلية تكرار التبديل 0.1 إلى 0.5 ملم في أحسن الأحوال وهي مناسبة فقط للتموضع المرجعي أو تأكيد نهاية الشوط.
الخطوة 5. ثبّت شدّة الشريط وسرعة الخط
شدّة الشريط تمدّ الفولاذ مرنًا، ويمتدّ التمدّ مع قطر اللفيفة. ارتفاع شدّة بمقدار 50 MPa يمدّ الفولاذ الطري ّبحوالي 0.25 ملم لكل متر، لذا يمكن لتذبذب شدّة بين لفيفة ممتلئة ولفيفة شبه فارغة تحريك ملف بطول 6 م بأكثر من 1 ملم دون أي خطأ في المحرّض.
فرامل الدفع و فك اللفائف يضبطان تلك الشدّة. التكويم الفضفاض يسبب موجات سرعة عند المقص؛ والكبح المفرط يمدّ الشريط. حافظ على الشدّة داخل نطاق محدد، ولا تقطع أبدًا أثناء التسارع أو التباطؤ ما لم يقيس المتحكم الطول من مشفّر عند مدخل المقص. كما يحمي التحكم بالشدّة من عيوب ذات صلة مثل موجة الحافة الناتجة عن عدم استقرار شدّة الشريط.
الخطوة 6. أضف فحص طول مستقلًا في الخط وأغلق الحلقة
كل معايرة تنجرف في النهاية، لذا يحتاج الخط إلى رأي ثانٍ. قِس أول ثلاث قطع من كل لفيفة بشريط، ورسّم النتائج، وتصرّف عندما يتجاوز المتوسط أو المدى نصف نطاق التفاوت.
لخطوط الإنتاج الضخم، أضف مشفّرًا ثانيًا أو مقياس طول ليزري بعد المقص كجهاز مراقبة. يمكن للمتحكمات الحديثة تطبيق إزاحة تصحيح تلقائيًا عندما يختلف جهاز المراقبة والمشفّر الرئيسي بأكثر من قيمة محددة. سجّل كل فحص: التاريخ ورقم اللفيفة والأطوال المقاسة والتصحيح المطبّق. ذلك السجل يحوّل شكوى عشوائية إلى اتجاه يمكنك إصلاحه قبل أن يراه العميل.
عندما تكون الملفات مثقوبة مسبقًا: اقطع من الثقب لا من المشفّر
العديد من ملفات الجسور (purlin) ودِّك الأرضي وعمود الرفوف مثقوبة قبل التشكيل. على تلك القطع يقيس العميل المسافة من الثقب الأخير إلى حافة القطع، لا الطول الكلي، لذا يجب أن يُشار إلى القطع بالثقب لا بطول شريط متراكم.
يحفظ محرّض المشفّر الطول الكلي، لكنه لا يمكنه الحفاظ على مسافة الثقب إلى النهاية عندما تنجرف محطة الثقب. انزلاق الشريط عند الثقب أو تآكل القالب أو إزاحة بين محطة الثقب ومطحنة التشكيل تحرّك نمط الثقب على طول الشريط، والقطع المعتمد على الطول يكرّر ذلك الخطأ على كل قطعة.
القطع المرجعي بالثقب: طريقة محرّض تُطلق فيها الشفرة على مسافة ثابتة من حافة ثقب مكتشف بدلًا من عدّ طول متراكم. يصبح الثقب المرجع الصفري لكل قطعة.
لإضافتها إلى خط مثقوب مسبقًا، ركّب مستشعر مسافة ليزري دقيق على إطار C أو جسر قياس أمام محطة القطع مباشرة، موجّهًا نحو سطح الشريط. عند مرور الثقب المثقوب، يكتشف المستشعر حافة الثقب ويرسل إشارة للمتحكم، الذي يحسب بعد ذلك عدد النبضات المبرمج للمشفّر من تلك الحافة إلى نقطة إطلاق المقص. نقاط الإعداد:
- اختر مستشعرًا باستجابة سريعة وقابلية تكرار حوالي ±0.05 ملم، وركّبه على بعد لا يزيد عن 300 ملم قبل المقص حتى لا يمكن لارتخاء الشريط إزاحة المرجع.
- اضبط عتبة الكشف لتجاهل بقع الزيت والقشور والعلامات السطحية. أكّد المحرّض بقطعة اختبار مثقوبة قبل الإنتاج.
- للشقوق الأطول من حوالي 50 ملم، فعّل المحرّض على الحافة الخلفية أو استخدم مستشعرين، لأن الشريط يتحرك أثناء مرور الشق.
- سجّل قياسات الثقب إلى النهاية بنفس روتين المراقبة المستخدم لأطوال القطع العادية.
تجعل السرعة اختيار المستشعر مهمًا. عند 20 م/دقيقة يقطع الشريط 0.33 ملم كل مللي ثانية، لذا يحافظ مستشعر مسافة ليزري دقيق باستجابة دون المللي ثانية على مرجع حافة الثقب داخل ±1 ملم حتى عندما ينجرف نمط الثقب عدة مليمترات في المنبع. غذّي المستشعر في متحكم الحركة نفسه كالمشفّر حتى يشارك مرجع الثقب وعدّ الطول قاعدة زمنية واحدة.
مقارنة تقنية القطع
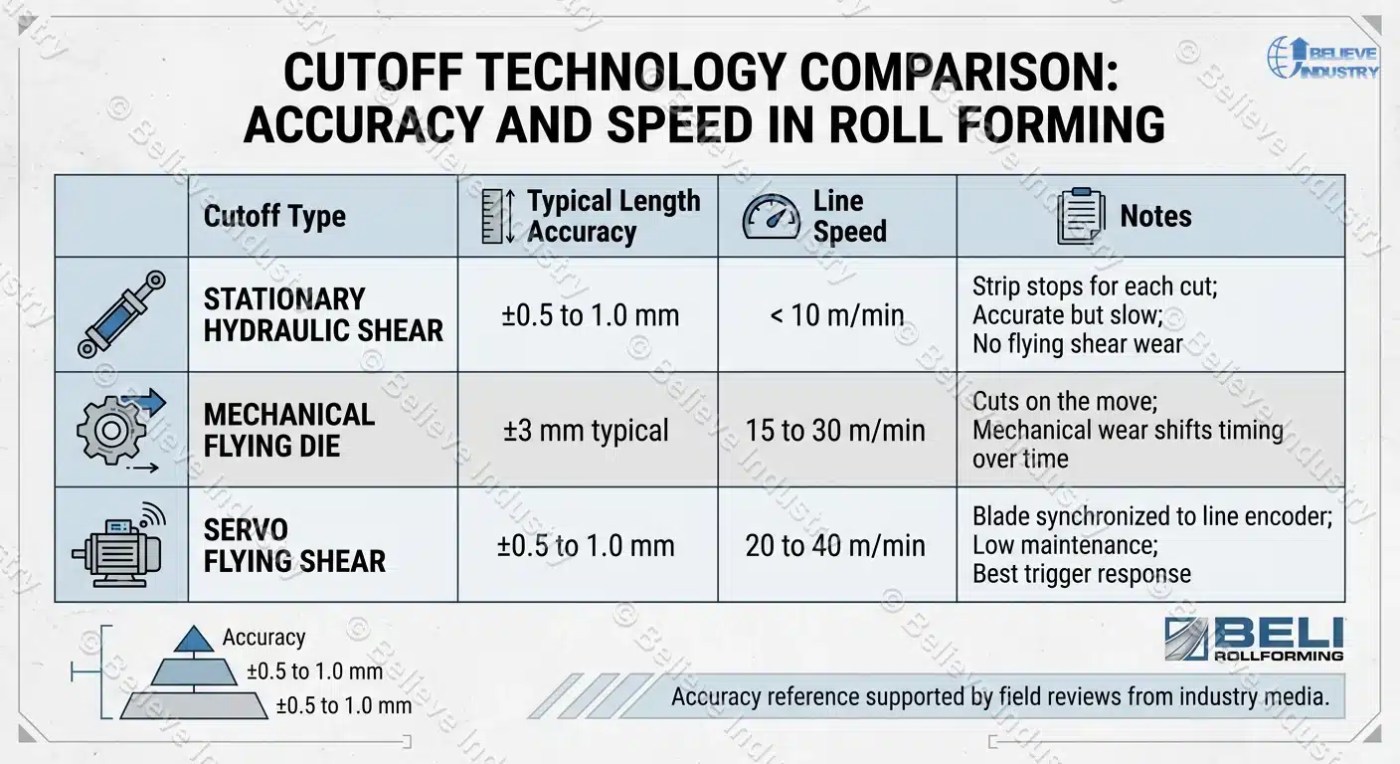
تعتمد دقة محرّض القطع على نوع المقص بقدر اعتمادها على المحرّض نفسه. تقارن الخريطة أدناه التقنيات الثلاث الشائعة للقطع المستخدمة في التشكيل باللف.
| نوع القطع | دقة الطول النموذجية | سرعة الخطوط | ملاحظات |
|---|---|---|---|
| Stationary hydraulic shear | ±0.5 إلى 1.0 ملم | بالدفعات، أقل من 10 م/دقيقة | يتوقف الشريط لكل قطع؛ دقيق لكن بطيء، بلا تآكل مقص طائر |
| قالب طائر ميكانيكي | ±3 ملم نموذجي | 15 إلى 30 م/دقيقة | يقطع أثناء الحركة؛ يزيح التآكل الميكانيكي التوقيت مع الوقت |
| مقص طائر مؤازر | ±0.5 إلى 1.0 ملم | 20 إلى 40 م/دقيقة | الشفرة متزامنة مع مشفّر الخط؛ صيانة منخفضة، أفضل استجابة للمحرّض |
يظهر نفس التسلسل الهرمي للدقة في مراجعات ميدانية تنشرها وسائل الإعلام التجارية للتصنيع مثل The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
ما هو تفاوت طول القطع الذي يجب أن تحدده؟
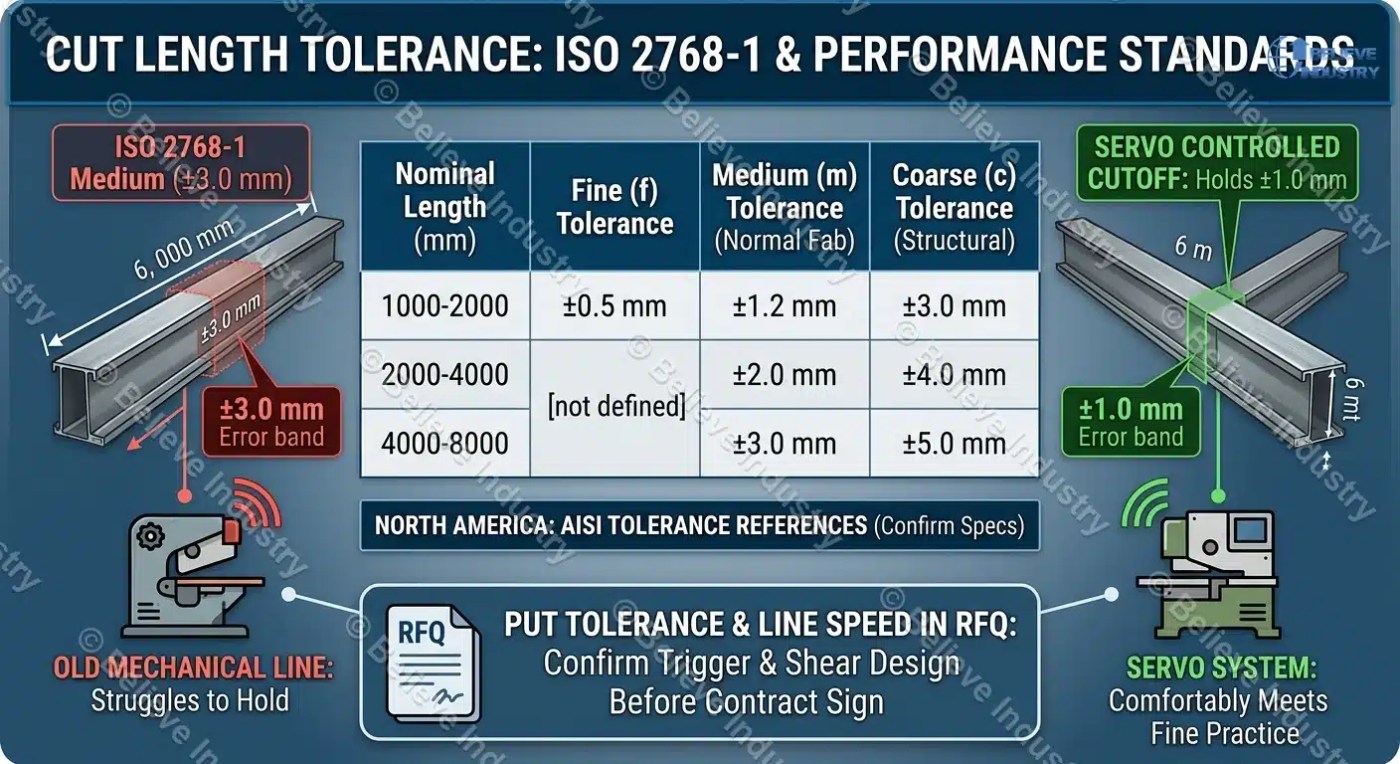
كثيرًا ما يتجادل المشترون والبنّاؤون حول تفاوت طول القطع دون مرجع مشترك. ISO 2768-1، المنشور من المنظمة الدولية للمعايير (ISO)، يحدد التفاوات العامة للأبعاد الخطية ويقدم خط أساس عملي لنزاعات طول القطع. الفئة m (متوسط) تغطي أعمال التصنيع العادية، والفئة c (خشن) تغطي الأطوال الهيكلية.
| الطول الاسمي (ملم) | دقيق (f) | متوسط (m) | خشن (c) |
|---|---|---|---|
| 1000 إلى 2000 | ±0.5 mm | ±1.2 ملم | ±3.0 ملم |
| 2000 إلى 4000 | غير معرّف | ±2.0 ملم | ±4.0 ملم |
| 4000 إلى 8000 | غير معرّف | ±3.0 ملم | ±5.0 ملم |
يسمح جسر بطول 6 م مرسوم وفق الفئة المتوسطة ISO 2768-1 بـ ±3.0 ملم، وهو ما يكافح خط ميكانيكي قديم للحفاظ عليه. القطع المتحكم به بسيرفو يحفظ ±1.0 ملم أو أفضل، لذا يلبي بارتياح الممارسة الدقيقة لكل طول في الجدول. في أمريكا الشمالية، تأتي مراجع تفاوت إطار الفولاذ المشكّل على البارد من المعهد الأمريكي للحديد والفولاذ (AISI). حدّد التفاوت على الرسمة بدل تركه عامًا، وأكّد أن المحرّض وتصميم المقص يمكنهما الحفاظ عليه قبل توقيع عقد الآلة. ضع التفاوت الهدف وسرعة الخط في طلب عرض أسعار لآلة التشكيل باللف (roll forming machine RFQ) حتى يعرض كل مورّد مقابل الرقم نفسه.





 العربية