


La variation de longueur de profil se manifeste de la même manière sur la plupart des lignes. L'empileur termine un paquet de poutrelles, un opérateur sort un mètre ruban, et le cinquième profil est 8 mm plus long que le premier. Chaque pièce hors tolérance devient du rebut ou un retravail sur site, et sur une ligne produisant 12 000 pièces par mois, le coût s'accumule rapidement.
La variation de longueur de profil est un problème de contrôle de longueur, pas généralement un problème de rouleau. Le profil est formé correctement ; la machine le coupe simplement au mauvais moment. Ce guide explique les 6 étapes d'amélioration de la précision du déclencheur de coupe qui maintiennent la dispersion de longueur à ±1 mm, avec des tableaux de cause profonde, des données de tolérance et des vérifications d'atelier. Pour le contexte complet du processus, voir notre analyse complète de la technologie des machines à profiler à froid.
What Is Profile Length Variation in Roll Forming?
La variation de longueur de profil est la différence entre la longueur de coupe programmée dans la machine et la longueur réelle mesurée sur le profil fini, exprimée en millimètres. C'est la plainte dimensionnelle la plus courante des acheteurs de profilage à froid, et elle apparaît soit comme un biais constant, soit comme une dispersion aléatoire.
Un biais constant signifie que chaque pièce tourne longue ou courte d'un montant similaire. La cause est généralement l'étalonnage. Une dispersion aléatoire signifie que les pièces oscillent autour de la longueur nominale, et la cause est généralement dans la chaîne de déclenchement : glissement de codeur, gigue de latence ou changement de vitesse.
La longueur est décidée dans les dernières millisecondes du cycle de coupe. Comprendre d'où viennent ces millimètres est la première étape, donc le tableau ci-dessous cartographie les sources typiques.
| Cause racine | Effet de longueur typique | Signature d'erreur |
|---|---|---|
| Glissement de la roue de mesure ou pneu usé | Jusqu'à 3 mm de dérive sur un profil de 6 m | Les longueurs augmentent progressivement à travers la bobine |
| Mauvais réglage d'impulsions par mètre | 5 à 15 mm sur les pièces longues | Biais constant proportionnel à la longueur |
| Latence de déclenchement et gigue de balayage PLC | ±1,5 à 3 mm aléatoire | Dispersion pièce à pièce, sans tendance |
| Changement de vitesse de ligne près de la cisaille | 2 à 4 mm sur une pièce | Erreur uniquement dans les zones d'accélération et décélération |
| Oscillations de tension de bande de la dérouleuse | 1 à 2 mm sur un profil de 6 m | Dérive qui suit les changements de diamètre de bobine |
| Décalage de température d'atelier ou de bande | Environ 0,7 mm par 6 m par 10 °C | Dérive saisonnière ou de poste à poste |
| Jeu de cisaille ou usure du porte-lame | 0,5 à 1,5 mm | Le décalage apparaît après la maintenance ou les échanges d'outillage |
L'acier laminé à froid se dilate d'environ 0,012 mm par mètre pour chaque degré Celsius. Un écart de 10 °C entre un démarrage matinal froid et un après-midi chaud déplace un profil de 6 m de 0,72 mm avant même que la cisaille ne se déclenche. C'est pourquoi les meilleurs systèmes de déclenchement corrigent pour la température, et pas seulement pour les comptes de codeur.

Comment le déclencheur de coupe contrôle la longueur de coupe
Le déclencheur de coupe est le signal électrique qui dit à la cisaille de se déclencher lorsque la bande a atteint la longueur programmée. Sur une ligne de profilage à froid moderne, le signal provient d'un codeur rotatif, généralement monté sur une roue de mesure qui roule sur la bande.
La chaîne de mesure va du codeur au contrôleur à la cisaille. Un cisaille volante servo ferme cette chaîne en environ 1 ms, tandis qu'un système PLC (contrôleur logique programmable) avec une cisaille conventionnelle peut prendre 10 à 50 ms du déclenchement au contact de la lame. Les mathématiques sont implacables : un retard de 10 ms à une vitesse de ligne de 20 m/min laisse la bande voyager 3,3 mm au-delà du point cible.
Ce retard est exactement pourquoi la précision du déclencheur de coupe compte plus que la force de cisaille ou l'affûtage de la lame. La coupe est une opération secondaire dans la séquence de formage, et comme chaque opération secondaire dans la ligne de profilage à froid elle n'ajoute de valeur que si elle se répète exactement de la même manière sur chaque pièce.
Étape 1. Montez le codeur de mesure pour rendre le glissement impossible
Le glissement du codeur est la cause numéro un de l'erreur de longueur progressive. Si la roue de mesure dérape ou se détache de la bande, le codeur sous-compte les impulsions et la ligne dépasse la cible, donc chaque pièce sort plus longue.
Montez la roue sur une section propre et droite de la bande avant le premier poste de formage, ou sur une zone plate du profil fini. Appliquez une pression de ressort de 40 à 80 N, utilisez une roue moletée ou revêtue d'uréthane adaptée au matériau, et gardez la surface de contact exempte d'huile et de calamine.
L'usure du diamètre de roue est la version silencieuse du même problème. Une roue de mesure de 200 mm de diamètre perd 0,1 mm à l'usure de polissage sur un an, ce qui raccourcit sa circonférence d'environ 0,3 mm par tour. Cela s'accumule à environ 0,5 mm d'erreur par mètre de profil, ou 3 mm sur une pièce de 6 m. Étalonnez la roue contre une norme traçable au moins deux fois par an, en utilisant des services de mesure traçables vers des organismes tels que le National Institute of Standards and Technology (services d'étalonnage NIST).
Étape 2. Étalonnez les impulsions par mètre sur une bande de production réelle
Les impulsions par mètre sont le nombre de comptes de codeur que le contrôleur attend par mètre de déplacement de la bande. Si cette valeur est fausse, chaque pièce porte le même pourcentage d'erreur, et plus la pièce est longue, plus l'erreur est grande.
Faites fonctionner une longueur d'essai d'au moins 10 m, coupez une pièce, et mesurez-la avec un mètre d'acier étalonné. Divisez les impulsions de codeur réellement comptées par la longueur mesurée pour obtenir les vraies impulsions par mètre, puis entrez cette valeur dans le contrôleur.
La résolution est rarement la limite. Un codeur de 2500 impulsions par tour avec comptage en quadrature sur une roue de 200 mm résout environ 0,06 mm par compte, bien plus fin que ce que la cisaille peut maintenir. Recalibrez à chaque changement de bobine, car l'épaisseur de la bande et la finition de surface changent le rayon de roulement effectif de la roue.
Étape 3. Compensez la distance de précédence de cisaille et le point de déclenchement
Une cisaille stationnaire arrête la bande, la serre et coupe. Une cisaille volante coupe en mouvement, ce qui signifie que la lame doit se déclencher avant le point cible pour que le profil se termine au bon endroit lorsque la coupe se termine.
Le contrôleur calcule le point de déclenchement à partir de la vitesse de ligne, du temps de course de lame et de l'accélération de lame. Sur une cisaille volante à servo, le chariot de lame est synchronisé avec le codeur de ligne, donc le contrôleur se déclenche à une position calculée plutôt qu'à un retard temporel, ce qui est la façon dont ces systèmes maintiennent la précision de cisaille volante à ±0,5 à 1,0 mm.
Vérifiez la cisaille à chaque fois que la lame ou le porte-lame est remplacé. La nouvelle géométrie de lame change le timing de course, et un changement non compensé de seulement 5 ms déplace la coupe de 1,7 mm à 20 m/min.
Étape 4. Latence de déclenchement de coupe et gigue de cycle de balayage
La latence est le retard fixe entre l'impulsion du codeur et l'action de la lame. La gigue est la variation de ce retard de pièce à pièce. La gigue est pire, car elle se manifeste comme une dispersion aléatoire qu'aucun décalage ne peut supprimer.
Un PLC qui balaie toutes les 10 à 20 ms ajoute jusqu'à 20 ms de retard variable. À 20 m/min, cela représente jusqu'à 6,6 mm de dispersion, ce qui détruit toute chance de maintenir ±1 mm. Acheminez le signal du codeur directement vers le contrôleur de mouvement ou l'entraînement à servo, où les cycles de mise à jour fonctionnent à 0,5 à 1 ms, et réservez le PLC pour la logique, non pour le comptage de longueur.
N'utilisez jamais un fin de course mécanique ou un capteur de proximité comme référence de longueur principale. Ces dispositifs ont une répétabilité de commutation de 0,1 à 0,5 mm au mieux et ne conviennent qu'au retour d'origine ou à la confirmation de fin de course.
Étape 5. Stabilisez la tension de bande et la vitesse de ligne
La tension de bande étire l'acier de façon élastique, et l'étirement change avec le diamètre de bobine. Une montée de tension de 50 MPa étire l'acier doux d'environ 0,25 mm par mètre, donc une oscillation de tension entre une bobine pleine et une bobine presque vide peut déplacer un profil de 6 m de plus de 1 mm sans aucune erreur de déclenchement.
Le frein de déroulage et dérouleur fixent cette tension. Une boucle lâche provoque des sursauts de vitesse à la cisaille ; un freinage excessif étire la bande. Gardez la tension dans une bande définie, et ne coupez jamais pendant l'accélération ou la décélération à moins que le contrôleur ne mesure la longueur à partir d'un codeur à l'entrée de la cisaille. Le contrôle de tension protège également contre les défauts connexes tels que l'ondulation de bord due à l'instabilité de la tension de bande.
Étape 6. Ajoutez une vérification de longueur indépendante en ligne et fermez la boucle
Chaque étalonnage dérive éventuellement, donc la ligne a besoin d'un second avis. Mesurez les trois premières pièces de chaque bobine avec un mètre, tracez les résultats, et agissez lorsque la moyenne ou la plage dépasse la moitié de la bande de tolérance.
Pour les lignes à grand volume, ajoutez un second codeur ou une jauge de longueur laser après la cisaille comme chien de garde. Les contrôleurs modernes peuvent appliquer un décalage de correction automatiquement lorsque le chien de garde et le codeur principal divergent de plus d'une valeur définie. Enregistrez chaque vérification : date, numéro de bobine, longueurs mesurées et la correction appliquée. Ce journal transforme une plainte aléatoire en une tendance que vous pouvez corriger avant que le client ne la voie.
Lorsque les profils sont pré-poinçonnés : coupez à partir du trou, pas du codeur
Beaucoup de profils de poutrelles, de dalles de plancher et de montants de rack sont poinçonnés avant le formage. Sur ces pièces, le client mesure la distance du dernier trou au bord de coupe, et non la longueur globale, donc la coupe doit être référencée au trou, et non à une longueur de bande accumulée.
Un déclencheur de codeur maintient la longueur totale, mais il ne peut pas maintenir la distance du trou à la fin lorsque le poste de poinçonnage dérive. Le glissement de bande au poinçonnage, l'usure de la matrice ou un décalage entre le poste de poinçonnage et le laminoir de formage déplace le motif de trou le long de la bande, et une coupe basée sur la longueur répète cette erreur sur chaque pièce.
Coupe référencée au trou : une méthode de déclenchement dans laquelle la cisaille se déclenche à une distance fixe du bord d'un trou détecté au lieu d'un compte de longueur accumulée. Le trou devient la référence zéro pour chaque pièce.
Pour l'ajouter à une ligne de pré-poinçonnage, installez un capteur de distance micro-laser sur un bâti en C ou un pont de mesure juste avant le poste de coupe, pointé vers la surface de la bande. Lorsque le trou poinçonné passe, le capteur détecte le bord du trou et signale le contrôleur, qui compte alors le nombre programmé d'impulsions de codeur de ce bord au point de déclenchement de la cisaille. Points de configuration :
- Choisissez un capteur à réponse rapide et répétabilité d'environ ±0,05 mm, et montez-le à moins de 300 mm avant la cisaille pour que le fléchissement de la bande ne puisse pas déplacer la référence.
- Réglez le seuil de détection pour ignorer les taches d'huile, la calamine et les marques de surface. Confirmez le déclenchement avec une pièce d'essai poinçonnée avant la production.
- Pour les fentes plus longues que environ 50 mm, déclenchez sur le bord de fuite ou utilisez deux capteurs, car la bande se déplace pendant que la fente passe.
- Enregistrez les mesures du trou à la fin avec la même routine de chien de garde utilisée pour les longueurs de coupe simples.
La vitesse rend le choix du capteur important. À 20 m/min, la bande parcourt 0,33 mm chaque milliseconde, donc un capteur de distance micro-laser avec réponse sous la milliseconde maintient la référence du bord du trou à ±1 mm même lorsque le motif de poinçonnage dérive de plusieurs millimètres en amont. Alimentez le capteur dans le même contrôleur de mouvement que le codeur pour que la référence du trou et le compte de longueur partagent une même base de temps.
Comparaison des technologies de coupe
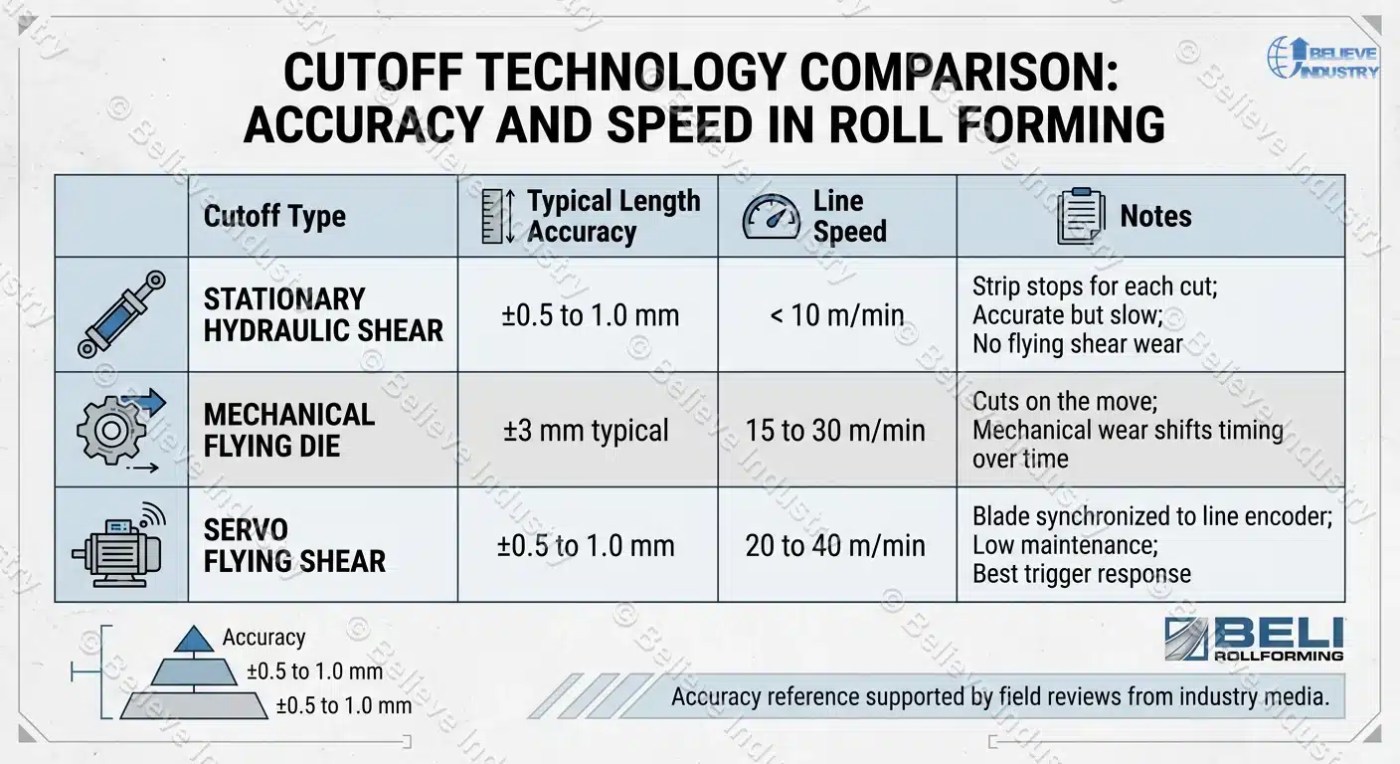
La précision du déclencheur de coupe dépend autant du type de cisaille que du déclencheur lui-même. Le tableau ci-dessous compare les trois technologies de coupe courantes utilisées dans le profilage à froid.
| Type de coupe | Précision de longueur typique | Vitesse de la ligne | Remarques |
|---|---|---|---|
| Stationary hydraulic shear | ±0,5 à 1,0 mm | Par lots, sous 10 m/min | La bande s'arrête pour chaque coupe ; précis mais lent, pas d'usure de cisaille volante |
| Matrice volante mécanique | ±3 mm typique | 15 à 30 m/min | Coupe en mouvement ; l'usure mécanique décale le timing avec le temps |
| Cisaille volante servo | ±0,5 à 1,0 mm | 20 à 40 m/min | Lame synchronisée au codeur de ligne ; faible maintenance, meilleure réponse de déclenchement |
La même hiérarchie de précision apparaît dans les revues de terrain publiées par les médias du secteur de la fabrication tels que The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
Quelle tolérance de longueur de coupe devriez-vous spécifier ?
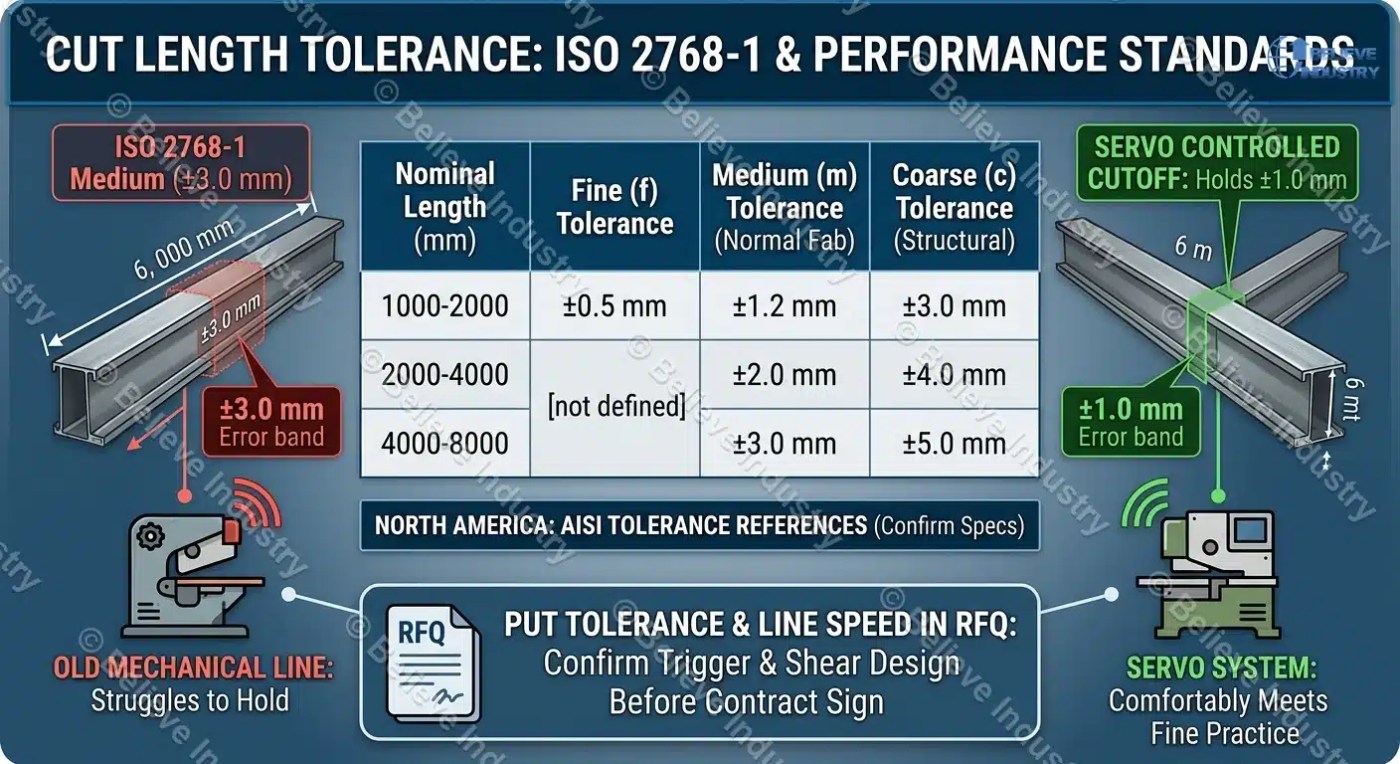
Les acheteurs et les constructeurs se disputent souvent sur la tolérance de longueur de coupe sans référence commune. L'ISO 2768-1, publiée par l'Organisation internationale de normalisation (ISO), définit les tolérances générales pour les dimensions linéaires et donne une base pratique pour les litiges de longueur de coupe. La classe m (moyenne) couvre le travail de fabrication normal, la classe c (grossière) couvre les longueurs structurelles.
| Longueur nominale (mm) | Fine (f) | Moyenne (m) | Grossière (c) |
|---|---|---|---|
| 1000 à 2000 | ±0.5 mm | ±1,2 mm | ±3,0 mm |
| 2000 à 4000 | non défini | ±2,0 mm | ±4,0 mm |
| 4000 à 8000 | non défini | ±3,0 mm | ±5,0 mm |
Une poutrelle de 6 m dessinée selon la classe moyenne ISO 2768-1 permet ±3,0 mm, ce qu'une ancienne ligne mécanique peine à maintenir. Une coupe contrôlée par servo maintient ±1,0 mm ou mieux, donc elle répond confortablement à la pratique fine pour chaque longueur du tableau. En Amérique du Nord, les références de tolérance de l'ossature en acier formé à froid proviennent de l'American Iron and Steel Institute (AISI). Spécifiez la tolérance sur le plan au lieu de la laisser générale, et confirmez que la conception du déclencheur et de la cisaille peut la maintenir avant de signer le contrat de machine. Mettez la tolérance cible et la vitesse de ligne dans votre appel d'offres pour machine à profiler à froid pour que chaque fournisseur cite contre le même nombre.





 Français