


Η παραλλαγή μήκους προφίλ εμφανίζεται με τον ίδιο τρόπο στις περισσότερες γραμμές. Ο στοιβαστής ολοκληρώνει μια δέσμη ζευκτών (purlins), ένας χειριστής βγάζει τη μεζούρα, και το πέμπτο προφίλ είναι 8 mm μεγαλύτερο από το πρώτο. Κάθε τεμάχιο εκτός ανοχής γίνεται απόβλητο ή επαναεργασία στο εργοτάξιο, και σε μια γραμμή που παράγει 12.000 εξαρτήματα τον μήνα, το κόστος αυξάνεται γρήγορα.
Η παραλλαγή μήκους προφίλ είναι πρόβλημα ελέγχου μήκους, όχι συνήθως πρόβλημα των κυλίνδρων (rolls). Το προφίλ διαμορφώνεται σωστά· η μηχανή απλώς το κόβει τη λάθος στιγμή. Αυτός ο οδηγός εξηγεί τα 6 βήματα βελτίωσης ακρίβειας του μηχανισμού αποκοπής (cutoff trigger) που διατηρούν τη διασπορά μήκους εντός ±1 mm, με πίνακες ριζικών αιτιών, δεδομένα ανοχών και ελέγχους στο πάτωμα του εργαστηρίου. Για το πλήρες υπόβαθρο της διαδικασίας, δείτε την ολοκληρωμένη ανάλυση της τεχνολογίας μηχανών roll forming.
What Is Profile Length Variation in Roll Forming?
Η παραλλαγή μήκους προφίλ είναι η διαφορά μεταξύ του μήκους κοπής που έχει προγραμματιστεί στη μηχανή και του πραγματικού μήκους που μετράται στο έτοιμο προφίλ, εκφρασμένη σε χιλιοστά. Είναι το συνηθέστερο παράπονο διαστάσεων από τους αγοραστές roll forming, και εμφανίζεται είτε ως σταθερή απόκλιση είτε ως τυχαία διασπορά.
Μια σταθερή απόκλιση σημαίνει ότι κάθε εξάρτημα βγαίνει μακρύτερο ή κοντύτερο κατά παρόμοιο ποσό. Η αιτία είναι συνήθως η βαθμονόμηση. Η τυχαία διασπορά σημαίνει ότι τα εξαρτήματα κυμαίνονται γύρω από το ονομαστικό μήκος, και η αιτία βρίσκεται συνήθως στην αλυσίδα ενεργοποίησης: ολίσθηση κωδικοποιητή (encoder), τρεμούλιασμα λανθάνουσας (latency jitter) ή αλλαγή ταχύτητας.
Το μήκος καθορίζεται στα τελευταία λίγα χιλιοστά του δευτερολέπτου του κύκλου κοπής. Η κατανόηση από πού προέρχονται αυτά τα χιλιοστά είναι το πρώτο βήμα, οπότε ο παρακάτω πίνακας απεικονίζει τις τυπικές πηγές.
| Βασική αιτία | Τυπικό αποτέλεσμα στο μήκος | Υπογραφή σφάλματος |
|---|---|---|
| Ολίσθηση τροχού μέτρησης ή φθαρμένο ελαστικό | Μετατόπιση έως 3 mm σε προφίλ 6 m | Τα μήκη αυξάνονται προοδευτικά καθώς εξελίσσεται το ρολό |
| Εσφαλμένη ρύθμιση παλμών ανά μέτρο | 5 έως 15 mm σε μακρά εξαρτήματα | Σταθερή απόκλιση ανάλογη με το μήκος |
| Λανθάνουσα ενεργοποίησης και τρεμούλιασμα σάρωσης PLC | ±1,5 έως 3 mm τυχαία | Διασπορά από εξάρτημα σε εξάρτημα, χωρίς τάση |
| Αλλαγή ταχύτητας γραμμής κοντά στον κόφτη | 2 έως 4 mm σε ένα εξάρτημα | Σφάλμα μόνο σε ζώνες επιτάχυνσης και επιβράδυνσης |
| Διακυμάνσεις τάσης λωρίδας από την ξετυλικτική συσκευή | 1 έως 2 mm σε προφίλ 6 m | Μετατόπιση που ακολουθεί τις αλλαγές διαμέτρου του ρολού |
| Μετατόπιση θερμοκρασίας εργαστηρίου ή λωρίδας | Περίπου 0,7 mm ανά 6 m ανά 10 °C | Εποχιακή μετατόπιση ή μετατόπιση από βάρδια σε βάρδια |
| Διαδρομή (backlash) κόφτη ή φθορά της βάσης λεπίδας | 0,5 έως 1,5 mm | Η μετατόπιση εμφανίζεται μετά από συντήρηση ή αντικαταστάσεις εργαλειασμού |
Ο ψυχρά έλαστος χάλυβας διαστέλλεται περίπου 0,012 mm ανά μέτρο για κάθε βαθμό Κελσίου. Μια διακύμανση 10 °C μεταξύ μιας κρύας πρωινής εκκίνησης και ενός ζεστού απογεύματος μετακινεί ένα προφίλ 6 m κατά 0,72 mm προτού καν πυροδοτηθεί ο κόφτης. Γι' αυτό τα καλύτερα συστήματα ενεργοποίησης διορθώνουν για τη θερμοκρασία, όχι μόνο για τους μετρητές του κωδικοποιητή.

Πώς ο Μηχανισμός Αποκοπής (Cutoff Trigger) Ελέγχει το Μήκος Κοπής
Ο μηχανισμός αποκοπής (cutoff trigger) είναι το ηλεκτρικό σήμα που λέει στον κόφτη να πυροδοτηθεί όταν η λωρίδα έχει φτάσει στο προγραμματισμένο μήκος. Σε μια σύγχρονη γραμμή roll forming, το σήμα προέρχεται από έναν περιστροφικό κωδικοποιητή (rotary encoder), συνήθως τοποθετημένο σε έναν τροχό μέτρησης που ακουμπά στη λωρίδα.
Η αλυσίδα μέτρησης τρέχει από τον κωδικοποιητή στον ελεγκτή και στον κόφτη. Μια Ιπτάμενη ψαλίδα servo (servo flying shear) κλείνει αυτή την αλυσίδα σε περίπου 1 ms, ενώ ένα σύστημα PLC (προγραμματιζόμενος ελεγκτής λογικής) με συμβατικό κόφτη μπορεί να χρειαστεί 10 έως 50 ms από την ενεργοποίηση έως την επαφή με τη λεπίδα. Τα μαθηματικά είναι αμείλικτα: μια καθυστέρηση 10 ms σε ταχύτητα γραμμής 20 m/min επιτρέπει στη λωρίδα να διανύσει 3,3 mm πέρα από το σημείο στόχο.
Αυτή η καθυστέρηση είναι ακριβώς ο λόγος που η ακρίβεια του μηχανισμού αποκοπής μετράει περισσότερο από τη δύναμη του κόφτη ή την αιχμή της λεπίδας. Η αποκοπή είναι δευτερεύουσα λειτουργία στην ακολουθία διαμόρφωσης, και όπως κάθε δευτερεύουσα λειτουργία στη γραμμή roll forming προσθέτει αξία μόνο αν επαναλαμβάνεται ακριβώς με τον ίδιο τρόπο σε κάθε εξάρτημα.
Βήμα 1. Τοποθετήστε τον Κωδικοποιητή Μέτρησης ώστε η Ολίσθηση να Είναι Αδύνατη
Η ολίσθηση του κωδικοποιητή είναι η νούμερο ένα αιτία προοδευτικού σφάλματος μήκους. Αν ο τροχός μέτρησης γλιστρήσει ή αποκολληθεί από τη λωρίδα, ο κωδικοποιητής υπολογίζει λιγότερους παλμούς και η γραμμή υπερβαίνει τον στόχο, οπότε κάθε εξάρτημα βγαίνει μακρύτερο.
Τοποθετήστε τον τροχό σε ένα καθαρό, ίσιο τμήμα της λωρίδας πριν από το πρώτο στάδιο διαμόρφωσης, ή σε μια επίπεδη ζώνη του έτοιμου προφίλ. Εφαρμόστε πίεση ελατηρίου 40 έως 80 N, χρησιμοποιήστε έναν τροχό με εγχάραξη ή επίστρωση πολυουρεθάνης (urethane) προσαρμοσμένο στο υλικό, και διατηρήστε την επιφάνεια επαφής απαλλαγμένη από λάδι και κλίμακα (scale).
Η φθορά διαμέτρου του τροχού είναι η σιωπηλή εκδοχή του ίδιου προβλήματος. Ένας τροχός μέτρησης διαμέτρου 200 mm χάνει 0,1 mm λόγω φθοράς στιλβωτικού (polishing) μέσα σε έναν χρόνο, γεγονός που μειώνει την περιφέρειά του κατά περίπου 0,3 mm ανά στροφή. Αυτό συσσωρεύεται σε περίπου 0,5 mm σφάλματος ανά μέτρο προφίλ, ή 3 mm σε ένα εξάρτημα 6 m. Βαθμονομήστε τον τροχό σε σχέση με ένα ιχνηλάσιμο πρότυπο τουλάχιστον δύο φορές τον χρόνο, χρησιμοποιώντας υπηρεσίες μέτρησης ιχνηλάσιμες σε φορείς όπως το National Institute of Standards and Technology (υπηρεσίες βαθμονόμησης NIST).
Βήμα 2. Βαθμονομήστε τους Παλμούς ανά Μέτρο σε Πραγματική Λωρίδα Παραγωγής
Οι παλμοί ανά μέτρο είναι ο αριθμός των μετρήσεων του κωδικοποιητή που περιμένει ο ελεγκτής ανά μέτρο διαδρομής της λωρίδας. Αν αυτή η τιμή είναι λανθασμένη, κάθε εξάρτημα φέρει το ίδιο ποσοστό σφάλματος, και όσο πιο μακρύ είναι το εξάρτημα, τόσο μεγαλύτερη η απόκλιση.
Εκτελέστε μια δοκιμαστική διαδρομή τουλάχιστον 10 m, κόψτε ένα εξάρτημα και μετρήστε το με μια βαθμονομημένη μεζούρα χάλυβα. Διαιρέστε τους παλμούς του κωδικοποιητή που μετρήθηκαν πραγματικά με το μετρούμενο μήκος για να πάρετε τους πραγματικούς παλμούς ανά μέτρο, και στη συνέχεια εισάγετε αυτή την τιμή στον ελεγκτή.
Η ανάλυση σπάνια είναι ο περιορισμός. Ένας κωδικοποιητής 2500 παλμών ανά στροφή με μέτρηση τεταρτημορίων (quadrature) σε τροχό 200 mm διαχωρίζει περίπου 0,06 mm ανά μέτρηση, πολύ πιο λεπτό από ό,τι μπορεί να κρατήσει ο κόφτης. Επαναβαθμονομήστε σε κάθε αλλαγή ρολού, διότι το πάχος της λωρίδας και το φινίρισμα επιφάνειας αλλάζουν την αποτελεσματική ακτίνα κύλισης του τροχού.
Βήμα 3. Αντισταθμίστε την Απόσταση Προπορείας του Κόφτη και το Σημείο Πυροδότησης
Ένας στατικός κόφτης σταματά τη λωρίδα, την σφίγγει και κόβει. Μια ιπτάμενη ψαλίδα (flying shear) κόβει εν κινήσει, πράγμα που σημαίνει ότι η λεπίδα πρέπει να πυροδοτηθεί πριν από το σημείο στόχο, ώστε το προφίλ να τελειώνει στο σωστό σημείο όταν ολοκληρώνεται η κοπή.
Ο ελεγκτής υπολογίζει το σημείο πυροδότησης από την ταχύτητα γραμμής, τον χρόνο διαδρομής της λεπίδας και την επιτάχυνση της λεπίδας. Σε μια ιπτάμενη ψαλίδα servo, το άρμα της λεπίδας συγχρονίζεται με τον κωδικοποιητή γραμμής, οπότε ο ελεγκτής πυροδοτεί σε υπολογισμένη θέση αντί για χρονική καθυστέρηση, που είναι ο τρόπος με τον οποίο αυτά τα συστήματα διατηρούν την ακρίβεια της ιπτάμενης ψαλίδας εντός ±0,5 έως 1,0 mm.
Ελέγξτε τον κόφτη κάθε φορά που αντικαθίσταται η λεπίδα ή η βάση της λεπίδας. Η νέα γεωμετρία της λεπίδας αλλάζει τον χρονισμό διαδρομής, και μια μη αντισταθμισμένη αλλαγή ακόμη και 5 ms μετακινεί την κοπή κατά 1,7 mm στα 20 m/min.
Βήμα 4. Λανθάνουσα Ενεργοποίησης Κοπής και Τρεμούλιασμα Κύκλου Σάρωσης
Η λανθάνουσα (latency) είναι η σταθερή καθυστέρηση μεταξύ του παλμού του κωδικοποιητή και της ενέργειας της λεπίδας. Το τρεμούλιασμα (jitter) είναι η διακύμανση αυτής της καθυστέρησης από εξάρτημα σε εξάρτημα. Το τρεμούλιασμα είναι χειρότερο, διότι εμφανίζεται ως τυχαία διασπορά που καμία μετατόπιση δεν μπορεί να αφαιρέσει.
Ένα PLC που σαρώνει κάθε 10 έως 20 ms προσθέτει έως 20 ms μεταβλητής καθυστέρησης. Στα 20 m/min αυτό αντιστοιχεί σε έως 6,6 mm διασποράς, που καταστρέφει κάθε πιθανότητα διατήρησης ±1 mm. Δρομολογήστε το σήμα του κωδικοποιητή απευθείας στον ελεγκτή κίνησης ή την κίνηση servo, όπου οι κύκλοι ενημέρωσης τρέχουν στα 0,5 έως 1 ms, και αφήστε το PLC για τη λογική, όχι για την καταμέτρηση μήκους.
Μην χρησιμοποιείτε ποτέ έναν μηχανικό διακόπτη ορίου ή αισθητήρα εγγύτητας ως την κύρια αναφορά μήκους. Αυτές οι συσκευές έχουν επαναληψιμότητα μεταγωγής 0,1 έως 0,5 mm το πολύ και είναι κατάλληλες μόνο για μηδενισμό (homing) ή επιβεβαίωση τέλους διαδρομής.
Βήμα 5. Σταθεροποιήστε την Τάση Λωρίδας και την Ταχύτητα Γραμμής
Η τάση της λωρίδας τεντώνει τον χάλυβα ελαστικά, και η τάση αλλάζει με τη διάμετρο του ρολού. Μια αύξηση τάσης 50 MPa τεντώνει τον ήπιο χάλυβα κατά περίπου 0,25 mm ανά μέτρο, οπότε μια διακύμανση τάσης μεταξύ ενός γεμάτου και ενός σχεδόν άδειου ρολού μπορεί να μετακινήσει ένα προφίλ 6 m κατά περισσότερο από 1 mm χωρίς κανένα σφάλμα ενεργοποίησης.
Το φρένο εξόδου (payoff brake) και Αποτυλιχτήρας καθορίζουν αυτή την τάση. Η χαλαρή βρόχευση (looping) προκαλεί αιφνίδιες αυξήσεις ταχύτητας στον κόφτη· η υπερβολική πέδηση τεντώνει τη λωρίδα. Διατηρήστε την τάση εντός μιας καθορισμένης ζώνης, και μην κόβετε ποτέ κατά την επιτάχυνση ή την επιβράδυνση, εκτός αν ο ελεγκτής μετρά το μήκος από έναν κωδικοποιητή στην είσοδο του κόφτη. Ο έλεγχος τάσης προστατεύει επίσης από σχετικά ελαττώματα όπως κυματισμό άκρης από αστάθεια τάσης λωρίδας.
Βήμα 6. Προσθέστε έναν Ανεξάρτητο Έλεγχο Μήκους Εν Σειρά και Κλείστε τον Βρόχο
Κάθε βαθμονόμηση παρεκκλίνει τελικά, οπότε η γραμμή χρειάζεται μια δεύτερη γνώμη. Μετρήστε τα πρώτα τρία εξαρτήματα κάθε ρολού με μεζούρα, σχεδιάστε τα αποτελέσματα και δράστε όταν ο μέσος όρος ή το εύρος ξεπεράσει το μισό της ζώνης ανοχής.
Για γραμμές υψηλού όγκου, προσθέστε έναν δεύτερο κωδικοποιητή ή μια λέιζερ μέτρησης μήκους μετά τον κόφτη ως «φύλακα» (watchdog). Οι σύγχρονοι ελεγκτές μπορούν να εφαρμόσουν μια μετατόπιση διόρθωσης αυτόματα όταν ο φύλακας και ο κύριος κωδικοποιητής διαφωνούν περισσότερο από μια καθορισμένη τιμή. Καταγράψτε κάθε έλεγχο: ημερομηνία, αριθμός ρολού, μετρούμενα μήκη και η εφαρμοσμένη διόρθωση. Αυτό το ημερολόγιο μετατρέπει ένα τυχαίο παράπονο σε μια τάση που μπορείτε να διορθώσετε πριν το δει ο πελάτης.
Όταν τα Προφίλ Είναι Προ-Διατρημένα: Κόψτε από την Τρύπα, όχι από τον Κωδικοποιητή
Πολλά προφίλ ζευκτών (purlin), deck δαπέδου και όρθιων σκελετών ραφιών (rack upright) διατρώνται πριν από τη διαμόρφωση. Σε αυτά τα εξαρτήματα, ο πελάτης μετρά την απόσταση από την τελευταία τρύπα έως το άκρο κοπής, όχι το συνολικό μήκος, οπότε η αποκοπή πρέπει να αναφέρεται στην τρύπα, όχι σε ένα συσσωρευμένο μήκος λωρίδας.
Ένας μηχανισμός ενεργοποίησης με κωδικοποιητή κρατά το συνολικό μήκος, αλλά δεν μπορεί να κρατήσει την απόσταση τρύπας-άκρου όταν ο σταθμός διάτρησης παρεκκλίνει. Η ολίσθηση της λωρίδας στη διάτρηση, η φθορά της μήτρας ή μια μετατόπιση μεταξύ του σταθμού διάτρησης και του μύλου διαμόρφωσης μετακινεί το μοτίβο τρυπών κατά μήκος της λωρίδας, και μια αποκοπή βασισμένη στο μήκος επαναλαμβάνει αυτό το σφάλμα σε κάθε εξάρτημα.
Αποκοπή με αναφορά στην τρύπα (Hole-referenced cutoff): μια μέθοδος ενεργοποίησης κατά την οποία η ψαλίδα πυροδοτείται σε σταθερή απόσταση από μια ανιχνευμένη άκρη τρύπας αντί από έναν συσσωρευμένο μετρητή μήκους. Η τρύπα γίνεται η μηδενική αναφορά για κάθε εξάρτημα.
Για να το προσθέσετε σε μια γραμμή προ-διάτρησης, τοποθετήστε έναν μικρό αισθητήρα απόστασης λέιζερ σε ένα σκελετό τύπου C ή γέφυρα μέτρησης ακριβώς πριν από τον σταθμό αποκοπής, στραμμένο στην επιφάνεια της λωρίδας. Όταν περάσει η διατρημένη τρύπα, ο αισθητήρας ανιχνεύει την άκρη της τρύπας και σηματοδοτεί τον ελεγκτή, ο οποίος στη συνέχεια μετρά τον προγραμματισμένο αριθμό παλμών του κωδικοποιητή από εκείνη την άκρη έως το σημείο πυροδότησης της ψαλίδας. Σημεία ρύθμισης:
- Επιλέξτε έναν αισθητήρα με γρήγορη απόκριση και επαναληψιμότητα γύρω στα ±0,05 mm, και τοποθετήστε τον όχι περισσότερο από 300 mm πριν από τον κόφτη, ώστε το βάρος (sag) της λωρίδας να μην μπορεί να μετατοπίσει την αναφορά.
- Ρυθμίστε το κατώφλι ανίχνευσης ώστε να αγνοεί λεκέδες λαδιού, κλίμακα (scale) και σημάδια επιφάνειας. Επιβεβαιώστε τον μηχανισμό ενεργοποίησης με ένα διατρημένο δοκιμαστικό εξάρτημα πριν από την παραγωγή.
- Για σχισμές (slots) μεγαλύτερες από περίπου 50 mm, ενεργοποιήστε στην οπίσθια άκρη ή χρησιμοποιήστε δύο αισθητήρες, διότι η λωρίδα κινείται ενώ η σχισμή περνά.
- Καταγράψτε τις μετρήσεις από την τρύπα έως το άκρο με την ίδια ρουτίνα φύλακα (watchdog) που χρησιμοποιείται για απλά μήκη κοπής.
Η ταχύτητα κάνει την επιλογή αισθητήρα να μετράει. Στα 20 m/min η λωρίδα διανύει 0,33 mm κάθε χιλιοστό του δευτερολέπτου, οπότε ένας μικρός αισθητήρας απόστασης λέιζερ με απόκριση υποχιλιοστού διατηρεί την αναφορά άκρης τρύπας εντός ±1 mm ακόμη και όταν το μοτίβο διάτρησης παρεκκλίνει αρκετά χιλιοστά πιο πάνω (upstream). Τροφοδοτήστε τον αισθητήρα στον ίδιο ελεγκτή κίνησης με τον κωδικοποιητή, ώστε η αναφορά τρύπας και η καταμέτρηση μήκους να μοιράζονται μία βάση χρόνου.
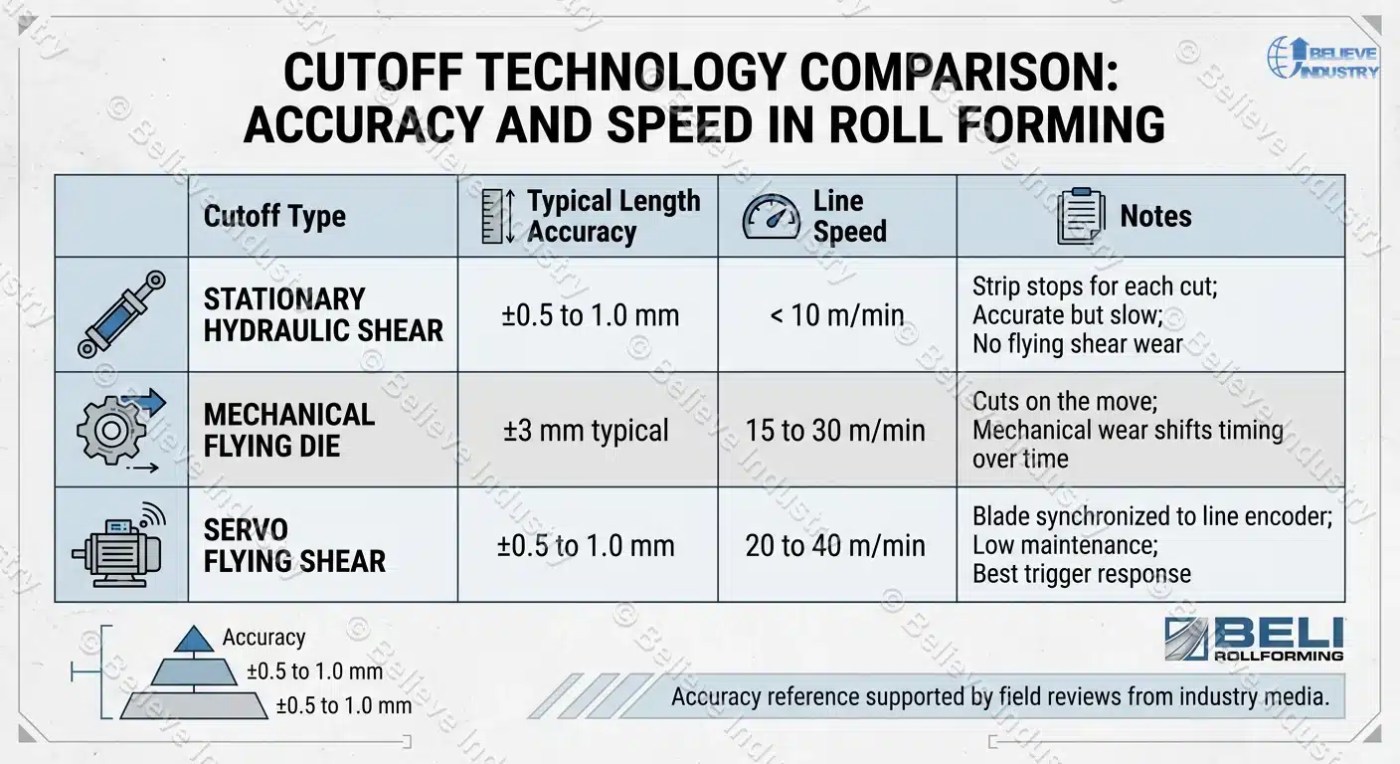
Σύγκριση Τεχνολογιών Αποκοπής
Η ακρίβεια του μηχανισμού αποκοπής εξαρτάται από τον τύπο της ψαλίδας εξίσου όσο και από τον ίδιο τον μηχανισμό ενεργοποίησης. Ο παρακάτω πίνακας συγκρίνει τις τρεις κοινές τεχνολογίες αποκοπής που χρησιμοποιούνται στο roll forming.
| Τύπος αποκοπής | Τυπική ακρίβεια μήκους | Ταχύτητα γραμμής | Σημειώσεις |
|---|---|---|---|
| Stationary hydraulic shear | ±0,5 έως 1,0 mm | Παρτίδα, κάτω από 10 m/min | Η λωρίδα σταματά για κάθε κοπή· ακριβής αλλά αργή, χωρίς φθορά ιπτάμενης ψαλίδας |
| Μηχανική ιπτάμενη μήτρα (mechanical flying die) | ±3 mm τυπικά | 15 έως 30 m/min | Κόβει εν κινήσει· η μηχανική φθορά μετατοπίζει τον χρονισμό με το χρόνο |
| Σερβοκινητήρας πτήσης ψαλίδι | ±0,5 έως 1,0 mm | 20 έως 40 m/min | Λεπίδα συγχρονισμένη με τον κωδικοποιητή γραμμής· χαμηλή συντήρηση, καλύτερη απόκριση ενεργοποίησης |
Η ίδια ιεραρχία ακρίβειας εμφανίζεται σε κριτικές πεδίου που δημοσιεύονται από μέσα ενημέρωσης κατασκευών (fabrication trade media) όπως The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
Ποια Ανοχή Μήκους Κοπής Πρέπει να Καθορίσετε;
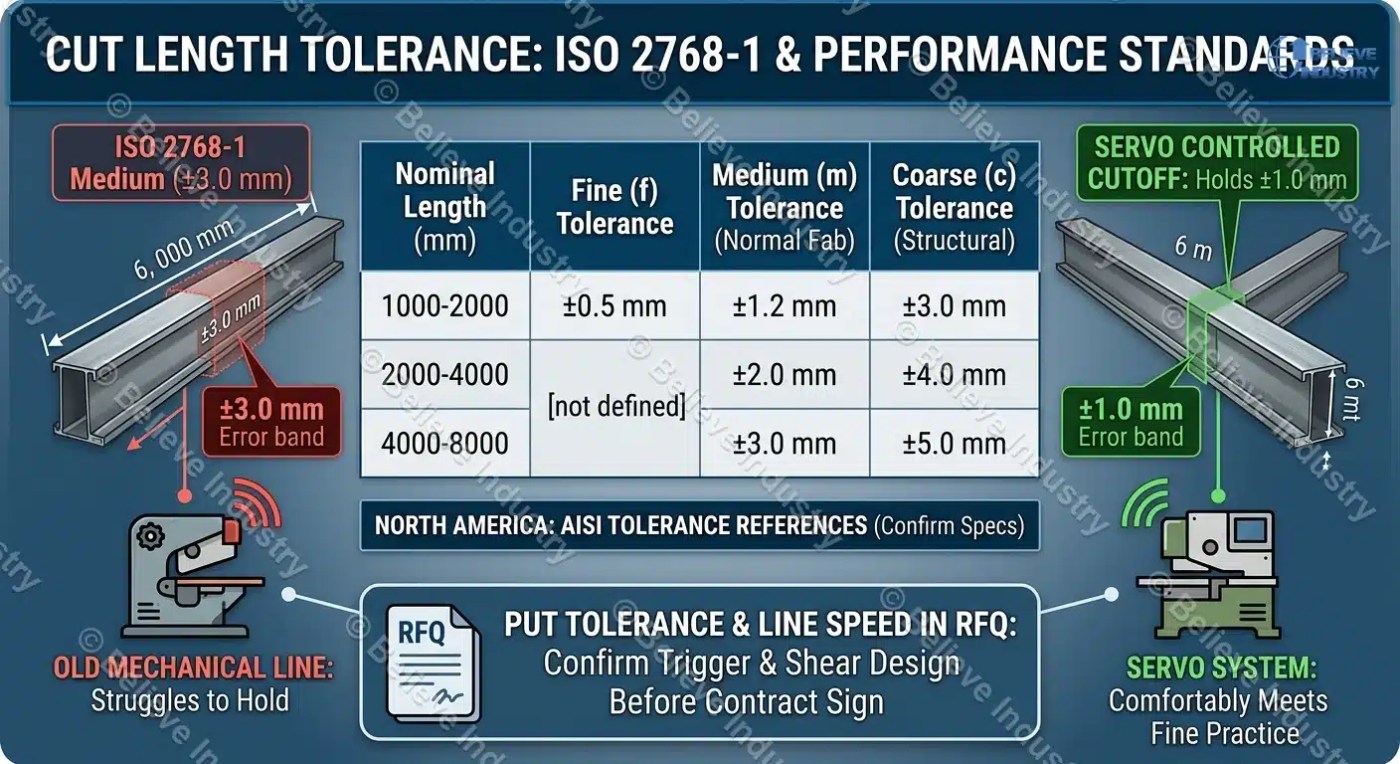
Οι αγοραστές και οι κατασκευαστές συχνά διαφωνούν για την ανοχή μήκους κοπής χωρίς κοινή αναφορά. Το ISO 2768-1, που δημοσιεύεται από τον International Organization for Standardization (ISO), ορίζει γενικές ανοχές για γραμμικές διαστάσεις και παρέχει μια πρακτική βάση για διαφορές μήκους κοπής. Η κλάση m (μεσαία) καλύπτει κανονική εργασία κατασκευής, η κλάση c (χονδρική) καλύπτει δομικά μήκη.
| Ονομαστικό μήκος (mm) | Λεπτή (f) | Μεσαία (m) | Χονδρική (c) |
|---|---|---|---|
| 1000 έως 2000 | ±0.5 mm | ±1,2 mm | ±3,0 mm |
| 2000 έως 4000 | δεν ορίζεται | ±2,0 mm | ±4,0 mm |
| 4000 έως 8000 | δεν ορίζεται | ±3,0 mm | ±5,0 mm |
Ένας ζευκτής (purlin) 6 m σχεδιασμένος σύμφωνα με την μεσαία κλάση ISO 2768-1 επιτρέπει ±3,0 mm, που μια παλιά μηχανική γραμμή δυσκολεύεται να διατηρήσει. Μια αποκοπή ελεγχόμενη με servo διατηρεί ±1,0 mm ή καλύτερα, οπότε καλύπτει άνετα τη λεπτή πρακτική για κάθε μήκος στον πίνακα. Στη Βόρεια Αμερική, οι αναφορές ανοχής ψυχρά διαμορφωμένου χαλύβδινου σκελετώματος προέρχονται από το American Iron and Steel Institute (AISI). Καθορίστε την ανοχή στο σχέδιο αντί να την αφήσετε γενική, και επιβεβαιώστε ότι ο σχεδιασμός του μηχανισμού ενεργοποίησης και της ψαλίδας μπορεί να την τηρήσει πριν υπογράψετε το συμβόλαιο της μηχανής. Τοποθετήστε την επιθυμητή ανοχή και την ταχύτητα γραμμής στο αίτημα προσφοράς μηχανής roll forming (roll forming machine RFQ) ώστε κάθε προμηθευτής να προσφέρει με βάση τον ίδιο αριθμό.





 Ελληνικά