


A variação de comprimento do perfil aparece da mesma forma na maioria das linhas. O empilhador termina um feixe de purlins, um operador puxa uma fita métrica, e o quinto perfil está 8 mm mais longo que o primeiro. Cada peça fora de tolerância vira sucata ou retrabalho no canteiro, e em uma linha rodando 12.000 peças por mês o custo se acumula rápido.
A variação de comprimento do perfil é um problema de controle de comprimento, não geralmente um problema de rolo. O perfil é formado corretamente; a máquina apenas o corta no momento errado. Este guia explica os 6 passos de melhoria de precisão do gatilho de corte que mantêm a dispersão de comprimento dentro de ±1 mm, com tabelas de causa raiz, dados de tolerância e verificações no chão de fábrica. Para o contexto completo do processo, consulte o nosso análise abrangente da tecnologia de máquina de conformação por rolo.
What Is Profile Length Variation in Roll Forming?
A variação de comprimento do perfil é a diferença entre o comprimento de corte programado na máquina e o comprimento real medido no perfil acabado, expressa em milímetros. É a queixa dimensional mais comum de compradores de conformação por rolo, e aparece como um viés constante ou uma dispersão aleatória.
Um viés constante significa que cada peça corre longa ou curta por uma quantidade similar. A causa é geralmente calibração. Dispersão aleatória significa que as peças oscilam em torno do comprimento nominal, e a causa está geralmente na cadeia de gatilho: deslizamento do encoder, jitter de latência ou mudança de velocidade.
O comprimento é decidido nos últimos milissegundos do ciclo de corte. Entender de onde vêm esses milímetros é o primeiro passo, então a tabela abaixo mapeia as fontes típicas.
| Causa raiz | Efeito de comprimento típico | Assinatura de erro |
|---|---|---|
| Deslizamento da roda medidora ou pneu desgastado | Até 3 mm de desvio em um perfil de 6 m | Comprimentos crescem progressivamente pela bobina |
| Configuração errada de pulsos por metro | 5 a 15 mm em peças longas | Viés constante proporcional ao comprimento |
| Latência do gatilho e jitter de varredura do CLP | ±1,5 a 3 mm aleatório | Dispersão peça a peça, sem tendência |
| Mudança de velocidade de linha perto da tesoura | 2 a 4 mm em uma peça | Erro apenas em zonas de aceleração e desaceleração |
| Oscilações de tensão da tira do desbobinador | 1 a 2 mm em um perfil de 6 m | Desvio que acompanha mudanças no diâmetro da bobina |
| Mudança de temperatura da oficina ou da tira | Cerca de 0,7 mm por 6 m por 10 °C | Desvio sazonal ou de turno a turno |
| Folga da tesoura ou desgaste do suporte da lâmina | 0,5 a 1,5 mm | Deslocamento aparece após manutenção ou trocas de ferramental |
O aço laminado a frio expande cerca de 0,012 mm por metro para cada grau Celsius. Uma variação de 10 °C entre um início de manhã fria e uma tarde quente desloca um perfil de 6 m em 0,72 mm antes mesmo da tesoura disparar. É por isso que os melhores sistemas de gatilho corrigem a temperatura, não apenas as contagens do encoder.

Como o Gatilho de Corte Controla o Comprimento de Corte
O gatilho de corte é o sinal elétrico que diz à tesoura para disparar quando a tira atingiu o comprimento programado. Em uma linha de conformação por rolo moderna, o sinal vem de um encoder rotativo, geralmente montado em uma roda medidora que rola sobre a tira.
A cadeia de medição vai do encoder ao controlador até a tesoura. Uma Tesoura voadora servo fecha essa cadeia em cerca de 1 ms, enquanto um sistema CLP (controlador lógico programável) com tesoura convencional pode levar 10 a 50 ms do gatilho ao contato da lâmina. A matemática é impiedosa: um atraso de 10 ms a uma velocidade de linha de 20 m/min deixa a tira percorrer 3,3 mm além do ponto alvo.
Esse atraso é exatamente por que a precisão do gatilho de corte importa mais que a força da tesoura ou o fio da lâmina. O corte é uma operação secundária na sequência de conformação, e como toda operação secundária na linha de conformação por rolo só agrega valor se se repete exatamente da mesma forma em cada peça.
Passo 1. Monte o Encoder Medidor de Modo que o Deslizamento Seja Impossível
O deslizamento do encoder é a causa número um do erro progressivo de comprimento. Se a roda medidora derrapar ou se soltar da tira, o encoder subconta os pulsos e a linha ultrapassa o alvo, então cada peça sai mais longa.
Monte a roda em uma seção limpa e reta da tira antes da primeira estação de conformação, ou em uma zona plana do perfil acabado. Aplique pressão de mola de 40 a 80 N, use uma roda estriada ou revestida de uretano combinada ao material, e mantenha a superfície de contato livre de óleo e incrustações.
O desgaste do diâmetro da roda é a versão silenciosa do mesmo problema. Uma roda medidora de 200 mm de diâmetro perde 0,1 mm para desgaste por polimento ao longo de um ano, o que encurta sua circunferência em cerca de 0,3 mm por revolução. Isso totaliza aproximadamente 0,5 mm de erro por metro de perfil, ou 3 mm em uma peça de 6 m. Calibre a roda contra um padrão rastreável pelo menos duas vezes por ano, usando serviços de medição rastreáveis a órgãos como o National Institute of Standards and Technology (serviços de calibração NIST).
Passo 2. Calibre Pulsos por Metro na Tira de Produção Real
Pulsos por metro é o número de contagens do encoder que o controlador espera por metro de percurso da tira. Se esse valor estiver errado, cada peça carrega o mesmo erro percentual, e quanto mais longa a peça, maior o erro.
Rode um comprimento de teste de pelo menos 10 m, corte uma peça e meça com uma fita de aço calibrada. Divida os pulsos do encoder realmente contados pelo comprimento medido para obter os verdadeiros pulsos por metro, então insira esse valor no controlador.
A resolução raramente é o limite. Um encoder de 2500 pulsos por revolução com contagem de quadratura em uma roda de 200 mm resolve cerca de 0,06 mm por contagem, muito mais fino do que a tesoura consegue manter. Recabre a cada troca de bobina, porque a espessura da tira e o acabamento superficial alteram o raio de rolamento efetivo da roda.
Passo 3. Compense a Distância de Avanço da Tesoura e o Ponto de Disparo
Uma tesoura estacionária para a tira, a aperta e corta. Uma tesoura voadora corta em movimento, o que significa que a lâmina deve disparar antes do ponto alvo para que o perfil termine no lugar certo quando o corte termina.
O controlador calcula o ponto de disparo a partir da velocidade da linha, do tempo de curso da lâmina e da aceleração da lâmina. Em uma tesoura voadora servo, o carro da lâmina é sincronizado ao encoder da linha, então o controlador dispara em uma posição calculada em vez de um atraso de tempo, que é como esses sistemas mantêm a precisão da tesoura voadora dentro de ±0,5 a 1,0 mm.
Verifique a tesoura toda vez que a lâmina ou o suporte da lâmina é substituído. Nova geometria da lâmina altera o tempo de curso, e uma mudança não compensada de apenas 5 ms desloca o corte em 1,7 mm a 20 m/min.
Passo 4. Latência do Gatilho de Corte e Jitter do Ciclo de Varredura
Latência é o atraso fixo entre o pulso do encoder e a ação da lâmina. Jitter é a variação nesse atraso de peça a peça. O jitter é pior, porque aparece como dispersão aleatória que nenhum deslocamento pode remover.
Um CLP que varre a cada 10 a 20 ms adiciona até 20 ms de atraso variável. A 20 m/min isso é até 6,6 mm de dispersão, o que destrói qualquer chance de manter ±1 mm. Encaminhe o sinal do encoder diretamente ao controlador de movimento ou acionamento servo, onde os ciclos de atualização rodam a 0,5 a 1 ms, e reserve o CLP para lógica, não para contagem de comprimento.
Nunca use um fim de curso mecânico ou sensor de proximidade como referência primária de comprimento. Esses dispositivos têm repetibilidade de comutação de 0,1 a 0,5 mm na melhor das hipóteses e são adequados apenas para referenciamento ou confirmação de fim de curso.
Passo 5. Estabilize a Tensão da Tira e a Velocidade de Linha
A tensão da tira estica o aço elasticamente, e o esticamento muda com o diâmetro da bobina. Uma elevação de tensão de 50 MPa estica o aço mole em cerca de 0,25 mm por metro, então uma oscilação de tensão entre uma bobina cheia e uma quase vazia pode deslocar um perfil de 6 m em mais de 1 mm sem nenhum erro de gatilho.
O freio de pagamento e desenrolador definem essa tensão. Loop solto causa surtos de velocidade na tesoura; freio excessivo estica a tira. Mantenha a tensão dentro de uma faixa definida, e nunca corte durante aceleração ou desaceleração a menos que o controlador meça o comprimento a partir de um encoder na entrada da tesoura. O controle de tensão também protege contra defeitos relacionados como onda na borda por instabilidade de tensão da tira.
Passo 6. Adicione uma Verificação de Comprimento Inline Independente e Feche o Loop
Toda calibração desvia eventualmente, então a linha precisa de uma segunda opinião. Meça as três primeiras peças de cada bobina com uma fita, trace os resultados e aja quando a média ou a faixa ultrapassar metade da banda de tolerância.
Para linhas de alto volume, adicione um segundo encoder ou um medidor de comprimento a laser após a tesoura como um cão de guarda (watchdog). Controladores modernos podem aplicar um deslocamento de correção automaticamente quando o watchdog e o encoder principal discordam em mais de um valor definido. Registre cada verificação: data, número da bobina, comprimentos medidos e a correção aplicada. Esse log transforma uma reclamação aleatória em uma tendência que você pode corrigir antes do cliente vê-la.
Quando os Perfis São Pré-Perfurados: Corte a Partir do Furo, Não do Encoder
Muitos perfis de purlin, floor deck e montante de rack são perfurados antes da conformação. Nessas peças o cliente mede a distância do último furo até a borda de corte, não o comprimento total, então o corte deve ser referenciado ao furo, não a um comprimento acumulado de tira.
Um gatilho de encoder mantém o comprimento total, mas não consegue manter a distância do furo ao final quando a estação de punção desvia. Deslizamento da tira na punção, desgaste da matriz ou um deslocamento entre a estação de punção e o laminador de conformação movem o padrão de furos ao longo da tira, e um corte baseado em comprimento repete esse erro em cada peça.
Corte referenciado ao furo: um método de gatilho no qual a tesoura dispara a uma distância fixa da borda de um furo detectado em vez de a partir de uma contagem de comprimento acumulado. O furo se torna a referência zero para cada peça.
Para adicioná-lo a uma linha de pré-punção, instale um micro sensor de distância a laser em um quadro em C ou ponte medidora logo à frente da estação de corte, apontado para a superfície da tira. Quando o furo perfurado passa, o sensor detecta a borda do furo e sinaliza o controlador, que então conta o número programado de pulsos do encoder dessa borda até o ponto de disparo da tesoura. Pontos de configuração:
- Escolha um sensor com resposta rápida e repetibilidade em torno de ±0,05 mm, e monte-o a no máximo 300 mm antes da tesoura para que a flacidez da tira não desloque a referência.
- Defina o limite de detecção para ignorar manchas de óleo, incrustações e marcas superficiais. Confirme o gatilho com uma peça de teste perfurada antes da produção.
- Para ranhuras maiores que cerca de 50 mm, dispare na borda de fuga ou use dois sensores, porque a tira se move enquanto a ranhura passa.
- Registre as medições de furo a final com a mesma rotina de watchdog usada para comprimentos de corte simples.
A velocidade faz a escolha do sensor importar. A 20 m/min a tira percorre 0,33 mm a cada milissegundo, então um micro sensor de distância a laser com resposta sub-milissegundo mantém a referência da borda do furo dentro de ±1 mm mesmo quando o padrão de punção desvia vários milímetros a montante. Alimente o sensor no mesmo controlador de movimento do encoder para que a referência do furo e a contagem de comprimento compartilhem uma base de tempo.
Comparação de Tecnologia de Corte
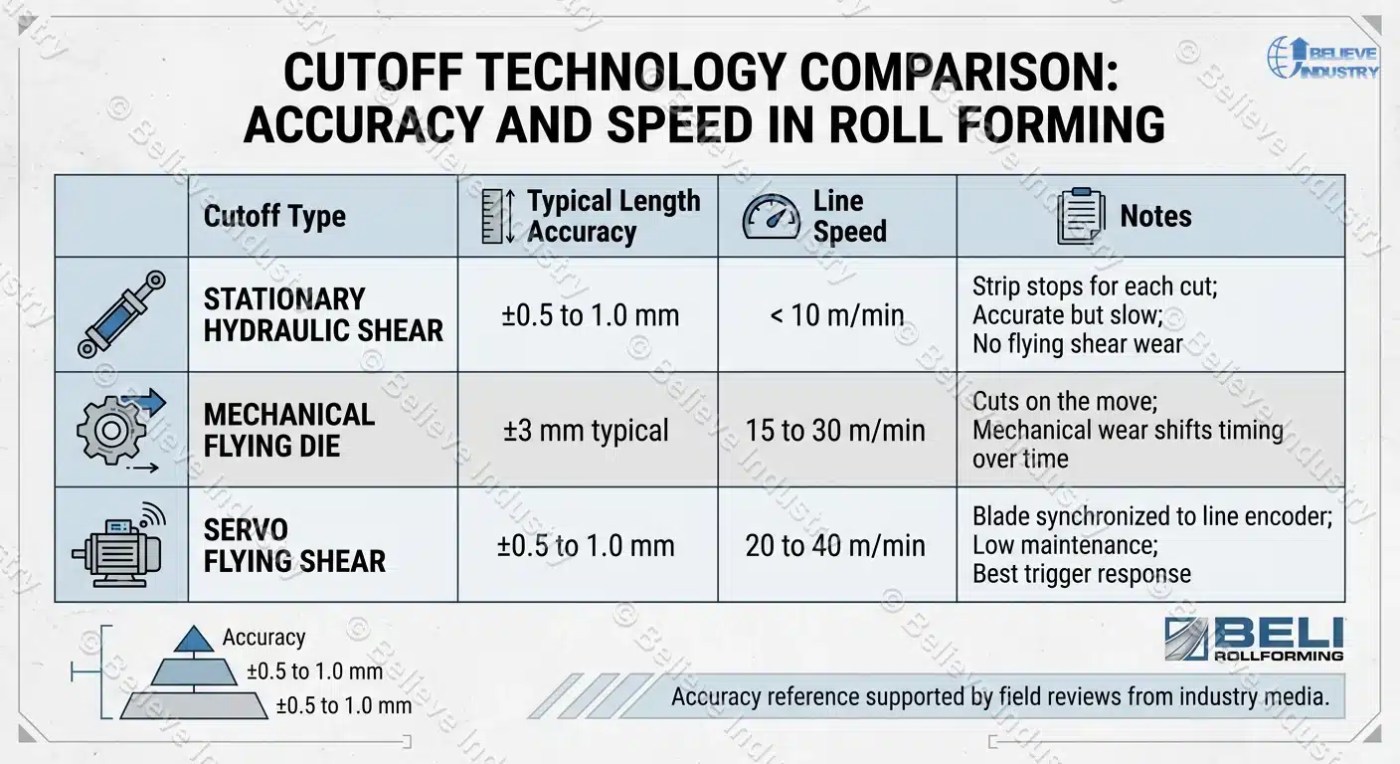
A precisão do gatilho de corte depende tanto do tipo de tesoura quanto do próprio gatilho. A tabela abaixo compara as três tecnologias de corte comuns usadas na conformação por rolo.
| Tipo de corte | Precisão de comprimento típica | Velocidade da linha | Observações |
|---|---|---|---|
| Stationary hydraulic shear | ±0,5 a 1,0 mm | Lote, abaixo de 10 m/min | A tira para para cada corte; precisa mas lenta, sem desgaste de tesoura voadora |
| Matriz voadora mecânica | ±3 mm típico | 15 a 30 m/min | Corta em movimento; desgaste mecânico desloca o tempo ao longo do tempo |
| Tesoura voadora servo | ±0,5 a 1,0 mm | 20 a 40 m/min | Lâmina sincronizada ao encoder da linha; baixa manutenção, melhor resposta de gatilho |
A mesma hierarquia de precisão aparece em avaliações de campo publicadas por mídia do setor de fabricação como The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
Que Tolerância de Comprimento de Corte Você Deve Especificar?
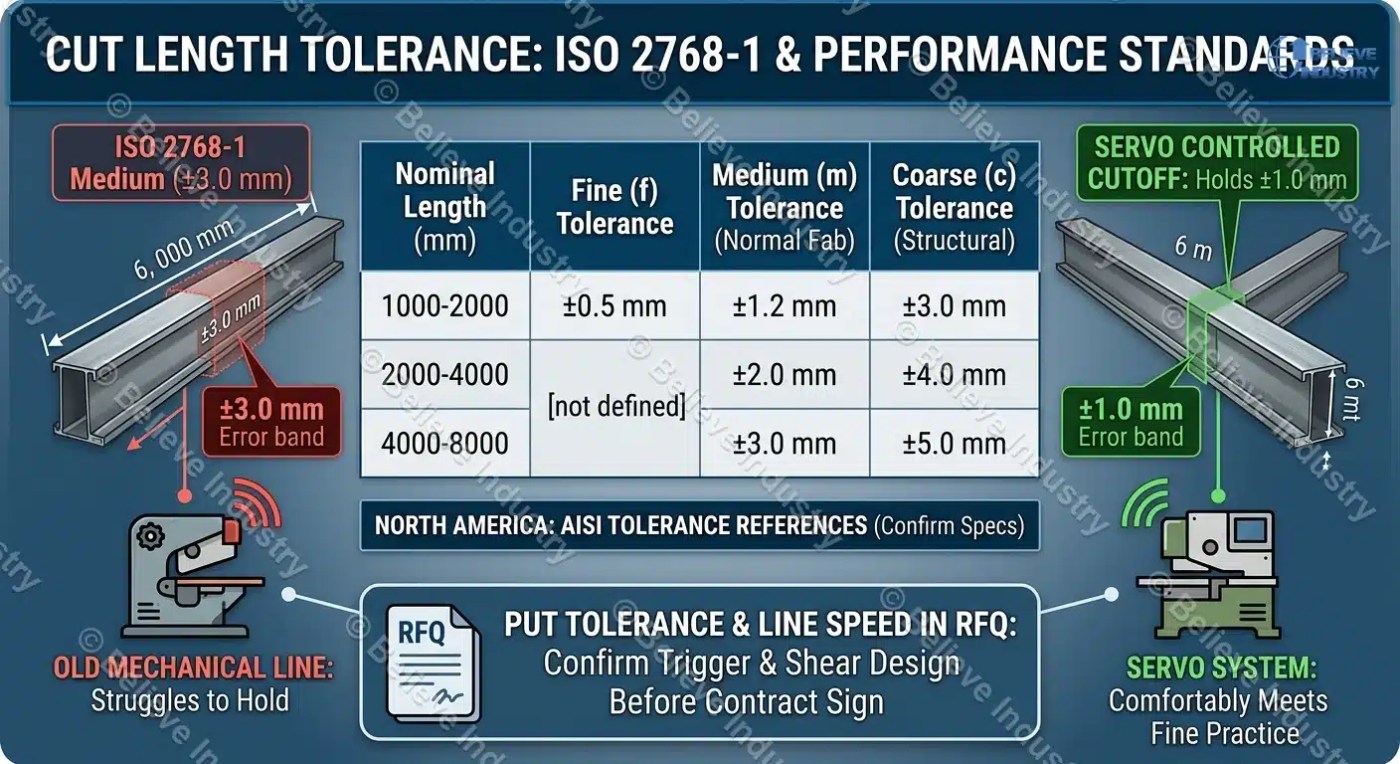
Compradores e construtores frequentemente discutem sobre tolerância de comprimento de corte sem uma referência comum. A ISO 2768-1, publicada pela International Organization for Standardization (ISO), define tolerâncias gerais para dimensões lineares e fornece uma base prática para disputas de comprimento de corte. A classe m (média) cobre trabalho de fabricação normal, a classe c (grossa) cobre comprimentos estruturais.
| Comprimento nominal (mm) | Fina (f) | Média (m) | Grossa (c) |
|---|---|---|---|
| 1000 a 2000 | ±0,5 mm | ±1,2 mm | ±3,0 mm |
| 2000 a 4000 | não definido | ±2,0 mm | ±4,0 mm |
| 4000 a 8000 | não definido | ±3,0 mm | ±5,0 mm |
Um purlin de 6 m desenhado conforme a classe média ISO 2768-1 permite ±3,0 mm, o que uma linha mecânica antiga tem dificuldade em manter. Um corte controlado por servo mantém ±1,0 mm ou melhor, então atende confortavelmente à prática fina para cada comprimento da tabela. Na América do Norte, as referências de tolerância de estruturas de aço conformado a frio vêm do American Iron and Steel Institute (AISI). Especifique a tolerância no desenho em vez de deixá-la geral, e confirme que o gatilho e o projeto da tesoura podem mantê-la antes de assinar o contrato da máquina. Coloque a tolerância-alvo e a velocidade de linha no seu RFQ de máquina de conformação por rolo para que todo fornecedor cotte o mesmo número.





 Português