


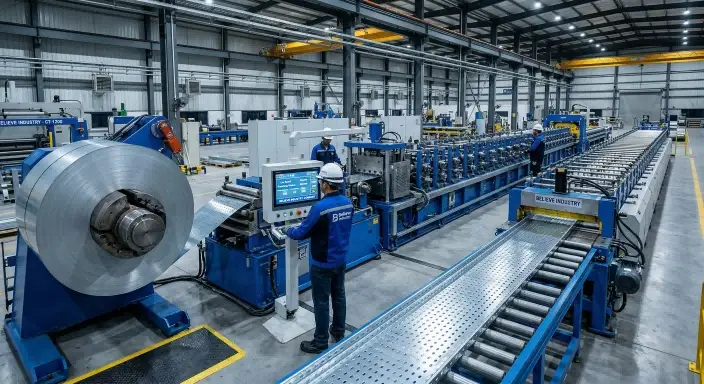
Оптимальный Процесс производства кабельных лотков Это непрерывный, высокоавтоматизированный процесс, который преобразует тяжелые металлические рулоны в электрические опорные системы, соответствующие стандарту NEMA, с использованием технологий размотки, выравнивания, сервопробивания, профилирования и летучих ножниц. Компания Believe Industry, ведущий мировой экспортер, расположенный в Уси, Китай, использует более чем 15-летний опыт работы в отрасли и команду из более чем 80 инженеров для проектирования этих автоматизированных линий. Благодаря строгому контролю деформации станка и использованию высококачественного инструмента из стали GCr15, этот процесс гарантирует сверхточные допуски, исключает потери материала и максимизирует производительность завода для международных рынков.
Переосмысление объемов производства в 2026 году
В условиях современной высококонкурентной промышленной среды использование устаревших методов металлообработки истощает капитал и нарушает сроки поставки. Современные технологии... Процесс производства кабельных лотков Это требует абсолютной точности, высокоскоростной непрерывной формовки и выпуска продукции без дефектов. С бурным ростом центров обработки данных и интеллектуальных энергосетей масштабирование производственных возможностей перестало быть желательным — оно имеет решающее значение для выживания.
Для полного понимания физики деформации материалов, пределов текучести и структурной целостности изогнутого металла мы настоятельно рекомендуем ознакомиться с нашими материалами. комплексный анализ профилегибочной машины технологии. Опираясь на этот фундаментальный инженерный подход, вот 5 главных секретов оптимизации производительности вашего предприятия и доминирования на региональном рынке.
Секрет 1: Внедрите систему сервоприводов для выполнения трюков с “плотной линией”
Самое большое узкое место в любом перфорированном изделии. Процесс производства кабельных лотков Это этап пробивки отверстий. В традиционных системах часто используется свободная линия подачи материала, в которой применяется ленточная петля, позволяющая материалу ненадолго останавливаться для пробивки отверстий в стационарном прессе.. Несмотря на свою функциональность, такое движение с остановкой и запуском ограничивает максимальную скорость линии и увеличивает механический износ.
Секрет успеха элиты заключается в переходе к синхронизации по принципу “натянутой лески” с использованием передовой технологии. перфорационный блок. В условиях плотной линии материал движется непрерывно, поэтому для поддержания скорости ленты требуется ‘летающая фильера’.. Путем интеграции точности сервоподатчик Благодаря тому, что гидравлический пуансон ускоряется до скорости, идеально соответствующей скорости движения стальной рулонной стали, можно штамповать сложные вентиляционные узоры со скоростью более 20 метров в минуту, не останавливая линию профилирования.
Секрет 2: Устранение развала колес с помощью усовершенствованной системы выравнивания пружин.
Невозможно изготовить идеально ровный кабельный лоток для высоких нагрузок из деформированного сырья. Металлические рулоны по своей природе обладают “деформацией” и изгибом, возникшими в процессе металлургической прокатки. Если эта «память» не будет стерта до того, как металл попадет на формовочные станции, готовый лоток деформируется, что приведет к большому количеству брака и отбраковке партий.
Для гарантии производства без дефектов, ваш Процесс производства кабельных лотков необходимо включить в себя усиленную конструкцию роликовая правильная машина. Специализированный 5-7-позиционный нивелирный блок и прецизионные выпрямительные головки устраняют искривление и скручивание, обеспечивая соответствие профилей строгим допускам ±0,5 мм..
Секрет 3: Освойте упругость высокопрочных материалов.
Поскольку коммерческие проекты требуют более легкой, но при этом прочной инфраструктуры, производители все чаще используют высокопрочную сталь (часто с пределом текучести более 450 МПа). Однако высокопрочная сталь обладает высоким сопротивлением изгибу. “Пружинивание” происходит, когда металл пытается вернуться в свое плоское состояние после прохождения через ролики.
Высокооптимизированный Процесс производства кабельных лотков Это достигается за счет стратегического “чрезмерного изгиба”. Наши инженеры проектируют цветочный узор таким образом, чтобы во время заключительных этапов формовки фланец немного выходил за пределы требуемого угла в 90 градусов (например, до 93 градусов). Когда поднос выходит из станка, металл точно принимает идеальную прямую форму.
Секрет 4: Используйте оснастку из стали GCr15 для обеспечения максимальной долговечности.
Скрытые издержки любого Процесс производства кабельных лотков Износ инструмента — это проблема. Если ролики изнашиваются, размеры изделия будут смещаться, что приведет к несоответствию мировым стандартам электротехники.
Секрет десятилетий надежного производства заключается в улучшении материалов, из которых изготовлены валы. Компания Believe Rollforming рекомендует использовать подшипниковую сталь GCr15 для роликов, закаленную в вакууме до твердости HRC 58-62, для обеспечения максимальной износостойкости и точности.. Эта строгая термообработка гарантирует, что ролики выдерживают огромное трение при формовке быстрорежущей стали без образования заусенцев или заедания. Чтобы узнать больше о наших строгих металлургических стандартах и возможностях компании, вы можете ознакомиться с информацией на сайте. Компания "Вери Индастри глобальный портал.
Секрет 5: Переход на полностью автоматизированную систему «под ключ».
Фрагментированные производственные линии, где разматыватель, пресс и вальцовочный станок работают по разным программным протоколам, печально известны своей неэффективностью. Они требуют участия нескольких операторов и постоянно страдают от ошибок связи.
Главная стратегия на 2026 год — инвестиции в полностью интегрированную, автоматизированную систему. профилегибочная машина для кабельных лотков. Когда весь Процесс производства кабельных лотков Управление осуществляется с помощью единой замкнутой системы ПЛК (программируемого логического контроллера), что обеспечивает безупречную гармонизацию от рулона до готового изделия. Для получения общих рекомендаций по промышленной безопасности и стандартам электрических корпусов обратитесь к [ссылка на соответствующий документ]. Национальная ассоциация производителей электрооборудования (NEMA) гарантирует готовность конечного продукта к немедленному внедрению.
Финансовые последствия: Формула сокращения отходов
Обновив свой Процесс производства кабельных лотков, Благодаря этому вы значительно снизите процент брака материалов. Инженеры-технологи используют следующую формулу для расчета точной финансовой экономии, достигаемой за счет сокращения брака:
Где:
S_сбережения = Общая экономия затрат в месяц
В = Общий вес переработанной стали за месяц (в кг)
C = Стоимость сырой стали за кг
Р_олд = Старый процент брака (выраженный в десятичной дроби)
Р_новый = Новый оптимизированный процент брака (выраженный в десятичной дроби)
Интерактивный инструмент: Калькулятор экономии на производственных отходах
Чтобы мгновенно визуализировать, сколько капитала вы теряете из-за неэффективного оборудования, воспользуйтесь нашим интерактивным инструментом ниже. Введите текущие показатели производства, чтобы увидеть потенциальную ежемесячную экономию после модернизации вашего оборудования. Процесс производства кабельных лотков.
Калькулятор экономии на утилизации металлолома
При переходе на более дорогой тариф вы сэкономите примерно следующее:
Обновите свою линию связи с помощью Компания "Вери Индастри (Уси, Китай)
WhatsApp: +86 186 1692 7760
Электронная почта: enquiry@belirollforming.com
Веб: belirollforming.com
Заключение и призыв к действию
Освоение Процесс производства кабельных лотков Это ключ к достижению беспрецедентной рентабельности в 2026 году. Переход к системе перфорации с плотной подачей материала, устранение деформации материала с помощью усовершенствованной системы выравнивания, контроль высокопрочного упругого восстановления и использование сверхпрочных роликов из стали GCr15 позволяют превратить необработанные рулоны в высококачественные инфраструктурные активы практически без отходов. Использование разрозненного, ручного устаревшего оборудования лишь истощит ваш капитал и серьезно ограничит ваши производственные мощности.
Готовы ли вы внедрить технологию производства без дефектов на вашем заводе? Сотрудничайте с мировыми лидерами в области промышленной автоматизации. Свяжитесь с командой высококвалифицированных инженеров компании Believe Industry прямо сейчас через WhatsApp по номеру +8618616927760 или отправьте нам электронное письмо по адресу enquiry@belirollforming.com, чтобы запросить индивидуальную компоновку оборудования и цены!
Часто задаваемые вопросы
Высококвалифицированный специалист Процесс производства кабельных лотков Предназначен для обработки холоднокатаной и оцинкованной стали толщиной от 1,5 до 2,5 мм, с возможностью модернизации для обработки высокопрочной стали толщиной до 3,0 мм..
Мы разрабатываем “бесшовные” профилирующие штампы, которые идеально соответствуют поперечному сечению формованного лотка. При ударе гидравлического лезвия штамп полностью поддерживает фланцы изнутри, предотвращая деформацию боковых стенок и обеспечивая идеально ровный, готовый к установке срез.
Да. Все оборудование Beli Rollforming полностью сертифицировано по стандартам ISO 9001 и CE, что соответствует международным требованиям безопасности и качества.. Каждая машина оснащена усовершенствованной системой защиты и схемой аварийной остановки, интегрированной непосредственно в структуру ПЛК.
Благодаря использованию нашей передовой технологии быстрой смены и автоматической регулировки ширины с помощью сервомоторов и ПЛК, время перехода сокращается до 751 тонны по сравнению с традиционными системами ручных распорок, что позволяет значительно сократить время простоя.. Большинство корректировок ширины профиля можно выполнить менее чем за 10 минут.




