


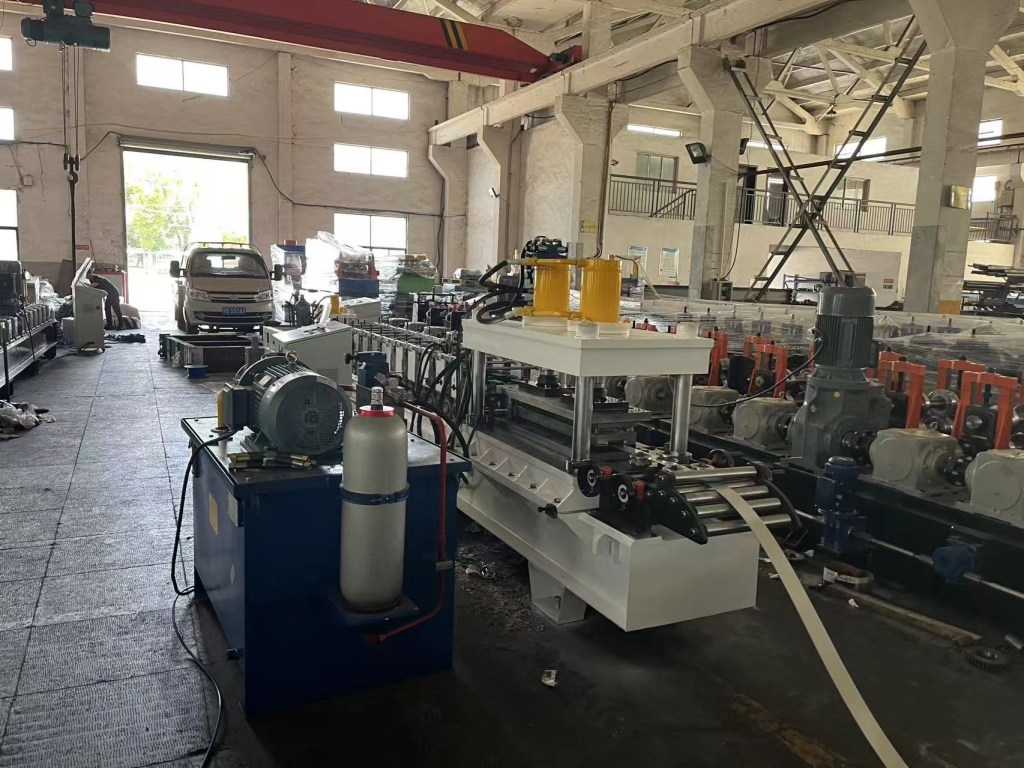
Что такое штамповочный узел в процессе профилирования?
Пробивной узел — это вспомогательный компонент линии профилирования, используемый для создания отверстий, выемок или пазов в металлической полосе. В этих узлах используются стационарные или летающие штампы, приводимые в действие механическими, пневматическими или гидравлическими прессами, для выполнения точной пробивки до, во время или после процесса формования.
Современная линия профилирования металла — это уже не просто гибка металла; это высокоскоростная, интегрированная производственная экосистема. Для достижения максимальной эффективности в цикле 2026.1 производители уделяют приоритетное внимание интеграции высокоскоростных штамповочных устройств непосредственно в производственный процесс. В основе лежат технические стандарты... Справочник по профилированию, Вот семь доказанных преимуществ этих систем.
Интеграция вспомогательных операций
Самое значительное преимущество современного перфорационные блоки их способность объединять этапы производства заключается в следующем.
- В современных высокоскоростных линиях пробивка, выемка пазов, прокол и косая резка объединены в единый непрерывный процесс.
- Выполняя эти операции в поточной линии, производители исключают необходимость вторичной обработки, что значительно снижает трудозатраты и занимает производственные площади.
- Это особенно важно для сложных профилей, таких как те, которые создаются с помощью Прокатный станок для дверных рам, где пазы для шарнира и замка должны идеально совпадать с окончательным изгибом.
Расширенная синхронизация с помощью летающих кубиков
Для обеспечения непрерывного движения металлической полосы на высокоскоростных линиях используются “летающие матрицы”.
- Летающая игральная кость Ускорители синхронизируют скорость штампа со скоростью движущейся ленты перед тем, как пуансон войдет в зацепление.
- Это позволяет осуществлять бесперебойную пробивку без остановки профилировочного станка, поддерживая высокую производительность.
- В некоторых случаях к матрице крепится пневматический “захватный механизм”, позволяющий инициировать движение еще до того, как пуансон войдет в полосу.
Превосходная универсальность материалов
Пробивные устройства В настоящее время они спроектированы для работы с широким спектром материалов, включая высокопрочные стали, используемые в инфраструктуре.
- Современные системы успешно обрабатывают стали с пределом текучести до 200 000 фунтов на квадратный дюйм (1960 МПа), что является распространенным требованием для... Машина для установки дорожных ограждений.
- Для таких тяжелых работ часто предпочитают гидравлические прессы, поскольку они создают меньше вибрации и шума, обеспечивая при этом необходимую мощность.
Точность достигается за счет допусков, определяемых методом “первого ответа”.
Способ пробивки — непрерывная или непрерывная (по прямой линии) или петлеобразная (по прямой) — напрямую влияет на точность изготовления изделия.
- Использование летающих матриц для создания точных линий обеспечивает равномерное продольное расположение отверстий в материале при его натяжении.
- Для сверхточных шаблонов отверстий, например, таких, которые встречаются в Перфорированный кабельный лоток, В матрице можно использовать “захватывающие” штифты для соединения с предварительно пробитыми отверстиями, обеспечивая идеальное выравнивание при последующих операциях формовки или резки.
Эффективное управление отходами и шламом
Высокоскоростная штамповка приводит к образованию значительного объема “заготовок” (отходов металла).
- Современный перфорационные блоки оснащен встроенными желобами для отходов и вырезами в станине пресса.
- Слизни падают через эти отверстия в сборные ящики, расположенные снаружи основания станка, что предотвращает застревание и обеспечивает безопасность оператора.
Ротационная штамповка для экстремальных скоростей
Когда скорость производства превышает возможности традиционных возвратно-поступательных прессов, ротационные штампы предлагают решение.
- Ротационные штампы могут работать со скоростью до 1000 футов/мин (300 м/мин).
- Они идеально подходят для повторяющихся узоров, например, необходимых для больших объемов производства. Прокатные станки для солнечных батарей, и, как правило, обходятся дешевле, чем сложные прессово-штамповые установки.
- Хотя они менее гибкие, чем традиционные методы, они обеспечивают получение однородных узоров с беспрецедентной скоростью.
Улучшенное соответствие требованиям EEAT и безопасность
Современный перфорационные блоки Они разработаны с учетом строгих стандартов безопасности и технического обслуживания.
- Стандартизированные процедуры блокировки/маркировки, такие как OSHA 29 CFR 1910.147, Они необходимы для технического обслуживания гидравлических и пневматических систем.
- Автоматизированные системы смазки уменьшают “налипание цинка” на инструменты при работе с оцинкованными материалами, продлевая срок службы инструмента и сохраняя качество поверхности.
- Строгое соблюдение Соответствие требованиям китайской технологии прокатки обеспечивает соблюдение этих стандартов безопасности и качества в процессе международных закупок и организации производства.
6 часто задаваемых вопросов для специалистов по профилированию металла.
В чём разница между натянутой и натянутой леской при пробивании отверстий?
В условиях плотной линии материал движется непрерывно, поэтому для поддержания скорости ленты требуется “летающая матрица”. В условиях свободной линии используется петля ленты, позволяющая материалу ненадолго остановиться для пробивки в стационарном прессе.
Как снизить вибрацию в высокоскоростном штамповочном прессе?
Вибрацию снижают за счет использования углов наклона пуансонов и разнесения высоты пуансонов, чтобы предотвратить одновременное воздействие всех инструментов на материал.
В каких случаях следует использовать вращающийся штамп для пробивки отверстий?
Ротационные штампы идеально подходят для высокоскоростных операций (до 1000 футов/мин), где требуется повторяющийся рисунок отверстий, как правило, на материалах толщиной менее 0,070 дюйма.
Как осуществляется утилизация слизней в цехах предварительной штамповки?
Заготовки падают через вырезы в станине пресса в желоб для отходов, который направляет их в сборный ящик за пределами основания машины, чтобы предотвратить застревание.
Какой тип пресса лучше всего подходит для высокоточной штамповки?
Для обработки больших объемов материала часто предпочитают гидравлические прессы, поскольку они создают наименьшую вибрацию и шум, хотя механические прессы являются стандартом для обеспечения высокой скорости и стабильности работы.
Что влияет на допуск по длине штамповки?
Точность зависит от системы измерения длины, характеристик ускорителя штампа и стабильности скорости движения ленты.
Готовы оптимизировать производство профилированных изделий 2026.1?
Архитектура высокоскоростного перфорационный блок Это сердце современной, прибыльной производственной линии. Интеграция этих систем — это не просто добавление отверстий; это создание бесшовного, автоматизированного потока, который исключает вторичную обработку и максимизирует рентабельность инвестиций.
Не позволяйте ручным вторичным операциям создавать узкое место на вашем предприятии.
Станьте партнером архитекторов Beli Rollforming 2026:
- Обновите свою линию: Переход от стационарных прессов к высокоскоростным системам с летающими штампами.
- Точное машиностроение: Создайте свой собственный дизайн перфорационный блок для работы с высокопрочными сталями с прочностью до 200 000 фунтов на квадратный дюйм.
- Обеспечьте устойчивость ваших инвестиций в будущем: Внедрите ротационную штамповку для достижения непревзойденной скорости при производстве повторяющихся узоров в больших объемах.
[Свяжитесь с компанией Beli Rollforming сегодня!] Обратитесь к нашей инженерной команде для разработки индивидуального решения по пробивке отверстий, учитывающего сложность вашего профиля и требуемую скорость.




