


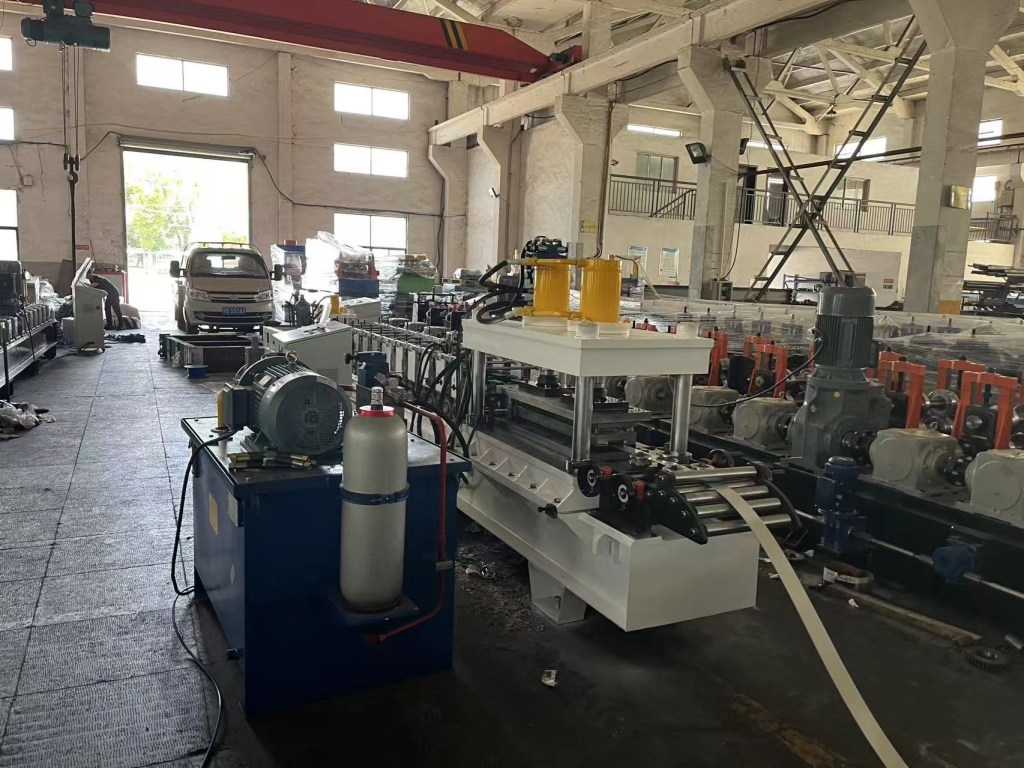
Qu'est-ce qu'une unité de poinçonnage en profilage à froid ?
Une unité de poinçonnage est un composant secondaire d'une ligne de profilage, servant à créer des trous, des encoches ou des fentes dans une bande métallique. Ces unités utilisent des matrices fixes ou mobiles, actionnées par des presses mécaniques, pneumatiques ou hydrauliques, pour réaliser un poinçonnage de précision avant, pendant ou après le processus de formage.
La ligne de profilage moderne ne se limite plus au simple pliage du métal ; il s’agit d’un écosystème de fabrication intégré à haute vitesse. Afin d’atteindre une efficacité maximale dans le cycle 2026.1, les fabricants privilégient l’intégration d’unités de poinçonnage à grande vitesse directement dans le flux de production. Conformément aux normes techniques de la Manuel de profilage à froid, Voici les sept avantages avérés de ces systèmes.
Intégration des opérations secondaires
Le principal avantage de la modernité unités de poinçonnage leur capacité à consolider les étapes de fabrication.
- Les lignes à grande vitesse intègrent désormais le perçage, l'entaillage, le découpage et la coupe en biseau dans un seul processus continu.
- En réalisant ces opérations en ligne, les fabricants éliminent le besoin de manutention secondaire, ce qui réduit considérablement les coûts de main-d'œuvre et les besoins en espace au sol.
- Ceci est particulièrement critique dans les profils complexes, tels que ceux produits par un Profileuse à rouleaux pour cadres de porte, où les encoches de charnière et de verrouillage doivent s'aligner parfaitement avec le pli final.
Synchronisation avancée via des dés volants
Pour assurer un mouvement continu de la bande métallique, les lignes à grande vitesse utilisent des “ filières volantes ”.
- dés volants Les accélérateurs adaptent la vitesse de la matrice à celle de la bande mobile avant l'engagement du poinçon.
- Cela permet un poinçonnage continu sans arrêter la profileuse, maintenant ainsi des cadences de production élevées.
- Dans certains cas, un “ coussinet de préhension ” à commande pneumatique est fixé à la matrice pour amorcer le mouvement avant même que le poinçon ne pénètre dans la bande.
Polyvalence des matériaux supérieure
Unités de poinçonnage sont désormais conçues pour traiter une vaste gamme de matériaux, y compris les aciers à haute résistance utilisés dans les infrastructures.
- Les systèmes modernes traitent avec succès des aciers dont la limite d'élasticité atteint 200 000 psi (1 960 MPa), une exigence courante pour un Machine de glissières de sécurité routières.
- Les presses hydrauliques sont souvent privilégiées pour ces applications exigeantes car elles génèrent moins de vibrations et de bruit tout en fournissant le tonnage requis.
Précision grâce aux tolérances “ Réponse d'abord ”
La méthode de poinçonnage, qu’elle soit en “ ligne tendue ” (continue) ou en “ ligne lâche ” (avec une boucle), a un impact direct sur la précision du produit.
- Les lignes serrées utilisant des filières volantes assurent un positionnement longitudinal régulier des trous lorsque le matériau est sous tension.
- Pour des motifs de trous ultra-précis, tels que ceux que l'on trouve dans un Chemin de câbles perforé, Des broches de “ préhension ” peuvent être utilisées dans la matrice pour s'engager dans des trous pré-perforés, garantissant ainsi un alignement parfait des opérations de formage ou de découpe ultérieures.
Gestion efficace des déchets et des rebuts
Le poinçonnage à grande vitesse génère un volume important de “ lingots ” (déchets de métal).
- Moderne unités de poinçonnage Elles comportent des goulottes d'évacuation des déchets intégrées et des découpes dans le plateau de la presse.
- Les limaces tombent par ces ouvertures dans des boîtes de collecte situées à l'extérieur du socle de la machine, évitant ainsi les bourrages et assurant la sécurité de l'opérateur.
Poinçonnage rotatif pour vitesses extrêmes
Lorsque les cadences de production dépassent les capacités des presses alternatives traditionnelles, les matrices rotatives offrent une solution.
- Les matrices rotatives peuvent fonctionner à des vitesses allant jusqu'à 1000 pi/min (300 m/min).
- Ils sont idéaux pour les motifs répétitifs, tels que ceux requis pour les productions à grand volume. Profilées à rouleaux pour structures de panneaux solaires, et sont généralement moins coûteuses que les systèmes complexes de presse et d'outillage.
- Bien que moins flexibles que les méthodes conventionnelles, elles permettent d'obtenir des motifs uniformes à des vitesses inégalées.
Conformité et sécurité EEAT renforcées
Moderne unités de poinçonnage sont conçues selon des normes de sécurité et d'entretien rigoureuses.
- Procédures normalisées de consignation/déconsignation, telles que OSHA 29 CFR 1910.147, sont essentiels pour la maintenance des systèmes hydrauliques et pneumatiques.
- Les systèmes de lubrification automatisés réduisent l’accumulation de zinc sur les outils lors de l’usinage de matériaux galvanisés, préservant ainsi la durée de vie des outils et la qualité de leur surface.
- Respecter des règles strictes Conformité du profilage à rouleaux en Chine garantit que ces normes de sécurité et de qualité sont respectées lors des processus d'approvisionnement et d'installation internationaux.
6 questions fréquentes pour les professionnels du profilage à froid
Quelle est la différence entre une ligne tendue et une ligne lâche pour le poinçonnage ?
Dans une ligne tendue, le matériau défile en continu, nécessitant une matrice mobile pour suivre la vitesse de la bande. Une ligne lâche utilise une boucle de bande, permettant un arrêt momentané du matériau pour le poinçonnage dans une presse stationnaire.
Comment réduire les vibrations dans une presse à poinçonner à grande vitesse ?
Les vibrations sont réduites en utilisant des angles de coupe sur les poinçons et en décalant les hauteurs de poinçonnage afin d'éviter que tous les outils ne frappent le matériau simultanément.
Quand dois-je utiliser une matrice rotative pour le poinçonnage ?
Les matrices rotatives sont idéales pour les applications à grande vitesse (jusqu'à 1000 pi/min) où un motif de trous répétitif est requis, généralement sur un matériau d'une épaisseur inférieure à 0,070 pouce.
Comment gère-t-on l'élimination des résidus dans les unités de pré-perforation ?
Les chutes tombent à travers des découpes dans le plateau de la presse dans une goulotte à déchets, qui les guide vers une boîte de collecte située à l'extérieur de la base de la machine afin d'éviter les bourrages.
Quel type de presse est le mieux adapté au poinçonnage intensif ?
Les presses hydrauliques sont souvent préférées pour les tonnages élevés car elles génèrent le moins de vibrations et de bruit, bien que les presses mécaniques soient la norme pour une régularité à haute vitesse.
Quels sont les facteurs qui influencent la tolérance de longueur de poinçonnage ?
La précision dépend du système de détection de longueur, des performances de l'accélérateur de puce et de la stabilité de la vitesse de la bande.
Prêt à optimiser votre production de profilage à froid 2026.1 ?
L'architecture d'un réseau à grande vitesse unité de poinçonnage Le système est le cœur d'une ligne de production moderne et rentable. Son intégration ne se limite pas à l'ajout de points de fixation ; il s'agit de concevoir un flux automatisé et fluide qui élimine les manipulations secondaires et maximise le retour sur investissement.
Ne laissez pas les opérations secondaires manuelles engorger votre installation.
Devenez partenaire des architectes de Beli Rollforming 2026 :
- Mettez à niveau votre ligne : Transition des presses stationnaires aux systèmes de matrices volantes à grande vitesse.
- Ingénierie de précision : Créez votre configuration personnalisée unité de poinçonnage pour manipuler des aciers à haute résistance jusqu'à 200 000 psi.
- Sécurisez votre retour sur investissement pour l'avenir : Mettez en œuvre le poinçonnage rotatif pour des vitesses inégalées dans les motifs répétitifs à grand volume.
[Contactez Beli Rollforming dès aujourd'hui] Consultez notre équipe d'ingénieurs pour concevoir une solution de poinçonnage sur mesure, adaptée à la complexité de votre profil et à vos exigences de vitesse.




