

Sera oluğu profil makinesi aynı anda iki iş yapmak zorundadır: yapısal olarak rijit bir profil şekillendirmek ve yirmi yıl boyunca çatı naylonundan suyu uzak tutmak. Alıcıların çoğu yalnızca profil çizimine göre şartname belirler ve sonucu belirleyen kısmı atlar: açıklık. 4 metrelik Venlo kolonunda çalışan oluk, 5 metrelik bir serede açıklık yapan oluktan tamamen farklı bir yük taşır. 15 yıl ve 20 den fazla ülkede Beli, sera projelerinin tek bu kararla başarılı ya da duraksadığını gördü. Bu rehber, teklif istemeden önce doğru sera oluğu profil makinesini ön elemeden geçirmeniz için önemli altı şartnameyi kapsar.
Kısa cevap: En geniş kolon açıklığınız (4 to 5 m) kaldıracak, Z120 ile Z275 arasındaki ön kaplamalı şeritle çalışabilen ve profil değişiminin günler yerine saatler sürdüğü kasetli profil sistemiyle donatılmış bir sera oluğu profil makinesi seçin.
Profil ile değil, açıklıkla başlayın
Oluk seranın omurgasıdır. Rüzgar yükünü, kar yükünü ve kolonlar arasındaki naylon gerilimini taşır. Açıklığı değiştirin, geri kalan her şey de değişir.
5 metrelik bir sera, aynı yükseklikteki 4 metrelik bir seraya göre oluk üzerinde yaklaşık yüzde 25 daha fazla bükme talebi doğurur. Profil kâğıt üzerinde aynı görünebilir, ancak çelik kalınlığı, flanş dönüşü ve katlama sayısı artmalıdır. Bu yüzden yalnızca 4 metrelik oluk şekillendirebilen bir sera oluğu profil makinesi satın almak yaygın ve pahalı bir hatadır: makineyi elde edersiniz, ancak projenin ihtiyaç duyduğu ürünü üretemezsiniz.
| Sera başına açıklık | Tipik oluk kesiti | Makine için pratik sonuç |
|---|---|---|
| 4.0 m to 4.5 m | Tek katlamalı, standart konsol oluk | Giriş seviyesindeki kasetli hat genellikle yeterlidir |
| 5.0 m to 6.0 m | Çift katlamalı, daha derin dönüş, daha kalın şerit | Daha uzun rulman dizisi ve daha yüksek formasyon kuvveti gerekir |
| 6.5 m ve üzeri | Ağır iş sınıfı çok katlamalı | Genellikle katalog makinesi değil, özel bir mühendislik projesidir |
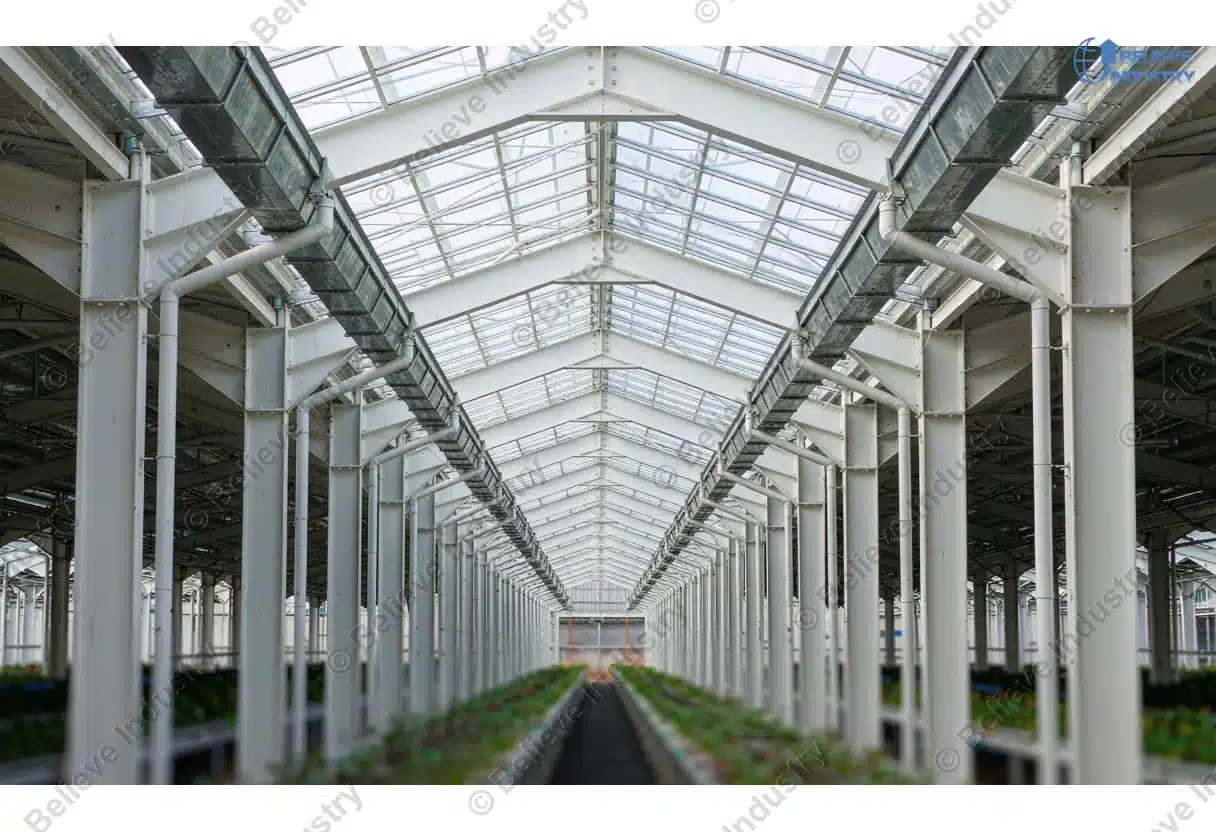
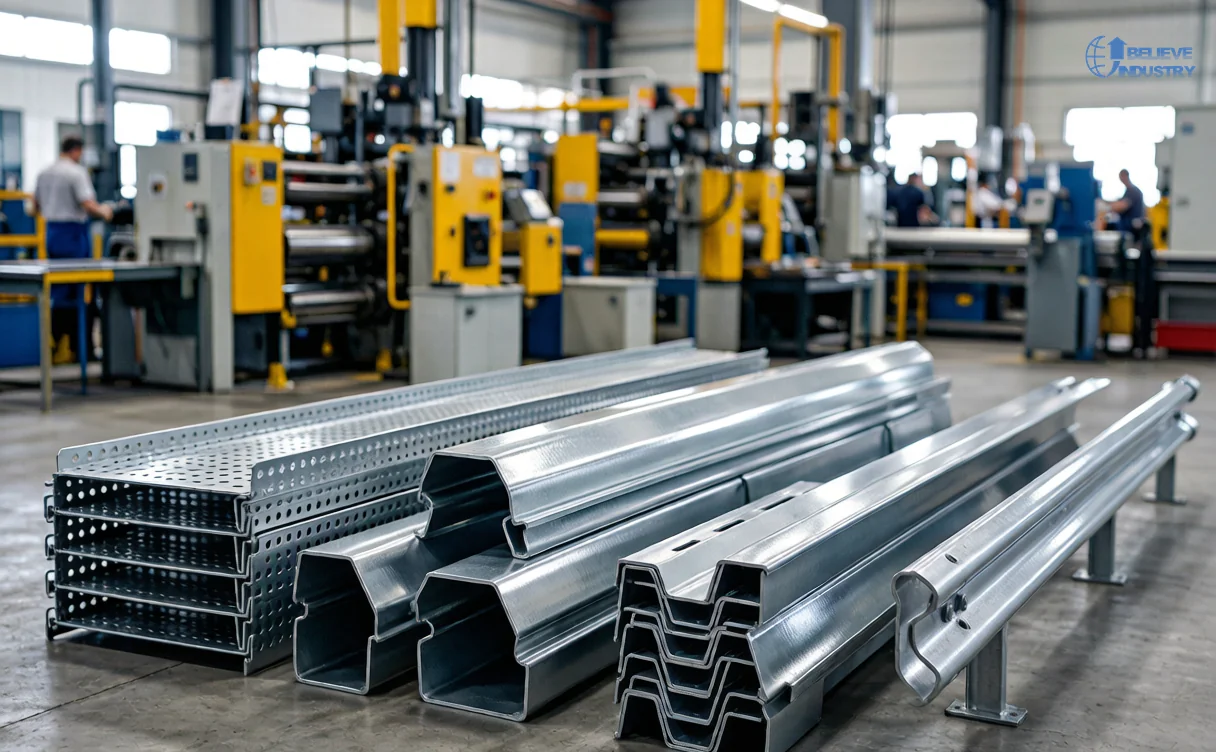
Her tedarikçiden yalnızca genişliği değil, sera oluğu profil makinesinin şekillendirebileceği maksimum profil yüksekliğini isteyin. Bir sera oluğu, yağmur oluğu ölçülerine göre derindir. Rulmanlar tam kesit derinliğine göre boyutlandırılmalıdır ve bu, bizim kaset tipi profil makinesini tek sac levha için değil, geniş ve çok profilli işler için seçmemizin nedenlerinden biridir.
Hizmet ömrünü belirleyen 6 şartname
Oluklar kalıcı olarak nemli, sıcak ve asidik bir mikro iklimde yaşar. Yıllar boyunca yoğuşma her gece profilin iç yüzeyinde akar. Bu nedenle kaplama sınıfı tüm projedeki en ucuz karardır ve sera oluğu profil makinesi yalnızca rulo zaten sağladığını koruyabilir.
- Şerit kaplama sınıfı. Z120 iç mekânlar ve kısa ömürlü yapılar için kabul edilebilir. Z275 kabaca iki kat daha uzun kaplama ömrü verir. Çinko-alüminyum-magnezyum alaşım kaplamalı şerit, tuzlu ve nemli iklimlerde sade çinkoya göre daha iyi performans gösterir ve kıyı bölgesi projeleri için varsayılan seçimdir.
- Kaplama miktarı tanımı. Kaplama miktarını metrekare başına gram olarak, tek taraflı mı toplam mı belirterek yazın. Tek taraflı mı çift taraflı mı belirtmeden «100 g» diyen bir tedarikçi karşılaştırılabilir bir sayı vermiyor.
- Ana çelik sınıfı. DX51D veya eşdeğer bir soğuk haddelenmiş sınıf normal tabandır. Çekme ve akma dayanımı aralığını yazılı olarak doğrulayın.
- Şerit kalınlığı aralığı. Yalnızca 0.6 mm için sertifikalı bir makine daha kalın bir korozyon sınıfı şeridi kabul etmez. Çalışma aralığını isteyin, örneğin 0.6 to 1.5 mm.
- Kesik kenar korozyon uygulaması. Önceden kesilmiş ve makasla kesilmiş kenarlar çıplak çeliği açığa çıkarır. Formasyon öncesi kenar sızdırmazlığı veya pah alma konusunu sorun.
- Rulman yüzeyi ve pasa kalıntısı. Rulman cilası ve asit kalıntısı kontrolü, kaplamanın formasyondan sağ çıkıp çıkmayacağını belirler. Ayrıntılar şu iki başlıkta anlatılıyor: paslanmaz çelik profil makinesi aparat gereksinimleri ve profil sırasında yüzey çizilmesinin nedenleri.
Geçerli standartlar, Kuzey Amerika ve Avrupa'da kaplamalı sac için kullanılanlarla aynıdır. ASTM A653 kaplamalı galvanizli ve alüminyumlu sacı kapsar, Avrupalı alıcılar ise genellikle EN 10162 standardını soğuk şekillendirilmiş profil toleransları için kullanır. Sözleşmede belirli bir standart adı yazılması, «spesifikasyona uygun» ifadesinin ne anlama geldiği konusundaki belirsizliği kaldırır.
Tek makine, birkaç profil: kaset durumu
Sera paketi neredeyse hiçbir zaman tek profille çalışmaz. Aynı sera kolon olukları, konsol oluklar, mahya havalandırmaları ve çoğu zaman aynı siparişten bir drenaj kanalı gerektirir. Tek profile özel bir hat, her sipariş değişiminde tam bir aparat değişimi demektir ve bu, tek bir sera oluğu profil makinesini üç yılda üç makineye dönüştürür.
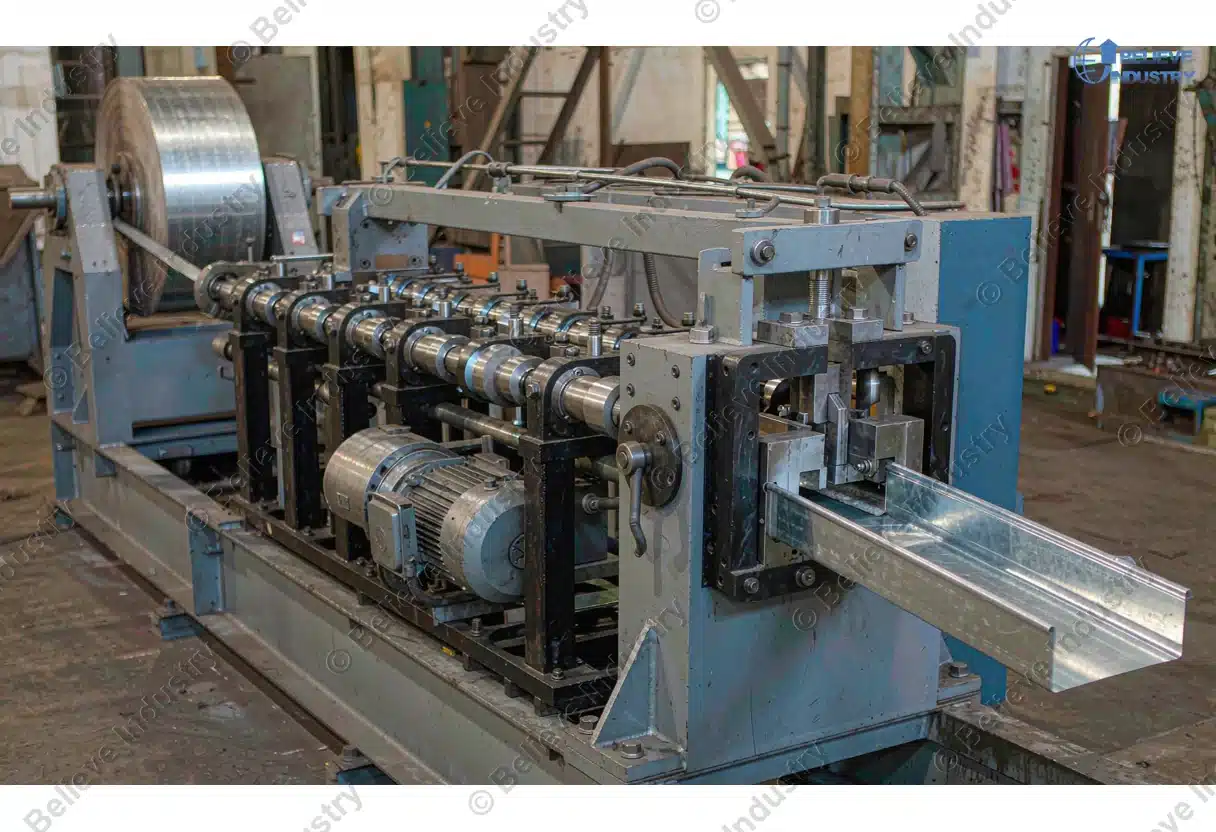
Kaset yaklaşımının kazandırdığı yer burasıdır ve bu, bir sera oluğu profil makinesinin tek profile özel bir hattan neden daha hızlı ilerlediğinin en büyük nedenidir. Rulman setleri ve şaftlar, ray üzerinde kayan kasetlerde bulunur. Profil değişimi yeniden aparatlama projesi değil, mekanik bir işlem haline gelir. Beli, iki veya daha fazla kesit arasında yaklaşık 2 to 3 saatte geçiş yapan hatlar yapılandırdı. Sıra şu rehberimizde ayrıntılı olarak anlatılıyor: hızlı profil değişimi yapılırken.
| Üretim modeli | Tek siparişteki profiller | Değişim etkisi |
|---|---|---|
| Tek profile özel hat | 1 | Yok, ancak her yeni profil yeni bir makine gerektirir |
| İki profilli kaset | 2 | Kısa takas, aynı ekip, az hurda |
| Üç profilli kaset | 3 veya daha fazla | Çok seralı sera paketleri için en uygun |
Hız, çoğu alıcının beklediğinden daha az önemlidir. Oluk formasyonu normalde 15 to 25 m/min hızda çalışır, bu da çatı sacı hattının epey altındadır. Önemli olan duruşlar arasındaki çalışma süresidir, çünkü bir sera siparişi tek bir uzun koşu değil, farklı kesitlerden oluşan bir partidir.
Oluğu drenaj yüküne göre eşleştirmek
Oluk drenaj değildir. Sahanın göreceği en kötü fırtınaya göre boyutlandırılmış bir düşüş borusuna suyun toplandığı bir kanaldır. İkisini eşleştirmek, sera su yönetiminde en sık görülen hatayı önler: kâğıt üzerinde yeterli görünen ve ilk yoğun yağmurda tıkanan bir kesit.
Avrupa projelerinde kullanılan pratik kural: tek bir oluk hattına dökülen toplam çatış toplama alanı, tasarım yağış şiddetinde oluğun doğrulanmış kesit sınırları içinde kalmalıdır. Uygulamada bu, aynı ürünle yetişen 5 metrelik seranın tamamı cam çatıyla, 4 metrelik seraya göre daha derin bir oluk istediği anlamına gelir, çünkü kolon başına toplama alanı daha büyüktür ve sera oluğu profil makinesi sonradan kapasite ekleyemez.
Gözden kaçan üç ayrıntı:
- Çıkış aralığı. Çıkış çok azsa, kesit yeterli olsa bile oluk dolar.
- Metre başına düşüş. 5 metre boyunca çok küçük bir düşüş hatası, uzaktaki uçta görünür bir su birikintisine dönüşür.
- Naylon temas noktaları. Kaplama katmanını delen her braket sızdırmaz olmalıdır. Kaplamalı şeritte hasar, oluk kesiti arızalanmadan çok önce braket noktasında başlar.
Kesme hassasiyeti doğrudan bununla ilgilidir. Şu rehberimizde profil boyu değişimi ve kesme konusu, oluğun hatlarında durdurmadan kesimin isteğe bağlı olmadığını açıklıyor: birkaç milimetrelik boy hatası, her braket birleşiminde görünür bir boşluğa dönüşür.
Sipariş vermeden önce ne sorulmalı
Bunu bir ön eleme kontrol listesi olarak kullanın. Güvenilir bir tedarikçi altısını da yazılı olarak yanıtlar.
- Kesit başına maksimum açıklık ve bu açıklığa karşılık gelen minimum şerit kalınlığı.
- Çalışma şerit kalınlığı aralığı ve tasarlandığı kaplama sınıfları.
- Bir kaset setindeki profil sayısı ve teklif edilen değişim süresi.
- En çok katlamalı profil için formasyon hızı, metre/dakika.
- Kesik kenar uygulaması hat içinde mevcut mu.
- Hat kontrol kapsamı: açıcı, düzleştirici, pres ve kesme boyları dahil mi, ayrı mı teklif ediliyor.
Bir tedarikçi 1. maddeyi bir sayıyla yanıtlayamıyorsa, satın aldığınız sera oluğu profil makinesi bir makine değil, bir tabeladır. Bizim roll forming machine RFQ guide talebi nasıl yapılandıracağını açıklıyor, ve fabrika denetim kontrol listesi sahada nelerin doğrulanacağını kapsıyor. Yüksek tonajlı kaplamalı şeritte rulo işleme, insanların beklediğinden daha önemlidir, bu yüzden şu notlarımıza bakın: profil makinesinde rulo depolama raf sistemleri. Daha geniş bir teknoloji görünümü için ana rehberden başlayın: rulo şekillendirme makinesi.
FAQ
1. Sera oluğu profil makinesi nedir? Sera oluğu profil makinesi, kaplamalı çelik şeridi sera kolonları arasında açıklık oluşturmak ve çatı naylonunun yükünü taşımak için kullanılan yapısal oluk profillerine şekillendiren bir soğuk formasyon hattıdır.
2. Sera oluğu profil makinesi hangi açıklığı kapsayabilir? Giriş seviyesindeki kasetli hatlar genellikle 4.0 m to 4.5 m açıklığı kapsar, 5.0 m to 6.0 m açıklık ise daha derin bir çok katlamalı profil, daha kalın şerit ve daha uzun bir rulman dizisi gerektirir.
3. Sera olukları için hangi kaplama sınıfı en iyisidir? Z275 galvanizli şerit sağlam bir standart seçimdir ve çinko-alüminyum-magnezyum alaşım kaplamalı şerit, daha yavaş korozyon ilerlemesi sayesinde kıyı ve nemli iklimlerde daha iyi performans gösterir.
4. Bir makine birden fazla oluk profili üretir mi? Evet, kasetli bir profil makinesi raylar üzerinde birkaç rulman seti taşır, bu nedenle iki veya üç profil tam yeniden aparatlamadan yaklaşık 2 to 3 saatte değiştirilebilir.
5. Oluk hattı hangi formasyon hızında çalışır? Sera oluğu hatları normalde 15 to 25 m/min hızda çalışır, çünkü sınırlayıcı etken formasyon hızı değil, profil değişimi ve parti planlamasıdır.
6. Kaplama standardı oluk toleransları için önemli mi? Evet, kaplamalı sac Kuzey Amerika'da normalde ASTM A653'e göre belirtilir ve Avrupa'da soğuk şekillendirilmiş profil toleransları EN 10162 ile belirlenir, bu yüzden ikisi de sözleşmede yer almalıdır.
7. Sera olukları neden braketlerde korozyona uğrar? Braket delikleri kaplamayı deldiği için kesik kenarların ve perforasyonların sızdırmaz olması ya da kenar uygulaması yapılması gerekir, aksi halde korozyon oluk kesitinin kendisi bozulmadan çok önce orada başlar.
8. Oluk kesme boyu ne kadar doğru olmalı? Yaklaşık ±1 mm ya da daha iyi bir kesme hassasiyeti gerekir, çünkü küçük bir boy hatası her braket birleşiminde tekrarlanır ve bitmiş seranın tamamında görünür bir boşluk olarak ortaya çıkar.
9. Teklif hangi hat hızını ve kalınlık aralığını belirtmeli? Metre/dakika cinsinden anma hızını çalışma şerit aralığıyla birlikte isteyin, örneğin 0.6 to 1.5 mm, ve genel bir hız iddiası yerine her iki değerin de sözleşmede yer almasını şart koşun.
10. Sera olukları için durdurmadan kesim gerekli mi? Evet, çünkü presle kesme, profilde çıkıntı yapan bir pürüz ve deforme bir kenar bırakır, durdurmadan kesim ise hattı durdurmadan boy hassasiyetini korur.
Sonuç
Sera oluğu profil makinesi seçmek bir fiyat kararı değil, mühendislik kararıdır. Önce açıklığı sabitleyin, sonra kaplama sınıfını ve şerit kalınlığını ona göre eşleştirin, sonra siparişin gerçekte kaç profil gerektirdiğine karar verin. Tek profil şekillendirip duran bir makine ilk gün daha ucuz, projenin ömrü boyunca daha pahalıdır. Yukarıdaki altı maddenin tamamını sözleşmeye yazın, üretimde kullanacağınız kaplama sınıfının aynısıyla şerit üzerinde kabul testi yapın ve hat ilk çok seralı pakette kendini amorti eder.
Son güncelleme: 2026-10-07
Makale Değişiklik Kaydı
- 2026-10-07: Sera yapısal profilleme ve sera oluğu sistemi seçimi açısından #260 numaralı içerik üretildi.
Sonraki İnceleme Tetikleyicileri
- Çinko-alüminyum-magnezyum kaplama kalınlığı aralıklarının ana sera kullanımına girmesi.
- Avrupa sera yapısal standartlarında açıklık veya sehim sınırlarının revize edilmesi.
- Kasetli profil değişim sürelerinin 2 saatin altına inmesi.