

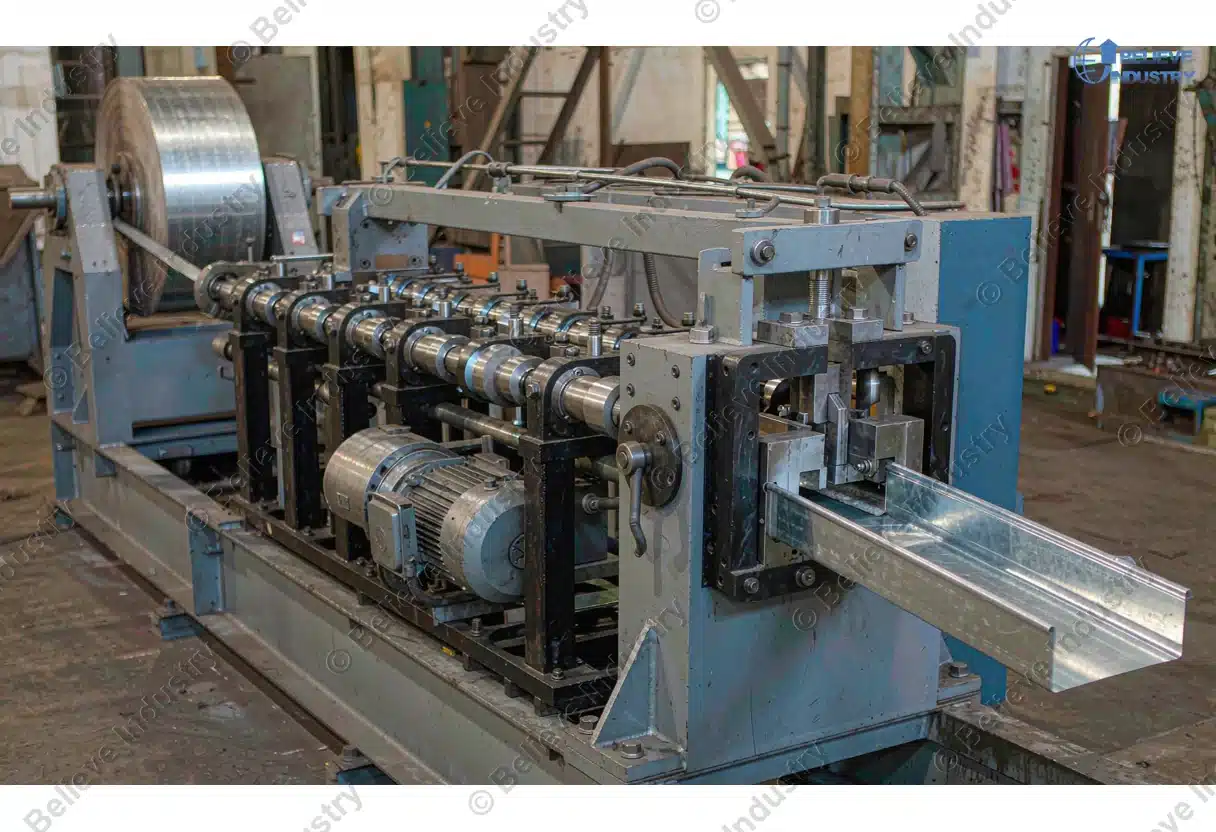
Профилегибочная машина для желоба теплицы должна решать две задачи одновременно: формировать конструктивно жёсткий профиль и не допускать воды на плёнку кровли в течение двадцати лет. Большинство покупателей задают требования только по чертежу профиля и упускают то, что определяет результат: пролёт. Желоб на колонне Venlo длиной 4 метра несёт совсем другую нагрузку, чем желоб на доме шириной 5 метров. За 15 лет в более чем 20 странах компания Beli видела, как проекты теплиц реализуются или останавливаются из-за одного этого решения. Это руководство охватывает шесть спецификаций, которые действительно важны, чтобы вы могли провести предварительный отбор нужной профилегибочной машины для желоба теплицы до запроса цены.
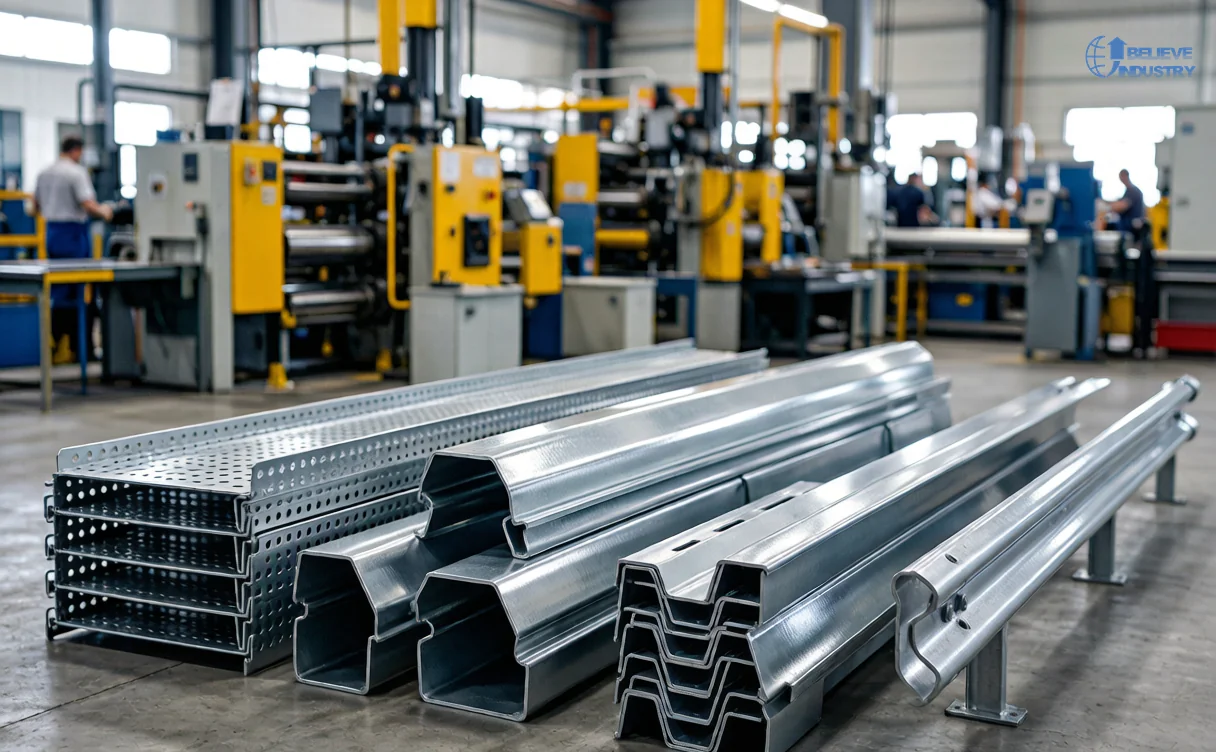
Короткий ответ: Выберите профилегибочную машину для желоба теплицы, рассчитанную на ваш максимальный пролёт колонн (от 4 до 5 м), способную работать с предварительно покрытой полосой от Z120 до Z275 и оснащённую кассетной системой профилегибки, чтобы смена профиля занимала часы, а не дни.
Начните с пролёта, а не с профиля
Желоб это позвоночник теплицы. Он несёт ветровую нагрузку, снеговую нагрузку и натяжение плёнки между колоннами. Измените пролёт, и всё, что идёт дальше, тоже изменится.
Дом шириной 5 метров создаёт примерно на 25 процентов большую потребность в изгибе желоба, чем дом шириной 4 метра той же высоты. Профиль на бумаге может выглядеть одинаково, но толщина стали, обратный фланец и число сгибов должны увеличиться. Именно поэтому покупка профилегибочной машины для желоба теплицы, которая может формировать только желоб на 4 метра, является распространённой и дорогой ошибкой: вы получаете машину, но не можете делать изделие, которое нужно проекту.
| Пролёт по дому | Типовой профиль желоба | Практическое следствие для машины |
|---|---|---|
| от 4.0 m до 4.5 m | Одинарный сгиб, стандартная консоль | Кассетная линия начального уровня обычно достаточна |
| от 5.0 m до 6.0 m | Двойной сгиб, более глубокий обратный элемент, более толстая полоса | Нужны более длинная цепь валков и большее усилие формовки |
| от 6.5 m и более | Усиленный многосгибный профиль | Обычно это индивидуальный инженерный проект, а не каталожная машина |
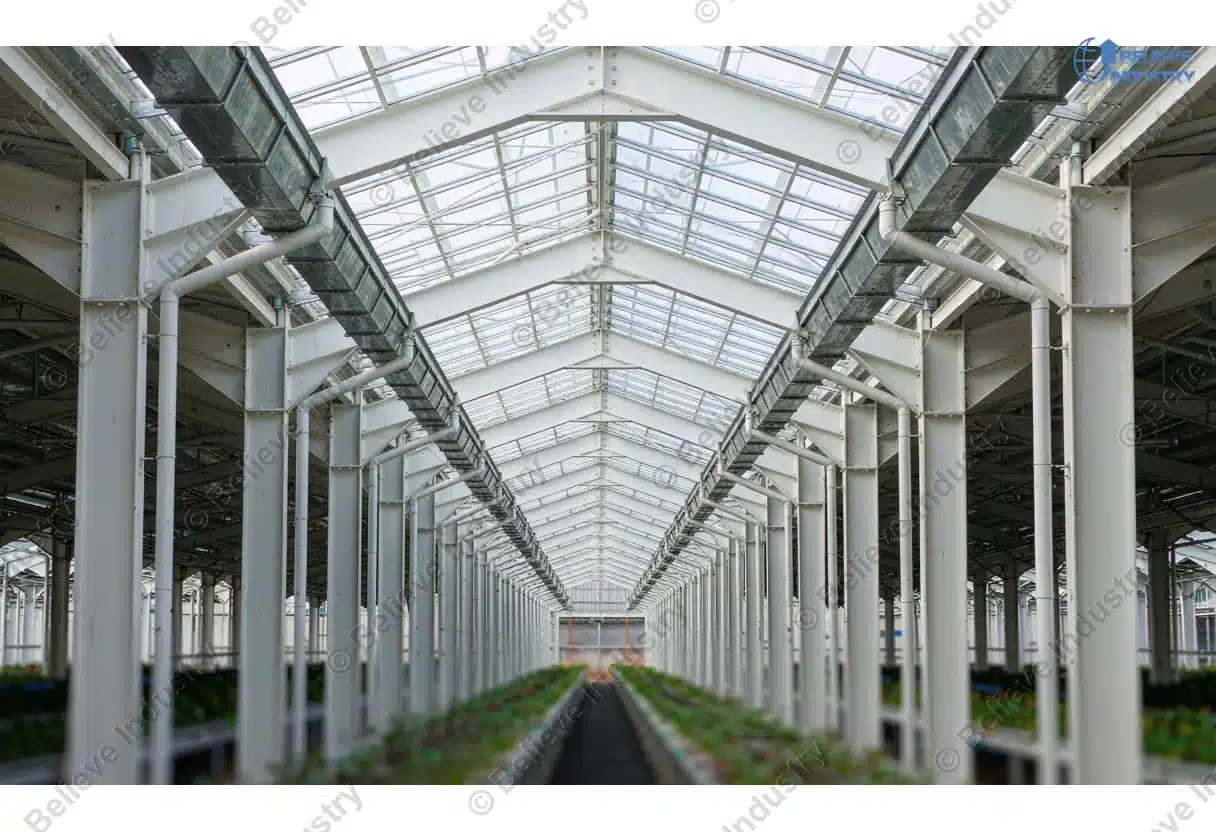
Спросите у каждого поставщика максимальную высоту профиля, которую может формировать профилегибочная машина для желоба теплицы, а не только ширину. Желоб теплицы глубок по стандартам водосточных желобов. Валки должны быть рассчитаны на полную глубину сечения, и это одна из причин, по которым мы выбираем кассетную профилегибочную машину для широкого многофигурного диапазона, а не только для листового металла.
6 спецификаций, определяющих срок службы
Желоба работают в постоянно влажном, тёплом и кислотном микроклимате. Конденсат стекает по внутренней стороне профиля каждую ночь годами. Поэтому класс покрытия это самое дешёвое решение во всём проекте, а профилегибочная машина для желоба теплицы может только сохранить то, что уже обеспечивает рулон.
- Класс покрытия полосы. Z120 допустим для внутренних конструкций и объектов с коротким сроком службы. Z275 даёт примерно вдвое больший срок службы покрытия. Полоса с покрытием из сплава цинк-алюминий-магний превосходит обычный цинк в солёном и влажном климате и является выбором по умолчанию для прибрежных проектов.
- Определение массы покрытия. Указывайте покрытие в граммах на квадратный метр, с одной стороны или суммарно. Поставщик, предлагающий «100 г» без указания стороны, предлагает число, которое нельзя сравнить.
- Марка основной стали. DX51D или эквивалентная марка холоднокатанной стали является обычной основой. Зафиксируйте диапазон предела прочности и текучести в письменном виде.
- Диапазон толщины полосы. Машина, рассчитанная только на 0.6 mm, не возьмёт более толстую полосу коррозионного класса. Запросите рабочий диапазон, например 0.6 to 1.5 mm.
- Защита кромки от коррозии. Предварительно обрезанные и срезанные ножницами кромки открывают незащищённую сталь. Стоит спросить о герметизации кромок или удалении заусенцев до профилегибки.
- Поверхность валков и остатки травления. Полировка валков и контроль кислотных остатков определяют, переживёт ли покрытие профилегибку. Подробности изложены в двух разделах: требования к оснастке из нержавеющей стали и причины появления царапин при профилегибке на поверхности.
Основные стандарты те же, что применяются к листовому прокату с покрытием в Северной Америке и Европе. ASTM A653 относится к оцинкованному и алюминиевому листу с покрытием, а европейские покупатели обычно работают по EN 10162 на допуски холодноформованных профилей. Требование указать конкретный стандарт в договоре снимает неоднозначность в том, что значит «соответствие спецификации».
Одна машина, несколько профилей: случай с кассетами
Комплекс теплицы почти никогда не работает на одном профиле. Один и тот же дом требует желобов для колонн, консольных желобов, конёчных вентиляторов и часто дренажного лотка в одном заказе. Выделенная линия под один профиль означает полную смену оснастки при каждом изменении заказа, что превращает одну профилегибочную машину для желоба теплицы в три машины за три года.
Именно здесь подход с кассетами окупается, и это главная причина, по которой профилегибочная машина для желоба теплицы обгоняет выделенную линию под один профиль. Комплект валков и валы находятся в кассетах, которые выдвигаются на рельсе. Смена профиля становится механической операцией, а не проектом по переоснастке. Beli комплектует линии, которые переходят между двумя и более секциями примерно за 2–3 часа. Порядок действий подробно описан в нашем руководстве по быстрой смене профиля при профилегибке.
| Модель производства | Профили в одном заказе | Влияние на смену профиля |
|---|---|---|
| Одна выделенная линия | 1 | Нет, но каждому новому профилю нужна новая машина |
| Кассета на два профиля | 2 | Быстрая замена, та же бригада, малый отход |
| Кассета на три профиля | 3 или более | Лучший выбор для комплексов из нескольких теплиц |
Скорость важна меньше, чем ожидает большинство покупателей. Формовка желобов обычно идёт со скоростью от 15 до 25 m/min, что намного ниже скорости линии кровельного листа. Важно время работы между остановками, потому что заказ на теплицу это партия разных секций, а не один длинный прогон.
Согласование желоба с нагрузкой от стока
Желоб это не водосток. Это сборный канал, который подаёт воду в водосточную трубу, рассчитанную на самый сильный ливень на площадке. Согласование этих двух параметров предотвращает самую частую ошибку в водном хозяйстве теплицы: секция, которая на бумаге кажется достаточной и заполняется при первом же сильном дожде.
Правило, применяемое на европейских проектах: суммарная площадь водосбора кровли, стекающая в один желоб, должна укладываться в подтверждённое сечение желоба при расчётной интенсивности дождя. На практике это значит, что дому шириной 5 метров со сплошной стеклянной кровлей нужен более глубокий желоб, чем дому шириной 4 метра с тем же набором культур, потому что площадь водосбора на колонну больше и профилегибочная машина для желоба теплицы не может добавить пропускную способность постфактум.
Три детали, которые упускают:
- Шаг выпусков. Слишком мало выпусков, и желоб переполняется, даже если сечения достаточно.
- Уклон на метр. Малейшая ошибка уклона на 5 метрах превращается в заметное скопление воды в дальнем конце.
- Точки контакта с плёнкой. Каждый кронштейн, пробивающий покрытие, нужно герметизировать. На покрытой полосе разрушение у кронштейна начинается гораздо раньше, чем разрушается сам профиль желоба.
Точность резки напрямую связана с этим. В нашем руководстве по изменению длины профиля при профилегибке и резке объясняется, почему резка без остановки не опциональна на линиях желобов: ошибка в длине в несколько миллиметров превращается в заметный зазор в каждом стыке кронштейнов.
Что спросить перед заказом
Используйте это как список для предварительного отбора. Уверенный поставщик письменно ответит на все шесть вопросов.
- Максимальный пролёт на секцию и соответствующая минимальная толщина полосы для этого пролёта.
- Рабочий диапазон толщины полосы и классы покрытия, на которые он рассчитан.
- Количество профилей в одном комплекте кассет и заявленное время смены профиля.
- Скорость профилегибки в метрах в минуту для профиля с наибольшим числом сгибов.
- Доступна ли обработка кромки в составе линии.
- Объём систем управления линией: размотчик, калибровочный узел, пресс и длины резки включены в цену или считаются отдельно.
Если поставщик не может ответить на пункт 1 числом, то профилегибочная машина для желоба теплицы, которую вы покупаете, это табличка, а не машина. Наше roll forming machine RFQ guide объясняет, как структурировать запрос, а чек-лист аудита завода описывает, что проверять на площадке. Работа с рулоном на большегрузных партиях покрытой полосы важнее, чем обычно думают, поэтому посмотрите наши заметки о системах стеллажей для хранения рулонов при профилегибке. Более широкую картину технологии начните с основной статьи о профилегибочная машина.
FAQ
1. Что такое профилегибочная машина для желоба теплицы? Профилегибочная машина для желоба теплицы это линия холодной формовки, которая формирует оцинкованную стальную полосу в несущие профили желоба, используемые для пролёта между колоннами теплицы и передачи нагрузки от плёнки кровли.
2. Какой пролёт может закрыть профилегибочная машина для желоба теплицы? Кассетные линии начального уровня обычно закрывают пролёт от 4.0 m до 4.5 m, тогда как пролёт от 5.0 m до 6.0 m требует более глубокого многосгибного профиля, более толстой полосы и более длинной цепи валков.
3. Какой класс покрытия лучше всего подходит для желобов теплиц? Оцинкованная полоса Z275 это надёжный стандартный выбор, а полоса с покрытием из сплава цинк-алюминий-магний работает лучше в прибрежном и влажном климате благодаря более медленному фронту коррозии.
4. Может ли одна машина выпускать больше одного профиля желоба? Да, кассетная профилегибочная машина несёт на рельсах несколько комплектов валков, поэтому два или три профиля можно поменять примерно за 2–3 часа без полной переоснастки.
5. На какой скорости работает линия для желобов? Линии для желобов теплицы обычно работают со скоростью от 15 до 25 m/min, потому что ограничивают смена профиля и планирование партий, а не сама скорость профилегибки.
6. Имеет ли стандарт покрытия значение для допусков желоба? Да, листовой прокат с покрытием в Северной Америке обычно задаётся по ASTM A653, а допуски холодноформованных профилей в Европе определяются EN 10162, поэтому оба стандарта должны быть в договоре.
7. Почему желоба теплиц корродируют на кронштейнах? Отверстия кронштейнов пробивают покрытие, поэтому кромки и перфорации нужно герметизировать или обработать, иначе коррозия начнётся там задолго до разрушения самого профиля желоба.
8. Насколько точной должна быть длина резки желоба? Нужна точность резки около ±1 mm или лучше, потому что небольшая ошибка длины повторяется в каждом стыке кронштейнов и превращается в заметный зазор по всему готовому дому.
9. Какие скорость линии и диапазон толщины должны быть указаны в предложении? Запросите номинальную скорость в метрах в минуту вместе с рабочим диапазоном полосы, например от 0.6 до 1.5 mm, и потребуйте оба значения в договоре, а не общие заявления о скорости.
10. Нужна ли резка без остановки для желобов теплицы? Да, потому что прессовая резка оставляет заусенец и деформированную кромку, выступающую в профиле, а резка без остановки сохраняет точность длины без остановки линии.
Заключение
Выбор профилегибочной машины для желоба теплицы является инженерным решением, а не вопросом цены. Сначала зафиксируйте пролёт, затем согласуйте с ним класс покрытия и толщину полосы, затем решите, сколько профилей действительно нужно в заказе. Машина, которая формирует один профиль и останавливается, дешевле в первый день и дороже за весь срок проекта. Укажите в договоре все шесть пунктов выше, проведите приёмочный прогон на полосе с покрытием точного класса, который вы будете использовать в производстве, и линия окупится уже на первом комплексном заказе для нескольких теплиц.
Последнее обновление: 2026-10-07
История изменений статьи
- 2026-10-07: Создан материал #260 о конструктивной профилегибке для теплиц и выборе системы желобов теплицы.
Триггеры следующего пересмотра
- Новые диапазоны толщины покрытия из сплава цинк-алюминий-магний, входящие в массовое применение в теплицах.
- Пересмотр европейских стандартов конструкций теплиц по пролёту или предельным прогибам.
- Снижение времени смены профиля на кассетах ниже отметки в 2 часа.