


Une profileuse de gouttières de serre doit faire deux choses à la fois : former un profil structurellement rigide et tenir l'eau à l'écart du film de toiture pendant vingt ans. La plupart des acheteurs spécifient uniquement sur la base du plan de profil et négligent ce qui décide du résultat : la portée. Une gouttière qui fonctionne sur une colonne Venlo de 4 mètres supporte une charge totalement différente de celle qui couvre une serre de 5 mètres. En 15 ans et dans plus de 20 pays, Beli a vu des projets de serre réussir ou échouer sur cette seule décision. Ce guide couvre les six spécifications qui comptent, afin que vous puissiez présélectionner la bonne profileuse de gouttières de serre avant de demander un devis.
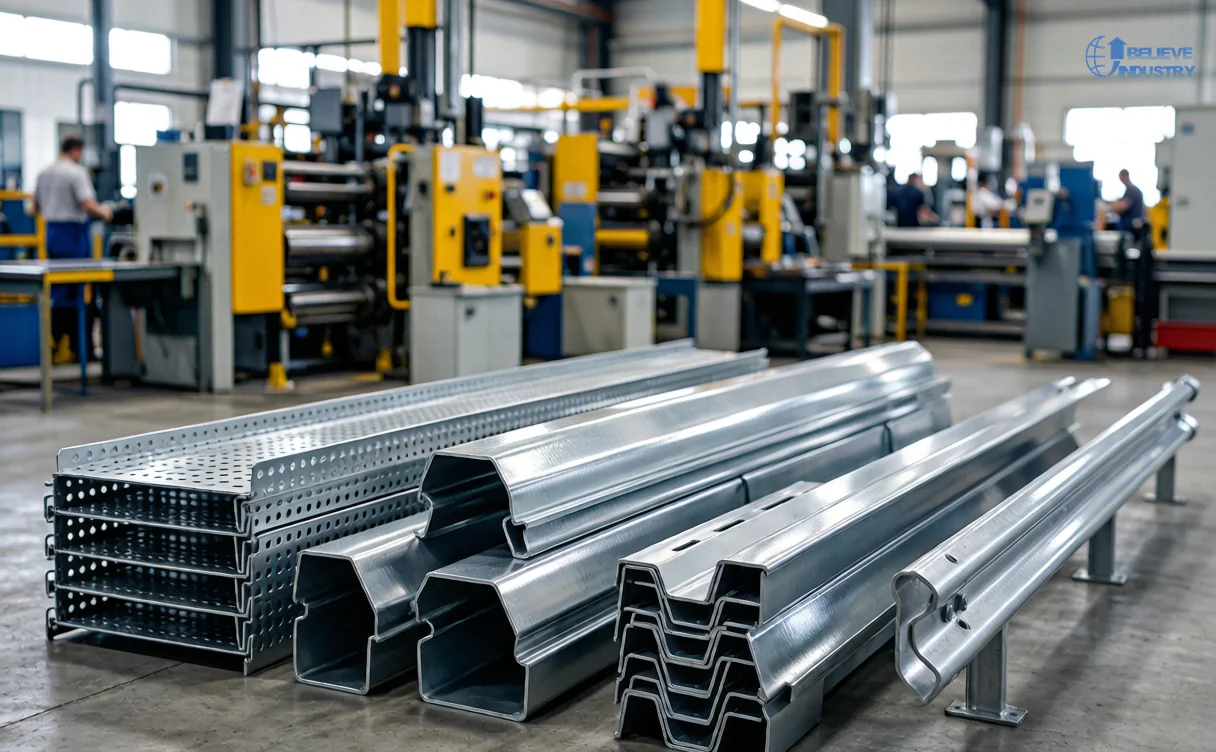
Réponse courte : Choisissez une profileuse de gouttières de serre dimensionnée pour votre plus large portée entre colonnes (4 à 5 m), capable de traiter une bande prérevoyue de Z120 à Z275 et équipée d'un système de profilage à cassette, afin qu'un changement de profil prenne des heures au lieu de jours.
Commencez par la portée, pas par le profil
La gouttière est la colonne vertébrale d'une serre. Elle porte les charges de vent, les charges de neige et la tension du film entre les colonnes. Changez la portée et tout ce qui suit change avec elle.
Une serre de 5 mètres impose à la gouttière environ 25 pour cent de flexion en plus qu'une serre de 4 mètres de même hauteur. Sur le papier, le profil peut sembler identique, mais l'épaisseur d'acier, le retour de bride et le nombre de plis doivent tous augmenter. C'est pourquoi l'achat d'une profileuse de gouttières de serre incapable de former une gouttière de 4 mètres est une erreur fréquente et coûteuse : vous avez la machine, mais vous ne pouvez pas produire le produit dont le projet a besoin.
| Portée par serre | Section de gouttière courante | Conséquence pratique pour la machine |
|---|---|---|
| 4.0 m à 4.5 m | Pli simple, porte-à-faux standard | Une ligne à cassette d'entrée de gamme suffit généralement |
| 5.0 m à 6.0 m | Double pli, retour plus profond, bande plus épaisse | Exige un train de rouleaux plus long et une force de formage supérieure |
| 6.5 m et plus | Multi-pli renforcé | Généralement un projet d'ingénierie sur mesure, pas une machine du catalogue |
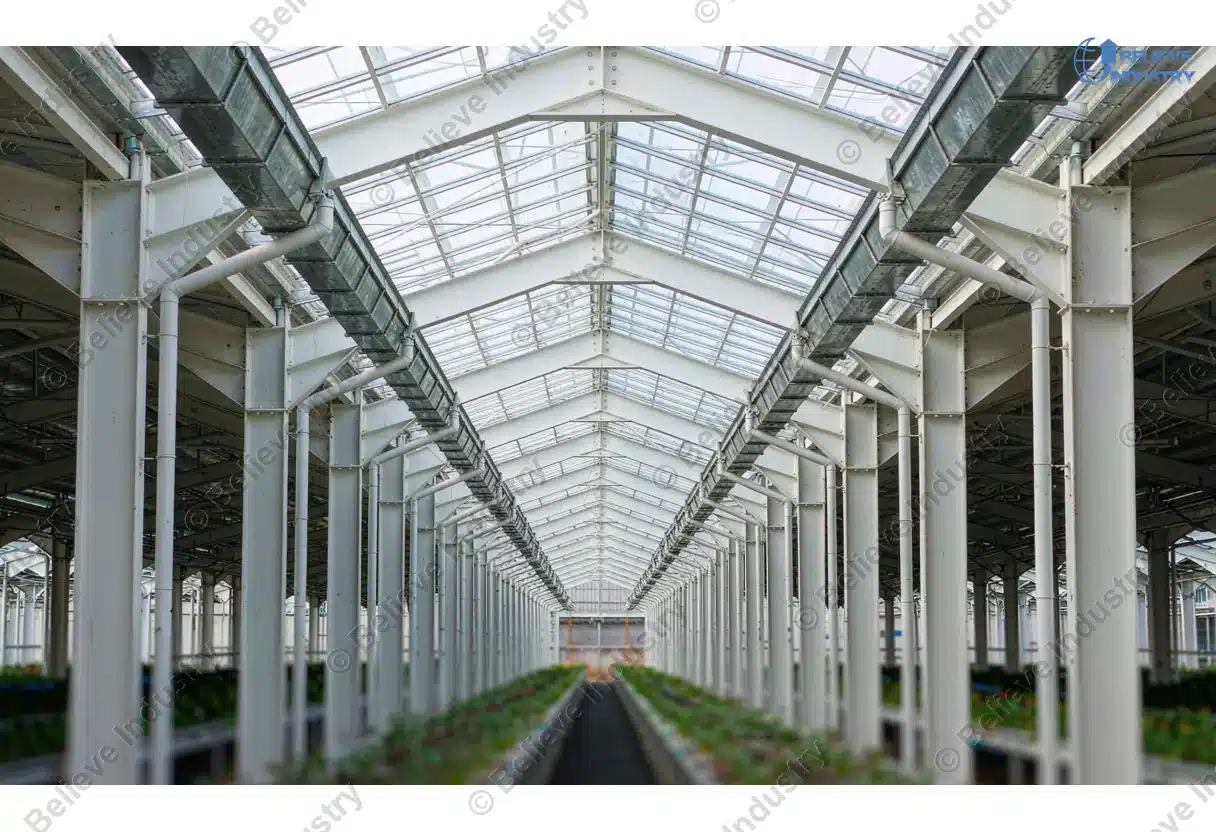
Demandez à chaque fournisseur la hauteur de profil maximale que la profileuse de gouttières de serre peut former, et pas seulement la largeur. Une gouttière de serre est profonde selon les critères d'une gouttière de pluie. Les rouleaux doivent être dimensionnés pour toute la profondeur de la section, et c'est l'une des raisons pour lesquelles nous dimensionnons la profileuse de type cassette pour des travaux multiprofils à large section plutôt que pour de la tôle seule.
Les 6 spécifications qui décident de la durée de vie
Les gouttières vivent dans un microclimat constamment humide, chaud et acide. La condensation coule sur la face intérieure du profil chaque nuit pendant des années. Le grade de revêtement est donc la décision la moins coûteuse de tout le projet, et la profileuse de gouttières de serre ne peut que préserver ce que la bobine apporte déjà.
- Grade de revêtement de la bande. Le Z120 est acceptable pour les intérieurs et les structures à courte durée de vie. Le Z275 offre environ deux fois la durée de vie du revêtement. La bande revêtue d'un alliage zinc-aluminium-magnésium dépasse le zinc simple en climats salins et humides et constitue le choix par défaut pour les projets côtiers.
- Définition du poids du revêtement. Spécifiez le revêtement en grammes par mètre carré, en simple face ou au total. Un fournisseur qui annonce 100 g sans préciser simple ou double face ne donne pas un chiffre comparable.
- Nuance d'acier de base. Le DX51D ou une nuance équivalente laminée à froid est le substrat normal. Faites confirmer par écrit les valeurs de résistance à la traction et de limite d'élasticité.
- Plage d'épaisseur de bande. Une machine prévue uniquement pour 0.6 mm refusera une bande de classe anticorrosion plus épaisse. Demandez la plage de service, par exemple 0.6 à 1.5 mm.
- Traitement anticorrosion des tranches de coupe. Les tranches prédécoupées et cisaillées exposent l'acier nu. Un scellement des bords ou un ébavurage avant le formage mérite une question.
- Surface des rouleaux et résidus de décapage. Le polissage des rouleaux et le contrôle des résidus acides déterminent si le revêtement survit au formage. C'est détaillé dans notre article sur les exigences d'outillage en acier inoxydable pour le profilage et dans le guide sur les causes des rayures de surface en profilage.
Les normes de référence sont celles utilisées pour la tôle revêtue en Amérique du Nord et en Europe. ASTM A653 couvre la tôle galvanisée et revêtue d'aluminium, tandis que les acheteurs européens travaillent selon l' EN 10162 pour les tolérances des sections formées à froid. Exiger une norme nommée dans le contrat supprime l'ambiguïté sur ce que « conforme à la norme » signifie.
Une machine, plusieurs profils : le cas de la cassette
Un ensemble de serre ne fonctionne presque jamais sur un seul profil. La même serre exige des gouttières de colonne, des gouttières en porte-à-faux, des lanterneaux de faîtage et souvent un caniveau de drainage dans la même commande. Une ligne dédiée à un seul profil impose un changement d'outillage complet à chaque modification de commande, ce qui transforme une profileuse de gouttières de serre en trois machines en trois ans.
C'est là que l'approche par cassette devient rentable, et c'est la principale raison pour laquelle une profileuse de gouttières de serre dépasse une ligne dédiée à un profil unique. Le jeu de rouleaux et les arbres sont montés dans des cassettes qui se déclenchent sur un rail. Un changement de profil devient une opération mécanique plutôt qu'un projet de réoutillage. Beli a configuré des lignes qui passent d'une section à une autre en 2 à 3 heures environ. Notre guide sur le changement de profil par échange rapide en profilage décrit la séquence en détail.
| Modèle de production | Profils dans une commande | Impact du changement de profil |
|---|---|---|
| Ligne dédiée à un profil | 1 | Aucun, mais chaque nouveau profil exige une nouvelle machine |
| Cassette deux profils | 2 | Changement rapide, même équipe, faible chute |
| Cassette trois profils | 3 ou plus | Le meilleur choix pour les ensembles de serres multi-maisons |
La vitesse compte moins que ce que la plupart des acheteurs attendent. Le formage des gouttières tourne normalement entre 15 et 25 m/min, bien en dessous d'une ligne de tôle de couverture. Ce qui compte, c'est le temps de marche entre les arrêts, car une commande de serre est un lot de sections différentes et non une longue série continue.
Adapter la gouttière à la charge de drainage
Une gouttière n'est pas un drain. C'est un canal de collecte qui alimente une descente dimensionnée pour le plus violent orage que verra le site. Faire correspondre les deux évite la défaillance la plus courante dans la gestion de l'eau des serres : une section qui paraît suffisante sur le papier et qui déborde dès la première forte pluie.
Règle empirique utilisée sur les projets européens : la surface totale de toiture captée qui se draine dans une branche de gouttière doit rester dans la section vérifiée de la gouttière à l'intensité de pluie de calcul. En pratique, cela signifie qu'une serre de 5 mètres avec un toit entièrement vitré exige une gouttière plus profonde qu'une serre de 4 mètres avec la même culture, car la surface captée par colonne est plus grande et qu'une profileuse de gouttières de serre ne peut pas ajouter de capacité après coup.
Trois détails sont négligés :
- Entraxe des sorties. Trop peu de sorties et la gouttière se remplit même si la section est suffisante.
- Pente par mètre. Une petite erreur de pente sur 5 mètres devient un problème visible de stagnation à l'extrémité.
- Points de contact avec le film. Chaque support qui perce le revêtement doit être scellé. La bande revêtue montre sa défaillance au niveau du support bien avant que la section de gouttière ne cède.
La précision de coupe est directement liée à cela. Notre guide sur la variation de longueur des profils et la coupe en profilage explique pourquoi la coupe volante n'est pas optionnelle sur les lignes de gouttières, car quelques millimètres d'erreur de longueur deviennent un joint visible à chaque attache de support.
Ce qu'il faut demander avant de commander
Utilisez ceci comme une liste de présélection. Un fournisseur sûr répond aux six questions par écrit.
- Portée maximale par section et épaisseur de bande minimale correspondante pour cette portée.
- Plage d'épaisseur de bande en service et grades de revêtement prévus.
- Nombre de profils dans un jeu de cassettes et temps de changement de profil annoncé.
- Vitesse de formage en mètres par minute pour le profil comportant le plus de plis.
- Si le traitement des tranches de coupe est disponible sur la ligne.
- Périmètre de commande de la ligne : débandeur, dresseur, poinçonneuse et longueurs de coupe inclus ou chiffrés séparément.
Si un fournisseur ne répond pas à la question 1 par un chiffre, la profileuse de gouttières de serre que vous achetez est une plaque signalétique et non une machine. Notre roll forming machine RFQ guide explique comment structurer la demande, et la checklist d'audit d'usine couvre ce qu'il faut vérifier sur site. La manipulation des bobines compte plus qu'on ne le pense sur bande revêtue à fort tonnage, voir nos notes sur les systèmes de rayonnage pour bobines en profilage. Pour une vue plus large de la technologie, commencez par le guide des piliers puis par les machine de profilage à rouleaux.
FAQ
1. Qu'est-ce qu'une profileuse de gouttières de serre ? Une profileuse de gouttières de serre est une ligne de formage à froid qui transforme une bande d'acier revêtue en profils structurels de gouttière, utilisés pour couvrir l'espace entre les colonnes de serre et supporter la charge du film de toiture.
2. Quelle portée une profileuse de gouttières de serre peut-elle couvrir ? Les lignes à cassette d'entrée de gamme couvrent généralement des portées de 4.0 à 4.5 m, tandis que les portées de 5.0 à 6.0 m exigent un profil multi-pli plus profond, une bande plus épaisse et un train de rouleaux plus long.
3. Quel grade de revêtement convient le mieux aux gouttières de serre ? La bande galvanisée Z275 est un choix standard solide, et la bande revêtue d'un alliage zinc-aluminium-magnésium performe mieux dans les climats côtiers et humides grâce à sa progression de corrosion plus lente.
4. Une machine peut-elle produire plus d'un profil de gouttière ? Oui, une profileuse à cassette porte plusieurs jeux de rouleaux sur des rails, de sorte que deux ou trois profils peuvent être échangés en 2 à 3 heures environ sans réoutillage complet.
5. À quelle vitesse de formage une ligne de gouttières travaille-t-elle ? Les lignes de gouttières de serre tournent normalement entre 15 et 25 m/min, car le facteur limitant est le changement de profil et la planification des lots, et non la vitesse de formage brute.
6. La norme de revêtement compte-t-elle pour les tolérances des gouttières ? Oui, la tôle revêtue est normalement spécifiée selon ASTM A653 en Amérique du Nord, et les tolérances des sections formées à froid en Europe sont fixées par EN 10162, donc les deux doivent figurer au contrat.
7. Pourquoi les gouttières de serre se corrodent-elles au niveau des supports ? Les trous des supports percent le revêtement, les tranches de coupe et les perforations doivent donc être scellées ou traitées, sinon la corrosion y commence bien avant que la section de gouttière elle-même ne se dégrade.
8. Quelle précision doit avoir la longueur de coupe de la gouttière ? Une précision de coupe d'environ ±1 mm ou mieux est nécessaire, car une petite erreur de longueur se répète à chaque jonction de support et apparaît comme un joint visible sur toute la serre terminée.
9. Quelle vitesse de ligne et quelle plage d'épaisseur le devis doit-il préciser ? Demandez la vitesse nominale en mètres par minute avec la plage de service de la bande, par exemple 0.6 à 1.5 mm, et exigez les deux valeurs au contrat plutôt qu'une affirmation générique sur la vitesse.
10. Une coupe volante est-elle nécessaire pour les gouttières de serre ? Oui, parce qu'une coupe à la presse laisse une bavure et un bord déformé qui dépassent dans le profil, alors que la coupe volante conserve la précision de longueur sans arrêter la ligne.
Conclusion
Le choix d'une profileuse de gouttières de serre est une décision d'ingénierie, pas une décision de prix. Fixez d'abord la portée, puis adaptez le grade de revêtement et l'épaisseur de bande, puis décidez combien de profils la commande exige réellement. Une machine qui forme un seul profil et s'arrête coûte moins cher le premier jour et plus cher sur toute la durée du projet. Inscrivez les six points ci-dessus dans le contrat, faites un essai de réception sur bande revêtue de la nuance exacte que vous utiliserez en production, et la ligne s'amortira dès le premier ensemble multi-maisons.
Dernière mise à jour : 2026-10-07
Journal des modifications de l'article
- 2026-10-07: Généré #260 profilage structurel de serre, angle de sélection des systèmes de gouttières de serre.
Déclencheurs de la prochaine révision
- De nouvelles plages d'épaisseur de revêtement zinc-aluminium-magnésium entrant dans l'usage courant des serres.
- Révision des normes européennes de structure de serre sur les limites de portée ou de flèche.
- Temps de changement de profil à cassette en passe de descendre sous la marque des 2 heures.




