

Uma máquina de conformação por rolos para calha de estufa precisa fazer duas coisas ao mesmo tempo: formar um perfil estruturalmente rígido e manter a água fora da película do telhado por vinte anos. A maioria dos compradores especifica apenas pelo desenho do perfil e ignora a parte que decide o resultado: o vão. A calha que funciona em uma coluna Venlo de 4 metros suporta uma carga completamente diferente da que atravessa uma casa de 5 metros. Em mais de 15 anos e mais de 20 países, a Beli viu projetos de estufa avançarem ou pararem por causa dessa única decisão. Este guia cobre as seis especificações que importam, para você fazer a pré-seleção da máquina de conformação por rolos para calha de estufa certa antes de pedir um orçamento.
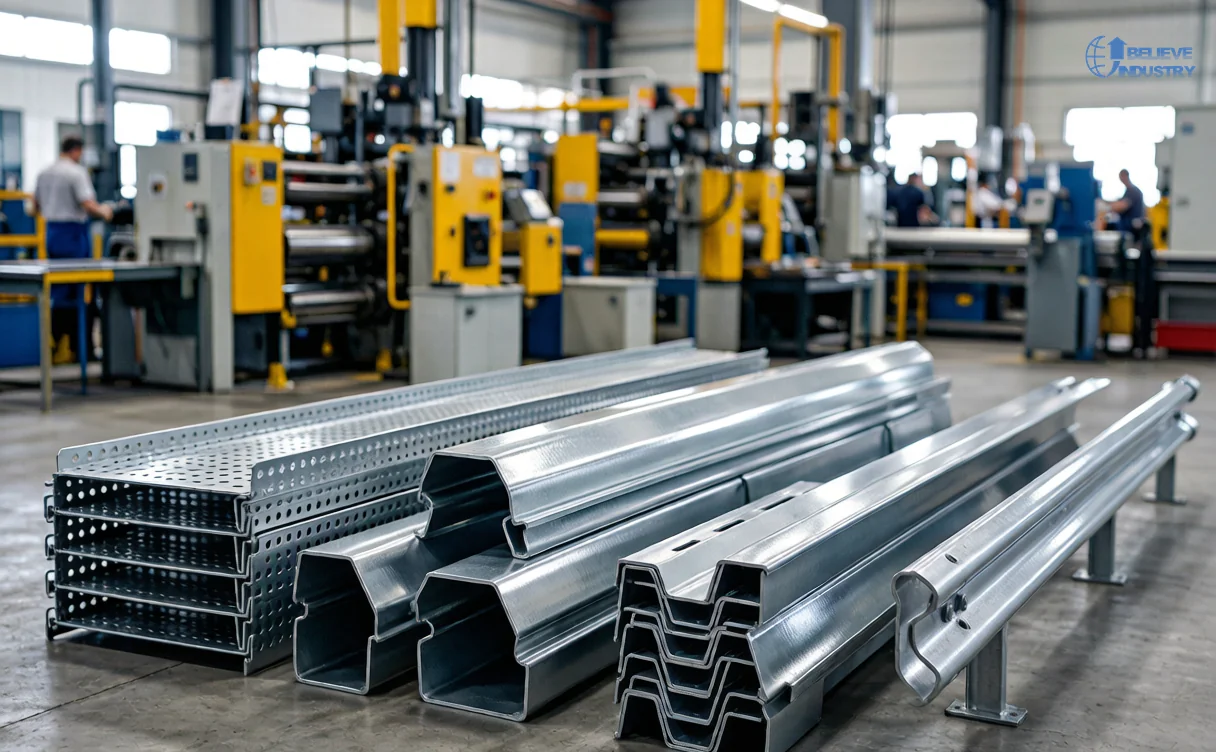
Resposta curta: Escolha uma máquina de conformação por rolos para calha de estufa dimensionada para o maior vão de coluna que você tem (4 a 5 m), capaz de processar fita pré-revestida de Z120 a Z275 e equipada com sistema de conformação por cassetes, para que as trocas de perfil levem horas em vez de dias.
Comece pelo vão, não pelo perfil
A calha é a espinha dorsal de uma estufa. Ela suporta a carga de vento, a carga de neve e a tensão da película entre as colunas. Mude o vão e você muda tudo o que vem a jusante.
Uma casa de 5 metros exige cerca de 25 por cento mais de flexão na calha do que uma casa de 4 metros com a mesma altura. O perfil pode parecer idêntico no papel, mas a espessura do aço, o retorno da aba e o número de dobras precisam aumentar. Por isso comprar uma máquina de conformação por rolos para calha de estufa que só forma calhas de 4 metros é um erro comum e caro: você recebe a máquina, mas não consegue produzir o produto que o projeto exige.
| Vão por casa | Seção de calha típica | Consequência prática para a máquina |
|---|---|---|
| 4.0 m a 4.5 m | Dobra única, cantilever padrão | Uma linha de cassete de entrada costuma bastar |
| 5.0 m a 6.0 m | Dobra dupla, retorno mais profundo, fita mais espessa | Exige trem de rolos mais longo e maior força de conformação |
| 6.5 m ou mais | Dobra múltipla reforçada | Normalmente é um projeto de engenharia sob medida, não uma máquina de catálogo |
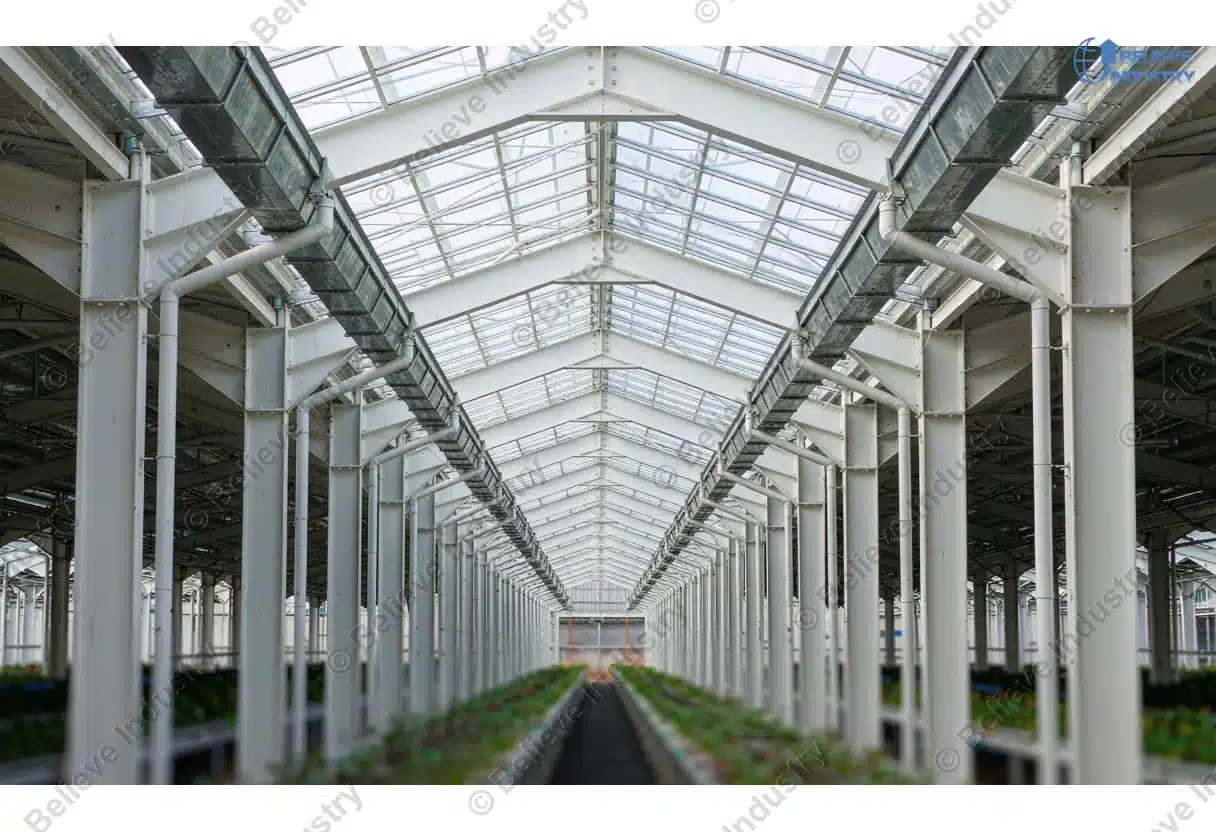
Peça a cada fornecedor a altura máxima de perfil que a máquina de conformação por rolos para calha de estufa consegue formar, não apenas a largura. Uma calha de estufa é profunda para os padrões de uma calha de chuva. Os rolos precisam ser dimensionados para toda a profundidade da seção, e essa é uma das razões pelas quais dimensionamos a máquina de conformação por rolos do tipo cassete para trabalhos com vários perfis largos, e não apenas para chapa.
As 6 especificações que definem a vida útil
As calhas vivem num microclima permanentemente úmido, quente e ácido. A condensação escorre pelo interior do perfil todas as noites, durante anos. O grau de revestimento é portanto a decisão mais barata de todo o projeto, e a máquina de conformação por rolos para calha de estufa só pode preservar o que a bobina já oferece.
- Grau de revestimento da fita. Z120 é aceitável para ambientes internos e estruturas de vida curta. Z275 oferece praticamente o dobro de vida do revestimento. A fita revestida com liga de zinco-alumínio-magnésio tem desempenho melhor que o zinco puro em climas salinos e úmidos, e é a escolha padrão para projetos costeiros.
- Definição da massa de revestimento. Especifique o revestimento em gramas por metro quadrado, por face ou no total. Um fornecedor que oferece “100 g” sem dizer se é face única ou dupla não está cotando um número comparável.
- Grau do aço base. DX51D ou um grau equivalente laminado a frio é o substrato normal. Confirme por escrito a faixa de resistência à tração e de cedência.
- Faixa de espessura da fita. Uma máquina dimensionada apenas para 0.6 mm vai recusar fita mais espessa de grau anticorrosivo. Peça a faixa de trabalho, por exemplo 0.6 a 1.5 mm.
- Tratamento anticorrosivo das bordas de corte. Bordas pré-cortadas e aparadas expõem aço nu. O selamento das bordas ou o deburring antes da conformação vale a pena perguntar.
- Acabamento da superfície dos rolos e resíduo de decapagem. O polimento dos rolos e o controle dos resíduos ácidos decidem se o revestimento sobrevive à conformação. Isso é detalhado em nossa guia de requisitos de ferramentas de conformação em aço inoxidável e no guia sobre os riscos na superfície de conformação por rolos e suas causas.
As normas aplicáveis são as mesmas usadas para chapa revestida na América do Norte e na Europa. ASTM A653 cobre chapa galvanizada e com revestimento de alumínio, enquanto os compradores europeus costumam trabalhar com EN 10162 para tolerâncias de perfis conformados a frio. Exigir uma norma nomeada no contrato elimina a ambiguidade sobre o que significa “dentro da especificação”.
Uma máquina, vários perfis: o caso da cassete
Um pacote de estufa quase nunca roda em um único perfil. A mesma casa precisa de calhas de coluna, calhas em balanço, respiros de cumeeira e, com frequência, um canal de drenagem no mesmo pedido. Uma linha dedicada a um único perfil significa uma troca completa de ferramental toda vez que o pedido muda, o que transforma uma máquina de conformação por rolos para calha de estufa em três máquinas ao longo de três anos.
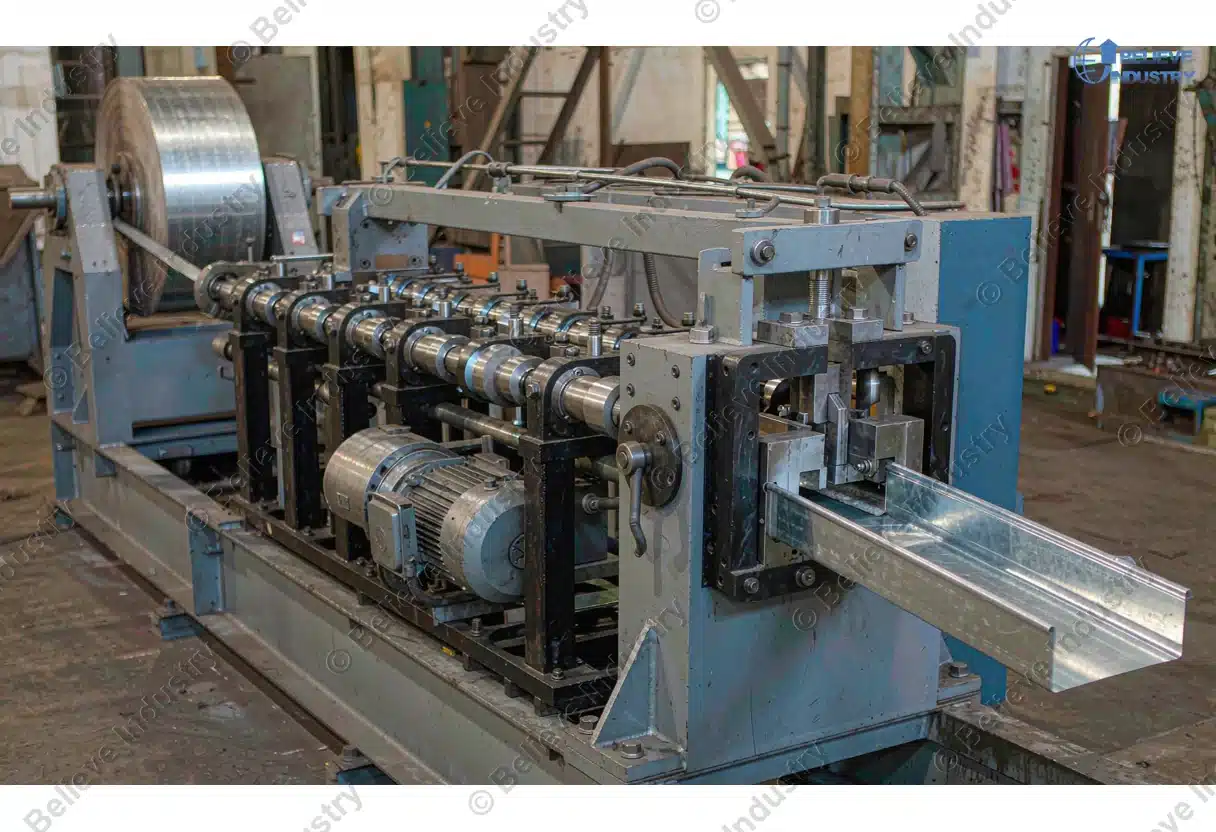
É aqui que a abordagem de cassete se paga, e é o maior motivo isolado para uma máquina de conformação por rolos para calha de estufa superar uma linha dedicada de perfil único. O conjunto de rolos e os eixos ficam em cassetes que deslizam para fora sobre um trilho. Uma troca de perfil vira uma operação mecânica em vez de um projeto de reequipamento. A Beli já configurou linhas que passam de duas ou mais seções em cerca de 2 a 3 horas. Nosso guia sobre troca rápida de perfil na conformação por rolos detalha a sequência completa.
| Modelo de produção | Perfis em um mesmo pedido | Impacto da troca |
|---|---|---|
| Linha dedicada de perfil único | 1 | Nenhum, mas cada novo perfil exige uma máquina nova |
| Cassete para dois perfis | 2 | Troca curta, mesma equipe, pouco descarte |
| Cassete para três perfis | 3 ou mais | Melhor opção para pacotes de estufa com várias casas |
A velocidade importa menos do que a maioria dos compradores espera. A conformação de calhas normalmente roda a 15 a 25 m/min, muito abaixo de uma linha de chapa de telhado. O que importa é o tempo de operação entre as paradas, porque um pedido de estufa é um lote de seções diferentes, e não uma longa produção contínua.
Casando a calha com a carga de drenagem
Uma calha não é um dreno. É um canal de coleta que alimenta um tubo de queda dimensionado para a pior tempestade que o terreno vai enfrentar. Casar os dois evita a falha mais comum na gestão de água da estufa: uma seção que parece adequada no papel e transborda na primeira chuva forte.
Regra prática usada em projetos europeus: a área total de captação do telhado que drena para um trecho de calha deve caber na seção transversal verificada da calha na intensidade de chuva de projeto. Na prática, isso significa que uma casa de 5 metros com telhado inteiramente de vidro precisa de uma calha mais profunda do que uma casa de 4 metros com a mesma cultura, porque a área de captação por coluna é maior e uma máquina de conformação por rolos para calha de estufa não aumenta a capacidade depois de instalada.
Três detalhes costumam ser esquecidos:
- Espaçamento das saídas. Saídas de menos e a calha enche mesmo quando a seção é adequada.
- Inclinação por metro. Um pequeno erro de inclinação ao longo de 5 metros vira um problema visível de acúmulo de água na ponta mais distante.
- Pontos de contato com a película. Cada suporte que perfura o revestimento precisa de selagem. A fita revestida mostra falha no suporte muito antes de a seção da calha falhar.
A precisão do corte está diretamente ligada a isso. Nosso guia sobre variação de comprimento de perfil e corte na conformação por rolos explica por que o corte voador não é opcional em linhas de calha, já que alguns milímetros de erro de comprimento viram uma folga visível em cada junta de suporte.
O que pedir antes de fazer o pedido
Use isto como uma lista de verificação para a pré-seleção. Um fornecedor confiante responde às seis perguntas por escrito.
- Vão máximo por seção e a espessura mínima de fita correspondente a esse vão.
- Faixa de trabalho de espessura da fita e os graus de revestimento para os quais foi projetada.
- Número de perfis em um conjunto de cassetes e o tempo de troca cotado.
- Velocidade de conformação em metros por minuto para o perfil com mais dobras.
- Se o tratamento das bordas de corte está disponível na linha.
- Escopo de controle da linha: desbobinador, nivelador, puncionador e comprimento de corte incluídos ou cotados separadamente.
Se um fornecedor não consegue responder ao ponto 1 com um número, a máquina de conformação por rolos para calha de estufa que você está comprando é uma placa de identificação, não uma máquina. Nosso roll forming machine RFQ guide explica como estruturar a solicitação, e a lista de verificação para auditoria de fábrica cobre o que verificar no local. O manuseio de bobinas importa mais do que as pessoas esperam com fita revestida de alta tonelagem, então veja nossas observações sobre sistemas de racks de armazenagem de bobinas para conformação por rolos. Para ter uma visão mais ampla da tecnologia, comece pelo guia de pilares sobre o máquina de perfilagem de rolos.
FAQ
1. O que é uma máquina de conformação por rolos para calha de estufa? Uma máquina de conformação por rolos para calha de estufa é uma linha de conformação a frio que transforma fita de aço revestida em perfis estruturais de calha, usados para ligar colunas de estufa e suportar a carga da película do telhado.
2. Qual vão uma máquina de conformação por rolos para calha de estufa consegue cobrir? As linhas de cassete de entrada normalmente cobrem vãos de 4.0 a 4.5 m em uma máquina de conformação por rolos para calha de estufa, enquanto vãos de 5.0 a 6.0 m exigem um perfil de dobra múltipla mais profundo, fita mais espessa e um trem de rolos mais longo.
3. Qual grau de revestimento é melhor para calhas de estufa? A fita galvanizada Z275 é uma escolha padrão sólida, e a fita revestida com liga de zinco-alumínio-magnésio se comporta melhor em climas costeiros e úmidos por causa da corrosão mais lenta.
4. Uma máquina produz mais de um perfil de calha? Sim, uma máquina de conformação por rolos do tipo cassete carrega vários conjuntos de rolos sobre trilhos, então dois ou três perfis podem ser trocados em cerca de 2 a 3 horas sem reequipamento completo.
5. Em que velocidade uma linha de calha opera? Linhas de calha de estufa normalmente operam a 15 a 25 m/min, porque o fator limitante é a troca de perfil e o planejamento de lotes, e não a velocidade bruta de conformação.
6. A norma de revestimento importa para as tolerâncias da calha? Sim, na América do Norte a chapa revestida normalmente é especificada pela ASTM A653, e na Europa as tolerâncias de perfis conformados a frio são definidas pela EN 10162, então ambas devem estar no contrato.
7. Por que as calhas de estufa corroem nos suportes? Os furos dos suportes perfuram o revestimento, então as bordas de corte e as perfurações precisam de selagem ou tratamento de borda, caso contrário a corrosão começa ali muito antes de a seção da calha se degradar.
8. Quão preciso deve ser o comprimento de corte da calha? É necessária uma precisão de corte de cerca de mais ou menos 1 mm ou melhor, porque um pequeno erro de comprimento se repete em cada junta de suporte e aparece como uma folga visível na casa acabada.
9. Que velocidade de linha e faixa de espessura a cotação deve especificar? Peça a velocidade nominal em metros por minuto junto com a faixa de trabalho da fita, por exemplo 0.6 a 1.5 mm, e exija os dois números no contrato em vez de uma afirmação genérica de velocidade.
10. O corte voador é necessário para calhas de estufa? Sim, porque o corte por prensa deixa uma rebarba e uma borda deformada que fica acima do perfil, enquanto o corte voador mantém a precisão de comprimento sem parar a linha.
Conclusão
Escolher uma máquina de conformação por rolos para calha de estufa é uma decisão de engenharia, não de preço. Defina primeiro o vão, depois ajuste o grau de revestimento e a espessura da fita a ele, e só então decida quantos perfis o pedido realmente precisa. Uma máquina que forma um perfil e para é mais barata no primeiro dia e mais cara durante toda a vida do projeto. Especifique os seis pontos acima no contrato, rode um teste de aceitação com fita revestida do grau exato que você usará em produção, e a linha se paga já no primeiro pacote de várias casas.
Última atualização: 2026-10-07
Registro de revisões do artigo
- 2026-10-07: Conteúdo gerado #260: conformação estrutural de estufa, ângulo de seleção do sistema de calha de estufa.
Gatilhos da próxima revisão
- Novas faixas de espessura de revestimento de zinco-alumínio-magnésio entrando no uso corrente em estufas.
- Normas europeias de estrutura de estufa revisando limites de vão ou deflexão.
- Tempos de troca de cassete melhorando abaixo da marca de 2 horas.