


A roll forming bearing failure kendini neredeyse hiç haber vermez. Merdane dönmeye devam eder, profil tolerans içinde kalır ve hat, bir rulman sıkışıp bir şekillendirme standı bobin ortasında durana kadar çalışır.
Maliyet rulman değildir. Çizilen mil, yatak gövdesi, kaybedilen iki gün ve kimsenin kaydığını fark etmediği son bir saatlik üretimin hurdasıdır.
Bu noktaya gelmeden önce beş sinyal ortaya çıkar. Her biri tesisin zaten sahip olduğu araçlarla ölçülebilir ve her birinin bir eşik değeri vardır.
Rulmanlar Neden Merdanelerden Önce Arızalanır
A 20 stand line carries 160 to 240 bearing positions. Every one of them takes the same radial load as the roll it supports, at a fraction of the roll’s visible wear. That is the asymmetry that makes roll forming bearing failure the first mechanical stop on most lines.
Merdaneler yavaş ve öngörülebilir biçimde aşınır, bu yüzden roller wear patterns okunabilir ve programlanabilir. Rulmanlar ise bir eğriyle arızalanır: uzun bir sessiz dönem, ardından hızlı bir düşüş. Bir rulman yolu soyulmaya başladığında kalan ömür haftalarla değil, çalışma saatleriyle ölçülür.
Yükün kendisi ölçülüdür. 1,5 mm galvanizli çelikte tipik bir şekillendirme standı, rulman başına 3 ila 8 kN görür. Bu rulmanları yok eden yük değildir. Sıcaklık, kirlenme ve montaj hatasıdır ve üçü de arızalanmadan önce bir kayıt bırakır.
Bu kayıt önemlidir çünkü duruş pahalıdır. Sıkışan bir standın kaybettirdiği üretim, bir yıllık saatlik işletme maliyeti takibinden daha pahalıya gelir ve hurda, paket kontrol edilene kadar fark edilmez.
Sinyal 1 ve Sinyal 2: Isı ve Ses
Isı, güvenebileceğiniz en erken sinyaldir. Gres ömrü, gresin referans sıcaklığının her 15 °C üzerinde yaklaşık olarak yarıya iner; bu yüzden komşularından 20 °C daha sıcak çalışan bir rulman ömrünü zaten dört kat hızla tüketiyordur.
Tetik değeri ortam sıcaklığı artı 25 °C, lityum gres için ise mutlak 70 °C olsun; hangisi önce gelirse. Ölçümü yatak gövdesinden kızılötesi tabanca ile, daha iyisi en ağır yüklenen standlarda sabit bir termokupl ile yapın.
Bir sıra serin rulmanın içindeki tek sıcak rulman, montaj veya yağlama sorunudur. Bütün bir standın sıcak çalışması ise aşırı dar merdane aralığına, tıkalı soğutma hattına ya da beslemesi durmuş bir yağlama hattına işaret eder.
Ses, hasarın rulmanın neresinde olduğunu söyler. Bir titreşim kalemi ya da zarf modunda bir ivmeölçer kullanın ve genel seviye yerine karakteristik frekansları okuyun. Dış bilezik hasarı BPFO'da, iç bilezik hasarı BPFI'da, yuvarlanma elemanı hasarı ise kafes frekansının yaklaşık iki katında görünür.
You do not need a full spectrum analyser. A handheld unit with an envelope or gE reading, taken monthly at the same point, catches the change. Anything above 4 gE or a 50 percent rise from the stand’s own baseline goes on the inspection list.
Isıyla ilgili bir nokta daha. Revizyondan hemen sonra sıcak çalışan bir rulman size montajı anlatır. İlk saati düşük hızda çalıştırın ve sıcaklığı kaydedin, çünkü kaçık bir yatak gövdesi bu aralıkta 15 °C fazlalık gösterir ve sonra bir daha anormal görünmez.
Sinyal 3 ile 5: Gres, Boşluk ve Akım
| Signal | Ne ölçülür | Tetiklemek | İlk bakılacak yer |
|---|---|---|---|
| Heat | Sabit noktada yatak sıcaklığı | Ortam + 25 °C veya 70 °C | Gres miktarı, soğutma, merdane aralığı |
| Sound | Zarf ivmesi, gE | 4 gE veya referansın üzeri | Rulman yolu hasarı, yağlama yetersizliği |
| Grease | Renk, doku, su içeriği | Koyu, taneli, süt gibi veya sızıntılı | Keçe durumu, yeniden yağlama aralığı |
| Axial play | Komparatör saati, eksenel itme | 0,10 mm üzeri veya ani basamak değişimi | Kilit somunu, adaptör burcu, ön yükleme |
| Current | Kararlı durumda tahrik akımı | Referansın %8 ila 12 üzeri | Ön yükleme, hizalama, merdane sıkışması |
Gres durumu tesisteki en ucuz testtir. Profil şekillendirmede rulman arızasının nadiren tek bir nedeni olur ve diğer nedenler izlerini gres üzerinde bırakır. Numuneyi yağlık memesinden değil, tahliye ağzından alın. Koyu ve taneli gres, katkı paketinin tükendiğini gösterir. Süt gibi bulanık gres, keçeden su geçtiğini gösterir ve hiçbir yeniden yağlama programı bunu geri kazandırmaz.
Eksenel boşluk, rulmandan önce üründe görünür. Ön yüklemesini kaybetmiş bir rulman merdanenin gezinmesine izin verir ve bu gezinme, şerit boyunca kalınlık değişimi olarak ortaya çıkar. Kesim boyu kaymaya başlarsa veya profilin bir flanşı kalın çıkıyorsa, yeniden ayarlamadan önce eksenel boşluğu kontrol edin. merdane aralığı boşluğu.
Tahrik akımı, diğer her şeyin özetidir. Kararlı durumda, aynı malzemede ve aynı hızda amper kaydedin. Bir standda yükselen eğilim, o standın bir yerinde artan sürtünme demektir ve rulman üç adaydan biridir. Önce merdane sıkışmasını ve kılavuz sürtünmesini eleyin.

Arıza Modunu Nedene Eşleştirin
Yüzey size ne olduğunu söyler, ne olduğu ise neyi değiştirmeniz gerektiğini.
| Arıza modu | Yüzeyde ne görünür | Kök neden | Çözüm |
|---|---|---|---|
| Yorulma soyulması | Yüklenen rulman yolu bölgesinde kabuklanma | Sınıf üstü yük veya tüketilmiş ömür | Daha büyük rulman veya değişim aralığını kabul etmek |
| Fretting korozyonu | Delik veya burç üzerinde pas rengi bantlar | Geçmede mikro hareket, gevşek kilit somunu | Geçme toleransını düzeltin, kilit somununu yeniden torklayın |
| Kirlenme | Çizikler, ezikler, donuk rulman yolu | Keçe arızası, yıkama suyu girişi, kirli gres | Keçe tipini değiştirin, yıkama uygulamasını gözden geçirin |
| Yağlama yetersizliği | Mavi veya renk değiştirmiş çelik, bulaşmış makaralar | Az yağlama, yanlış gres, tıkalı hat | Programı geri kurun, NLGI sınıfını ve baz yağı doğrulayın |
| Kaçıklık | Rulman yolu genişliği boyunca düzensiz aşınma | Gövde kaçık, mil sehimi var | Gövdeyi şimleyin, stand hizalamasını kontrol edin |
Fretting çoğu tesisi hazırlıksız yakalar. Pas gibi görünür, bu yüzden nem sorunu olarak ele alınır; oysa gerçek neden, burcuna hiç oturmamış bir rulmandır.
Bir rulmanı değiştirmeden önce taşıdığı merdaneyi kontrol edin. Muylusu aşınmış veya mili eğilmiş bir merdane, yeni rulmanı da eskisiyle aynı hızda yok eder ve roller material grade muylusunun taşlamaya gitmeden önce ne kadar aşınma kaldırabileceğini gösterir.
Rulmanı Suçlamadan Önce L10 Hesabını Yapın
Temel nominal ömür hesabı şu bağıntıyı izler ISO 281ve formül telefonda hesaplanacak kadar kısadır.
L10 = (C / P) üzeri p, bir milyon devirle çarpılır. Bilyalı rulmanlarda p 3'tür. Makaralı rulmanlarda p 10/3'tür.
Dinamik yükü 25 kN, gerçek yükü 5 kN olan bir rulmanla çalışan şekillendirme standını ele alın. Oran 5'tir ve 5'in küpü 125 olduğundan nominal ömür 125 milyon devirdir.
Bunu saate çevirin. 30 m/min hızda dönen 120 mm'lik bir merdane 79,6 rpm yapar, yani 125 milyon devir yaklaşık 26.000 çalışma saatidir. Yüzde 70 kullanımla üç vardiyada bu 17 aya denk gelir.
Şimdi ISO 281'in izin verdiği düzeltmeleri uygulayın. 70 °C yerine 90 °C'deki gres ömrü kabaca yarıya indirir, su kirlenmesi bir yarı daha alabilir. İki düzeltme 17 ayı 4 aya çevirir; aynı rulmanın bir hatta iki yıl, başka bir hatta sekiz ay dayanmasının nedeni budur.
Rulman seçim verileri ve montaj kılavuzu için SKF aynı mantık geçerlidir. Hız, yük ve sıcaklık sormadan rulman teklif eden bir tedarikçi size ömür tahmini vermemiştir.
Arızayı Erken Yakalayan Bir Kontrol Programı
| Interval | Görev | Tool | Record |
|---|---|---|---|
| Günlük | Her standı değişim sırasında hissedin ve dinleyin | El, gövdeye tornavida | Düne göre herhangi bir değişiklik |
| Haftalık | Tüm standların sıcaklık taraması | Kızılötesi tabanca | Sıcak nokta listesi |
| Aylık | Yüklenen standlarda zarf titreşimi | Titreşim kalemi | Stand başına eğilim |
| Üç aylık | Rulmanların 'undan gres numunesi | Görsel ve su kontrolü | Renk ve doku kaydı |
| Annually | Eksenel boşluk ve kilit somunu torku | Komparatör saati, tork anahtarı | Rulman başına boşluk değeri |
Programı iki kural işletir. Her zaman aynı noktadan okuyun ve değeri yazın. Önemli olan sayı değil, değişimdir.
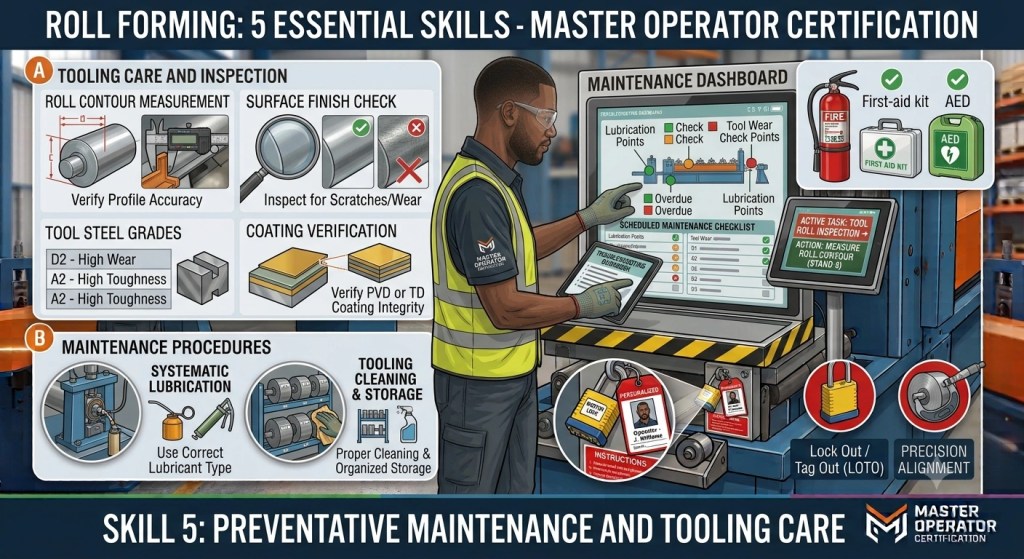
Birden fazla vardiya çalışan tesislerde bu, basınç ve yağ durumunu zaten izleyen daha geniş bir hidrolik ve tahrik sistemleri bakım planı içine doğal olarak oturur. Rulman verileri aynı kayıtta yer almalı ve bu kayıt bir fabrika kabul muayenesinin sırasında açık olmalıdır; böylece referans değerler hat sevk edilmeden önce kaydedilir.
SSS
1. Bir profil şekillendirme rulmanı için hangi sıcaklık çok sıcaktır? Ortam sıcaklığı artı 25 °C veya standart lityum gres için mutlak 70 °C üzeri, müdahale noktasıdır. Gres ömrü referans sıcaklığın her 15 °C üzerinde yarıya iner; bu yüzden sıcak bir rulman, arızalanmadan önce bile kısa ömürlü bir rulmandır.
2. Rulman sesini merdane sesinden nasıl ayırırım? Rulman hasarı hıza göre değişir ve rulman yolu frekanslarında tekrarlar. Merdane sesi temas desenini izler ve malzemeye göre değişir. Ses, hız değişiminden sonra perdesini kaybetmeden sürüyorsa rulmandan şüphelenin.
3. Profil şekillendirmede rulman arızası her zaman aşırı yükten mi kaynaklanır? Hayır. Şekillendirme standlarında bunun nedeni nadiren yüktür. Montaj hatası, su girişi ve yetersiz yağlama vakaların çoğunu açıklar ve üçü de yüzeyde kanıt bırakır.
4. Şekillendirme standı rulmanları ne sıklıkla yağlanmalı? Follow the bearing supplier’s interval, then shorten it if housing temperature is above 70 °C or washdown is present. Over-greasing is also a failure mode, so verify that the relief port is clear before adding volume.
5. Bir standda tek rulman değiştirebilir miyim? Bir milden çift olarak değiştirin ve mil dışarıdayken yatak deliğini kontrol edin. Aşınmış bir gövdedeki yeni rulman genellikle haftalar içinde arızalanır.
6. Fretting korozyonu neye benzer? Delikte veya adaptör burcunda pas rengi bantlar, rulman yolunda hasar yok. Bu, iç bileziğin mil üzerinde hareket ettiğini gösterir; yani yük değil, geçme veya kilit somunu sorunudur.
7. Merdane aralığı rulman ömrünü etkiler mi? Evet. Bir açıyı düzeltmek için aralığı kapatmak, ayırma kuvvetini ve tahrik akımını yükseltir. Aralık ayarından sonra akım tırmanıyorsa, düzeltmeyi rulman taşıyordur.
8. Profil şekillendirmede rulman arızası ne zaman ömrünün sonuna ulaşır? İlk sesle değil, ilk soyulmayla. Bir rulman yolunda kabuklanma başladığında kalan ömür çalışma saatleriyle ölçülür. Titreşim eğilimi ve gres durumu, değişimi planlamanız için pencereyi verir.
9. Yedek parça stoğunda neler olmalı? En ağır yüklenen standlarda kullanılan rulmanlar, ayrıca keçeler ve adaptör burçları. Yılda bir yapılan tam spare parts inventory kontrolü, düşük maliyetli bir parça yüzünden iki günlük duruşu önler.
10. Daha sıcak bir ortam rulman ömrünü azaltır mı? Azaltır ve tropikal tesislerde bu sık unutulur. 35 °C'lik bir tesiste 75 °C'de çalışan rulmanın marjı, aynı yükte olsa bile 20 °C'lik bir tesiste 60 °C'de çalışan aynı rulmandan daha düşüktür.
Sonuç
Profil şekillendirmede rulman arızası mekanik bir gizem değil, bir bakım okuma sorunudur. Isı, ses, gres, boşluk ve akım, merdane sıkışmadan önce hareket eder ve her birini ölçmek ucuzdur.
Beş eşiği belirleyin, sabit noktalardan okuyun ve yazın. Gelecek yıl arızalanacak stand hangisi olduğunu şimdiden söylüyordur.
Beli Rollforming, 15 yılı aşkın deneyimle rulo şekillendirme makineleri ön boyalı, galvanizli ve yüksek mukavemetli çelik için, rulman seçimi hat hızına ve çalışma döngüsüne uygun şekilde. 2005'ten beri ve 50'den fazla ülkede, uzun ömürlü olan hatlar bakım kayıtlarının ilk günden itibaren tutulduğu hatlardır.
Son güncelleme: 2026-11-04
Makale Değişiklik Günlüğü
- 2026-11-04: İlk yayın. Eşik değerleriyle beş uyarı sinyali, yüzey izleriyle beş arıza modu, sıcaklık ve kirlenme düzeltmeleriyle L10 örneği, beş aralıklı kontrol programı.
Sonraki İnceleme Tetikleyicileri
- Ömür düzeltme faktörlerini değiştiren bir ISO 281 revizyonu
- Bir rulman tedarikçisinin gres sıcaklık referansını değiştirmesi
- Adaptör burcu geçmelerine bağlanan fretting üzerine yeni saha verisi

 Türkçe