


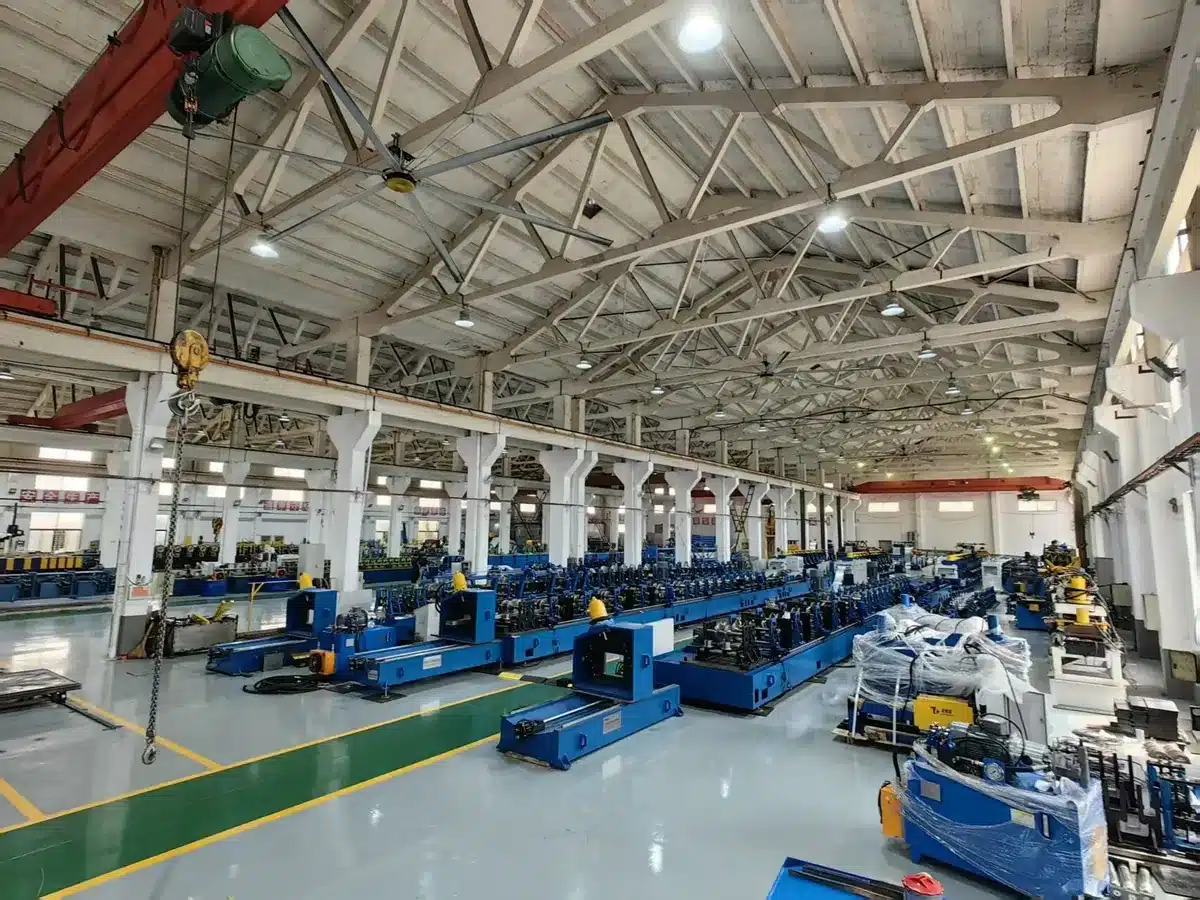
A roll forming bearing failure kündigt sich fast nie an. Die Walze dreht weiter, das Profil bleibt in der Toleranz, und die Linie läuft, bis ein Lager frisst und ein Umformgerüst mitten im Bund ausfällt.
Teuer ist nicht das Lager. Teuer sind die eingelaufene Welle, das Gehäuse, zwei verlorene Tage und der Ausschuss aus der letzten Stunde, in der niemand ein Abdriften bemerkt hat.
Fünf Signale zeigen sich vorher. Jedes lässt sich mit Werkzeugen messen, die im Werk ohnehin vorhanden sind, und jedes hat einen Schwellenwert.
Warum Lager vor den Walzen ausfallen
A 20 stand line carries 160 to 240 bearing positions. Every one of them takes the same radial load as the roll it supports, at a fraction of the roll’s visible wear. That is the asymmetry that makes roll forming bearing failure the first mechanical stop on most lines.
Walzen verschleißen langsam und vorhersehbar, weshalb sich roller wear patterns lesen und einplanen lassen. Lager fallen dagegen nach einer Kurve aus: lange unauffällig, dann ein steiler Abfall. Sobald eine Laufbahn erste Abplatzungen zeigt, zählt die Restlebensdauer in Betriebsstunden, nicht in Wochen.
Die Last selbst ist mäßig. Ein typisches Umformgerüst für 1,5 mm verzinkten Stahl sieht 3 bis 8 kN pro Lager. Was diese Lager zerstört, ist nicht die Last. Es sind Temperatur, Verunreinigung und Montagefehler, und alle drei hinterlassen eine Spur, bevor sie versagen.
Diese Spur ist wichtig, weil der Stillstand teuer ist. Ein festgefahrenes Gerüst kostet mehr an verlorener Produktion als die Betriebskosten pro Stunde eines ganzen Jahres, und der Ausschuss fällt erst bei der Prüfung des Bundes auf.
Signal 1 und Signal 2: Wärme und Geräusch
Wärme ist das früheste Signal, dem Sie trauen können. Die Fettlebensdauer halbiert sich etwa alle 15 °C über der Referenztemperatur des Fetts. Ein Lager, das 20 °C heißer läuft als seine Nachbarn, verbraucht seine Lebensdauer also bereits viermal so schnell.
Setzen Sie den Auslösewert auf Umgebung plus 25 °C oder absolut 70 °C bei Lithiumfett, je nachdem, was zuerst erreicht ist. Messen Sie am Gehäuse mit einer Infrarotpistole, besser noch mit einem fest montierten Thermoelement an den am stärksten belasteten Gerüsten.
Ein einzelnes heißes Lager in einer Reihe kühler Lager ist ein Montage- oder Schmierproblem. Ein ganzes heißes Gerüst deutet auf zu engen Walzenspalt, eine verstopfte Kühlleitung oder eine Schmierleitung, die nichts mehr fördert.
Das Geräusch sagt Ihnen, wo im Lager der Schaden sitzt. Nutzen Sie einen Schwingungsstift oder einen Beschleunigungsaufnehmer im Hüllkurvenmodus und lesen Sie die Kennfrequenzen statt des Gesamtpegels. Ein Außenringschaden zeigt sich bei BPFO, ein Innenringschaden bei BPFI, und ein Wälzkörperschaden etwa bei der doppelten Käfigfrequenz.
You do not need a full spectrum analyser. A handheld unit with an envelope or gE reading, taken monthly at the same point, catches the change. Anything above 4 gE or a 50 percent rise from the stand’s own baseline goes on the inspection list.
Noch ein Punkt zur Wärme. Ein Lager, das direkt nach einer Überholung heiß läuft, sagt Ihnen etwas über die Montage. Fahren Sie die erste Stunde mit reduzierter Drehzahl und protokollieren Sie die Temperatur, denn ein schief sitzendes Gehäuse zeigt in diesem Fenster 15 °C Überschuss und wirkt danach nie wieder auffällig.
Signal 3 bis 5: Fett, Spiel und Strom
| Signal | Was messen | Auslösen | Erste Anlaufstelle |
|---|---|---|---|
| Heat | Gehäusetemperatur an einem festen Punkt | Umgebung + 25 °C oder 70 °C | Fettmenge, Kühlung, Walzenspalt |
| Sound | Hüllkurvenbeschleunigung, gE | 4 gE oder 50 % über Basislinie | Laufbahnschaden, Schmierstoffmangel |
| Grease | Farbe, Textur, Wassergehalt | Dunkel, körnig, milchig oder austretend | Dichtungszustand, Nachschmierintervall |
| Axial play | Messuhr, axialer Druck | Über 0,10 mm oder sprunghafte Änderung | Nutmutter, Spannhülse, Vorspannung |
| Current | Antriebsstrom im Beharrungszustand | 8 bis 12 % über Basislinie | Vorspannung, Ausrichtung, klemmende Walze |
Der Fettzustand ist die günstigste Prüfung im Werk. Ein Lagerschaden beim Walzprofilieren hat selten eine einzige Ursache, und im Fett hinterlassen die anderen Ursachen ihre Spuren. Nehmen Sie die Probe am Entlastungsaustritt, nicht am Schmiernippel. Dunkles, körniges Fett heißt, das Additivpaket ist verbraucht. Milchiges Fett heißt, Wasser dringt an der Dichtung vorbei, und das holt kein Nachschmierplan zurück.
Axialspiel zeigt sich im Produkt, bevor es im Lager sichtbar wird. Ein Lager, das seine Vorspannung verloren hat, lässt die Walze wandern, und dieses Wandern erscheint als Dickenstreuung über die Bandbreite. Wenn die Ablänglänge zu wandern beginnt oder eine Flanschseite des Profils zu dick läuft, prüfen Sie das Axialspiel, bevor Sie den der Walzenspalt neu gesetzt wird.
Der Antriebsstrom ist die Summe von allem anderen. Protokollieren Sie den Strom im Beharrungszustand, gleiches Material, gleiche Geschwindigkeit. Ein steigender Trend an einem Gerüst bedeutet mehr Reibung irgendwo in diesem Gerüst, und das Lager ist einer von drei Kandidaten. Schließen Sie zuerst klemmende Walzen und Führungsreibung aus.

Schadensbild und Ursache zusammenbringen
Die Oberfläche sagt, was passiert ist, und was passiert ist, sagt, was Sie ändern müssen.
| Schadensbild | Was die Oberfläche zeigt | Ursache | Lösung |
|---|---|---|---|
| Ermüdungsabplatzungen | Abplatzungen in der belasteten Laufbahnzone | Last über Nennwert oder verbrauchte Lebensdauer | Größeres Lager oder kürzeres Wechselintervall akzeptieren |
| Passungsrost (Fretting) | Rostfarbene Bänder am Bohrungsinnern oder an der Hülse | Mikrobewegung in der Passung, lockere Nutmutter | Passtoleranz korrigieren, Nutmutter nachziehen |
| Verunreinigung | Riefen, Eindrücke, matte Laufbahn | Dichtungsschaden, Wasser beim Abspritzen, verschmutztes Fett | Dichtungstyp wechseln, Reinigungspraxis prüfen |
| Schmierstoffmangel | Blauer oder verfärbter Stahl, verschmierte Wälzkörper | Zu wenig Fett, falsches Fett, verstopfte Leitung | Plan wiederherstellen, NLGI-Klasse und Grundöl prüfen |
| Fluchtungsfehler | Ungleichmäßiger Verschleiß über die Laufbahnbreite | Gehäuse nicht rechtwinklig, Wellendurchbiegung | Gehäuse unterlegen, Gerüstausrichtung prüfen |
Passungsrost überrascht die meisten Betriebe. Er sieht aus wie Rost und wird deshalb als Feuchtigkeitsproblem behandelt, während die eigentliche Ursache ein Lager ist, das nie auf seiner Hülse aufgesessen hat.
Prüfen Sie vor dem Lagertausch die Walze, die das Lager trägt. Eine Walze mit eingelaufenem Zapfen oder verbogener Welle zerstört ein neues Lager im gleichen Tempo wie das alte, und die roller material grade sagt Ihnen, wie viel Verschleiß der Zapfen verträgt, bevor er geschliffen werden muss.
Rechnen Sie L10, bevor Sie das Lager beschuldigen
Die nominelle Lebensdauer folgt ISO 281, und die Formel ist kurz genug für eine Berechnung am Handy.
L10 = (C / P) hoch p, multipliziert mit einer Million Umdrehungen. Für Kugellager ist p = 3. Für Rollenlager ist p = 10/3.
Nehmen Sie ein Umformgerüst mit einem Lager, das für 25 kN dynamische Tragzahl ausgelegt ist, bei 5 kN tatsächlicher Last. Das Verhältnis ist 5, und 5 hoch 3 ist 125, also beträgt die Lebensdauer 125 Millionen Umdrehungen.
Rechnen Sie das in Stunden um. Eine Walze mit 120 mm Durchmesser läuft bei 30 m/min mit 79,6 rpm, also sind 125 Millionen Umdrehungen etwa 26.000 Betriebsstunden. Im Dreischichtbetrieb mit 70 Prozent Auslastung sind das 17 Monate.
Wenden Sie nun die Korrekturen an, die ISO 281 zulässt. Fett bei 90 °C statt 70 °C halbiert die Lebensdauer etwa, und Wasserverunreinigung kann noch einmal die Hälfte kosten. Zwei Korrekturen machen aus 17 Monaten 4, und deshalb hält dasselbe Lager auf einer Linie zwei Jahre und auf einer anderen acht Monate.
Daten zur Lagerauswahl und Montagehinweise von SKF folgen derselben Logik. Ein Lieferant, der ein Lager anbietet, ohne nach Drehzahl, Last und Temperatur zu fragen, hat Ihnen keine Lebensdauerabschätzung geliefert.
Ein Prüfplan, der früh anschlägt
| Interval | Aufgabe | Tool | Record |
|---|---|---|---|
| Täglich | Fühlen und hören an jedem Gerüst beim Rüsten | Hand, Schraubendreher ans Gehäuse | Jede Veränderung gegenüber gestern |
| Wöchentlich | Temperaturscan aller Gerüste | Infrarotpistole | Liste der heißen Stellen |
| Monatlich | Hüllkurvenschwingung an belasteten Gerüsten | Schwingungsstift | Trend pro Gerüst |
| Vierteljährlich | Fettprobe aus 10 % der Lager | Sichtprüfung und Wassercheck | Protokoll zu Farbe und Textur |
| Annually | Axialspiel und Anzugsmoment der Nutmutter | Messuhr, Drehmomentschlüssel | Spielwert pro Lager |
Zwei Regeln machen den Plan wirksam. Messen Sie immer an derselben Stelle, und schreiben Sie den Wert auf. Entscheidend ist die Veränderung, nicht die Zahl.
In Betrieben mit mehreren Schichten fügt sich das nahtlos in einen übergeordneten Wartungsplan für Hydraulik und Antriebe ein, der Druck und Ölzustand ohnehin erfasst. Lagerdaten gehören ins gleiche Protokoll, und dieses Protokoll sollte bei einer Werksabnahme offen vorliegen, damit die Basislinie festgehalten ist, bevor die Linie ausgeliefert wird.
FAQ
1. Welche Temperatur ist für ein Lager beim Walzprofilieren zu heiß? Der Handlungspunkt liegt über Umgebung plus 25 °C oder über absolut 70 °C bei Standard-Lithiumfett. Die Fettlebensdauer halbiert sich alle 15 °C über der Referenztemperatur, ein heißes Lager ist also schon vor dem Ausfall ein kurzlebiges Lager.
2. Wie unterscheide ich Lagergeräusch von Walzengeräusch? Lagerschäden ändern sich mit der Drehzahl und wiederholen sich bei den Laufbahnfrequenzen. Walzengeräusch folgt dem Kontaktmuster und ändert sich mit dem Material. Bleibt der Ton bei einer Drehzahländerung in der Tonhöhe gleich, verdächtigen Sie das Lager.
3. Ist ein Lagerschaden beim Walzprofilieren immer auf Überlastung zurückzuführen? Nein. An Umformgerüsten verursacht die Last ihn selten. Montagefehler, eindringendes Wasser und zu wenig Schmierstoff erklären die meisten Fälle, und alle drei hinterlassen Spuren auf der Oberfläche.
4. Wie oft sollten Lager in Umformgerüsten geschmiert werden? Follow the bearing supplier’s interval, then shorten it if housing temperature is above 70 °C or washdown is present. Over-greasing is also a failure mode, so verify that the relief port is clear before adding volume.
5. Kann ich ein einzelnes Lager in einem Gerüst tauschen? Tauschen Sie das Paar auf einer Welle und prüfen Sie die Gehäusebohrung, solange die Welle ausgebaut ist. Ein neues Lager in einem ausgeschlagenen Gehäuse fällt meist innerhalb von Wochen aus.
6. Wie sieht Passungsrost aus? Rostfarbene Bänder am Bohrungsinnern oder an der Spannhülse, ohne Schaden an der Laufbahn. Das bedeutet, der Innenring hat sich auf der Welle bewegt. Das ist ein Passungs- oder Nutmutterproblem, kein Lastproblem.
7. Beeinflusst der Walzenspalt die Lagerlebensdauer? Ja. Ein engerer Spalt zum Korrigieren eines Winkels erhöht die Trennkraft und den Antriebsstrom. Steigt der Strom nach einer Spaltkorrektur, trägt das Lager die Korrektur mit.
8. Wann ist ein Lagerschaden beim Walzprofilieren am Ende der Lebensdauer? Beim ersten Ausbruch, nicht beim ersten Geräusch. Sobald eine Laufbahn abplatzt, zählt die Restlebensdauer in Betriebsstunden. Schwingungstrend und Fettzustand geben Ihnen das Zeitfenster für die Planung des Wechsels.
9. Was sollte ein Ersatzteillager enthalten? Die Lager der am stärksten belasteten Gerüste, dazu Dichtungen und Spannhülsen. Eine vollständige spare parts inventory einmal im Jahr verhindert einen zwei Tage langen Stillstand wegen eines günstigen Bauteils.
10. Senkt eine höhere Umgebungstemperatur die Lagerlebensdauer? Ja, und das wird in tropischen Werken oft vergessen. Ein Lager bei 75 °C in einem Werk mit 35 °C hat weniger Reserve als dasselbe Lager bei 60 °C in einem Werk mit 20 °C, selbst bei gleicher Last.
Fazit
Ein Lagerschaden beim Walzprofilieren ist ein Messproblem der Wartung, kein mechanisches Rätsel. Wärme, Geräusch, Fett, Spiel und Strom verändern sich, bevor die Walze frisst, und jedes davon ist günstig zu messen.
Legen Sie die fünf Schwellenwerte fest, messen Sie an festen Punkten, und schreiben Sie die Werte auf. Das Gerüst, das nächstes Jahr ausfällt, sagt Ihnen heute schon, welches es ist.
Beli Rollforming baut Walzprofiliermaschinen for prepainted, galvanized and high strength steel, with bearing selection matched to line speed and duty cycle. Since 2005 and across 50+ countries, the lines that last are the ones where the maintenance log started on day one.
Zuletzt aktualisiert: 2026-11-04
Änderungshistorie des Artikels
- 2026-11-04: Erste Veröffentlichung. Fünf Warnsignale mit Schwellenwerten, fünf Schadensbilder mit Oberflächenmerkmalen, ein durchgerechnetes L10-Beispiel mit Temperatur- und Verunreinigungskorrekturen, ein Prüfplan mit fünf Intervallen.
Auslöser der nächsten Überprüfung
- Überarbeitung von ISO 281, die die Lebensdauerfaktoren ändert
- Ein Lagerlieferant ändert seine Referenztemperatur für Fett
- Neue Felddaten zu Passungsrost durch Spannhülsenpassungen

 Deutsch