


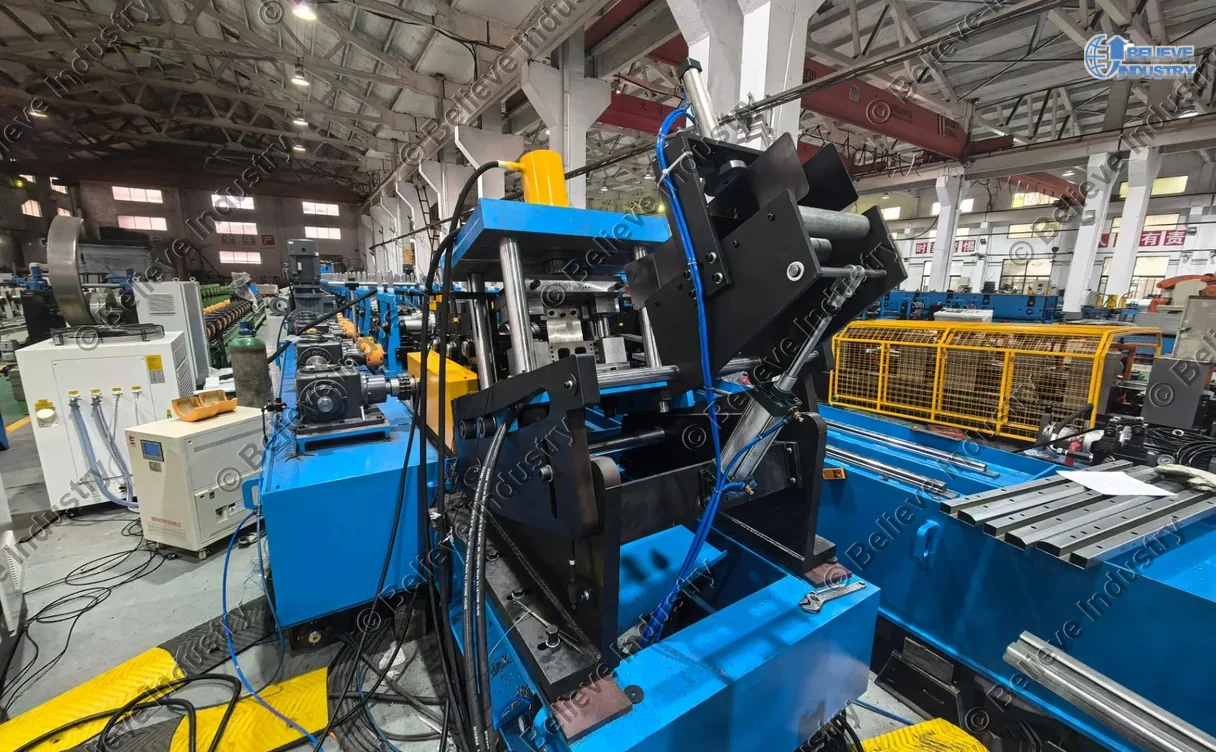




Eine Rollformanlage für Kfz-Stoßfängerträger formt hochfestes Stahlcoil in einer durchgehenden Linie zu einem geschlossenen, gebogenen Stoßfängerträger. An einem Ende läuft das Coil ein, am anderen kommt ein gestanzter, lasergeschweißter, gebogener und auf Länge geschnittener Träger heraus.
Stoßfängerträger sind Sicherheitsbauteile. Ein Band von 1.0 bis 1.6 mm Dicke mit einer Streckgrenze bis 1180 MPa muss seine Form beim Umformen, Schweißen und Biegen behalten. Ein kleiner Fehler in der Lochposition oder der Profilbreite zeigt sich später in der Montagevorrichtung.
Beli Rollforming baut jede Rollformanlage für Kfz-Stoßfängerträger um das von Ihnen gelieferte Profil herum. Wir fertigen kundenspezifische Rollformanlagen seit 2005 und haben 500+ Anlagen in 50+ Länder geliefert.
Was ist ein Kfz-Stoßfängerträger
Ein Kfz-Stoßfängerträger ist das querliegende Stahlbauteil hinter der Stoßfängerverkleidung. Er leitet die Aufpralllast in die beiden Crashboxen und die Fahrzeuglängsträger ein. Er trägt zudem die Befestigungsbohrungen für Sensoren, Abschleppösen und die Verkleidung selbst.
Pkw-Träger bestehen aus höchstfestem Stahl. Die Streckgrenze erreicht 1180 MPa bei Güten wie CR1180T/950Y-MS. Die Dicke bleibt zwischen 1.0 und 1.6 mm, um das Gewicht niedrig zu halten. Beide Werte stammen aus der Profilzeichnung, nicht aus einem Katalog.
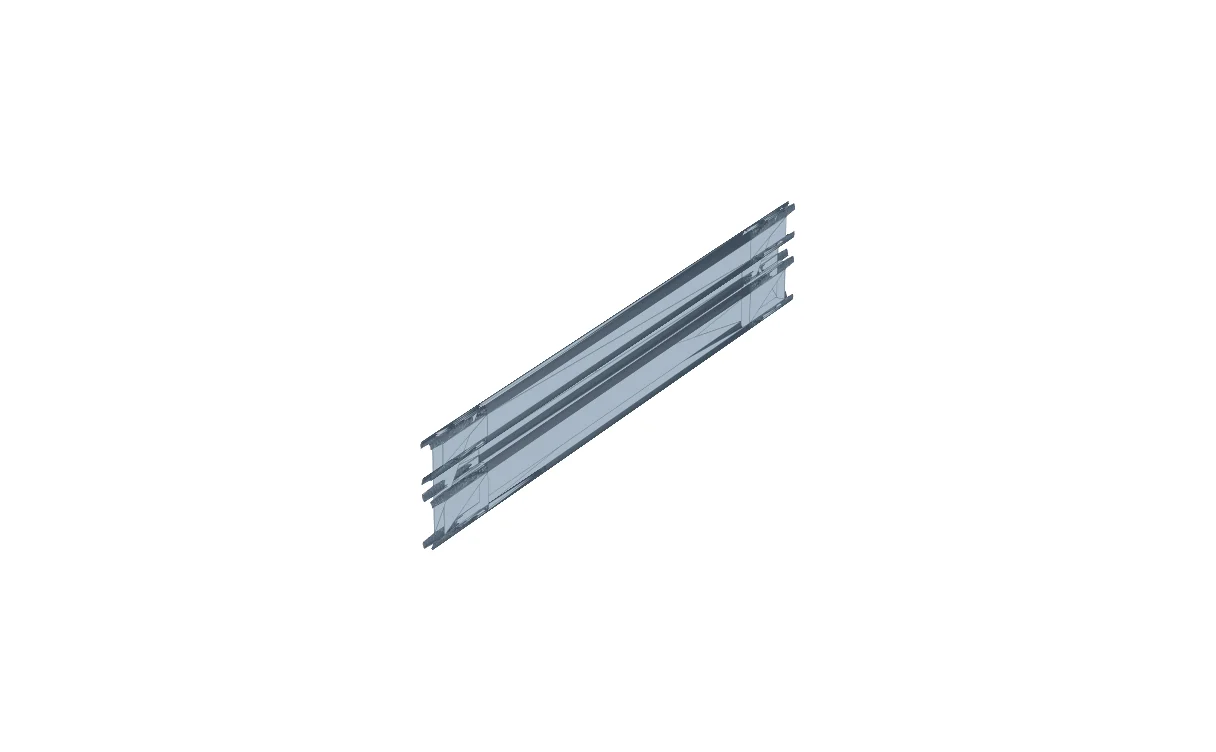
Der Querschnitt ist geschlossen. Ein Band wird zu zwei übereinanderliegenden Kammern gefaltet, und eine Laserschweißnaht schließt die Fügestelle über die gesamte Länge. Der Beispielquerschnitt auf dieser Seite misst 38.0 mm in der Breite und 121.5 mm in der Höhe. Das ist ein typischer Zweikammer-Stoßfängerträger, keine feste Norm.
Ein gepresster Träger braucht für jedes Modell ein eigenes Werkzeug. Eine Rollformanlage für Kfz-Stoßfängerträger arbeitet mit einem Umformrollensatz und ändert das Lochbild über Schnellwechsel-Stanzwerkzeuge und Programmeinstellungen. Für eine Baureihe mit gemeinsamem Querschnitt senkt das die Werkzeugkosten pro Variante.
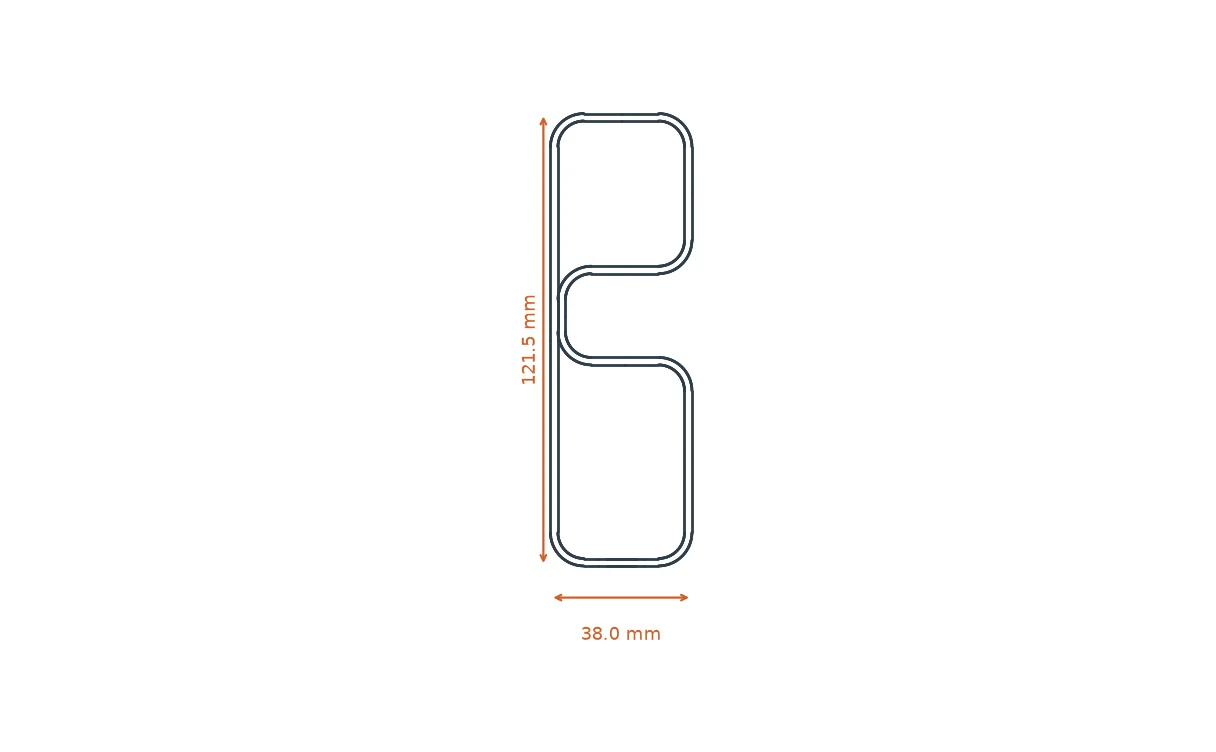
Diese Rollformanlage für Kfz-Stoßfängerträger fertigt einen geschlossenen Zweikammer-Querschnitt von 38.0 mm x 121.5 mm.
Was ist eine Rollformanlage für Kfz-Stoßfängerträger
Eine Rollformanlage für Kfz-Stoßfängerträger ist eine durchgehende Produktionslinie, die hochfestes Stahlband abwickelt, richtet, stanzt, rollformt, laserschweißt, biegt, schneidet, entgratet und zu fertigen Stoßfängerträgern verarbeitet. Eine typische Linie fährt 26 Umformstufen bei bis zu 20 m/min und hält die Gesamtprofiltoleranz innerhalb von ±0.5 mm.
Drei Stationen unterscheiden diese Rollformanlage für Kfz-Stoßfängerträger von einer Standard-Rollformanlage. Eine 6000 W Portal-Laserschweißanlage schließt die Profilnaht. Eine Inline-Biegeeinheit mit drei Stufen biegt den geschweißten Träger auf die Karosseriekontur. Ein 6-Achs-Roboter entgratet beide Schnittenden, bevor das Teil die Linie verlässt.
Die Umformstraße einer Rollformanlage für Kfz-Stoßfängerträger arbeitet mit Gerüsten aus HT300-Grauguss, Getriebeantrieb und Passfedernuten an jeder Umformstufe. Die Umformrollen bestehen aus Cr12MoV, auf HRC 58-62 gehärtet und auf CNC-Drehmaschinen geschliffen. Die Wellen bestehen aus 40Cr, 80 mm Durchmesser, vergütet. Gussgerüste sind entscheidend, wenn die Linie im Zweischichtbetrieb auf 1180 MPa Material läuft.
Zwei unabhängige Umformstraßen stehen auf einer gemeinsamen Bodenschiene. Eine herausfahren, die andere hineinfahren, und ein zweites Profil fertigen, ohne die Linie umzubauen. Dieses Layout nutzen wir, wenn ein Kunde zwei Träger aus demselben Coil, aber mit unterschiedlichen Werkzeugen fertigt.
Bei einer Rollformanlage für Kfz-Stoßfängerträger richtet sich die Anzahl der Umformstufen nach der Profilzeichnung, nicht nach einer Standardmaschinengröße. Stichplan, Gerüstabstand und Übersetzungsverhältnis werden festgelegt, bevor die erste Umformrolle gefertigt wird. Der nachfolgende Leitfaden zeigt, wie diese Auslegung erfolgt.
Wie eine Rollformanlage ausgelegt wird
So arbeitet die Linie, Station für Station
Das Band hält zwischen diesen Stationen nie an. Genau darauf kommt es bei einer Rollformanlage für Kfz-Stoßfängerträger an. Servovorschübe, Schweißanlage und fliegende Schere beziehen ihre Taktung aus demselben Linien-Drehgeber.
| Station | Vorgang | Kontrollpunkt |
|---|---|---|
| 1. Hydraulischer Abwickler | Automatischer Bandablauf mit hydraulischer Spreizung und pneumatischer Scheibenbremse | 5 t Coil, 508 oder 610 mm Innendurchmesser, bis 1500 mm Außendurchmesser, Band bis 400 mm breit |
| 2. Scheren- und Stumpfschweißstation | Schneidet die unregelmäßigen Enden zweier Coils ab und verbindet sie | Verbindung in unter 3 Minuten fertig, Linie läuft weiter |
| 3. Leveler | Vier obere und fünf untere Rollen, GCr15 auf HRC 58-62 gehärtet, hartverchromt | Ebenes Band vor der Stanze |
| 4. Servovorschub und Hydraulikstanze | NC-400-Servovorschub taktet das Band unter ein Einstationswerkzeug | ±0.1 mm je 200 mm Schritt, ±0.2 mm je 500 mm Schritt |
| 5. Umformstraße | 26 Umformstufen plus Hilfsrollen, Gussgerüste, Getriebeantrieb, Sprühkühlung an jeder Stufe | 1.0-1.6 mm Band, Streckgrenze bis 1180 MPa |
| 6. Portal-Laserschweißanlage | 6000 W, Dauerstrich oder gepulst, wassergekühlt, schließt die Profilnaht | 0-8 m/min Schweißgeschwindigkeit bestimmt die endgültige Linien-Geschwindigkeit |
| 7. Inline-Biegeeinheit | Drei Biegestufen mit 85 mm Wellen biegen den geschweißten Träger | Karosseriekontur abgestimmt auf die Karosseriezeichnung |
| 8. Servo-Mitlaufschnitt | Viersäulen-Hydraulikschere mit einem Obermesser und zwei Untermessern | ±1 mm Schnittlänge, etwa 6 mm Materialverlust |
| 9. Roboterentgratung | 6-Achs-Roboter, 180 kg Traglast, 2702 mm Reichweite, automatischer Werkzeugwechsler | ±0.2 mm Wiederholgenauigkeit an beiden Enden |
| 10. Auslauftisch | Schräge, nicht angetriebene Ablage, geschnittene Teile rutschen zum Bediener | Kein Antrieb, keine zusätzliche Steuerung |
Die Stanzwerkzeuge dieser Rollformanlage für Kfz-Stoßfängerträger sind Schnellwechseleinheiten. Zwei Werkzeugsätze decken die beiden Querschnitte in der Doppelstraßen-Anordnung ab. Ober- und Unterwerkzeugplatten bestehen aus 45 carbon steel, die Arbeitsteile aus SKD11, gehärtet auf HRC 58-62.
Bei dieser Rollformanlage für Kfz-Stoßfängerträger trägt die Lochposition die engste Toleranz. Sie über ein ganzes Coil zu halten ist eine andere Aufgabe als das Umformen des Querschnitts, deshalb wird die Stanzstation separat ausgelegt.
Wie man eine Stanzpresse für eine Rollformlinie auslegt

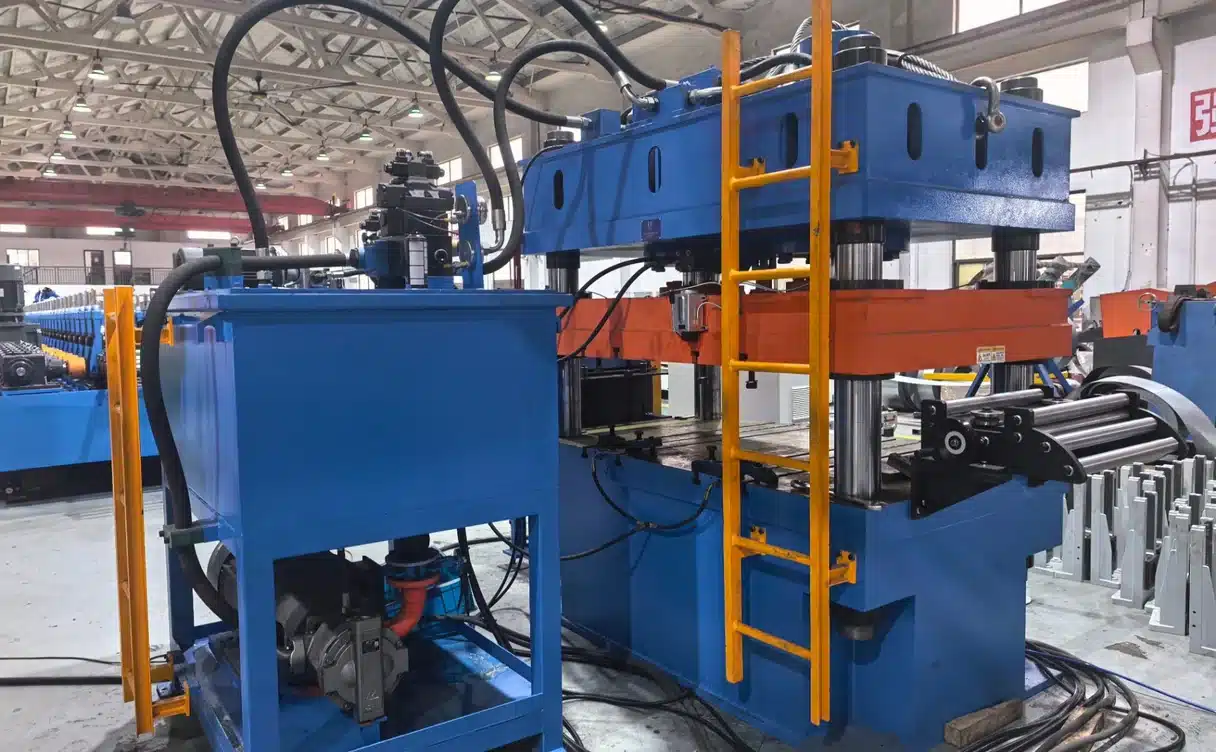
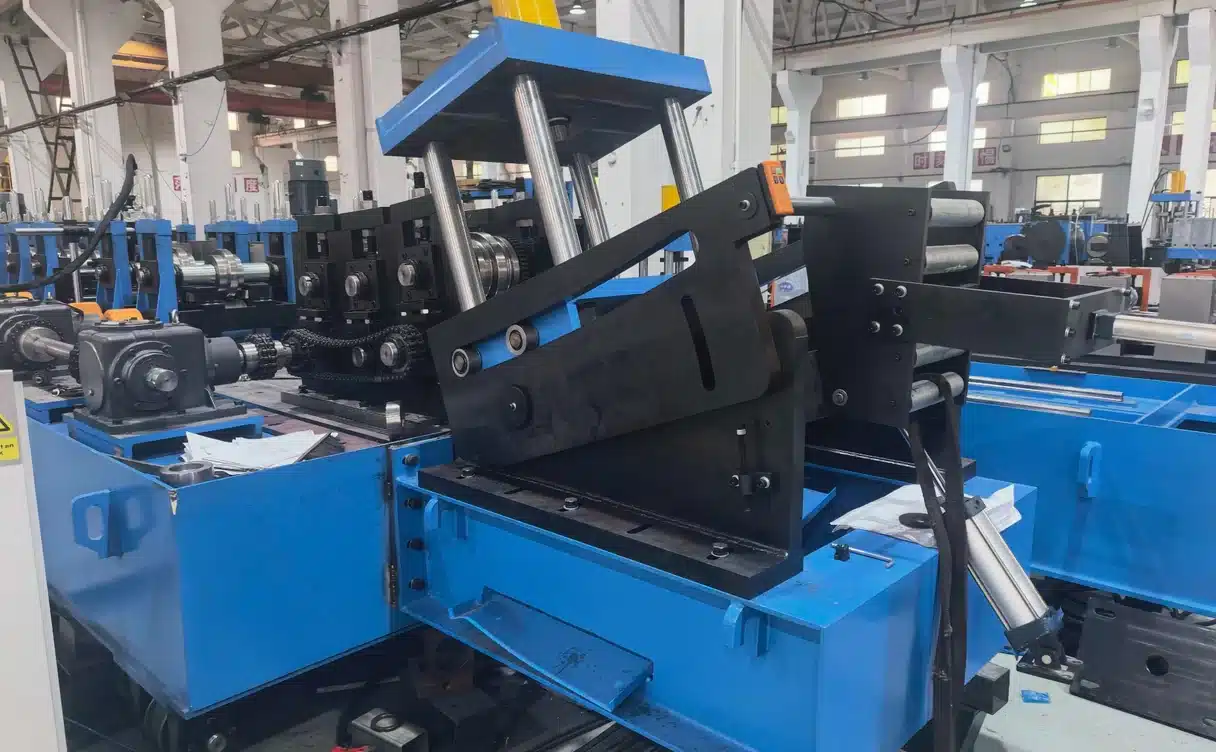
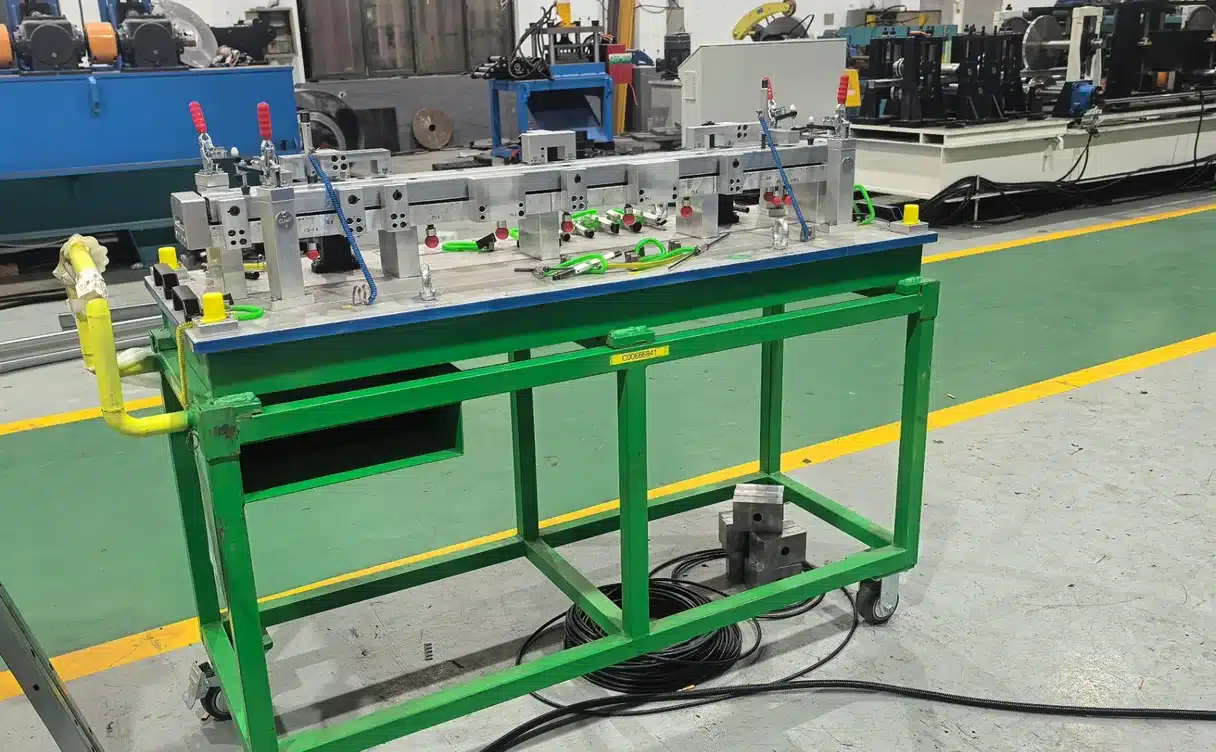
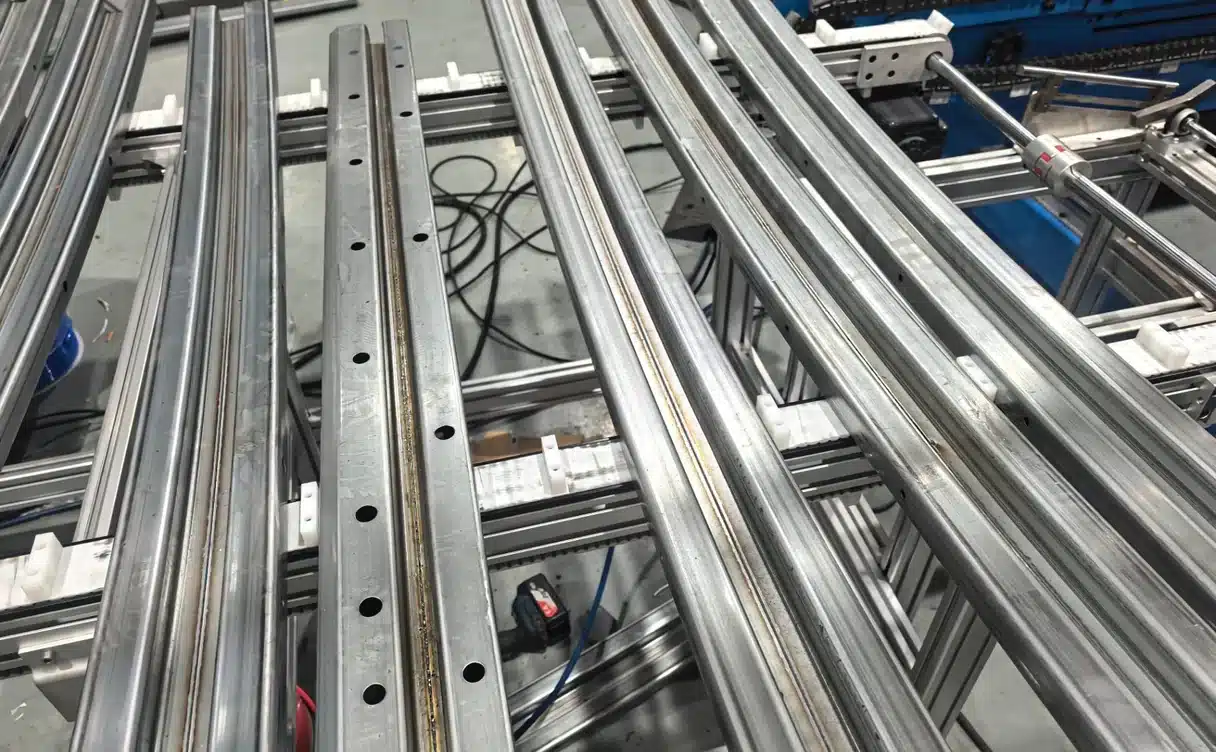
Die Gussgerüste und der Servovorschub dieser Rollformanlage für Kfz-Stoßfängerträger finden sich auch in unseren Leitplankenanlagen. Dort ist der Querschnitt breiter und offen, daher ändern sich Stanzlayout und Stufenauslegung, auch wenn der Rahmen gleich bleibt.
Technische Daten
Diese Werte beschreiben die auf dieser Seite gezeigte Rollformanlage für Kfz-Stoßfängerträger. Ihre Profilzeichnung bestimmt die endgültige Stufenauslegung, die Bandbreite und das Werkzeuglayout.
| Position | Spezifikation |
|---|---|
| Werkstoff | Kaltgewalzter und verzinkter höchstfester Stahl |
| Streckgrenze | Bis 1180 MPa |
| Banddicke | 1.0-1.6 mm |
| Streifenbreite | Bis 400 mm |
| Spulengewicht | 5 t |
| Spuleninnendurchmesser | 508 mm oder 610 mm |
| Umformstufen | 26 plus Hilfsrollen |
| Umformgeschwindigkeit | 0-20 m/min |
| Rollenwerkstoff | Cr12MoV, HRC 58-62, CNC-gedreht und geschliffen |
| Welle | 40Cr, vergütet, 80 mm Durchmesser |
| Laserschweißanlage | 6000 W, Dauerstrich oder gepulst, wassergekühlt, 0-8 m/min |
| Curving | 3 Inline-Stufen, 85 mm Wellen, Cr12MoV-Rollen |
| Stanzen | Hydraulische Einstationsstanze, Servovorschub, Schnellwechselwerkzeuge, 2 Werkzeugsätze |
| Schneiden | Viersäulen-Hydraulikschere mit Servo-Mitlauf |
| Kontrolle | SPS, Touchscreen-HMI, Frequenzumrichter, Linien-Drehgeber |
| Stromversorgung | AC 380 V, 50 Hz, Drehstrom |
Die Toleranzen werden am fertigen Träger nach dem Biegen und Schneiden gemessen. Wir prüfen sie gegen die Kundenzeichnung und gegen GB/T 6725-2008 für kaltgeformte Stahlprofile.
| Merkmal | Toleranz |
|---|---|
| Außenprofil | ±0,5 mm |
| Lochmittenabstand | ±0.2 mm |
| Loch-Rand-Abstand | ±0,5 mm |
| Schnittlänge | ±1 mm |
| Angle | ±1° |
| Rundloch 6-10 mm | +0.22 mm |
| Rundloch 10-18 mm | +0.27 mm |
| Langloch, lange Seite | +0.27 mm |
| Langloch, kurze Seite | +0.22 mm |
Woher die Werkstoff- und Toleranzwerte stammen
Die oben genannten Toleranzen werden gegen Ihre Zeichnung und gegen GB/T 6725-2008 geprüft, die chinesische Norm für kaltgeformte Stahlprofile. Diese Norm gilt für das fertige Profil. Werkstoffgüten, Automobilanforderungen, Umformverhalten und die lasergeschweißte Naht werden von den nachfolgenden Organisationen behandelt. Wir nennen sie, damit Ihre Ingenieure eine Spezifikation prüfen können, bevor daraus eine Bestellung wird.
AISI-Automobilstahlprogramm zu AHSS-Güten
SAE International zu Automobilnormen
WorldAutoSteel zum Umformen höchstfester Stähle
AHSS Insights zum Schweißen und Umformen hochfester Stähle
American Welding Society zur Laserschweißpraxis
Lieferantenvergleich: Beli Rollforming vs. China vs. EU und USA
Einkäufer vergleichen vor der Vertragsunterzeichnung meist drei Punkte: wer die Umformstufen auslegt, woraus die Gerüste bestehen und wer die Linie bei Stillstand wieder in Gang bringt. So unterscheidet sich unsere Rollformanlage für Kfz-Stoßfängerträger.
| Point | Beli Rollforming | Typischer Lieferant aus China | Lieferant aus EU und USA |
|---|---|---|---|
| Auslegung der Umformstufen | Im Haus, aus Ihrem CAD-Profil | Oft von einem bestehenden Profil abgeleitet | Im Haus, längere Vorlaufzeit in der Konstruktion |
| Umformgerüste | HT300-Grauguss, CNC-bearbeitet, Passfedernuten | Geschweißte Blechrahmen | Guss- oder Schweißrahmen |
| Rollwerkzeuge | Cr12MoV, HRC 58-62, CNC-geschliffen | Cr12 mit uneinheitlicher Wärmebehandlung | D2 oder gleichwertiger Werkzeugstahl |
| Lasernahtschweißen | 6000 W inline, wassergekühlt | Oft separate Station oder entfällt | Gegen Aufpreis verfügbar |
| Inline-Biegen | Dreistufige Einheit in der Linie | Meist eine separate Biegepresse | Meist eine separate Zelle |
| Profilwechsel | Zwei Umformstraßen auf einer Bodenschiene | Manueller Werkzeugwechsel | Kassettensysteme |
| Gewährleistung | 24 Monate für die gesamte Anlage | Je nach Lieferant unterschiedlich | Je nach Lieferant unterschiedlich |
| Inbetriebnahme | Unsere Ingenieure verarbeiten die ersten Coils vor Ort | Oft nur Fernsupport | Vor Ort gegen Aufpreis |
Wir behaupten nicht, die günstigste Linie im Angebotsvergleich zu sein. Wir bauen für Werke, die täglich denselben Träger fertigen und sich ein nach sechs Monaten driftendes Profil nicht leisten können.
Eine Rollformanlage für Kfz-Stoßfängerträger im Zweischichtbetrieb braucht eine andere Planung als eine Vorserie. Coilwechselzeit, Werkzeugstandzeit und Anfahrschrott bestimmen den realen Output, nicht die Höchstgeschwindigkeit auf dem Typenschild.
Warum Beli für Ihre Stoßfängerträger-Linie
Wir bauen kundenspezifische Rollformanlagen seit 2005. Wir haben aus einer 15,000 m² Fabrik 500+ Anlagen in 50+ Länder geliefert, mit 80+ Ingenieuren und Technikern im Haus.
Jede Rollformanlage für Kfz-Stoßfängerträger wird mit 24 Monaten Garantie auf die gesamte Anlage geliefert. Verschleißteile und Verbrauchsmaterial sind ausgenommen. Die Garantie umfasst die mechanischen, hydraulischen und elektrischen Systeme als ein Paket.
Unsere Ingenieure montieren die Linie in Ihrem Werk und nehmen sie in Betrieb. Sie verarbeiten die ersten Coils gemeinsam mit Ihren Bedienern und übergeben erst, wenn der Träger die Toleranzen Ihrer Zeichnung einhält. Sie erhalten die Stufenzeichnungen, die Werkzeugliste und die QS-Protokolle mit der Anlage.
Senden Sie uns die Profilzeichnung, die Werkstoffgüte, die Dicke, das Lochbild und den Zielausstoß. Wir antworten innerhalb von 24 Stunden mit einem Linienlayout, einer Werkzeugliste und einem Angebot für eine nach dieser Zeichnung gebaute Rollformanlage für Kfz-Stoßfängerträger.
Häufig gestellte Fragen
Es ist eine durchgehende Linie, die hochfestes Stahlcoil zu einem fertigen Stoßfängerträger verarbeitet. Die Linie wickelt ab, richtet, stanzt, rollformt, laserschweißt, biegt, schneidet und entgratet das Band in einem Durchgang. Eine typische Ausführung nutzt 26 Umformstufen und läuft mit bis zu 20 m/min.
Kaltgewalzter und verzinkter höchstfester Stahl mit einer Streckgrenze bis 1180 MPa, in 1.0 bis 1.6 mm Dicke. Gängig sind Güten wie CR1180T/950Y-MS. Senden Sie Ihre Werkstoffspezifikation, und wir bestätigen die Stufenauslegung danach.
Eine durchgehende Laserschweißnaht schließt den Querschnitt über die gesamte Länge. Sie hält die Profilbreite konstant und vermeidet die Flanschüberlappung, die eine Punktschweißverbindung braucht. Die 6000 W Laserschweißanlage dieser Linie läuft im Dauerstrich- oder Pulsbetrieb bei 0-8 m/min.
Ja. Eine dreistufige Inline-Biegeeinheit biegt den Träger nach dem Laserschweißen und vor dem Schneiden. Die Karosseriekontur stammt aus Ihrer Karosseriezeichnung. Das Biegen in der Linie macht einen separaten Biegevorgang überflüssig.
Der Lochmittenabstand hält ±0.2 mm, der Loch-Rand-Abstand hält ±0.5 mm. Der Servovorschub hält ±0.1 mm je 200 mm Vorschub und ±0.2 mm je 500 mm. Schnellwechselwerkzeuge decken unterschiedliche Lochbilder ab.
Die Umformstraße läuft mit 0-20 m/min. Die Laserschweißanlage legt die endgültige Linien-Geschwindigkeit auf 0-8 m/min fest, weil die Naht fehlerfrei bleiben muss. Der Ausstoß hängt von Trägerlänge, Lochzahl und Karosseriekontur ab.
Ja. Zwei unabhängige Umformstraßen einer Rollformanlage für Kfz-Stoßfängerträger stehen auf einer gemeinsamen Bodenschiene, sodass Sie zwischen Querschnitten wechseln, statt die Linie umzubauen. Zwei Schnellwechsel-Stanzwerkzeugsätze decken die Lochbilder ab. Das passt zu Werken, die zwei Modelle aus demselben Coil fertigen.
Ein 6-Achs-Roboter mit 180 kg Traglast und 2702 mm Reichweite entgratet beide Schnittenden. Ein automatischer Werkzeugwechsler deckt zwei Teilefamilien ab. Die Wiederholgenauigkeit beträgt ±0.2 mm.
Eine Rollformanlage für Kfz-Stoßfängerträger von Beli wird mit 24 Monaten Garantie auf die gesamte Anlage geliefert, für mechanische, hydraulische und elektrische Systeme. Verschleißteile und Verbrauchsmaterial sind ausgenommen. Unsere Ingenieure nehmen die Linie vor Ort in Betrieb.
Senden Sie die Profilzeichnung, die Werkstoffgüte, die Dicke, das Lochbild und den Zielausstoß. Wir antworten innerhalb von 24 Stunden mit einem Linienlayout, einer Werkzeugliste und einem Angebot für Ihre Rollformanlage für Kfz-Stoßfängerträger.
Angebot für Ihre Rollformanlage für Kfz-Stoßfängerträger anfordern
Senden Sie uns Ihre Profilzeichnung des Stoßfängerträgers. Wir antworten innerhalb von 24 Stunden mit einem vollständigen Angebot für eine Rollformanlage für Kfz-Stoßfängerträger:
- Eine auf Ihr Profil und Ihren Werkstoff abgestimmte Konfiguration der Rollformanlage für Kfz-Stoßfängerträger
- Eine Layoutzeichnung mit den zehn Stationen in Reihenfolge
- Eine Liste der Umformrollen und der Stanzwerkzeuge
- Ein voraussichtlicher Liefer- und Inbetriebnahmeplan
Senden Sie Ihre Zeichnung und fordern Sie noch heute Ihr Angebot an
Wenn Sie noch Lieferanten vergleichen, nennt unser Einkaufsleitfaden die Fragen zu Stufenauslegung, Ersatzrollen, Inbetriebnahme und Garantiebedingungen, die vor Vertragsabschluss zu stellen sind.
Zuletzt aktualisiert: 12. November 2026
Änderungsverlauf des Artikels
12. November 2026. Erstveröffentlichung. Anlagenspezifikationen aus dem technischen Angebot für die Stoßfängerträger-Produktionslinie, ohne kaufmännische Lieferantenbedingungen.
Auslöser für die nächste Prüfung
Prüfung, wenn sich die Leistung der Laserschweißanlage, die Anzahl der Umformstufen, das Layout der Biegestation oder die Garantiebedingungen ändern. Prüfung, wenn eine neue Profilzeichnung den aktuellen Zweikammer-Querschnitt ersetzt.
 Deutsch
Rezensionen
Es gibt noch keine Rezensionen.