






Otomotiv tampon kirişi rulo form makinesi, yüksek dayanımlı çelik rulosunu tek bir sürekli hatta kapalı, kavisli bir tampon kirişine dönüştürür. Rulo bir uçtan girer. Diğer uçtan delinmiş, lazer kaynaklı, kavislendirilmiş ve boyuna kesilmiş kiriş çıkar.
1.0-1.6 mm şerit, akma dayanımı 1180 MPa'ya kadar
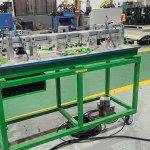
Bu otomotiv tampon kirişi rulo form makinesindeki delme kalıpları hızlı değişim üniteleridir. İki kalıp seti, çift tezgâhlı yerleşimdeki iki kesiti kapsar. Üst ve alt kalıp plakaları 45 carbon steel, çalışan parçalar ise HRC 58-62'ye sertleştirilmiş SKD11'dir.
Otomotiv tampon kirişi nedir
Otomotiv tampon kirişi, tampon kapağının arkasındaki enine çelik elemandır. Darbe yükünü iki çarpma kutusuna ve araç şasi kollarına dağıtır. Ayrıca sensörler, çekme kancaları ve kapağın kendisi için montaj deliklerini taşır.
Binek otomobil kirişleri ileri yüksek dayanımlı çelik kullanır. CR1180T/950Y-MS gibi kalitelerde akma dayanımı 1180 MPa'ya ulaşır. Ağırlığı düşük tutmak için kalınlık 1.0 ile 1.6 mm arasında kalır. Her iki değer de katalogdan değil, profil çiziminden gelir.
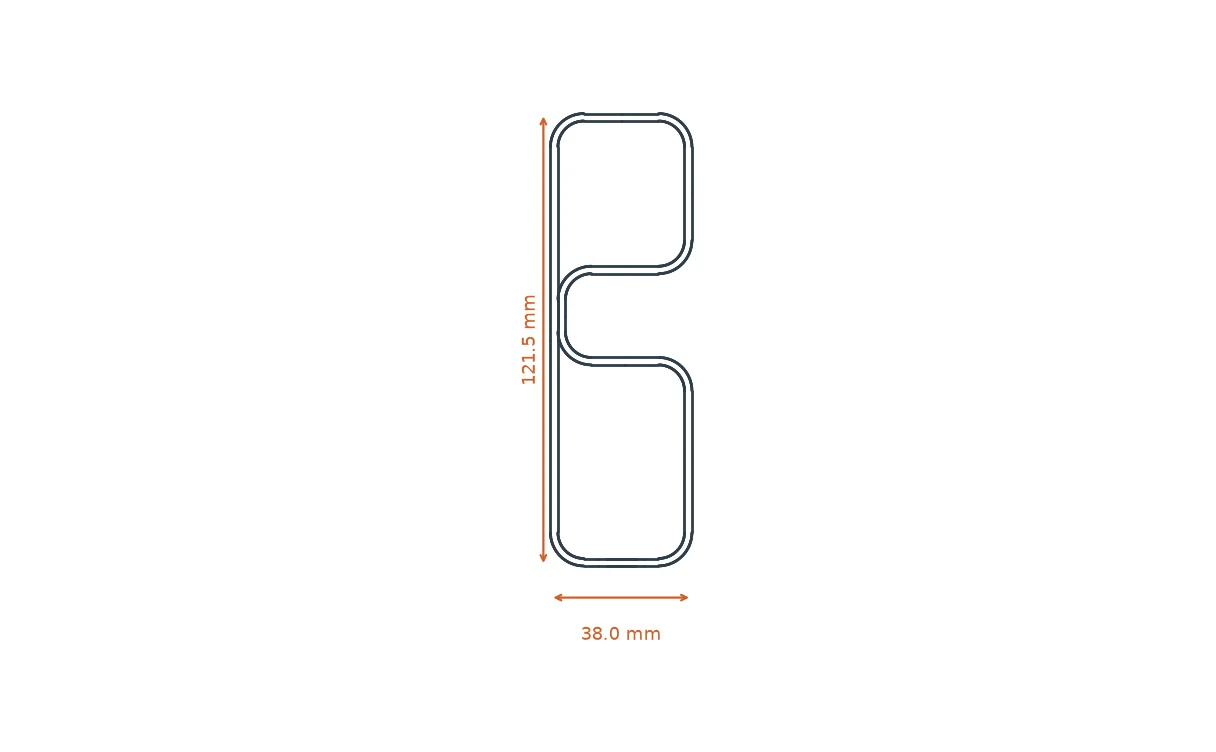
Kesit kapalıdır. Tek şerit üst üste iki hücreye katlanır ve lazer kaynağı dikişi tüm boyunca kapatır. Bu sayfadaki örnek kesit 38.0 mm genişliğinde ve 121.5 mm yüksekliğindedir. Bu, tipik iki hücreli bir tampon kirişidir; sabit bir standart değildir.
Preslenmiş bir kiriş her model için ayrı kalıp gerektirir. Otomotiv tampon kirişi rulo form makinesi tek bir rulo takım seti kullanır ve delik desenini hızlı değişimli zımbalar ile program ayarları üzerinden değiştirir. Aynı kesiti paylaşan bir model ailesinde bu, varyant başına takım maliyetini düşürür.
Otomotiv tampon kirişi rulo form makineniz için teklif alın
Otomotiv tampon kirişi rulo form makinesi nedir
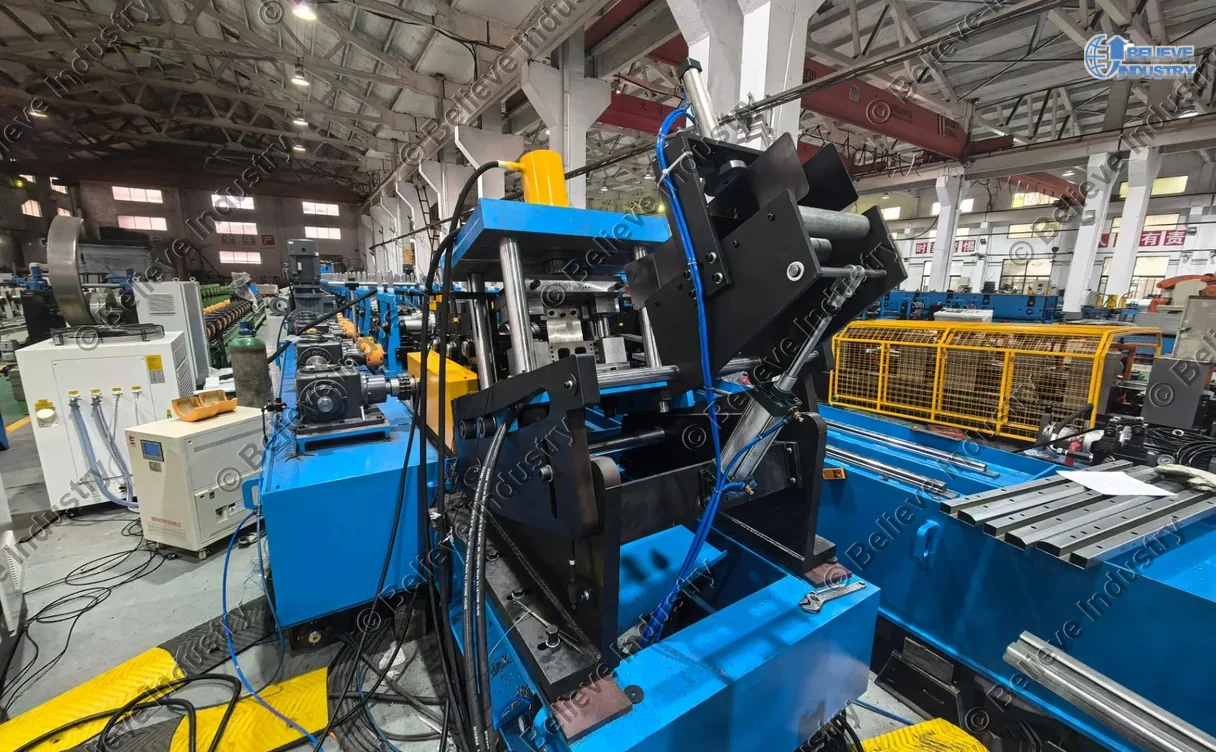
Otomotiv tampon kirişi rulo form makinesinin rulo form tezgâhı; dişli kutusu tahrikli ve her passeste kamalı konumlandırma yuvaları bulunan HT300 döküm demir gövdeler kullanır. Rulolar HRC 58-62'ye sertleştirilmiş Cr12MoV'dur ve CNC tornalarda taşlanır. Miller 40Cr'dır, 80 mm çapındadır, su verilmiş ve temperlenmiştir. Hat 1180 MPa malzemede iki vardiya çalıştığında döküm gövdeler önem kazanır.
Üç istasyon bu otomotiv tampon kirişi rulo form makinesini standart bir rulo form makinesinden ayırır. 6000 W platform lazer kaynak makinesi kesit dikişini kapatır. Üç passesli hat içi kavislendirme ünitesi, kaynaklı kirişi gövde kavisine büker. Altı eksenli robot, parça hattan çıkmadan önce iki kesik uçtaki çapakları alır.
Otomotiv tampon kirişi rulo form makinesinin rulo form tezgâhı; dişli kutusu tahrikli ve her passeste kamalı konumlandırma yuvaları bulunan HT300 döküm demir gövdeler kullanır. Rulolar HRC 58-62'ye sertleştirilmiş Cr12MoV'dur ve CNC tornalarda taşlanır. Miller 40Cr'dır, 80 mm çapındadır, su verilmiş ve temperlenmiştir. Hat 1180 MPa malzemede iki vardiya çalıştığında döküm gövdeler önem kazanır.
İki bağımsız rulo form tezgâhı ortak bir zemin rayı üzerinde durur. Birini dışarı, diğerini içeri kaydırın ve hattı yeniden kurmadan ikinci bir kesit çalıştırın. Müşteri aynı rulodan ama farklı takımla iki kiriş ürettiğinde bu yerleşimi kullanırız.
Otomotiv tampon kirişi rulo form makinesinde şekillendirme passesi sayısı standart bir makine ölçüsüne değil, profil çizimine göre belirlenir. Çiçek deseni, gövde aralığı ve tahrik oranı, hiçbir rulo kesilmeden önce belirlenir. Aşağıdaki kılavuz bu tasarım çalışmasının nasıl yapıldığını gösterir.
Rulo form makinesi nasıl tasarlanır
Hat nasıl çalışır, istasyon istasyon
Şerit bu istasyonlar arasında hiç durmaz. Otomotiv tampon kirişi rulo form makinesinin esası budur. Servo besleyiciler, kaynak makinesi ve uçan makas zamanlamalarını aynı hat enkoderinden alır.
| Station | Ne olur | Kontrol noktası |
|---|---|---|
| 1. Hidrolik rulo açıcı | Hidrolik genleşme ve pnömatik disk fren ile otomatik şerit verme | 5 t rulo, 508 veya 610 mm iç çap, 1500 mm'ye kadar dış çap, 400 mm'ye kadar şerit genişliği |
| 2. Makas ve alın kaynak makinesi | İki rulonun düzensiz uçlarını keser ve birleştirir | Bağlantı 3 dakikanın altında tamamlanır, hat çalışmaya devam eder |
| 3. Leveler | Dört üst ve beş alt rulo, HRC 58-62'ye sertleştirilmiş GCr15, sert krom kaplamalı | Delme öncesi düz şerit |
| 4. Servo besleyici ve hidrolik delme | NC-400 servo besleyici, şeridi tek istasyonlu kalıp altında konumlandırır | 200 mm'lik adımda ±0.1 mm, 500 mm'lik adımda ±0.2 mm |
| 5. Rulo form tezgâhı | 26 şekillendirme passesi artı yardımcı rulolar, döküm gövdeler, dişli kutusu tahriki, her passeste sprey soğutma | 1.0-1.6 mm şerit, akma dayanımı 1180 MPa'ya kadar |
| 6. Platform lazer kaynak makinesi | 6000 W, sürekli veya darbeli, su soğutmalı, kesit dikişini kapatır | 0-8 m/min kaynak hızı nihai hat hızını belirler |
| 7. Hat içi kavislendirme ünitesi | 85 mm milleri olan üç kavislendirme passesi, kaynaklı kirişi büker | Kavis, araç gövdesi çizimine göre ayarlanır |
| 8. Servo takipli kesim | Üst bıçaklı ve iki alt bıçaklı dört kolonlu hidrolik makas | ±1 mm kesim boyu, yaklaşık 6 mm malzeme kaybı |
| 9. Robotik çapak alma | Altı eksenli robot, 180 kg taşıma kapasitesi, 2702 mm erişim, otomatik takım değiştirici | İki uçta ±0.2 mm tekrar konumlandırma |
| 10. Çıkış masası | Eğimli, tahriksiz raf; kesilen parçalar operatöre doğru kayar | Tahrik yok, ek kontrol yok |
Bu otomotiv tampon kirişi rulo form makinesindeki delme kalıpları hızlı değişim üniteleridir. İki kalıp seti, çift tezgâhlı yerleşimdeki iki kesiti kapsar. Üst ve alt kalıp plakaları 45 carbon steel, çalışan parçalar ise HRC 58-62'ye sertleştirilmiş SKD11'dir.
Bu otomotiv tampon kirişi rulo form makinesinde delik konumu en sıkı toleransı taşır. Bunu tam bir rulo boyunca korumak, kesiti şekillendirmekten farklı bir sorundur; bu yüzden delme istasyonu ayrı boyutlandırılır.
Rulo form hattı için delme presi nasıl boyutlandırılır

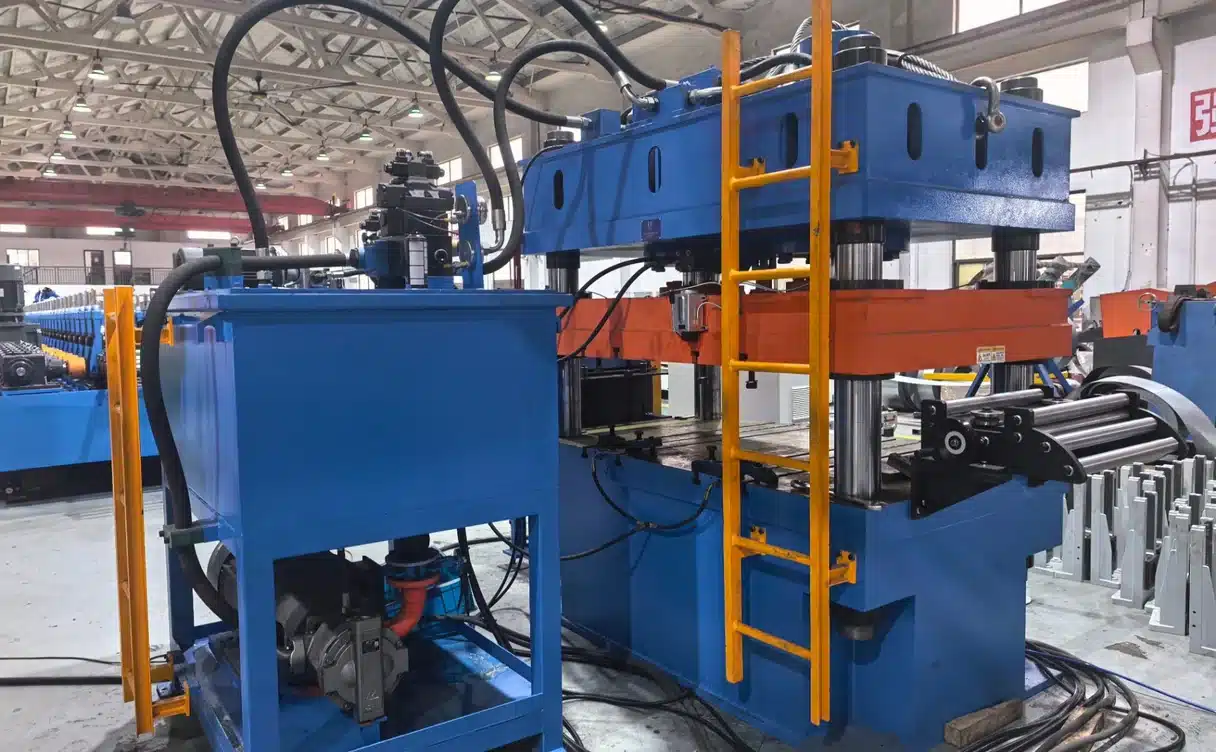
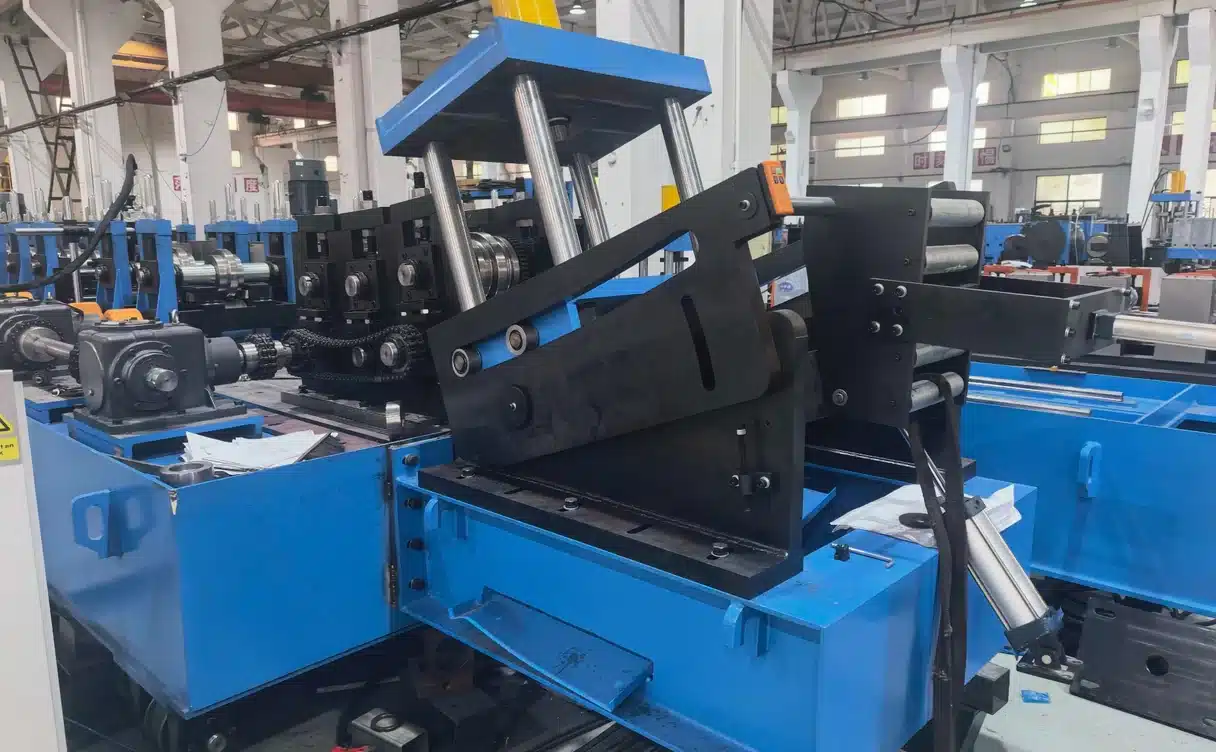
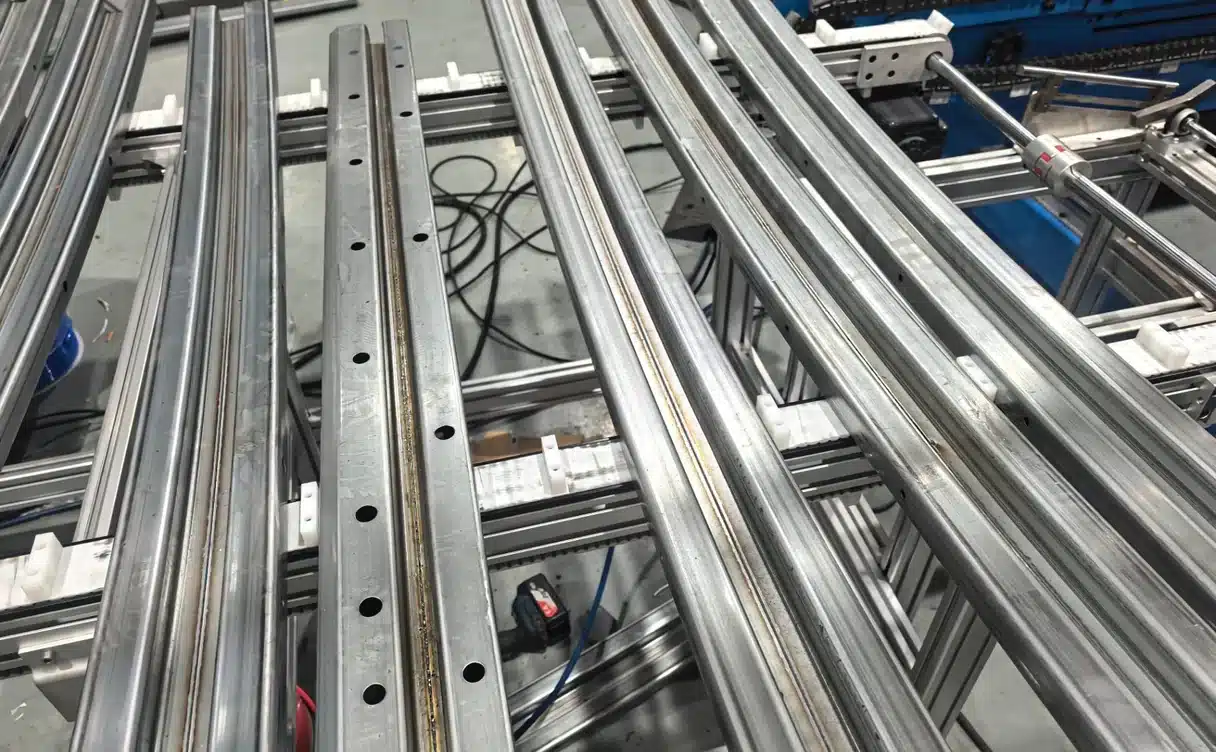
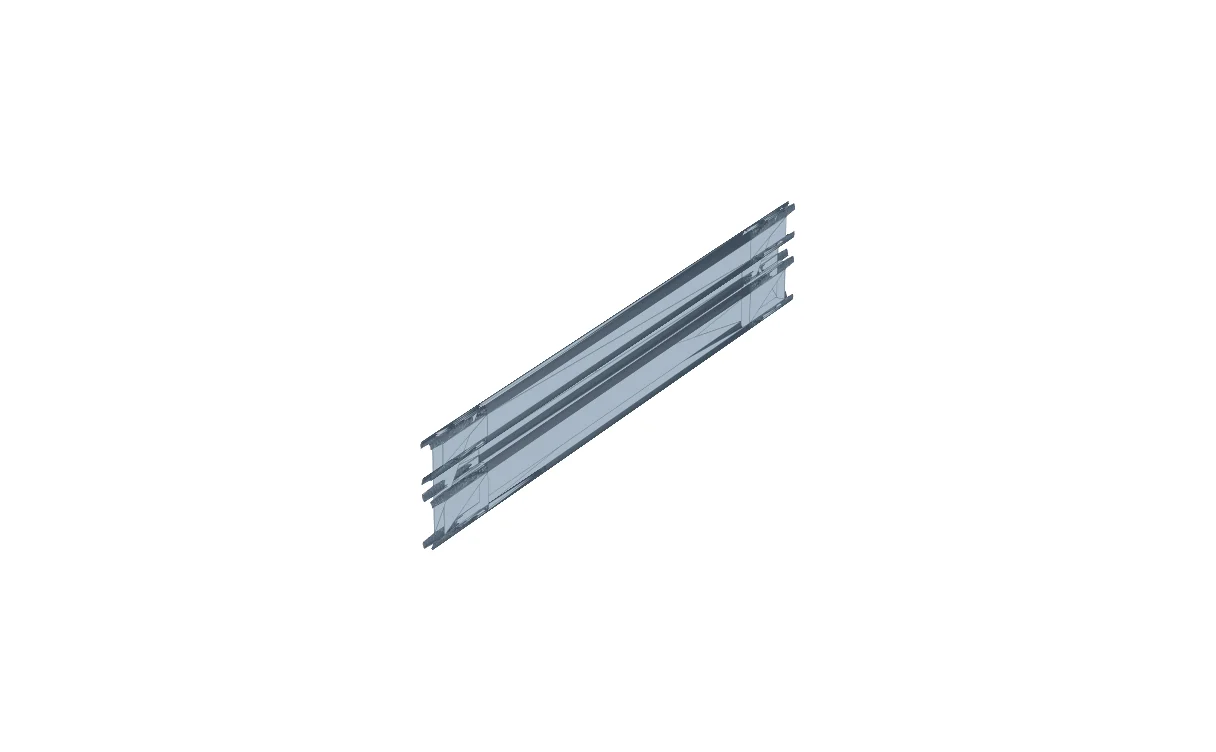
Bu otomotiv tampon kirişi rulo form makinesindeki döküm gövdeler ve servo besleme, korkuluk hatlarımızda da bulunur. Orada kesit daha geniş ve açıktır; bu yüzden gövde aynı kalsa da delme yerleşimi ve şekillendirme passesi tasarımı değişir.
Teknik parametreler
Bu değerler, bu sayfada gösterilen otomotiv tampon kirişi rulo form makinesini tanımlar. Nihai şekillendirme passesi tasarımını, rulo genişliğini ve kalıp yerleşimini sizin profil çiziminiz belirler.
| Kalem | Özellik |
|---|---|
| Malzeme | Soğuk haddelenmiş ve galvanizli ileri yüksek dayanımlı çelik |
| Akma dayanımı | 1180 MPa'ya kadar |
| Şerit kalınlığı | 1.0-1.6 mm |
| Şerit genişliği | 400 mm'ye kadar |
| Bobin ağırlığı | 5 t |
| Bobin iç çapı | 508 mm veya 610 mm |
| Şekillendirme passesi | 26 artı yardımcı rulolar |
| Şekillendirme hızı | 0-20 m/min |
| Rulo malzemesi | Cr12MoV, HRC 58-62, CNC tornalanmış ve taşlanmış |
| Şaft | 40Cr, su verilmiş ve temperlenmiş, 80 mm çap |
| Lazer kaynak makinesi | 6000 W, sürekli veya darbeli, su soğutmalı, 0-8 m/min |
| Curving | 3 hat içi kavislendirme passesi, 85 mm mil, Cr12MoV rulo |
| Yumruklama | Hidrolik tek istasyon, servo beslemeli, hızlı değişimli delme kalıpları, 2 kalıp seti |
| Kesme | Servo takipli dört kolonlu hidrolik makas |
| Control | PLC, dokunmatik ekran HMI, değişken frekans sürücüleri, hat enkoderi |
| Güç kaynağı | AC 380 V, 50 Hz, üç faz |
Toleranslar, kavislendirme ve kesimden sonra bitmiş kiriş üzerinde ölçülür. Bunları müşteri çizimine ve soğuk şekillendirilmiş çelik kesitler için GB/T 6725-2008'e göre kontrol ederiz.
| Özellik | Tolerans |
|---|---|
| Dış profil | ±0,5 mm |
| Delik merkez mesafesi | ±0.2 mm |
| Delikten kenara | ±0,5 mm |
| Kesim uzunluğu | ±1 mm |
| Angle | ±1° |
| Yuvarlak delik 6-10 mm | +0.22 mm |
| Yuvarlak delik 10-18 mm | +0.27 mm |
| Uzun delik uzun kenarı | +0.27 mm |
| Uzun delik kısa kenarı | +0.22 mm |
Malzeme ve tolerans değerlerinin kaynağı
Yukarıdaki toleranslar, sizin çiziminize ve soğuk şekillendirilmiş çelik kesitler için Çin standardı GB/T 6725-2008'e göre kontrol edilir. Bu standart bitmiş kesiti esas alır. Malzeme kaliteleri, otomotiv gereklilikleri, şekillendirme davranışı ve lazer kaynaklı dikiş aşağıdaki kuruluşlar tarafından kapsanır. Bunları, mühendisleriniz bir satın alma siparişine dönüşmeden önce şartnameyi doğrulayabilsin diye listeliyoruz.
AHSS kaliteleri üzerine AISI otomotiv çelik programı
Otomotiv mühendisliği standartları üzerine SAE International
İleri yüksek dayanımlı çeliğin şekillendirilmesi üzerine WorldAutoSteel
Yüksek dayanımlı çeliğin kaynağı ve şekillendirilmesi üzerine AHSS Insights
Lazer kaynağı uygulaması üzerine American Welding Society
Tedarikçi karşılaştırması: Beli Rollforming, Çin, AB ve ABD
Alıcılar imzalamadan önce genelde üç şeyi karşılaştırır: şekillendirme passesi tasarımını kimin yaptığı, gövdelerin neyden yapıldığı ve hat durduğunda kimin onardığı. Otomotiv tampon kirişi rulo form makinemizin farkı burada.
| Point | Beli Rollforming | Tipik Çin tedarikçisi | AB ve ABD tedarikçisi |
|---|---|---|---|
| Şekillendirme passesi tasarımı | Kendi bünyemizde, sizin CAD profilinizden | Çoğunlukla mevcut bir kesitten uyarlanır | Kendi bünyesinde, daha uzun mühendislik süresi |
| Şekillendirme gövdeleri | HT300 döküm demir, CNC işlenmiş, kamalı konumlandırma yuvaları | Kaynaklı sac çerçeveler | Döküm veya kaynaklı konstrüksiyon çerçeveler |
| Rulo takımı | Cr12MoV, HRC 58-62, CNC taşlanmış | Karışık ısıl işlemli Cr12 | D2 veya eşdeğer takım çeliği |
| Lazer dikiş kaynağı | Hat içi, su soğutmalı 6000 W | Çoğunlukla ayrı bir istasyon veya hiç yok | Daha yüksek maliyetle mevcut |
| Hat içi kavislendirme | Hat üzerinde üç passesli ünite | Genelde ayrı bir bükme presi | Genelde ayrı bir hücre |
| Kesit değişimi | Zemin rayı üzerinde iki tezgâh | Manuel takım değişimi | Kaset sistemleri |
| Garanti | Tüm makinede 24 ay | Tedarikçiye göre değişir | Tedarikçiye göre değişir |
| Devreye alma | Mühendislerimiz ilk ruloları sahada çalıştırır | Çoğunlukla yalnızca uzaktan destek | Ek ücretle sahada |
Teklif sayfasındaki en ucuz hat olduğumuzu iddia etmiyoruz. Aynı kirişi her gün çalıştıran ve altı ay sonra profili kayan bir hattı göze alamayan tesisler için üretiyoruz.
İki vardiya çalışan bir otomotiv tampon kirişi rulo form makinesi, pilot partiden farklı bir plan gerektirir. Gerçek çıktıyı rulo değişim süresi, takım ömrü ve başlangıçtaki hurda belirler; etiket üzerindeki en yüksek hız değil.
Tampon kirişi hattınız için neden Beli
2005'ten beri özel rulo form makineleri üretiyoruz. 15,000 m²'lik fabrikamızdan 50+ ülkeye 500+ makine teslim ettik; bünyemizde 80+ mühendis ve teknisyen var.
Her otomotiv tampon kirişi rulo form makinesi, tüm makineyi kapsayan 24 aylık garantiyle sevk edilir. Aşınan parçalar ve sarf malzemeleri hariçtir. Bu garanti mekanik, hidrolik ve elektrik sistemlerini tek paket halinde kapsar.
Mühendislerimiz hattı tesisinizde kurar ve devreye alır. İlk ruloları operatörlerinizle birlikte çalıştırır ve ancak kiriş çiziminizdeki toleransları tuttuğunda devreder. Makineyle birlikte şekillendirme passesi çizimlerini, kalıp listesini ve QC kayıtlarını alırsınız.
Profil çizimini, malzeme kalitesini, kalınlığı, delik desenini ve hedef çıktıyı gönderin. 24 saat içinde hat yerleşimi, takım listesi ve otomotiv tampon kirişi rulo form makineniz için teklifle yanıt veriyoruz.
Sık sorulan sorular
Yüksek dayanımlı çelik rulosunu bitmiş tampon kirişine dönüştüren sürekli bir hattır. Hat; rulo açma, tesviye, delme, rulo form, lazer kaynağı, kavislendirme, kesme ve çapak alma işlemlerini tek geçişte yapar. Tipik bir kurulum 26 şekillendirme passesi kullanır ve 20 m/min'e kadar çalışır.
Akma dayanımı 1180 MPa'ya kadar, 1.0 ila 1.6 mm kalınlığında soğuk haddelenmiş ve galvanizli ileri yüksek dayanımlı çelik. CR1180T/950Y-MS gibi kaliteler yaygındır. Malzeme şartnamenizi gönderin, şekillendirme passesi tasarımını buna göre doğrulayalım.
Sürekli lazer dikişi kesiti tüm boyunca kapatır. Profil genişliğini sabit tutar ve nokta kaynaklı bağlantının gerektirdiği flanş bindirmesini önler. Bu hattaki 6000 W kaynak makinesi 0-8 m/min'de sürekli veya darbeli modda çalışır.
Evet. Üç passesli hat içi kavislendirme ünitesi kirişi lazer kaynağından sonra ve kesimden önce büker. Kavis, gövde çiziminizden gelir. Hat üzerinde kavislendirme, ayrı bir bükme operasyonunu ortadan kaldırır.
Delik merkez mesafesi ±0.2 mm, delikten kenara ise ±0.5 mm tutar. Servo besleyici 200 mm'lik harekette ±0.1 mm, 500 mm'de ±0.2 mm tutar. Hızlı değişimli delme kalıpları farklı delik desenlerini kapsar.
Rulo form tezgâhı 0-20 m/min çalışır. Dikişin sağlam kalması gerektiğinden lazer kaynak makinesi nihai hat hızını 0-8 m/min olarak belirler. Çıktı; kiriş boyuna, delik sayısına ve kavise bağlıdır.
Evet. Otomotiv tampon kirişi rulo form makinesindeki iki bağımsız rulo form tezgâhı ortak bir zemin rayı üzerinde durur; böylece hattı yeniden kurmak yerine kesitler arasında kaydırırsınız. İki hızlı değişimli delme kalıbı seti delik desenlerini kapsar. Bu, aynı rulodan iki model çalıştıran tesisler için uygundur.
180 kg taşıma kapasiteli ve 2702 mm erişimli altı eksenli robot, iki kesik uçtaki çapakları alır. Otomatik takım değiştirici iki parça ailesini kapsar. Tekrar konumlandırma ±0.2 mm'dir.
Beli'den bir otomotiv tampon kirişi rulo form makinesi; mekanik, hidrolik ve elektrik sistemlerini kapsayan, tüm makine üzerinde 24 aylık garantiyle sevk edilir. Aşınan parçalar ve sarf malzemeleri hariçtir. Mühendislerimiz hattı sahada devreye alır.
Profil çizimini, malzeme kalitesini, kalınlığı, delik desenini ve hedef çıktıyı gönderin. 24 saat içinde hat yerleşimi, takım listesi ve otomotiv tampon kirişi rulo form makineniz için teklifle yanıt veriyoruz.
Otomotiv tampon kirişi rulo form makineniz için teklif alın
Tampon kirişi profil çiziminizi bize gönderin. 24 saat içinde otomotiv tampon kirişi rulo form makinesi için eksiksiz bir teklifle yanıt veriyoruz:
- Kesitinize ve malzemenize uygun otomotiv tampon kirişi rulo form makinesi konfigürasyonu
- On istasyonu sırasıyla gösteren yerleşim çizimi
- Rulo takım listesi ve delme kalıbı listesi
- Tahmini teslimat ve devreye alma takvimi
Çiziminizi gönderin, bugün teklif alın
Hâlâ tedarikçi karşılaştırıyorsanız, alıcı kılavuzumuz sözleşme imzalanmadan önce şekillendirme passesi tasarımı, yedek rulolar, devreye alma ve garanti koşulları hakkında sorulacak soruları sıralar.
Son güncelleme: 12 Kasım 2026
Makale Değişiklik Günlüğü
12 Kasım 2026. İlk yayın. Hat teknik özellikleri tampon kirişi üretim hattı teknik teklifinden alınmıştır; tedarikçi ticari koşulları çıkarılmıştır.
Sonraki İnceleme Tetikleyicileri
Lazer kaynak makinesi gücü, şekillendirme passesi sayısı, kavislendirme istasyonu yerleşimi veya garanti koşulları değiştiğinde inceleyin. Yeni bir profil çizimi mevcut iki hücreli kesitin yerini aldığında inceleyin.
 Türkçe
Değerlendirmeler
Henüz değerlendirme yapılmadı.