


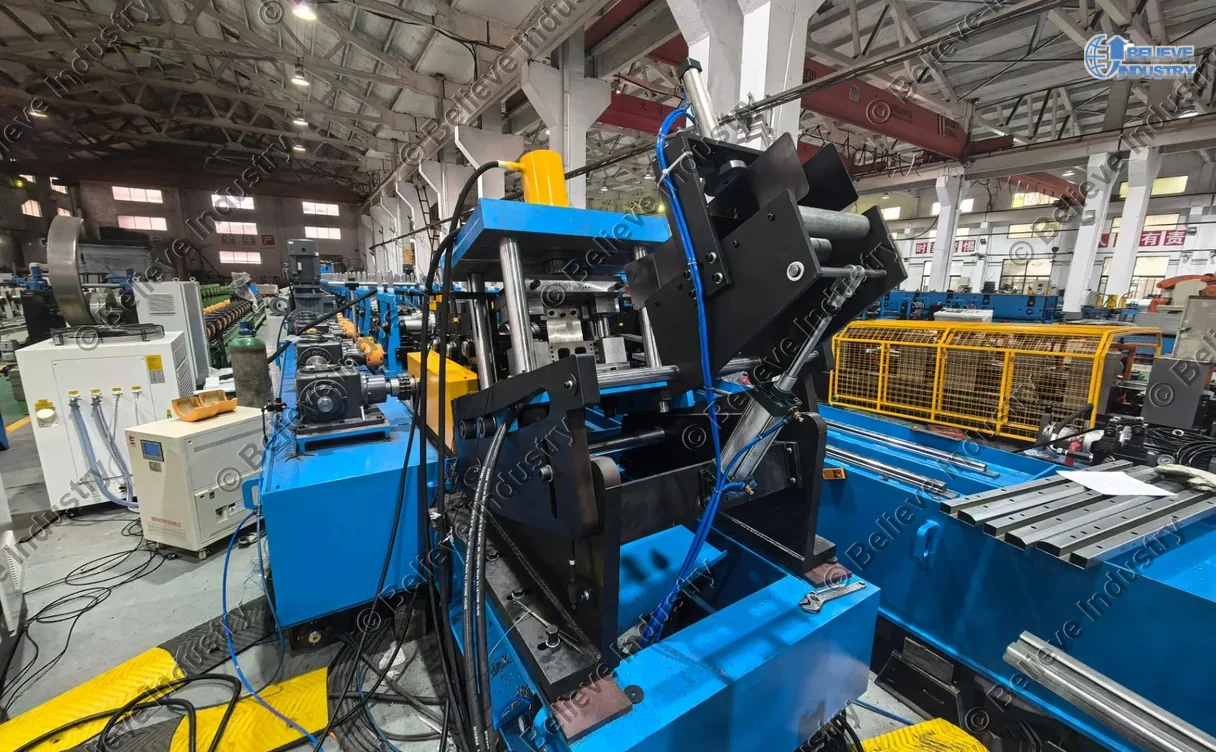




Uma máquina de perfilagem a frio para vigas de para-choque automotivas transforma bobina de aço de alta resistência em uma viga de para-choque de seção fechada e curvada, em uma única linha contínua. A bobina entra em uma extremidade. Na outra, sai uma viga puncionada, soldada a laser, curvada e cortada no comprimento.
Tira de 1.0-1.6 mm, limite de escoamento de até 1180 MPa
As matrizes de puncionamento desta máquina de perfilagem a frio para vigas de para-choque automotivas são unidades de troca rápida. Dois jogos de matrizes cobrem os dois perfis em um arranjo de perfiladeiras duplas. As placas superior e inferior são em 45 carbon steel e as partes ativas em SKD11 temperado a HRC 58-62.
O que é uma viga de para-choque automotiva
A viga de para-choque automotiva é o elemento transversal de aço atrás da capa do para-choque. Ela distribui a carga de impacto para as duas caixas de absorção e para as longarinas do veículo. Também incorpora os furos de fixação para sensores, ganchos de reboque e para a própria capa.
As vigas para automóveis de passeio usam aço avançado de alta resistência. O limite de escoamento chega a 1180 MPa em classes como CR1180T/950Y-MS. A espessura fica entre 1.0 e 1.6 mm para reduzir o peso. Ambos os valores vêm do desenho do perfil, não de um catálogo.
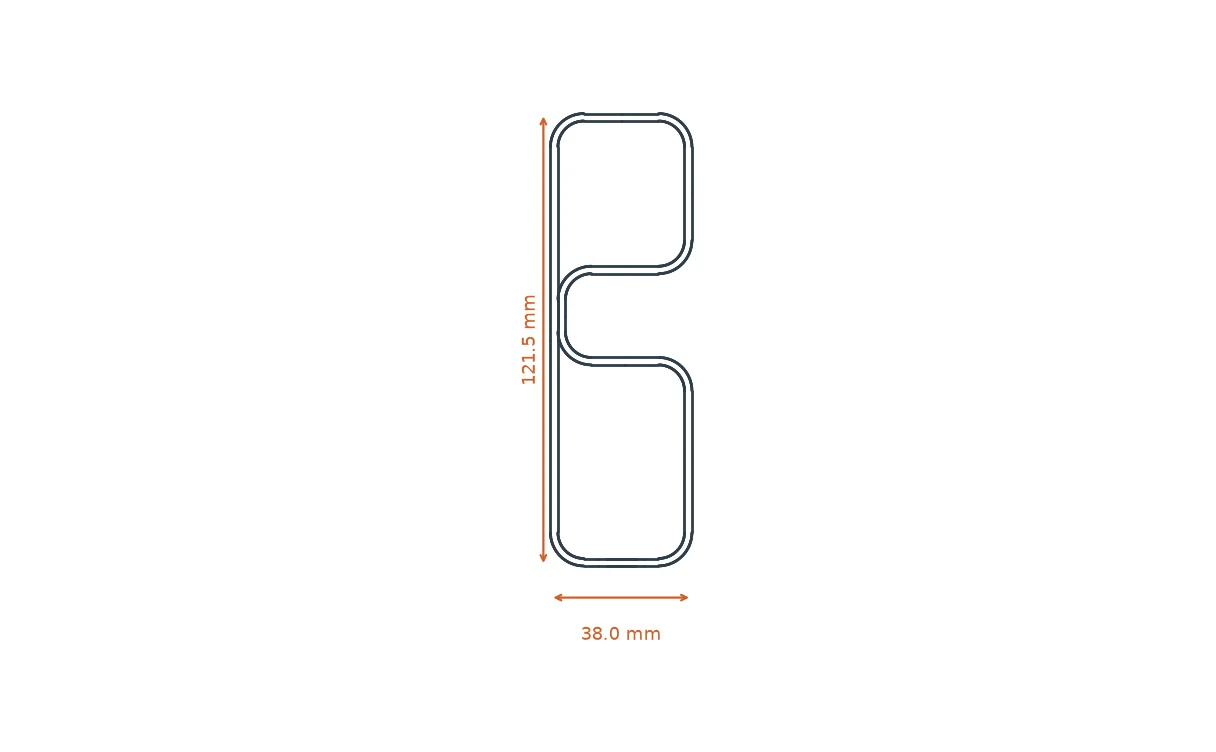
A seção é fechada. Uma única tira se dobra em duas células sobrepostas e uma soldagem a laser fecha a costura em todo o comprimento. A seção de exemplo nesta página mede 38.0 mm de largura por 121.5 mm de altura. Trata-se de uma viga de para-choque típica de duas células, não de um padrão fixo.
Uma viga estampada exige uma matriz para cada modelo. A máquina de perfilagem a frio para vigas de para-choque automotivas usa um único jogo de ferramental de rolos e altera o padrão de furos por meio de punções de troca rápida e ajustes de programa. Para uma família de modelos que compartilha o mesmo perfil, isso reduz o custo de ferramental por variante.
Solicite uma cotação para a sua máquina de perfilagem a frio para vigas de para-choque automotivas
O que é uma máquina de perfilagem a frio para vigas de para-choque automotivas
A perfiladeira de uma máquina de perfilagem a frio para vigas de para-choque automotivas usa suportes de ferro fundido HT300 com acionamento por caixa de engrenagens e ranhuras de posicionamento chavetadas em cada passe. Os rolos são de Cr12MoV, temperados a HRC 58-62 e retificados em tornos CNC. Os eixos são de 40Cr, com 80 mm de diâmetro, temperados e revenidos. Os suportes fundidos fazem diferença quando a linha opera em dois turnos com material de 1180 MPa.
Três estações distinguem esta máquina de perfilagem a frio para vigas de para-choque automotivas de uma perfiladeira a frio padrão. Um soldador a laser de plataforma de 6000 W fecha a costura da seção. Uma unidade de curvatura em linha de três passes dobra a viga soldada conforme a curvatura da carroceria. Um robô de seis eixos remove as rebarbas das duas extremidades cortadas antes de a peça sair da linha.
A perfiladeira de uma máquina de perfilagem a frio para vigas de para-choque automotivas usa suportes de ferro fundido HT300 com acionamento por caixa de engrenagens e ranhuras de posicionamento chavetadas em cada passe. Os rolos são de Cr12MoV, temperados a HRC 58-62 e retificados em tornos CNC. Os eixos são de 40Cr, com 80 mm de diâmetro, temperados e revenidos. Os suportes fundidos fazem diferença quando a linha opera em dois turnos com material de 1180 MPa.
Duas perfiladeiras independentes ficam sobre um trilho de piso compartilhado. Deslize uma para fora, deslize a outra para dentro e produza um segundo perfil sem remontar a linha. Usamos esse arranjo quando o cliente fabrica duas vigas a partir da mesma bobina, mas com ferramentais diferentes.
Em uma máquina de perfilagem a frio para vigas de para-choque automotivas, o número de passes segue o desenho do perfil, não um tamanho padrão de máquina. O diagrama de flor, o espaçamento entre suportes e a relação de transmissão são definidos antes de usinar qualquer rolo. O guia abaixo mostra como esse projeto é feito.
Como se projeta uma máquina de perfilagem a frio
Como a linha funciona, estação por estação
A tira não para entre essas estações. É esse o princípio de uma máquina de perfilagem a frio para vigas de para-choque automotivas. Os alimentadores servo, o soldador e a tesoura volante são sincronizados pelo mesmo encoder de linha.
| Estação | O que acontece | Ponto de controle |
|---|---|---|
| 1. Desbobinador hidráulico | Desbobinamento automático com expansão hidráulica e freio a disco pneumático | Bobina de 5 t, diâmetro interno de 508 ou 610 mm, diâmetro externo de até 1500 mm, tira com até 400 mm de largura |
| 2. Tesoura e soldador de topo | Corta as extremidades irregulares de duas bobinas e as une | Junta concluída em menos de 3 minutos, a linha continua operando |
| 3. Leveler | Quatro rolos superiores e cinco inferiores, GCr15 temperado a HRC 58-62, revestidos com cromo duro | Tira plana antes do puncionamento |
| 4. Alimentador servo e puncionadeira hidráulica | O alimentador servo NC-400 posiciona a tira sob uma matriz de estação única | ±0.1 mm a cada avanço de 200 mm, ±0.2 mm a cada avanço de 500 mm |
| 5. Perfiladeira a frio | 26 passes mais rolos auxiliares, suportes fundidos, acionamento por caixa de engrenagens, resfriamento por aspersão em cada passe | Tira de 1.0-1.6 mm, limite de escoamento de até 1180 MPa |
| 6. Soldador a laser de plataforma | 6000 W, contínuo ou pulsado, resfriado a água, fecha a costura da seção | Velocidade de soldagem de 0-8 m/min define a velocidade final da linha |
| 7. Unidade de curvatura em linha | Três passes de curvatura com eixos de 85 mm dobram a viga soldada | Curvatura conforme o desenho da carroceria do veículo |
| 8. Corte com acompanhamento servo | Tesoura hidráulica de quatro colunas com lâmina superior e duas lâminas inferiores | Comprimento de corte de ±1 mm, perda de material de cerca de 6 mm |
| 9. Rebarbação robótica | Robô de seis eixos, carga útil de 180 kg, alcance de 2702 mm, trocador automático de ferramentas | Repetibilidade de posicionamento de ±0.2 mm nas duas extremidades |
| 10. Mesa de saída | Rack inclinado sem acionamento, as peças cortadas deslizam até o operador | Sem acionamento motorizado, sem controles adicionais |
As matrizes de puncionamento desta máquina de perfilagem a frio para vigas de para-choque automotivas são unidades de troca rápida. Dois jogos de matrizes cobrem os dois perfis em um arranjo de perfiladeiras duplas. As placas superior e inferior são em 45 carbon steel e as partes ativas em SKD11 temperado a HRC 58-62.
Nesta máquina de perfilagem a frio para vigas de para-choque automotivas, a posição dos furos exige a tolerância mais rigorosa. Mantê-la ao longo de uma bobina inteira é um problema diferente de conformar a seção, por isso a estação de puncionamento é dimensionada separadamente.
Como dimensionar uma prensa de puncionamento para uma linha de perfilagem a frio

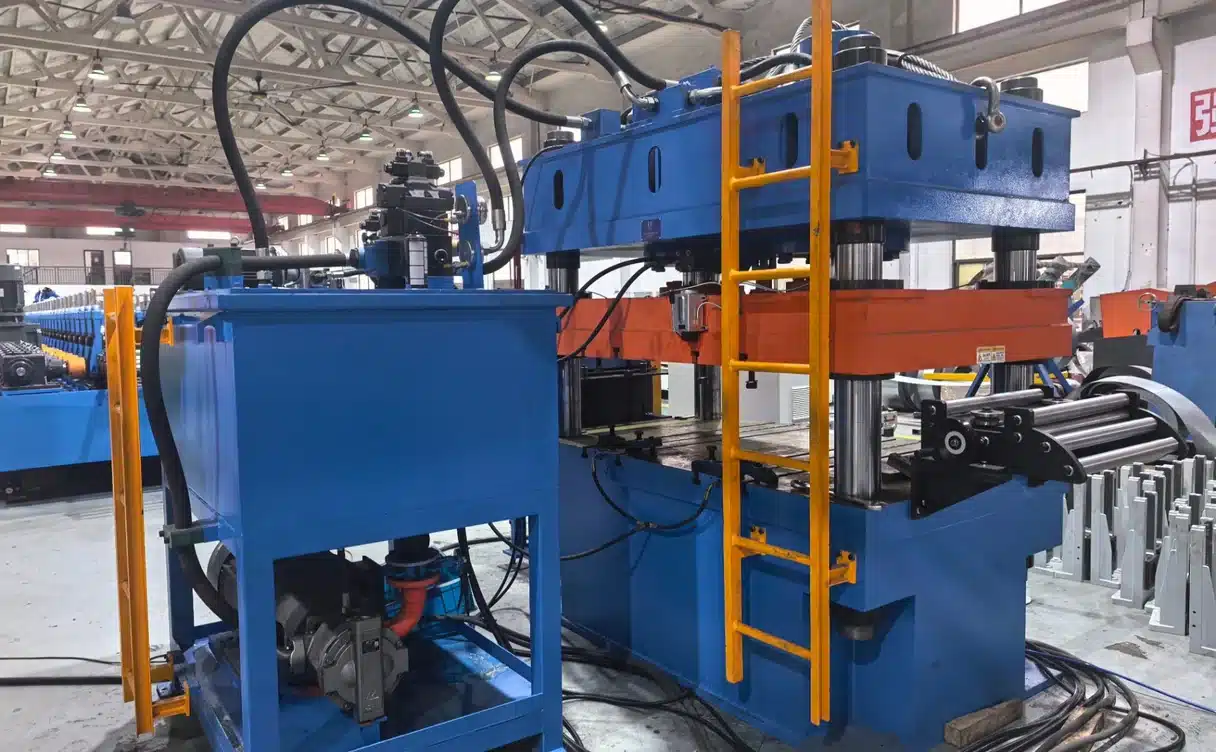
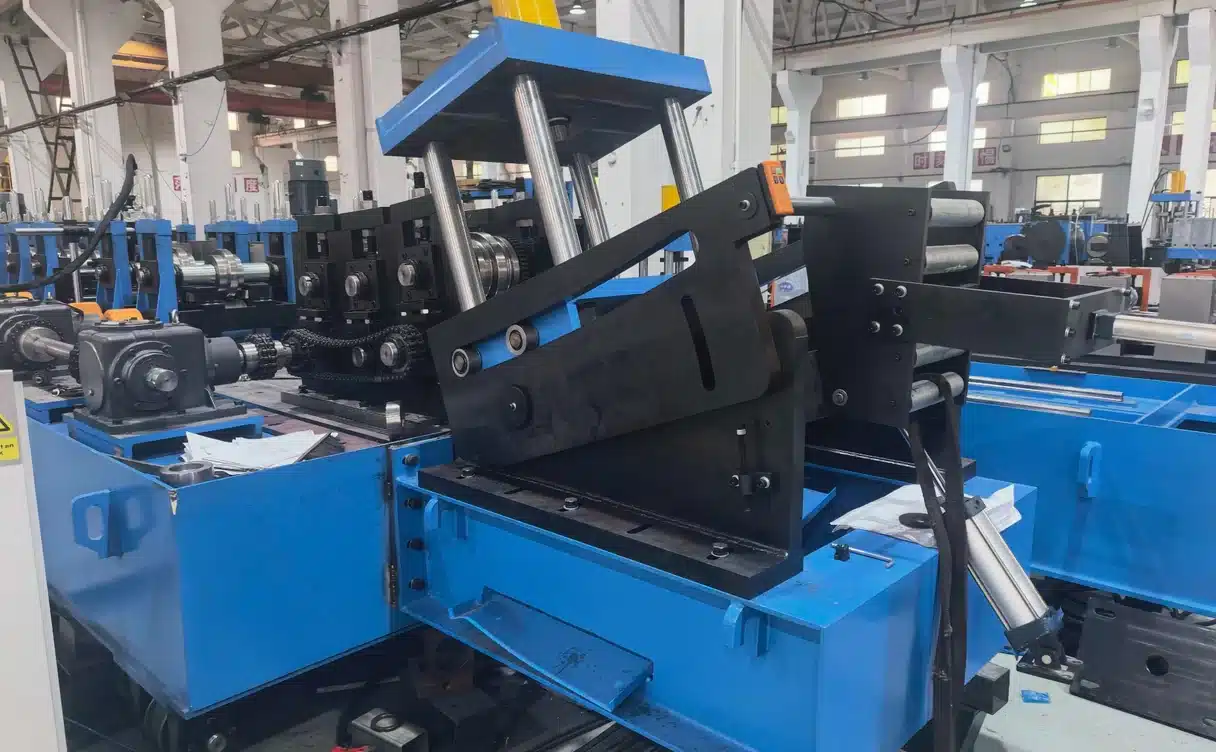
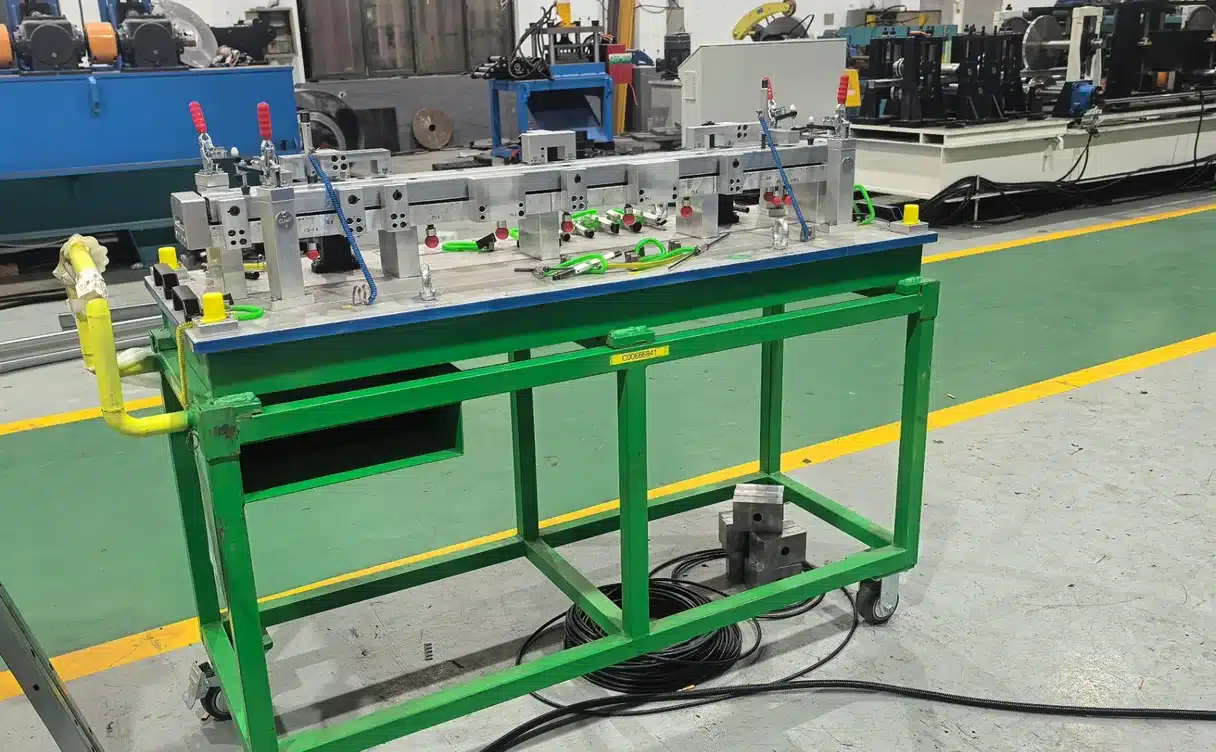
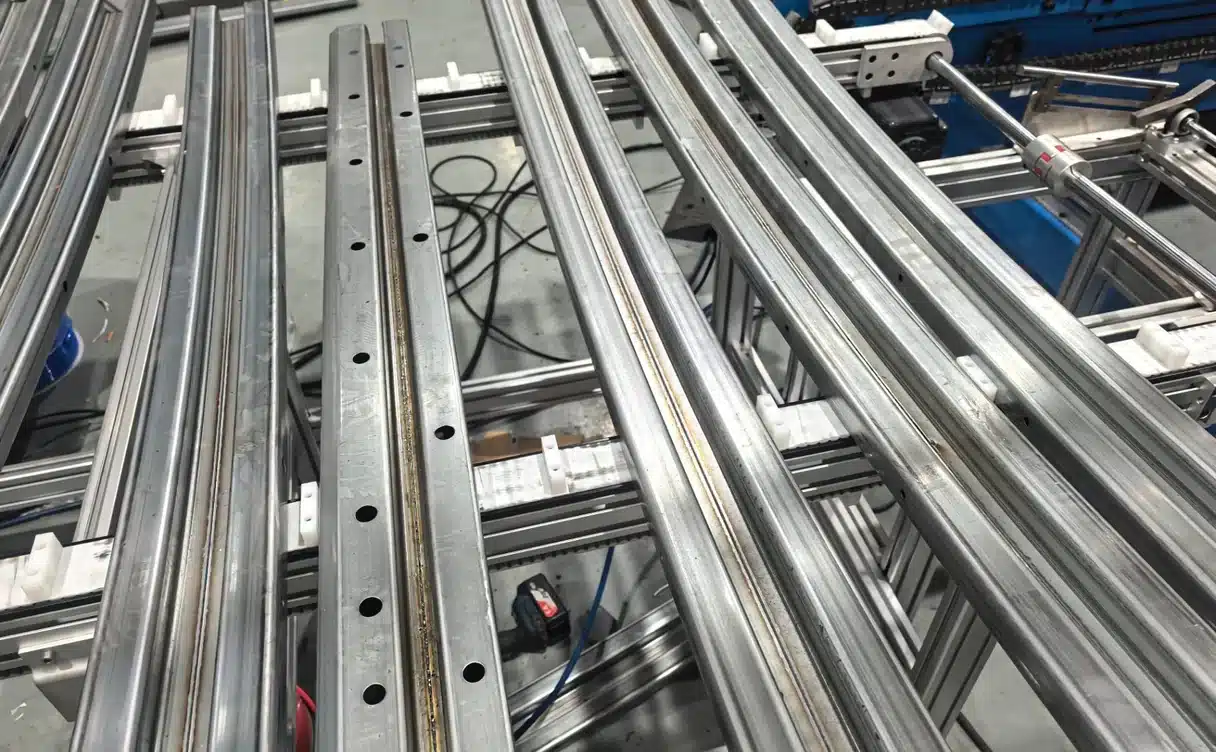
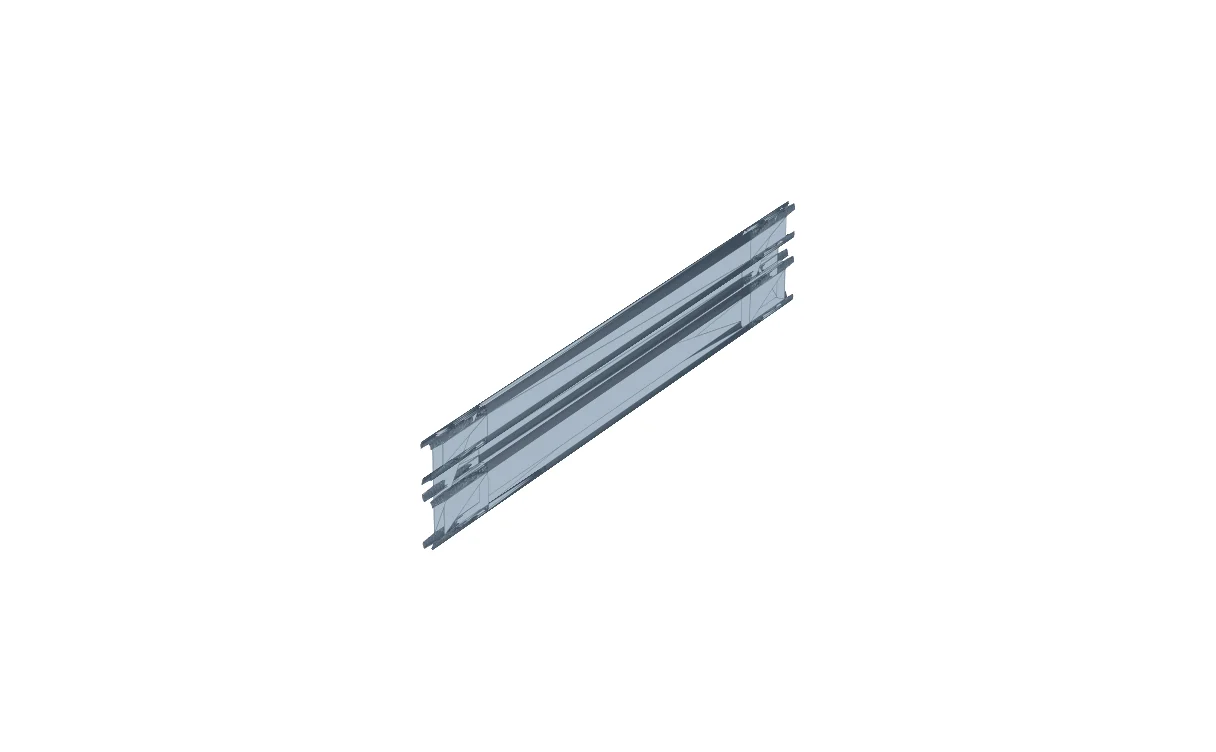
Os suportes fundidos e a alimentação servo desta máquina de perfilagem a frio para vigas de para-choque automotivas também aparecem em nossas linhas de guarda-rodovia. Lá o perfil é mais largo e aberto, portanto o layout de puncionamento e o projeto dos passes mudam, embora a estrutura não mude.
Parâmetros técnicos
Estes valores descrevem a máquina de perfilagem a frio para vigas de para-choque automotivas apresentada nesta página. O desenho do seu perfil determina o projeto final dos passes de conformação, a largura da bobina e o layout das matrizes.
| Item | Especificação |
|---|---|
| Material | Aço avançado de alta resistência laminado a frio e galvanizado |
| Limite de escoamento | Até 1180 MPa |
| Espessura da tira | 1.0-1.6 mm |
| Strip width | Até 400 mm |
| Peso da bobina | 5 t |
| diâmetro interno da bobina | 508 mm ou 610 mm |
| Passes de conformação | 26 mais rolos auxiliares |
| Velocidade de formação | 0-20 m/min |
| Material dos rolos | Cr12MoV, HRC 58-62, torneado e retificado em CNC |
| Haste | 40Cr, temperado e revenido, 80 mm de diâmetro |
| Soldador a laser | 6000 W, contínuo ou pulsado, resfriado a água, 0-8 m/min |
| Curving | 3 passes em linha, eixos de 85 mm, rolos de Cr12MoV |
| Soco | Estação única hidráulica, alimentação servo, matrizes de troca rápida, 2 jogos de matrizes |
| Corte | Tesoura hidráulica de quatro colunas com acompanhamento servo |
| Controlar | PLC, HMI com tela sensível ao toque, inversores de frequência, encoder de linha |
| Fonte de alimentação | AC 380 V, 50 Hz, trifásico |
As tolerâncias são medidas na viga acabada, após a curvatura e o corte. Verificamo-las contra o desenho do cliente e contra a norma GB/T 6725-2008 para perfis de aço conformados a frio.
| Recurso | Tolerância |
|---|---|
| Perfil externo | ±0,5 mm |
| Distância entre centros dos furos | ±0,2 mm |
| Furo à borda | ±0,5 mm |
| Comprimento de corte | ±1 mm |
| Angle | ±1° |
| Furo circular 6-10 mm | +0.22 mm |
| Furo circular 10-18 mm | +0.27 mm |
| Lado maior do rasgo | +0.27 mm |
| Lado menor do rasgo | +0.22 mm |
Origem dos valores de material e de tolerância
As tolerâncias acima são verificadas contra o seu desenho e a norma GB/T 6725-2008, a norma chinesa para perfis de aço conformados a frio. Essa norma rege o perfil acabado. As classes de material, os requisitos automotivos, o comportamento na conformação e a costura soldada a laser são tratados pelas organizações abaixo. Listamo-las para que seus engenheiros possam validar uma especificação antes que ela chegue a um pedido de compra.
Programa de aços automotivos da AISI sobre classes de AHSS
SAE International sobre normas de engenharia automotiva
WorldAutoSteel sobre a conformação de aço avançado de alta resistência
AHSS Insights sobre soldagem e conformação de aço de alta resistência
American Welding Society sobre a prática de soldagem a laser
Comparação de fornecedores: Beli Rollforming vs China vs UE e EUA
Os compradores costumam comparar três pontos antes de fechar contrato: quem projeta os passes de conformação, de que material são feitos os suportes e quem corrige a linha quando ela para. Veja como a nossa máquina de perfilagem a frio para vigas de para-choque automotivas se diferencia.
| Point | Beli Rollforming | Fornecedor típico da China | Fornecedor da UE e dos EUA |
|---|---|---|---|
| Projeto dos passes de conformação | Interno, a partir do seu perfil CAD | Frequentemente adaptado de um perfil existente | Interno, com prazo de engenharia maior |
| Suportes de conformação | Ferro fundido HT300, usinado em CNC, ranhuras de posicionamento chavetadas | Estruturas de chapas soldadas | Estruturas fundidas ou fabricadas |
| Ferramental de rolos | Cr12MoV, HRC 58-62, retificado em CNC | Cr12 com tratamento térmico irregular | Aço ferramenta D2 ou equivalente |
| Soldagem a laser da costura | 6000 W em linha, com resfriamento a água | Frequentemente uma estação separada ou omitida | Disponível a um custo maior |
| Curvatura em linha | Unidade de três passes na linha | Geralmente uma prensa de dobra separada | Geralmente uma célula separada |
| Troca de perfil | Duas perfiladeiras sobre um trilho de piso | Troca manual de ferramental | Sistemas de cassete |
| Garantia | 24 meses para a máquina completa | Varia conforme o fornecedor | Varia conforme o fornecedor |
| Comissionamento | Nossos engenheiros processam as primeiras bobinas no local | Frequentemente apenas suporte remoto | No local, com custo adicional |
Não dizemos ser a linha mais barata de uma proposta comercial. Construímos para fábricas que produzem a mesma viga todos os dias e não podem aceitar um perfil que se desvie da tolerância após seis meses.
Uma máquina de perfilagem a frio para vigas de para-choque automotivas operando em dois turnos exige um plano diferente de um lote piloto. O tempo de troca de bobina, a vida útil do ferramental e o refugo na partida definem a produção real, não a velocidade máxima da placa de identificação.
Planejamento da produção em perfilagem a frio de alto volume
Por que escolher a Beli para sua linha de vigas de para-choque
Fabricamos máquinas de perfilagem a frio sob medida desde 2005. Entregamos 500+ máquinas para 50+ países a partir de uma fábrica de 15,000 m², com 80+ engenheiros e técnicos na equipe.
Toda máquina de perfilagem a frio para vigas de para-choque automotivas sai com garantia de 24 meses para a máquina completa. Peças de desgaste e consumíveis estão excluídos. A garantia cobre os sistemas mecânico, hidráulico e elétrico como um único pacote.
Nossos engenheiros instalam e comissionam a linha na sua fábrica. Eles processam as primeiras bobinas com os seus operadores e só fazem a entrega quando a viga atende às tolerâncias do seu desenho. Você recebe com a máquina os desenhos dos passes de conformação, a lista de matrizes e os registros de controle de qualidade.
Envie o desenho do perfil, a classe do material, a espessura, o padrão de furos e a produção desejada. Respondemos em até 24 horas com um layout da linha, uma lista de ferramental e uma cotação para a sua máquina de perfilagem a frio para vigas de para-choque automotivas.
Perguntas frequentes
É uma linha contínua que transforma bobina de aço de alta resistência em uma viga de para-choque acabada. A linha desbobina, nivela, punciona, perfila a frio, solda a laser, curva, corta e remove as rebarbas da tira em uma única passagem. Uma configuração típica usa 26 passes de conformação e opera a até 20 m/min.
Aço avançado de alta resistência laminado a frio e galvanizado, com limite de escoamento de até 1180 MPa, na espessura de 1.0 a 1.6 mm. Classes como CR1180T/950Y-MS são comuns. Envie a especificação do material e confirmamos o projeto dos passes de conformação com base nela.
Uma costura contínua soldada a laser fecha a seção em todo o comprimento. Ela mantém a largura do perfil constante e evita a sobreposição de flanges exigida por uma junta soldada por pontos. O soldador de 6000 W desta linha opera nos modos contínuo ou pulsado a 0-8 m/min.
Sim. Uma unidade de curvatura em linha de três passes dobra a viga após a soldagem a laser e antes do corte. A curvatura vem do desenho da carroceria. Curvar na linha elimina uma operação de dobra separada.
A distância entre centros dos furos mantém ±0.2 mm e a distância do furo à borda mantém ±0.5 mm. O alimentador servo mantém ±0.1 mm a cada 200 mm de avanço e ±0.2 mm a cada 500 mm. Matrizes de troca rápida cobrem diferentes padrões de furos.
A perfiladeira opera de 0-20 m/min. O soldador a laser define a velocidade final da linha em 0-8 m/min porque a costura precisa permanecer íntegra. A produção depende do comprimento da viga, da quantidade de furos e da curvatura.
Sim. Duas perfiladeiras independentes em uma máquina de perfilagem a frio para vigas de para-choque automotivas ficam sobre um trilho de piso compartilhado, de modo que você alterna entre perfis em vez de remontar a linha. Dois jogos de matrizes de puncionamento de troca rápida cobrem os padrões de furos. Isso atende a fábricas que produzem dois modelos a partir da mesma bobina.
Um robô de seis eixos, com carga útil de 180 kg e alcance de 2702 mm, remove as rebarbas das duas extremidades cortadas. Um trocador automático de ferramentas cobre duas famílias de peças. A repetibilidade de posicionamento é de ±0.2 mm.
Uma máquina de perfilagem a frio para vigas de para-choque automotivas da Beli sai com garantia de 24 meses para a máquina completa, cobrindo os sistemas mecânico, hidráulico e elétrico. Peças de desgaste e consumíveis estão excluídos. Nossos engenheiros comissionam a linha no local.
Envie o desenho do perfil, a classe do material, a espessura, o padrão de furos e a produção desejada. Respondemos em até 24 horas com um layout da linha, uma lista de ferramental e uma cotação para a sua máquina de perfilagem a frio para vigas de para-choque automotivas.
Solicite uma cotação para a sua máquina de perfilagem a frio para vigas de para-choque automotivas
Envie-nos o desenho do perfil da sua viga de para-choque. Respondemos em até 24 horas com uma cotação completa para uma máquina de perfilagem a frio para vigas de para-choque automotivas:
- Uma configuração de máquina de perfilagem a frio para vigas de para-choque automotivas adequada à sua seção e ao seu material
- Um desenho de layout com as dez estações em ordem
- Uma lista de ferramental de rolos e uma lista de matrizes de puncionamento
- Um cronograma estimado de entrega e comissionamento
Envie seu desenho e receba uma cotação hoje
Se você ainda está comparando fornecedores, nosso guia do comprador apresenta as perguntas a fazer sobre projeto dos passes de conformação, rolos sobressalentes, comissionamento e condições de garantia antes de assinar um contrato.
Última atualização: 12 de novembro de 2026
Histórico de alterações do artigo
12 de novembro de 2026. Publicação inicial. Especificações da linha extraídas da proposta técnica da linha de produção de vigas de para-choque, com as condições comerciais do fornecedor removidas.
Gatilhos para a próxima revisão
Revisar quando a potência do soldador a laser, o número de passes de conformação, o layout da estação de curvatura ou as condições de garantia mudarem. Revisar quando um novo desenho de perfil substituir a atual seção de duas células.
 Português
Avaliações
Ainda não existem avaliações.