


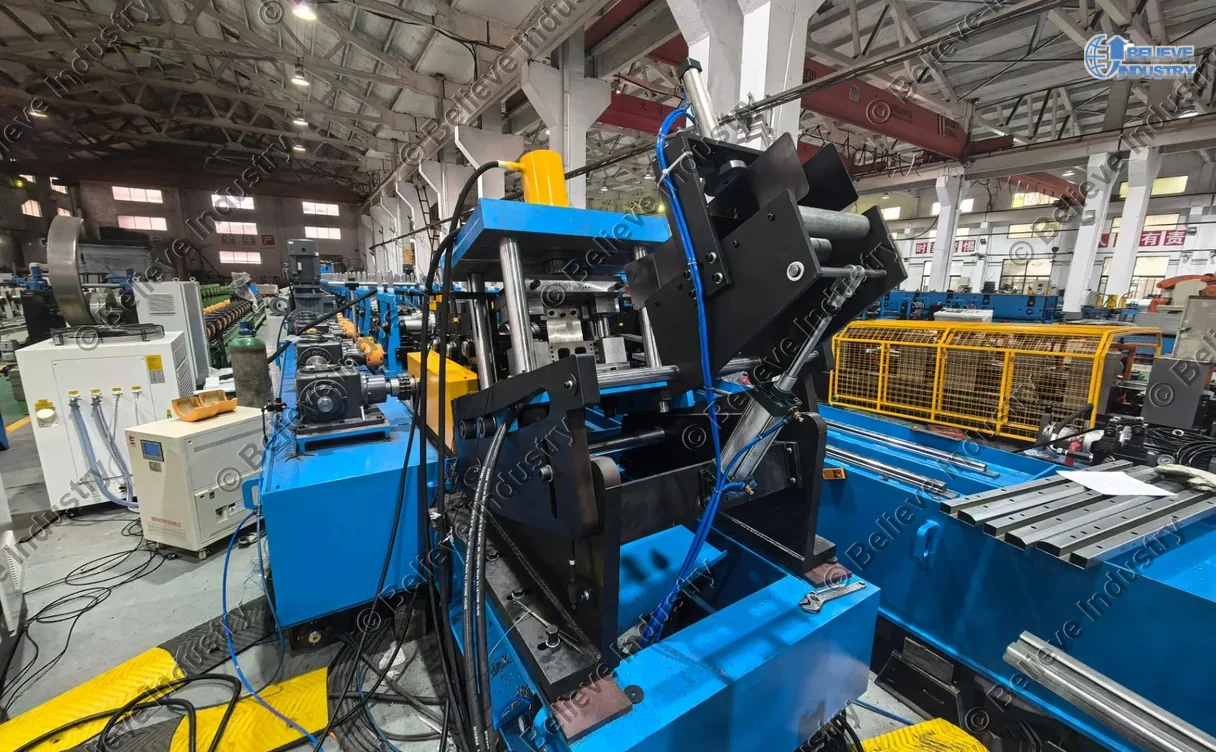




Машина роликового формования балки бампера превращает рулон высокопрочной стали в замкнутую изогнутую балку бампера на одной непрерывной линии. Рулон подаётся с одного конца. С другого выходит балка с пробитыми отверстиями, лазерным сварным швом, изогнутая и отрезанная в размер.
Полоса 1.0-1.6 mm, предел текучести до 1180 MPa
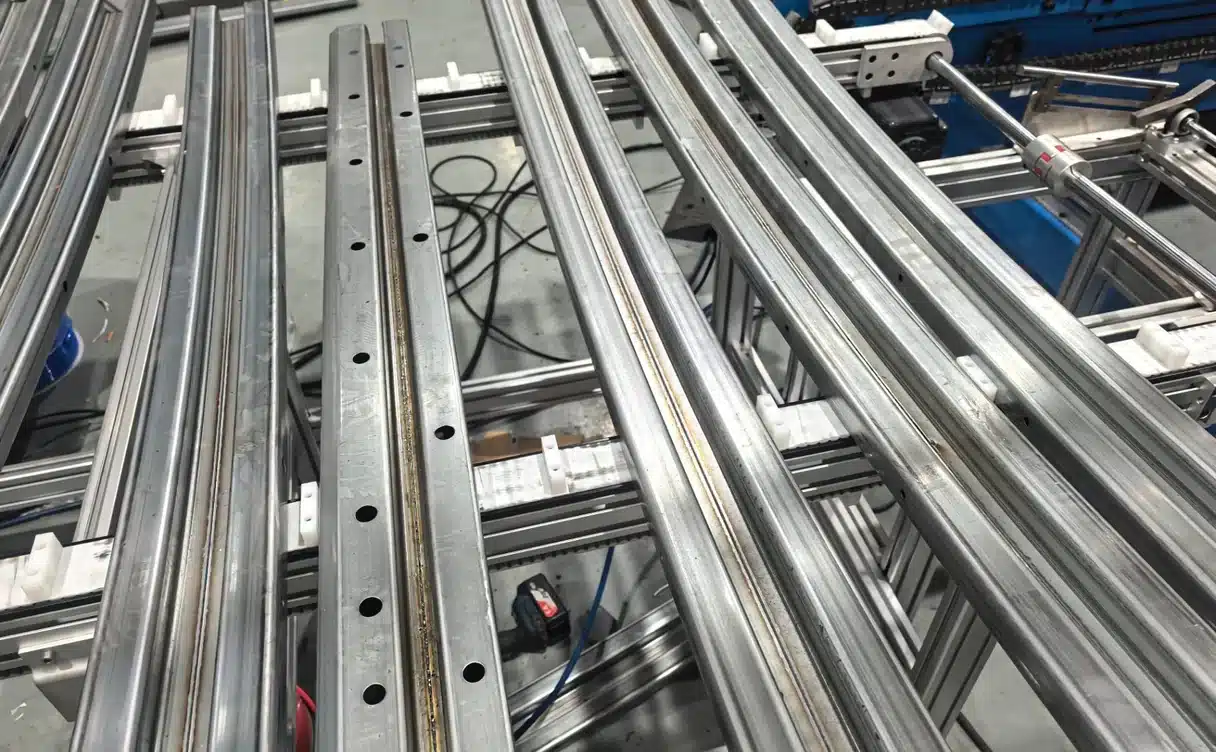
Штампы пробивки на этой машине роликового формования балки бампера — быстросменные узлы. Два комплекта штампов перекрывают два профиля при компоновке с двумя станами. Верхняя и нижняя плиты штампа — 45 carbon steel, рабочие части — SKD11, закалены до HRC 58-62.
Что такое балка бампера автомобиля
Балка бампера автомобиля — поперечный стальной элемент за облицовкой бампера. Он распределяет ударную нагрузку на два энергопоглощающих элемента и лонжероны кузова. На ней также размещены крепёжные отверстия под датчики, буксировочные проушины и саму облицовку.
Балки легковых автомобилей изготавливают из усовершенствованной высокопрочной стали. Предел текучести достигает 1180 MPa у марок типа CR1180T/950Y-MS. Толщина остаётся в пределах от 1.0 до 1.6 mm для снижения массы. Оба значения берут из чертежа профиля, а не из каталога.
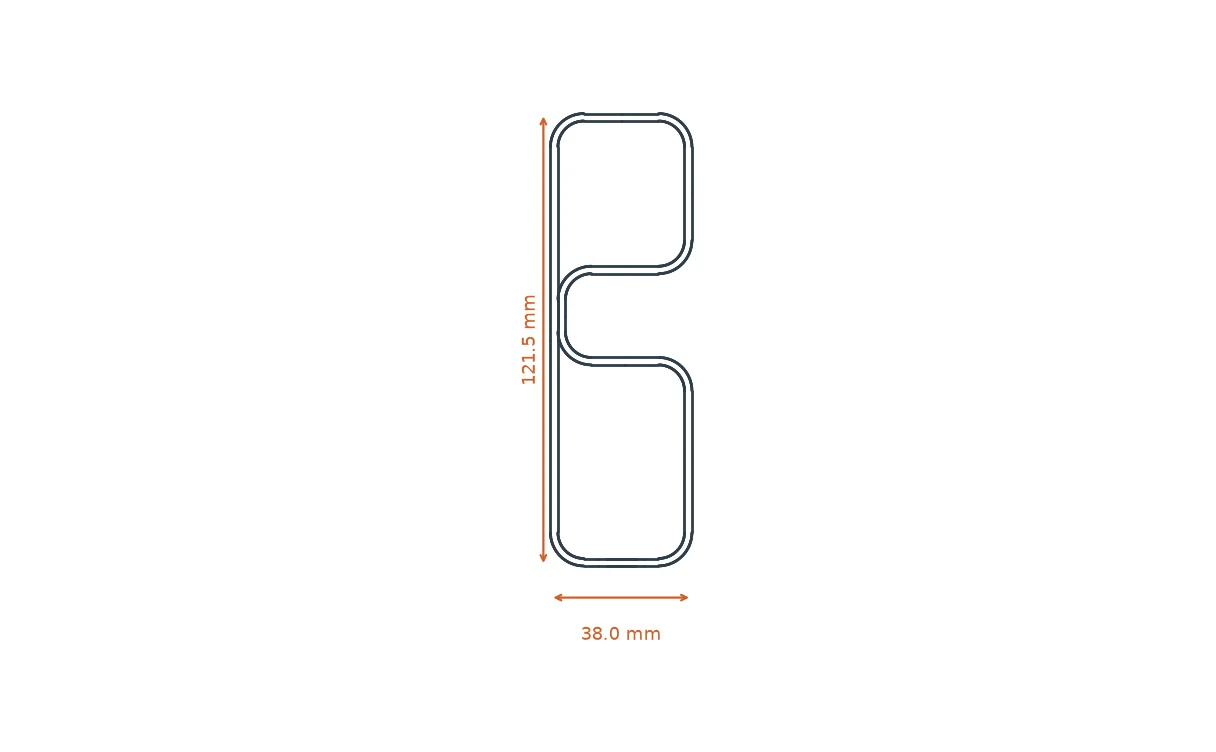
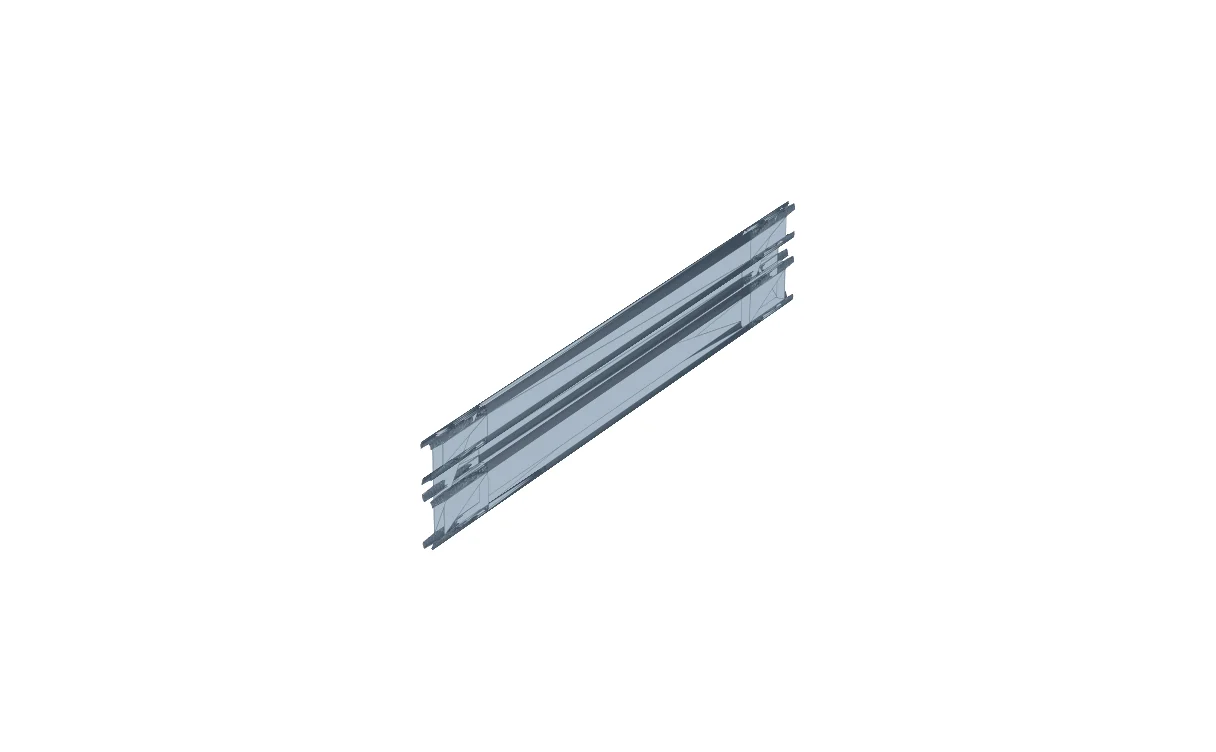
Профиль замкнутый. Одна полоса складывается в две расположенные друг над другом ячейки, лазерная сварка закрывает шов по всей длине. Образец профиля на этой странице имеет ширину 38.0 mm и высоту 121.5 mm. Это типовая двухячеистая балка бампера, а не фиксированный стандарт.
Для штампованной балки на каждую модель нужен свой штамп. Машина роликового формования балки бампера использует один комплект валковой оснастки и меняет схему отверстий быстросменными пуансонами и настройками программы. Для семейства моделей с общим профилем это снижает затраты на оснастку на каждую модификацию.
Получите коммерческое предложение по машине роликового формования балки бампера
Что такое машина роликового формования балки бампера
Формовочный стан машины роликового формования балки бампера использует литые чугунные клети HT300 с редукторным приводом и шпоночными фиксирующими пазами на каждом проходе. Валки из Cr12MoV закалены до HRC 58-62 и шлифованы на токарных станках с ЧПУ. Валы из 40Cr диаметром 80 mm закалены и отпущены. Литые клети важны, когда линия работает в две смены на материале с пределом текучести 1180 MPa.
Три позиции отличают эту машину роликового формования балки бампера от стандартной машины роликового формования. Платформенная установка лазерной сварки мощностью 6000 W закрывает продольный шов профиля. Трёхпроходный узел гибки в линии изгибает сваренную балку по кривизне кузова. Шестиосевой робот снимает заусенцы с обоих отрезанных концов до выхода детали с линии.
Формовочный стан машины роликового формования балки бампера использует литые чугунные клети HT300 с редукторным приводом и шпоночными фиксирующими пазами на каждом проходе. Валки из Cr12MoV закалены до HRC 58-62 и шлифованы на токарных станках с ЧПУ. Валы из 40Cr диаметром 80 mm закалены и отпущены. Литые клети важны, когда линия работает в две смены на материале с пределом текучести 1180 MPa.
Два независимых формовочных стана установлены на общих напольных направляющих. Один откатывают, другой закатывают, и получают второй профиль без перестройки линии. Такую компоновку мы применяем, когда заказчик выпускает две балки из одного рулона, но с разной оснасткой.
У машины роликового формования балки бампера число проходов определяется чертежом профиля, а не типоразмером станка. Схема формообразования («цветок»), шаг клетей и передаточное отношение задают до изготовления валков. Как ведётся эта проектная работа, показано в руководстве ниже.
Как проектируется машина роликового формования
Как работает линия, позиция за позицией
Полоса не останавливается между этими позициями. В этом суть машины роликового формования балки бампера. Сервоподатчики, сварочная установка и летучие ножницы получают синхронизацию от одного энкодера линии.
| Station | Что происходит | Контрольный параметр |
|---|---|---|
| 1. Гидравлический разматыватель | Автоматическая размотка с гидравлическим разжимом и пневматическим дисковым тормозом | Рулон 5 t, внутренний диаметр 508 или 610 mm, наружный диаметр до 1500 mm, полоса шириной до 400 mm |
| 2. Ножницы и установка стыковой сварки | Обрезает неровные концы двух рулонов и соединяет их | Стык выполняется менее чем за 3 минуты, линия продолжает работу |
| 3. Leveler | Четыре верхних и пять нижних валков, GCr15, закалены до HRC 58-62, твёрдое хромирование | Плоская полоса перед пробивкой |
| 4. Сервоподатчик и гидравлический пресс пробивки | Сервоподатчик NC-400 позиционирует полосу под однопозиционным штампом пробивки | ±0.1 mm на шаге 200 mm, ±0.2 mm на шаге 500 mm |
| 5. Стан роликового формования | 26 проходов плюс вспомогательные валки, литые клети, редукторный привод, охлаждение распылением на каждом проходе | Полоса 1.0-1.6 mm, предел текучести до 1180 MPa |
| 6. Платформенная установка лазерной сварки | 6000 W, непрерывный или импульсный режим, водяное охлаждение, закрывает продольный шов профиля | Скорость сварки 0-8 m/min задаёт итоговую скорость линии |
| 7. Узел гибки в линии | Три прохода гибки с валами 85 mm изгибают сваренную балку | Кривизна соответствует чертежу кузова |
| 8. Следящая резка с сервоприводом | Четырёхколонные гидравлические ножницы с верхним ножом и двумя нижними ножами | ±1 mm по длине реза, около 6 mm отхода материала |
| 9. Роботизированное снятие заусенцев | Шестиосевой робот, грузоподъёмность 180 kg, радиус действия 2702 mm, автоматическая смена инструмента | ±0.2 mm повторяемость позиционирования на обоих концах |
| 10. Стол выгрузки | Наклонный неприводной стеллаж, отрезанные детали скатываются к оператору | Без привода, без дополнительных систем управления |
Штампы пробивки на этой машине роликового формования балки бампера — быстросменные узлы. Два комплекта штампов перекрывают два профиля при компоновке с двумя станами. Верхняя и нижняя плиты штампа — 45 carbon steel, рабочие части — SKD11, закалены до HRC 58-62.
На этой машине роликового формования балки бампера положение отверстий имеет самый жёсткий допуск. Удерживать его на протяжении всего рулона — задача, отличная от формовки профиля, поэтому узел пробивки рассчитывают отдельно.
Как подобрать пресс пробивки для линии роликового формования

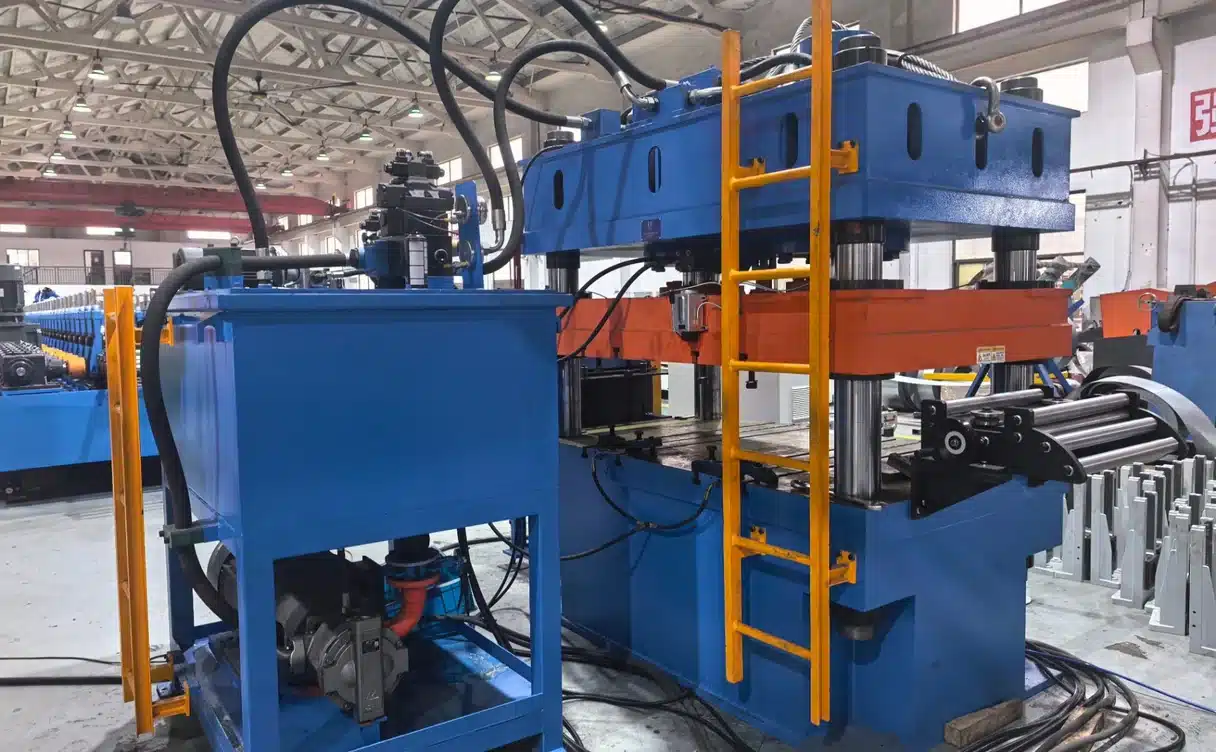
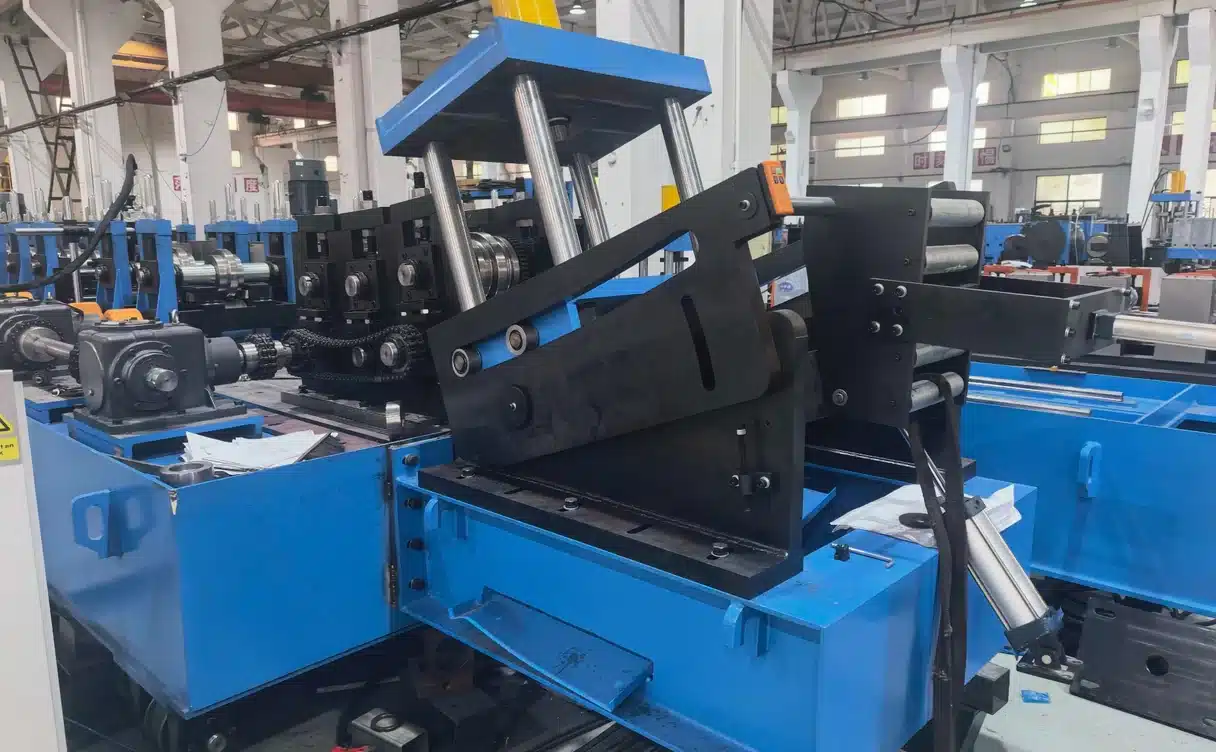
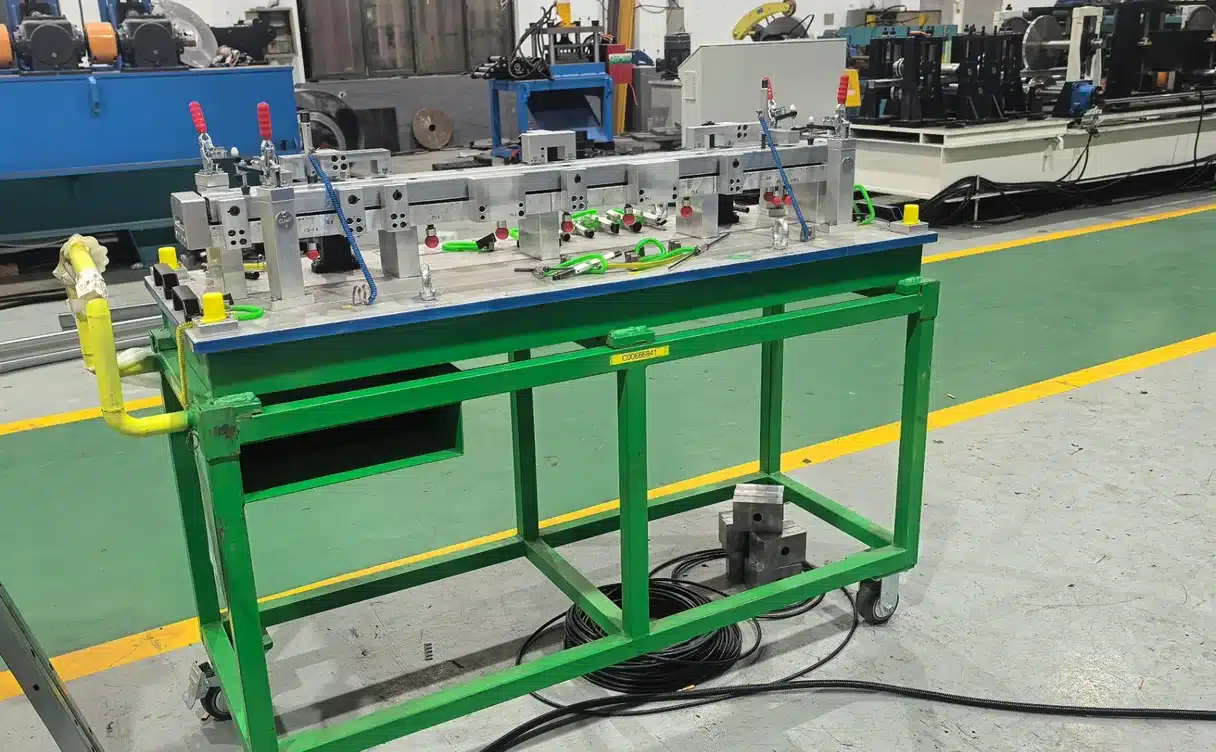
Литые клети и сервоподача этой машины роликового формования балки бампера применяются и на наших линиях дорожных ограждений. Там профиль шире и открытый, поэтому схема пробивки и проект проходов меняются, хотя рама остаётся прежней.
Технические параметры
Эти данные относятся к машине роликового формования балки бампера, показанной на странице. Итоговый проект проходов формовки, ширина рулона и схема штампов определяются вашим чертежом профиля.
| Пункт | Параметр |
|---|---|
| Материал | Холоднокатаная и оцинкованная усовершенствованная высокопрочная сталь |
| Предел текучести | До 1180 MPa |
| Толщина полосы | 1.0-1.6 mm |
| ширина полосы | До 400 mm |
| Вес катушки | 5 t |
| Внутренний диаметр рулона | 508 mm или 610 mm |
| Проходы формовки | 26 плюс вспомогательные валки |
| Скорость формования | 0-20 m/min |
| Материал валков | Cr12MoV, HRC 58-62, точение и шлифовка на станках с ЧПУ |
| Вал | 40Cr, закалка и отпуск, диаметр 80 mm |
| Установка лазерной сварки | 6000 W, непрерывный или импульсный режим, водяное охлаждение, 0-8 m/min |
| Curving | 3 прохода в линии, валы 85 mm, валки Cr12MoV |
| Штамповка | Гидравлическая однопозиционная установка, сервоподача, быстросменные штампы пробивки, 2 комплекта штампов |
| Резка | Четырёхколонные гидравлические ножницы со следящим сервоприводом |
| Контроль | ПЛК, сенсорная панель HMI, частотные преобразователи, энкодер линии |
| Источник питания | AC 380 V, 50 Hz, трёхфазный ток |
Допуски измеряют на готовой балке после гибки и резки. Проверку ведут по чертежу заказчика и по GB/T 6725-2008 для холодногнутых стальных профилей.
| Характеристика | Допуск |
|---|---|
| Наружный контур профиля | ±0.5 mm |
| Межцентровое расстояние отверстий | ±0,2 mm |
| Расстояние от отверстия до кромки | ±0.5 mm |
| Длина реза | ±1 mm |
| Angle | ±1° |
| Круглое отверстие 6-10 mm | +0.22 mm |
| Круглое отверстие 10-18 mm | +0.27 mm |
| Длинная сторона паза | +0.27 mm |
| Короткая сторона паза | +0.22 mm |
Откуда взяты данные по материалу и допускам
Приведённые выше допуски проверяют по вашему чертежу и по GB/T 6725-2008 — китайскому стандарту на холодногнутые стальные профили. Стандарт задаёт требования к готовому профилю. Марки стали, автомобильные требования, поведение при формовке и лазерный сварной шов регулируются организациями, перечисленными ниже. Мы приводим их, чтобы ваши инженеры могли проверить спецификацию до того, как она попадёт в заказ на поставку.
Программа AISI по автомобильным сталям: марки AHSS
SAE International: стандарты автомобильной инженерии
WorldAutoSteel: формовка усовершенствованной высокопрочной стали
AHSS Insights: сварка и формовка высокопрочной стали
American Welding Society: практика лазерной сварки
Сравнение поставщиков: Beli Rollforming, Китай, ЕС и США
Перед подписанием контракта покупатели обычно сравнивают три вещи: кто проектирует проходы формовки, из чего сделаны клети и кто восстанавливает линию при останове. Ниже — чем отличается наша машина роликового формования балки бампера.
| Point | Beli Rollforming | Типичный поставщик из Китая | Поставщик из ЕС и США |
|---|---|---|---|
| Проектирование проходов формовки | Собственными силами по вашему CAD-профилю | Часто адаптация существующего профиля | Собственными силами, больший срок инженерной проработки |
| Клети формовки | Чугун HT300, обработка на станках с ЧПУ, шпоночные фиксирующие пазы | Сварные рамы из листа | Литые или сварные рамы |
| Валковая оснастка | Cr12MoV, HRC 58-62, шлифовка на станках с ЧПУ | Cr12 с неоднородной термообработкой | D2 или эквивалентная инструментальная сталь |
| Лазерная сварка продольного шва | 6000 W в линии, с водяным охлаждением | Часто отдельная позиция или отсутствует | Доступно по более высокой цене |
| Гибка в линии | Трёхпроходный узел в составе линии | Обычно отдельный гибочный пресс | Обычно отдельный участок |
| Переналадка профиля | Два стана на напольных направляющих | Ручная замена оснастки | Кассетные системы |
| Гарантия | 24 месяца на всю машину | Зависит от поставщика | Зависит от поставщика |
| Пусконаладка | Наши инженеры прогоняют первые рулоны на площадке заказчика | Часто только удалённая поддержка | На площадке за отдельную плату |
Мы не заявляем, что наша линия самая дешёвая в коммерческом предложении. Мы строим для заводов, которые выпускают одну и ту же балку каждый день и не могут допустить ухода размеров профиля через шесть месяцев.
Машина роликового формования балки бампера при работе в две смены требует иного плана, чем пилотная партия. Реальную производительность определяют время смены рулона, стойкость оснастки и отходы при запуске, а не максимальная скорость, указанная на табличке.
Расчёт производительности при крупносерийном роликовом формовании
Почему выбирают Beli для линии балок бампера
Мы изготавливаем машины роликового формования на заказ с 2005 года. Поставили 500+ машин в 50+ стран с завода площадью 15,000 m², в штате 80+ инженеров и техников.
Каждая машина роликового формования балки бампера поставляется с гарантией 24 месяца на всю машину. Быстроизнашивающиеся части и расходные материалы в гарантию не входят. Гарантия распространяется на механическую, гидравлическую и электрическую системы как на единый комплекс.
Наши инженеры монтируют и запускают линию на вашем заводе. Они прогоняют первые рулоны вместе с вашими операторами и сдают линию только когда балка держит допуски по вашему чертежу. Вместе с машиной вы получаете чертежи проходов формовки, перечень штампов пробивки и протоколы контроля качества.
Пришлите чертёж профиля, марку стали, толщину, схему отверстий и целевую производительность. Мы отвечаем в течение 24 часов: компоновка линии, перечень оснастки и коммерческое предложение на вашу машину роликового формования балки бампера.
Часто задаваемые вопросы
Это непрерывная линия, которая превращает рулон высокопрочной стали в готовую балку бампера. Линия разматывает, правит, пробивает, формует валками, сваривает лазером, гнёт, режет и снимает заусенцы с полосы за один проход. Типовое исполнение использует 26 проходов формовки и работает со скоростью до 20 m/min.
Холоднокатаная и оцинкованная усовершенствованная высокопрочная сталь с пределом текучести до 1180 MPa, толщиной от 1.0 до 1.6 mm. Часто применяются марки типа CR1180T/950Y-MS. Пришлите спецификацию на материал, и мы подтвердим по ней проект проходов формовки.
Непрерывный лазерный шов закрывает профиль по всей длине. Он сохраняет постоянную ширину профиля и исключает нахлёст полок, необходимый при точечной сварке. Установка лазерной сварки мощностью 6000 W на этой линии работает в непрерывном или импульсном режиме со скоростью 0-8 m/min.
Да. Трёхпроходный узел гибки в линии изгибает балку после лазерной сварки и перед резкой. Кривизна задаётся чертежом кузова. Гибка в линии исключает отдельную операцию гибки.
Межцентровое расстояние отверстий выдерживается в пределах ±0.2 mm, расстояние от отверстия до кромки — ±0.5 mm. Сервоподатчик обеспечивает ±0.1 mm на 200 mm хода и ±0.2 mm на 500 mm. Быстросменные штампы пробивки перекрывают разные схемы отверстий.
Формовочный стан работает на 0-20 m/min. Установка лазерной сварки задаёт итоговую скорость линии 0-8 m/min, поскольку шов должен оставаться без дефектов. Производительность зависит от длины балки, числа отверстий и кривизны.
Да. Два независимых формовочных стана в машине роликового формования балки бампера установлены на общих напольных направляющих, поэтому профили переключают перемещением стана, а не перестройкой линии. Два комплекта быстросменных штампов пробивки перекрывают схемы отверстий. Это подходит заводам, выпускающим две модели из одного рулона.
Шестиосевой робот грузоподъёмностью 180 kg и радиусом действия 2702 mm снимает заусенцы с обоих отрезанных концов. Автоматическая смена инструмента рассчитана на два семейства деталей. Повторяемость позиционирования — ±0.2 mm.
Машина роликового формования балки бампера от Beli поставляется с гарантией 24 месяца на всю машину, включая механическую, гидравлическую и электрическую системы. Быстроизнашивающиеся части и расходные материалы исключены. Наши инженеры выполняют пусконаладку линии на площадке.
Пришлите чертёж профиля, марку стали, толщину, схему отверстий и целевую производительность. Мы отвечаем в течение 24 часов: компоновка линии, перечень оснастки и коммерческое предложение на вашу машину роликового формования балки бампера.
Получите коммерческое предложение по машине роликового формования балки бампера
Пришлите чертёж профиля балки бампера. Мы отвечаем в течение 24 часов полным коммерческим предложением по машине роликового формования балки бампера:
- Комплектация машины роликового формования балки бампера, подобранная под ваш профиль и материал
- Чертёж компоновки с десятью позициями по порядку
- Перечень валковой оснастки и перечень штампов пробивки
- Ориентировочный график поставки и пусконаладки
Отправьте чертёж и получите расчёт сегодня
Если вы ещё сравниваете поставщиков, в нашем руководстве для покупателя приведены вопросы по проектированию проходов формовки, запасным валкам, пусконаладке и условиям гарантии, которые стоит задать до подписания контракта.
Полное руководство покупателя по машинам роликового формования
Последнее обновление: 12 ноября 2026 г.
История изменений статьи
12 ноября 2026 г. Первая публикация. Характеристики линии взяты из технического предложения по линии производства балок бампера, коммерческие условия поставщика исключены.
Основания для следующего пересмотра
Пересмотр при изменении мощности установки лазерной сварки, числа проходов формовки, компоновки узла гибки или условий гарантии. Пересмотр при замене текущего двухячеистого профиля новым чертежом.
 Русский
Обзоры
Отзывов пока нет.