






Une machine de profilage à froid pour poutres de pare-chocs automobiles transforme une bobine d'acier à haute résistance en une poutre de pare-chocs fermée et cintrée, sur une seule ligne continue. La bobine entre à une extrémité. Une poutre poinçonnée, soudée au laser, cintrée et coupée à longueur sort à l'autre.
Bande de 1.0-1.6 mm, limite d'élasticité jusqu'à 1180 MPa
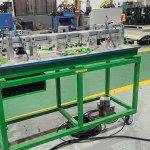
Les matrices de poinçonnage de cette machine de profilage à froid pour poutres de pare-chocs automobiles sont des unités à changement rapide. Deux jeux de matrices couvrent les deux sections dans une configuration à deux unités de profilage. Les plaques supérieure et inférieure des matrices sont en 45 carbon steel et les pièces travaillantes en SKD11 trempé à HRC 58-62.
Qu'est-ce qu'une poutre de pare-chocs automobile
Une poutre de pare-chocs automobile est l'élément transversal en acier situé derrière le bouclier de pare-chocs. Elle répartit l'effort de choc vers les deux caissons d'absorption et les longerons du véhicule. Elle porte également les trous de fixation des capteurs, des anneaux de remorquage et du bouclier lui-même.
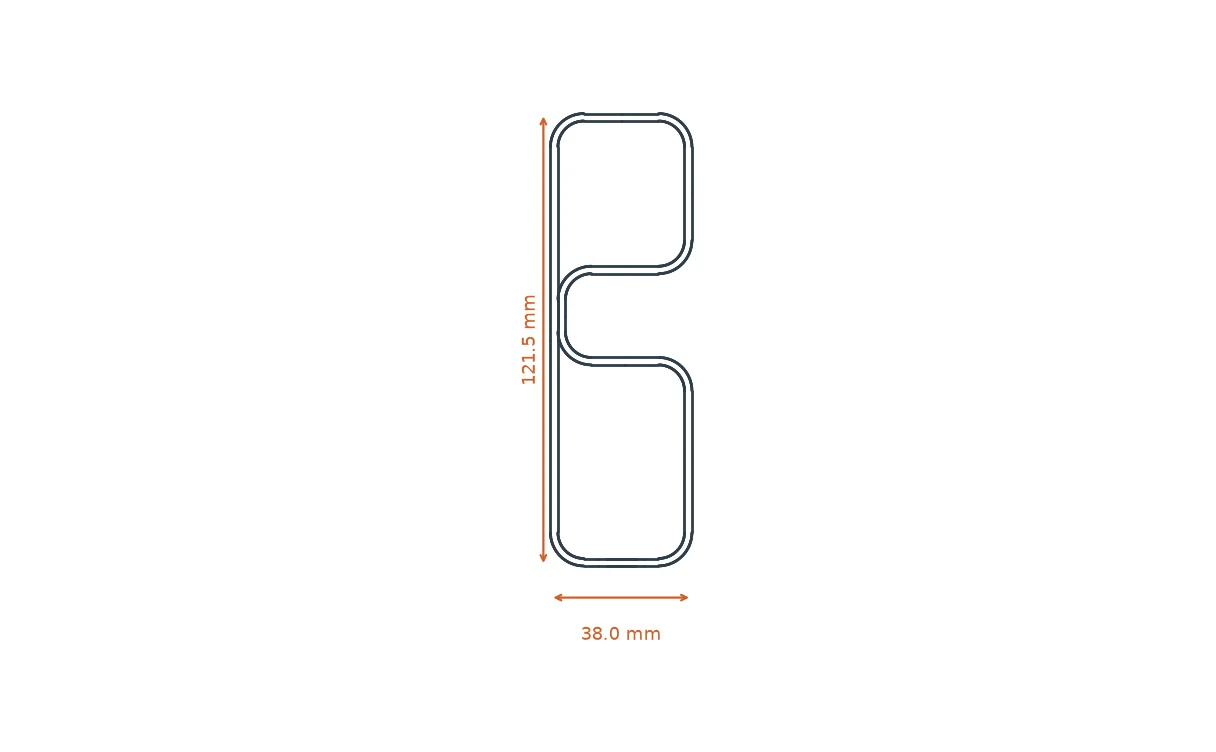
Les poutres pour voitures particulières utilisent de l'acier avancé à haute résistance. La limite d'élasticité atteint 1180 MPa pour des nuances telles que CR1180T/950Y-MS. L'épaisseur reste comprise entre 1.0 et 1.6 mm pour limiter la masse. Ces deux valeurs proviennent du plan du profilé, non d'un catalogue.
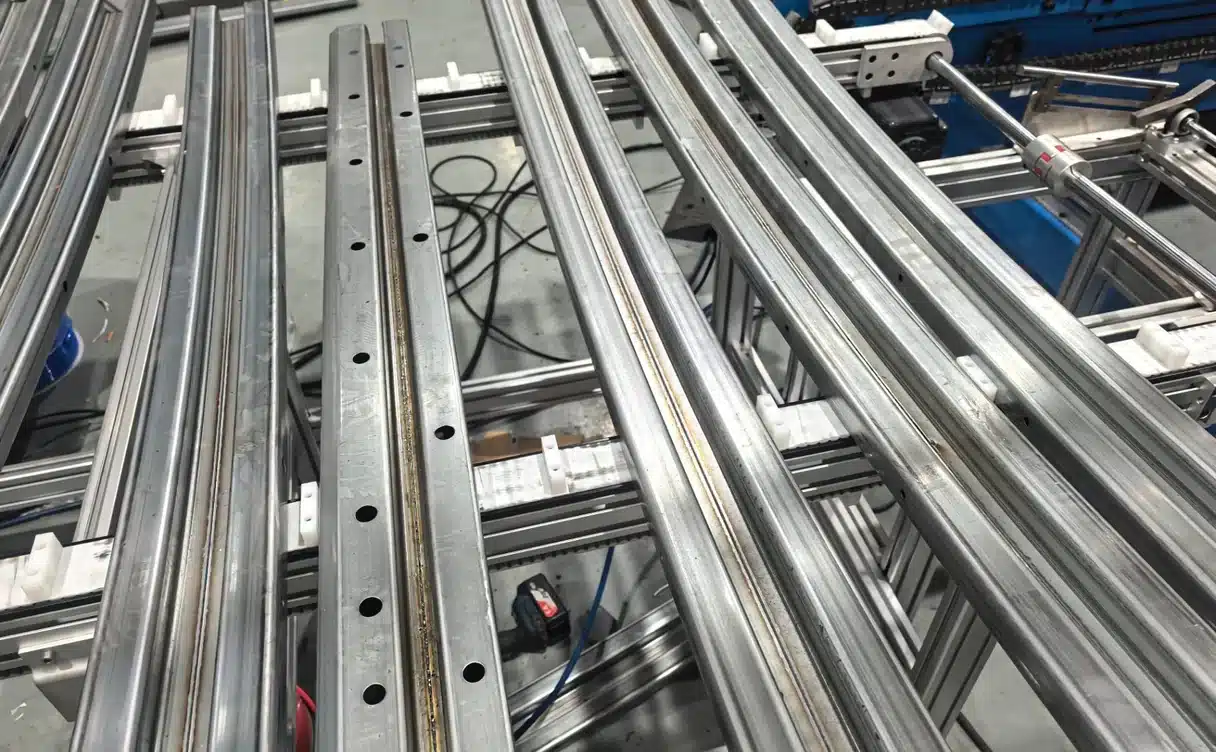
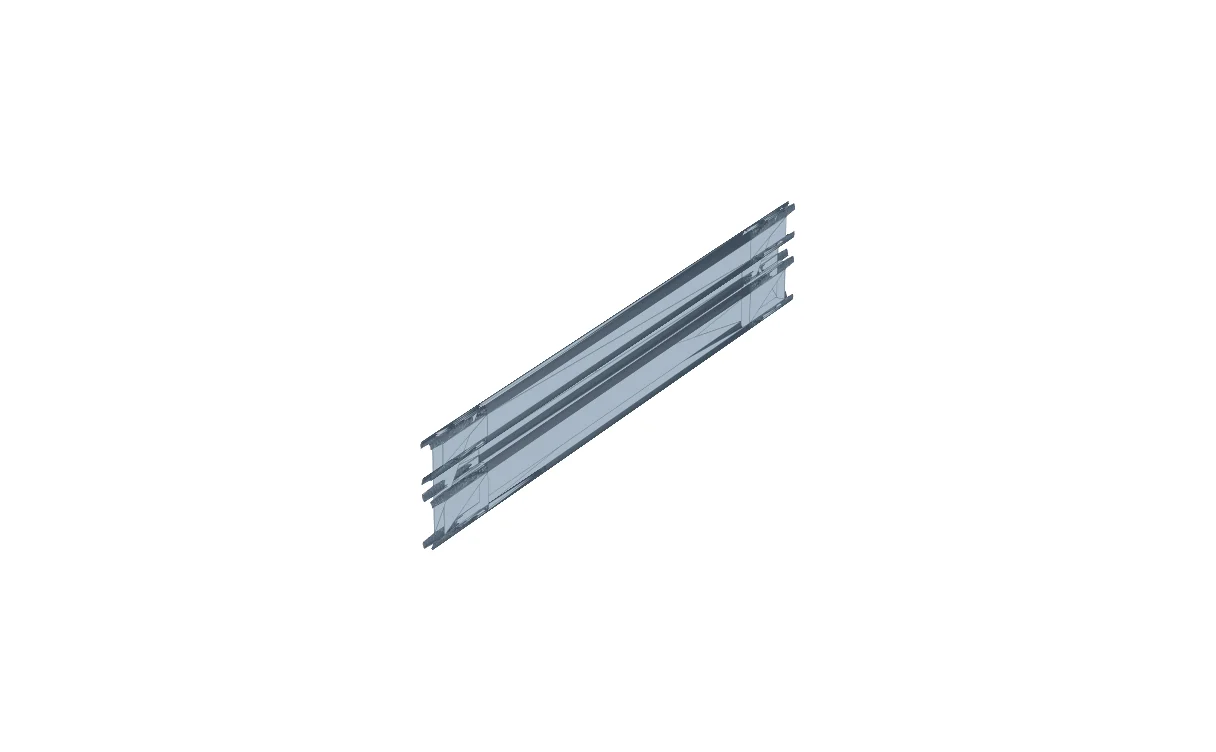
La section est fermée. Une seule bande se plie en deux cellules superposées et un cordon de soudure laser ferme le joint sur toute la longueur. La section présentée sur cette page mesure 38.0 mm de large sur 121.5 mm de haut. Il s'agit d'une poutre de pare-chocs à deux cellules typique, non d'une norme fixe.
Une poutre emboutie exige une matrice par modèle. Une machine de profilage à froid pour poutres de pare-chocs automobiles utilise un seul jeu d'outillage de profilage et modifie la configuration des trous par poinçons à changement rapide et réglages du programme. Pour une famille de modèles partageant une même section, cela réduit le coût d'outillage par variante.
Demandez un devis pour votre machine de profilage à froid pour poutres de pare-chocs automobiles
Qu'est-ce qu'une machine de profilage à froid pour poutres de pare-chocs automobiles
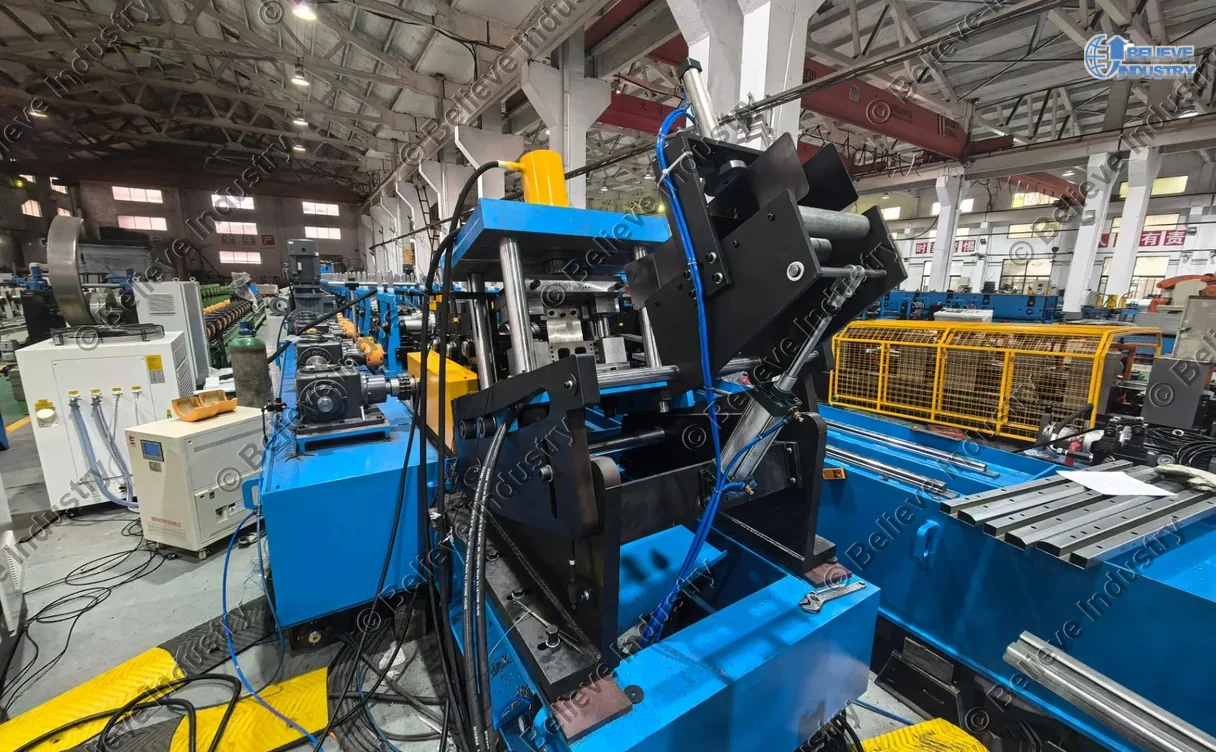
L'unité de profilage d'une machine de profilage à froid pour poutres de pare-chocs automobiles utilise des bâtis en fonte HT300 à entraînement par réducteur et rainures de positionnement clavetées à chaque passe. Les rouleaux sont en Cr12MoV trempé à HRC 58-62 et rectifiés sur tours CNC. Les arbres sont en 40Cr, de 80 mm de diamètre, trempés et revenus. Les bâtis en fonte comptent lorsque la ligne tourne en deux équipes sur de l'acier à 1180 MPa.
Trois postes distinguent cette machine de profilage à froid pour poutres de pare-chocs automobiles d'une profileuse standard. Une soudeuse laser sur plateau de 6000 W ferme le joint de la section. Une unité de cintrage en ligne à trois passes donne à la poutre soudée le galbe de la carrosserie. Un robot à six axes élimine les bavures des deux extrémités coupées avant la sortie de la pièce de la ligne.
L'unité de profilage d'une machine de profilage à froid pour poutres de pare-chocs automobiles utilise des bâtis en fonte HT300 à entraînement par réducteur et rainures de positionnement clavetées à chaque passe. Les rouleaux sont en Cr12MoV trempé à HRC 58-62 et rectifiés sur tours CNC. Les arbres sont en 40Cr, de 80 mm de diamètre, trempés et revenus. Les bâtis en fonte comptent lorsque la ligne tourne en deux équipes sur de l'acier à 1180 MPa.
Deux unités de profilage indépendantes reposent sur un rail au sol commun. On retire l'une, on engage l'autre, et on produit une seconde section sans reconstruire la ligne. Nous retenons cette implantation lorsqu'un client fabrique deux poutres à partir de la même bobine avec un outillage différent.
Sur une machine de profilage à froid pour poutres de pare-chocs automobiles, le nombre de passes découle du plan du profilé, non d'un format de machine standard. Le diagramme de floraison, l'espacement des bâtis et le rapport de transmission sont fixés avant toute taille de rouleau. Le guide ci-dessous présente cette démarche de conception.
Conception d'une machine de profilage à froid
Fonctionnement de la ligne, poste par poste
La bande ne s'arrête jamais entre ces postes. C'est tout l'intérêt d'une machine de profilage à froid pour poutres de pare-chocs automobiles. Les alimentateurs servo, la soudeuse et la cisaille volante sont tous cadencés par le même codeur de ligne.
| Station | Action | Point de contrôle |
|---|---|---|
| 1. Dérouleur hydraulique | Déroulement automatique avec expansion hydraulique et frein à disque pneumatique | Bobine de 5 t, diamètre intérieur 508 ou 610 mm, diamètre extérieur jusqu'à 1500 mm, bande jusqu'à 400 mm de large |
| 2. Cisaille et soudeuse bout à bout | Coupe les extrémités irrégulières de deux bobines et les assemble | Joint réalisé en moins de 3 minutes, la ligne continue de tourner |
| 3. Leveler | Quatre rouleaux supérieurs et cinq inférieurs, en GCr15 trempé à HRC 58-62, avec chromage dur | Bande plane avant le poinçonnage |
| 4. Alimentateur servo et poinçonneuse hydraulique | L'alimentateur servo NC-400 positionne la bande sous une matrice monoposte | ±0.1 mm par pas de 200 mm, ±0.2 mm par pas de 500 mm |
| 5. Unité de profilage | 26 passes plus rouleaux auxiliaires, bâtis en fonte, entraînement par réducteur, refroidissement par aspersion à chaque passe | Bande de 1.0-1.6 mm, limite d'élasticité jusqu'à 1180 MPa |
| 6. Soudeuse laser sur plateau | 6000 W, continu ou pulsé, refroidissement à eau, ferme le joint de la section | La vitesse de soudage de 0-8 m/min fixe la vitesse finale de la ligne |
| 7. Unité de cintrage en ligne | Trois passes de cintrage avec des arbres de 85 mm cintrent la poutre soudée | Galbe conforme au plan de la carrosserie |
| 8. Découpe à suivi servo | Cisaille hydraulique à quatre colonnes, une lame supérieure et deux lames inférieures | Longueur de coupe à ±1 mm, perte de matière d'environ 6 mm |
| 9. Ébavurage robotisé | Robot à six axes, charge utile 180 kg, portée 2702 mm, changeur d'outil automatique | Répétabilité de positionnement de ±0.2 mm aux deux extrémités |
| 10. Table de sortie | Râtelier incliné non motorisé, les pièces coupées glissent vers l'opérateur | Aucun entraînement motorisé, aucune commande supplémentaire |
Les matrices de poinçonnage de cette machine de profilage à froid pour poutres de pare-chocs automobiles sont des unités à changement rapide. Deux jeux de matrices couvrent les deux sections dans une configuration à deux unités de profilage. Les plaques supérieure et inférieure des matrices sont en 45 carbon steel et les pièces travaillantes en SKD11 trempé à HRC 58-62.
Sur cette machine de profilage à froid pour poutres de pare-chocs automobiles, la position des trous porte la tolérance la plus serrée. La maintenir sur toute une bobine est un problème distinct du formage de la section ; le poste de poinçonnage est donc dimensionné séparément.
Comment dimensionner une presse de poinçonnage pour une ligne de profilage à froid

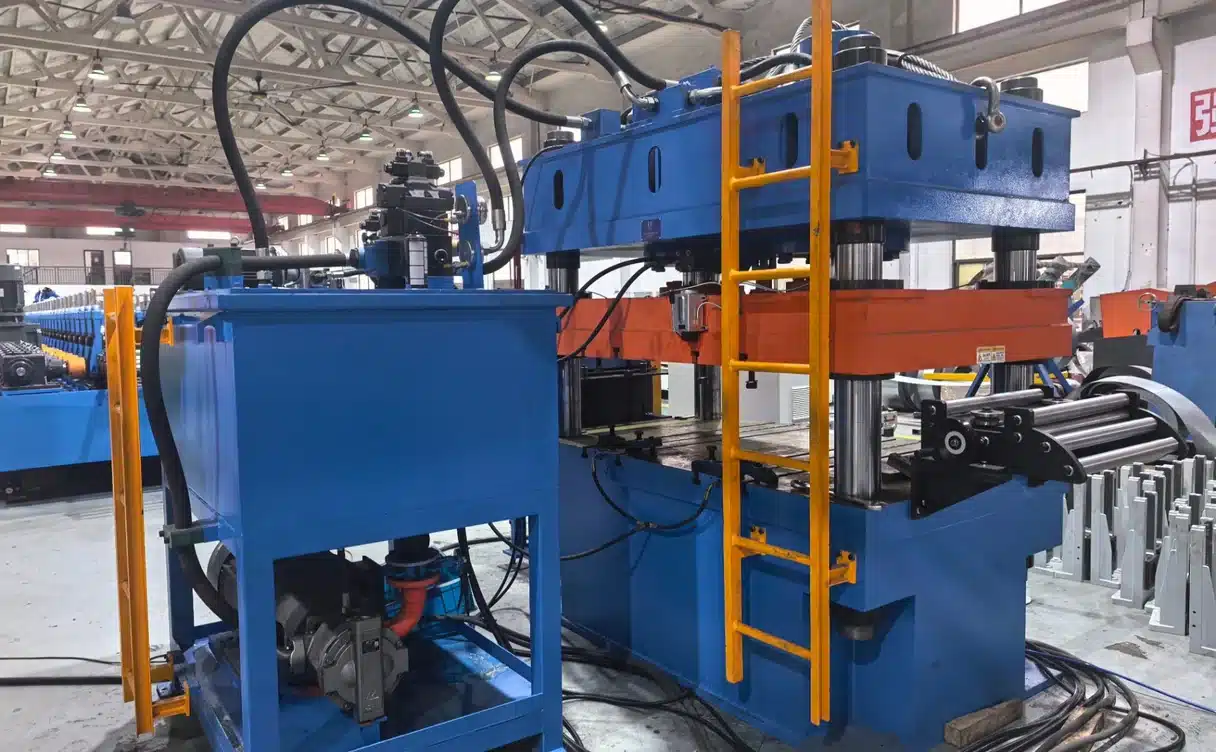
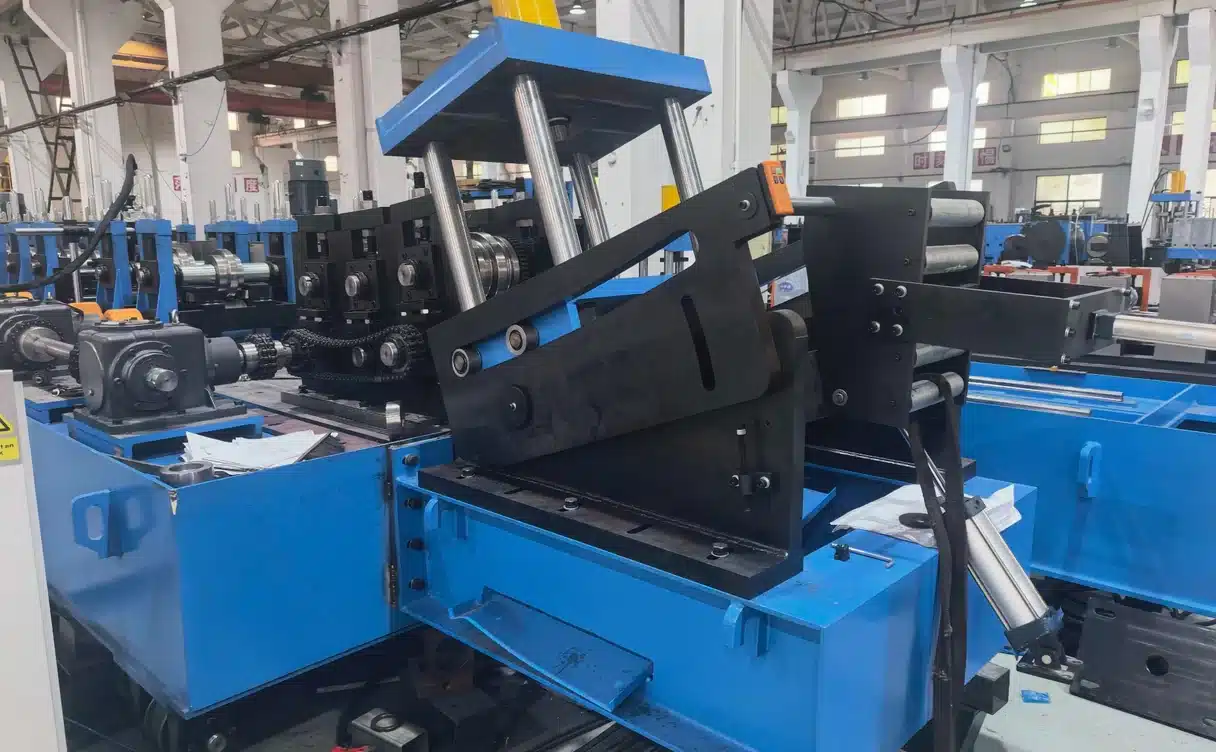
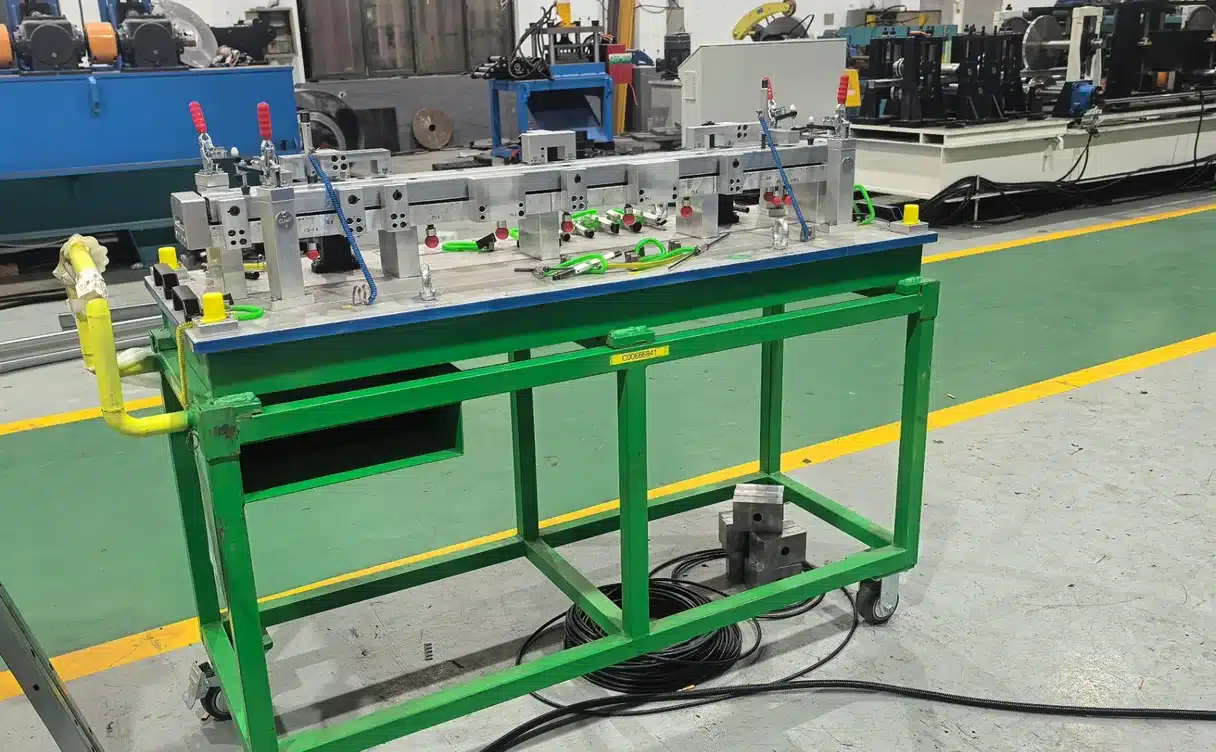
Les bâtis en fonte et l'avance servo de cette machine de profilage à froid pour poutres de pare-chocs automobiles se retrouvent aussi sur nos lignes de glissières de sécurité. Là, la section est plus large et ouverte : l'implantation du poinçonnage et la conception des passes changent, alors que le châssis reste le même.
Machine de profilage à froid pour glissières de sécurité routières
Paramètres techniques
Ces valeurs décrivent la machine de profilage à froid pour poutres de pare-chocs automobiles présentée sur cette page. Votre plan du profilé détermine la conception finale des passes de formage, la largeur de bobine et l'implantation des matrices.
| Élément | Spécification |
|---|---|
| Matériau | Acier avancé à haute résistance laminé à froid et galvanisé |
| Limite d'élasticité | Jusqu'à 1180 MPa |
| Épaisseur de la bande | 1.0-1.6 mm |
| Strip width | Jusqu'à 400 mm |
| Poids de la bobine | 5 t |
| diamètre intérieur de la bobine | 508 mm ou 610 mm |
| Passes de formage | 26 plus rouleaux auxiliaires |
| Vitesse de formage | 0-20 m/min |
| Matériau des rouleaux | Cr12MoV, HRC 58-62, tourné et rectifié CNC |
| Arbre | 40Cr, trempé et revenu, 80 mm de diamètre |
| Soudeuse laser | 6000 W, continu ou pulsé, refroidissement à eau, 0-8 m/min |
| Curving | 3 passes en ligne, arbres de 85 mm, rouleaux en Cr12MoV |
| Perforation | Station hydraulique unique, avance servo, matrices à changement rapide, 2 jeux de matrices |
| Coupe | Cisaille hydraulique à quatre colonnes avec suivi servo |
| Contrôle | Automate programmable, IHM à écran tactile, variateurs de fréquence, codeur de ligne |
| Alimentation électrique | AC 380 V, 50 Hz, triphasé |
Les tolérances sont mesurées sur la poutre finie après cintrage et découpe. Nous les vérifions par rapport au plan du client et à la norme GB/T 6725-2008 relative aux profilés en acier formés à froid.
| Caractéristique | Tolérance |
|---|---|
| Profil extérieur | ±0.5 mm |
| Entraxe des trous | ±0,2 mm |
| Distance trou-bord | ±0.5 mm |
| Longueur de coupe | ±1 mm |
| Angle | ±1° |
| Trou rond 6-10 mm | +0.22 mm |
| Trou rond 10-18 mm | +0.27 mm |
| Grand côté de la lumière | +0.27 mm |
| Petit côté de la lumière | +0.22 mm |
Origine des valeurs de matériau et de tolérance
Les tolérances ci-dessus sont vérifiées par rapport à votre plan et à la norme chinoise GB/T 6725-2008 relative aux profilés en acier formés à froid. Cette norme régit la section finie. Les nuances de matériau, les exigences automobiles, le comportement au formage et le cordon soudé au laser relèvent des organismes ci-dessous. Nous les citons pour que vos ingénieurs puissent valider une spécification avant l'établissement du bon de commande.
Programme acier automobile de l'AISI sur les nuances AHSS
SAE International sur les normes d'ingénierie automobile
WorldAutoSteel sur le formage des aciers avancés à haute résistance
AHSS Insights sur le soudage et le formage des aciers à haute résistance
American Welding Society sur la pratique du soudage laser
Comparaison des fournisseurs : Beli Rollforming vs Chine vs UE et États-Unis
Avant de signer, les acheteurs comparent généralement trois points : qui conçoit les passes de formage, en quoi sont faits les bâtis, et qui remet la ligne en route lorsqu'elle s'arrête. Voici ce qui distingue notre machine de profilage à froid pour poutres de pare-chocs automobiles.
| Point | Beli Rollforming | Fournisseur chinois type | Fournisseur UE et États-Unis |
|---|---|---|---|
| Conception des passes de formage | En interne à partir de votre profil CAO | Souvent adaptée d'une section existante | En interne, délai d'étude plus long |
| Bâtis de formage | Fonte HT300, usinée CNC, rainures de positionnement clavetées | Châssis en tôles soudées | Châssis moulés ou mécano-soudés |
| Outillage de profilage | Cr12MoV, HRC 58-62, rectifié CNC | Cr12 avec traitement thermique hétérogène | Acier à outils D2 ou équivalent |
| Soudage laser du joint | 6000 W en ligne avec refroidissement à eau | Souvent un poste séparé, voire absent | Disponible à un coût plus élevé |
| Cintrage en ligne | Unité à trois passes sur la ligne | Généralement une presse à cintrer séparée | Généralement une cellule séparée |
| Changement de section | Deux unités de profilage sur un rail au sol | Changement manuel d'outillage | Systèmes à cassettes |
| Garantie | 24 mois sur la machine complète | Variable selon le fournisseur | Variable selon le fournisseur |
| Mise en service | Nos ingénieurs lancent les premières bobines sur site | Souvent une assistance à distance uniquement | Sur site, en supplément |
Nous ne prétendons pas proposer la ligne la moins chère sur un devis. Nous construisons pour des usines qui produisent la même poutre chaque jour et ne peuvent se permettre un profilé qui dérive au bout de six mois.
Une machine de profilage à froid pour poutres de pare-chocs automobiles tournant en deux équipes demande une autre organisation qu'une série pilote. Le temps de changement de bobine, la durée de vie de l'outillage et les rebuts au démarrage déterminent la production réelle, non la vitesse maximale indiquée sur la plaque signalétique.
Pourquoi choisir Beli pour votre ligne de poutres de pare-chocs
Nous construisons des machines de profilage à froid sur mesure depuis 2005. Nous avons livré 500+ machines dans 50+ pays depuis une usine de 15,000 m², avec 80+ ingénieurs et techniciens.
Chaque machine de profilage à froid pour poutres de pare-chocs automobiles est livrée avec une garantie de 24 mois sur la machine complète. Les pièces d'usure et les consommables sont exclus. Cette garantie couvre en un seul ensemble les systèmes mécanique, hydraulique et électrique.
Nos ingénieurs installent et mettent en service la ligne dans votre usine. Ils lancent les premières bobines avec vos opérateurs et ne passent la main que lorsque la poutre respecte les tolérances de votre plan. Vous recevez avec la machine les plans des passes de formage, la liste des matrices et les relevés de contrôle qualité.
Envoyez le plan du profilé, la nuance du matériau, l'épaisseur, la configuration des trous et la production cible. Nous répondons sous 24 heures avec un plan d'implantation de la ligne, une liste d'outillage et un devis pour votre machine de profilage à froid pour poutres de pare-chocs automobiles.
Foire aux questions
C'est une ligne continue qui transforme une bobine d'acier à haute résistance en poutre de pare-chocs finie. La ligne déroule, dresse, poinçonne, profile à froid, soude au laser, cintre, coupe et ébavure la bande en une seule passe. Une configuration type compte 26 passes de formage et fonctionne jusqu'à 20 m/min.
Acier avancé à haute résistance laminé à froid et galvanisé, avec une limite d'élasticité jusqu'à 1180 MPa, en épaisseur de 1.0 à 1.6 mm. Les nuances comme CR1180T/950Y-MS sont courantes. Envoyez-nous votre spécification de matériau et nous validons la conception des passes de formage en conséquence.
Un cordon de soudure laser continu ferme la section sur toute sa longueur. Il maintient la largeur du profilé constante et évite le recouvrement de bride qu'exige un assemblage soudé par points. La soudeuse laser de 6000 W de cette ligne fonctionne en mode continu ou pulsé à 0-8 m/min.
Oui. Une unité de cintrage en ligne à trois passes cintre la poutre après le soudage laser et avant la découpe. Le galbe provient de votre plan de carrosserie. Le cintrage en ligne supprime une opération de cintrage distincte.
L'entraxe des trous tient à ±0.2 mm et la distance trou-bord à ±0.5 mm. L'alimentateur servo tient ±0.1 mm par course de 200 mm et ±0.2 mm par course de 500 mm. Les matrices à changement rapide couvrent différentes configurations de trous.
L'unité de profilage fonctionne de 0 à 20 m/min. La soudeuse laser fixe la vitesse finale de la ligne à 0-8 m/min, car le cordon doit rester sain. La production dépend de la longueur de la poutre, du nombre de trous et du galbe.
Oui. Deux unités de profilage indépendantes sur une machine de profilage à froid pour poutres de pare-chocs automobiles reposent sur un rail au sol commun : on passe d'une section à l'autre sans reconstruire la ligne. Deux jeux de matrices de poinçonnage à changement rapide couvrent les configurations de trous. Cette disposition convient aux usines produisant deux modèles à partir de la même bobine.
Un robot à six axes, d'une charge utile de 180 kg et d'une portée de 2702 mm, ébavure les deux extrémités coupées. Un changeur d'outil automatique couvre deux familles de pièces. La répétabilité de positionnement est de ±0.2 mm.
Une machine de profilage à froid pour poutres de pare-chocs automobiles signée Beli est livrée avec une garantie de 24 mois sur la machine complète, couvrant les systèmes mécanique, hydraulique et électrique. Les pièces d'usure et les consommables sont exclus. Nos ingénieurs assurent la mise en service de la ligne sur site.
Envoyez le plan du profilé, la nuance du matériau, l'épaisseur, la configuration des trous et la production cible. Nous répondons sous 24 heures avec un plan d'implantation de la ligne, une liste d'outillage et un devis pour votre machine de profilage à froid pour poutres de pare-chocs automobiles.
Demandez un devis pour votre machine de profilage à froid pour poutres de pare-chocs automobiles
Envoyez-nous le plan du profilé de votre poutre de pare-chocs. Nous répondons sous 24 heures avec un devis complet pour une machine de profilage à froid pour poutres de pare-chocs automobiles :
- Une configuration de machine de profilage à froid pour poutres de pare-chocs automobiles adaptée à votre section et à votre matériau
- Un plan d'implantation avec les dix postes dans l'ordre
- Une liste d'outillage de profilage et une liste de matrices de poinçonnage
- Un calendrier prévisionnel de livraison et de mise en service
Envoyez votre plan et obtenez un devis dès aujourd'hui
Si vous comparez encore les fournisseurs, notre guide d'achat recense les questions à poser sur la conception des passes de formage, les rouleaux de rechange, la mise en service et les conditions de garantie avant la signature du contrat.
Dernière mise à jour : 12 novembre 2026
Historique des modifications de l'article
12 novembre 2026. Publication initiale. Spécifications de la ligne reprises de l'offre technique de la ligne de production de poutres de pare-chocs, hors conditions commerciales du fournisseur.
Éléments déclenchant la prochaine révision
Réviser en cas de modification de la puissance de la soudeuse laser, du nombre de passes de formage, de l'implantation du poste de cintrage ou des conditions de garantie. Réviser lorsqu'un nouveau plan du profilé remplace l'actuelle section à deux cellules.
 Français
Avis
Il n’y a pas encore d’avis.