


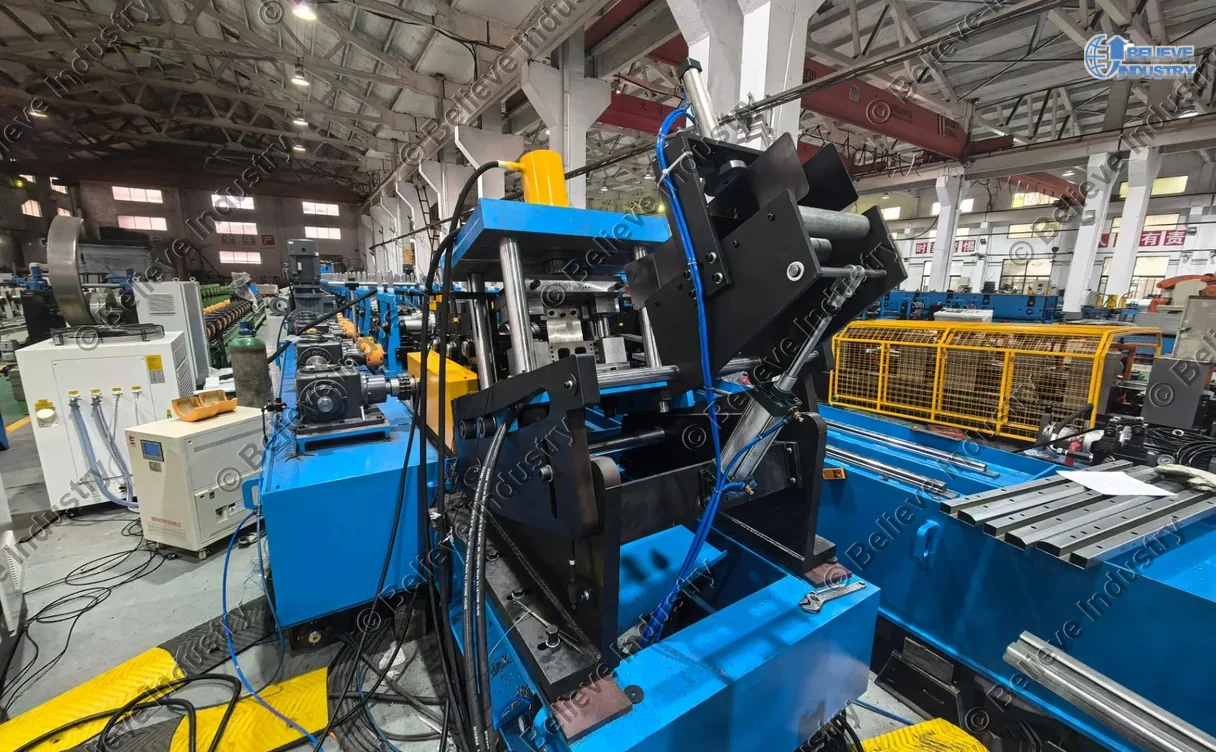




تحوّل ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات لفافة صلب عالي المقاومة إلى عارضة صدام مغلقة ومقوّسة في خط مستمر واحد. تدخل اللفافة من أحد الطرفين، وتخرج من الطرف الآخر عارضة مثقّبة وملحومة بالليزر ومقوّسة ومقصوصة بالطول المطلوب.
عوارض الصدام أجزاء أمان. شريط بسماكة 1.0 إلى 1.6 mm ومقاومة خضوع تصل إلى 1180 MPa عليه الحفاظ على شكله أثناء التشكيل واللحام والتقويس. وأي خطأ بسيط في موضع الثقب أو عرض المقطع يظهر لاحقاً في تجهيزة التجميع.
تبني Beli Rollforming كل ماكينة تشكيل بالدرفلة على البارد لعارضة صدام السيارات حول المقطع الذي تزوّدوننا به. نصنع ماكينات تشكيل بالدرفلة على البارد حسب الطلب منذ 2005، وسلّمنا 500+ ماكينة إلى 50+ دولة.
ما هي عارضة صدام السيارات
عارضة صدام السيارات هي العضو الفولاذي المستعرض خلف غطاء الصدام. توزّع حمل الصدم على 2 صندوق تصادم وعلى عوارض هيكل المركبة، وتحمل أيضاً ثقوب تثبيت المستشعرات وخطاطيف السحب والغطاء نفسه.
تستخدم عوارض سيارات الركاب صلباً متقدماً عالي المقاومة. تبلغ مقاومة الخضوع 1180 MPa في درجات مثل CR1180T/950Y-MS. وتبقى السماكة بين 1.0 و1.6 mm لخفض الوزن. والقيمتان مأخوذتان من رسم المقطع لا من كتالوج.
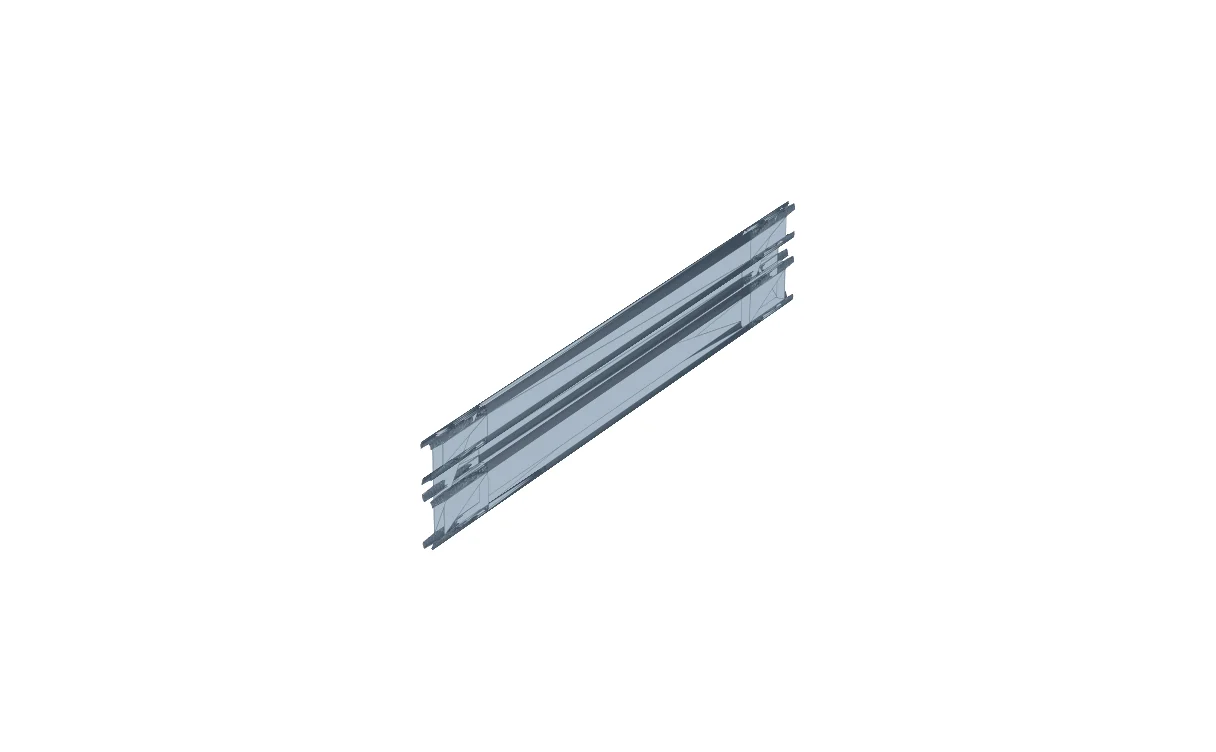
المقطع مغلق. يُثنى شريط واحد إلى خليتين متراصتين، ويُغلق لحام بالليزر الدرزة على كامل الطول. يبلغ مقاس المقطع المعروض في هذه الصفحة 38.0 mm عرضاً و121.5 mm ارتفاعاً. هذه عارضة صدام نموذجية ثنائية الخلايا، وليست معياراً ثابتاً.
العارضة المكبوسة تحتاج قالباً لكل طراز. أما ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات فتستخدم عدة درفلة واحدة وتغيّر نمط الثقوب عبر مثاقب سريعة التبديل وإعدادات البرنامج. وبالنسبة لعائلة طرازات تتشارك المقطع نفسه، يخفض ذلك تكلفة العدة لكل طراز.
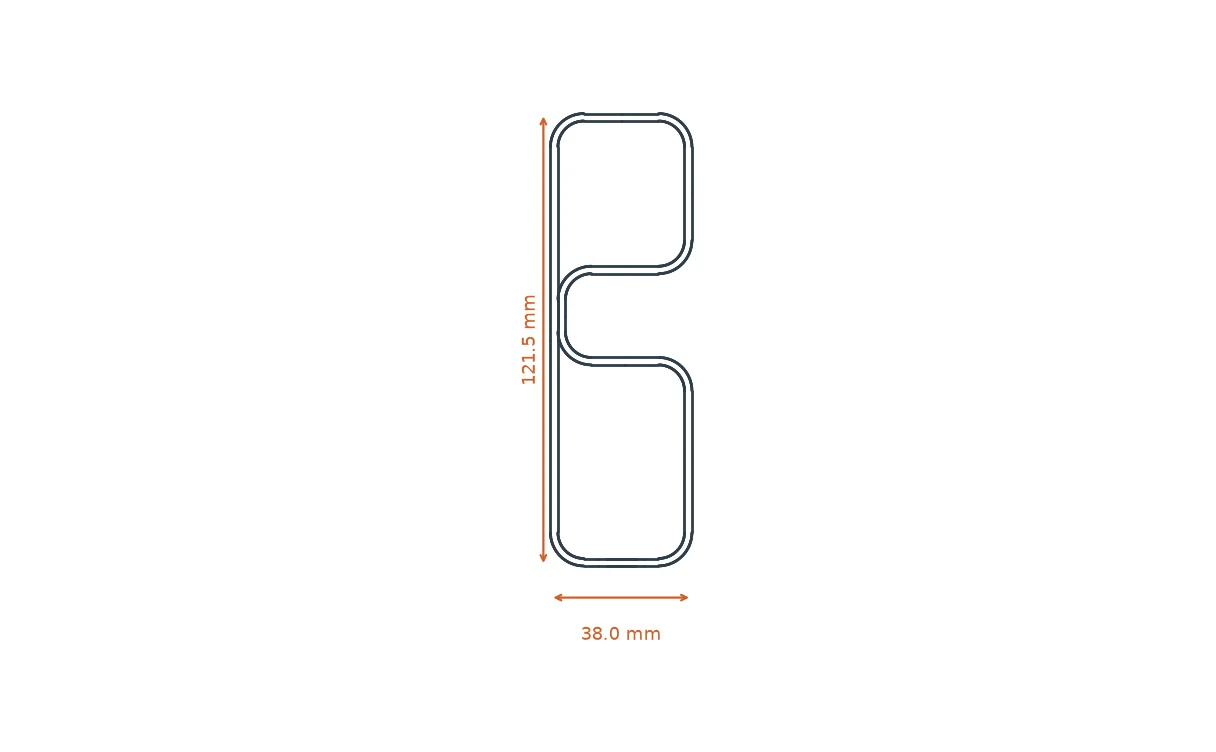
تُنتج ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات مقطعاً مغلقاً ثنائي الخلايا بمقاس 38.0 mm × 121.5 mm.
ما هي ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات
ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات خط إنتاج مستمر يفك اللفافة ويسوّي الشريط ويثقّبه ويشكّله بالدرفلة على البارد ويلحمه بالليزر ويقوّسه ويقصّه ويزيل نتوءاته، محولاً شريط الصلب عالي المقاومة إلى عوارض صدام جاهزة. يعمل الخط النموذجي بـ 26 مرحلة تشكيل وبسرعة تصل إلى 20 m/min، ويحافظ على التفاوت المسموح الكلي للمقطع ضمن ±0.5 mm.
تميّز 3 محطات ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات عن ماكينة الدرفلة القياسية. جهاز لحام بالليزر بقدرة 6000 W مثبّت على منصة يُغلق درزة المقطع. ووحدة تقويس مدمجة بـ 3 مراحل تثني العارضة الملحومة وفق تقوس هيكل المركبة. وروبوت بـ 6 محاور يزيل النتوءات من طرفَي القص قبل خروج القطعة من الخط.
تستخدم وحدة التشكيل بالدرفلة في ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات حوامل من الحديد الزهر HT300 بقيادة علبة تروس وشقوق تحديد بمفتاح في كل مرحلة. الدرافيل من Cr12MoV مُصلّدة إلى HRC 58-62 ومجلوخة على مخارط CNC. الأعمدة من 40Cr بقطر 80 mm، مُعالجة بالتقسية والمراجعة الحرارية. وتُحدث الحوامل المصبوبة فرقاً عندما يعمل الخط بـ 2 وردية على مادة بمقاومة 1180 MPa.
توضع 2 وحدة تشكيل بالدرفلة مستقلتان على سكة أرضية مشتركة. تُسحب إحداها وتُدفع الأخرى، فيُشغّل مقطع ثانٍ دون إعادة بناء الخط. نستخدم هذا التصميم عندما يُنتج العميل عارضتين من اللفافة نفسها بعدة مختلفة.
في ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات، يتبع عدد مراحل التشكيل رسم المقطع لا مقاساً قياسياً للماكينة. يُحدَّد النمط الزهري وتباعد الحوامل ونسبة القيادة كلها قبل قطع أي درفيل. ويوضح الدليل أدناه كيف تُنجَز أعمال التصميم هذه.
كيف تُصمَّم ماكينة التشكيل بالدرفلة على البارد
كيف يعمل الخط، محطة بمحطة
لا يتوقف الشريط بين هذه المحطات. هذا هو جوهر ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات. تستمد وحدات التغذية المؤازرة وجهاز اللحام والقص الطائر توقيتها كلها من مُرمّز الخط نفسه.
| Station | ما الذي يحدث | نقطة التحكم |
|---|---|---|
| 1. آلة فك اللفافة الهيدروليكية | فك تلقائي بتمدد هيدروليكي وفرامل قرصية هوائية | لفافة 5 t، قطر داخلي 508 أو 610 mm، قطر خارجي حتى 1500 mm، شريط بعرض حتى 400 mm |
| 2. المقص وجهاز اللحام التناكبي | يقص الطرفين غير المنتظمين للفافتين ويوصلهما | تُنجز الوصلة في أقل من 3 دقائق، والخط يواصل العمل |
| 3. Leveler | 4 درافيل علوية و5 درافيل سفلية، من GCr15 مُصلّدة إلى HRC 58-62 ومطلية بالكروم الصلب | شريط مستوٍ قبل التثقيب |
| 4. وحدة التغذية المؤازرة والمثقب الهيدروليكي | وحدة التغذية المؤازرة NC-400 تُقدّم الشريط بخطوات تحت قالب أحادي المحطة | ±0.1 mm لكل خطوة 200 mm، ±0.2 mm لكل خطوة 500 mm |
| 5. وحدة التشكيل بالدرفلة | 26 مرحلة مع درافيل مساعدة، حوامل مصبوبة، قيادة بعلبة تروس، تبريد بالرش في كل مرحلة | شريط 1.0-1.6 mm، مقاومة خضوع حتى 1180 MPa |
| 6. جهاز اللحام بالليزر على منصة | 6000 W، مستمر أو نبضي، مبرد بالماء، يُغلق درزة المقطع | سرعة لحام 0-8 m/min تحدد سرعة الخط النهائية |
| 7. وحدة التقويس داخل الخط | 3 مراحل تقويس بأعمدة 85 mm تثني العارضة الملحومة | تقوس مطابق لرسم هيكل المركبة |
| 8. القص بتتبع مؤازر | مقص هيدروليكي بـ 4 أعمدة، بشفرة علوية وشفرتين سفليتين | تفاوت طول القص ±1 mm، هدر مادة نحو 6 mm |
| 9. إزالة النتوءات بالروبوت | روبوت بـ 6 محاور، حمولة 180 kg، مدى 2702 mm، مبدّل أدوات أوتوماتيكي | دقة إعادة التموضع ±0.2 mm على الطرفين |
| 10. طاولة الإخراج | حامل مائل بلا دفع، تنزلق القطع المقطوعة إلى المشغّل | بلا محرك دفع، بلا تحكمات إضافية |
قوالب التثقيب في ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات وحدات سريعة التبديل. يغطي 2 طقم قوالب المقطعين في تصميم وحدتي درفلة. ألواح القالب العلوية والسفلية من 45 carbon steel، والأجزاء العاملة من SKD11 مُصلّدة إلى HRC 58-62.
في ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات، يحمل موضع الثقب أضيق تفاوت مسموح. الحفاظ عليه على مدار لفافة كاملة مسألة مختلفة عن تشكيل المقطع، لذلك تُحدَّد سعة محطة التثقيب بشكل مستقل.
كيف تُحدَّد سعة مكبس التثقيب لخط التشكيل بالدرفلة

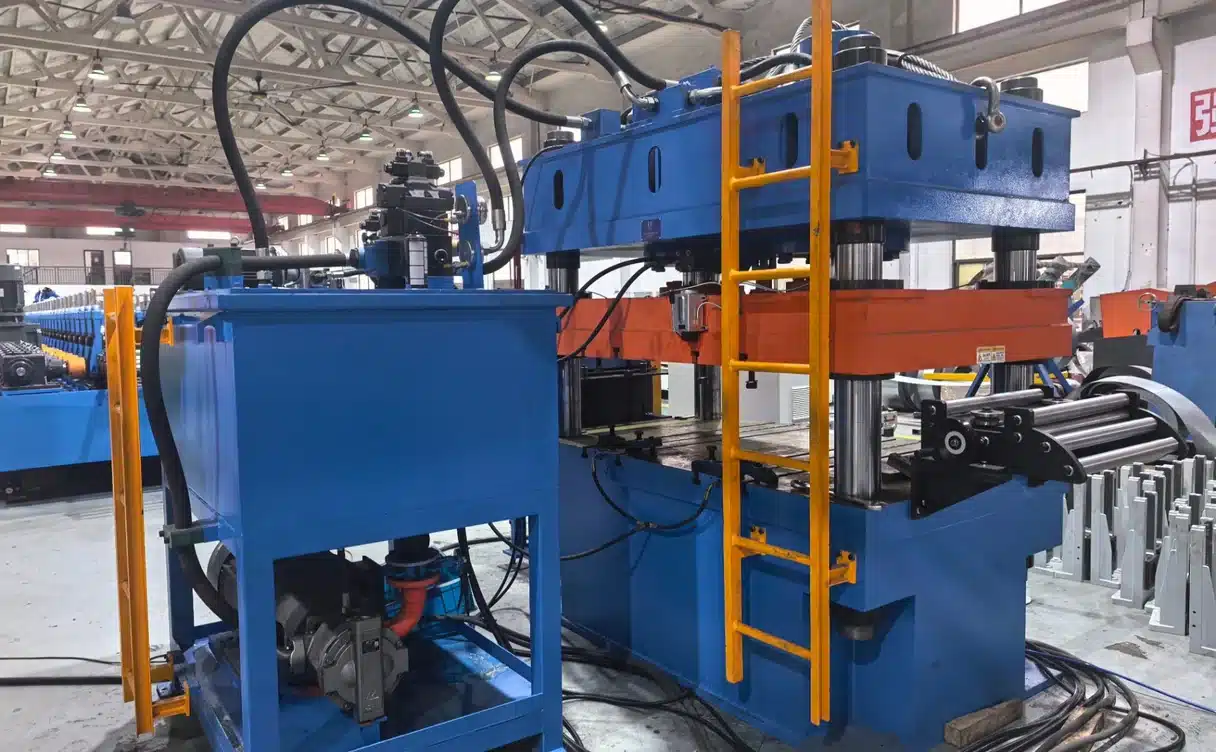
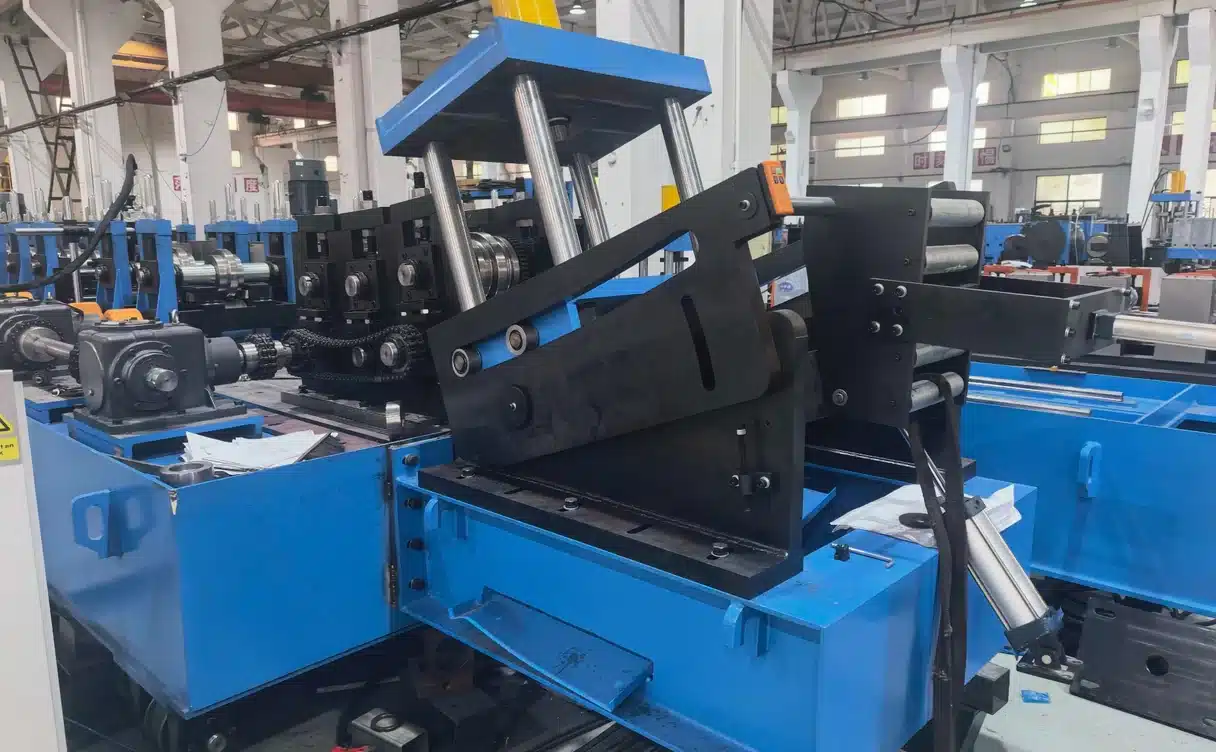
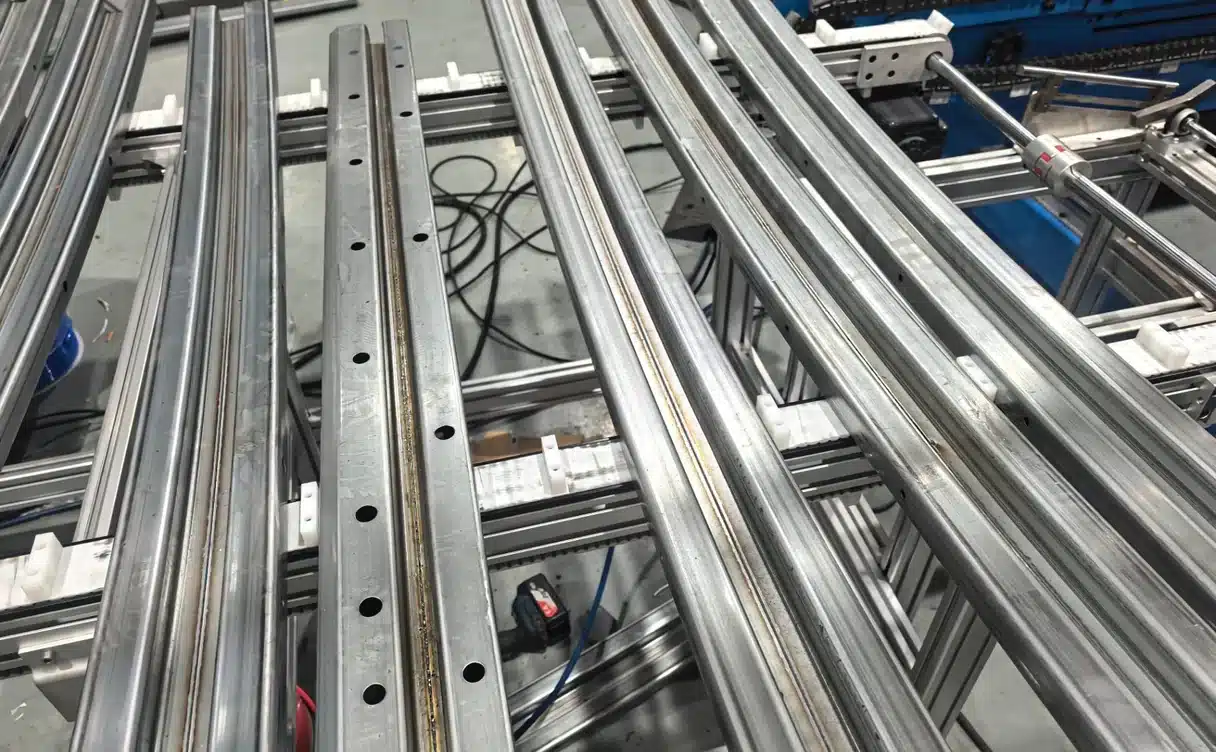
تظهر الحوامل المصبوبة والتغذية المؤازرة في ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات أيضاً في خطوط حواجز الطرق لدينا. هناك يكون المقطع أعرض ومفتوحاً، لذا يتغيّر توزيع التثقيب وتصميم المراحل وإن بقي الهيكل كما هو.
المعلمات الفنية
تصف هذه الأرقام ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات المعروضة في هذه الصفحة. رسم المقطع الخاص بكم هو ما يحكم التصميم النهائي لمراحل التشكيل وعرض اللفافة وتوزيع القوالب.
| البند | المواصفة |
|---|---|
| المادة | صلب متقدم عالي المقاومة، مدرفل على البارد ومجلفن |
| قوة الخضوع | حتى 1180 MPa |
| سماكة الشريط | 1.0-1.6 mm |
| عرض الشريط | حتى 400 mm |
| وزن الملف | 5 t |
| القطر الداخلي للملف | 508 mm أو 610 mm |
| مراحل التشكيل | 26 مع درافيل مساعدة |
| التشكيلات | 0-20 m/min |
| مادة الدرافيل | Cr12MoV، HRC 58-62، مشغّلة على مخارط CNC ومجلوخة |
| رمح | 40Cr، تقسية ومراجعة حرارية، قطر 80 mm |
| جهاز اللحام بالليزر | 6000 W، مستمر أو نبضي، مبرد بالماء، 0-8 m/min |
| Curving | 3 مراحل داخل الخط، أعمدة 85 mm، درافيل Cr12MoV |
| التثقيب | هيدروليكي أحادي المحطة، تغذية مؤازرة، قوالب سريعة التبديل، 2 طقم قوالب |
| القطع | مقص هيدروليكي بـ 4 أعمدة مع تتبع مؤازر |
| يتحكم | PLC، شاشة HMI تعمل باللمس، محركات تردد متغير، مُرمّز الخط |
| مزود الطاقة | AC 380 V، 50 Hz، ثلاثي الأطوار |
تُقاس التفاوتات المسموحة على العارضة النهائية بعد التقويس والقص. نتحقق منها مقابل رسم العميل والمواصفة GB/T 6725-2008 للمقاطع الفولاذية المشكّلة على البارد.
| الميزة | التفاوت |
|---|---|
| المقطع الخارجي | ±0.5 mm |
| المسافة بين مراكز الثقوب | ±0.2 mm |
| من الثقب إلى الحافة | ±0.5 mm |
| طول القطع | ±1 mm |
| Angle | ±1° |
| ثقب دائري 6-10 mm | +0.22 mm |
| ثقب دائري 10-18 mm | +0.27 mm |
| الضلع الطويل للثقب المطوّل | +0.27 mm |
| الضلع القصير للثقب المطوّل | +0.22 mm |
مصدر أرقام المواد والتفاوتات المسموحة
تُراجَع التفاوتات المسموحة أعلاه مقابل رسمكم والمواصفة GB/T 6725-2008، وهي المعيار الصيني للمقاطع الفولاذية المشكّلة على البارد. يحكم هذا المعيار المقطع النهائي. أما درجات المواد ومتطلبات قطاع السيارات وسلوك التشكيل ودرزة اللحام بالليزر فتغطيها الجهات الواردة أدناه. نوردها ليتمكّن مهندسوكم من التحقق من المواصفة قبل إصدار أمر الشراء.
برنامج AISI لصلب السيارات بشأن درجات الصلب المتقدم عالي المقاومة
SAE International حول معايير هندسة السيارات
WorldAutoSteel حول تشكيل الصلب المتقدم عالي المقاومة
AHSS Insights حول لحام وتشكيل الصلب عالي المقاومة
American Welding Society حول ممارسات اللحام بالليزر
مقارنة الموردين: Beli Rollforming مقابل الصين مقابل الاتحاد الأوروبي والولايات المتحدة
يقارن المشترون عادةً ثلاثة أمور قبل توقيع العقد: مَن يصمم مراحل التشكيل، وممّ تُصنع الحوامل، ومَن يُصلح الخط عند توقفه. إليك أوجه اختلاف ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات لدينا.
| Point | Beli Rollforming | مورد صيني نموذجي | مورد من الاتحاد الأوروبي والولايات المتحدة |
|---|---|---|---|
| تصميم مراحل التشكيل | داخلياً انطلاقاً من رسم CAD الخاص بكم | غالباً مقتبس من مقطع قائم | داخلياً، بمهلة هندسية أطول |
| حوامل التشكيل | حديد زهر HT300، مشغّل بـ CNC، شقوق تحديد بمفتاح | إطارات ألواح ملحومة | إطارات مصبوبة أو مركّبة |
| عدة الدرفلة | Cr12MoV، HRC 58-62، مجلوخة بـ CNC | Cr12 بمعالجة حرارية متباينة | D2 أو صلب عدة مكافئ |
| لحام الدرزة بالليزر | 6000 W داخل الخط مع تبريد بالماء | غالباً محطة منفصلة أو مُهمَلة | متاحة بتكلفة أعلى |
| التقويس داخل الخط | وحدة بـ 3 مراحل على الخط | عادةً مكبس ثني منفصل | عادةً خلية منفصلة |
| تبديل المقطع | 2 وحدة درفلة على سكة أرضية | تبديل يدوي للعدة | أنظمة كاسيت |
| الضمان | 24 شهراً على الماكينة كاملة | تختلف بحسب المورد | تختلف بحسب المورد |
| بدء التشغيل | مهندسونا يشغّلون اللفائف الأولى في الموقع | غالباً دعم عن بُعد فقط | في الموقع بتكلفة إضافية |
لا ندّعي أن خطنا الأرخص في جدول العروض. نبني لمصانع تُشغّل العارضة نفسها يومياً ولا تحتمل انحراف المقطع بعد 6 أشهر.
ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات التي تعمل بـ 2 وردية تحتاج خطة مختلفة عن دفعة تجريبية. زمن تبديل اللفافة وعمر العدة والهدر عند بدء التشغيل هي ما يحدد الإنتاج الفعلي، لا السرعة القصوى على لوحة البيانات.
لماذا تختار Beli لخط عارضة الصدام
نصنع ماكينات تشكيل بالدرفلة على البارد حسب الطلب منذ 2005. سلّمنا 500+ ماكينة إلى 50+ دولة من مصنع بمساحة 15,000 m²، بفريق يضم 80+ مهندساً وفنياً.
كل ماكينة تشكيل بالدرفلة على البارد لعارضة صدام السيارات تُشحن بضمان لمدة 24 شهراً على الماكينة كاملة. الأجزاء المعرضة للتآكل والمواد المستهلكة مستثناة. ويغطي الضمان الأنظمة الميكانيكية والهيدروليكية والكهربائية كحزمة واحدة.
يركّب مهندسونا الخط ويبدؤون تشغيله في مصنعكم. يشغّلون اللفائف الأولى مع مشغّليكم ولا يُسلّمون الخط إلا عندما تحقق العارضة التفاوتات المسموحة في رسمكم. تحصلون مع الماكينة على رسومات مراحل التشكيل وقائمة القوالب وسجلات مراقبة الجودة.
أرسلوا إلينا رسم المقطع ودرجة المادة والسماكة ونمط الثقوب والإنتاج المستهدف. نرد خلال 24 ساعة بمخطط للخط وقائمة للعدة وعرض سعر لماكينة تشكيل بالدرفلة على البارد لعارضة صدام السيارات مبنية على ذلك الرسم.
الأسئلة الشائعة
خط مستمر يحوّل لفافة الصلب عالي المقاومة إلى عارضة صدام جاهزة. يفك الخط اللفافة ويسوّي الشريط ويثقّبه ويشكّله بالدرفلة على البارد ويلحمه بالليزر ويقوّسه ويقصّه ويزيل نتوءاته بمرور واحد. يستخدم التكوين النموذجي 26 مرحلة تشكيل ويعمل بسرعة تصل إلى 20 m/min.
صلب متقدم عالي المقاومة، مدرفل على البارد ومجلفن، بمقاومة خضوع تصل إلى 1180 MPa، وبسماكة 1.0 إلى 1.6 mm. درجات مثل CR1180T/950Y-MS شائعة. أرسلوا مواصفة المادة ونؤكد تصميم مراحل التشكيل على أساسها.
درزة ليزر مستمرة تُغلق المقطع على كامل طوله. تحافظ على ثبات عرض المقطع وتجنّب تداخل الشفة الذي يتطلبه الوصل الملحوم نقطياً. يعمل جهاز اللحام بالليزر بقدرة 6000 W في هذا الخط بوضع مستمر أو نبضي بسرعة 0-8 m/min.
نعم. وحدة تقويس مدمجة بـ 3 مراحل تثني العارضة بعد اللحام بالليزر وقبل القص. يُؤخذ التقوس من رسم الهيكل الخاص بكم. والتقويس داخل الخط يُلغي عملية ثني منفصلة.
تحقق المسافة بين مراكز الثقوب ±0.2 mm، والمسافة من الثقب إلى الحافة ±0.5 mm. وتحقق وحدة التغذية المؤازرة ±0.1 mm لكل 200 mm من الانتقال و±0.2 mm لكل 500 mm. وتغطي القوالب سريعة التبديل أنماط ثقوب مختلفة.
تعمل وحدة التشكيل بالدرفلة بسرعة 0-20 m/min. ويحدد جهاز اللحام بالليزر سرعة الخط النهائية بـ 0-8 m/min لأن الدرزة يجب أن تبقى سليمة. ويعتمد الإنتاج على طول العارضة وعدد الثقوب والتقوس.
نعم. توضع 2 وحدة تشكيل مستقلتان في ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات على سكة أرضية مشتركة، فتنتقل بين المقطعين بدلاً من إعادة بناء الخط. ويغطي 2 طقم قوالب تثقيب سريعة التبديل أنماط الثقوب. يناسب هذا المصانع التي تُشغّل 2 طراز من اللفافة نفسها.
روبوت بـ 6 محاور، بحمولة 180 kg ومدى 2702 mm، يزيل النتوءات من طرفَي القص. ويغطي مبدّل أدوات أوتوماتيكي 2 عائلة أجزاء. ودقة إعادة التموضع ±0.2 mm.
تُشحن ماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات من Beli بضمان لمدة 24 شهراً على الماكينة كاملة، يغطي الأنظمة الميكانيكية والهيدروليكية والكهربائية. الأجزاء المعرضة للتآكل والمواد المستهلكة مستثناة. ويُجري مهندسونا بدء تشغيل الخط في الموقع.
أرسلوا رسم المقطع ودرجة المادة والسماكة ونمط الثقوب والإنتاج المستهدف. نرد خلال 24 ساعة بمخطط للخط وقائمة للعدة وعرض سعر لماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات الخاصة بكم.
احصل على عرض سعر لماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات
أرسلوا إلينا رسم مقطع عارضة الصدام. نرد خلال 24 ساعة بعرض سعر كامل لماكينة التشكيل بالدرفلة على البارد لعارضة صدام السيارات:
- تكوين ماكينة تشكيل بالدرفلة على البارد لعارضة صدام السيارات مطابق لمقطعكم ومادتكم
- رسم تخطيطي يضم المحطات الـ 10 بالترتيب
- قائمة عدة الدرفلة وقائمة قوالب التثقيب
- جدول تقديري للتسليم وبدء التشغيل
إن كنتم لا تزالون تقارنون الموردين، يحدد دليل المشتري لدينا الأسئلة الواجب طرحها حول تصميم مراحل التشكيل والدرافيل الاحتياطية وبدء التشغيل وشروط الضمان قبل توقيع العقد.
آخر تحديث: 12 نوفمبر 2026
سجل تغييرات المقال
12 نوفمبر 2026. النشر الأولي. مواصفات الخط مأخوذة من العرض الفني لخط إنتاج عارضة الصدام، مع حذف الشروط التجارية للمورد.
محفزات المراجعة القادمة
تُراجع عند تغيّر قدرة جهاز اللحام بالليزر أو عدد مراحل التشكيل أو تصميم محطة التقويس أو شروط الضمان. وتُراجع عند استبدال رسم مقطع جديد بالمقطع الحالي ثنائي الخلايا.
 العربية
المراجعات
لا توجد مراجعات حتى الآن.