


L'achat d'une profileuse à châssis vertical représente un investissement important. Choisir la mauvaise machine vous enferme pendant des années dans un profilage inadapté, un système de poinçonnage inadéquat et une relation avec un fournisseur inadéquat.
Ce Guide d'achat des machines à rack vertical Ce guide vous permettra d'aller à l'essentiel. Vous découvrirez les spécifications clés, comparerez la production de rayonnages boulonnés et soudés, évaluerez trois technologies de poinçonnage et verrez comment les fournisseurs internationaux se positionnent les uns par rapport aux autres.
Utilisez ce guide comme référence avant de signer tout bon de commande. Que vous recherchiez un guide d'achat pour une profileuse à rouleaux verticale pour une nouvelle usine ou que vous compariez les fournisseurs pour une deuxième ligne de production, les sections ci-dessous répondent aux questions essentielles.
1. Qu'est-ce qu'une machine de profilage à rouleaux à montants verticaux ?
Une profileuse à rouleaux pour rayonnages verticaux transforme en continu des bobines d'acier en montants (colonnes) pour les systèmes de rayonnages à palettes et les étagères industrielles. Ces montants supportent la totalité de la charge d'un système de stockage ; la précision dimensionnelle et l'homogénéité des matériaux sont donc essentielles. Pour une introduction technique au procédé de formage à froid, voir : Manuel de formage des métaux (Schuler) demeure la référence du secteur.
Une chaîne de production complète comprend généralement :
- dérouleur — alimente la bobine d'acier
- Redresseur / unité de nivellement — retire le jeu de bobines
- Presse de pré-perforation — crée des trous en forme de larme ou ronds avant de se former
- laminoir à profiler — forme un profil en C, en Z ou en boîte
- Presse post-coup (facultatif) — ajoute des trous secondaires après le formage
- cisaille volante — coupé à la longueur exacte
- Empileur / convoyeur — collecte les montants finis
L' machine de profilage à rouleaux à rack vertical Believe Industry intègre les sept modules dans une seule ligne automatisée, fonctionnant jusqu'à 20 m/min avec une fraise volante qui élimine les pertes de coupe dues aux arrêts et redémarrages.
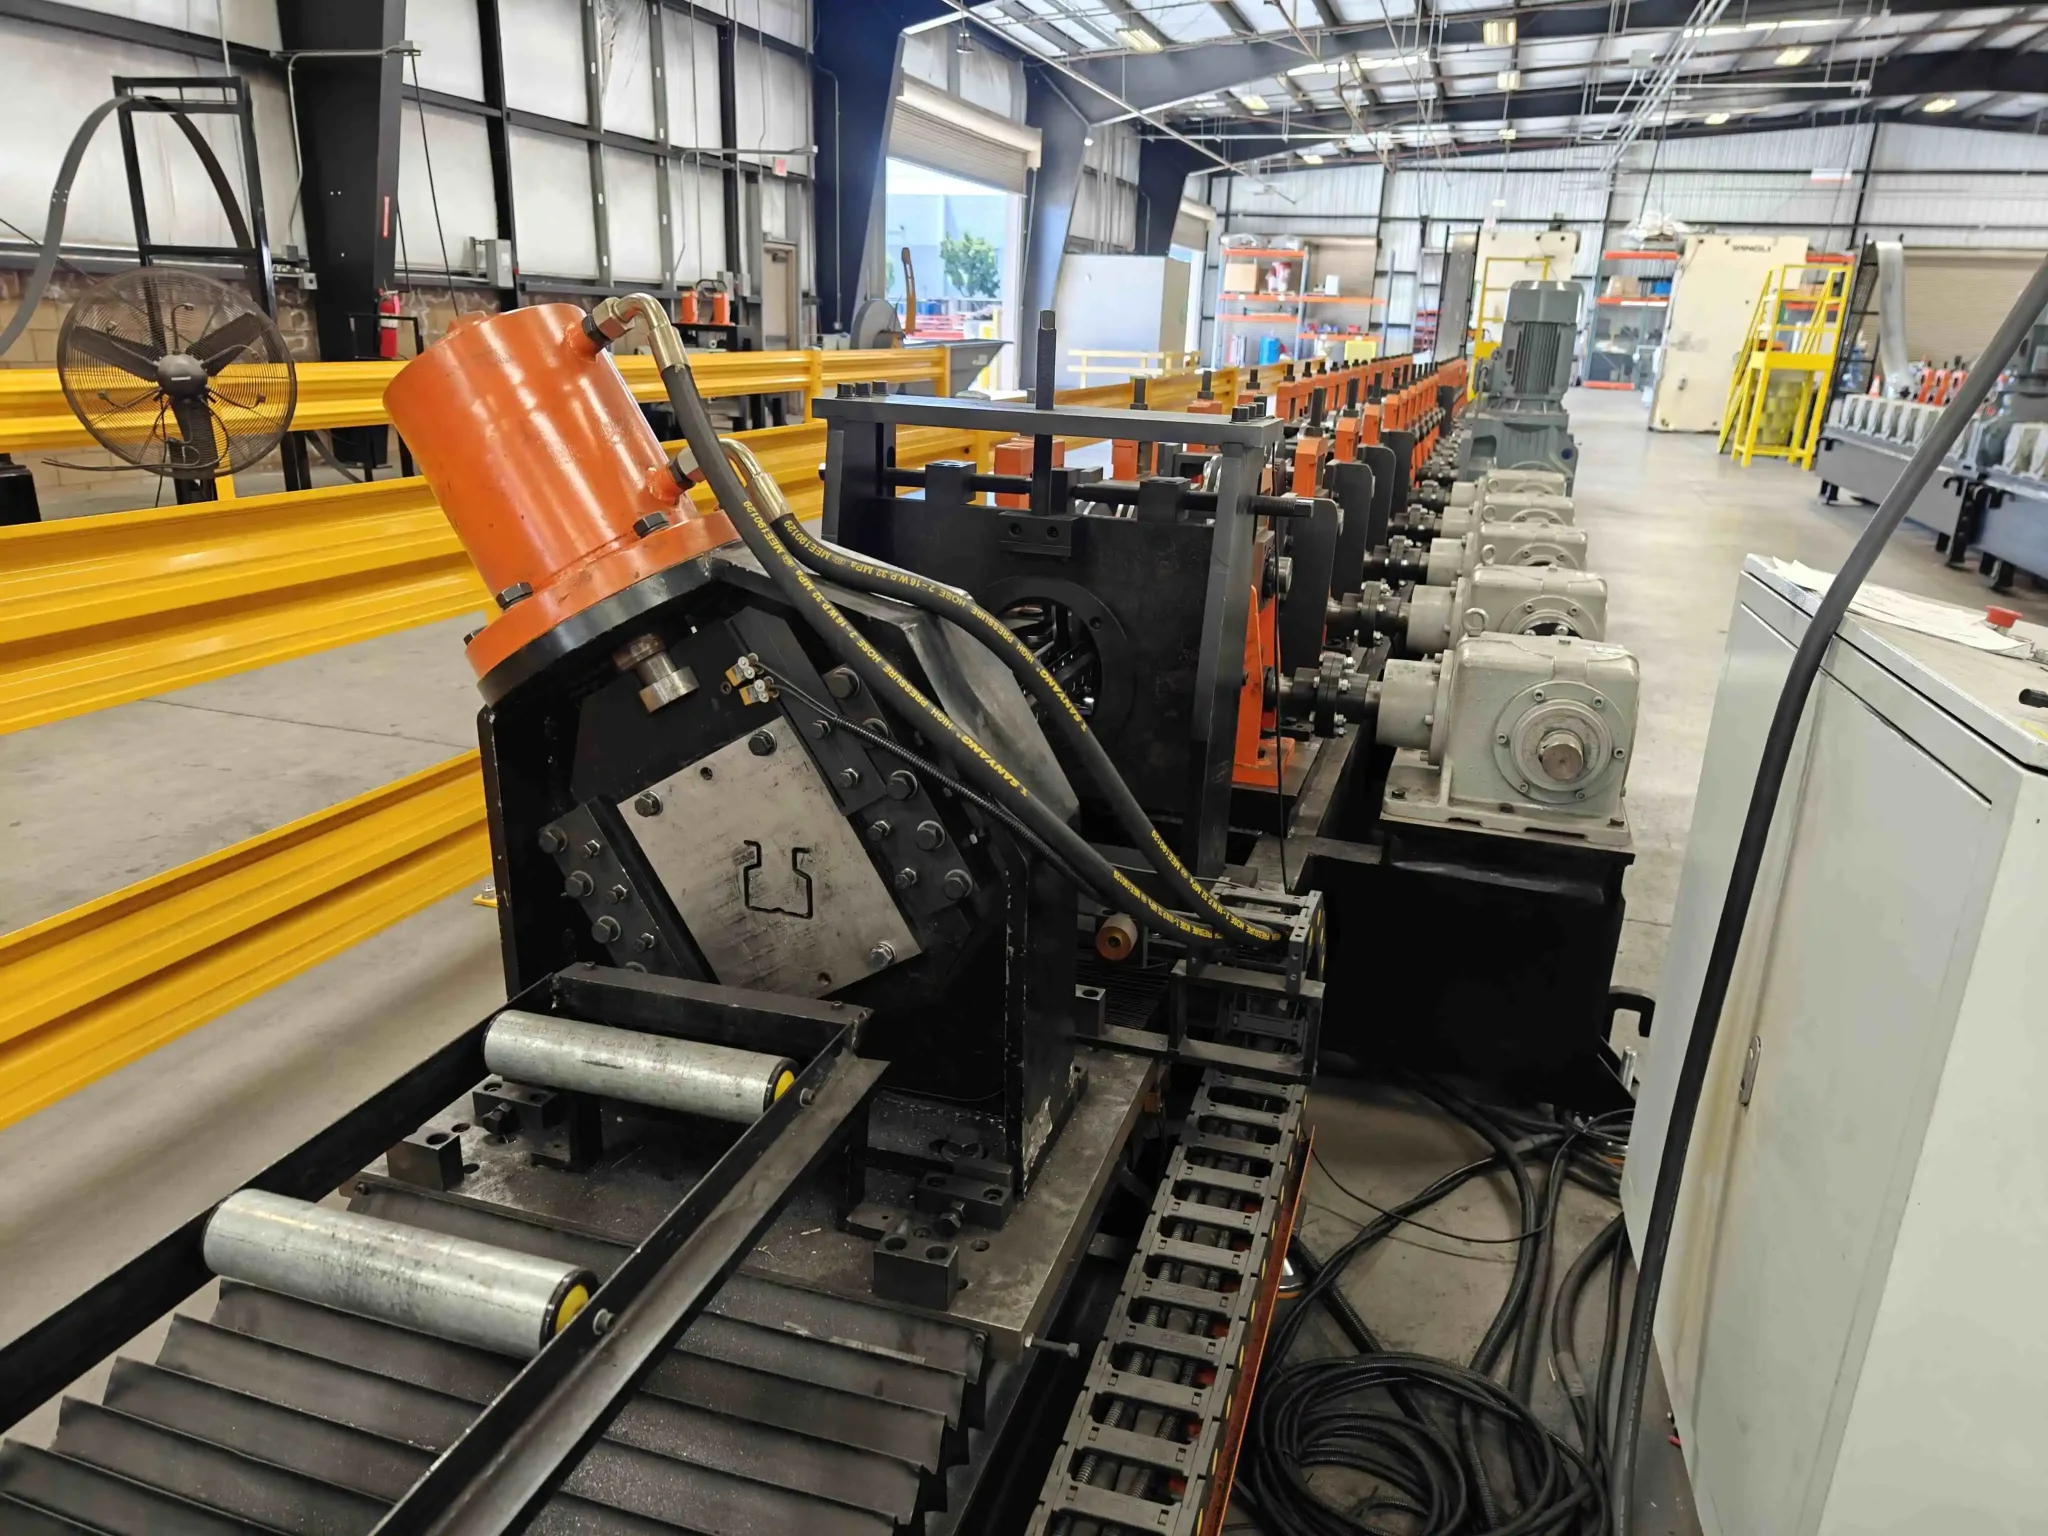

2. Connaissez le profil de votre vertical avant d'acheter
Tout guide d'achat de machines pour rayonnages verticaux commence ici. Le profil que vous choisissez détermine tous les paramètres majeurs de la machine : nombre de rouleaux, géométrie de la matrice de poinçonnage, largeur du laminoir et nécessité ou non d'un module de soudage. Il existe trois principaux types de profils utilisés dans la production de montants pour rayonnages à palettes à travers le monde.
Profilé type 1 — Section en C (Rayonnage vertical soudé)
Le profilé en C est l'élément de base des systèmes de rayonnages verticaux soudés. Deux profilés en C sont formés séparément par laminage, puis soudés dos à dos (côté ouvert contre côté ouvert) pour créer un montant caisson fermé. Des entretoises diagonales sont ensuite soudées transversalement au caisson pour compléter la structure.
┌─────┐ ┌─────┐ ┌───────────┐ │ │ │ │ │ ████ │ │ C │ + │ Ↄ │ = │ ████ │ ← colonne caisson soudée │ │ │ │ │ ████ │ └─────┘ └─────┘ └───────────┘
| Paramètre | Valeur typique |
|---|---|
| Sections transversales courantes | 3×3 po (76×76 mm), 3×4 po (76×101 mm), 3×1-5/8 po |
| Épaisseur de l'acier | 1,8 à 3,0 mm par panneau C |
| Acier de qualité | Acier inoxydable ASTM A1011, nuance 33-50, S235JR, Q235B |
| Marché | Dominant en Amérique du Nord (États-Unis, Canada), et dans certaines régions d'Amérique latine. |
| Machine nécessaire | machine de profilage à cadre vertical soudé — 2 sections en C formées + soudage en ligne + soudage des entretoises |
Profilé type 2 — Section Omega (Râtelier vertical boulonné)
Le profilé oméga (Ω), parfois appelé profilé sigma ou profilé chapeau, est un profilé ouvert en forme de lettre grecque oméga. Il présente une large face plane et deux ailes de retour. Des entretoises diagonales et horizontales sont boulonnées aux ailes en usine. Aucune soudure n'est nécessaire sur l'ensemble du cadre.
┌─────────────────────┐ │ │ │ Omega (Ω) │ ← Profilé à section ouverte unique │ ┌───────┐ │ Les entretoises sont boulonnées aux trous de la bride │ │ │ │ └───┘ └─────────┘
| Paramètre | Valeur typique |
|---|---|
| Sections transversales courantes | 80×45 mm, 90×50 mm, 100×70 mm, 110×70 mm |
| Épaisseur de l'acier | 1,5 – 2,5 mm |
| Acier de qualité | S235JR, S355JR, Q235B, Q355B |
| Marché | Europe, Asie, Moyen-Orient, Australie, Afrique — la norme mondiale |
| Machine nécessaire | Machine de profilage à rouleaux à châssis vertical — Profil unique, laminé à froid, sans soudure |
Profilé de type 3 — Montant d'angle à fente
Le profilé d'angle perforé est le plus simple et le plus léger des profilés verticaux : un profilé en L ou un profilé à canal ouvert simple, pré-perforé sur toute sa longueur. Il est utilisé pour le rayonnage léger et le stockage de petites pièces, mais pas pour le stockage de palettes.
| Paramètre | Valeur typique |
|---|---|
| Sections transversales courantes | 45×45 mm, 50×50 mm angle en L |
| Épaisseur de l'acier | 1,2 – 2,0 mm |
| Acier de qualité | Q235B, DC01 |
| Marché | Universal — rayonnages légers dans le monde entier |
| Machine nécessaire | machine de profilage à rouleaux pour montants d'étagère — outillage compact, rapide et simple |
Pourquoi ceci est important pour les spécifications de votre machine :
Une ligne de production de profilés en C soudés et une ligne de production de profilés en oméga boulonnés n'ont pratiquement aucun outillage en commun. Les jeux de rouleaux, la géométrie des matrices de poinçonnage et les modules en aval (dispositif de soudage ou de boulonnage) sont fondamentalement différents. Une machine conçue pour produire des montants en oméga boulonnés ne peut pas fabriquer de colonnes en C soudées sans un réoutillage complet, et elle ne peut pas souder du tout à moins qu'un module de soudage n'ait été spécifié lors de l'achat.
Confirmez votre profil cible — et votre marché cible — avant contacter un fournisseur. Si vous prévoyez de desservir plusieurs marchés, envisagez de contacter un fournisseur. profileuse de type cassette qui permet de passer rapidement d'un profil oméga à un autre en moins de 15 minutes.
3. Rayonnage vertical boulonné ou soudé : quelle machine vous faut-il ?
Il s'agit de la première et de la plus importante décision à prendre dans votre guide d'achat de machines à rayonnages verticaux. Les montants boulonnés et soudés se ressemblent visuellement dans un entrepôt, mais nécessitent des lignes de production fondamentalement différentes et offrent des avantages économiques très différents pour l'utilisateur final.
Pourquoi cette décision est-elle si importante ? Parce que la méthode de construction détermine tout ce qui suit : la facilité de réparation d’un montant endommagé par un chariot élévateur, le comportement de la structure en cas de séisme, le coût du transport et même la visibilité des dommages. Inspecteur de sécurité d'entrepôt selon la norme OSHA 1910.176.
Deux sources industrielles indépendantes étayent cette affirmation par des données concrètes :
Rack Systems Inc. Paul Haggett fait remarquer que “ Les professionnels européens de la manutention construisent des cadres verticaux à l'aide d'une structure boulonnée depuis des années. ” — et que les rayonnages boulonnés surpassent les rayonnages soudés en termes de coût de fabrication, de réparabilité, de performance sismique, de personnalisation et de transport.
Manutention américaine ajoute l'analogie structurelle : environ 901 000 m³ de grands entrepôts, de structures commerciales et de gratte-ciel utilisent Assemblages boulonnés selon la norme AISC 360 — non soudés. Si les assemblages boulonnés sont suffisamment résistants pour un immeuble de 50 étages, ils le sont aussi pour la structure d'un rayonnage à palettes.
Qu'est-ce qu'un montant boulonné ? (Section oméga)
Un montant boulonné est construit à partir d'un section oméga (Ω) Profilé — un profilé en U à section ouverte unique, doté d'une large face et de rebords de retour. Ce profilé sort du laminoir avec des rainures pré-perforées en forme de larme ou ovales. Des entretoises diagonales sont boulonnées aux trous des rebords en usine. Aucune soudure n'est nécessaire sur l'ensemble du châssis. Ce modèle est prédominant en Europe, en Asie, au Moyen-Orient et en Australie.
Qu'est-ce qu'un montant soudé ? (Colonne caisson en C)
Un montant soudé est constitué de deux césarienne Les profilés sont formés par laminage, puis soudés dos à dos (côté ouvert contre côté ouvert) pour former un montant caisson fermé. Des entretoises diagonales sont ensuite soudées transversalement pour compléter le cadre. Cette opération ajoute un poste de soudage à la ligne de production ainsi qu'un gabarit secondaire pour le soudage des entretoises. Un coût caché est également à prendre en compte : si le rayonnage fini nécessite une galvanisation à chaud (courante dans les secteurs agroalimentaire, pharmaceutique et du stockage frigorifique), les cadres soudés doivent être galvanisés après assemblage, un procédé bien plus onéreux que la galvanisation individuelle des composants boulonnés avant assemblage. Des soudures de mauvaise qualité peuvent également engendrer des défauts structurels invisibles de l'extérieur, créant des risques latents pour la sécurité que les inspections visuelles de routine ne permettent pas de détecter. Les montants soudés restent la norme en Amérique du Nord (sections courantes : 76 mm × 76 mm et 76 mm × 102 mm).
Tableau comparatif : Rayonnage vertical boulonné vs Rayonnage vertical soudé
| Facteur | Section Omega (support vertical boulonné) | Section C (Râtelier vertical soudé) |
|---|---|---|
| Type de profil | Omega (Ω) — profilé à section ouverte unique avec brides de retour | Profilé en C — deux profilés en C soudés dos à dos pour former une colonne caissonnée fermée |
| Méthode de production | Profilage à froid pur ; entretoises boulonnées aux trous de la bride | Profilage à froid + soudage de colonnes en ligne + soudage de contreventements |
| coût d'investissement des équipements | Partie inférieure — pas de module de soudage, pas de dispositif de soudage de renfort | Niveau supérieur — nécessite une tête de soudage, une préparation de joint et un gabarit de soudage de renfort. |
| Surface au sol | Empreinte au sol compacte | Nécessite 3 à 6 m supplémentaires pour le poste de soudage et le poste d'étaiement. |
| marchés typiques | Europe, Asie, Moyen-Orient, Australie, Afrique — norme mondiale | Amérique du Nord (États-Unis, Canada), une partie de l'Amérique latine |
| Sections transversales courantes | 80×45 mm, 90×50 mm, 100×70 mm, 110×70 mm oméga | Boîte fermée de 76 × 76 mm (3 × 3 po) et de 76 × 101 mm (3 × 4 po). |
| capacité de charge | Moyen à élevé (~200 kN/montant) | Très élevé (~350 kN/montant) |
| Épaisseur de l'acier | 1,5 – 2,5 mm | 1,8 – 3,0 mm (par panneau C) |
| Performance sismique | ✅ Supérieur — Les cadres boulonnés fléchissent et se déforment sans se rompre ; ils absorbent l’énergie comme les charpentes structurelles des bâtiments. | ⚠️ Moins performant — les joints soudés rigides sont fragiles, ne peuvent absorber les mouvements du sol et sont sujets à la rupture par cisaillement lors des séismes. |
| Comportement des dommages après impact | ✅ Sûr — une structure boulonnée endommagée continue d'assurer le soutien structurel jusqu'à ce que le problème soit réparé ; elle ne s'effondrera pas subitement. | ❌ Dangereux — un montant soudé endommagé peut s'effondrer brutalement et provoquer l'effondrement d'un rack sans aucun avertissement. |
| Visibilité des défauts | ✅ Visibles — les boulons desserrés, les entretoises tordues ou les éléments fissurés sont évidents à l'œil nu lors des inspections de routine. | ❌ Caché — des soudures défectueuses peuvent paraître normales à l'extérieur tout en dissimulant des fissures ou une fusion incomplète à l'intérieur du joint. |
| Réparabilité après dommage | ✅ Excellent ! — Dévissez la pièce endommagée et vissez-en une nouvelle. Une simple clé et une scie à ruban suffisent. Aucun permis de travaux à chaud n’est nécessaire. | ❌ Mauvaise solution : découper la partie endommagée au chalumeau, meuler la zone de soudure, fabriquer une pièce de remplacement sur mesure, ressouder, repeindre. Difficile d’obtenir l’approbation du bureau d’études. |
| Personnalisation / modification de la hauteur | ✅ Facile — les entretoises diagonales réglables coulissent le long du montant ; coupez-les à la longueur voulue et revissez-les. Rapide et économique | ❌ Difficile — il faut couper les entretoises, les retirer, couper la colonne, puis ressouder les entretoises. Il est parfois physiquement impossible d'atteindre les dimensions requises. |
| main-d'œuvre d'installation | ✅ Coût réduit — les installateurs n'ont pas besoin de qualifications de soudeur certifiées ; tarifs horaires plus bas, assemblage plus rapide | ❌ Coût plus élevé — les cadres pré-assemblés sont plus lourds à manipuler ; la reconfiguration nécessite une main-d’œuvre qualifiée |
| efficacité d'expédition | ✅ Capacité doublée — un camion de 12 m transporte jusqu'à 21 772 kg en colis démontés (KD) ; environ la moitié du coût de transport unitaire des colis soudés. | ❌ Capacité réduite à 1× — le même camion ne peut transporter que 20 000 à 25 000 livres de châssis soudés préassemblés en raison de l'espace d'air perdu. |
| risque de desserrage des boulons | Aucun — les écrous de blocage crantés à profondeur de filetage limitée empêchent le serrage excessif ; une fois serrés en usine, les écrous sont bloqués définitivement. Les cadres boulonnés sont livrés entièrement assemblés sans desserrage. | N / A |
| Protection contre la corrosion | Bobine galvanisée standard en entrée ; couche de zinc uniforme sur toutes les surfaces | Les cordons de soudure détruisent le revêtement de zinc ; un apprêt riche en zinc supplémentaire est nécessaire à chaque point de soudure. |
| Vitesse de la ligne | Jusqu'à 20–25 m/min | Jusqu'à 15–18 m/min (limité par la durée du cycle de soudage) |
| expérience d'assemblage de l'utilisateur final | Les connecteurs de poutre se boulonnent — comme les connecteurs soudés | Les connecteurs de poutre se boulonnent — expérience identique |
Principaux enseignements de ce guide d'achat de machines à rack verticales : Les rayonnages à montants boulonnés l'emportent sur huit des neuf dimensions du coût total de possession, en termes de coût de fabrication, de réparabilité, de sécurité sismique, de comportement aux dommages (absence d'effondrement), de visibilité des défauts, de flexibilité de personnalisation, de main-d'œuvre à l'installation et d'efficacité du transport. L'avantage en matière de transport est à lui seul considérable : un camion de 12 mètres transporte 21 772 kg de composants boulonnés en kit, contre seulement 9 072 à 11 340 kg d'assemblages soudés, soit environ la moitié du coût de transport par montant. Les rayonnages soudés ne l'emportent que sur un seul point : la capacité de charge statique maximale. Et ils dominent encore l'Amérique du Nord par convention, et non par mérite technique, à l'instar des grands bâtiments métalliques du monde entier qui, grâce au système 90%, prouvent l'efficacité des assemblages boulonnés à grande échelle.
Si vous ciblez les marchés d'entrepôts américains ou canadiens et que vos clients exigent toujours des montants soudés, vous avez besoin du machine de profilage à cadre vertical soudé Cette configuration, conçue par Believe Industry spécifiquement pour les normes de réseau nord-américaines 480 V/60 Hz, est idéale. Cependant, si vous produisez pour l'Europe, l'Asie, le Moyen-Orient ou les marchés émergents, ou si vous prévoyez de sensibiliser vos clients nord-américains aux avantages du boulonnage, une ligne de profilage à froid dédiée aux montants boulonnés représente presque certainement un meilleur investissement.

4. Choisir son système de poinçonnage : la décision qui détermine votre débit
Aucun guide d'achat de profileuses verticales ne saurait être complet sans une analyse approfondie du poinçonnage. La presse à poinçonner est l'élément le plus critique en termes de performance sur une ligne verticale. Les profileuses verticales nécessitent des motifs de perforation précis (rainures en forme de larme, trous ronds, orifices rectangulaires) qui doivent être parfaitement reproductibles aux cadences de production.
Il existe trois technologies principales. Chacune présente un profil de vitesse, de coût et de maintenance différent.
Tableau comparatif : Poinçonneuse hydraulique vs presse à poinçonner mécanique vs poinçonneuse rotative
| Facteur | Poinçonneuse servo-hydraulique | Presse à poinçonner servomécanique | Poinçon rotatif |
|---|---|---|---|
| Principe de fonctionnement | Un vérin hydraulique actionne la matrice de poinçonnage ; une servovalve contrôle la course | Vilebrequin excentrique entraîné par servomoteur | tambour de matrice rotatif avec outils de poinçonnage fixes |
| Vitesse de frappe | 2–6 m/min (vitesse de ligne avec poinçon actif) | 12–15 m/min | Jusqu'à 30–40 m/min |
| force de poinçonnement (tonnes) | 20 à 200 tonnes, facilement réglable | 30 à 150 tonnes, fixées par volant d'inertie | Faible à moyenne (≤30 tonnes, convient aux calibres minces) |
| Épaisseur du matériau | 1,2 – 3,5 mm (idéal pour les crosses verticales lourdes) | 1,5 – 3,0 mm | 0,5 – 3,0 mm |
| flexibilité du motif de perforation | Très haute — profondeur et position de course programmables | Élevé — pas d'alimentation servo-commandé | Basse — le tambour de matrice est fixe par motif |
| Prix (réservé à la presse) | Moyen (25,000–60,000) | Haut (45,000–120,000) | Faible à moyen (60,000–100,000) |
| consommation d'énergie | Moyen — la pompe fonctionne uniquement lors des coups de poing | Haut — le volant d'inertie tourne en continu | Faible |
| niveau sonore | Faible à moyen | Élevé (impact mécanique) | Faible |
| Complexité de la maintenance | Moyen (joints hydrauliques, filtres) | Moyen-élevé (vilebrequin, embrayage, frein) | Faible (peu de pièces mobiles) |
| Coût de l'outillage | Moyen | Moyen à élevé | Plus haut |
| Idéal pour un rack vertical ? | ✅ Oui — motifs épais et flexibles | ✅ Oui — motif unique à grand volume | Différent pour changer le motif des trous |
| Risque d'indisponibilité | Faible | Moyen (usure de l'embrayage/des freins) | Très bas |
| Application typique | Lignes verticales standard, profils robustes | Usines verticales dédiées à haut volume | Étagères légères, support solaire |
Recommandation de Believe Industry pour les lignes de rayonnages verticaux :
Pour la plupart des acheteurs, poinçonnage hydraulique servo Elle offre un équilibre optimal entre coût, flexibilité et fiabilité. Elle traite l'acier de 1,5 à 3,0 mm sans difficulté, permet de modifier les motifs via un écran tactile PLC et fonctionne de manière fluide à la vitesse de 4 à 8 m/min généralement utilisée dans la plupart des usines verticales.
Pour les clients visant des volumes très élevés avec un seul type de perforation dominant (par exemple, une fente en forme de larme dédiée à une norme de rayonnage spécifique), le presse à poinçonner mécanique servo à grande vitesse Une vitesse de 12 à 15 m/min permet d'obtenir le coût par pièce le plus bas à grande échelle.
Pour en savoir plus sur les technologies de poinçonnage, consultez notre guide dédié : Presse à poinçonner pour l'industrie du profilage à froid.
5. Spécifications techniques clés à exiger de tout fournisseur
Voici les aspects techniques essentiels du guide d'achat des machines à cadre vertical. Avant de demander un devis, veuillez définir les paramètres suivants :
5.1 Spécifications des matériaux
| Paramètre | Plage typique | Notes |
|---|---|---|
| Largeur de la bobine | 100 – 450 mm | Adaptez la largeur de votre profil à la largeur libre. |
| Épaisseur de la bobine | 1,5 – 3,0 mm | Vérifier que la force de la presse à poinçonner couvre l'épaisseur maximale |
| Acier de qualité | Q235B, S235JR, SS400, ASTM A1011 | Confirmer une limite d'élasticité ≤ 350 MPa pour l'outillage standard |
| diamètre intérieur de la bobine | 508 mm ou 610 mm | Adaptez-le à votre mandrin de dérouleur |
| Poids maximal de la bobine | 3 à 8 tonnes | Définit la capacité du dérouleur |
5.2 Production
| Paramètre | Cible |
|---|---|
| Vitesse de la ligne | 15 à 20 m/min minimum |
| Tolérance de longueur de coupe | ±1.0 mm |
| Tolérance de rectitude | ≤1,5 mm par 3 m |
| Tolérance de positionnement des trous | ±0,5 mm |
| Disponibilité (annuelle) | >95% |
5.3 Système de contrôle
- Automate programmable Siemens ou Mitsubishi (éviter les automates programmables sans marque sur les machines destinées à l'exportation)
- Interface homme-machine tactile avec mémoire de recettes (au moins 50 programmes de produits)
- Compteur de longueur automatique et compteur de lots
- Capacité de diagnostic à distance (Ethernet / VPN)
5.4 Normes électriques
Si vous importez sur un marché spécifique, vérifiez que la tension et la fréquence de la machine sont compatibles avec votre réseau électrique national. Believe Industry construit pour :
- 220 V/380 V 50 Hz — Norme pour l'Asie, l'Europe, le Moyen-Orient, l'Afrique et l'Australie
- 480 V 60 Hz — Amérique du Nord (États-Unis, Canada, Mexique)
- 220 V 60 Hz — Certains marchés d'Amérique latine
Des spécifications électriques incompatibles nécessitent des transformateurs coûteux et annulent la plupart des garanties. Vérifiez ce point avant d'accepter un devis.
Pour une liste de spécifications plus complète, consultez notre guide sur comment acheter une profileuse.
6. Comparaison des fournisseurs : Believe Industry vs Chine vs UE/États-Unis
Choisir le bon fournisseur est tout aussi important que choisir la bonne machine. Voici une comparaison objective des trois catégories de fournisseurs.
Tableau comparatif : Secteur d'activité de Believe vs Fournisseurs chinois vs Fournisseurs UE/États-Unis
| Facteur | Believe Industry (Beli Rollforming) | Autres fournisseurs chinois | Fournisseurs UE/États-Unis |
|---|---|---|---|
| Quartier général | Wuxi, Jiangsu, Chine (fondé en 2005) | Divers — Jiangsu, Guangdong, Shandong | Allemagne, Italie, États-Unis, Royaume-Uni |
| Prix de la machine à rack vertical (FOB) | 35,000–250 000 (gamme complète à 7 modules) | 20,000–80,000 | 150,000–400,000+ |
| Vitesse de production (ligne verticale) | Jusqu'à 20 m/min | 10–18 m/min (variable) | Jusqu'à 25–35 m/min |
| Matériau pour rouleaux | Acier D 2, dureté Rockwell C 58–62 | Cela varie — certains utilisent de l'acier 45# (dureté inférieure). | Acier à outils D2/HSS, dureté Rockwell C 60–64 |
| Marque PLC | Siemens, Mitsubishi, Omron (au choix de l'acheteur) | Mixte — certains utilisent des automates programmables sans marque | Siemens, B&R, Allen-Bradley |
| Certification CE / ISO | Norme ISO 9001 + CE | CE disponible sur demande (qualité variable) | Norme CE/UL |
| Inspection en usine | Oui — FAT en personne à l'usine de Wuxi | Variable | Oui (généralement à distance ou par l'intermédiaire d'un tiers) |
| Soutien linguistique | Anglais, chinois, arabe, espagnol | Principalement chinois ; l'anglais varie | Anglais, allemand, italien |
| Délai de mise en œuvre | 45 à 75 jours (ligne standard) | 30 à 60 jours | 90 à 180 jours |
| Conditions d'expédition | FOB Shanghai / CIF n'importe quel port | FOB ou EXW | FOB, CIF, DAP |
| Conditions de paiement | Acompte 30%, 70% avant expédition | dépôt typique de 30 à 50% | Dépôt 30–40%, basé sur des étapes clés |
| Garantie | 24 mois | 12 mois typique | 24 à 36 mois |
| Assistance après-vente | Assistance en ligne 24h/24 et 7j/7 + pièces détachées + option d'intervention sur site | Disponible uniquement en ligne (qualité inégale) | Service complet sur site (inclus dans le prix) |
| Disponibilité des pièces détachées | Stock disponible à Wuxi ; livraison express DHL dans le monde entier | Variable | Disponible localement ; cher |
| Coût total de possession (5 ans) | Faible à moyen | Faible (si la qualité est maintenue) — Moyenne à élevée en cas de problèmes de fiabilité. | Coûts élevés (équipement + entretien) |
| Idéal pour | Acheteurs axés sur l'exportation, volumes moyens à importants, acheteurs ayant besoin de flexibilité | Acheteurs très sensibles aux prix, profils simples, marché intérieur chinois | Acheteurs sur les marchés réglementés de l'UE/des États-Unis qui exigent des contrats de service locaux |
Verdict en langage clair : Pour les acheteurs internationaux hors UE et Amérique du Nord, Believe Industry offre le meilleur compromis entre qualité d'ingénierie, prix, rapidité et assistance. Pour les acheteurs européens exigeant une documentation CE complète et un service après-vente européen sur site, une machine européenne peut se justifier malgré son prix plus élevé. Enfin, pour les acheteurs privilégiant le coût initial le plus bas pour des profils simples, d'autres fournisseurs chinois existent ; toutefois, il est essentiel de mener une analyse approfondie de la dureté des rouleaux, de la marque de l'automate programmable et du protocole de test avant tout engagement.
Découvrez comment nous nous comparons à l'échelle mondiale : Principaux fabricants de machines de profilage à rouleaux en Chine et Fabricants de machines de profilage à rouleaux.
7. Guide d'achat de la machine à rack verticale en 7 étapes
Ce guide d'achat de machines verticales à rack résume l'ensemble du processus d'approvisionnement en sept étapes séquentielles. Suivez-les dans l'ordre. Omettre une seule étape, c'est s'exposer à acheter la mauvaise machine.
Étape 1 — Définissez les spécifications de votre produit
Définissez précisément les dimensions de vos profilés verticaux, la configuration des perçages, la nuance d'acier et la plage d'épaisseur de la bobine. Faites-le avant de contacter un fournisseur. Ne laissez pas les fournisseurs définir vos spécifications à votre place.
Étape 2 — Choisir entre boulonnage et soudage
Consultez le tableau comparatif de la section 3. Profilés ouverts boulonnés pour la plupart des marchés ; profilés caissonnés soudés pour l’Amérique du Nord. Ce choix déterminera si vous avez besoin d’un module de soudage.
Étape 3 — Choisissez votre système de poinçonnage
Adaptez la technologie de poinçonnage à vos besoins en volume et en flexibilité (voir section 4). Pour la plupart des ateliers verticaux : servo-hydraulique pour la flexibilité, servo-mécanique pour les volumes élevés.
Étape 4 — Définissez votre norme électrique et de tension
Vérifiez la tension et la fréquence du réseau électrique local. Communiquez-les à tous les fournisseurs dès le départ.
Étape 5 — Demander des devis formels à au moins trois fournisseurs
Joignez votre schéma de profil, le plan de perçage, les spécifications de la bobine et la vitesse de ligne requise. Comparez des produits similaires, et non pas seulement le prix affiché.
Étape 6 — Vérifier par un test d'acceptation en usine (FAT)
Ne payez pas le solde final sans un certificat d'acceptation en usine (FAT) attesté par un témoin. Si vous ne pouvez pas vous déplacer, désignez un organisme d'inspection tiers local (SGS, BV, TÜV). profileuse verticale à grande vitesse Believe Industry effectue des tests de production complets dans notre usine de Wuxi avant la mise en caisse.
Étape 7 — Clarifier les pièces détachées, la formation et le service après-vente
Demandez : une liste standard des pièces de rechange (matrices, courroies, filtres), la mise en service incluse dans le prix, la formation des opérateurs (sur site ou par vidéo) et la procédure de réclamation sous garantie. Comprenez le coûts cachés des machines de profilage à rouleaux avant de finaliser votre budget.
8. Comprendre le coût total de possession
Le prix affiché de la machine ne correspond pas à son coût réel. Prenez en compte les éléments suivants dans votre calcul du retour sur investissement :
| Article de coût | Plage typique | Notes |
|---|---|---|
| prix d'achat de la machine | 65,000–400,000 | Varie selon le niveau du fournisseur |
| Transport et assurance | 2,000–8,000 | Conversion FOB vers CIF |
| Droits et taxes à l'importation | 0–15% de valeur CIF | Cela varie selon les pays |
| Fondations et installation | 3,000–12,000 | dalle de béton, raccordement électrique |
| Mise en service et formation | 0–15,000 | Parmi ces fournisseurs figurent ; les fournisseurs de l’UE facturent généralement |
| Ensemble d'outillage initial | Inclus ou 8,000–25,000 | Vérifiez toujours ce qui est inclus. |
| Maintenance annuelle (pièces + main-d'œuvre) | 2,000–10,000 | Filtres hydrauliques, matrices de poinçonnage, inspection des rouleaux |
| Coût des temps d'arrêt (en cas de faible fiabilité) | Peut dépasser le prix d'achat de la machine sur 5 ans | Investissez dans la qualité dès le départ |
L'achat d'un Une machine de 20 000 $ qui perd 15 jours de production par an à cause de pannes coûte plus cher qu'une machine de 20 000 $.20,000machinetHatloses15productiondaysperyeartobconcernantakdownscostsmmineraitHana55 000 machines fonctionnant avec une disponibilité de 98%. Utilisez notre maintenance préventive du profilage à rouleaux Guide pour calculer les coûts d'entretien réalistes avant l'achat.
9. Pourquoi faire confiance à l'industrie pour votre gamme de rayonnages verticaux ?
Believe Industry fabrique des profileuses à rouleaux depuis 2005. Nous avons installé des lignes de production dans plus de 50 pays, sur tous les principaux marchés de rayonnages.
Notre machine de profilage à rouleaux à montants verticaux comprend :
- Ligne intégrée à 7 modules — dérouleur vers empileur en une seule ligne
- cisaille volante — des coupes à plein régime, sans interruption de production
- Poinçon servo-hydraulique ou poinçon mécanique — choix de l'acheteur
- Rouleaux en acier trempé GCr15 — trempé sous vide à une dureté Rockwell C de 58 à 62
- Automate programmable Siemens ou Mitsubishi — standard sur toutes les machines d'exportation
- Garantie de 24 mois — le plus long du segment des fournisseurs chinois
- CE + ISO 9001 certification
- 480 V/60 Hz ou 380 V/50 Hz — conçu selon les normes de votre marché
Nous proposons une mise en service sur site, une formation vidéo et un ingénieur après-vente dédié pour chaque machine.
Contactez-nous Découvrez maintenant la page des spécifications complètes : Machine de profilage à rouleaux à rayonnage vertical.
Machine en action
10. Foire aux questions (FAQ)
Une machine à montants verticaux produit les colonnes verticales (montants) d'un système de rayonnage. machine de profilage à rouleaux à poutre étagée Elle produit les traverses de charge horizontales. Les deux sont nécessaires pour une ligne de production complète de rayonnages à palettes.
Après confirmation de la commande et versement de l'acompte, la production prend 45 à 60 jours. Le transport maritime ajoute 15 à 35 jours selon le port de destination. Le délai total est généralement de 60 à 90 jours entre le versement de l'acompte et la livraison.
Oui, si la machine est équipée de composants à largeur réglable ou d'outillage à cassette. L'outillage standard est limité à un seul profil. Veuillez spécifier tous les profils cibles avant de commander. Voir la équipement de profilage à rouleaux à support cantilever page pour les options multi-profils.
La plupart des normes internationales spécifient un acier de construction avec une limite d'élasticité minimale de 235 MPa (S235JR, Q235B, A36). Les applications à haute densité ou parasismiques peuvent nécessiter un acier de 355 MPa (S355, Q355). Veuillez vous renseigner auprès de votre ingénieur structure et consulter la norme locale relative aux rayonnages (par exemple, EN 15512, RMI MH16.1, AS 4084).
Les configurations les plus courantes sont les fentes en forme de goutte d'eau et les trous ronds avec un pas de 50 mm (2 pouces). La taille et le pas exacts des fentes dépendent de la norme de connecteurs de poutres du fabricant de rayonnages. Fournissez toujours un dessin du profil avec l'implantation des trous à votre fournisseur de machines avant l'usinage.
Pour la plupart des acheteurs : le système hydraulique offre une meilleure flexibilité (motifs multiples, forte épaisseur). Le système mécanique est plus adapté à la production en grande série de machines à un seul type de perçage à vitesse maximale (12–15 m/min). Voir le presse à poinçonner pour l'industrie du profilage à rouleaux guide pour une analyse complète.
Un test d'acceptation en usine (FAT) est une production réalisée sous supervision dans l'usine du fabricant avant l'expédition de la machine. Il atteste de la conformité de la machine à vos spécifications avant le paiement du solde final. Un FAT est toujours requis. Believe Industry effectue des FAT complets dans son usine de Wuxi et accueille les inspecteurs clients. Nous collaborons également avec SGS, BV et TÜV pour les inspections à distance.
C'est possible, mais rarement rentable. Une ligne semi-automatique modernisée ultérieurement coûte presque toujours plus cher que l'achat direct d'une ligne entièrement automatisée. Calculez votre volume de production sur 3 ans avant de prendre votre décision. acheter une profileuse Ce guide aborde ce compromis en détail.
Il n'y a pas de quantité minimale de commande. Nous fournissons des machines à l'unité aux fabricants de rayonnages débutants et des commandes de plusieurs lignes aux grands producteurs. Chaque machine est fabriquée sur mesure selon votre profil et les spécifications de votre marché.
Estimez votre volume annuel de montants en mètres linéaires. Divisez-le par le débit de votre machine (m/min × heures de fonctionnement). Comparez le coût total de revient des montants finis achetés à celui de leur production. La plupart des acheteurs amortissent leur investissement en 18 à 36 mois pour des volumes de production moyens. Utilisez notre fabricants de machines de profilage à rouleaux comparaison avec les prix de référence.
Conclusion
Ce Guide d'achat des machines à rack vertical Ce guide couvre l'intégralité du processus de décision : du choix du profil et de la technologie de poinçonnage à la comparaison des fournisseurs et au coût total de possession. Ajoutez ce guide d'achat de profileuses à montants verticaux à vos favoris et consultez-le à chaque étape de votre recherche.
Les trois décisions critiques sont :
- Boulonné ou soudé — détermine la configuration de votre machine
- Système de poinçonnage — détermine votre plafond de débit
- Niveau fournisseur — détermine votre coût et votre fiabilité à long terme
Les profileuses à rouleaux verticales de Believe Industry sont conçues pour répondre à ces trois exigences. Découvrez-les ! profileuse verticale à grande vitesse et profileuse à rouleaux pour étagères de stockage pages for full technical specifications, or contact our team for a free consultation and quotation. For the full process background, see our analyse complète de la technologie des machines de profilage à rouleaux.
Journal des modifications
| Date | Changement | Auteur |
|---|---|---|
| 2026-06-24 | Publication initiale | L'équipe de contenu de Believe Industry |
Déclencheurs de prochaine révision
- Toute mise à jour des normes de rayonnage EN 15512, RMI MH16.1 ou AS 4084
- De nouvelles options de technologie de poinçonnage ont été ajoutées à la gamme de produits.
- Forte variation des prix des bobines d'acier en Chine (variation > 151 TP3T)
- De nouveaux fournisseurs concurrents font leur entrée sur le marché.
- Le nombre de mots de l'article est inférieur à 2 500 après les modifications.




