


giriiş
Bir rulo şekillendirme makinesi günde binlerce metre hassas profil üretebilir. Ancak, düzgün eğitimli bir operatör olmadan, aynı makine hurda, arıza süresi ve güvenlik tehlikeleri kaynağına dönüşür. Rulo şekillendirme operatörü eğitimi, karlı, güvenli ve tutarlı üretimin temelidir. Bunu ihmal ederseniz, her vardiyada bunun bedelini ödersiniz.
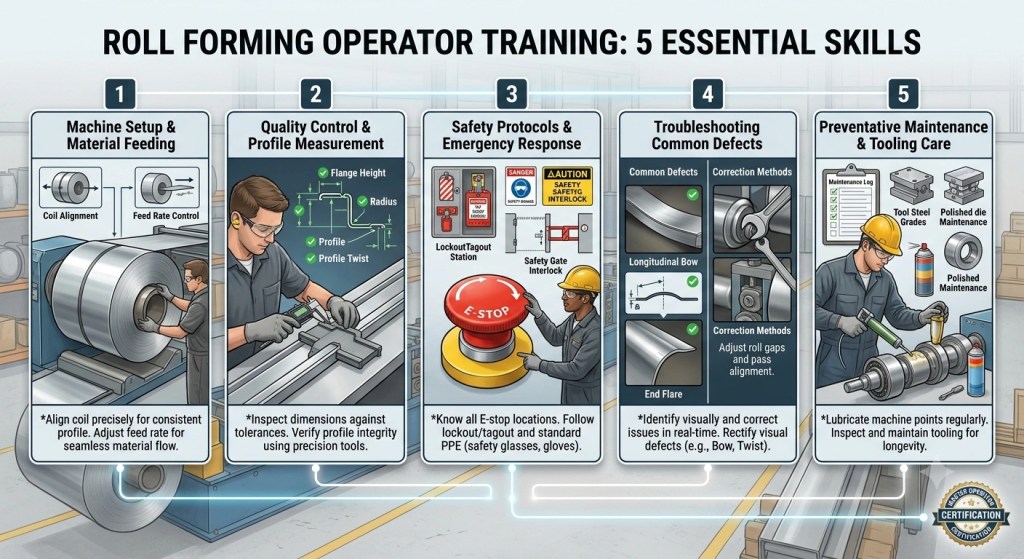
Her rulo şekillendirme makinesi operatörünün, üretim hattını tek başına çalıştırmadan önce belirli yetkinlikler geliştirmesi gerekir. İster bir makine operatörü olun, ister başka bir operatör, bu yetkinlikler gereklidir. kablo kanalı rulo şekillendirme hattı veya bir Z kiriş makinesi, Temel beceriler aynı kalır. Kapsamlı rulo şekillendirme operatörü eğitimi, yeni başlayan birini kendine güvenen, güvenli ve verimli bir operatöre dönüştürür.
Bu kılavuz, her rulo şekillendirme operatörünün ustalaşması gereken beş beceriyi kapsamaktadır. ABD, Avrupa ve Avustralya'da 20'den fazla ülkeye 15 yılı aşkın süredir makine ihraç eden Beli Rollforming, dünya çapında operatörler yetiştirmiştir. Bu deneyimi, bu pratik referans kılavuzuna dönüştürdük.
Rulo şekillendirme operatörü eğitimi rakamlarla:
- Kurulum kalitesi, nihai profil doğruluğunun 80%'sini oluşturmaktadır.
- Eğitimli operatörler ilk çalıştırmada 1–3% hurda oranı elde ederken, eğitimsiz operatörler 10–25% oranında hurda oranı elde etmektedir.
- Eğitimsiz operatörler ayda 12-20 saatlik arıza süresine neden olurken, eğitimli operatörler bu süreyi 4 saatten az tutmaktadır.
- Günlük bakım kontrolleri, takım ömrünü -50% oranında uzatır.
- Temel operatör yeterliliği için 3-5 günlük uygulamalı eğitim gereklidir.
Beceri 1: Makine Kurulumu ve Malzeme Besleme
Kurulum Neden Önemlidir?
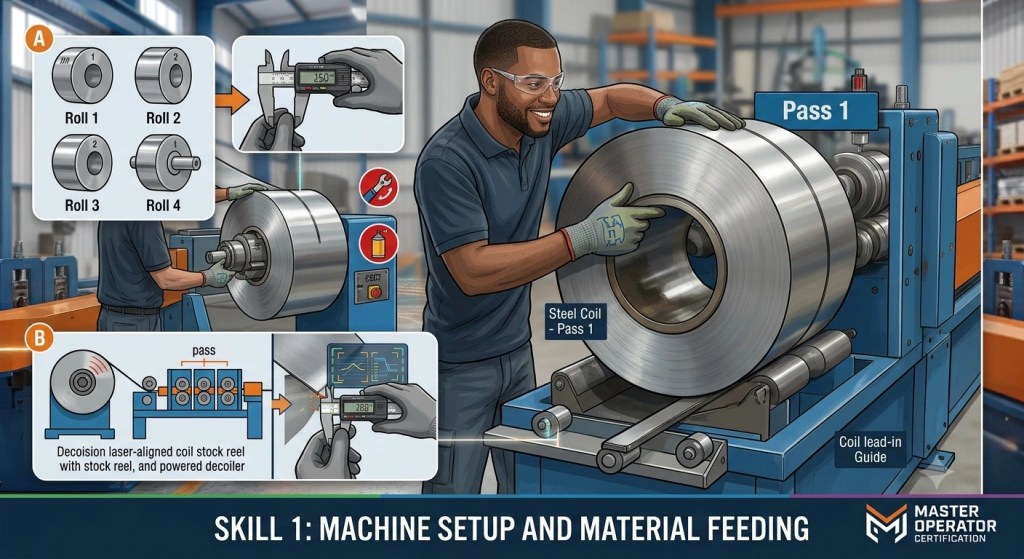
Doğru makine kurulumu, çıktı kalitenizi belirler. Yanlış hizalanmış giriş kılavuzu, yanlış bobin gerilimi veya yanlış geçiş sırası, tüm üretim sürecine yayılan kusurlara neden olur. rulo şekillendirme hattı. Bu nedenle, rulo şekillendirme operatörü eğitiminin kurulum temelleriyle başlaması gerekir. Kurulumu ustaca yapan makine operatörü, sonrasında üretilen her profilin kalitesini kontrol eder.
Buna göre OSHA'nın makine koruma yönergeleri, Yanlış kurulum, metal şekillendirme ekipmanlarında hem kalite sorunlarının hem de operatör yaralanmalarının en önemli nedenlerinden biridir.
Temel Kurulum Görevleri
Eğitimli bir rulo şekillendirme makinesi operatörü bu kurulum adımlarını güvenle gerçekleştirmelidir:
- Bobin yükleme ve bobin çözücü ayarı. Çelik bobini açıcıya yükleyin, gerginliği ayarlayın ve şerit merkez çizgisini giriş kılavuzuyla hizalayın.
- Giriş kılavuzunun konumlandırılması. Giriş kılavuzunun genişliğini ve yüksekliğini, şerit boyutlarıyla tam olarak eşleşecek şekilde ayarlayın.
- Rulo istasyonu doğrulaması. Hedef profil için çiçek diyagramındaki rulo pozisyonlarının eşleştiğini doğrulamak için her bir şekillendirme istasyonunu tek tek inceleyin.
- Uçuş öncesi test sürüşü. Üretime geçmeden önce, şeridin 2-3 metrelik bir bölümünü düşük hızda çalıştırarak bükülme, eğilme veya boyutsal sapma olup olmadığını kontrol edin.
| Görevi Kur | Yaygın Hata | Sonuçlar |
|---|---|---|
| Bobin merkezleme | Merkezden uzak bobin | Şerit kayıyor, kenar çatlıyor |
| Giriş kılavuzu genişliği | Çok geniş | Profil kıvrımları veya yayları |
| Yuvarlanma hizalaması | İstasyon kontrolü atlandı. | Aşağı yönde boyutsal hatalar |
| Test çalıştırma süresi | Test çalıştırması atlanıyor. | İlk partide büyük miktarda hurda oluştu. |
Malzeme Taşıma İpucu
Besleme işlemine başlamadan önce bobini kenar hasarı, pas veya dalgalanma açısından mutlaka kontrol edin. Hasarlı bir bobin, ilk metreden itibaren arızalara neden olur. ASTM A1008/A1008M standardı Haddeleme işleminde kullanılan soğuk haddelenmiş çelik için kabul edilebilir yüzey kalitesini tanımlar.
Beceri 2: Kalite Kontrol ve Profil Ölçümü
Hat İçi Kalite Kontrolleri
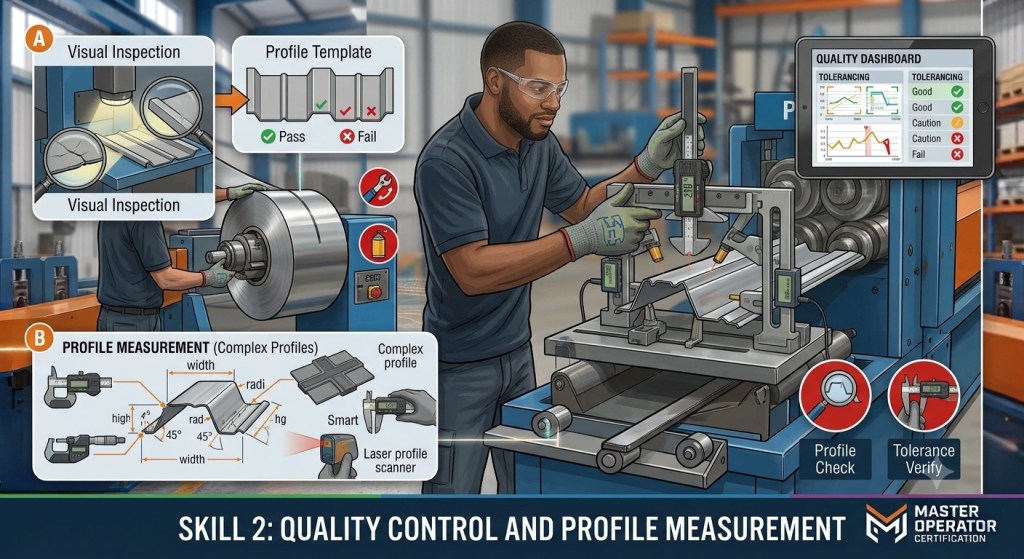
Rulo şekillendirme makinesi operatörü, profil boyutlarını sürekli olarak doğrulamalıdır; sadece işlemin sonunda değil. Rulo şekillendirme operatörü eğitimi, operatörlere sapmaları erken tespit etmeyi ve işlem sırasında ayarlama yapmayı öğretir.
Takip edilmesi gereken temel ölçümler:
- Kesit boyutları. Genişlik, yükseklik ve ayak uzunlukları, çizim toleransına (tipik olarak ±0,5 mm) göre ölçülmüştür.
- Doğruluk. 3 metrelik bir numune üzerinde düz bir cetvel kullanarak eğrilik, burkulma veya kavis olup olmadığını kontrol edin.
- Yüzey kalitesi. Çizik, rulo izi veya yağ kirliliği olup olmadığını kontrol edin.
- Delik desenleri. Eğer satır şunları içeriyorsa sıralı delme, Delik konumunu ve çapını doğrulayın.
| Arıza Türü | Algılama Yöntemi | Ayarlama |
|---|---|---|
| Bükülme | Numuneyi düz bir masa üzerinde döndürün. | Son 2-3 istasyonu ayarlayın. |
| Selam (yukarı/aşağı) | Cetvel kontrolü | Üst ruloları yükseltin veya alçaltın. |
| Kamber (sol/sağ) | Düz çizgiye göre ölçüm | Yan kılavuzları ayarlayın |
| Boyutsal kayma | Kumpas ölçümü | İstasyon aralıklarını ince ayar yapın. |
| Yüzey izleri | Görsel inceleme | Ruloları temizleyin veya değiştirin. |
Sırayı Ne Zaman Durdurmalısınız?
Ölçümlerden herhangi biri tolerans sınırlarını aşarsa, operatör hattı derhal durdurmalıdır. Standart dışı malzemeyi kullanmaya devam etmek, bobin stoğunu israf eder ve sonraki aşamalarda yeniden işleme maliyetleri yaratır. Fabricator dergisi not ediyor, Erken teşhis hem malzeme hem de makine zamanından tasarruf sağlar.
Beceri 3: Güvenlik Protokolleri ve Acil Durum Müdahalesi
Pazarlık konusu olmayan güvenlik kuralları
Güvenlik, rulo şekillendirme operatörü eğitiminde ayrı bir modül değildir. Her becerinin içine işlenmiştir. Her rulo şekillendirme makinesi operatörü, makineye dokunmadan önce bu protokolleri anlamalı ve uygulamalıdır:
- Hat çalışır haldeyken asla üretim alanına elinizi sokmayın. Üst ve alt rulolar arasındaki sıkışma noktaları parmakları milisaniyeler içinde ezebilir.
- Herhangi bir ayarlama yapılmadan önce kilitleme/etiketleme işlemi gerçekleştirin. Merdane ayarı yapılırken, hat temizlenirken veya tıkanıklık giderilirken, makinenin enerjisi tamamen kesilmeli ve etiketlenmelidir.
- Gerekli kişisel koruyucu ekipmanları giyin. Koşu alanının yakınında güvenlik gözlüğü, çelik burunlu bot ve işitme koruyucu ekipman minimum gereksinimlerdir. rulo şekillendirme makinesi.
- Acil durdurma noktalarının yerlerini bilin. Her operatör, üretim hattını çalıştırmadan önce tüm acil durdurma düğmelerini bulmalıdır. Bunları günlük çalıştırma öncesi kontrol listesi sırasında test edin.
| Tehlike | Risk Seviyesi | Gerekli Yanıt |
|---|---|---|
| Makara istasyonlarında sıkışma noktası | Yüksek | Koşarken asla yaklaşmayın. |
| Uçan makas bıçağı | Yüksek | Kesim sırasında nöbetçinin arkasında durun. |
| Bobin ucu sarmalama | Orta | Sarmalı açmadan önce ucunu sıkıca sabitleyin. |
| Hidrolik basınç tahliyesi | Orta | Servis öncesinde LOTO kurallarına uyun. |
| 85 dB'nin üzerindeki gürültü | Orta | Kulak koruyucu kullanın. |
Acil Durum Müdahale Adımları
Bir yaralanma veya ekipman arızası meydana gelirse:
- Hemen en yakın acil durdurma düğmesine basın.
- Yaralanan varsa ilk yardım veya tıbbi yardım çağırın.
- Sorunun nedeni belirlenip düzeltilene kadar makineyi yeniden başlatmayın.
- Olayı, kurumunuzun raporlama prosedürüne uygun olarak belgeleyin.
OSHA standardı 1910.147 Bu standart, tüm makine bakım işlemleri için kilitleme/etiketleme prosedürlerini düzenler. ABD tesislerinde uyumluluk zorunludur ve her yerde en iyi uygulama örneğini temsil eder.

Beceri 4: Sık Görülen Arızaların Giderilmesi
Operatörün İlk Müdahale Ekibi Rolü
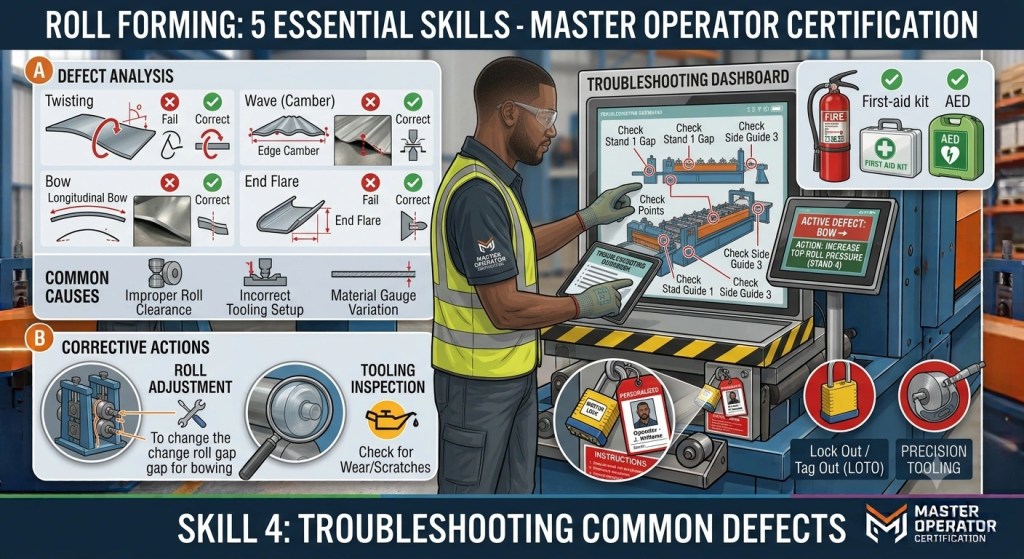
Profil kusurları ortaya çıktığında, olay yerine ilk ulaşan kişi rulo şekillendirme makinesi operatörüdür. Bakım mühendisini beklemek üretim zamanını boşa harcar. Kaliteli rulo şekillendirme operatörü eğitimi, operatörleri en yaygın sorunları teşhis etme ve giderme konusunda donatmalı ve her operatörü üretim hattında yetenekli bir ilk müdahale görevlisi haline getirmelidir.
En Sık Görülen 5 Hata ve Çözümü
| # | Kusur | Muhtemel Sebep | Operatör Düzeltmesi |
|---|---|---|---|
| 1 | Son alevlenme | Son durakta aşırı şekillenme | Son pas üzerindeki baskıyı azaltın |
| 2 | Bükülme | Düzensiz yan basınç | Yan kıvrımları simetrik olarak ayarlayın. |
| 3 | Yüzey çizilmesi | Kirli veya hasarlı rulolar | Ruloları temizleyin; çizik olup olmadığını kontrol edin. |
| 4 | Dalgalanma veya bükülme | Aşırı içsel stres | Her geçişte şekillendirme açısını azaltın. |
| 5 | Tutarsız uzunluk | Kodlayıcı veya sensör arızası | Kodlayıcı hizalamasını kontrol edin; yeniden kalibre edin. |
Sistematik Sorun Giderme Yöntemi
Eğitimli bir rulo şekillendirme operatörü şu sırayı izlemelidir:
- Arızayı net bir şekilde belirleyin. Bu, eğilme, bükülme, genişleme, yüzey hasarı veya boyut kayması mı?
- Kalkış istasyonunu bulun. Kısa bir örnekleme yapın ve hatanın nerede başladığını bulmak için her istasyondaki profili kontrol edin.
- Ayarlamaları tek tek yapın. Tek bir silindir aralığını veya kılavuz konumunu değiştirin, ardından tekrar test edin. Birden fazla eş zamanlı değişiklik, neyin işe yaradığını belirlemeyi imkansız hale getirir.
- Sorunun çözümünü kaydedin. Yapılan ayarlamayı makinenin kurulum sayfasına kaydedin, böylece bir sonraki operatör arıza giderme sürecini tekrarlamak zorunda kalmasın.
The Soğuk şekillendirilmiş çelik profiller için CEN standartları Operatörlerin bir ayarlamanın profili belirtilen sınırlara geri getirip getirmediğini belirlemelerine yardımcı olan tolerans kıyaslama ölçütleri sağlayın.
Beceri 5: Önleyici Bakım ve Alet Bakımı
Günlük Bakım Kontrol Listesi
Rulo şekillendirme operatörü eğitimine uygulamalı önleyici bakım da dahil edilmelidir. Makineyi her gün kullanan operatör, aşınma belirtilerini erken fark edebilecek en uygun kişidir. Günlük kontrollerin atlanması, hurda oranları yükselene kadar fark edilmeyen kademeli bir kalite düşüşüne yol açar.
| Kontrol etmek | Sıklık | Nelere dikkat etmeli? |
|---|---|---|
| Rulo yüzey koşulu | Günlük | Çizikler, çukurlar, birikintiler |
| Yatak sıcaklığı | Günlük | Aşırı ısı veya titreşim |
| Hidrolik yağ seviyesi | Günlük | Minimum puanın altında |
| Yağlama noktaları | Günlük | İşaretli tüm bağlantı noktalarına gres yağı sürün. |
| Kayış ve zincir gerginliği | Haftalık | Gevşeklik, aşınma, hizalama bozukluğu |
| Elektrik bağlantıları | Aylık | Gevşek teller, korozyon |
| Kesme bıçağı durumu | Haftalık | Matlaşma, çatlama |
Detaylı bilgilerimiz Rulo şekillendirme önleyici bakım kılavuzu Her bir bileşen için belirli aralıklarla eksiksiz günlük, aylık ve yıllık kontrol listeleri sunar.
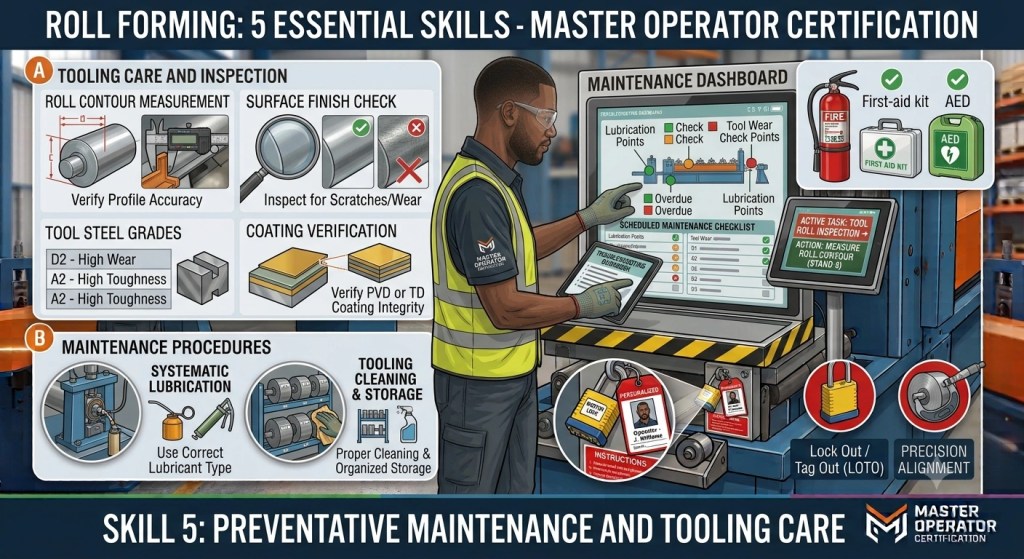
Alet Bakımının Temel Unsurları
Rulo şekillendirme kalıpları makinenin kalbidir. Hasarlı rulolar, takıldıkları andan itibaren kusurlu profiller üretir. Her rulo şekillendirme makinesi operatörü şu kalıp bakım kurallarına uymalıdır:
- Makaraları asla şaftlara zorla takmayın. Merdaneler şaft üzerine sorunsuz bir şekilde kaymalıdır. Zorlama, şekillendirme yüzeyini bozan mikro hasarlara neden olur.
- Ruloları uygun şekilde saklayın. Kullanılmadığı zamanlarda rulolar kuru ve temiz bir ortamda raflarda saklanmalıdır. Ruloların yere üst üste istiflenmesi yüzey hasarına yol açar.
- Her kullanımdan sonra ruloları temizleyin. Yağı, metal tozunu ve kalıntıları yumuşak bir bezle temizleyin. Şekillendirme yüzeyini çizen aşındırıcı pedler asla kullanmayın.
- Montajdan önce ruloları kontrol edin. Hasar, korozyon veya boyut aşınması olup olmadığını kontrol edin. Hasarlı bir rulo, kullanımdan önce değiştirilmeli veya onarılmalıdır.
Gibi AISC Çelik Yapı Kılavuzu Soğuk şekillendirilmiş profillerde hassasiyetin, bu profilleri oluşturan aletlerin hassasiyetiyle başladığını vurguluyor.
Karşılaştırma: Eğitimli ve Eğitimsiz Operatörler
| Metrik | Eğitimli Operatör | Eğitimsiz Operatör |
|---|---|---|
| Kurulum süresi | 20-40 dakika | 60–120 dakika |
| İlk üretim hurda oranı | 1–3% | 10–25% |
| Hata tespit hızı | Dakikalar | Saatlerce veya tamamen kaçırıldı |
| Yılda meydana gelen güvenlik olayları | Sıfıra yakın | 2-5 küçük olay |
| Aylık makine arıza süresi | <4 saat | 12–20 saat |
| Takım ömrü | Tam puanlı yaşam | 30–50% azaltıldı |
Aradaki fark çok büyük. Eğitimli bir rulo şekillendirme makinesi operatörü daha fazla üretim yapar, daha az israf eder ve güvenliğini sağlar. Doğru rulo şekillendirme operatörü eğitimi, üretimin ilk ayında kendini amorti eder. Tasarruflar ise sonraki her ayda katlanarak artar.
Beli Rollforming Operatör Eğitimini Nasıl Destekliyor?
Beli Rollforming sadece makine göndermekle kalmaz. Ekibinizin bu makineleri çalıştırmasına da yardımcı oluruz. Teslim ettiğimiz her makine şunları içerir:
- Yerinde devreye alma ve eğitim. Mühendislerimiz tesisinizi ziyaret eder, makineyi kurar ve operatörlerinizi bu kılavuzda ele alınan beş beceri konusunda eğitir.
- Video eğitim kütüphanesi. Makine modelinize özel kurulum, ayar ve bakım işlemlerine ilişkin kayıtlı adım adım kılavuzlar sunuyoruz.
- Kurulum dokümantasyonu. Her makine, profillerinize özel olarak hazırlanmış detaylı kurulum kılavuzları, çiçek diyagramları ve tolerans özellikleriyle birlikte gönderilir.
- Uzaktan sorun giderme desteği. Operatörler çözemedikleri bir arıza ile karşılaştıklarında, mühendislerimiz görüntülü görüşme yoluyla gerçek zamanlı rehberlik sağlarlar.
15 yılı aşkın süredir rulo şekillendirme sektöründe faaliyet gösteren ve başta ABD, Avrupa ve Avustralya olmak üzere 20'den fazla ülkede makineleri bulunan Beli Rollforming, operatör hazırlığının makine kalitesi kadar önemli olduğunu anlamaktadır. rulo şekillendirme otomasyonu Teknolojideki gelişmelerle birlikte operatörün rolü manuel kontrolden sistem izlemeye doğru kayıyor. Ancak temel beceriler kritik önem taşımaya devam ediyor. Eğitimsiz bir operatöre sahip harika bir makine bile düşük performans gösterir. Bu nedenle yatırım yapıyoruz... rulo şekillendirme operatörü eğitimi Her teslimatın bir parçası olarak.
Sıkça Sorulan Sorular
Temel yeterlilik, 3-5 günlük uygulamalı eğitimle kazanılır. Sorun giderme ve bakım da dahil olmak üzere tam yetkinlik, 2-3 aylık günlük üretim deneyimiyle gelişir.
Evet. Çoğu modern rulo şekillendirme makineleri Tek operatörlü kullanım için tasarlanmıştır. Operatör, bobin beslemesini yönetir, kaliteyi izler ve kesme istifleme işlemlerini tek bir kontrol istasyonundan gerçekleştirir.
Resmi bir diploma şartı aranmamaktadır. Mekanik yetenek, detaylara dikkat ve güvenlik protokollerine uyma isteği temel niteliklerdir. Rulo şekillendirme operatörü eğitimi ise teknik bilgi sağlamaktadır.
Kumpaslar ve ölçü aletleri, en az haftada bir kez ana standartlara göre doğrulanmalıdır. ±0,5 mm'lik üretim toleransları, ±0,1 mm veya daha iyi hassasiyete sahip aletler gerektirir.
Deneme üretimini atlamak. Yeni operatörler genellikle önce kısa bir örnek çalıştırmadan doğrudan tam hızda üretime geçerler. Bu, ilk parti hurda üretiminin en büyük nedenidir.
Evet. İngilizce eğitim veriyoruz ve büyük pazarlar için diğer dillerde de destek sağlayabiliyoruz. Mühendislerimizin ABD, Avustralya ve çeşitli Avrupa ve Orta Doğu ülkeleri için geçerli çalışma vizeleri bulunmaktadır.
ABD'deki tesisler için OSHA 10 Saatlik Genel Sanayi sertifikası önerilir. Avrupa'da ise işletmecilerin CE güvenlik gerekliliklerine aşina olmaları gerekir. EN 60204-1 Elektrikli ekipmanların ve makinelerin güvenliği için.
Operatör hattı durdurur, bobin ucunu açıcıya sabitler, yeni bobini yükler, şeridi giriş kılavuzunun merkez çizgisine hizalar ve tam hıza devam etmeden önce 2 metrelik bir test numunesi geçirir.
Bu ciddi bir güvenlik ihlalidir. Herhangi bir fiziksel ayarlama yapılmadan önce makinenin enerjisi kesilmeli ve kilitlenmelidir. Makine çalışır durumdayken, hatta durdurulmuş olsa bile, silindirlerin ayarlanması kazara çalıştırılma ve yaralanma riskini beraberinde getirir.
Kesinlikle. Günlük temizlik ve kontrol, rulo ömrünü 30-50% uzatır. Kirli veya bakımsız rulolar daha hızlı aşınır, daha kötü profiller üretir ve daha erken değiştirilmeyi gerektirir. Bu da doğrudan karlılığınızı etkiler.
Makale Değişiklik Kaydı
| Tarih | Sürüm | Değiştirmek |
|---|---|---|
| 2026-07-02 | 1.0 | İlk yayın |
Sonraki İnceleme Tetikleyicileri
- OSHA'nın makine koruma veya LOTO standartlarına ilişkin güncellemeleri
- Soğuk şekillendirilmiş profiller için yeni ASTM veya CEN tolerans standartları
- Beli Rollforming eğitim programına güncellemeler veya yeni makine modelleri eklendi.
- Okuyucu geri bildirimleri, operatör beceri alanlarındaki eksiklikleri gösteriyor.
- Rulo şekillendirme otomasyon teknolojisindeki önemli değişiklikler operatör sorumluluklarını etkiliyor.




