

Introduction
Une profileuse peut produire des milliers de mètres de profilés de précision par jour. Sans opérateur qualifié, cette même machine devient source de rebuts, d'arrêts de production et de risques pour la sécurité. La formation des opérateurs de profileuses est essentielle à une production rentable, sûre et constante. Négliger cette formation, c'est se ruiner à chaque poste de travail.
Chaque opérateur de profileuse doit acquérir des compétences spécifiques avant de gérer une ligne de production seul. Que vous opériez une ligne de formage de rouleaux pour chemins de câbles ou un machine à pannes en Z, Les compétences fondamentales restent les mêmes. Une formation complète pour opérateurs de profilage à froid transforme un débutant en un opérateur confiant, sûr et productif.
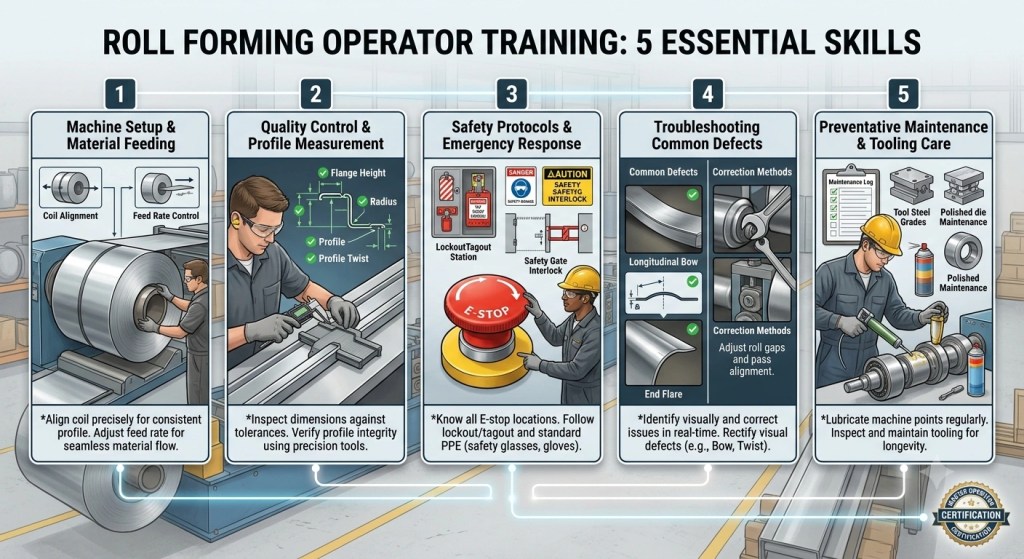
Ce guide présente les cinq compétences essentielles que tout opérateur de profileuse doit maîtriser. Forte de plus de 15 ans d'expérience à l'exportation de machines vers plus de 20 pays aux États-Unis, en Europe et en Australie, Beli Rollforming a formé des opérateurs dans le monde entier. Nous avons condensé cette expérience dans ce guide pratique.
Formation des opérateurs de profilage à rouleaux en chiffres :
- La qualité de la configuration tient compte de la précision du profil final 80%
- Les opérateurs formés atteignent un taux de rebut de 1 à 31 TP3T dès la première passe, contre 10 à 251 TP3T pour les opérateurs non formés.
- Les opérateurs non formés sont responsables de 12 à 20 heures d'indisponibilité par mois, contre moins de 4 heures pour les opérateurs formés.
- Les contrôles de maintenance quotidiens prolongent la durée de vie de l'outillage de 30 à 50%
- L'acquisition des compétences de base d'un opérateur nécessite 3 à 5 jours de formation pratique.
Compétence 1 : Réglage de la machine et alimentation en matériaux
Pourquoi la configuration est importante
Un réglage correct de la machine détermine la qualité de votre production. Un guide d'entrée mal aligné, une tension de bobine incorrecte ou une séquence de passes erronée créent des défauts qui se répercutent sur l'ensemble du processus. ligne de profilage à rouleaux. C’est pourquoi la formation des opérateurs de profilage doit commencer par les fondamentaux du réglage. L’opérateur qui maîtrise le réglage contrôle la qualité de chaque profil produit par la suite.
Selon Directives de l'OSHA en matière de protection des machines, Un réglage incorrect figure parmi les principales causes de défaillances de qualité et de blessures des opérateurs sur les équipements de formage des métaux.
Tâches de configuration principales
Un opérateur de machine de profilage à rouleaux qualifié doit maîtriser ces étapes de configuration avec assurance :
- Réglage du chargement de la bobine et du dérouleur. Chargez la bobine d'acier sur le dérouleur, réglez la tension et alignez l'axe central de la bande avec le guide d'entrée.
- Positionnement du guide d'entrée. Réglez la largeur et la hauteur du guide d'entrée pour qu'elles correspondent exactement aux dimensions de la bande.
- Vérification de la station de roulement. Vérifiez à chaque poste de formage que les positions des rouleaux correspondent bien au schéma floral du profil cible.
- Essai en vol avant le décollage. Avant la production en série, déroulez 2 à 3 mètres de bande à basse vitesse pour vérifier l'absence de torsion, de courbure ou de dérive dimensionnelle.
| Tâche de configuration | Erreur courante | Conséquence |
|---|---|---|
| centrage de la bobine | Bobine décentrée | La bande se déforme, les bords se fissurent |
| largeur du guide d'entrée | Trop large | Torsions ou courbes de profil |
| Alignement des rouleaux | Contrôle de station manqué | Erreurs dimensionnelles en aval |
| Durée de l'essai | Passage de l'essai | Rebuts massifs sur le premier lot |
Conseils de manutention
Avant d'alimenter la bobine, vérifiez toujours qu'elle ne présente aucun dommage sur les bords, de rouille ou d'ondulation. Une bobine endommagée produit des défauts dès le premier mètre. Norme ASTM A1008/A1008M définit la qualité de surface acceptable pour l'acier laminé à froid utilisé dans le profilage par rouleaux.

Compétence 2 : Contrôle de la qualité et mesure du profil
Contrôles de qualité en ligne
L'opérateur d'une profileuse doit vérifier en continu les dimensions du profil, et pas seulement à la fin de la production. La formation des opérateurs de profileuses leur apprend à détecter les écarts rapidement et à effectuer les ajustements nécessaires en cours de production.
Indicateurs clés à suivre :
- Dimensions de la section transversale. Largeur, hauteur et longueurs des jambes par rapport à la tolérance du dessin (généralement ±0,5 mm).
- Rectitude. Vérifiez la présence de courbure, de torsion ou de cambrure à l'aide d'une règle sur un échantillon de 3 mètres.
- Qualité de surface. Vérifiez l'absence de rayures, de marques de laminage ou de contamination par l'huile.
- Motifs de perforation. Si la ligne comprend poinçonnage en ligne, vérifier la position et le diamètre du trou.
| Type de défaut | Méthode de détection | Ajustement |
|---|---|---|
| Torsion | Faire pivoter l'échantillon sur une table plane | Ajuster les 2 ou 3 dernières stations |
| Arc (haut/bas) | vérification à la règle | Relever ou abaisser les rouleaux supérieurs |
| Carrossage (gauche/droite) | Mesurer par rapport à une ligne droite | Régler les guides latéraux |
| Dérive dimensionnelle | Mesure au pied à coulisse | Ajuster finement les intervalles entre les stations |
| Marques de surface | inspection visuelle | Nettoyer ou remplacer les rouleaux |
Quand arrêter la ligne
Si une mesure quelconque dépasse les tolérances, l'opérateur doit arrêter immédiatement la ligne. La poursuite de la production avec des matériaux non conformes gaspille les bobines et engendre des coûts de retouche en aval. Le magazine Fabricator note, La détection précoce permet d'économiser du matériel et du temps machine.

Compétence 3 : Protocoles de sécurité et intervention d’urgence
Règles de sécurité non négociables
La sécurité n'est pas un module distinct dans la formation des opérateurs de profileuses. Elle est intégrée à chaque compétence. Chaque opérateur de profileuse doit comprendre et appliquer ces protocoles avant de toucher la machine :
- Ne jamais introduire les mains dans la zone de formation pendant le fonctionnement de la ligne. Les points de pincement entre les rouleaux supérieurs et inférieurs peuvent écraser les doigts en quelques millisecondes.
- Consignation/étiquetage avant tout réglage. Lors du réglage des rouleaux, du nettoyage de la ligne ou du déblocage d'un bourrage, la machine doit être complètement mise hors tension et étiquetée.
- Portez l'EPI requis. Lunettes de sécurité, bottes à embout d'acier et protections auditives sont des exigences minimales à proximité d'une piste d'athlétisme. machine de profilage à rouleaux.
- Connaître l'emplacement des arrêts d'urgence. Avant de démarrer la ligne, chaque opérateur doit localiser tous les boutons d'arrêt d'urgence et les tester lors de la vérification quotidienne avant démarrage.
| Danger | Niveau de risque | Réponse requise |
|---|---|---|
| Point de pincement aux stations de roulage | Haut | Ne jamais s'approcher en courant |
| Lame de cisaille volante | Haut | Tenez-vous en garde pendant la coupe |
| fouettement des extrémités de la bobine | Moyen | Fixez l'extrémité de la bobine avant de la dérouler. |
| Décompression hydraulique | Moyen | Respectez la procédure de consignation/déconsignation avant toute intervention. |
| Niveau sonore supérieur à 85 dB | Moyen | Portez une protection auditive |
Mesures d'intervention d'urgence
En cas de blessure ou de défaillance d'équipement :
- Appuyez immédiatement sur le bouton d'arrêt d'urgence le plus proche.
- Appelez les secours ou une assistance médicale si quelqu'un est blessé.
- Ne redémarrez pas la machine tant que la cause n'a pas été identifiée et corrigée.
- Consignez l'incident conformément à la procédure de signalement de votre établissement.
Norme OSHA 1910.147 Ce document régit les procédures de consignation/déconsignation pour l'entretien de toutes les machines. Son respect est obligatoire dans les installations américaines et constitue une bonne pratique partout ailleurs.

Compétence 4 : Dépannage des défauts courants
L'opérateur en tant que premier intervenant
En cas de défaut de profilage, l'opérateur de la profileuse est le premier à intervenir. Attendre un technicien de maintenance engendre des pertes de temps de production. Une formation de qualité pour les opérateurs de profileuses doit leur permettre de diagnostiquer et de résoudre les problèmes les plus courants, faisant de chaque opérateur un intervenant de première ligne compétent.
Les 5 principaux défauts et leurs solutions
| # | Défaut | Cause probable | Opérateur Fix |
|---|---|---|---|
| 1 | Évasement final | Surformation à la dernière station | Réduire la pression sur la dernière passe |
| 2 | Torsion | Pression latérale inégale | Ajuster les rouleaux latéraux de manière symétrique |
| 3 | rayures superficielles | Rouleaux sales ou endommagés | Nettoyer les rouleaux ; vérifier qu'ils ne sont pas entaillés. |
| 4 | Vague ou flambage | Stress interne excessif | Réduire l'angle de formage par passe |
| 5 | Longueur incohérente | Défaut d'encodeur ou de capteur | Vérifier l'alignement de l'encodeur ; recalibrer |
Méthode de dépannage systématique
Un opérateur de profilage à rouleaux qualifié doit suivre cette séquence :
- Identifiez clairement le défaut. S'agit-il d'une torsion, d'une courbure, d'un évasement, de dommages de surface ou d'une dérive dimensionnelle ?
- Localisez la station d'origine. Effectuez un court prélèvement et vérifiez le profil à chaque station pour déterminer l'origine du défaut.
- Effectuez un réglage à la fois. Modifiez un seul écartement de rouleau ou la position du guide, puis effectuez un nouvel essai. Des modifications simultanées empêchent d'identifier la solution efficace.
- Consignez la correction. Consignez le réglage dans la fiche de configuration de la machine afin que l'opérateur suivant n'ait pas à répéter le cycle de dépannage.
Le Normes CEN pour les profilés en acier formés à froid fournir des repères de tolérance permettant aux opérateurs de déterminer si un réglage a ramené le profil aux spécifications.

Compétence 5 : Maintenance préventive et entretien des outils
Liste de contrôle d'entretien quotidien
La formation des opérateurs de profileuses doit inclure la maintenance préventive pratique. L'opérateur qui utilise la machine quotidiennement est le mieux placé pour détecter les premiers signes d'usure. Négliger les contrôles quotidiens entraîne une baisse progressive de la qualité qui passe inaperçue jusqu'à ce que le taux de rebuts explose.
| Vérifier | Fréquence | Ce qu'il faut rechercher |
|---|---|---|
| État de la surface du rouleau | Tous les jours | Rayures, piqûres, accumulation |
| température de roulement | Tous les jours | Chaleur ou vibrations excessives |
| niveau d'huile hydraulique | Tous les jours | Note inférieure à la note minimale |
| Points de lubrification | Tous les jours | Graisser tous les raccords marqués |
| Tension de la courroie et de la chaîne | Hebdomadaire | Jeu, usure, désalignement |
| connexions électriques | Mensuel | Fils desserrés, corrosion |
| État de la lame de cisaille | Hebdomadaire | Écaillage, ébréchure |
Notre description détaillée guide d'entretien préventif du profilage à froid fournit des listes de contrôle complètes quotidiennes, mensuelles et annuelles avec des intervalles spécifiques pour chaque composant.

Soins essentiels pour l'outillage
L'outillage de profilage est le cœur de la machine. Des rouleaux endommagés produisent des profils défectueux dès leur installation. Tout opérateur de profileuse doit respecter les règles d'entretien suivantes :
- Ne jamais forcer les rouleaux sur les arbres. Les rouleaux doivent glisser sans à-coups sur l'arbre. Tout forçage engendre des micro-dommages qui dégradent la surface de formage.
- Conservez les rouleaux correctement. Lorsqu'ils ne sont pas utilisés, les rouleaux doivent être stockés sur des étagères dans un endroit sec et propre. Les empiler à même le sol risque d'endommager leur surface.
- Rouleaux propres après chaque passage. Enlevez l'huile, la poussière métallique et les débris à l'aide d'un chiffon doux. N'utilisez jamais de tampons abrasifs qui risqueraient de rayer la surface de la pièce à mouler.
- Inspecter les rouleaux avant l'installation. Vérifiez l'absence d'entailles, de corrosion ou d'usure dimensionnelle. Un rouleau endommagé doit être remplacé ou remis en état avant utilisation.
Comme Manuel de construction en acier de l'AISC Il souligne que la précision des profils formés à froid commence par la précision des outils qui les créent.
Comparaison : opérateurs formés vs opérateurs non formés
| Métrique | Opérateur formé | Opérateur non formé |
|---|---|---|
| Temps d'installation | 20 à 40 minutes | 60 à 120 minutes |
| Taux de rebut de première production | 1–3% | 10–25% |
| Vitesse de détection des défauts | Minutes | Des heures ou complètement manquées |
| Incidents de sécurité par an | Proche de zéro | 2 à 5 incidents mineurs |
| Temps d'arrêt machine par mois | <4 heures | 12 à 20 heures |
| Durée de vie des outils | Vie à pleine valeur nominale | 30–50% réduit |
La différence est flagrante. Un opérateur de profileuse formé produit davantage, gaspille moins et travaille en toute sécurité. Une formation adéquate est rentabilisée dès le premier mois de production. Les économies s'accumulent ensuite chaque mois.
Comment Beli Rollforming soutient la formation des opérateurs
Beli Rollforming ne se contente pas de livrer des machines. Nous aidons votre équipe à les exploiter. Chaque machine livrée comprend :
- Mise en service et formation sur site. Nos ingénieurs se rendent dans vos locaux, installent la machine et forment vos opérateurs aux cinq compétences abordées dans ce guide.
- Bibliothèque de formation vidéo. Nous proposons des tutoriels vidéo pour les procédures d'installation, de réglage et de maintenance spécifiques à votre modèle de machine.
- Documentation d'installation. Chaque machine est livrée avec des fiches de configuration détaillées, des schémas de floraison et des spécifications de tolérance, personnalisés selon vos profils.
- Assistance au dépannage à distance. Si un opérateur rencontre un défaut qu'il ne peut résoudre, nos ingénieurs lui fournissent une assistance en temps réel par appel vidéo.
Avec plus de 15 ans d'expérience dans l'industrie du profilage à froid et des machines en service dans plus de 20 pays, principalement aux États-Unis, en Europe et en Australie, Beli Rollforming comprend que la préparation des opérateurs est aussi importante que la qualité des machines. Automatisation du profilage à rouleaux Avec les progrès technologiques, le rôle de l'opérateur évolue du contrôle manuel à la surveillance du système. Mais les compétences fondamentales restent essentielles. Une machine performante, même avec un opérateur non formé, est peu efficace. C'est pourquoi nous investissons dans la formation. formation des opérateurs de profilage à rouleaux dans le cadre de chaque livraison.
FAQ
L'acquisition des compétences de base nécessite 3 à 5 jours de formation pratique. La maîtrise complète, incluant le dépannage et la maintenance, s'acquiert en 2 à 3 mois d'expérience quotidienne en production.
Oui. La plupart des modernes machines de profilage à rouleaux Elles sont conçues pour être utilisées par un seul opérateur. Ce dernier gère l'alimentation des bobines, contrôle la qualité et effectue l'empilage des chutes de production depuis un poste de commande unique.
Aucun diplôme n'est requis. L'aptitude mécanique, le souci du détail et le respect des consignes de sécurité sont les qualités essentielles. La formation d'opérateur de profilage à froid apporte les connaissances techniques nécessaires.
Les pieds à coulisse et les jauges doivent être vérifiés par rapport à des étalons de référence au moins une fois par semaine. Les tolérances de production de ±0,5 mm exigent des instruments dont la précision est de ±0,1 mm ou mieux.
Omettre l'étape de test. Les nouveaux opérateurs passent souvent directement à la production à plein régime sans réaliser au préalable un petit échantillon. C'est la principale source de rebuts lors de la première production.
Oui. Nous proposons des formations en anglais et pouvons organiser une assistance dans d'autres langues pour les principaux marchés. Nos ingénieurs possèdent des visas de travail valides pour les États-Unis, l'Australie et plusieurs pays d'Europe et du Moyen-Orient.
La certification OSHA 10 heures pour l'industrie générale est recommandée pour les installations aux États-Unis. En Europe, les opérateurs doivent connaître les exigences de sécurité CE. EN 60204-1 pour la sécurité des équipements électriques sur les machines.
L'opérateur interrompt la production, fixe l'extrémité de la bobine sur le dérouleur, charge la nouvelle bobine, aligne la bande sur l'axe du guide d'entrée et effectue un test sur un échantillon de 2 mètres avant de reprendre la production à pleine vitesse.
Il s'agit d'une infraction grave aux règles de sécurité. La machine doit être mise hors tension et verrouillée avant toute intervention. Le réglage des rouleaux lorsque la machine est sous tension, même à l'arrêt, présente un risque de démarrage accidentel et de blessure.
Absolument. Un nettoyage et une inspection quotidiens prolongent la durée de vie des rouleaux de 30 à 50%. Des rouleaux sales ou négligés s'usent plus vite, produisent des profils de moindre qualité et doivent être remplacés plus tôt. Cela réduit directement votre rentabilité.
Journal des modifications de l'article
| Date | Version | Changement |
|---|---|---|
| 2026-07-02 | 1.0 | Publication initiale |
Déclencheurs de révision suivants
- Mises à jour de l'OSHA concernant les normes de protection des machines ou de consignation (LOTO)
- Nouvelles normes de tolérance ASTM ou CEN pour les profils formés à froid
- Mises à jour du programme de formation Beli Rollforming ou ajout de nouveaux modèles de machines
- Commentaires des lecteurs signalant des lacunes dans les compétences des opérateurs
- Des changements importants dans la technologie d'automatisation du profilage à froid ont une incidence sur les responsabilités des opérateurs.