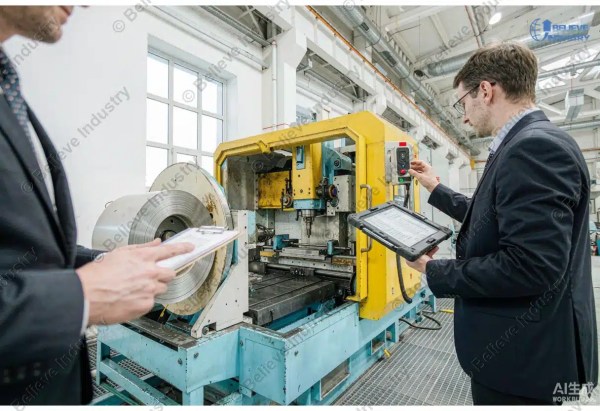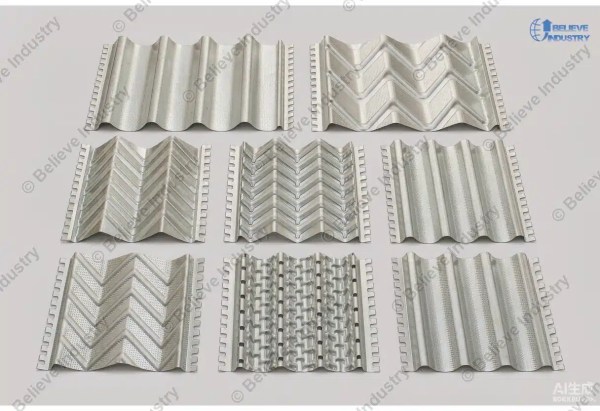


A bobina bruta entra na mesa de entrada. Ela sai como um perfil acabado, perfurado e cortado no comprimento desejado. Entre a entrada e a saída fica o laminador de perfilagem e, na maioria das linhas de produção, um conjunto de operações secundárias na linha de perfilagem Determinar se a linha produz um formato genérico ou um componente pronto para o mercado.
As operações secundárias na linha de perfilagem são os processos integrados que perfuram, entalham, cortam, dobram, soldam ou modificam a tira de outras maneiras. durante O ciclo de conformação por rolos. Eles eliminam o manuseio fora da linha de produção, reduzem a mão de obra e aumentam a precisão das tolerâncias. Uma linha sem eles produz perfis. Uma linha com eles produz peças.
De acordo com o Associação de Conformação de Metais de Precisão, A integração de operações secundárias é uma das atualizações com maior retorno sobre o investimento para linhas de perfilagem existentes.
O que é considerado uma operação secundária?
Se a laminadora de perfilagem dobra gradualmente uma tira plana até obter o perfil final desejado, as operações secundárias na linha de laminação são todas as demais etapas necessárias para tornar esse perfil utilizável em sua aplicação final.
As operações secundárias típicas em uma linha de perfilagem incluem:
| Operação | O que faz | Quando isso acontece |
|---|---|---|
| Perfuração/Entalhe | Cria furos, ranhuras, aberturas de ventilação e recortes. | Pré-punção (antes da laminação) ou pós-punção (após a laminação) |
| Cortar | Corta o perfil contínuo até o comprimento final desejado. | Pós-corte (após a passagem final) |
| Dobrar | Adiciona abas, bainhas e devoluções após a confecção. | Estação pós-formação |
| Soldagem | Fecha juntas em perfis tubulares/complexos | Em linha, após a passagem final |
| Relevo | Adiciona nervuras de rigidez ou padrões de superfície | Entre estações de formação ou pós-formação |
| Perfuração | Cria matrizes de furos padronizados | Pré-perfuração ou rotativa em linha |
| Curvas / Ondas suaves | Adiciona raio ao perfil formado | Seção dedicada à formação de postes |
A característica definidora das operações secundárias na linha de perfilagem é que essas operações são executadas. sincronicamente Na linha de perfilagem, o material se move continuamente (ou para brevemente em um circuito controlado), e a operação secundária é executada sem remover a peça da linha.
Por que as operações secundárias na linha de conformação de rolos são importantes
Uma máquina de perfilagem independente produz um perfil. Uma linha com operações secundárias integradas na linha de perfilagem produz uma peça acabada.
A diferença se manifesta em três pontos onde as operações secundárias na linha de perfilagem agregam valor:
1. Custo da mão de obra. Cada etapa de manuseio fora da linha de produção representa uma hora de trabalho. Furar em uma prensa separada, cortar peças em comprimentos com uma serra fria, empilhar manualmente — tudo isso aumenta o número de funcionários. As operações secundárias em linha eliminam essas etapas.
2. Precisão dimensional. Quando a punção é feita fora da linha de produção, você referencia os furos às extremidades cortadas, ou as extremidades cortadas aos furos — e acumula tolerâncias. A punção em linha referencia os furos à própria tira, usando posicionamento servo. O padrão de furos permanece fixo à geometria do perfil com uma precisão de ±0,5 mm ou melhor.
3. Produtividade. Uma linha que produz 20 m/min de perfis também precisa perfurar a 20 m/min. O processamento em lotes offline não consegue atingir essa velocidade. As operações integradas nas etapas secundárias da linha de perfilagem permitem que a linha opere na velocidade projetada sem gerar estoque de material em processo.
Acredite na indústria prensa de estampagem para indústria de conformação de rolos O guia aborda detalhadamente a parte dos equipamentos.
Pré-corte vs. pós-corte: a decisão fundamental
Toda linha de perfilagem com operações secundárias enfrenta uma questão estrutural: as operações de corte e puncionamento devem ocorrer? antes A tira entra no laminador de perfilagem (pré-cortada), ou depois O perfil foi totalmente formado (pós-corte)?
Linhas pré-cortadas
Numa linha de pré-corte, a bobina é primeiro desenrolada, depois alimentada através de uma prensa de punção ou guilhotina voadora para cortar peças brutas ou adicionar furos, e só então entra no laminador de perfilagem.
Vantagens:
- A tira fica plana durante o processo de puncionamento. A vida útil da ferramenta é maior porque o punção não atinge uma superfície curva.
- A distorção do furo é mínima — a tira plana não retorna à sua forma original da mesma maneira que um perfil moldado.
- Entalhes pré-cortados podem remover material que, de outra forma, interferiria no processo de conformação por rolos (entalhes de alívio, entalhes nas extremidades).
Desvantagens:
- Cada peça bruta deve ser alimentada individualmente no laminador de perfilagem. Isso limita a velocidade da linha ou exige um acumulador em circuito fechado.
- As extremidades dianteira e traseira de cada peça bruta sofrem efeitos de inicialização/parada na laminadora, o que pode causar variação dimensional.
O pré-corte é comum em processo de fabricação de bandejas de cabos linhas onde as bandejas perfuradas necessitam de padrões de furos precisos em relação às extremidades da bandeja.
Linhas pós-corte
Numa linha de pós-corte, a tira passa continuamente por todo o laminador de perfilagem, e o corte/puncionamento em operações secundárias na linha de perfilagem ocorre após o perfil estar totalmente formado.
Vantagens:
- Produção contínua verdadeira. O moinho opera em regime permanente.
- É possível atingir velocidades de linha mais elevadas (40–80 m/min).
- Sem perda de material nas partidas e paradas.
Desvantagens:
- A estampagem de um perfil moldado requer projetos de matrizes personalizados que correspondam ao contorno do perfil.
- A distorção do furo causada pelo retorno elástico deve ser controlada com sobrepuncionamento ou projeto adequado da matriz.
- O corte em movimento deve corresponder precisamente à velocidade da fresadora.
Na maioria das linhas de produção de alto volume, como perfis estruturais para painéis solares, terças e montantes de estruturas de suporte, utiliza-se configuração de pós-corte para operações secundárias na linha de perfilagem. A máquina de perfilagem de perfis estruturais da fábrica da Beli opera com pós-corte e puncionamento em matriz móvel a 40 m/min.
| Fator | Pré-cortado | Pós-corte |
|---|---|---|
| Velocidade da linha | Limitado pelo ciclo de alimentação | Contínuo, alta velocidade |
| Vida útil da ferramenta | Melhor (tira plana) | Perfil mais curto (formado) |
| Precisão do furo | Excelente | Bom (requer sincronização do servo) |
| Complexidade do perfil | Lida com entalhes complexos | Ideal para furos/ranhuras padrão. |
| Aplicações típicas | Bandeja de cabos, plataforma perfurada | Terças, montantes, suportes, proteções |
Punção: a operação secundária mais comum na linha de conformação de rolos.
Se você opera uma linha de perfilagem que fabrica peças em vez de perfis, provavelmente está fazendo furos em linha. A questão é: como.
Laço apertado vs. laço frouxo
A circuito fechado O sistema de puncionamento monta a prensa diretamente na linha de perfilagem. A tira nunca para de se mover. A matriz de puncionamento é uma morte voadora. Ele se desloca ao longo da faixa, perfura durante o período de sincronização (normalmente 100–200 mm de deslocamento) e retorna.
A laço solto O sistema cria um pequeno laço na tira entre a perfiladeira e a prensa de puncionamento. O laço permite que a tira pare brevemente sob a prensa para o puncionamento, e então a aceleração é retomada. Sistemas de laço solto são mecanicamente mais simples, mas limitam a velocidade da linha.
Os alimentadores servoacionados substituíram em grande parte as ligações mecânicas nas novas linhas de produção. A tecnologia de alimentadores servoacionados que impulsiona as linhas modernas permite uma precisão de posicionamento de ±0,01 mm.
Tipos de matrizes para linhas de perfilagem
| Tipo de matriz | Aplicativo | Limite de velocidade |
|---|---|---|
| Dado voador (guia linear) | Furos e ranhuras padrão | 40–60 m/min |
| matriz rotativa | Pequenos orifícios, padrões repetidos | Mais de 100 m/min |
| Matriz estacionária (laço solto) | Formas complexas, entalhes | Limitado pelo tamanho do loop |
| Prensa de pórtico | Recortes grandes, perfurações pesadas | 15–25 m/min |
As matrizes rotativas merecem destaque nas operações secundárias da linha de perfilagem. Elas utilizam ferramentas rotativas para perfurar furos enquanto a tira continua em movimento. Como não possuem massa em movimento alternativo, operam em velocidades que destruiriam uma prensa convencional. A desvantagem é que funcionam apenas para furos passantes, não para entalhes ou formatos complexos, e são limitadas a materiais mais finos (tipicamente <2 mm).
Corte: Tesoura móvel versus tesoura estacionária na linha de conformação de rolos
Toda peça conformada por rolos possui uma extremidade cortada. O método de corte nas operações secundárias da linha de conformação por rolos determina a qualidade da borda, a precisão do comprimento e a possibilidade de operação em alta velocidade.
Tesoura Voadora (Corte Móvel)
A lâmina se move sincronizadamente com o perfil, corta enquanto se move e retorna. Este é o padrão para linhas de corte posterior.
As linhas de corte modernas utilizam tesouras voadoras servoacionadas com fixação pneumática ou hidráulica. O perfil da lâmina acompanha o contorno da forma a ser moldada — uma lâmina reta simples deformaria o perfil durante o corte.
A precisão do comprimento depende do feedback do encoder e do ajuste do servo. Linhas bem ajustadas mantêm uma precisão de ±0,5 mm em comprimentos de 6 metros a 30 m/min.
Tesoura estacionária (parada e corte)
A linha para, a tesoura corta e a linha reinicia. Este método é mais simples e barato, mas limita a produtividade. É comum em linhas de baixo volume ou perfis com material espesso, onde as forças de cisalhamento em movimento se tornam excessivas.
Qualidade de rebarbas e bordas
O corte com serra fria produz bordas mais limpas, mas é lento. A guilhotina voadora com a folga adequada da lâmina produz bordas aceitáveis para a maioria das aplicações. A folga da lâmina deve ser de 5 a 10% da espessura do material. Se estiver muito apertada, a lâmina se desgasta rapidamente; se estiver muito folgada, a formação de rebarbas aumenta.
Para perfis arquitetônicos onde a aparência da borda é importante, uma operação secundária de rebarbação pode ser justificada. Para perfis estruturais (terças, vigas), rebarbas menores são aceitáveis.
Soldagem: Fechamento da costura em linha
Alguns perfis — tubos estruturais, certas configurações de bandejas de cabos, estantes de seção fechada — exigem que o perfil seja soldado após a sua conformação.
Os sistemas de soldagem em linha integram uma estação de soldagem imediatamente após a última passagem de conformação por rolos. Esta é uma das operações secundárias mais críticas na linha de conformação por rolos. A abordagem mais comum é a soldagem por indução de alta frequência (HF) para aço, ou TIG/MIG para alumínio e aço inoxidável.
Por que em linha? Se você formar um perfil aberto, removê-lo da linha e soldá-lo fora dela, introduzirá erros de alinhamento. O perfil pode torcer ou deformar durante o manuseio. A soldagem em linha mantém o perfil sob tensão e o alinhamento sob controle durante a etapa crítica de soldagem.
A soldagem por alta frequência é padrão para perfis de seção fechada que operam em alta velocidade. máquina automática completa de perfilagem de vigas em caixa integrates welding, punching, and cut-off in one continuous line.
Bending and Post-Forming Operations
Roll forming excels at gradual bends over many stations. It is poor at sharp bends, return flanges, or complex end geometries. That is where post-forming stations in secondary operations in the roll forming line come in.
A typical post-forming press adds hems, tabs, or return bends to a formed profile. The profile exits the roll former, enters a die station, gets the bend, and continues to cut-off.
The key constraint: the post-forming operation must be fast enough to match line speed, or the line must include an accumulator to buffer strip between the roll former and the bending station.
Para máquina de perfilagem de rolos para suporte de montagem solar lines, post-forming stations add mounting tabs and connection points that would be impossible to form gradually in the roll mill.
Embossing and Stiffening
Flat surfaces on roll formed profiles tend to oil-can (warp or ripple under load). Embossing adds localized deformation that increases sectional modulus without adding material.
Inline embossing uses patterned rolls (like small rolling mills) positioned before or within the roll forming mill. The embossing pattern must be designed so it doesn’t interfere with the subsequent bend sequences in the roll forming mill.
Floor deck profiles use embossing extensively. The embossments create mechanical lock with the concrete slab. Without them, the deck is just a form—with them, it’s structural.
Perforating: Patterned Holes at Production Speed
Perforated profiles—cable tray, some flooring products, decorative panels—need thousands of small, regularly-spaced holes.
Rotary perforating dies are the standard solution. Hardened punches mounted on a rotating cylinder punch holes as the strip moves through. The cylinder rotation synchronizes with line speed so hole spacing is consistent.
The alternative—punching holes one at a time with a flying die—is too slow for high-density perforation. Rotary dies run at 100+ m/min with hole spacing accuracy of ±0.1 mm.
Curving: Radius Bending After Forming
Roll forming makes straight profiles. If the application needs curved profiles (architectural cladding, curved purlins), a post-forming curving machine adds the radius.
The profile passes through a series of adjustable rolls that gradually bend it to the target radius. Multiple passes may be needed for tight radii to avoid kinking.
Para máquina de perfilagem de telhados metálicos lines serving architectural markets, an integrated curving section enables radius roofing panels without a separate curving process.
Equipment Integration: Making It Work Together
A roll forming line with secondary operations in the roll forming line is a system, not a collection of machines. The integration challenges are real.
Synchronization. The punch press, cut-off, and roll former must all agree on where the strip is. This requires a common encoder reference and servo control system. PLC-based line control coordinates all line elements.
Tension control. Secondary operations in the roll forming line that stop or slow the strip create tension variations. An accumulator (loop tower) between the roll former and the secondary operation absorbs these variations so the roll former can run continuously.
Tooling changeover. Lines producing multiple profile widths need quick-change tooling not just in the roll former but also in the punch press and cut-off. Cassette-type roll forming machines extend this flexibility to secondary operations in the roll forming line.
Typical Line Configurations for Secondary Operations in the Roll Forming Line
| Tipo de perfil | Secondary operations in the roll forming line | Velocidade da linha | Notas |
|---|---|---|---|
| C/Z Purlin | Pre-punch holes, post-cut | 20–40 m/min | Quick-change for C/Z swap |
| Solar strut channel | Post-punch holes, flying cut-off | 30–60 m/min | Servo-driven flying die |
| Bandeja de cabos | Pre-perforation, notching, cut-to-length | 15–25 m/min | Complex tooling |
| Highway guardrail | Post-punch beam holes, flying cut-off | 10–20 m/min | Thick material (3–4 mm) |
| Racking upright | Post-punch hole patterns, flying cut-off, inline welding | 20–30 m/min | High precision required |
| Floor deck | Embossing inline, post-cut | 15–25 m/min | Emboss pattern critical |
FAQ: Secondary Operations in Roll Forming
Secondary operations in the roll forming line are integrated processes that punch, notch, cut, bend, weld, or modify the strip during the roll forming cycle. They transform a profile into a finished part.
Sometimes. The line needs spare electrical capacity, space for the equipment, and compatible control systems. Retrofitting a flying shear onto a line designed for stop-and-cut is possible but requires significant modification. Beli’s componentes de máquinas de perfilagem de rolos guide covers upgrade options.
A servo-driven flying die punch press typically adds 15–25% to line cost, depending on tonnage and complexity. For high-volume production, the labor savings typically pay back the premium within 12–18 months.
With servo positioning and proper tooling, ±0.5 mm relative to strip length and ±0.3 mm in hole diameter. Pre-punch configurations (flat strip) are more accurate than post-punch (formed profile).
Yes, with CNC tooling change or modular die sets. Quick-change punch dies reduce pattern changeover to 15–30 minutes. For lines with frequent pattern changes, this is a critical feature.
Punch presses need regular die lubrication, punch/die inspection, and guide rail lubrication. Flying shear blades need periodic sharpening and gap adjustment. The manutenção preventiva de conformação de rolos guide covers the full checklist.
Pre-cut for complex notching or when hole pattern must reference the blank edge precisely. Post-cut for high-volume production where throughput matters more than punching complexity.
Conclusão
Secondary operations in the roll forming line transform a roll forming line from a profile maker into a parts producer. The specific operations depend on the profile and its application, but the pattern is consistent. Integrate the operation inline, synchronize it with the line, and eliminate offline handling.
For new line investments, the question is not whether to include secondary operations in the roll forming line, but which ones, and how to configure them for your specific profiles. The roll forming machine auxiliary equipment overview covers the supporting systems that make integrated lines reliable.
The next step is to define your part specifications, identify which operations must happen inline versus offline, and configure the line accordingly. A well-integrated line with secondary operations in the roll forming line runs faster, produces more accurate parts, and costs less to operate than the sum of its separated processes.
Related: Preço da máquina de perfilagem: 7 segredos imperdíveis para 2026 | Custom Roll Forming Machine Global Markets 2026