


Le secteur de la construction dépend de l'intégrité et de la précision dimensionnelle des profilés en acier léger. Qu'il s'agisse de montants en C, de profilés en U ou de rails pour ossature de plaques de plâtre, la rectitude des profilés est impérative. Tout gauchissement, torsion ou cambrure du produit fini entraîne non seulement un gaspillage de matériaux, mais peut également compromettre la sécurité et la stabilité structurelle de la construction.
Pour tout producteur exploitant un Profileuse à rouleaux à goujons métalliques, La lutte contre la déformation des profils est constante. Le gauchissement est souvent le symptôme de contraintes complexes accumulées lors du processus de formage à froid. Chez Beli RollForming, nous sommes spécialisés dans Profileuse à rouleaux à goujons métalliques une technologie conçue pour atténuer ces problèmes à la source.
Ce guide présente six excellentes solutions techniques pouvant être mises en œuvre sur un système de haute précision. Profileuse à rouleaux à goujons métalliques pour garantir des profils parfaitement droits, maximisant ainsi votre efficacité et votre rentabilité.
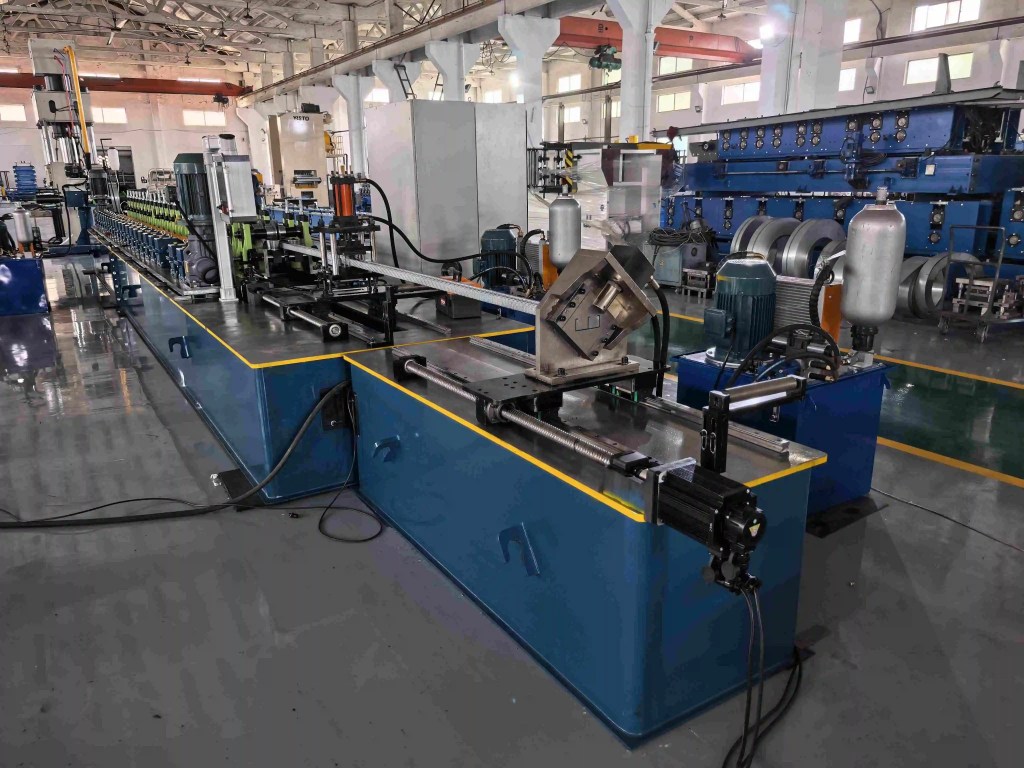
Le défi du gauchissement dans la production de profileuses à goujons métalliques
Le gauchissement est principalement dû à deux facteurs : des contraintes inégales dans le matériau et une interaction asymétrique entre l’outil et le matériau. Même de faibles différences d’épaisseur, d’usure de l’outil ou de pression des rouleaux d’entraînement peuvent entraîner une relaxation cumulative des contraintes, provoquant une torsion du profil à la sortie ou lors de la coupe. Une compréhension approfondie des principes mécaniques en jeu est la première étape vers la prévention. Nous proposons une analyse technique détaillée dans notre Analyse complète des performances des machines de profilage à froid.
Six excellentes solutions pour éliminer les problèmes de déformation
Solution 1 : Mettre en œuvre une égalisation proactive des contraintes matérielles
Les bobines d'acier à haute résistance présentent intrinsèquement des contraintes résiduelles. Si ces contraintes ne sont pas égalisées avant le formage, elles se relâchent de manière inégale, entraînant une déformation du profil.
La solution consiste à utiliser un planeur dédié (ou module de planage sous tension) sur la ligne. Alors qu'un dérouleur classique se contente d'aplanir la bande, un véritable planeur soumet la bande à un cintrage et un contre-cintrage contrôlés, répartissant ainsi uniformément les contraintes internes sur toute sa largeur. Ceci garantit Profileuse à rouleaux à goujons métalliques reçoit un matériau d'entrée parfaitement plat et neutre en contrainte.
Solution 2 : Appliquer une conception d’outillage avancée et une réduction des passes
Le nombre de passes de formage et la complexité de l'outillage influent directement sur le gauchissement. Un formage agressif – visant à obtenir la forme finale en un nombre insuffisant de passes – induit des contraintes importantes et favorise le retour élastique et la torsion.
La solution : Utilisez une approche progressive en plusieurs passes (souvent 12 à 16 passes pour les profils de goujons) avec des motifs floraux spécifiques qui cintrent progressivement les ailes et l'âme. Nous améliorons constamment la conception de nos outillages. Produit: Machine de profilage à rouleaux pour goujons en C afin de garantir que le changement angulaire à chaque station soit minimal, préservant ainsi l'intégrité du matériau.
Solution 3 : Optimiser la précision d’alignement du radeau et du support
Le défaut d'alignement est le principal ennemi de la rectitude des profils. Même de légères déviations axiales ou verticales des arbres de formage peuvent entraîner un surusinage d'un côté du profil par rapport à l'autre.
Une approche rigoureuse et systématique de vérification et de correction de cet alignement est indispensable. Une préproduction détaillée inspection de la machine de profilage à rouleaux Le rituel doit confirmer que tous les supports sont parallèles et de niveau, généralement à l'aide d'outils d'alignement laser sur les équipements haut de gamme. Profileuse à rouleaux à goujons métalliques Cette mesure préventive permet d'économiser des heures de débogage ultérieurement.
Solution 4 : Tirer parti de la technologie des guides de sortie automatisés et des redresseurs
Les problèmes de déformation sont souvent plus visibles à la sortie de la section de formage, juste avant l'étape de découpe. Haute précision Automatisation du profilage à rouleaux C'est là le point clé.
Moderne Profileuse à rouleaux à goujons métalliques Les lignes utilisent des unités de redressage automatisées, hydrauliques ou servo-motorisées, équipées de rouleaux ou de bagues anti-rayures. Ce guide de sortie applique une force corrective finale et contrôlée au profil juste avant la coupe. Cette étape finale neutralise toute torsion résiduelle et maintient la rectitude du produit jusqu'à ce que la scie à surfaçage achève la séparation.
Solution 5 : Traitement de l’allongement différentiel (bord vs centre)
Lors de la formation de sections avec des âmes larges et des ailes profondes (courantes dans les profils de montants), le matériau aux bords s'allonge plus que le matériau au centre, ce qui entraîne une ondulation et une cambrure des bords.
La solution : Haute performance Profileuse à rouleaux à goujons métalliques L'outillage doit compenser cet allongement différentiel. Ceci est réalisé grâce à des rouleaux convexes/concaves spécifiques ou par l'utilisation de rouleaux latéraux particuliers pour gérer le flux de matière, forçant ainsi les bords à s'étirer et à correspondre à la longueur du centre. Ce réglage critique doit être entretenu en permanence ; tout manquement à cette obligation dégradera gravement la qualité du produit. Pour connaître les meilleures pratiques d'entretien, consultez notre guide complet sur maintenance des machines de profilage à rouleaux.
Solution 6 : Intégration des connaissances relatives aux normes structurelles externes
La prévention du gauchissement passe par la compréhension des propriétés de travail à froid du matériau et des exigences de son application finale. Par exemple, l'acier formé à froid gagne en résistance lors du processus de formage — un phénomène appelé écrouissage. Cette rigidité accrue peut augmenter le retour élastique si l'outillage n'en tient pas compte.
Les producteurs devraient aligner leur utilisation des matériaux sur les normes reconnues de l'industrie. Par exemple, L'American Iron and Steel Institute (AISI) fournit des spécifications techniques pour l'application structurelle de ces produits, ce qui détermine les exigences minimales de rectitude que votre Profileuse à rouleaux à goujons métalliques doit être respectée. L'application de ces connaissances externes garantit la conformité et la qualité.
L'engagement de Beli RollForming envers une formeuse de montants métalliques sans déformation
Chez Beli RollForming, notre philosophie repose sur une qualité d'ingénierie dès la conception, réduisant considérablement le besoin d'ajustements coûteux après production. Nous concevons nos Profileuse à rouleaux à goujons métalliques des lignes dotées de fonctionnalités intégrées pour répondre à ces six défis critiques en matière de déformation, allant du nivellement avancé aux commandes de sortie automatisées.
En choisissant Beli RollForming, vous investissez dans une machine conçue pour une production constante et précise, vous permettant de vous concentrer sur le volume et la livraison, et non sur le dépannage des défauts.




